
공구강을 위한 인덕션 가열: 실질적인 공정 안내
목차
공구강에 대한 유도 가열은 제조업체가 빠른 속도를 필요로 할 때 실용적인 옵션입니다., 통제됨, 경화를 위한 국부 가열, 템퍼링, 수축 끼움, 브레이징, 또는 고합금 툴링 부품 예열.
공구강은 관대한 재료가 아닙니다.. 탄소 함량, 합금 원소, 탄화물 구조, 경화성 및 경화성은 엄격한 공정 제어를 요구한다. 적절히 설계된 유도 시스템은 반복성을 높이고 사이클 시간을 단축하지만, 전원 공급 장치, 주파수, 코일, 담금질법, 온도 제어는 특정 등급과 생산 요구사항에 부합해야 한다. 이 글은 중요한 요소들을 안내한다, 가장 일반적인 공구강 등급에 대한 콘크리트 참조 데이터 포함.
1.공구강에 세심한 유도 가열이 필요한 이유
공구강은 마모에 저항하도록 설계됨, 변형, 가열, 충격에 저항하도록 설계됨. 이러한 특성들은 저탄소강이나 단순 합금강보다 열처리가 더 까다롭다.
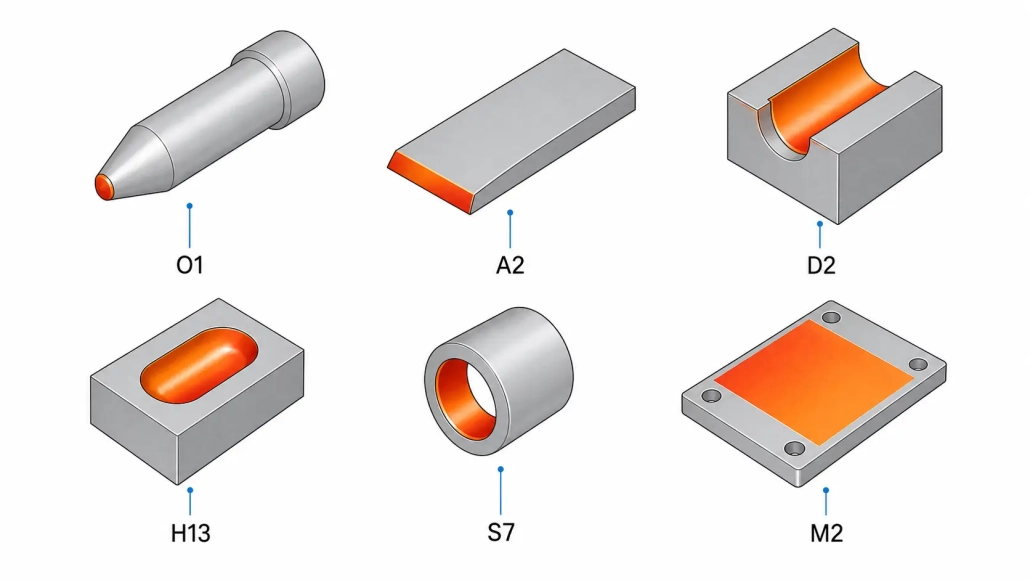
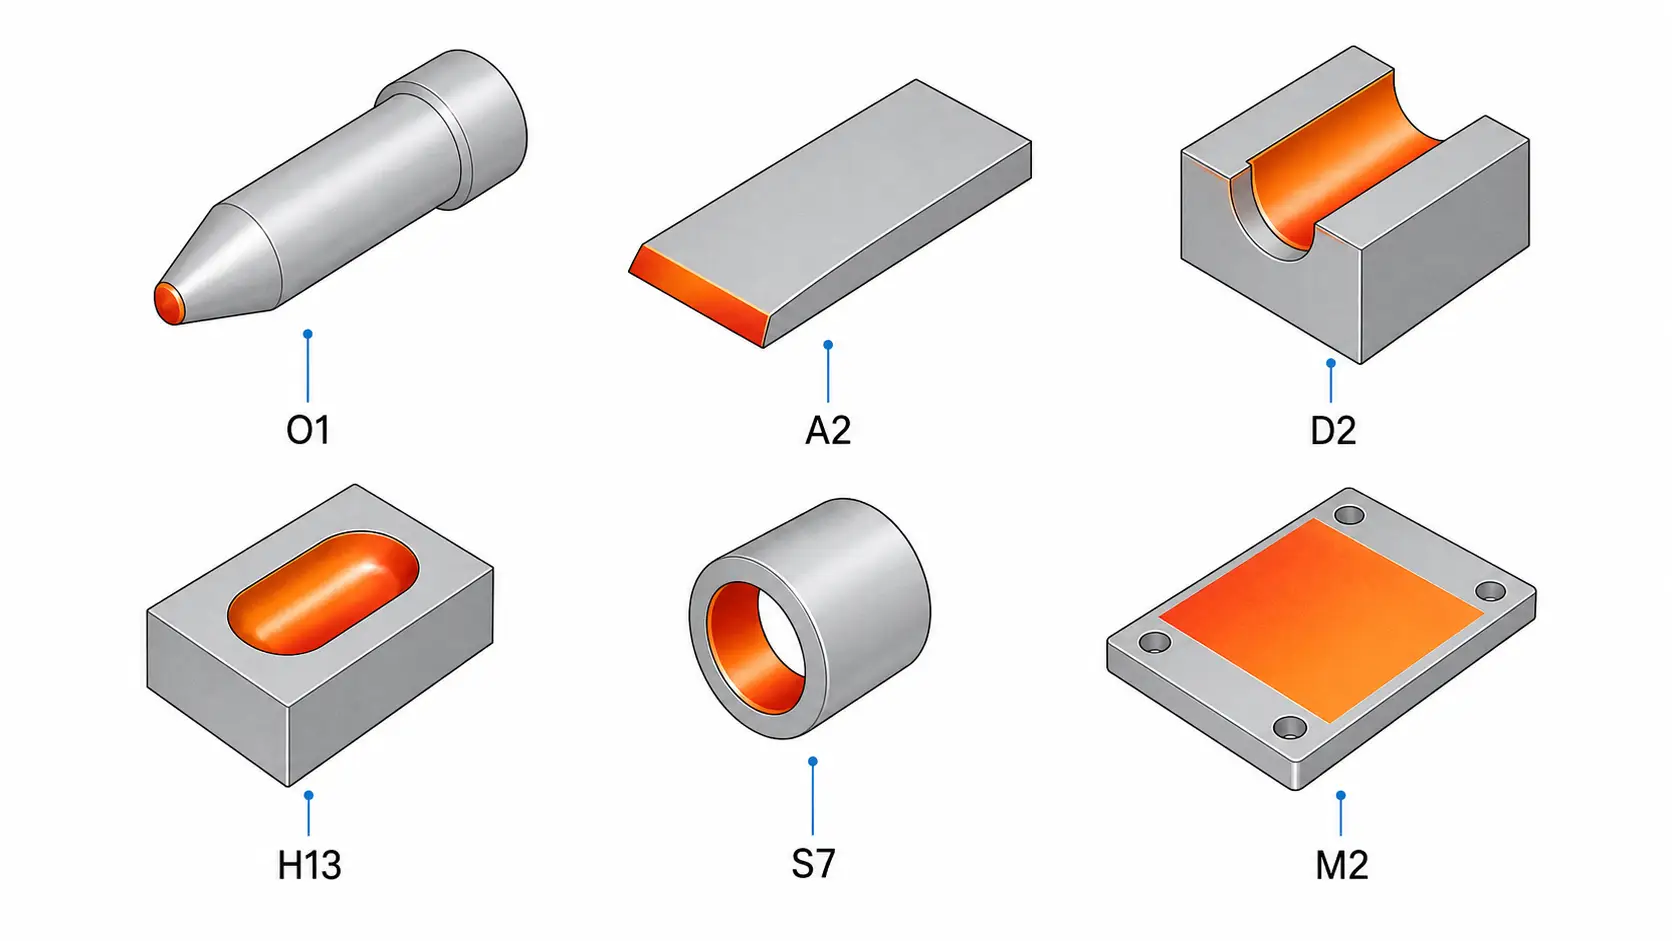
O1, A2, D2, H13, M2, S7과 같은 등급은 가열과 냉각에 다르게 반응한다. 일부는 엄격한 오스테나이티징 온도 제어가 필요하다—H13은 1020–1050°C를 목표로 한다, D2는 980–1020°C에 머물며, M2는 1190–1230°C에서 더 좁은 범위를 요구한다. 다른 등급은 균열에 민감하다, 오스테나이트 잔류, 탈탄, 변형. 아래 표는 여섯 가지 일반적인 공구강 등급의 주요 매개변수를 요약한다.
| 등급 | 종류 | 오스테나이티제이션 온도 | 담금 | 일반 HRC | 유도 경화 노트 |
|---|---|---|---|---|---|
| O1 | 오일 경화 냉간가공 | 790–820°C | 오일 | 60–64 | 좁은 온도 범위; 예열 200–300°C 권장 |
| A2 | 공기 경화 냉간가공 | 925–980°C | 공기 | 58–62 | 공기 급냉은 국부 유도 가열에 적합 |
| D2 | 고탄소 고크롬 | 980–1020°C | 공기 / 오일 | 58–62 | 고탄화물 함량; 균일한 가열 중요 |
| H13 | 열간가공 | 1020–1050°C | 공기 / 오일 | 46–52 | 2단계 예열 + 3회 담금질 필요 |
| M2 | 고속도강 | 1190–1230°C | 오일 / 공기 | 62–66 | 극히 좁은 오스테나이트화 온도 범위; 쉽게 과열됨 |
| S7 | 충격 저항 | 925–955°C | 공기 / 오일 | 54–58 | 관용성 높음; 유도 경화에 좋은 후보 |
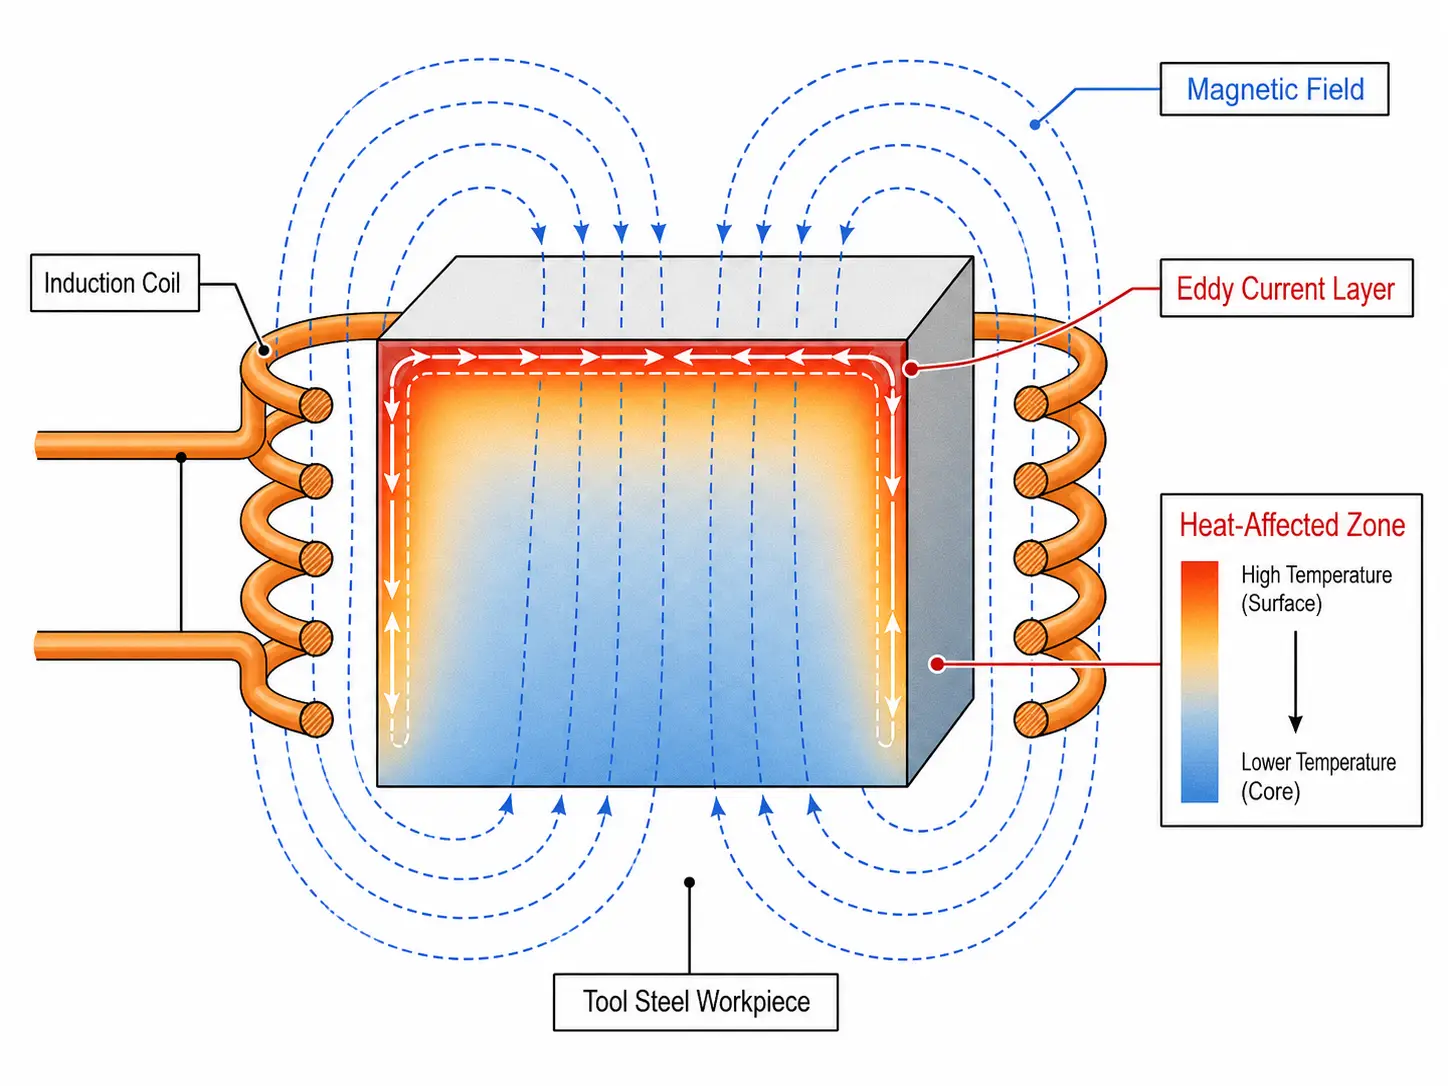
유도 가열은 전자기 에너지를 통해 공작물에 직접 열을 전달합니다., 국소, 그리고 통제 가능하다. 다양한 공구강 용도, 이는 특정 부위에만 처리가 필요한 경우 용광로 가열에 비해 확실한 이점입니다..
그러나 유도는 야금학적 요구 사항을 제거하지 않습니다.. 공정에서는 여전히 정확한 가열 속도가 필요합니다., 목표 온도, 온도에서의 시간, 냉각 방식, 그리고 후열처리. 기초를 위한, 보기 유도 가열이 어떻게 작동하는지. 유도 하에서 고합금 재료가 어떻게 다르게 반응하는지 알아보기, 우리 가이드에서는 티타늄 합금 그리고 초합금 병행 과제를 다루다.
2.공구강에 대한 유도 가열이 일반적으로 사용되는 경우
유도 가열은 공정이 빠르게 진행되는 곳에서 탁월합니다., 반복 가능하며, 국부적인 열 - 용광로 가열이 너무 느리거나 너무 부정확한 경우. 일반적인 공구강 응용 분야는 다음과 같습니다.:
- 절삭날의 국부적인 경화, 펀치, 죽는다, 그리고 표면을 마모시키세요. 유도 경화는 작업 영역만 경화하고 나머지 부품은 인성을 유지합니다.. 이것은 전체 부품을 용광로에서 가열하는 것과 비교하여 변형과 사이클 시간을 감소시킵니다. 참조 인덕션 경화 그리고 우리의 안내서에서 일반적인 경화 결함.
- 용접 전 예열, 브레이징, 또는 열 수리. 빠른, 제어되지 않은 가열은 급격한 온도 구배를 만들고 공구강의 균열 위험을 높입니다. 유도 예열은 온도 피드백과 함께 반복 가능한 열 입력을 제공하며 — 다이 수리에 유용합니다, 금형 수리, 고가형 공구의 유지 보수.
- 공구강 몸체에 첨가물 또는 마모 패드를 브레이징하기. 유도 가열은 접합 부위에 열을 집중시키고 주변 공구 몸체의 과열을 제한합니다. 조인트 설계, 필러 금속, 플럭스 또는 대기, 그리고 온도 제어는 여전히 중요합니다. 참조 유도 브레이징 공정 세부 사항에 대하여.
- 툴 홀더 수축 장착, 슬리브, 부싱, 정밀 조립. 최소한의 변형으로 신속한 국부적 팽창 — 토치나 오븐 가열의 직접적인 대안.
- 선택된 부위의 풀림 또는 뒤로 당김 작업. 특정 구역만 인성 조정이 필요할 때, 유도 담금질은 전체 부품을 다시 가열하는 것을 피합니다. 참조 유도 템퍼링 기계 선택 장비 안내를 위해.
3.공구강의 주파수 및 전력 선택
주파수가 가열 깊이를 결정합니다.; 전력이 가열 속도를 결정합니다.. 올바른 조합은 부품 크기에 따라 다릅니다., 필요한 케이스 깊이, 구조, 등급, 사이클 타임.
주파수 선택
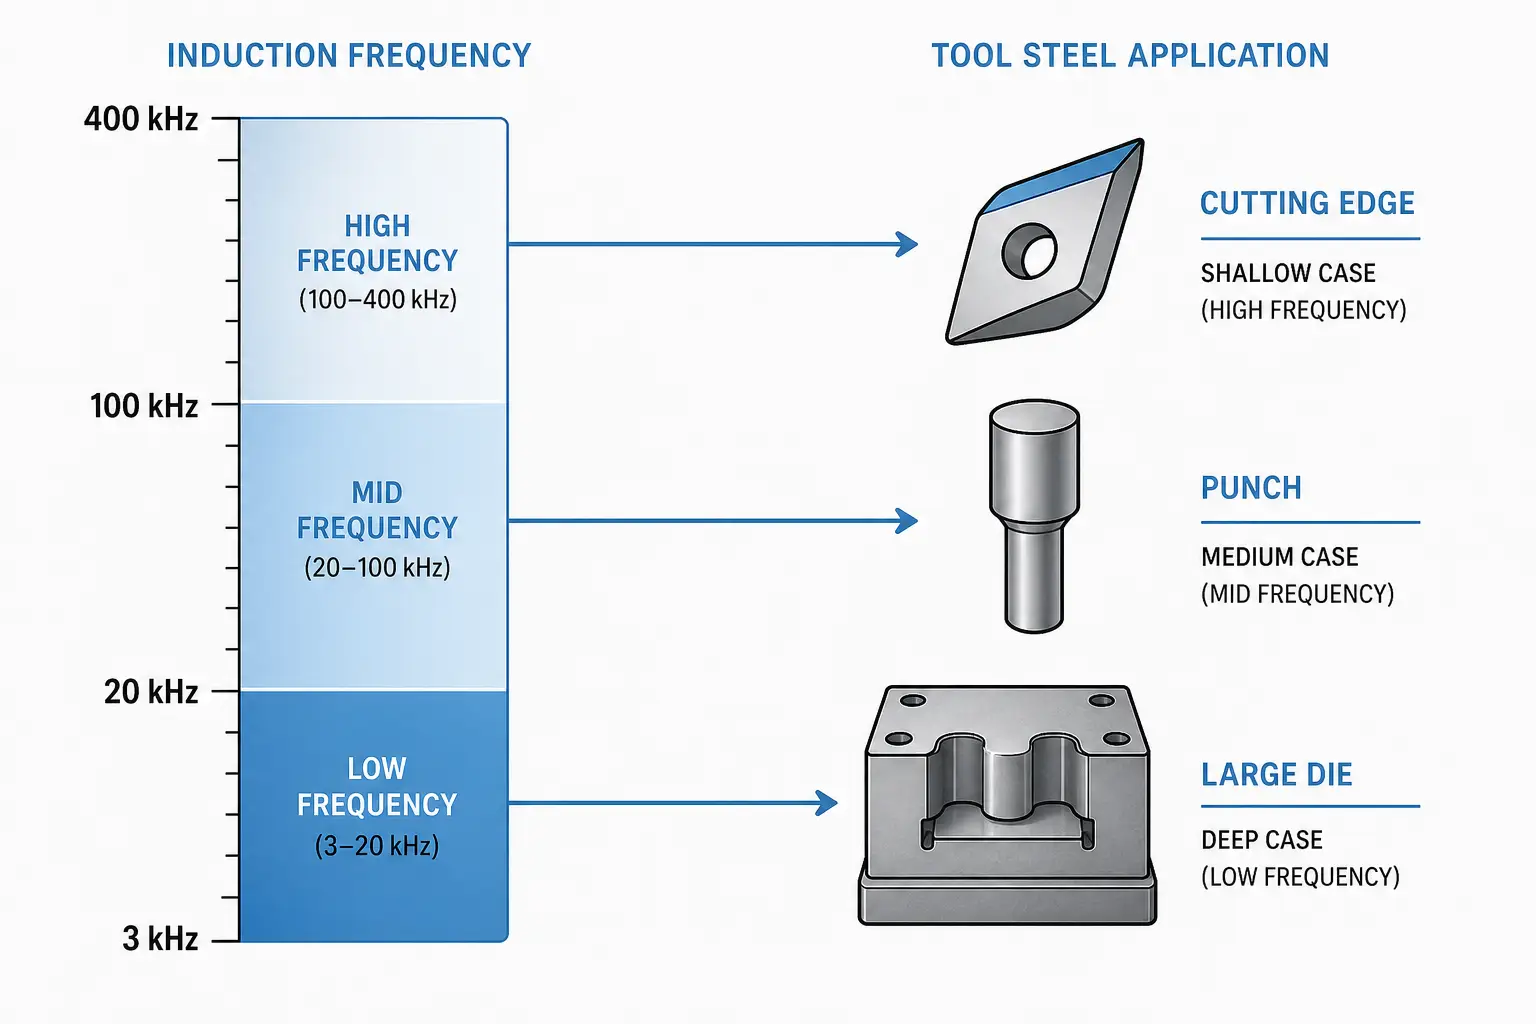
고주파수는 표면에 더 가깝게 가열됩니다.; 더 낮은 주파수가 더 깊게 침투합니다.. 공구강용, 참조 범위는 다음과 같습니다.:
| 케이스 깊이 | 주파수 범위 | 일반적인 공구강 용도 |
|---|---|---|
| 얕은 (<1.5 mm) | 100–400 kHz | 커팅 엣지, 전단날, 조각 도구 |
| 중간 (1.5–4 mm) | 30–100 kHz | 펀치, 성형 다이, 플레이트를 착용 |
| 깊은 (>4 mm 또는 큰 부분) | 3–30 kHz | 대형 다이 블록, 몰드 베이스, 두꺼운 공구 홀더 |
목표는 가장자리를 과열하지 않고 올바른 깊이에서 올바른 금속학적 결과를 얻는 것, 모서리, 또는 얇은 부분. 핵심 요소: 필요한 가열 깊이, 단면 두께, 부품 직경, 형상 날카로움, 코일과 부품의 결합, 및 생산 속도. 물리에 대해 더 알아보기, 보기 주파수가 유도 가열에 미치는 영향.
전력 선택
주기 시간 내에 온도에 도달할 수 있을 만큼 전력이 충분히 높아야 함. 너무 높은 전력 밀도는 표면 과열을 유발함, 열 충격, 또는 비균일 가열—특히 날카로운 모서리와 얇은 가장자리에서.
두꺼운 단면 공구강 부품에는 상당한 전력이 필요. 얇은 가장자리나 날카로운 모서리는 낮은 전력 밀도가 필요, 코일 최적화, 회전, 스캐닝, 또는 폐쇄 루프 온도 피드백. 전력 크기는 부품 형상에 따라 달라짐, 재료 등급, 목표 온도, 가열 깊이, 작업 주기, 그리고 처리량. 실제 부품으로 시범 운전을 하는 것이 전원 크기 확인에 가장 신뢰할 만한 방법. 참조 유도 가열에 필요한 전력량 계산 가이드라인.
4.코일 설계 및 부품 취급 고려 사항
유도 코일은 시스템의 가장 중요한 부분 중 하나입니다.. 코일이 부품의 형상과 가열 요구사항에 맞지 않으면 적절한 크기의 전원 공급 장치라도 결과가 좋지 않다.
코일 설계는 열 패턴을 제어한다, 결합 효율, 재현성, 및 공정 안정성. 공구강 부품에는 종종 모서리, 구멍들, 숄더, 키웨이, 슬롯, 및 단면 두께가 달라서 의도하지 않은 위치에 열이 집중된다.
-
코일 기하학
단순한 원형 코일은 원통형 부품에 적합하다. 복잡한 공구강 부품은 형상 코일이 필요하다, 다중 권선 코일, 분할 코일, 또는 단일 권선 인덕터. 국소 경화의 경우, 코일은 인접 영역을 차갑게 유지하면서 작업 표면에 에너지를 집중시켜야 합니다. 플럭스 집중기는 불규칙한 형상에서 자기장을 형성하고 효율을 향상시키는 데 도움을 줍니다.
핵심 코일 설계 요소: 코일과 부품 사이의 간격, 회전 횟수, 구리 튜브 크기와 냉각, 부품 회전 또는 스캐닝 동작, 열 패턴 위치, 모서리 근접 효과, 및 담금질 접근. 자세한 처리를 위해, 보기 유도 코일 작동 원리.
-
부품 위치 선정
반복 가능한 가열은 반복 가능한 위치를 필요로 합니다. 코일과 부품 간격의 작은 변화가 가열 속도와 온도 분포를 바꾼다. 생산용, 비품, 회전 시스템, 서보 슬라이드, 또는 로봇 로딩은 프로세스 창이 좁은 경우 일관성을 유지합니다..
열 팽창을 고려하는 고정 장치: 공구강은 가열 중에 움직입니다., 고정 장치는 바인딩을 피해야 합니다., 마킹, 아니면 콜드스팟을 만들거나.
-
수냉식
유도 코일 및 전원 공급 장치 구성 요소에는 적절한 수냉이 필요합니다.. 냉각 불량으로 인해 코일 수명이 단축되고 공정 드리프트 발생. 크기 조정 및 유지 관리 지침, 보기 유도 가열 수냉 시스템.
5.온도 제어, 담그는 시간, 및 야금학적 결과
유도가열이 빠르다, 그러나 공구강 야금은 여전히 시간과 온도에 따라 달라집니다.. 필요한 프로필은 학년에 따라 다릅니다., 원하는 경도, 단면 크기, 최종 사용 조건.
많은 공구강은 정밀한 오스테나이트화 온도 제어를 요구합니다.. 너무 낮음, 그리고 강철은 제대로 변형되지 않습니다. 너무 높음, 그 결과는 곡물의 성장입니다, 과도한 잔류 오스테나이트, 탄화물 용해, 또는 인성이 감소됨. 섹션의 성적표 1 6가지 공통 등급에 대한 목표 범위를 제공합니다..
-
가열 속도와 유지 시간
유도 가열은 표면 또는 국소 부위를 몇 초 만에 원하는 온도로 올린다. 일부 응용—절삭날의 얕은 표면 경화—에서는 그것이 목표이다. 더 깊은 침투나 균일한 전체 가열이 필요한 경우, 접근 방식이 바뀐다: 저주파수, 긴 가열 시간, 감소된 출력, 스캐닝, 회전, 또는 단계별 가열.
합금 함량이 높은 공구강은 탄화물 용해와 변환을 위해 충분한 온도가 필요하다. 적용이 중요할 때, 경도 시험으로 공정 검증, 미세구조 검토, 케이스 깊이 측정, 치수 검사.
-
온도 측정
피로미터, 열화상 카메라, 열전대, 폐루프 전력 제어. 광학 열량계는 유도 가열에 일반적, 방사율, 표면 상태, 스케일, 기름, 형상이 측정값에 영향을 미친다. 생산 중, 온도 측정은 정의된 제어 전략과 연관됨: 파워 램프, 체류 시간, 부품 회전, 레시피 제어, 한계 거부.
-
소환 및 템퍼링
담지 설계는 가열만큼 중요하다. 공구강은 매우 다양하다: O1은 기름 경화, A2와 D2는 공기 경화, H13은 제어된 냉각 필요. 유도 시스템은 통합 분무 담금질, 침지 담금, 공기 폭발, 폴리머 담금, 오일 담금, 또는 제어 냉각 기구. 담지 방법은 등급에 맞아야 한다, 가열 깊이, 부품 형상, 경도 요구사항.
템퍼링은 경화 후에 취성을 줄이고 최종 경도와 인성 균형을 맞추기 위한 작업. 이 관행은 등급 사양과 최종 사용 조건을 따른다. 장비 지침, 보기 유도 템퍼링 기계 선택.
6.일반적인 프로세스 위험과 이를 줄이는 방법
대부분의 공구강 유도 가열 문제는 열패턴 제어 불완전, 과도한 온도, 불충분한 담금, 부품 표현 불일치. 아래 표는 원인과 예방 조치에 대한 네 가지 가장 흔한 위험을 나타냅니다.
| 위험 | 일반적인 원인 | 예방 |
|---|---|---|
| 균열 | 날카로운 열 구배; 과도한 표면 온도; 너무 강한 담금질; 날카로운 모서리, 키웨이, 급격한 형상 변화 | 예열에 민감한 등급; 가열 속도 조절; 강철에 맞는 담금질 강도 조절; 경화 후 즉시 템퍼링; 가능한 경우 날카로운 부분 반경 처리 |
| 과열 / 결정립 성장 | 출력 과다; 주파수 불일치; 온도 피드백 불량; 불충분한 유지 시간 관리 | 폐회로 온도 제어; 깊이에 맞는 주파수 조절; 중요 용도 시험 부품 단면 평가 |
| 불균일 경도 | 코일 결합 불일치; 부품 회전 불량; 불균등한 담금질; 기하학적 관련 열 농도 | 안정적인 고정 장치 및 반복 가능한 위치 지정; 둥근 부품의 회전; 복잡한 형상을 위한 모양의 코일 또는 제어된 스캔 경로. 참조 고르지 못한 가열 문제 해결 |
| 왜곡 | 불균형 열 패턴; 고르지 못한 담금질 응력; 냉각 중 고정 불량 | 가열 전, 후의 치수검사; 민감한 부품을 가열 또는 냉각하는 동안 고정; 국부적인 가열은 왜곡을 제한합니다.. 전체 용광로 처리 |
부품값이 비싼 경우, 안전 관련, 또는 고강도 서비스에 사용되는, 생산 매개변수를 확정하기 전에 섹션 시험 부품과 미세구조 평가.
7.유도 가열이 공구강에 적합한 경우
요구 사항이 국소 가열을 필요로 할 때 유도 가열은 매우 적합, 빠른 사이클 시간, 반복 가능한 열 패턴, 또는 자동화 셀에 통합. 도구의 한 영역만 경화 또는 예열이 필요할 때—그리고 용광로가 너무 많은 질량을 가열할 때, 과도한 변형을 생성, 또는 생산 흐름을 늦춤.
Induction is not the best option when the entire part requires uniform through-heating with extended soak time, when part geometry prevents effective coil access, or when production volume does not justify dedicated tooling. 그러한 경우에, furnace heat treatment remains more practical.
The best results come from treating induction as a complete process, not just a power supply purchase. Power supply sizing, 주파수, 코일 설계, 담금질 설계, 중장비 연속 운전에 맞춘 제어장치, 냉각, and fixturing all affect the final part. Define the required hardness, 깊이, 온도 프로필, 담금질법, and inspection criteria before selecting equipment.
자주 묻는 질문(FAQ)
큐: What tool steels can be heated with induction?
A: Common grades including O1, A2, D2, H13, S7, M2, and related alloys. The correct process parameters depend on the grade—see the grade table in Section 1 for target temperatures and quench requirements.
큐: Is induction heating suitable for hardening tool steel?
A: 네, especially for localized hardening. 경도 테스트를 통해 프로세스 검증, 케이스 깊이 측정, 응용 분야가 중요한 경우 야금 검사. 섹션 참조 2 일반적인 애플리케이션용.
큐: 공구강 유도 가열을 위한 주파수는 어떻게 선택하나요?
A: 주파수는 필요한 가열 깊이와 부품 형상에 따라 달라집니다. 얕은 표면 처리 (<1.5 mm) 일반적으로 100–400 kHz 사용; 깊은 표면 처리 (>4 mm) 3–30 kHz 사용. 섹션의 주파수 표를 참조하십시오 3.
큐: 유도 가열이 공구강 부품의 변형을 줄일 수 있나요?
A: 예—부품 전체가 아닌 필요한 영역만 가열하면 변형이 줄어듭니다. 결과는 여전히 형상, 가열 패턴, 담금질법, 고정 방법에 따라 다릅니다. 섹션 참조 6 변형 방지 조치.
공구강 가열 공정을 평가하십시오
공구강 등급을 공유하세요, 부품 도면, 목표 경도, 및 생산 속도. 우리 엔지니어링 팀이 빈도 검토를 도와드릴 수 있습니다., 전력, 코일, 실용적인 유도 가열 솔루션에 대한 담금질 요구 사항.


