
工具钢感应加热: 实际工艺指导
目录
当制造商需要快速加热时,工具钢的感应加热是一种实用的选择, 受控的, 局部加热硬化, 回火, 过盈配合, 钎焊, 或预热高合金工具部件.
工具钢不是宽容材料. 它们的碳含量, 合金元素, 碳化物结构, 以及硬化能力要求严格的工艺控制. 一个合理设计的感应系统可以提高重复性并缩短周期时间——但是电源, 频率, 线圈, 淬火方法, 和温度控制必须匹配特定的钢种和生产需求. 本文详细介绍了关键因素, 并提供了最常见工具钢牌号的具体参考数据.
1.为什么工具钢需要谨慎的感应加热
工具钢旨在抵抗磨损, 变形, 加热, 和冲击. 这些相同的特性使其比低碳钢或简单合金钢的热处理要求更高.
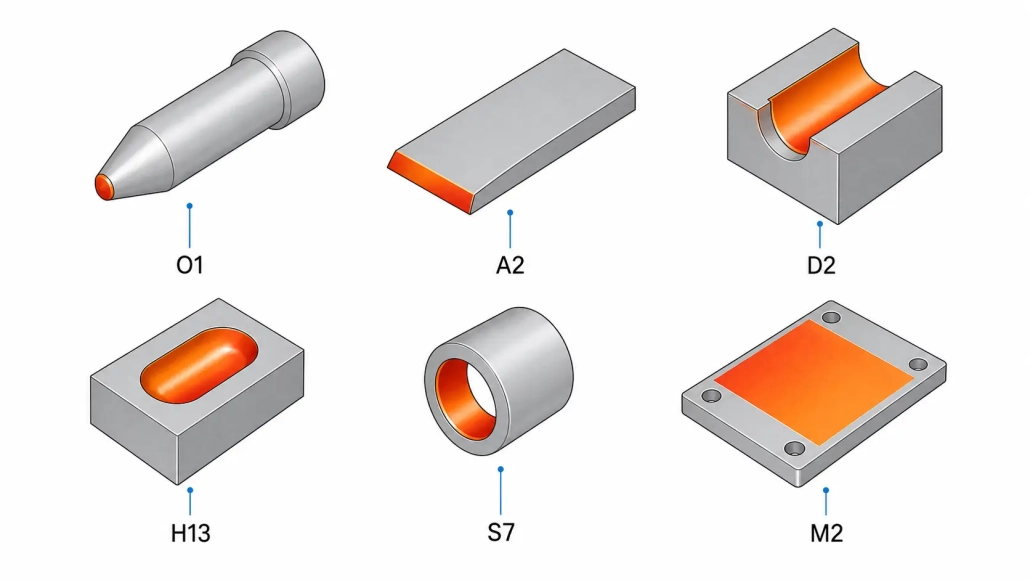
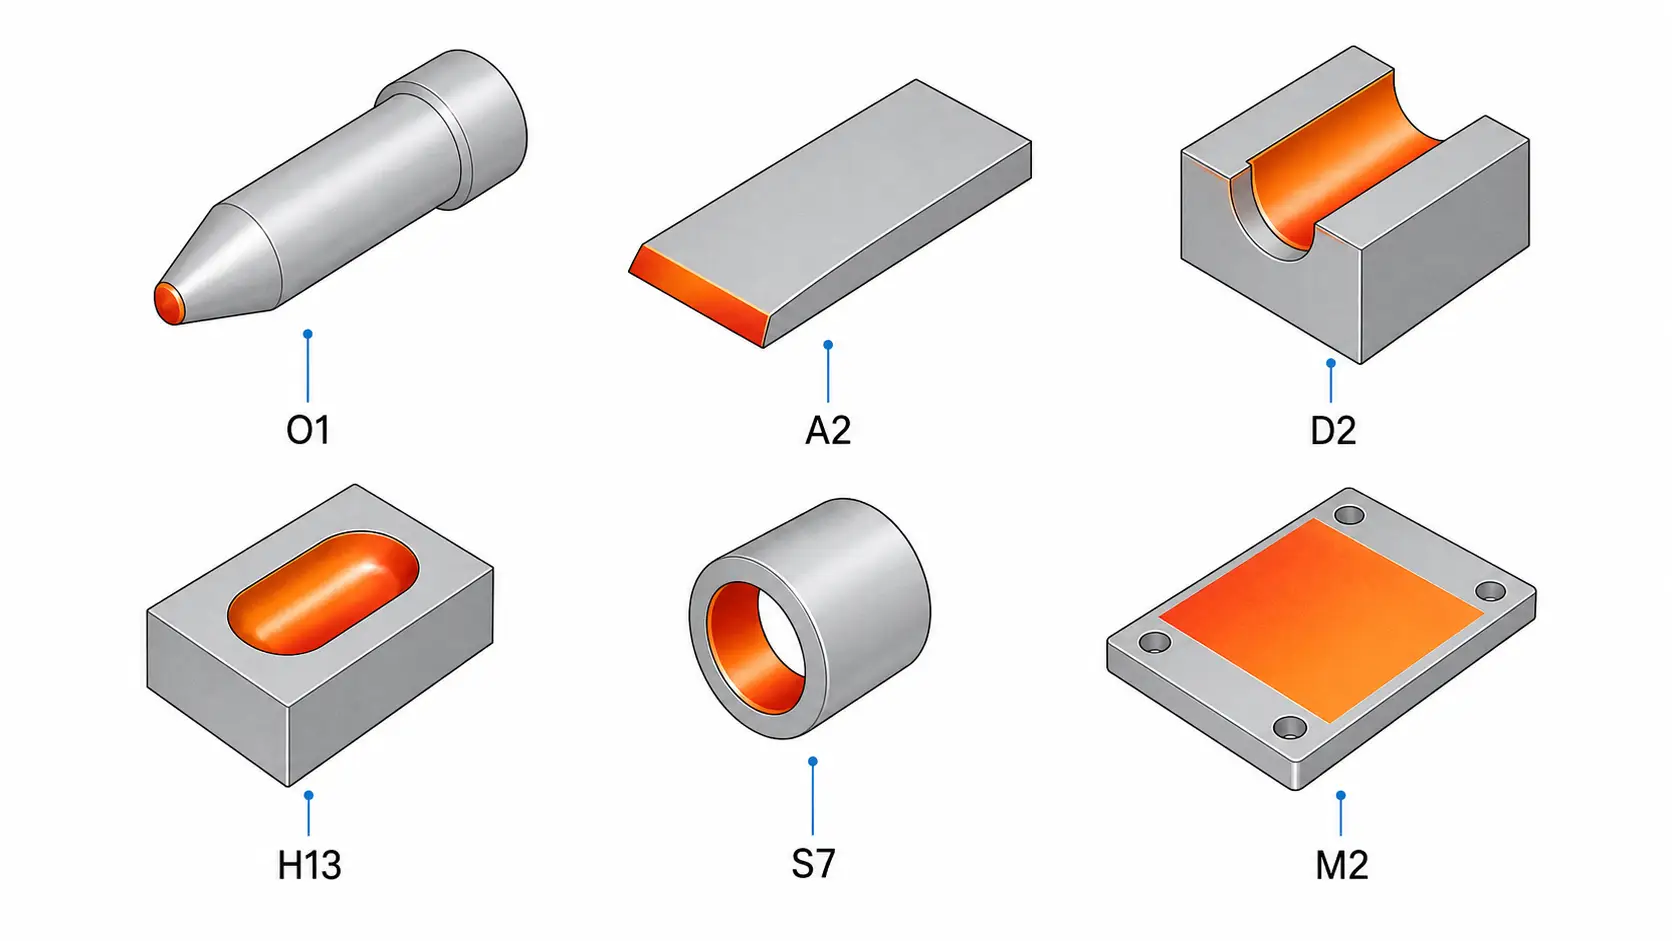
O1等等级, A2, D2, H13, M2, 和 S7 对加热和冷却的反应不同. 有些需要严格的奥氏体化温度控制 - H13 目标为 1020–1050°C, D2 的温度为 980–1020°C, M2 需要 1190–1230°C 左右更窄的窗口. 其他人则对开裂敏感, 残余奥氏体, 脱碳, 或变形. 下表总结了六种常见工具钢牌号的关键参数.
| 年级 | 类型 | 奥氏体化温度 | 淬火 | 典型HRC | 感应注释 |
|---|---|---|---|---|---|
| O1 | 油淬冷作业 | 790–820°C | 石油 | 60–64 | 窗口窄; 建议预热至200–300°C |
| A2 | 空气淬火冷作业 | 925–980°C | 空气 | 58–62 | 空气淬火非常适合局部感应加热 |
| D2 | 高碳高铬 | 980–1020°C | 空气 / 石油 | 58–62 | 高碳化物含量; 均匀加热关键 |
| H13 | 热作 | 1020–1050°C | 空气 / 石油 | 46–52 | 两段预热 + 需要三次回火 |
| M2 | 高速钢 | 1190–1230°C | 石油 / 空气 | 62–66 | 奥氏体化窗口极窄; 容易过火 |
| S7 | 抗冲击 | 925–955°C | 空气 / 石油 | 54–58 | 更宽容; 适合感应淬火 |
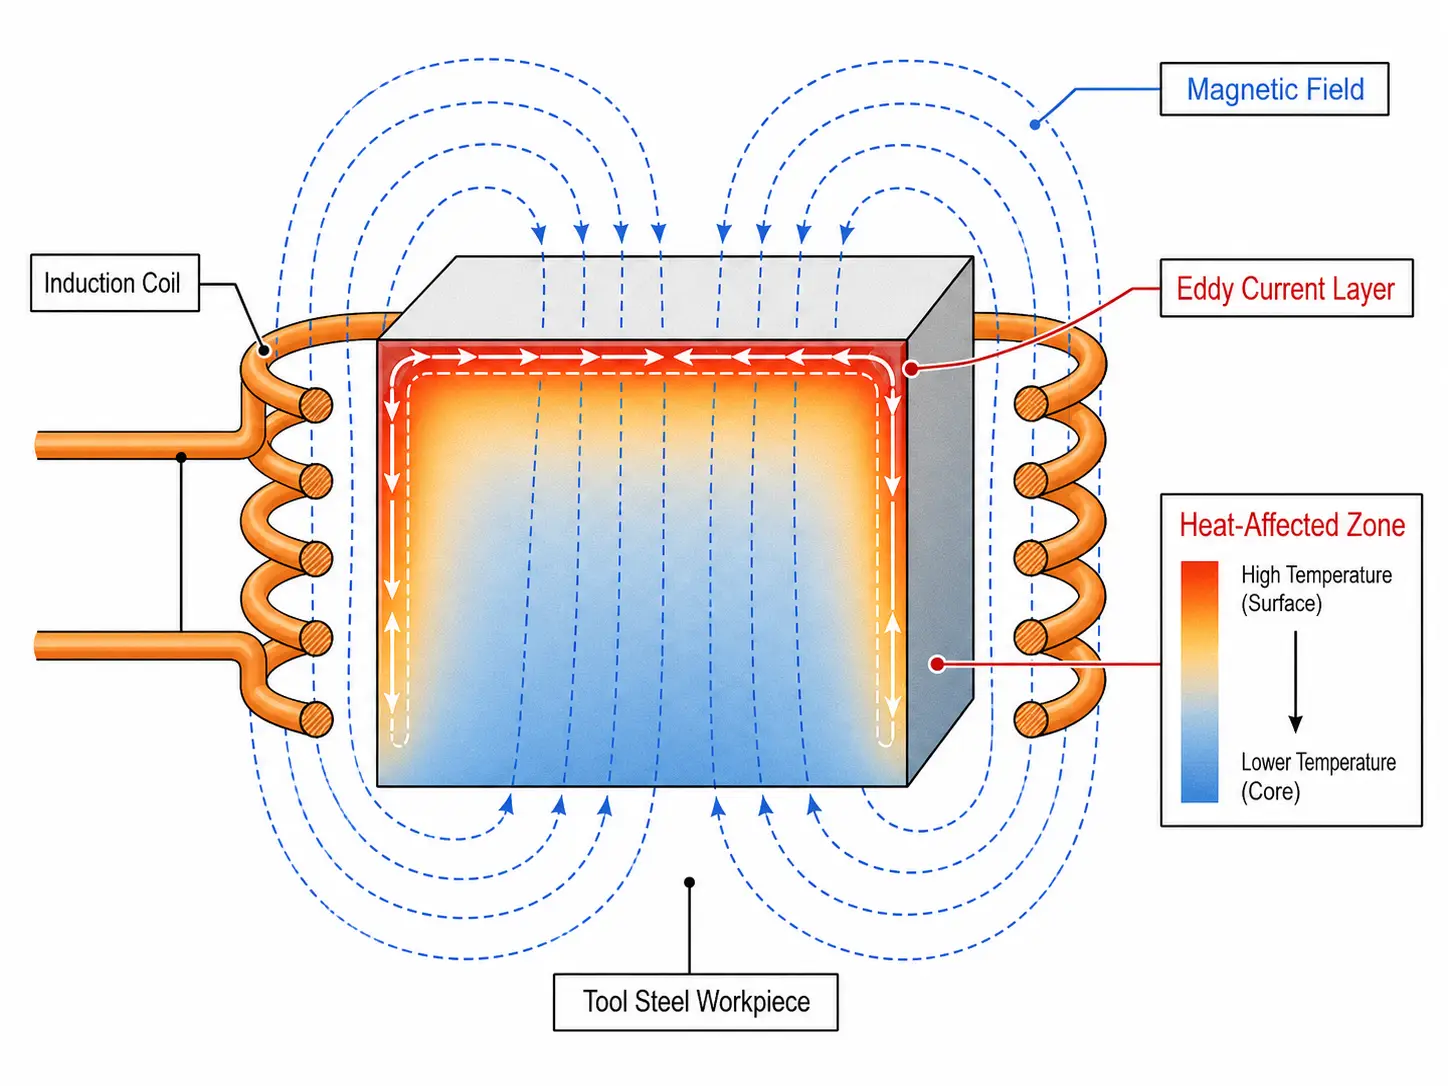
感应加热通过电磁能将热量直接传递到工件——快速, 局部, 可控. 用于许多工具钢应用, 这在只需要处理特定区域时相对于炉加热是明显优势.
但感应加热并不能消除冶金要求. 该工艺仍然需要正确的加热速度, 目标温度, 保温时间, 冷却方法, 以及后续热处理. 基础知识, 看看 感应加热的工作原理. 了解高合金材料在感应下的不同表现, 我们的指南在 钛合金 以及 高温合金 涵盖并行挑战.
2.工具钢感应加热的常用场合
感应加热的优势在于该过程受益于快速, 可重复的, 局部热量——以及熔炉加热太慢或太不精确的地方. 常见的工具钢应用包括:
- 切削刃局部硬化, 拳打, 死了, 和磨损表面. 感应仅硬化工作区域,而零件的其余部分仍然坚韧. 与在熔炉中加热整个部件相比,这可以减少变形并缩短周期时间. 看 感应淬火 以及我们的指南 常见硬化缺陷.
- 焊接前预热, 钎焊, 或热修复. 迅速的, 不受控制的加热会产生陡峭的热梯度并增加工具钢的开裂风险. 感应预热提供可重复的热输入和温度反馈——对于模具修复非常有用, 模具修复, 高价值工具的维护和保养.
- 将硬质合金刀片或耐磨垫钎焊到工具钢体上. 感应将热量集中在接头区域并限制周围工具主体的过热. 联合设计, 填充金属, 通量或大气, 和温度控制仍然至关重要. 看 感应钎焊 了解流程详情.
- 收缩配合刀具夹头, 套筒, 衬套, 精密组件. 快速局部膨胀且变形最小——直接替代火焰或烤箱加热.
- 在选定区域进行回火或回抽操作. 当仅需对特定区域进行韧性调整时, 感应回火避免对整个零件重新加热. 看 感应回火机床选择 用于设备指导.
3.为工具钢选择频率和功率
频率决定加热深度; 功率决定加热速度. 正确的组合取决于零件尺寸, 所需的表层硬化深度, 几何形状, 材料等级, 以及循环时间.
频率选择
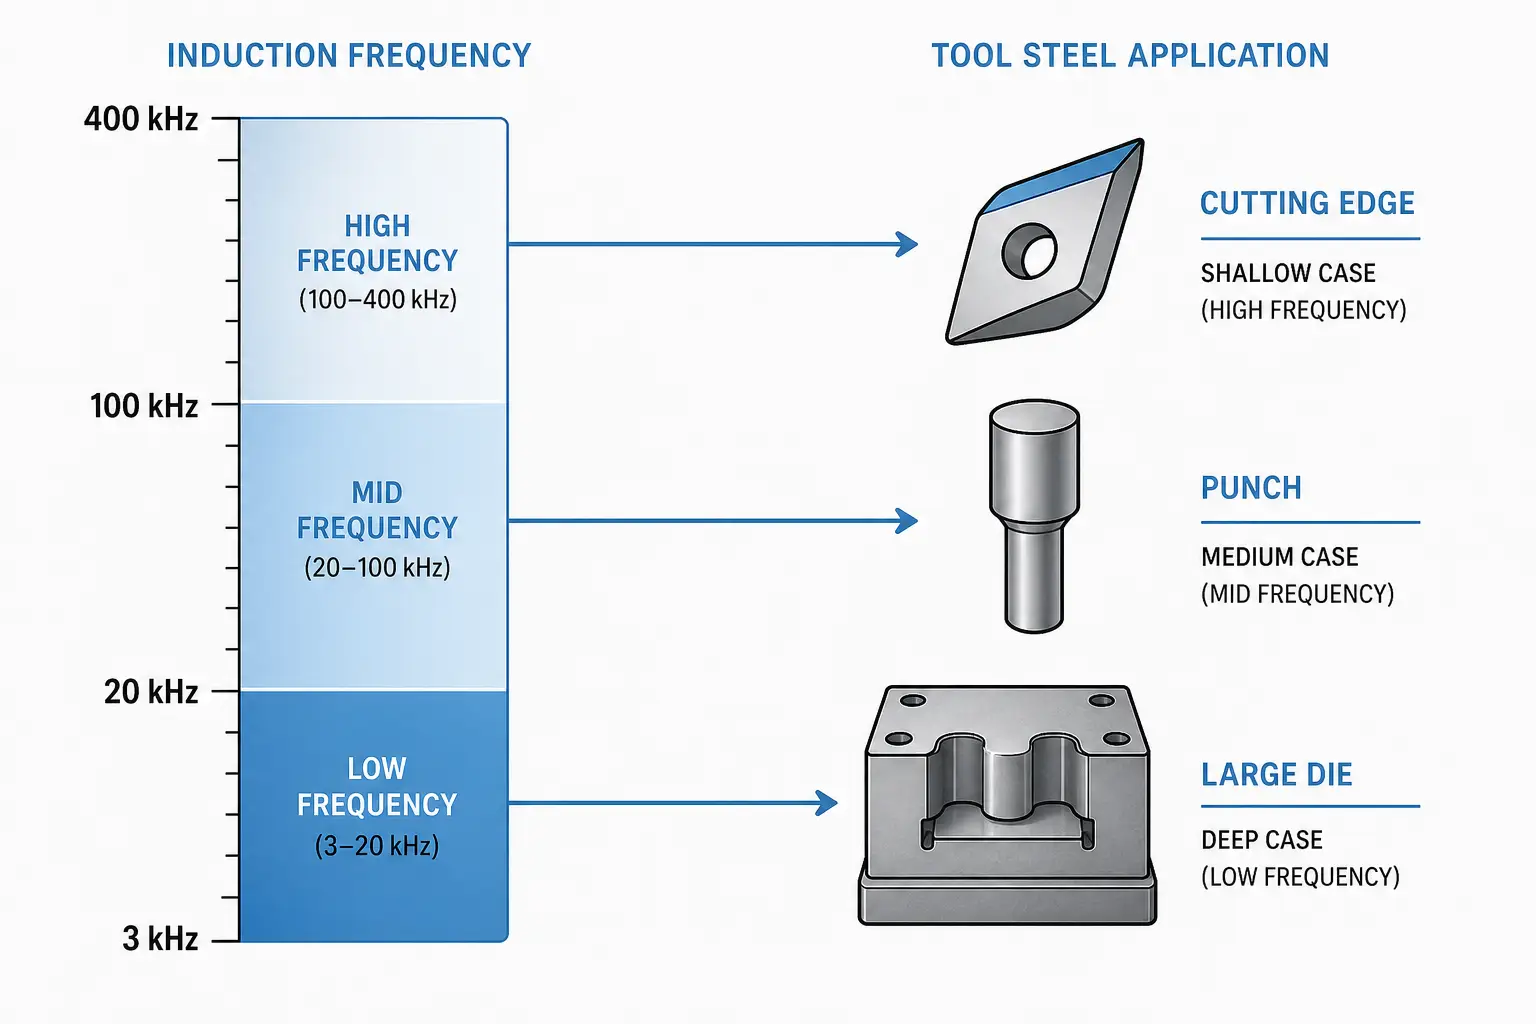
高频加热更接近表面; 较低的频率穿透更深. 工具钢用, 参考范围是:
| 表壳深度 | 频率范围 | 典型工具钢应用 |
|---|---|---|
| 浅的 (<1.5 毫米) | 100–400 千赫 | 切削刃, 剪切刀片, 雕刻工具 |
| 中 (1.5–4 毫米) | 30–100 千赫 | 拳击, 成型模具, 耐磨板 |
| 深的 (>4 毫米或大截面) | 3–30kHz | 大型模块, 模架, 厚刀架 |
目标是在正确的深度获得正确的冶金结果,且边缘不会过热, 角落, 或薄片. 关键因素: 所需加热深度, 截面厚度, 零件直径, 几何清晰度, 线圈与部件耦合, 和生产率. 有关物理的更多信息, 看看 频率如何影响感应加热.
电源选择
功率必须足够高才能在循环时间内达到温度. 功率密度太大导致表面过热, 热冲击, 或加热不均匀——尤其是在尖角和薄边缘处.
重型工具钢零件需要强大的动力. 薄边缘或尖角需要降低功率密度, 线圈优化, 旋转, 扫描, 或闭环温度反馈. 功率大小取决于零件的几何形状, 材料等级, 目标温度, 加热深度, 占空比, 以及产量. 在实际零件上进行试运行是确认电源尺寸的最可靠方法. 看 感应加热需要多少功率 用于计算指导.
4.线圈设计和工件处理注意事项
感应线圈是系统最关键的部分之一. 如果线圈与零件几何形状和加热要求不匹配,则尺寸正确的电源会产生较差的结果.
线圈设计控制热模式, 耦合效率, 可重复性, 和工艺稳定性. 工具钢零件通常有边缘, 孔, 肩部, 键槽, 插槽, 以及不同的截面厚度将热量集中在非预期位置.
-
线圈几何形状
简单的圆形线圈适用于圆柱形零件. 复杂的工具钢部件需要异型卷材, 多匝线圈, 分裂线圈, 或单匝电感器. 用于局部硬化, 线圈必须将能量引导到工作表面,同时保持相邻区域冷却. 通量集中器有助于塑造磁场并提高不规则几何形状的效率.
线圈设计的关键因素: 线圈与零件间隙, 匝数, 铜管尺寸和冷却, 零件旋转或扫描运动, 热模式位置, 边缘邻近效应, 并淬火访问. 为了更深入的治疗, 看看 感应线圈的工作原理.
-
零件定位
可重复加热需要可重复定位. 线圈与零件间隙移动加热速率和温度分布变化较小. 用于生产, 固定装置, 旋转系统, 伺服滑台, 或机器人装载在工艺窗口较窄时保持一致性.
固定装置考虑热膨胀: 工具钢在加热过程中移动, 和固定装置必须避免束缚, 标记, 或创造冷点.
-
水冷
感应线圈和电源部件需要适当的水冷却. 冷却不良会缩短线圈寿命并导致工艺漂移. 用于尺寸调整和维护指导, 看看 感应加热水冷却系统.
5.温度控制, 保温时间, 以及冶金结果
感应加热速度快, 但工具钢冶金仍然取决于时间和温度. 所需的个人资料因年级而异, 所需硬度, 断面尺寸, 和最终使用条件.
许多工具钢需要精确的奥氏体化温度控制. 太低, 并且钢材无法正常变形. 太高了, 结果是晶粒长大, 残余奥氏体过多, 碳化物溶解, 或降低韧性. 部分成绩表 1 提供六个常见等级的目标范围.
-
加热速率和保温时间
感应加热可以在几秒钟内将表面或局部区域加热到所需温度. 对于某些应用——如切削刃的浅层表面硬化——这是目标. 对于需要更深的渗透或均匀整体加热的情况, 方法会有所改变: 降低频率, 延长加热时间, 降低功率, 扫描, 旋转, 或分阶段加热.
合金含量较高的工具钢需要在一定温度下有足够的时间来进行碳化物溶解和转变. 当应用程序很关键时, 通过硬度测试验证流程, 微观结构审查, 表面深度测量, 和尺寸检查.
-
温度测量
高温计, 热像仪, 热电偶, 和闭环功率控制服务于不同的应用. 光学高温计常用于感应加热, 但发射率, 表面状况, 氧化层, 油, 和几何形状影响读数. 生产中, 温度测量与定义的控制策略相关: 功率斜坡, 停留时间, 零件旋转, 配方控制, 并拒绝限制.
-
淬火、回火
淬火设计与加热同样重要. 工具钢差异很大: O1为油硬化型, A2和D2为空气硬化型, H13需要控制冷却. 感应系统使用集成喷淋淬火, 浸没淬火, 空气喷射, 聚合物淬火, 油淬火, 或受控冷却夹具. 淬火方法必须与材料等级匹配, 加热深度, 零件几何形状, 和硬度要求.
回火紧随淬火以降低脆性并建立最终的硬度-韧性平衡. 该操作遵循材料等级规范和最终使用条件. 用于设备指导, 看看 感应回火机床选择.
6.常见工艺风险及如何降低它们
大多数工具钢感应加热问题可追溯到热模式控制不当, 温度过高, 淬火不足, 或工件摆放不一致. 下表将四种最常见的风险与其原因和预防措施对应起来.
| 风险 | 典型原因 | 预防措施 |
|---|---|---|
| 开裂 | 剧烈的温度梯度; 过高的表面温度; 淬火过猛; 尖锐的角落, 键槽, 突变的几何形状 | 对预热敏感的钢种; 控制加热速率; 将淬火强度与钢匹配; 硬化后及时回火; 尽可能圆滑尖锐特征 |
| 过热时 / 晶粒长大 | 功率过高; 频率不匹配; 温度反馈差; 保温时间控制不足 | 闭环温度控制; 为深度选择正确的频率; 批量检查关键应用的试件 |
| 硬度不均匀 | 线圈耦合不一致; 零件旋转不良; 不均匀淬火; 与几何形状相关的热量集中 | 稳定的夹具和可重复定位; 圆形零件的旋转; 复杂几何形状的成型线圈或受控扫描路径. 看 不均匀加热故障排除 |
| 变形 | 热模式不平衡; 不均匀淬火应力; 冷却过程中夹具不足 | 加热前后的尺寸检查; 加热或冷却过程中用于敏感零件的夹具; 局部加热限制变形 与. 整体炉处理 |
当零件昂贵时, 与安全相关, 或在严苛工况下使用, 对截面试件进行实验并评估显微组织,然后再确定生产参数.
7.当感应加热适合工具钢时
当需求要求局部加热时,感应加热非常适合, 快速循环时间, 可重复的加热模式, 或集成到自动化单元中. 当工具只有一个区域需要硬化或预热时,它表现出色——并且当炉子加热的质量过大时, 造成过度失真, 或减慢生产流程.
当整个零件需要均匀的贯穿加热和延长的保温时间时,感应不是最佳选择, 当零件几何形状妨碍有效进入线圈时, 或者当产量不足以证明专用工具的合理性时. 在那些情况下, 炉热处理仍然更加实用.
最好的结果来自于将诱导视为一个完整的过程, 不仅仅是购买电源. 电源尺寸, 频率, 线圈设计, 淬火设计, 控制系统, 冷却, 和夹具都会影响最终的部分. 定义所需的硬度, 深度, 温度曲线, 淬火方法, 以及选择设备前的检查标准.
常见问题解答
问: 哪些工具钢可以感应加热?
一个: 常见等级包括O1, A2, D2, H13, S7, M2, 及相关合金. 正确的工艺参数取决于等级 - 请参阅第 1 节中的等级表 1 满足目标温度和淬火要求.
问: 感应加热是否适合淬火工具钢?
一个: 可以, 特别适用于局部硬化. 通过硬度测试验证工艺, 表面深度测量, 以及应用关键时的冶金检查. 参见章节 2 对于常见应用.
问: 你如何选择工具钢感应加热的频率?
一个: 频率取决于所需的加热深度和零件几何形状. 浅层淬火 (<1.5 毫米) 通常使用100–400 kHz; 深层淬火 (>4 毫米) 使用3–30 kHz. 参见本节中的频率表 3.
问: 感应加热能减少工具钢零件的变形吗?
一个: 可以——只加热所需区域而非整个零件可减少变形. 结果仍取决于几何形状, 加热模式, 淬火方法, 夹具安装. 参见章节 6 以及防止变形的措施.


