
Индукционный нагрев титановых сплавов: 6 Ключевые факторы для точного контроля температуры и надежных результатов
Индукционный нагрев титановых сплавов требует другого подхода, чем нагрев стали. Низкая теплопроводность титана, высокая реакционная способность выше 500°C, and narrow beta-transus window make it one of the more demanding materials to heat predictably. Get the frequency, атмосферу, and ramp rate right and you hold tight tolerances on a six-second cycle. Get one wrong and the part oxidizes, develops alpha case, or cracks at the next forming step. This article walks through six process factors that determine whether your titanium induction heating operation produces reliable parts or consistent scrap.
1. Почему титановые сплавы нагреваются по-разному
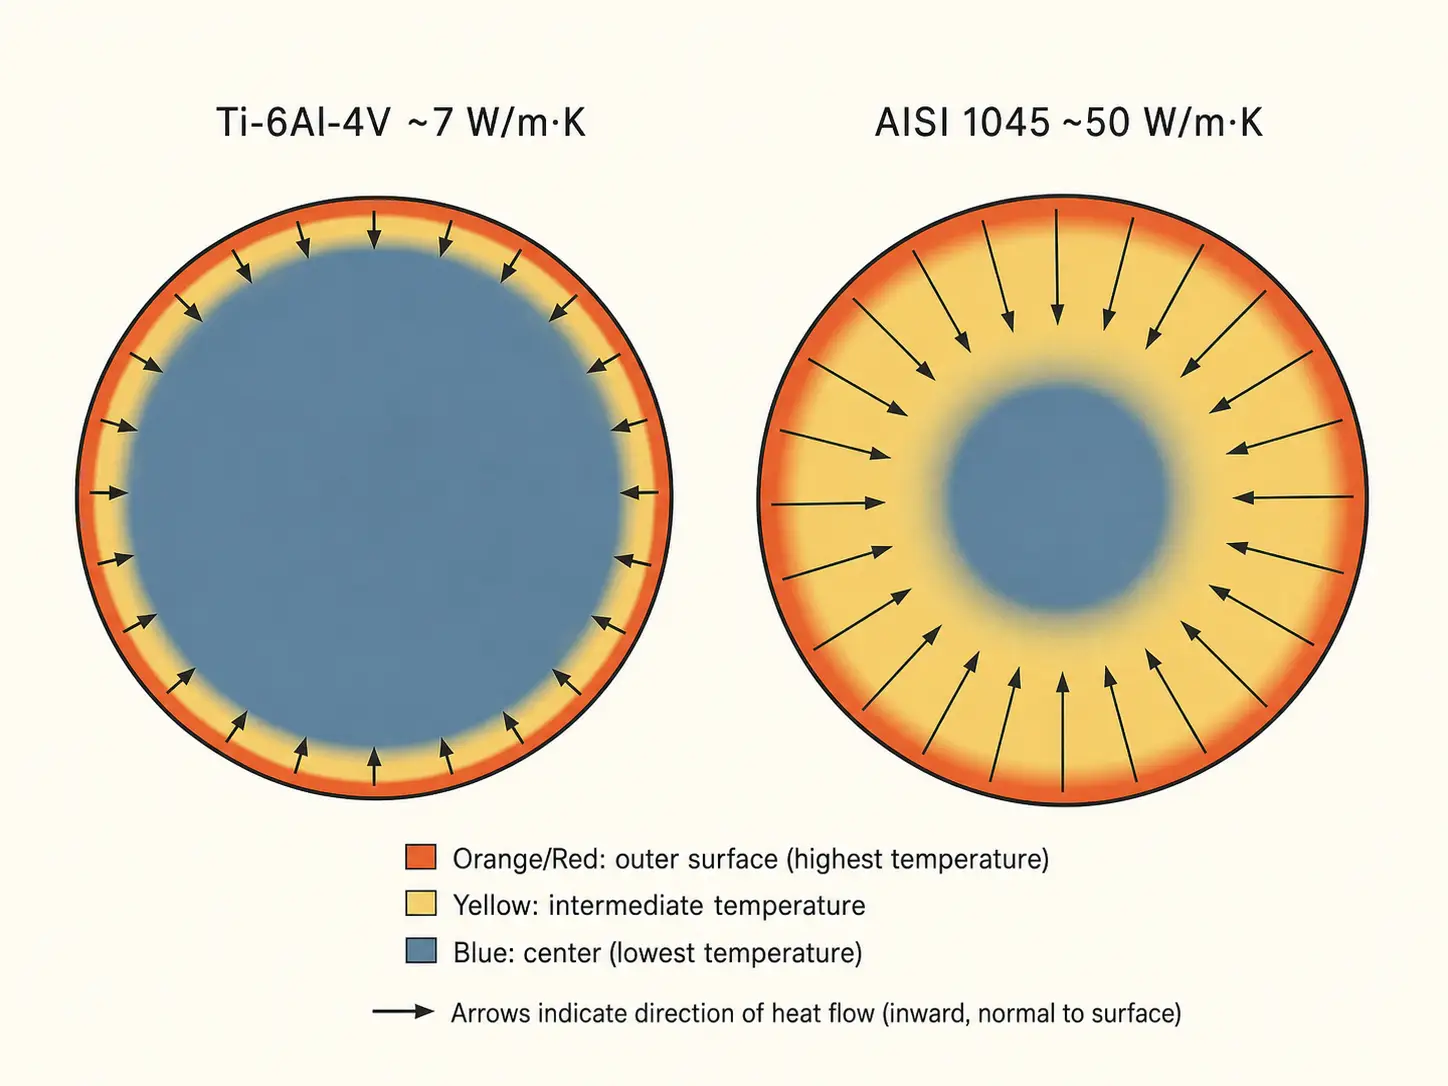
Титан проводит тепло примерно в семь раз медленнее, чем сталь средней углеродистости. Применяйте индукторную энергию к поверхности, и температурный градиент через стенку останется крутым. Поверхность может достигать 950°C, в то время как сердцевина все еще ниже 400°C. В стали, тот же ввод энергии создаёт гораздо более пологий градиент, потому что тепло распространяется через поперечное сечение быстрее. Этот один физический факт определяет почти каждое решение в процессе индукционный нагрев титановых сплавов.
Цифры делают различие конкретным.
| Свойство | Ti-6Al-4V | AISI 1045 Сталь |
|---|---|---|
| Теплопроводность | ~7 Вт/м·К | ~50 Вт/м·К |
| Электрическое сопротивление | ~170 мкОм·см | ~20 мкОм·см |
| Реактивность выше 500°C | Высокая — поглощение O, N, H, Риск образования альфа-слоя | Умеренная — образование оксидной плёнки |
| Бета-трансус (Ti-6Al-4V) | ~980°C | Н/Д |
Большее электрическое сопротивление — небольшое серебряное пятно. Titanium couples more efficiently with the induction field than steel of the same diameter, so less power is wasted in the coil. The trade-off is that the heat you do generate stays concentrated near the surface. For applications that need through-heating—forging billets, thick-walled rings, large-diameter bar ends—you must manage that gradient deliberately. For localized heating—tube ends, brazing joints, shrink-fit zones—it works in your favor.
The metallurgical stakes are higher than with steel, слишком. Превысите бета-транзус на 30°C более чем на несколько секунд, и рост зерен станет необратимым. Держите деталь выше 500°C на открытом воздухе, и вы формируете слой обогащённого кислородом альфа, который придётся затем механически снимать. Скорость индукции здесь помогает: Меньшее время при температуре означает меньшее окисление и меньший рост зерен. Но сама по себе скорость проблему не решает — она лишь сокращает окно времени, в котором нужно сделать всё остальное правильно. Для более подробного изучения базовой физики, см. как работает индукционный нагрев.
2. Выбор частоты и мощности
Частота и мощность не являются независимыми настройками. Together they determine how deep the current penetrates, how fast the part heats, and whether the surface-to-core temperature difference stays within your process limit.
Higher frequencies concentrate current in a thinner surface layer. Для 12 mm titanium bar end you might run 30–100 kHz and heat only the last 30 mm for forming. А 100 mm forging billet needing uniform through-heating might need 1–3 kHz and a slower ramp. Between those extremes, the right frequency matches the part diameter, Толщина стенки, target depth, and allowable gradient. Detailed guidance on matching frequency to your part geometry is covered in как частота влияет на индукционный нагрев.
Power density matters more than total kilowatts on the nameplate. Titanium’s poor thermal conductivity means surface overheating arrives fast if power density is too high. А 100 kW supply might be the right size for a steel billet of a given diameter, and completely wrong for a titanium billet of the same diameter because the heat cannot escape the surface quickly enough. The symptom: pyrometer reads 960°C on the surface, but a contact thermocouple at 3 глубина мм показывает 600°C. Исправление: низкая плотность мощности, более длительное время нагрева, или вращение детали — иногда все три одновременно.
Для производственного размера, начинайте с массы детали, удельной теплоёмкости, целевое повышение температуры, и требуемое время цикла. Затем уменьшайте для титана. Консервативное ускорение, которое занимает на две секунды больше на деталь, производит гораздо меньше брака, чем агрессивное ускорение, которое превышает температуру на каждом десятом цикле. Смотрите расчет мощности индукционного нагрева для полной методологии расчета размера.
3. Конструкция катушки для титановых деталей
Геометрия катушки определяет схему нагрева, а схема нагрева определяет процент брака. Плохо подобранная катушка создает горячие участки по краям и холодные полосы в середине, даже если источник питания правильно подобран.
Круглые многослойные катушки хорошо справляются с валами, трубами, и заготовками, когда диаметр детали одинаков. Плоские катушки подходят для плоских поверхностей и фланцев. Однооборотные катушки обеспечивают концентрированный нагрев в узких зонах, но создают менее эффективную связь с титаном, чем со сталью той же толщины, потому что более высокое сопротивление титана изменяет поведение электромагнитного связывания. Концентраторы потока могут перенаправлять линии поля к детали и улучшать равномерность — особенно полезно вокруг выступов, канавки, и на участках изменения сечения, где электромагнитное поле в противном случае будет сосредоточено на остром крае и перегревать его.
Зазор между катушкой и деталью заслуживает большего внимания, чем обычно получают. Постоянный зазор 2–4 мм по окружности обеспечивает равномерность соединения. Но титанные детали расширяются при нагревании. Зазор, правильный при комнатной температуре, может закрыться настолько, что возникнет короткое замыкание или трение при 900°C. Учтите тепловое расширение внутреннего диаметра катушки, и обеспечьте достаточный зазор для допусков деталей и вариации нагрузки. В автоматизированных ячейках, повреждение катушки чаще вызывается неправильным расположением детали, чем электрической перегрузкой. Основные принципы работы катушки применимы к любым материалам — см. как работают индукционные катушки для основ.
Вращение детали решает многие проблемы с однородностью при относительно низких затратах. Титановые труба или стержень, вращающиеся со скоростью 60–120 об/мин внутри неподвижной катушки, усредняют окружную температурную неоднородность. Для сложных геометрий — эксцентричные фланцы, прямоугольные сечения, асимметричные выступы — профилирование катушки в сочетании с вращением обычно превосходит каждую из техник по отдельности.
4. Контроль атмосферы и окисления
Выше 500°С, титан поглощает кислород, азот, и водород в своей поверхности. Результат — альфа-слой — твердый, хрупкий, обогащённый кислородом слой, который снижает срок службы и должен быть удален механической обработкой или химическим травлением. Индукционный нагрев сокращает время воздействия по сравнению с циклами в печи, но температуры остаются теми же, поэтому атмосфера все равно имеет значение.
Аргоновая защита является наиболее распространенным промышленным решением. Непрерывный поток аргона, направляемый на зону нагрева, вытесняет воздух и защищает горячую поверхность от кислорода. Для критически важных аэрокосмических и медицинских деталей, вся зона нагрева находится внутри камеры, продуваемой аргоном с контролем уровня кислорода. Некоторые мастерские используют заполненные аргоном сборки катушек, где газ проходит через сам корпус катушки, окутывая деталь инертным газом именно там, где она нагревается сильнее всего.
Нагрев на открытом воздухе имеет своё место. Если время воздействия составляет менее 10–15 секунд, температура остаётся ниже 700°C, и деталь затем подвергается обработке, глубина альфа-слоя обычно укладывается в припуск на обработку. Решение зависит от того, что допускает спецификация детали и какие последующие операции могут удалить материал. Для более глубокого обсуждения механизмов окисления в различных материалах, см. снижение окисления во время индукционного нагрева.
5. Контроль температуры и повторяемость процесса
Визуальная оценка температуры не работает на титане. Цвет поверхности изменяется с серебристого на соломенно-желтый, затем на синий и серый в диапазоне температур, который слишком узок, чтобы человеческий глаз мог надежно его различить, и освещение в цехе меняет все. Замкнутый контроль пирометра является минимальным требованием для воспроизводимости производства.
Настройка пирометра на титане сложнее, чем на стали, потому что излучательная способность изменяется в зависимости от состояния поверхности. Отполированная поверхность титана после обработки и окисленная поверхность после предыдущего нагрева могут показывать разницу 40–60°C на одинаковых установках пирометра. Во время разработки процесса, Согласуйте показания пирометра с контактными термопарами при различных температурах и состояниях поверхности. Закрепите проверенную настройку излучательной способности, Оптический путь, и положение целевой точки. После установления корреляции, бесконтактная пирометрия может удерживать ±10°C на производственных деталях.
Управление на основе рецепта превращает лучшее суждение опытного оператора в повторяемый процесс. Рецепт хранит профиль набора мощности, целевая температура, длительность удержания, скорость вращения, скорость подачи газа, и лимиты сигнализации для каждого номера детали. когда оператор сканирует штрихкод или выбирает номер детали, система загружает проверенные параметры. ручное переключение между сменами исчезает. для систем с несколькими станциями, контроль рецепта также упрощает интеграцию с компонентов системы индукционного нагрева например, ПЛК, датчики присутствия детали, и шлюзы отбраковки.
Cooling stability underpins electrical stability. A drifting coolant temperature changes coil impedance, which shifts the power delivery even if the generator setpoint stays the same. Замкнутый контур систему водяного охлаждения индукционного нагрева design—with temperature-regulated flow, conductivity monitoring, and filtration—keeps the electrical parameters stable across an eight-hour shift.
6. Общие промышленные применения
Induction heating earns its place in titanium processing wherever heat must be fast, локальным, и повторяемым. Пять категорий применения охватывают большую часть производственного использования.
- Предварительный разогрев ковки и формовки. Титановые заготовки, плит, и полуфабрикаты, нагреваемые в линии перед прессовой формовкой. Индукция сокращает время нагрева с минут печи до секунд и интегрируется непосредственно с автоматическими системами подачи на пресс. Основная задача: избежать чрезмерного градиента от поверхности к сердцевине в больших сечениях. Низкая частота, ступенчатый нагрев, или вращение детали решает эту задачу.
- Нагрев концов труб и трубопроводов. Локальный нагрев для расширения горловины, ковки, гибка, или формовки конца. Индукционный нагрев затрагивает только рабочую зону, так что остальная часть трубки остаётся холодной. Меньше деформации, Более быстрый цикл, и отсутствие открытого пламени на рабочем месте.
- Пайка и соединение. Индукционная пайка титана требует точного контроля температуры и атмосферы аргона или вакуума. Припой надёжно смачивает только тогда, когда область соединения равномерно достигает температуры и защищена от кислорода. Индукция обеспечивает локализованное тепло; инженер-технолог отвечает за атмосферу и конструкцию соединения.
- Сборка с натягом и прессовая посадка. Нагрев титановлго ступичного узла или кольца для установки подшипника или сборки прецизионного вала. Индукция расширяет только тот компонент, который необходимо увеличить, а не весь узел. Быстрее печи и мягче для соседних термочувствительных деталей.
- Структурные и двигательные компоненты для аэрокосмической отрасли. Титан преобладает в аэрокосмических приложениях горячей зоны. Индукция справляется с локальным снятием напряжений, предварительный нагрев перед сваркой, и термоформование листов и плит. Процесс подходит для автоматизированных аэрокосмических производственных ячеек, где прослеживаемость и повторяемость не обсуждаются. Для более широкого взгляда, см. индукционный нагрев в аэрокосмическом производстве.
Ключевой вывод
Индукционный нагрев титановых сплавов работает, когда процесс построен на физике титана — низкая проводимость, высокая реактивность, узкое температурное окно. выбирайте частоту для диаметра детали, не для стали. контролируйте атмосферу или бюджет на обработку альфа-корпуса. фиксируйте проверенные рецепты и прекращайте настраивать ручки между переключениями. блок питания менее важен, чем то, как вы интегрируете катушку, газ, пирометр, и обработка деталей в одной повторяемой системе.
Часто задаваемые вопросы
вопрос: Можно ли индукторно нагревать все титановые сплавы?
А: Да. Коммерчески чистый титан, Ti-6Al-4V, Ti-6Al-4V ELI, и большинство бета- и близких к альфа титановых сплавов реагируют на индукционный нагрев. Параметры процесса — частота, плотность мощности, скорость нарастания, и атмосфера — должны быть проверены для каждого сорта сплава. То, что работает для Ti-6Al-4V при 950°C, может вызвать переотверждение бета-сплава при той же температуре.
вопрос: Требуется ли индукционный нагрев титана всегда с защитой аргоном?
А: Не всегда, но это зависит от температуры, времени, и что допускает спецификация детали. Ниже 500°C, окисление достаточно медленное, поэтому нагрев на открытом воздухе часто приемлем. Выше 700°C более чем на несколько секунд, аргоновая защита или контролируемая атмосфера предотвращают образование альфа-слоя. Для авиационно-космических и медицинских деталей, экранирование является стандартной практикой.
вопрос: Почему на моей титановой детали наблюдается градиент 300°C от поверхности к сердцевине?
А: Теплопроводность титана примерно в семь раз меньше, чем у стали. Тепло, выделяемое на поверхности индуцированным током, не распространяется внутрь быстро. Если вашему процессу требуется более высокая однородность, попробуйте уменьшить плотность мощности, перейдите на более низкую частоту для более глубокого проникновения тока, добавьте вращение детали, или используйте ступенчатый нагрев с кратковременным выдерживанием между ступенями увеличения температуры.
Требуется проверка процесса нагрева титана?
пришлите нам ваш класс сплава, чертежом детали, целевая температура, и скоростью производства. Наша инженерная команда оценит заявку и порекомендует подход к системе индукционного нагрева, соответствующий вашему процессу.


