
Riscaldamento a induzione per acciaio per utensili: Guida pratica al processo
Indice dei contenuti
- 1. perché l'acciaio per utensili richiede un riscaldamento a induzione accurato
- 2. dove il riscaldamento a induzione per l'acciaio per utensili è comunemente utilizzato
- 3. selezione della frequenza e della potenza per l'acciaio utensi
- 4. considerazioni sulla progettazione delle bobine e sulla manipolazione dei pezzi
- 5. Controllo della temperatura, tempo di ammollo, e risultati metallurgici
- 6. rischi comuni di processo e come ridurli
- 7. quando il riscaldamento a induzione è adatto all'acciaio utensile
Il riscaldamento a induzione per l'acciaio per utensili è un'opzione pratica quando i produttori necessitano di velocità, controllato, riscaldamento localizzato per indurimento, rinvenimento, accoppiamento a interferenza, brasatura, o preriscaldare componenti di utensili altolegati.
Gli acciai per utensili non sono materiali tolleranti. Il loro contenuto di carbonio, elementi di lega, struttura in carburo, e la temprabilità richiedono un rigoroso controllo del processo. Un sistema di induzione adeguatamente progettato migliora la ripetibilità e riduce i tempi di ciclo, ma l'alimentazione, Frequenza, bobina, metodo di spegnimento, e il controllo della temperatura deve corrispondere al grado specifico e ai requisiti di produzione. Questo articolo illustra i fattori che contano, con dati di riferimento concreti per i gradi di acciaio da utensili più comuni.
1.perché l'acciaio per utensili richiede un riscaldamento a induzione accurato
L'acciaio da utensili è progettato per resistere all'usura, alla deformazione, riscaldamento, e agli urti. Queste stesse proprietà lo rendono più esigente da trattare termicamente rispetto all'acciaio al carbonio basso o all'acciaio legato semplice.
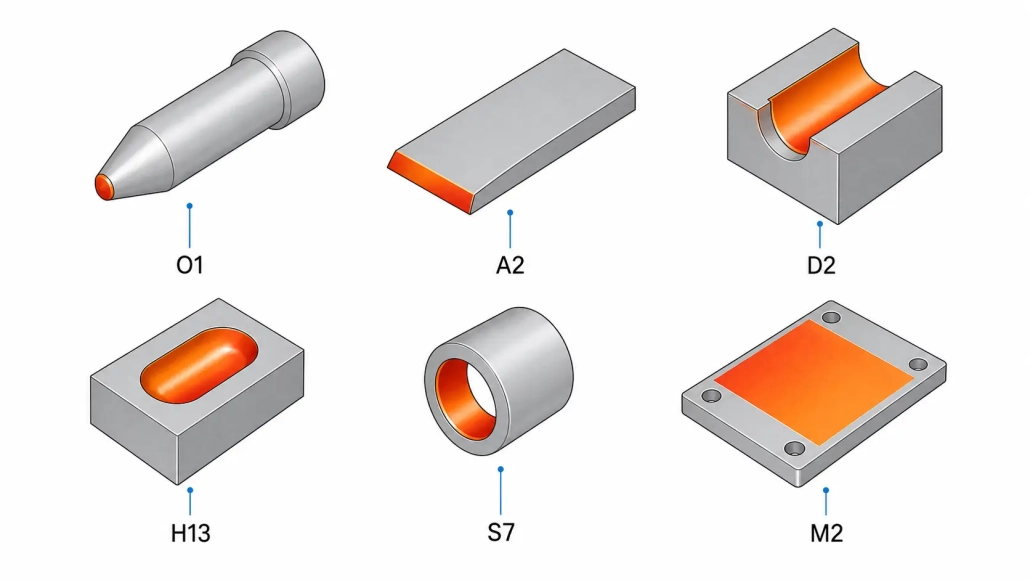
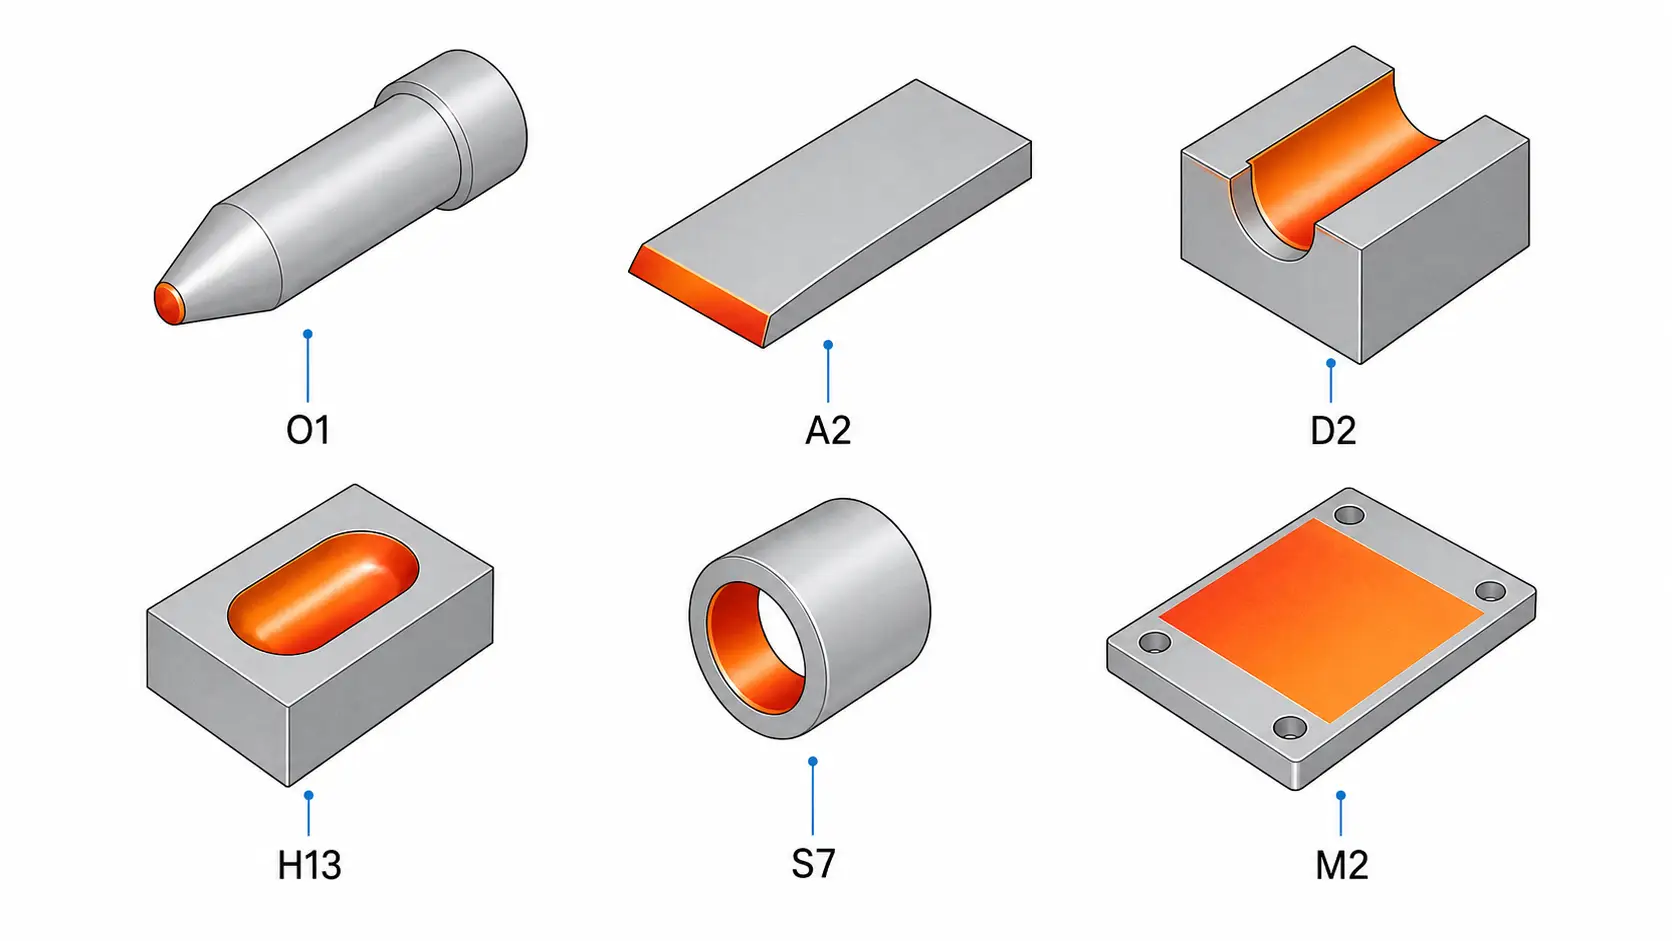
Gradi come O1, A2, D2, H13, M2, e S7 rispondono in modo diverso al riscaldamento e al raffreddamento. Alcuni richiedono un controllo preciso della temperatura di austenitizzazione—H13 mira a 1020–1050°C, D2 si posiziona a 980–1020°C, e M2 richiede una finestra ancora più ristretta intorno a 1190–1230°C. Altri sono sensibili a crepe, austenite residua, Decarburazione, o distorsione. La tabella sottostante riassume i parametri chiave per sei comuni gradi di acciaio da utensili.
| Grado | Tipo | Temperatura di Austenitizzazione | Tempratura | HRC Tipico | Note per Induzione |
|---|---|---|---|---|---|
| O1 | Acciaio al carbonio temprabile in olio per lavorazioni a freddo | 790–820°C | Petrolio | 60–64 | Finestra stretta; pre-riscaldamento a 200–300°C raccomandato |
| A2 | Acciaio temprabile ad aria per lavorazioni a freddo | 925–980°C | Aria | 58–62 | La tempra ad aria si adatta bene al riscaldamento localizzato per induzione |
| D2 | Alto carbonio alto cromo | 980–1020°C | Aria / Petrolio | 58–62 | Alto volume di carburi; riscaldamento uniforme critico |
| H13 | Acciaio per lavorazioni a caldo | 1020–1050°C | Aria / Petrolio | 46–52 | Pre-riscaldamento in due fasi + tripla tempra richiesta |
| M2 | Acciaio rapido | 1190–1230°C | Petrolio / Aria | 62–66 | Finestra di austenitizzazione estremamente stretta; facile superare |
| S7 | Resistente agli urti | 925–955°C | Aria / Petrolio | 54–58 | Più indulgente; buon candidato per la tempra a induzione |
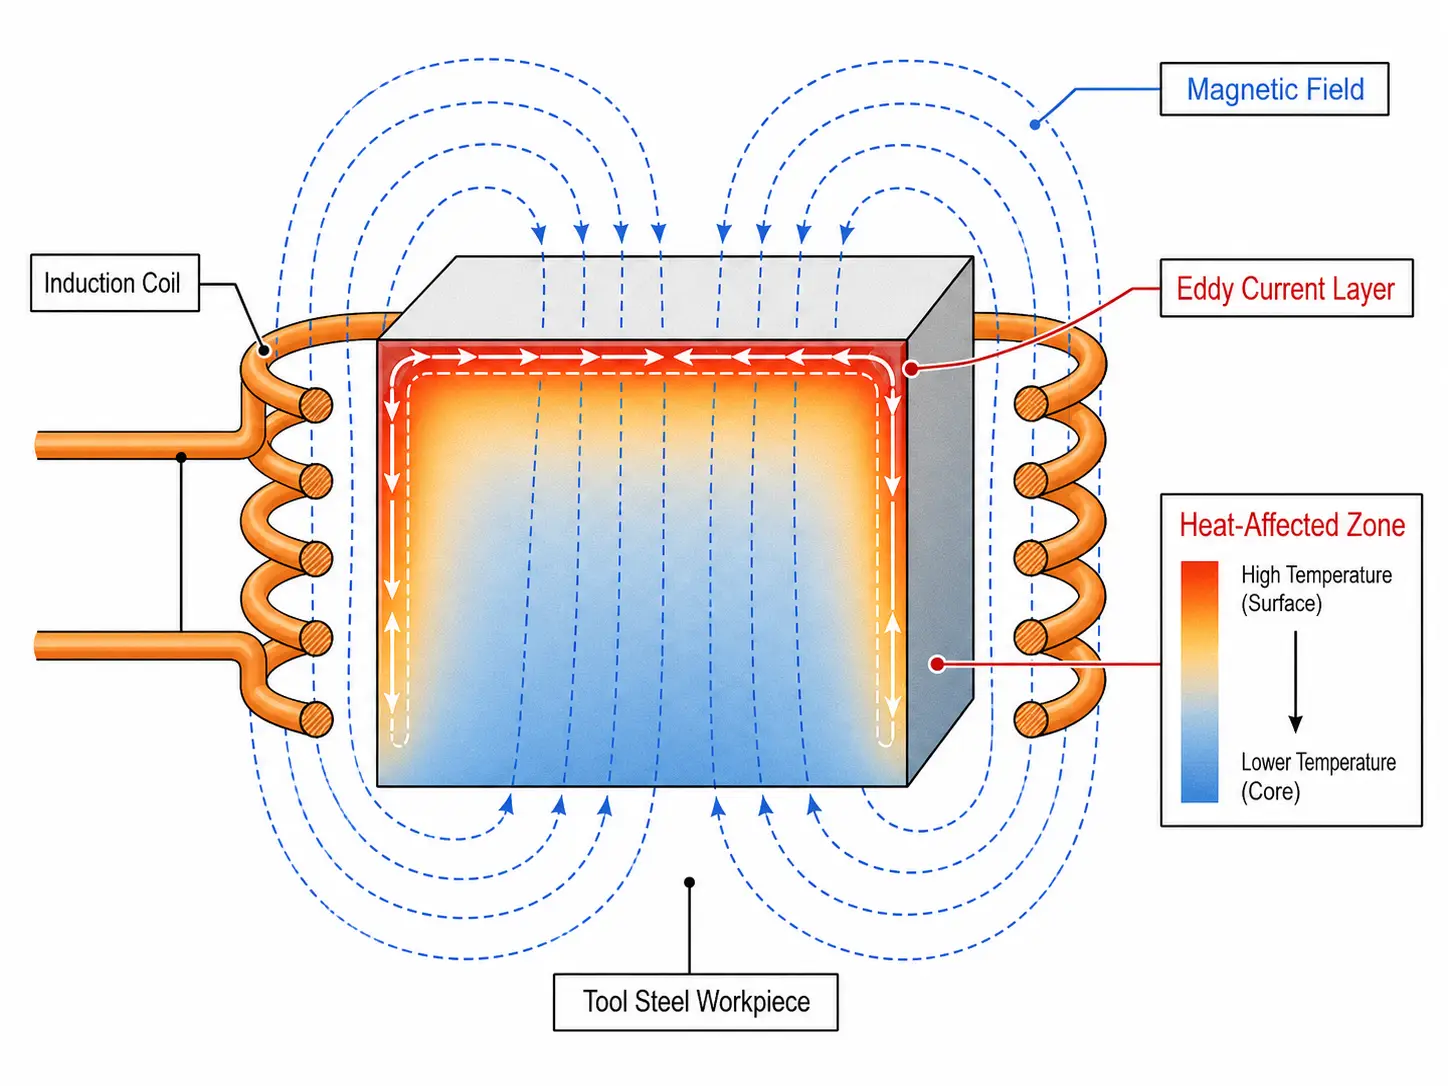
Il riscaldamento a induzione porta calore direttamente nel pezzo tramite energia elettromagnetica—rapido, localizzato, e controllabile. Per molte applicazioni di acciaio per utensili, questo rappresenta un chiaro vantaggio rispetto al riscaldamento in forno quando solo un'area specifica richiede trattamento.
Ma l'induzione non elimina i requisiti metallurgici. Il processo richiede comunque la corretta velocità di riscaldamento, temperatura target, tempo a temperatura, metodo di raffreddamento, e trattamento termico posteriore. Per i fondamenti, vedere come funziona il riscaldamento ad induzione. Per come i materiali ad alta lega si comportano diversamente sotto induzione, le nostre guide su leghe di titanio e superleghe coprono sfide parallele.
2.dove il riscaldamento a induzione per l'acciaio per utensili è comunemente utilizzato
Il riscaldamento a induzione eccelle dove il processo beneficia di calore rapido, ripetibile, localizzato—e dove il riscaldamento in forno è troppo lento o impreciso. Applicazioni comuni per acciai da utensili includono:
- Indurimento localizzato dei taglienti, pugni, muore, e delle superfici di usura. L'induzione indurisce solo la zona di lavoro mentre il resto del pezzo rimane tenace. Ciò riduce la distorsione e il tempo di ciclo rispetto al riscaldamento dell'intero componente in un forno. Vedi tempra ad induzione e la nostra guida su difetti comuni di indurimento.
- Preriscaldamento prima della saldatura, brasatura, o riparazione termica. Rapido, il riscaldamento incontrollato crea forti gradienti termici e aumenta il rischio di fessurazione nell'acciaio per utensili. Il preriscaldamento a induzione fornisce un apporto di calore ripetibile con feedback della temperatura, utile per la riparazione degli stampi, riparazione di stampi, e manutenzione su attrezzature di alto valore.
- Brasatura di inserti in carburo o cuscinetti antiusura su corpi in acciaio per utensili. L'induzione concentra il calore nell'area della giunzione e limita il surriscaldamento del corpo dell'utensile circostante. Progettazione congiunta, metallo d'apporto, flusso o atmosfera, e il controllo della temperatura rimangono critici. Vedi brasatura a induzione per i dettagli del processo.
- Portautensili per calettamento, manicotti, Boccole, e assemblaggi di precisione. Rapida espansione localizzata con distorsione minima: un'alternativa diretta al riscaldamento con torcia o forno.
- Operazioni di tempera o ritiro su aree selezionate. Quando solo una zona specifica necessita di regolazione della durezza, la tempra a induzione evita di riscaldare nuovamente l'intero pezzo. Vedi selezione della macchina per tempra a induzione per guida sull'attrezzatura.
3.selezione della frequenza e della potenza per l'acciaio utensi
La frequenza determina la profondità di riscaldamento; la potenza determina la velocità di riscaldamento. La combinazione corretta dipende dalle dimensioni del pezzo, profondità del caso richiesta, Geometria, grado, e tempo di ciclo.
Selezione della frequenza
Frequenze più alte riscaldano più vicino alla superficie; frequenze più basse penetrano più in profondità. Per l'acciaio per utensili, i valori di riferimento sono:
| Profondità del caso | Gamma di frequenza | Applicazione tipica dell'acciaio per utensili |
|---|---|---|
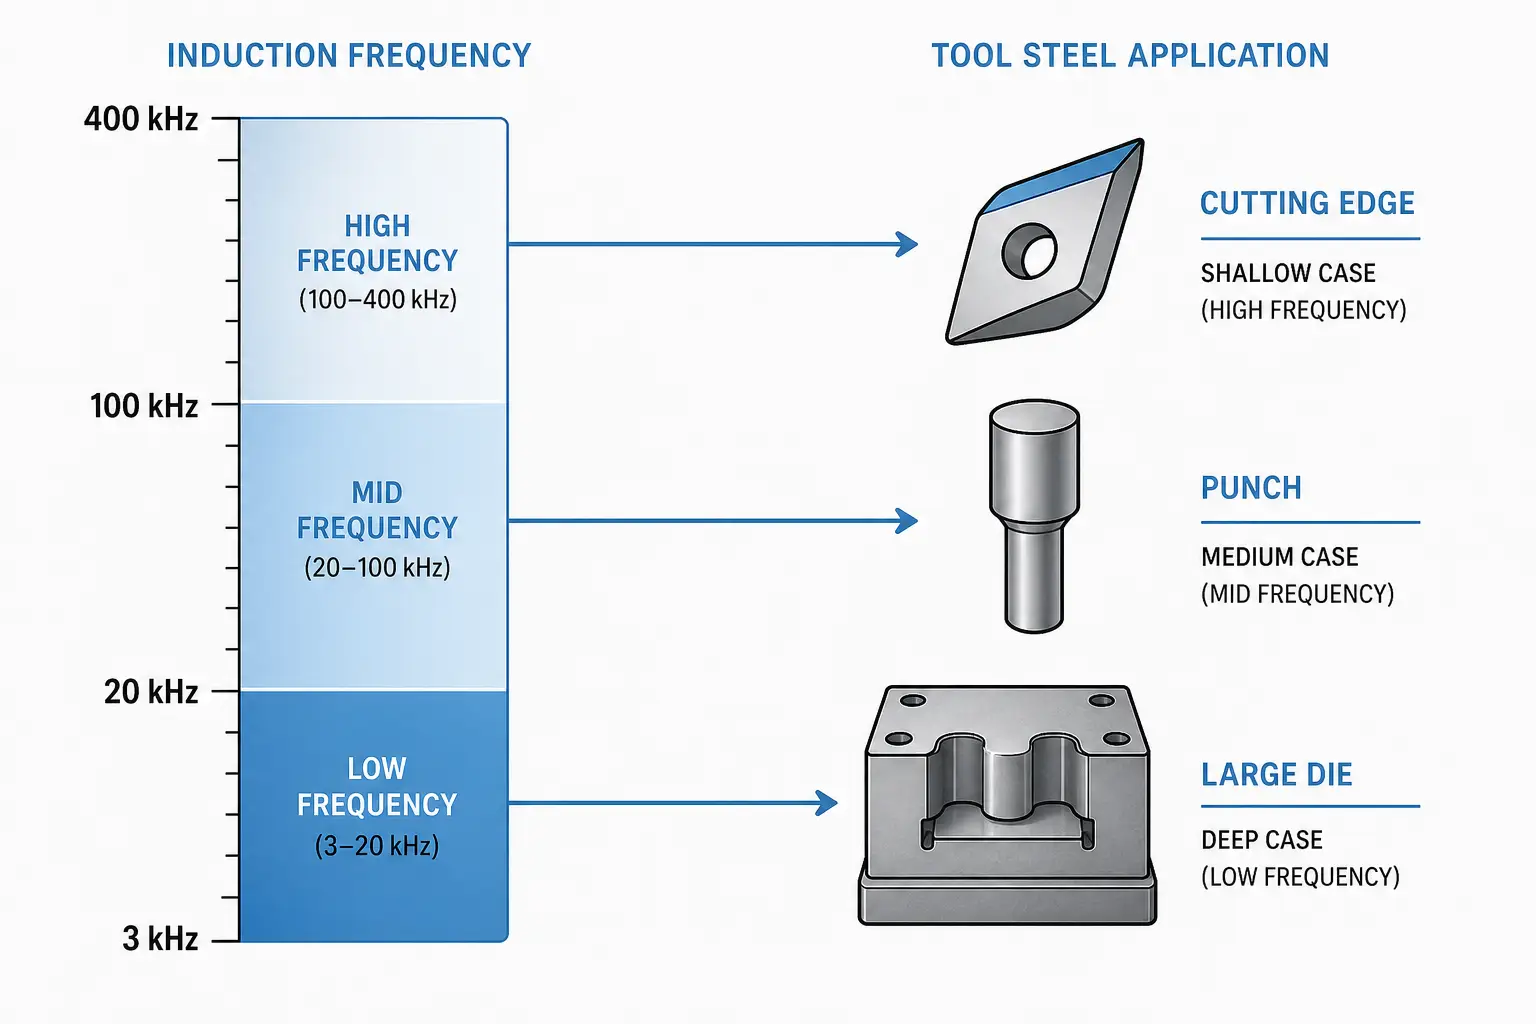
| Superficiale (<1.5 mm) | 100400 kHz | Bordi da taglio, lame di cesoia, utensili per incisione |
| Media (1.5–4 mm) | 30–100 kHz | Punzonature, matrici di formatura, piastre d'usura |
| Profondo (>4 mm o sezione ampia) | 3–30 kHz | Grandi blocchi di stampi, basi di stampo, portautensili spessi |
L'obiettivo è ottenere il risultato metallurgico corretto alla profondità corretta senza surriscaldare bordi, angoli, o sezioni sottili. Fattori chiave: profondità riscaldata richiesta, spessore della sezione trasversale, diametro della parte, nitidezza della geometria, accoppiamento bobina-parte, e la velocità di produzione. Per maggiori informazioni sulla fisica, vedere come la frequenza influenza il riscaldamento a induzione.
Selezione della potenza
La potenza deve essere sufficientemente alta per raggiungere la temperatura entro il tempo del ciclo. Una densità di potenza troppo elevata causa surriscaldamento della superficie, shock termico, o riscaldamento non uniforme—specialmente negli spigoli acuti e nei bordi sottili.
Le parti in acciaio utensile a sezione pesante necessitano di potenza significativa. Bordi sottili o spigoli acuti richiedono una densità di potenza ridotta, ottimizzazione della bobina, Rotazione, scansione, o feedback della temperatura ad anello chiuso. La dimensione della potenza dipende dalla geometria della parte, grado del materiale, temperatura target, profondità di riscaldamento, ciclo di lavoro, e capacità di produzione. Un test su parti effettive è il modo più affidabile per confermare la dimensione dell'alimentazione. Vedi quanta potenza serve per il riscaldamento a induzione per indicazioni sul calcolo.
4.considerazioni sulla progettazione delle bobine e sulla manipolazione dei pezzi
La bobina di induzione è una delle parti più critiche del sistema. Un alimentatore correttamente dimensionato produce risultati scadenti se la bobina non corrisponde alla geometria del pezzo e ai requisiti di riscaldamento.
Il design della bobina controlla il modello di calore, l'efficienza dell'accoppiamento, la ripetibilità, e la stabilità del processo. I pezzi in acciaio da utensile spesso hanno spigoli, fori, spalle, scanalature per chiavi, fessure, e spessori variabili che concentrano il calore in posizioni indesiderate.
-
Geometria della bobina
Una semplice bobina rotonda funziona per pezzi cilindrici. I componenti complessi in acciaio da utensile necessitano di bobine sagomate, bobine a più giri, bobine divise, o induttori a singolo giro. Per l’indurimento localizzato, la bobina deve dirigere energia verso la superficie di lavoro mantenendo fresche le aree adiacenti. I concentratori di flusso aiutano a modellare il campo magnetico e migliorano l’efficienza su geometrie irregolari.
Fattori chiave nella progettazione della bobina: distanza bobina-pezzo, numero di spire, dimensione del tubo di rame e raffreddamento, rotazione del pezzo o movimento di scansione, posizione dello schema termico, effetti di prossimità ai bordi, e accesso alla tempra. Per un trattamento più approfondito, vedere come funzionano le bobine a induzione.
-
Posizionamento del pezzo
Il riscaldamento ripetibile richiede un posizionamento ripetibile. Piccole variazioni nel gap tra bobina e pezzo modificano il tasso di riscaldamento e la distribuzione della temperatura. Per la produzione, attrezzature, sistemi di rotazione, slide servo, o carico da robot mantenere la coerenza quando la finestra di processo è stretta.
Le attrezzature tengono conto dell'espansione termica: l'acciaio da utensili si muove durante il riscaldamento, e le attrezzature devono evitare di bloccarsi, marcature, o creare punti freddi.
-
Raffreddamento ad acqua
Le bobine a induzione e i componenti dell'alimentatore necessitano di un adeguato raffreddamento ad acqua. Il raffreddamento insufficiente accorcia la vita della bobina e provoca deriva del processo. Per indicazioni sulla dimensione e manutenzione, vedere Sistemi di raffreddamento ad acqua per riscaldamento a induzione.
5.Controllo della temperatura, tempo di ammollo, e risultati metallurgici
Il riscaldamento a induzione è rapido, ma la metallurgia dell'acciaio per utensili dipende ancora da tempo e temperatura. Il profilo richiesto varia a seconda della qualità, della durezza desiderata, della dimensione della sezione, e delle condizioni d'uso finali.
Molti acciai per utensili richiedono un controllo preciso della temperatura di austenitizzazione. Troppo bassa, e l'acciaio non si trasforma correttamente. Troppo alta, e il risultato è la crescita del grano, eccessiva austenite residua, dissoluzione dei carburi, o durezza ridotta. La tabella dei gradi nella Sezione 1 fornisce intervalli target per sei gradi comuni.
-
Velocità di riscaldamento e tempo di mantenimento
L'induzione porta una superficie o un'area localizzata alla temperatura in pochi secondi. Per alcune applicazioni—casi di indurimento superficiale di un bordo tagliente—questo è l'obiettivo. Per altre che richiedono una penetrazione più profonda o un riscaldamento uniforme, l'approccio cambia: frequenza inferiore, tempo di riscaldamento più lungo, potenza ridotta, scansione, Rotazione, o riscaldamento a più fasi.
Gli acciai per utensili con un contenuto significativo di leghe necessitano di un tempo adeguato alla temperatura per la dissoluzione e la trasformazione del carburo. Quando l'applicazione è critica, convalidare il processo con test di durezza, revisione della microstruttura, misurazione della profondità della cassa, e controlli dimensionali.
-
Misurazione della temperatura
Pirometri, Telecamere termiche, termocoppie, e il controllo della potenza a circuito chiuso servono diverse applicazioni. I pirometri ottici sono comuni per il riscaldamento a induzione, ma emissività, condizioni della superficie, incrostazioni, olio, e la geometria influenzano le letture. In produzione, la misurazione della temperatura è legata a una strategia di controllo definita: aumento graduale della potenza, tempo di permanenza, rotazione del pezzo, controllo della ricetta, e limiti di scarto.
-
Tempra e rinvenimento
La progettazione della tempra è importante quanto il riscaldamento. Gli acciai utensili variano ampiamente: O1 è indurente ad olio, A2 e D2 sono indurenti ad aria, H13 necessita di raffreddamento controllato. I sistemi a induzione utilizzano tempra con spruzzo integrato, tempra per immersione, getto d’aria, tempra a polimero, tempra ad olio, o dispositivi di raffreddamento controllato. Il metodo di tempra deve corrispondere al grado, profondità riscaldata, geometria del pezzo, e requisito di durezza.
La tempra segue l'indurimento per ridurre la fragilità e stabilire l'equilibrio finale tra durezza e tenacità. La pratica segue le specifiche della qualità e le condizioni d'uso finale. Per la guida sull'attrezzatura, vedere selezione della macchina per tempra a induzione.
6.rischi comuni di processo e come ridurli
La maggior parte dei problemi di riscaldamento a induzione degli acciai da utensile deriva da un cattivo controllo del modello termico, temperatura eccessiva, tempra inadeguata, o presentazione incoerente delle parti. La tabella sottostante mappa i quattro rischi più comuni alle loro cause e misure di prevenzione.
| Rischio | Cause tipiche | Prevenzione |
|---|---|---|
| Cracking | Forti gradienti termici; temperatura superficiale eccessiva; tempra eccessivamente severa; spigoli vivi, scanalature per chiavi, o cambiamenti bruschi di geometria | Riscaldare preventivamente le leghe sensibili; controllare la velocità di riscaldamento; adattare la severità della tempra all'acciaio; temprare prontamente dopo l'indurimento; arrotondare le caratteristiche affilate dove possibile |
| Surriscaldamento / crescita del grano | Potenza troppo alta; incompatibilità di frequenza; feedback di temperatura scarso; controllo del tempo di mantenimento insufficiente | Controllo della temperatura a ciclo chiuso; frequenza corretta per profondità; sezionare e valutare i pezzi di prova per applicazioni critiche |
| Durezza non uniforme | Accoppiamento dell'avvolgimento incoerente; rotazione del pezzo scadente; tempra irregolare; concentrazione del calore legata alla geometria | Supporto stabile e posizionamento ripetibile; rotazione per pezzi rotondi; bobina sagomata o percorso di scansione controllato per geometria complessa. Vedi risoluzione dei problemi di riscaldamento irregolare |
| Deformazione | modello termico sbilanciato; stress da tempra irregolare; fissaggio inadeguato durante il raffreddamento | Ispezione dimensionale prima e dopo il riscaldamento; supporto durante il riscaldamento o raffreddamento per pezzi sensibili; riscaldamento localizzato limita la deformazione vs. trattamento completo in forno |
Quando il pezzo è costoso, relativo alla sicurezza, o utilizzato in servizi severi, sezionare parti di prova e valutare la microstruttura prima di impegnarsi nei parametri di produzione.
7.quando il riscaldamento a induzione è adatto all'acciaio utensile
Il riscaldamento a induzione è adatto quando il requisito richiede riscaldamento localizzato, ciclo rapido, schemi di riscaldamento ripetibili, o integrazione in una cella automatizzata. Eccelle quando solo un'area di uno strumento necessita di tempra o preriscaldamento—e quando un forno riscalda troppa massa, crea eccessiva distorsione, o rallenta il flusso di produzione.
L'induzione non è l'opzione migliore quando l'intero pezzo richiede un riscaldamento uniforme con tempi di mantenimento prolungati, quando la geometria del pezzo impedisce un accesso efficace della bobina, o quando il volume di produzione non giustifica utensili dedicati. In questi casi, il trattamento termico in forno rimane più pratico.
I migliori risultati derivano dal considerare l'induzione come un processo completo, non solo come l'acquisto di un alimentatore. La dimensione dell'alimentatore, Frequenza, progettazione della bobina, la progettazione della tempra, i controlli, il raffreddamento, e il fissaggio influenzano tutti il pezzo finale. Definire la durezza richiesta, la profondità, il profilo di temperatura, metodo di spegnimento, e criteri di ispezione prima di selezionare l'attrezzatura.
FAQ
Q: Quali acciai da utensile possono essere riscaldati con induzione?
Un: Gradi comuni tra cui O1, A2, D2, H13, S7, M2, e leghe correlate. I parametri corretti del processo dipendono dal grado—vedere la tabella dei gradi nella Sezione 1 per le temperature target e i requisiti di tempra.
Q: Il riscaldamento a induzione è adatto per la tempra degli acciai da utensile?
Un: Sì, specialmente per la tempra localizzata. Convalidare il processo con test di durezza, misurazione della profondità della cassa, e ispezione metallurgica quando l'applicazione è critica. Vedere la Sezione 2 per applicazioni comuni.
Q: Come si sceglie la frequenza per il riscaldamento a induzione dell'acciaio per utensili?
Un: La frequenza dipende dalla profondità di riscaldamento richiesta e dalla geometria del pezzo. Caso superficiale (<1.5 mm) tipicamente utilizza 100–400 kHz; Caso profondo (>4 mm) utilizza 3–30 kHz. Vedi la tabella delle frequenze nella Sezione 3.
Q: Il riscaldamento a induzione può ridurre le distorsioni nei pezzi in acciaio per utensili?
Un: Sì—riscaldare solo l'area richiesta invece dell'intero pezzo riduce le distorsioni. I risultati dipendono comunque dalla geometria, modello di riscaldamento, metodo di spegnimento, e dai dispositivi di fissaggio. Vedere la Sezione 6 per le misure di prevenzione delle distorsioni.
Valuta il tuo processo di riscaldamento dell'acciaio per utensili
Condividi il tuo grado di acciaio per utensili, disegno del pezzo, durezza target, e la velocità di produzione. Il nostro team di ingegneri può aiutare a rivedere frequenza, energia, bobina, e requisiti di tempra per una soluzione di riscaldamento a induzione pratica.


