
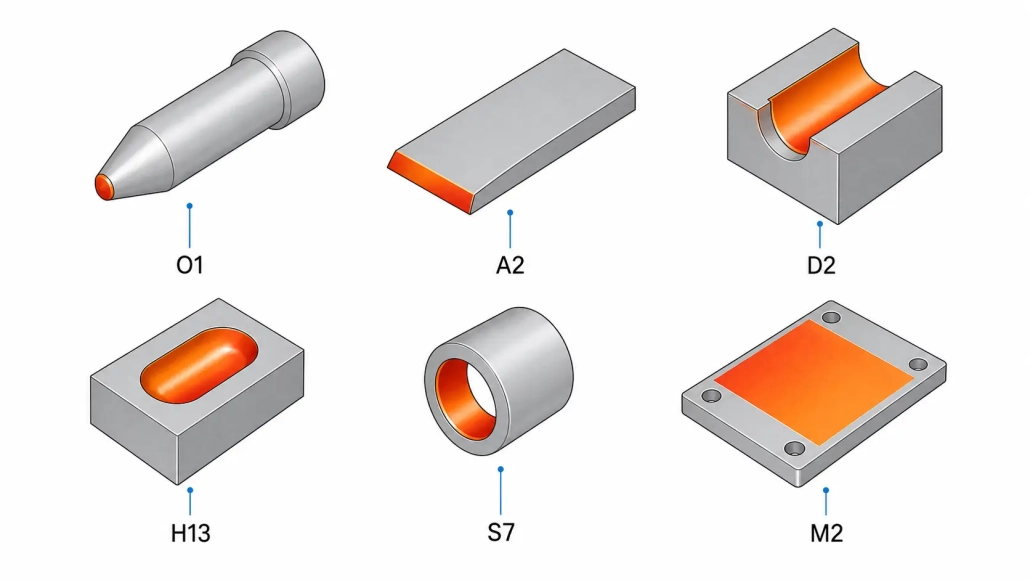
การเหนี่ยวนำความร้อนสำหรับเหล็กเครื่องมือ: แนวทางกระบวนการที่ใช้ได้จริง
สารบัญ
- 1. เหตุผลที่เหล็กเครื่องมือต้องการการให้ความร้อนเหนี่ยวนําอย่างระมัดระวัง
- 2. ที่ใดที่ใช้การให้ความร้อนเหนี่ยวนําสําหรับเหล็กเครื่องมืออย่างแพร่หลาย
- 3. การเลือกความถี่และกําลังสําหรับเหล็กเครื่องมือ
- 4. การออกแบบขดลวดและการจัดการชิ้นส่วน
- 5. การควบคุมอุณหภูมิ, เวลาแช่, และผลลัพธ์ทางโลหะวิทยา
- 6. ความเสี่ยงในกระบวนการทั่วไปและวิธีลดความเสี่ยง
- 7. เมื่อการให้ความร้อนด้วยเหนี่ยวนําเหมาะสมกับเหล็กเครื่องมือ
การให้ความร้อนเหนี่ยวนําสําหรับเหล็กเครื่องมือเป็นทางเลือกที่เหมาะสมเมื่อผู้ผลิตต้องการ, ควบคุม, ให้ความร้อนเฉพาะจุดเพื่อชุบแข็ง, การอบชุบ, การประกอบแบบหดพอดี, การบัดกรี, หรืออุ่นชิ้นส่วนเครื่องมือโลหะผสมสูง.
เหล็กเครื่องมือไม่ให้อภัยวัสดุ. ปริมาณคาร์บอน, ธาตุผสม, โครงสร้างคาร์ไบด์, และความสามารถในการชุบแข็งต้องการการควบคุมกระบวนการอย่างเข้มงวด. ระบบเหนี่ยวนําที่ออกแบบอย่างเหมาะสมช่วยเพิ่มความซ้ําได้และลดเวลารอบการทํางาน—แต่ระบบจ่ายไฟ, ความถี่, ขดลวด, วิธีคลอน, และการควบคุมอุณหภูมิต้องสอดคล้องกับเกรดและความต้องการผลิตเฉพาะ. บทความนี้จะอธิบายปัจจัยต่างๆ ที่มีความสำคัญ, พร้อมข้อมูลอ้างอิงที่เป็นรูปธรรมสำหรับเกรดเหล็กกล้าเครื่องมือทั่วไป.
1.เหตุผลที่เหล็กเครื่องมือต้องการการให้ความร้อนเหนี่ยวนําอย่างระมัดระวัง
เหล็กกล้าเครื่องมือได้รับการออกแบบให้ทนทานต่อการสึกหรอ, การเสียรูป, ความร้อน, และผลกระทบ. คุณสมบัติเดียวกันนี้ทำให้ต้องใช้ความร้อนมากกว่าเหล็กกล้าคาร์บอนต่ำหรือเหล็กกล้าโลหะผสมธรรมดา.
เกรดเช่น O1, A2, D2, H13, M2, และ S7 ตอบสนองต่อความร้อนและความเย็นต่างกัน. บางชนิดต้องการการควบคุมอุณหภูมิออสเทนไนซ์อย่างเข้มงวด—H13 กำหนดเป้าหมายที่ 1,020–1,050°C, D2 อยู่ที่ 980–1,020°C, และ M2 ต้องการหน้าต่างที่แคบกว่านี้ในช่วงอุณหภูมิ 1190–1230°C. คนอื่นไวต่อการแตกร้าว, ออสเทไนต์คงตัว, การลดคาร์บอน, หรือความบิดเบี้ยว. ตารางด้านล่างสรุปพารามิเตอร์สำคัญสำหรับเหล็กเครื่องมือหกเกรดที่ใช้กันทั่วไป.
| เกรด | ชนิด | อุณหภูมิออสไทไนต์ | การชุบแข็งด้วยน้ำมัน | ฮาร์ดเนส HRC ปกติ | หมายเหตุการเหนี่ยวนำ |
|---|---|---|---|---|---|
| O1 | เหล็กเย็นชุบแข็งด้วยน้ำมัน | 790–820°C | น้ำมัน | 60–64 | ช่วงแคบ; แนะนำให้ทำการอุ่นล่วงหน้า 200–300°C |
| A2 | เหล็กเย็นชุบอากาศ | 925–980°C | อากาศ | 58–62 | การชุบอากาศเหมาะกับการเหนี่ยวนำความร้อนเฉพาะจุด |
| D2 | เหล็กคาร์บอนสูงโครเมียมสูง | 980–1020°C | อากาศ / น้ำมัน | 58–62 | ปริมาณคาร์ไบด์สูง; การให้ความร้อนสม่ำเสมอมีความสำคัญ |
| H13 | เหล็กร้อน | 1020–1050°C | อากาศ / น้ำมัน | 46–52 | อุ่นล่วงหน้าสองขั้นตอน + ต้องอบกลับสามครั้ง |
| M2 | เหล็กความเร็วสูง | 1190–1230°C | น้ำมัน / อากาศ | 62–66 | ช่องวอสไนท์ที่แคบมาก; ง่ายที่จะทำเกิน |
| S7 | ทนแรงกระแทก | 925–955°C | อากาศ / น้ำมัน | 54–58 | ให้อภัยมากขึ้น; เป็นตัวเลือกที่ดีสำหรับการชุบแข็งด้วยเหนี่ยวนำ |
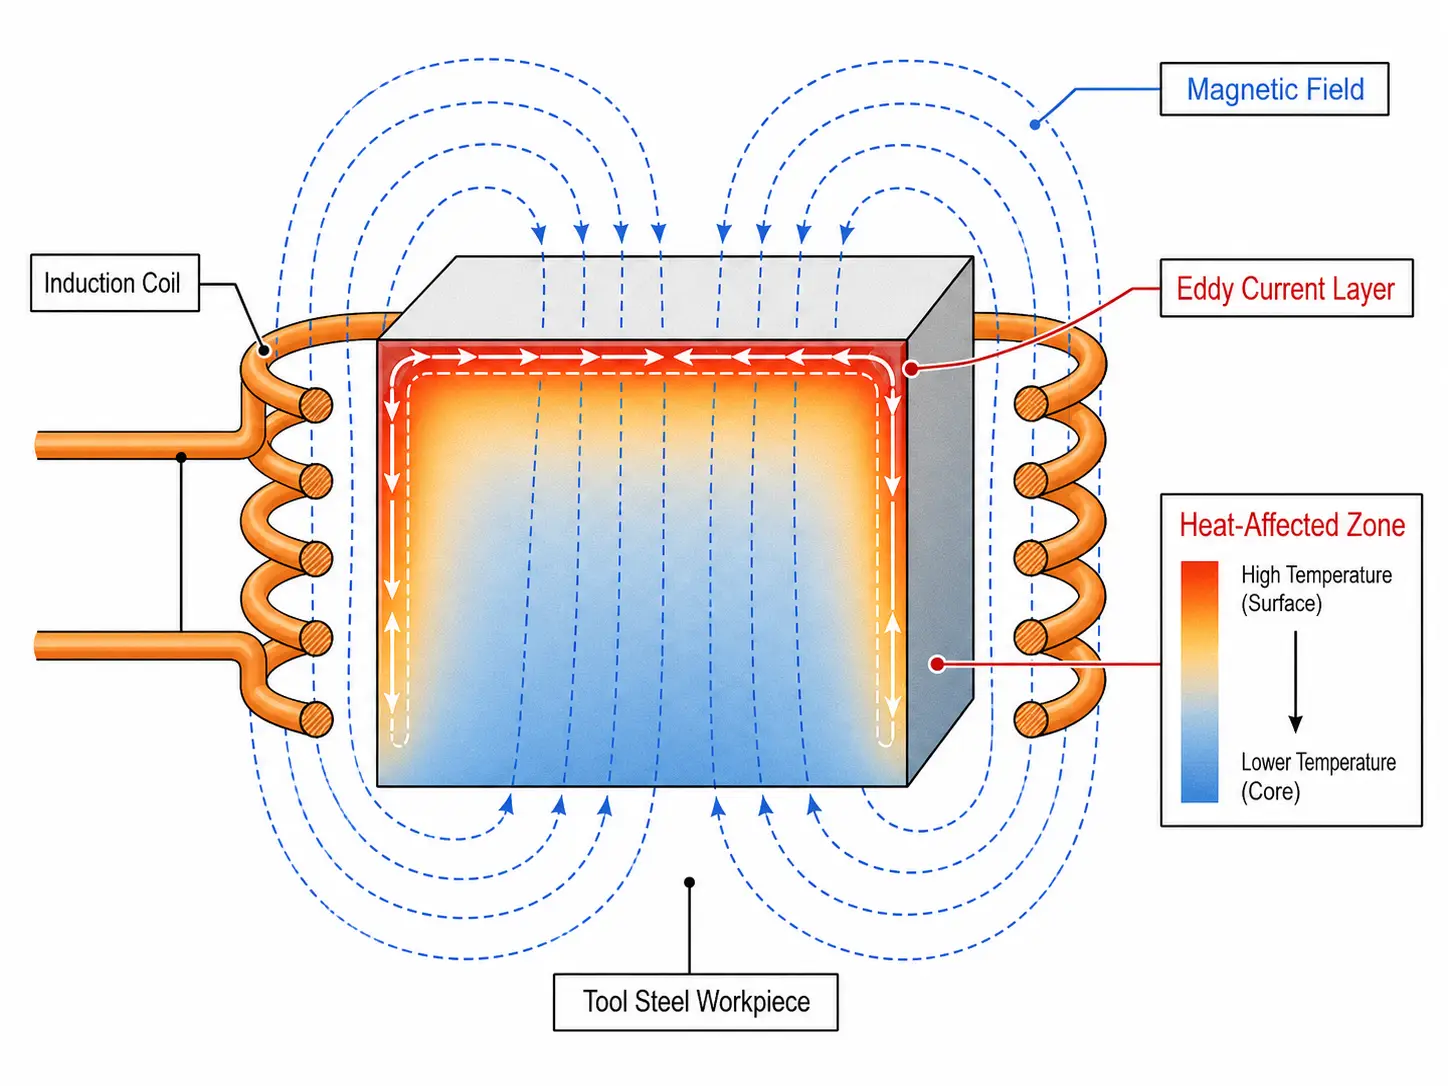
การให้ความร้อนด้วยเหนี่ยวนำส่งความร้อนเข้าสู่ชิ้นงานโดยตรงผ่านพลังงานแม่เหล็กไฟฟ้า—รวดเร็ว, เฉพาะเจาะจง, และควบคุมได้. สำหรับการใช้งานเหล็กเครื่องมือหลายประเภท, นั่นเป็นข้อได้เปรียบที่ชัดเจนเหนือการอบในเตาเมื่อจำเป็นต้องบำบัดเพียงพื้นที่เฉพาะ.
แต่วิธีเหนี่ยวนำไม่ได้กำจัดข้อกำหนดทางโลหะวิทยาไป. กระบวนการยังคงต้องการอัตราการทำความร้อนที่ถูกต้อง, อุณหภูมิเป้าหมาย, เวลาที่อุณหภูมิ, วิธีการทำให้เย็นลง, และการอบชุบหลังการทำความร้อน. สำหรับพื้นฐาน, ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ. สำหรับวิธีที่วัสดุอัลลอยด์สูงมีพฤติกรรมแตกต่างกันภายใต้การเหนี่ยวนำ, คู่มือของเราเกี่ยวกับ โลหะผสมไทเทเนียม และ ซูเปอร์อัลลอยด์ ครอบคลุมความท้าทายที่คล้ายกัน.
2.ที่ใดที่ใช้การให้ความร้อนเหนี่ยวนําสําหรับเหล็กเครื่องมืออย่างแพร่หลาย
การให้ความร้อนด้วยการเหนี่ยวนำโดดเด่นในกรณีที่กระบวนการได้ประโยชน์จากความร้อนที่รวดเร็ว, ซ้ำได้, เฉพาะจุด—และเมื่อการให้ความร้อนด้วยเตาเร็วเกินไปหรือละเอียดอ่อนเกินไป. การใช้งานเหล็กเครื่องมือที่พบบ่อยรวมถึง:
- การทำแข็งเฉพาะจุดของขอบตัด, ต่อย, ตาย, และสึกหรอพื้นผิว. การเหนี่ยวนำจะทำให้โซนการทำงานแข็งตัวเท่านั้น ในขณะที่ส่วนที่เหลือยังคงแข็งแกร่ง. ซึ่งช่วยลดความผิดเพี้ยนและรอบเวลาเมื่อเทียบกับการให้ความร้อนแก่ส่วนประกอบทั้งหมดในเตาเผา. ดู การชุบแข็งด้วยเหนี่ยวนำ และคำแนะนำของเราเกี่ยวกับ ข้อบกพร่องการชุบแข็งทั่วไป.
- การอุ่นล่วงหน้าก่อนการเชื่อม, การบัดกรี, หรือการซ่อมแซมความร้อน. รวดเร็ว, การให้ความร้อนที่ไม่สามารถควบคุมได้จะทำให้เกิดการไล่ระดับความร้อนที่สูงชัน และเพิ่มความเสี่ยงต่อการแตกร้าวในเหล็กกล้าเครื่องมือ. การอุ่นด้วยการเหนี่ยวนำให้ความร้อนที่ทำซ้ำได้พร้อมการตอบสนองอุณหภูมิ ซึ่งมีประโยชน์สำหรับการซ่อมแซมแม่พิมพ์, การซ่อมแซมแม่พิมพ์, และการบำรุงรักษาเครื่องมือที่มีมูลค่าสูง.
- การประสานเม็ดมีดคาร์ไบด์หรือแผ่นกันสึกกับตัวเครื่องมือที่เป็นเหล็กกล้า. การเหนี่ยวนำจะรวมความร้อนไว้ที่บริเวณข้อต่อและจำกัดความร้อนสูงเกินไปของตัวเครื่องมือที่อยู่รอบๆ. การออกแบบรอยต่อ, โลหะตัวเติม, ฟลักซ์หรือบรรยากาศ, และการควบคุมอุณหภูมิยังคงมีความสำคัญ. ดู การบัดกรีด้วยการเหนี่ยวนำ สำหรับรายละเอียดกระบวนการ.
- ตัวยึดเครื่องมือแบบหดตัว, ปลอก, บุชชิ่ง, และการประกอบที่มีความแม่นยำ. การขยายตัวเฉพาะจุดอย่างรวดเร็วโดยมีการบิดเบือนน้อยที่สุด ซึ่งเป็นทางเลือกโดยตรงในการทำความร้อนด้วยคบเพลิงหรือเตาอบ.
- การดำเนินการแบ่งเบาบรรเทาหรือดึงกลับในพื้นที่ที่เลือก. เมื่อมีเพียงบางบริเวณที่ต้องการการปรับความแข็ง, การเหนี่ยวนำชุบแข็งช่วยหลีกเลี่ยงการให้ความร้อนทั้งชิ้นส่วน. ดู การเลือกเครื่องชุบแข็งด้วยเหนี่ยวนำ สำหรับคำแนะนำด้านอุปกรณ์.
3.การเลือกความถี่และกําลังสําหรับเหล็กเครื่องมือ
ความถี่กำหนดความลึกของการให้ความร้อน; กำลังไฟกำหนดอัตราการให้ความร้อน. การผสมผสานที่ถูกต้องขึ้นอยู่กับขนาดของชิ้นส่วน, ความลึกที่ต้องการของกรณี, รูปทรงเรขาคณิต, เกรด, และเวลาวงจร.
การเลือกความถี่
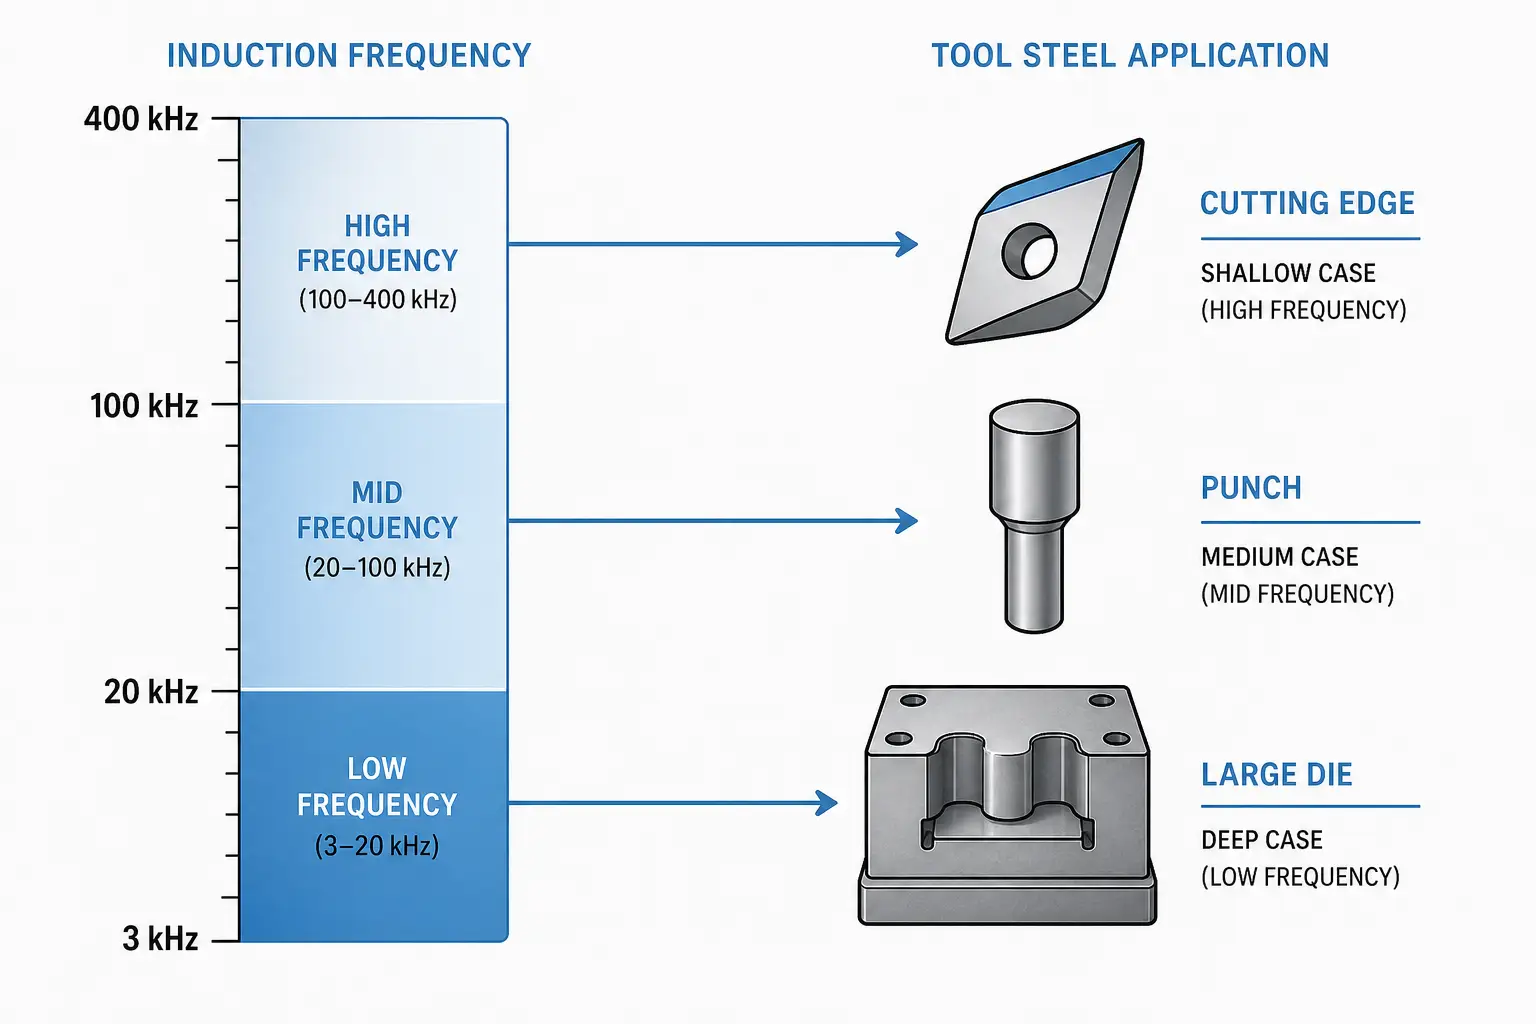
ความถี่สูงให้ความร้อนใกล้พื้นผิว; ความถี่ต่ำซึมลึกเข้าไปมากกว่า. สำหรับเหล็กกล้าสำหรับเครื่องมือ, ช่วงอ้างอิงคือ:
| ความลึกของกรณี | ช่วงความถี่ | การใช้งานเหล็กเครื่องมือทั่วไป |
|---|---|---|
| ตื้น (<1.5 มม.) | 100–400 kHz | ขอบตัด, ใบมีดเฉือน, เครื่องมือสลัก |
| วัสดุ (1.5–4 มม.) | 30–100 กิโลเฮิรตซ์ | ตอก, แม่พิมพ์ขึ้นรูป, แผ่นสึกหรอ |
| ลึก (>4 มม. หรือชิ้นส่วนขนาดใหญ่) | 3–30 kHz | บล็อกแม่พิมพ์ขนาดใหญ่, แท่นแม่พิมพ์, ตัวจับเครื่องมือหนา |
เป้าหมายคือต้องได้ผลทางโลหะวิทยาที่ถูกต้องที่ความลึกที่ถูกต้องโดยไม่ให้ขอบร้อนเกินไป, มุม, หรือชิ้นบาง. ปัจจัยสำคัญ: ความลึกที่ต้องการให้ความร้อน, ความหนาตัดขวาง, เส้นผ่านศูนย์กลางชิ้นส่วน, ความคมของรูปทรง, การเชื่อมต่อคอยล์กับชิ้นส่วน, และอัตราการผลิต. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับฟิสิกส์, ดู วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน.
การเลือกพลังงาน
กำลังไฟฟ้าต้องสูงพอที่จะทำให้อุณหภูมิถึงภายในรอบเวลา. ความหนาแน่นของพลังงานมากเกินไปทำให้พื้นผิวร้อนเกินไป, แรงกระแทกจากความร้อน, หรือการให้ความร้อนไม่สม่ำเสมอ โดยเฉพาะที่มุมคมและขอบบาง.
ชิ้นส่วนเหล็กกล้าเครื่องมืองานหนักต้องใช้กำลังสูง. ขอบบางหรือมุมที่แหลมคมจำเป็นต้องลดความหนาแน่นของพลังงาน, การเพิ่มประสิทธิภาพคอยล์, การหมุน, การสแกน, หรือการตอบสนองอุณหภูมิแบบวงปิด. การกำหนดขนาดกำลังขึ้นอยู่กับรูปทรงของชิ้นส่วน, เกรดวัสดุ, อุณหภูมิเป้าหมาย, ความลึกของการให้ความร้อน, รอบการทำงาน (duty cycle), และอัตราการผลิต. การทดลองใช้งานชิ้นส่วนจริงเป็นวิธีที่น่าเชื่อถือที่สุดในการยืนยันขนาดของแหล่งจ่ายไฟ. ดู ใช้พลังงานเท่าไหร่สำหรับการเหนี่ยวนำความร้อน เพื่อคำแนะนำในการคำนวณ.
4.การออกแบบขดลวดและการจัดการชิ้นส่วน
ขดลวดเหนี่ยวนำเป็นหนึ่งในส่วนที่สำคัญที่สุดของระบบ. แหล่งจ่ายไฟที่มีขนาดถูกต้องสามารถให้ผลลัพธ์ที่ไม่ดีหากขดลวดไม่เข้ากับรูปทรงและความต้องการความร้อนของชิ้นงาน.
การออกแบบขดลวดควบคุมรูปแบบความร้อน, ประสิทธิภาพการเชื่อมต่อ, ความสามารถในการทำซ้ำ, และความเสถียรของกระบวนการ. ชิ้นส่วนเหล็กเครื่องมือมักมีขอบ, รู, ไหล่, ร่องกุญแจ, ร่อง, และความหนาแตกต่างกันของส่วนที่ทำให้ความร้อนรวมตัวในตำแหน่งที่ไม่ต้องการ.
-
รูปทรงขดลวด
ขดลวดทรงกลมแบบง่ายสามารถใช้กับชิ้นส่วนทรงกระบอกได้. ชิ้นส่วนเหล็กเครื่องมือที่ซับซ้อนต้องใช้ขดลวดที่ขึ้นรูป, ขดลวดหลายรอบ, ขดลวดแยกส่วน, หรืออินดักเตอร์ขดลวดเดียว. สำหรับการชุบแข็งเฉพาะจุด, ขดลวดต้องนำพลังงานเข้าสู่พื้นผิวงานในขณะที่รักษาบริเวณใกล้เคียงให้เย็น. ตัวรวมฟลักซ์ช่วยกำหนดรูปร่างสนามแม่เหล็กและปรับปรุงประสิทธิภาพในรูปทรงที่ไม่สม่ำเสมอ.
ปัจจัยสำคัญในการออกแบบขดลวด: ระยะห่างระหว่างขดลวดกับชิ้นงาน, จำนวนรอบ, ขนาดท่อทองแดงและการทำความเย็น, การหมุนชิ้นงานหรือการเคลื่อนที่แบบสแกน, ตำแหน่งรูปแบบความร้อน, ผลกระทบใกล้ขอบ, และการเข้าถึงการชุบเย็น. สำหรับการบำบัดที่ลึกขึ้น, ดู วิธีการทำงานของขดลวดเหนี่ยวนำ.
-
การวางตำแหน่งชิ้นส่วน
การให้ความร้อนซ้ำจำเป็นต้องมีการวางตำแหน่งซ้ำ. การเปลี่ยนแปลงเล็กน้อยในระยะห่างระหว่างขดลวดกับชิ้นส่วนจะทำให้การกระจายความร้อนและอัตราการให้ความร้อนเปลี่ยนแปลง. สําหรับการผลิต, อุปกรณ์จับยึด, ระบบการหมุน, สไลด์เซอร์โว, หรือการโหลดด้วยหุ่นยนต์ช่วยรักษาความสม่ำเสมอเมื่อหน้าต่างของกระบวนการแคบ.
การใช้เครื่องยึดคำนึงถึงการขยายตัวทางความร้อน: เหล็กกล้าเครื่องมือเคลื่อนที่ระหว่างการให้ความร้อน, และอุปกรณ์ยึดต้องหลีกเลี่ยงการติดขัด, การทำเครื่องหมาย, หรือการสร้างจุดเย็น.
-
การระบายความร้อนด้วยน้ำ
ขดลวดเหนี่ยวนำและส่วนประกอบของแหล่งจ่ายไฟต้องการการระบายความร้อนด้วยน้ำที่เหมาะสม. การระบายความร้อนที่ไม่ดีทำให้อายุการใช้งานของขดลวดสั้นลงและทำให้กระบวนการเปลี่ยนแปลง. สำหรับคำแนะนำด้านการกำหนดขนาดและการบำรุงรักษา, ดู ระบบระบายความร้อนด้วยน้ำสำหรับการให้ความร้อนแบบเหนี่ยวนำ.
5.การควบคุมอุณหภูมิ, เวลาแช่, และผลลัพธ์ทางโลหะวิทยา
การให้ความร้อนแบบเหนี่ยวนำทำได้รวดเร็ว, แต่โลหะวิทยาของเหล็กเครื่องมือยังคงขึ้นอยู่กับเวลาและอุณหภูมิ. โปรไฟล์ที่ต้องการจะแตกต่างกันตามเกรด, ความแข็งที่ต้องการ, ขนาดส่วนตัด, และเงื่อนไขการใช้งาน.
เหล็กเครื่องมือหลายประเภทต้องการการควบคุมอุณหภูมิการออสเทไนไทซิ่งอย่างแม่นยำ. หากต่ำเกินไป, และเหล็กจะไม่เปลี่ยนสภาพอย่างถูกต้อง. หากสูงเกินไป, และผลลัพธ์คือการเจริญเติบโตของเกรน, ออสเทไนต์คงเหลือมากเกินไป, การละลายของคาร์ไบด์, หรือลดความแข็งแรง. ตารางเกรดในส่วน 1 ให้ช่วงเป้าหมายสำหรับหกเกรดที่พบบ่อย.
-
อัตราการทำความร้อนและเวลาการแช่
การเหนี่ยวนำทำให้พื้นผิวหรือพื้นที่เฉพาะถึงอุณหภูมิในไม่กี่วินาที. สำหรับบางการใช้งาน—การชุบแข็งผิวตื้นของคมมีด—นั่นคือวัตถุประสงค์. สำหรับการใช้งานอื่นที่ต้องการการซึมลึกหรือการให้ความร้อนทั่วๆ ไป, วิธีการก็เปลี่ยนไป: ความถี่ต่ำกว่า, เวลาให้ความร้อนนานขึ้น, กำลังลดลง, การสแกน, การหมุน, หรือการให้ความร้อนหลายขั้น.
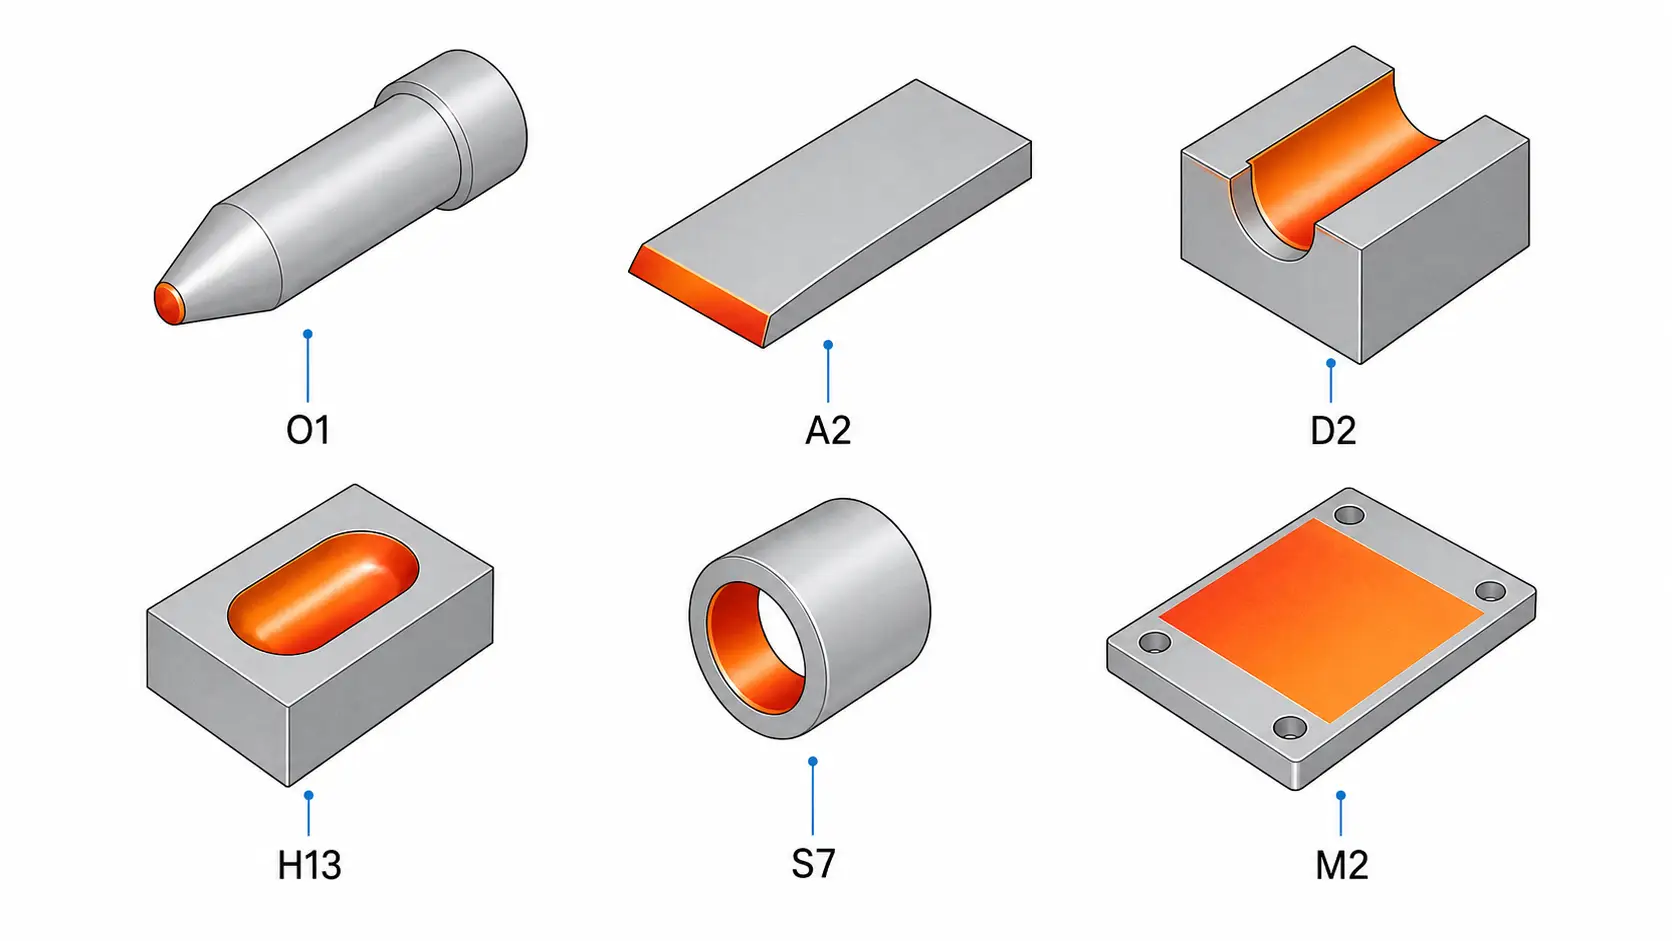
เหล็กกล้าเครื่องมือที่มีปริมาณโลหะผสมจำนวนมากต้องใช้เวลาที่อุณหภูมิเพียงพอในการละลายและการเปลี่ยนรูปของคาร์ไบด์. เมื่อแอปพลิเคชันมีความสำคัญ, ตรวจสอบกระบวนการด้วยการทดสอบความแข็ง, การทบทวนโครงสร้างจุลภาค, การวัดความลึกของเคส, และการตรวจสอบมิติ.
-
การวัดอุณหภูมิ
ไพโรมิเตอร์, กล้องถ่ายภาพความร้อน, เทอร์โมคัปเปิล, และการควบคุมกำลังแบบวงปิดรองรับการใช้งานที่แตกต่างกัน. ไพโรมิเตอร์แบบใช้แสงเป็นเรื่องปกติสำหรับการทำความร้อนแบบเหนี่ยวนำ, แต่การแผ่รังสี, สภาพพื้นผิว, คราบแร่, น้ำมัน, และเรขาคณิตส่งผลต่อการอ่าน. ในกระบวนการผลิต, การวัดอุณหภูมิสัมพันธ์กับกลยุทธ์การควบคุมที่กำหนดไว้: การเพิ่มกำลัง, เวลาอยู่, การหมุนชิ้นส่วน, การควบคุมสูตร, และปฏิเสธขีดจำกัด.
-
การดับและการแบ่งเบาบรรเทา
การออกแบบดับกลิ่นมีความสำคัญพอๆ กับการให้ความร้อน. เหล็กกล้าเครื่องมือมีความแตกต่างกันอย่างมาก: O1 จะทำให้น้ำมันแข็งตัว, A2 และ D2 เป็นการชุบแข็งด้วยอากาศ, H13 ต้องการการระบายความร้อนแบบควบคุม. ระบบเหนี่ยวนำใช้การดับสเปรย์แบบรวม, ดับการแช่, ระเบิดทางอากาศ, ดับโพลีเมอร์, ดับน้ำมัน, หรืออุปกรณ์ควบคุมความเย็น. วิธีการดับจะต้องตรงกับเกรด, ความลึกที่ร้อน, รูปทรงชิ้นส่วน, และความต้องการความแข็ง.
การชุบแข็งจะตามด้วยการอบชุบลดความเปราะและสร้างสมดุลความแข็ง-เหนียวสุดท้าย. การปฏิบัติตามข้อกำหนดเกรดและเงื่อนไขการใช้งานปลายทาง. สำหรับคำแนะนำเกี่ยวกับอุปกรณ์, ดู การเลือกเครื่องชุบแข็งด้วยเหนี่ยวนำ.
6.ความเสี่ยงในกระบวนการทั่วไปและวิธีลดความเสี่ยง
ปัญหาส่วนใหญ่ของการให้ความร้อนด้วยเหนี่ยวนำของเหล็กเครื่องมือเกิดจากการควบคุมรูปแบบความร้อนที่ไม่ดี, อุณหภูมิเกิน, การชุบเย็นไม่เพียงพอ, หรือการจัดชิ้นส่วนที่ไม่สม่ำเสมอ. ตารางด้านล่างแสดงความเสี่ยงสี่ประการที่พบบ่อยที่สุดพร้อมสาเหตุและวิธีป้องกัน.
| ความเสี่ยง | สาเหตุทั่วไป | การป้องกัน |
|---|---|---|
| การเกิดรอยแตก | ความต่างอุณหภูมิรุนแรง; อุณหภูมิพื้นผิวสูงเกินไป; การชุบเย็นรุนแรงเกินไป; มุมคม, ร่องกุญแจ, หรือการเปลี่ยนแปลงรูปทรงอย่างฉับพลัน | เกรดที่ไวต่อการอุ่นก่อน; ควบคุมอัตราการให้ความร้อน; ปรับความรุนแรงของการชุบเย็นให้เหมาะสมกับเหล็ก; อบชุบอย่างรวดเร็วหลังจากกระบวนการชุบแข็ง; ทำมุมคมให้โค้งเว้าเมื่อเป็นไปได้ |
| การให้ความร้อนสูงเกินไป / การเจริญเติบโตของเมล็ด | กำลังสูงเกินไป; ความถี่ไม่ตรงกัน; การตอบสนองอุณหภูมิไม่ดี; การควบคุมเวลาการอุ่นไม่เพียงพอ | การควบคุมอุณหภูมิแบบวงปิด; ใช้ความถี่ที่ถูกต้องสำหรับความลึก; ตรวจสอบและประเมินชิ้นงานทดลองสำหรับการใช้งานสำคัญ |
| ความแข็งไม่สม่ำเสมอ | การเชื่อมต่อคอยล์ไม่สม่ำเสมอ; การหมุนชิ้นงานไม่ดี; การชุบเย็นที่ไม่สม่ำเสมอ; การกระจายความร้อนที่เกี่ยวข้องกับรูปทรง | การติดตั้งคงที่และการวางตำแหน่งซ้ำได้; การหมุนสำหรับชิ้นส่วนทรงกลม; ขดลวดรูปทรงหรือเส้นทางการสแกนที่ควบคุมได้สำหรับรูปทรงซับซ้อน. ดู การแก้ปัญหาการให้ความร้อนที่ไม่สม่ำเสมอ |
| การบิดงอ | รูปแบบความร้อนที่ไม่สมดุล; ความเค้นจากการชุบเย็นที่ไม่สม่ำเสมอ; การติดตั้งไม่เพียงพอระหว่างการระบายความร้อน | การตรวจสอบขนาดก่อนและหลังให้ความร้อน; การยึดชิ้นส่วนในระหว่างการให้ความร้อนหรือระบายความร้อนสำหรับชิ้นส่วนที่อ่อนไหว; การจำกัดการให้ความร้อนเฉพาะจุดเพื่อลดการบิดงอเทียบกับ. การบำบัดทั้งเตา |
เมื่อชิ้นส่วนมีราคาแพง, ที่เกี่ยวข้องกับความปลอดภัย, หรือใช้ในงานบริการที่รุนแรง, ส่วนทดลองชิ้นส่วนและประเมินโครงสร้างจุลภาคก่อนกำหนดพารามิเตอร์การผลิต.
7.เมื่อการให้ความร้อนด้วยเหนี่ยวนําเหมาะสมกับเหล็กเครื่องมือ
การทำความร้อนแบบเหนี่ยวนำเหมาะสมอย่างยิ่งเมื่อความต้องการเรียกร้องให้มีการทำความร้อนแบบเฉพาะจุด, รอบเวลาที่รวดเร็ว, รูปแบบความร้อนที่ทำซ้ำได้, หรือบูรณาการเข้ากับเซลล์อัตโนมัติ. ใช้งานได้ดีเยี่ยมเมื่อเครื่องมือเพียงส่วนเดียวที่ต้องการการชุบแข็งหรืออุ่น และเมื่อเตาเผาให้ความร้อนแก่มวลมากเกินไป, สร้างความบิดเบี้ยวมากเกินไป, หรือทำให้กระแสการผลิตช้าลง.
การเหนี่ยวนำไม่ใช่ตัวเลือกที่ดีที่สุดเมื่อชิ้นส่วนทั้งหมดต้องใช้ความร้อนสม่ำเสมอโดยใช้เวลาแช่นานขึ้น, เมื่อรูปทรงของชิ้นส่วนขัดขวางการเข้าถึงคอยล์ที่มีประสิทธิภาพ, หรือเมื่อปริมาณการผลิตไม่เหมาะกับการใช้เครื่องมือเฉพาะ. ในกรณีเหล่านั้น, การรักษาความร้อนจากเตายังคงใช้งานได้จริงมากขึ้น.
ผลลัพธ์ที่ดีที่สุดมาจากการรักษาการปฐมนิเทศเป็นกระบวนการที่สมบูรณ์, ไม่ใช่แค่การซื้อพาวเวอร์ซัพพลาย. ขนาดแหล่งจ่ายไฟ, ความถี่, การออกแบบขดลวด, ออกแบบการชุบและระบายความร้อน, การควบคุม, การทำความเย็น, และการติดตั้งทั้งหมดส่งผลต่อส่วนสุดท้าย. กำหนดความแข็งที่ต้องการ, ความลึก, โปรไฟล์อุณหภูมิ, วิธีคลอน, และเกณฑ์การตรวจสอบก่อนการเลือกอุปกรณ์.
คำถามที่พบบ่อย
Q: เหล็กเครื่องมือประเภทใดสามารถให้ความร้อนได้ด้วยการเหนี่ยวนำ?
ก: เกรดที่พบบ่อยรวมถึง O1, A2, D2, H13, S7, M2, และโลหะผสมที่เกี่ยวข้อง. พารามิเตอร์กระบวนการที่ถูกต้องขึ้นอยู่กับเกรด—ดูตารางเกรดในส่วน 1 สำหรับอุณหภูมิเป้าหมายและข้อกำหนดการชุบแข็ง.
Q: การให้ความร้อนด้วยการเหนี่ยวนำเหมาะสมสำหรับการชุบแข็งเหล็กเครื่องมือหรือไม่?
ก: ได้, โดยเฉพาะสําหรับการชุบแข็งเฉพาะที่. ตรวจสอบกระบวนการด้วยการทดสอบความแข็ง, การวัดความลึกของเคส, และการตรวจสอบโลหะวิทยาเมื่อการใช้งานมีความสําคัญ. ดูส่วน 2 สําหรับการใช้งานทั่วไป.
Q: คุณเลือกความถี่สำหรับการเหนี่ยวนำความร้อนเหล็กเครื่องมืออย่างไร?
ก: ความถี่ขึ้นอยู่กับความลึกที่ต้องการในการทำความร้อนและรูปทรงของชิ้นงาน. กรณีผิวบาง (<1.5 มม.) มักใช้ 100–400 kHz; กรณีผิวลึก (>4 มม.) ใช้ 3–30 kHz. ดูตารางความถี่ในส่วน 3.
Q: การเหนี่ยวนำความร้อนสามารถลดการบิดตัวของชิ้นส่วนเหล็กเครื่องมือได้หรือไม่?
ก: ได้—การทำความร้อนเฉพาะบริเวณที่ต้องการแทนที่จะทำความร้อนทั้งหมดจะลดการบิดตัวได้. ผลลัพธ์ยังคงขึ้นอยู่กับรูปทรง, รูปแบบการทำความร้อน, วิธีคลอน, และการยึดชิ้นงาน. ดูส่วน 6 สำหรับมาตรการป้องกันการบิดตัว.
ประเมินกระบวนการทำความร้อนเหล็กเครื่องมือของคุณ
แชร์เกรดเหล็กเครื่องมือของคุณ, แบบชิ้นส่วน, ความแข็งเป้าหมาย, และอัตราการผลิต. ทีมวิศวกรรมของเราสามารถช่วยตรวจสอบความถี่, พลัง, ขดลวด, และข้อกำหนดการชุบแข็งด้วยน้ำเพื่อหาทางแก้ไขการเหนี่ยวนำความร้อนที่ใช้ได้จริง.


