
Индукционное нагрев для суперсплавов: 6 Критические факторы для управления процессом
Индукционный нагрев для сверхсплавов это не нагрев стали до более высокой установленной температуры. Никель- и сверхсплавы на основе кобальта сохраняют механическую прочность при температурах, где углеродистая сталь уже потеряла половину своей жесткости, и та же тепловая стойкость делает их требовательными во время обработки. Температурный диапазон между «достаточно горячо для формирования» и «достаточно горячо, чтобы повредить микроструктуру» может быть всего 30°C. Индукция работает здесь, потому что она быстро подает энергию, локально, и под управлением с обратной связью, но только если частота, катушки, атмосферу, и профиль рампы разработаны для конкретного сплава. Шесть факторов определяют, будет ли процесс повторяться или образуется дорогостоящий лом..
1. Почему суперсплавы нагреваются по-разному
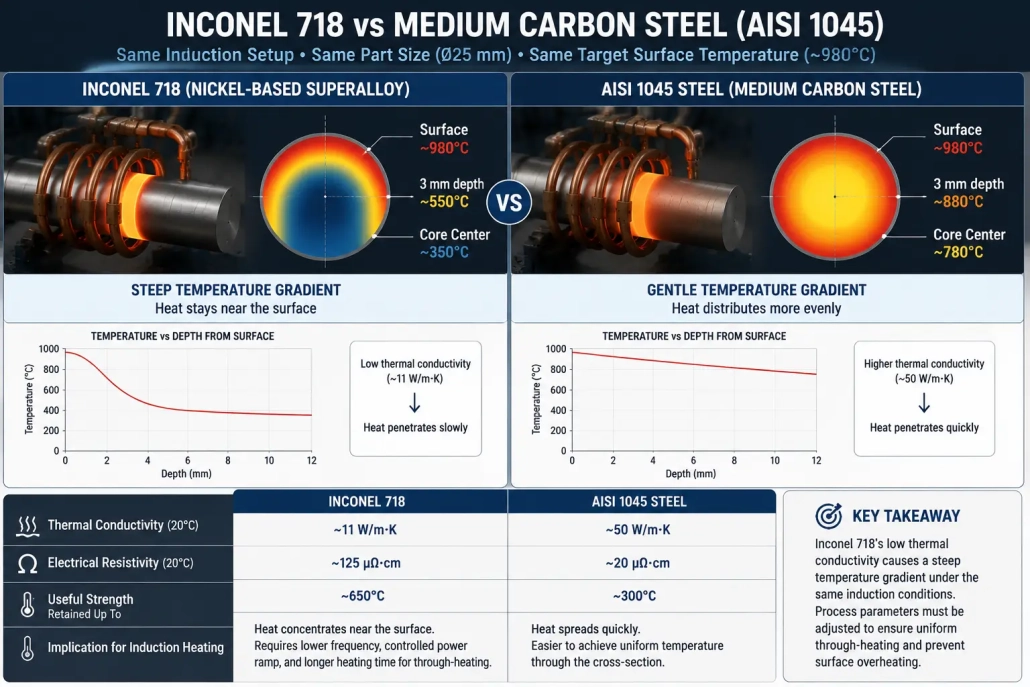
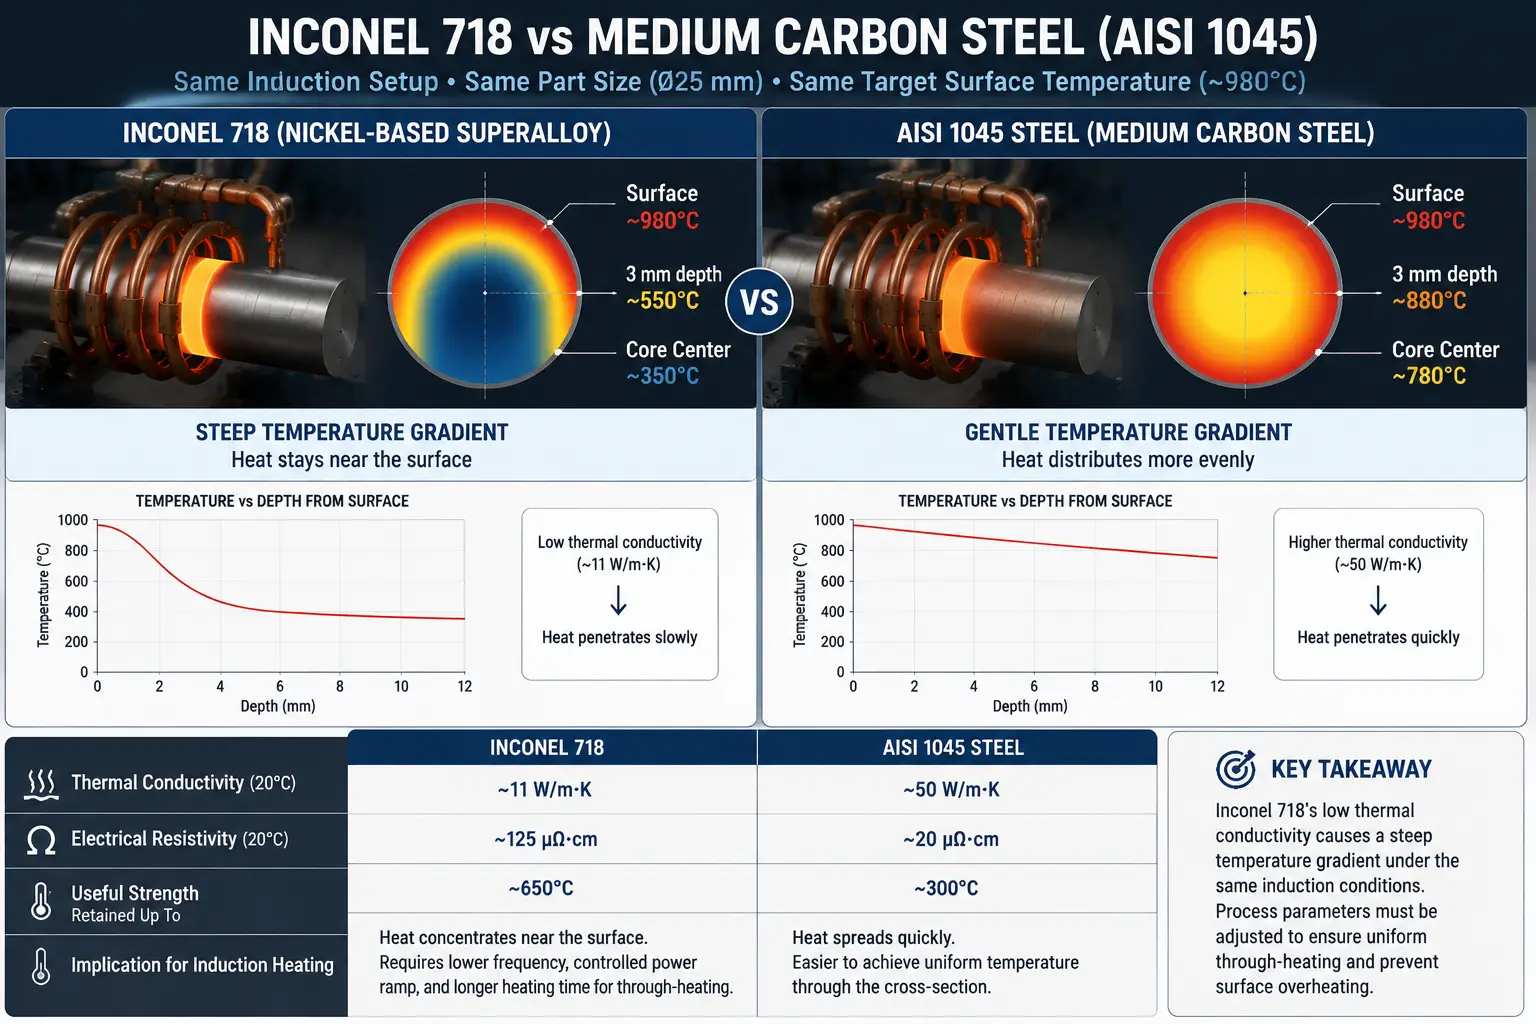
Суперсплавы существуют потому, что сохраняют прочность при температурах, размягчающих обычные стали. Инконель 718 сохраняют полезные механические свойства свыше 650°C. AISI 1045 начинают терять прочность выше 300°C. Эти высокотемпературные характеристики обеспечиваются тщательно сбалансированной химией и осадочной закалкой — и именно это затрудняет термическую обработку. Перегрев суперсплава на несколько десятков градусов после окна обработки раствора начинается сжижение границы зерна. Недоотрез — нагрузка формования удваивается. Окно процессов узкое, и оно не прощает догадок.
Теплопроводность добавляет второе ограничение. Инконель 718 проводит тепло примерно 11 Вт/м·К — примерно одна пятая от показателя стали со средним содержанием углерода. Применяйте индукторную энергию к поверхности, и температурный градиент через стенку останется крутым. Это важно для любой операции, требующей прогрева сквозь толщину: кузнечные заготовки, кольцевая прокатка заготовок, нагрев конца прутка. Цифры показывают разрыв.
| Свойство | Инконель 718 | AISI 1045 Сталь |
|---|---|---|
| Теплопроводность при 20°C | ~11 Вт/м·К | ~50 Вт/м·К |
| Электрическое сопротивление | ~125 мкОм·см | ~20 мкОм·см |
| Сохраняет полезную прочность до | ~650°C | ~300°C |
| Типичный диапазон термообработки раствором | 940–980°C | Н/Д |
| Порог оксидирования | ~980°C | ~500°C |
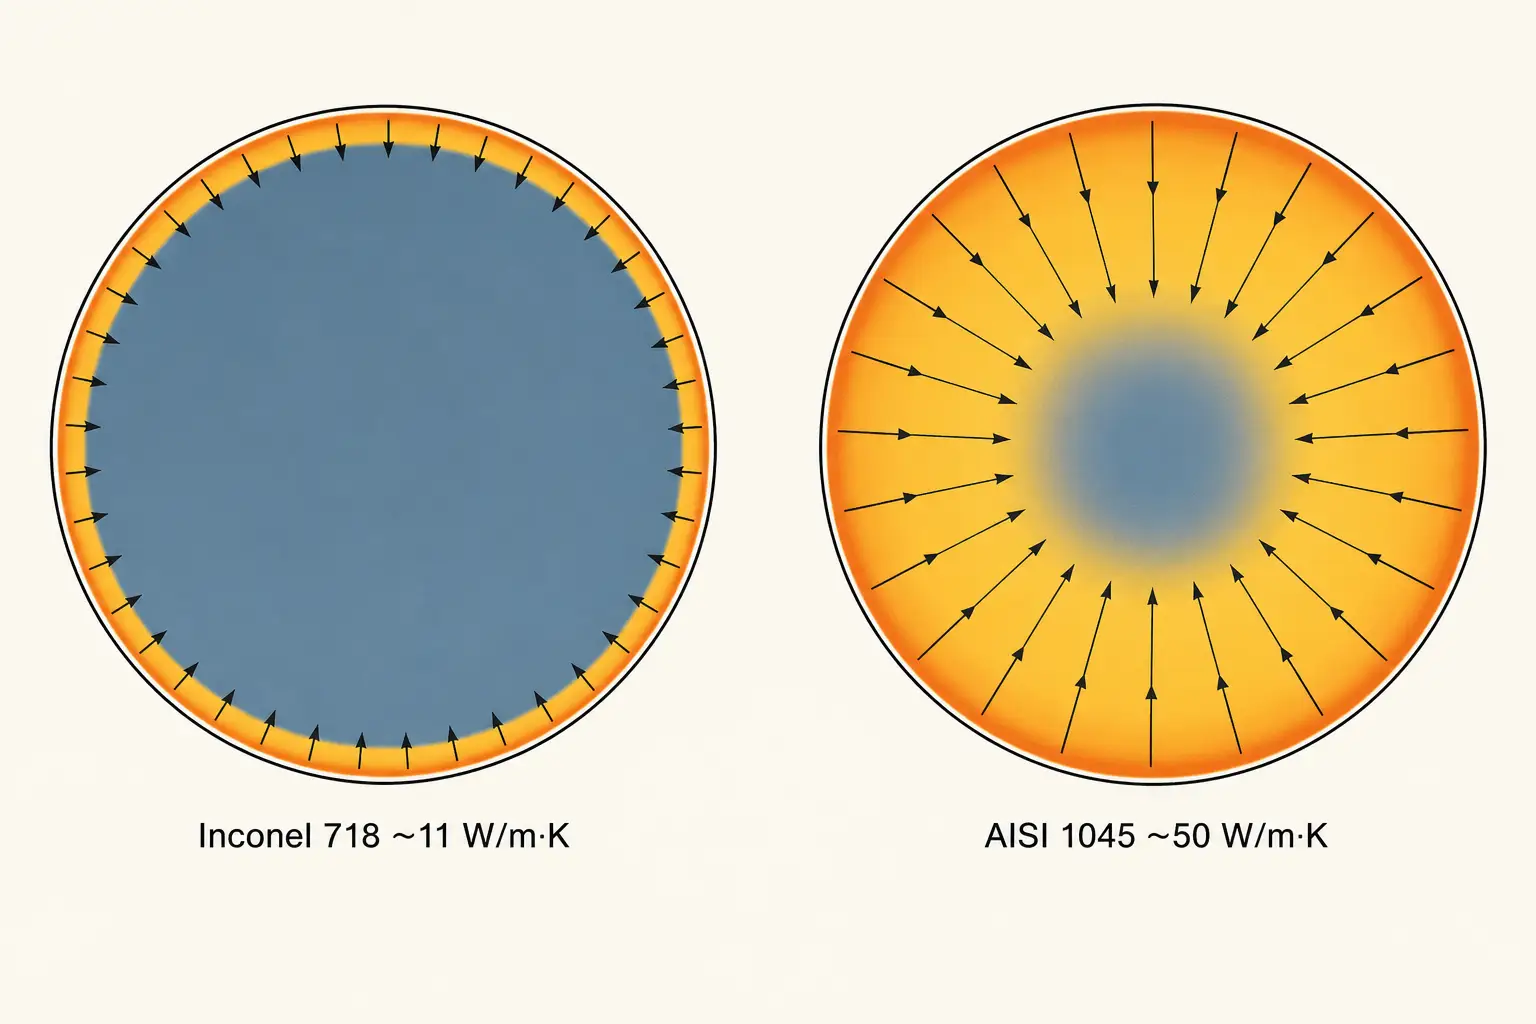
Более высокое электрическое сопротивление является преимуществом в одном отношении: Супералмазы эффективнее взаимодействуют с индукционным полем, чем сталь того же диаметра, Поэтому в катушке теряется меньше энергии. Но есть и обратная сторона: тепло остается сосредоточенным ближе к поверхности. Для локальных операций — пайка трубного соединения, нагрев ступицы для усадочной посадки — это работает в вашу пользу. Для сквозного нагрева заготовки, градиент должен контролироваться частотой, плавным увеличением мощности, и вращением детали.
Скорость индукционного нагрева здесь является преимуществом. Меньшее время пребывания при температуре означает меньшее зернообразование, меньше окисления, и меньшую вероятность выхода за пределы рабочего диапазона. Физика того, как электромагнитные поля генерируют тепло внутри проводящей заготовки, применяется ко всем семействам сплавов — см. как работает индукционный нагрев основы. Для параллельного обсуждения, сосредоточенного на титане, который разделяет проблему низкой проводимости, но отличается по химии и режимам отказа, см. индукционный нагрев титановых сплавов.
2. Выбор частоты и мощности
Частота и мощность не являются независимыми настройками. Вместе они контролируют глубину проникновения тока, скорость нагрева, и разницу температур между поверхностью и сердцевиной. Если выбрать неправильную комбинацию, деталь станет браком до того, как достигнет формовочного пресса или паяльной станции.
Выбор частоты для суперсплавов следует той же физике, что и для других проводящих материалов, но численные значения сдвигаются. Более высокое удельное сопротивление в сплавах на основе никеля означает, что индуцированный ток проникает немного глубже при заданной частоте, чем в стали того же диаметра.. А 25 мм Инконель 718 Бар нагревается приемлемо при 10 кГц, где 25 мм 1045 потребности в баре 3 кГц для того же профиля глубины. Но разница в теплопроводности тянет в другую сторону — более глубокое проникновение тока не помогает, если тепло не может достаточно быстро распространиться, чтобы достичь сердцевины.. Тестирование с представительными деталями — единственный способ подтвердить.. Для методологии выбора., см. как частота влияет на индукционный нагрев.
Плотность мощности важнее, чем число киловатт на шильдике.. А 150 Подача в кВт может быть правильно рассчитана для стального слитка данного диаметра и совершенно неправильной для слитка из инконеля того же диаметра.. Симптом такой же, как у титана.: Пирометр показывает температуру 980°C на поверхности., контактная термопара на 3 Глубина мм составляет 550°C.. Исправление — более низкая плотность мощности., дольше время нагрева, или вращение детали — иногда все три одновременно.
Контролируемое увеличение мощности превосходит максимальную мощность для большинства применений из суперсплавов.. Ступенчатый профиль — умеренная мощность для нагрева детали до температуры, уменьшенная мощность для финального подхода и выдержки — дает теплу время распределиться по поперечному сечению и предотвращает превышение температуры. Суперсплавы с узкими окнами термообработки в растворе (Инконель 718: 940–980°C) особенно выигрывают от этого подхода. Для полного метода определения размеров оборудования, см. расчет мощности индукционного нагрева.
3. Конструкция катушек для деталей из суперсплавов
Геометрия катушки определяет схему нагрева. Неправильно согласованная катушка создает горячие точки на краях и холодные полосы в середине — даже если источник питания правильно подобран. Компоненты из суперсплавов склонны к сложной геометрии: Диски турбины с изменяющейся толщиной полки, Кольца с фланцами, Трубки с приварными опорами. Каждая особенность по-разному взаимодействует с электромагнитным полем. Большее удельное сопротивление улучшает эффективность связи по сравнению со сталью, но низкая теплопроводность означает, что тепло остается там, где его генерирует поле. Катушка, которая обеспечивает приемлемую равномерность на стальной детали, создает горячие точки на той же геометрии в Инконеле или Хастеллое. Основные типы катушек и принципы проектирования не зависят от материала—см. как работают индукционные катушки для основ.
- Концентраторы потока перенаправляют линии поля к детали и от окружающей металла. Они особенно полезны вокруг плеч, канавки, и изменения сечения, где электромагнитное поле в противном случае концентрировалось бы на остром ребре.
- Вращение детали со скоростью 60–120 об/мин усредняет колебания температуры по окружности.. Кольцо или трубка из суперсплава, вращающаяся внутри неподвижной катушки, распределяет тепло гораздо более равномерно, чем статическая установка..
- Зазор между катушкой и деталью должен учитывать тепловое расширение.. Инконель 718 примерно расширяется 1.3% от комнатной температуры до 980°C. А 2 Зазор в мм при температуре окружающей среды сокращается до уровня ниже 1.5 мм при температуре процесса на 50 мм диаметр детали.
- Выбор материала крепежа имеет большее значение, чем для стали.. Проводящие светильники рядом с катушкой поглощают энергию и искажают схему нагрева.. Керамика, из нержавеющей стали с водяным охлаждением, или композитные инструментальные панели изолируют деталь термически и электрически.. Стабильный систему водяного охлаждения индукционного нагрева сохраняет импеданс катушки стабильным на протяжении всей смены и предотвращает дрейф, вызывающий изменения от детали к детали..
4. Измерение температуры и контроль атмосферы
Измерение температуры суперсплавов сложнее, чем кажется. Свежеобработанная поверхность из инконеля яркая и отражающая свет.. Через десять секунд при 900°C в аргоне, он тускло-серый. Одна и та же настройка пирометра не может точно измерить обе поверхности.. Процесс, проверенный на чистоте, полированные опытные образцы смещаются в момент попадания на производственные детали с остаточной окалиной или окислением от предыдущей операции.
Исправление — корреляция, не лучший пирометр. Во время разработки процесса, Оснастить тестовую деталь контактными термопарами на нескольких глубинах и поверхностных точках. Запустить индукционный цикл и записывать показания пирометра в сопоставлении с термопарами. Использовать эту корреляцию для закрепления настройки излучательной способности, длинной волны, Оптический путь, и целевой области. После проверки, бесконтактная пирометрия удерживает ±10°C на производственных деталях. Затем система с замкнутым циклом регулирует мощность в реальном времени на основе измеренной температуры вместо работы по слепому рецепту времени и мощности. Для деталей из суперсплава с диапазоном процесса 30°C, управление с замкнутым циклом не является опцией — это разница между проверенным процессом и игрой в догадки.
контроль атмосферы следует той же логике, что и с титаном, но температура выше, и ставки другие. Сверхсплавы окисляются при температуре выше примерно 980°C, формирование сложных оксидных пленок, которые мешают пайке, сварке, покрытию, и инспекции. Аргоновая защита, направленная на зону нагрева, вытесняет воздух и достаточна для большинства применений ниже этого порога. Для операций пайки, где необходимы поверхности без оксидов, вся область соединения находится внутри камеры, продуваемой аргоном, или вакуумной камеры. Флюс защищает паяные соединения при более низких температурах, но разрушается при температурах выше примерно 1000°C. Для более общих принципов контроля окисления, см. снижение окисления во время индукционного нагрева.
5. Общие промышленные применения
Индукционный нагрев используется в производстве суперсплавов там, где тепло должно быть быстрым, локальным, и повторяемым. Пять категорий применения составляют большую часть производственного спроса.
- БрЭйзинг сборок из суперсплавов. Индукционная пайка труб из Inconel и Hastelloy, фитингов, сотовых уплотнений, и корпусов датчиков. Процесс нагревает только область соединения, снижая тепловое воздействие на соседние элементы. Зазор соединения, сплав припоя, равномерность нагрева, и атмосфера определяют качество пайки. Для авиационных и энергетических деталей, разрушительные испытания и металлографический контроль подтверждают процесс до начала производства.
- Предварительный подогрев перед сваркой и ремонтом. Контролируемый предварительный подогрев, применяемый к определенной зоне перед TIG-сваркой, лазерное напыление, или ремонт сваркой. Индукция заменяет ручной нагрев горелкой там, где важна согласованность деталей, а различия в горелках становятся проблемой качества.. Температура предварительного нагрева и скорость изменения температуры соответствуют спецификациям процедуры сварки для данной марки сплава..
- Горячая штамповка и подготовка к ковке. Заготовки из суперсплавов, кольца, и преформы устойчивы к деформации при низкой температуре. Индукция доводит рабочую секцию до температуры формовки за секунды, а не за минуты в печи.. Равномерность температуры по поперечному сечению является контролирующим требованием — более низкая частота, ступенчатый нагрев, и вращение детали учитывает градиент для больших секций..
- Термоусадочный фитинг для высокопроизводительных сборок. Контролируемое расширение колец из суперсплава, Втулки, и манжеты для сборки с натягом. Индукционный нагрев нагревает только тот компонент, который должен быть нагрет,, защищая соседние чувствительные к температуре детали от ненужного воздействия.
- Компоненты аэрокосмической и энергетической промышленности. Диски турбин, лопасти, компоненты камеры сгорания, и конструкционные сборки из суперсплавов составляют наибольшую долю производства с использованием индукционного нагрева. Эти детали дорогие, диапазоны технологических параметров узкие, а требования к документации по качеству обширны. В более широком контексте аэрокосмического производства, см. индукционный нагрев в аэрокосмическом производстве.
6. Риски обработки и способы их контроля
Компоненты из суперсплавов дорогие. Стоимость брака одного неправильно обработанного турбинного диска оправдывает тщательное проектирование процессов. Четыре режима отказа объясняют большинство проблем с индукционным нагревом.
- Начальное плавление и ликвация на границах зерен. Некоторые суперсплавы содержат фазы с низкой температурой плавления на границах зерен. Превышение температуры растворяющей обработки на 20–30°C приводит к локальному плавлению этих фаз, Постоянное ухудшение механических свойств. Повреждения незаметны невооруженным глазом и проходят визуальный осмотр.. Это подтверждает только металлография — и к тому времени деталь оказывается в металлоломе.. Профилактика: валидированное измерение температуры, консервативная рампа мощности, и температурная однородность проверена на тестовых деталях перед производством.
- Термическое растрескивание от крутых уклонов. Переходы от тонкого к толстому, острые углы, и литые поверхности концентрируют термическое напряжение. Градиент от поверхности к сердцевине в 300°C на кольце из суперсплава с резким изменением сечения создает достаточно напряжений для возникновения трещин еще до того, как деталь попадет на пресс для формовки. Профилактика: контролировать скорость нарастания температуры, использовать вращение детали, профилировать катушку в соответствии с геометрией, и предварительно нагревать большие области, если конструкция детали это позволяет.
- Окисление и загрязнение поверхности. Оксидные пленки, образующиеся при высокой температуре, мешают пайке, сварке, адгезии покрытия, и инспекции с использованием флуоресцентного проникающего метода. Индукционный нагрев сокращает время воздействия по сравнению с циклами в печи, но поверхность суперсплава при 1 000°C окисляется за секунды. Профилактика: аргоновая защита, локальный поток инертного газа, или вакуумная камера для критических операций.
- Ошибка пирометра. Излучательная способность меняется, когда поверхность суперсплава окисляется при нагреве. Показание, которое было точным на яркой обработанной поверхности, отклоняется по мере тускнения поверхности. Результат: контроллер думает, что деталь на 20°C холоднее, чем она есть на самом деле, и продолжает подавать мощность. Профилактика: излучательная способность проверена по контактным термопарам на деталях с поверхностью производственного состояния, а не на полированных лабораторных образцах.
Каждый из этих видов отказов восходит к одной и той же коренной причине: Предположения о нагреве стали применяются к деталям из суперсплава. Исправьте предположения и процесс стабилизируется.
Ключевой вывод
Индукционный нагрев для сверхсплавов работает, когда процесс строится вокруг материала, а не адаптируется из рецепта для стали. Проверяйте частоту в соответствии с фактическим диаметром вашей детали. Контролируйте скорость нагрева, чтобы поддерживать градиент поверхность-ядерная часть внутри предела процесса. Закрепите корреляцию пирометра с контактными термопарами, не лабораторные предположения о поверхности. Защищайте зону нагрева или принимайте переделку. Лом суперсплавов слишком дорог, чтобы гадать.
Часто задаваемые вопросы
вопрос: Какие суперсплавы можно подвергать индукционному нагреву?
А: Наиболее электропроводный никель-, кобальт-, и суперсплавы на основе железа реагируют на индукционный нагрев. Распространенные марки включают Inconel. 718 и 625, Хастеллой C-276 и X, Васпалой, и различные сплавы Хейнса и Рене.. Для каждой марки сплава требуется подтвержденная частота., плотность мощности, и температурные параметры. Не предполагается, что процесс, разработанный для Инконеля, 718 передается напрямую на Хастеллой X.
вопрос: Требуется ли индукционный нагрев суперсплава с защитой аргоном?
А: Ниже примерно 980°C и при коротких времени экспозиции, нагрев на открытом воздухе часто допустим. Выше 980°C, или для операций пайки, где необходимы поверхности без оксидов, аргоновая защита или контролируемая атмосфера является стандартной практикой. Решение зависит от сплава, температура, времени экспозиции, и от того, что спецификация детали или последующий процесс требуют от поверхности.
вопрос: Почему инконель 718 трескается при индукционном нагреве, когда тот же процесс работает со сталью?
А: Три возможные причины, по отдельности или в комбинации. Сначала, тепловой градиент: Inconel проводит тепло примерно в пять раз медленнее, чем сталь, поэтому нарастание мощности, которое создаёт плавный градиент в стали, создаёт крутой градиент в Inconel, и возникающие термические напряжения вызывают трещины на переходах от тонких участков к толстым. Во-вторых, начальная плавка: низкоплавкие фазы на границах зерен плавятся, если деталь превышает окно термической обработки более чем на 20–30°C. В-третьих, ошибка пирометра: изменение излучательной способности по мере окисления поверхности, что приводит к превышению установки контроллера. Уменьшите плотность мощности, замедлите нарастание мощности, проверить корреляцию пирометра на поверхностях в производственном состоянии, и проверить термическую однородность на испытательной детали.
требуется оценка процесса нагрева суперсплава?
пришлите нам ваш класс сплава, геометрию детали, целевая температура, и скоростью производства. наша инженерная команда порекомендует подход к индукционной системе нагрева, соответствующий вашим требованиям к материалу и процессу.


