
Почему мой индукционный нагрев неравномерный? Причины, Диагностика, и Практические решения
Линия закалки начинает вытачивать детали с мягкими местами на одной стороне.. Станция для пайки, которая на прошлой неделе работала нормально, внезапно перестала равномерно растекать сплав по соединению.. Оператор продолжает подталкивать точку прицеливания пирометра, поскольку показания температуры «выглядит неправильно» по сравнению с тем, что делает часть.
Неравномерный индукционный нагрев редко объявляет о себе четким кодом ошибки. Это проявляется как дрейф шаблона, растущий лом, и операторы, которые научились обходить процесс, которому они больше не доверяют.
Причина почти никогда не в чем-то одном. Обычно две или три переменные смещаются ровно настолько, насколько это возможно., вместе, вытолкнуть процесс из окна. В этой статье рассказывается, как отследить симптомы до реальной причины — прежде чем тратить деньги на ненужную катушку или источник питания, который не был проблемой..
1. Как это обнаружить и что обычно за этим стоит
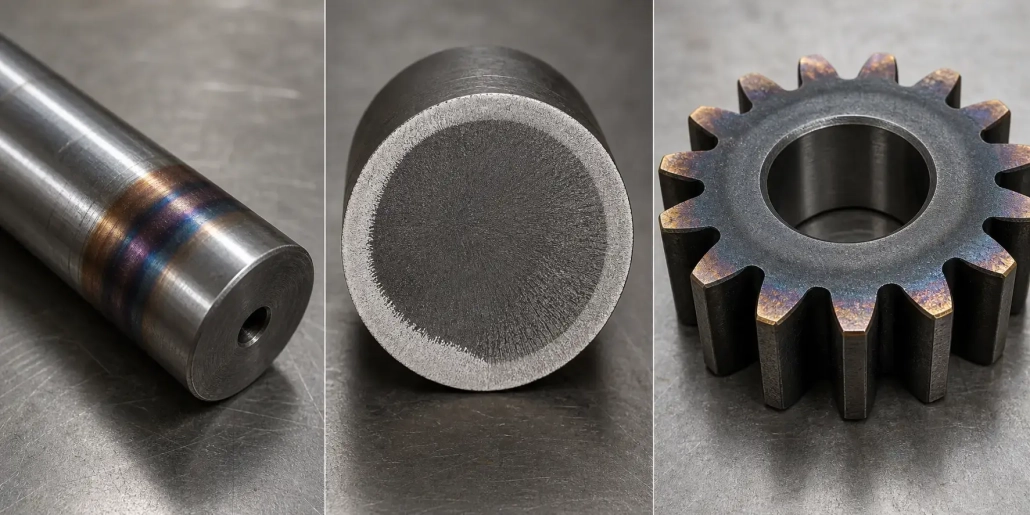
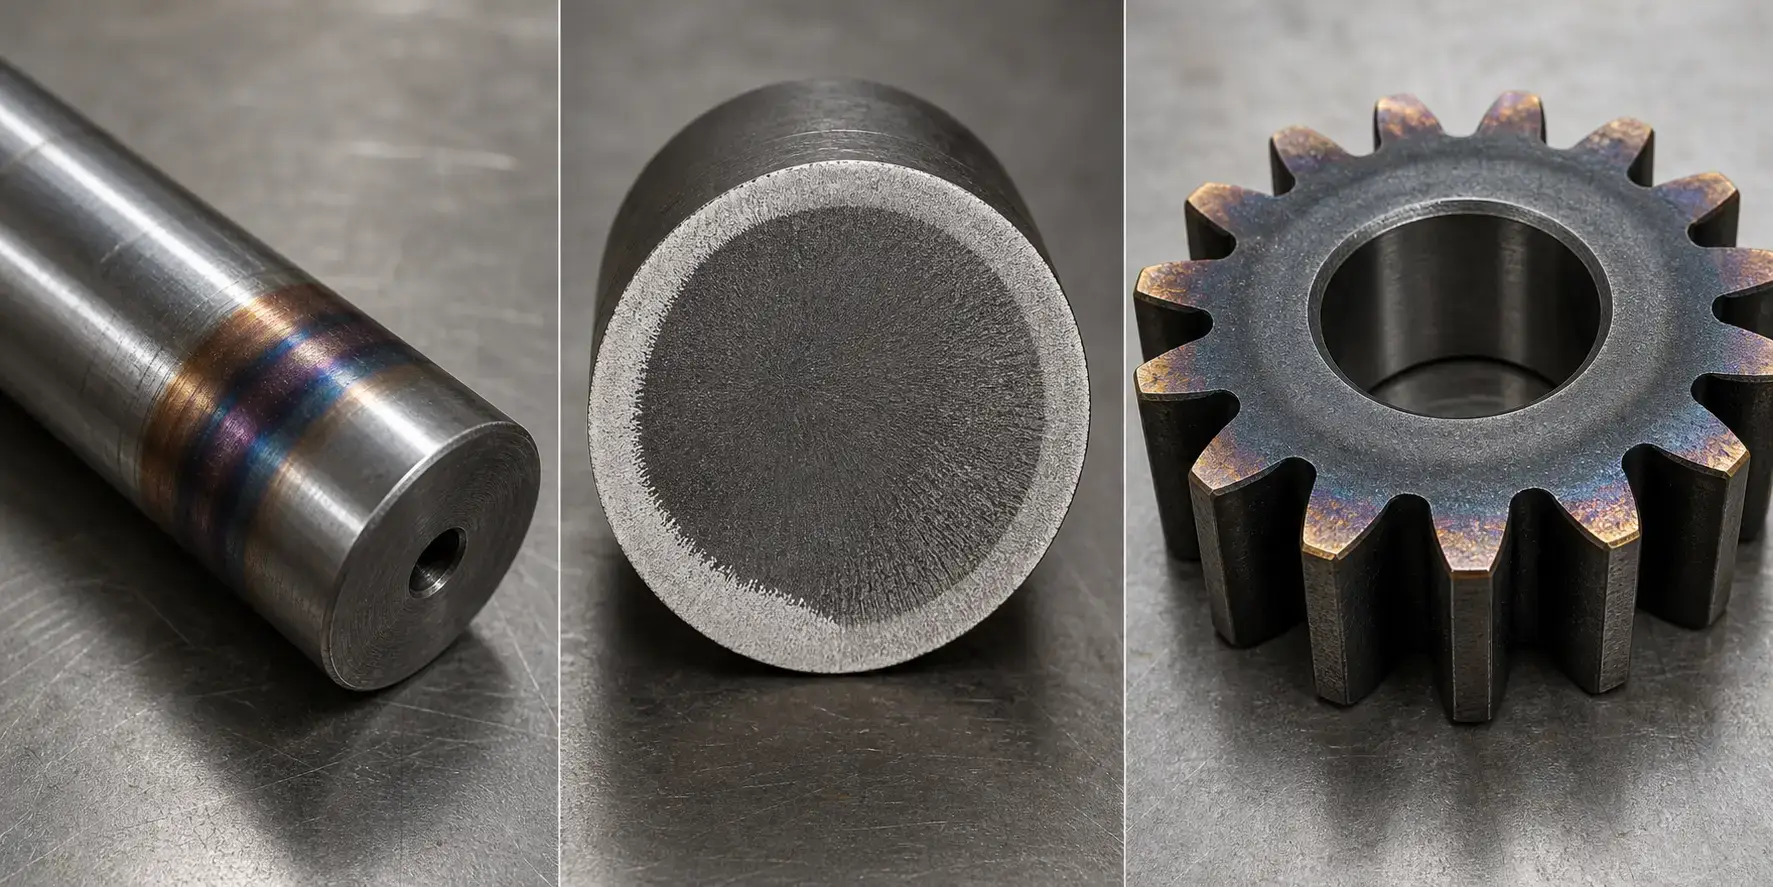
Неровный нагрев проявляется по-разному в зависимости от процесса. При закалке: поверхностно закалённая зона с одной стороны вала, мягкие участки рядом с уступом, длина узора меняется от детали к детали. При пайке встык: сплав течёт с одной стороны соединения, или один компонент перегревается, в то время как сопрягаемая деталь едва достигает температуры.
Операторы замечают это раньше, чем отчет ОТК. Одна сторона загорается раньше. Температурный контроллер колеблется. Кто-то начинает корректировать точку прицеливания пирометра каждые несколько циклов. В автоматизированных ячейках, это хитрее — медленный занос, в котором за полсмены накапливается мусор, прежде чем его кто-нибудь поймает.
Прежде чем начать, зафиксируй что «неравномерный» средства для вашего приложения. Разброс в 15°C может привести к отказу от закалки, но будет незаметен на этапе предварительного нагрева.. Ограничение связано с металлургией и последующим процессом, а не с тем, что машина может выдержать в хороший день..
После того, как вы определили допуск, причина почти всегда попадает в одно из этих ведер:
— Катушка и деталь не подходят друг другу — неправильная форма, неправильное расстояние между поворотами, ответная нога слишком близко
— Положение детали смещается — не по центру, наклоненный, или смена в середине цикла
— Неправильная частота для глубины — слишком высокая температура нагревает поверхность; слишком низкий уровень распространяет тепло повсюду
— Мощность слишком агрессивна для геометрии — короткие горячие циклы усугубляют любую неравномерность
— Движение или крепеж сместились — изношенные ролики, залипание оси сканирования, тепловой сдвиг локатора
— Материал изменен без вашего ведома — новый поставщик, разная химия, остаточное напряжение от верхнего течения
— Это закалка, не жара — забитые распылительные отверстия, неравномерный поток, концентрация полимера выключена
— Кто-то уже «зафиксированный» это один раз — настройки рецептов на уровне этажа, компенсирующие механическую проблему., теперь запеченный
Ниже, мы просматриваем их в том порядке, в котором вы должны проверить — сначала бесплатные проверки. Для основ, см. как работает индукционный нагрев.
2. Конструкция катушки и расположение детали: Начните здесь
Девять раз из десяти, это катушка и часть не совпадают. Не блок питания. Не тот рецепт. Задача по геометрии.
Зазор между катушкой и поверхностью детали контролирует эффективность передачи энергии.. Ближняя сторона нагревается быстрее.. Даже смещение центра на миллиметр при узких зазорах создает заметно больший поток в одну сторону, чем в другую.. Это наиболее распространенная причина неравномерности окружности., период. Основная причина обычно механическая.: изношенный локатор, изогнутый вал провисает между центрами, или рост приспособления после того, как машина несколько часов работала в горячем состоянии.
Вращение усредняет небольшие отклонения, но не спасает от плохого соответствия катушки или неправильной нагрузки.. Если деталь вращается, но узор по-прежнему виден, это форма катушки или повторяемость нагрузки.
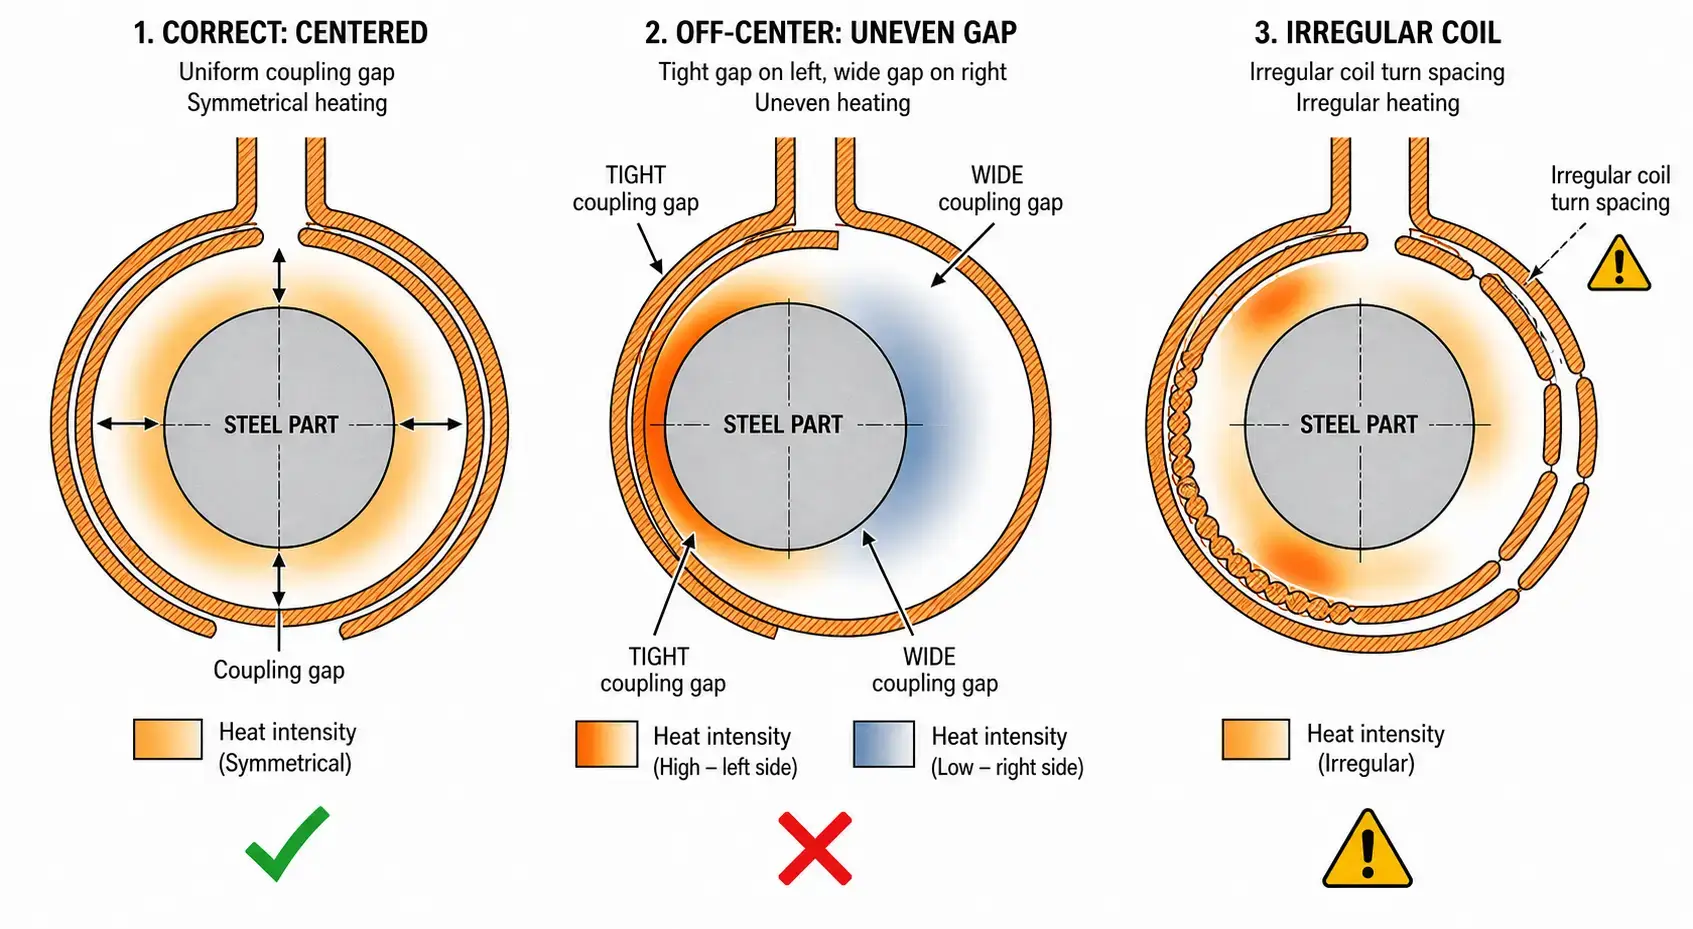
Форма катушки имеет такое же значение, как и зазор.. Распространенные проблемные места: неравномерное расстояние между поворотами, Лицевая сторона катушки не параллельна детали, ответная нога сидит слишком близко, или катушка слишком длинная для узкого теплового диапазона. Также проверьте концентраторы магнитного потока — один треснутый или отсутствующий концентратор может изменить картину настолько, что это будет похоже на неисправность источника питания..
Быстрый тест: поменять заведомо исправную катушку, тот же рецепт. Если рисунок изменится, вы нашли свою переменную. Смотрите Проектирование индукционной катушки для большего.
3. Настройки частоты и мощности
Если катушку и положение проверить, дальше смотри частоту. Частота определяет, насколько глубоко проникает ток. Слишком высокая, и поверхность приготовится, а сердцевина останется холодной.. Слишком низко, и тепло распространяется за пределы целевой зоны..
| Симптом | Возможная проблема с частотой | Что попробовать |
|---|---|---|
| Поверхность перегревается, а сердцевина остается холодной | Частота слишком высокая для толщины стенки | Уменьшите частоту или добавьте время выдержки для теплопроводности |
| Тепло распространяется слишком далеко за пределы целевой зоны | Частота слишком низкая, нагрев слишком глубокий | Увеличьте частоту для меньшей глубины проникновения |
| Края и углы светятся раньше плоских поверхностей | Высокая плотность мощности + высокая частота усиливает эффект краев | Уменьшите мощность, увеличьте время цикла, или добавьте концентраторы потока для перенаправления поля |
| Шаблон смещается по мере нагрева детали | Частота без учета перехода Кюри (~770°C) | Подтвердить выбор частоты как в магнитном, так и в немагнитном режимах. |
Мощность и частота взаимодействуют. Высокая мощность, короткое время: каждая неравномерность усиливается. Ниже мощность, дольше замачивать: проводимость успевает выровнять ситуацию.
Если кто-то недавно «оптимизированный» цикл на скорость без касания катушки или частоты, это твой подозреваемый. Пирометр сообщает, что деталь достигла заданного значения.. Но он считывает только одну точку — и на расстоянии 40°C., другая зона не догнала.
Смотрите выбор частоты и выбор мощности для большего.
4. Материал, Геометрия, и состояние поверхности
Иногда машина в порядке. Часть изменилась.
Разные сплавы нагреваются по-разному — углеродистая сталь., нержавеющая сталь, и алюминий каждый реагирует по своему. Даже в одном классе, новый поставщик с немного другим химическим составом может изменить реакцию нагрева настолько, что это будет иметь значение. Никто не проверяет сертификат материала неделями, потому что «это та же самая оценка, которую мы всегда использовали.»
Геометрия детали создает свои собственные горячие точки. Острые углы нагреваются быстрее, чем плоские. Тонкие стены достигают температуры раньше, чем тяжелые секции.. Дыры, шпоночные пазы, и сплайны нарушают текущий путь. Это не технологические дефекты — это особенности той детали, которую катушка должна обойти..
Состояние поверхности влияет не только на нагрев. Налет, декарбировать, покрытие, или покрытия изменяют как электрическую связь, так и коэффициент излучения, считываемый пирометром.. Если качество поверхности изменилось и никто не калибровал заново, контур управления гонится за температурой, которая не соответствует действительности. Смотрите распространённых дефектов индукционной закалки для примеров.
5. Движение, Крепление, и иллюзия гашения
Хороший рецепт сбивается с толку, когда механическая сторона смещается.. Никто не проверяет скорость вращения, скорость сканирования, или положение крепления до тех пор, пока куча металлолома не станет высокой.
Проблемы с вращением просты: если горячие и холодные полосы совпадают со скоростью вращения, ведущие ролики проскальзывают, изношенный, или нажимаем неравномерно. Изогнутый вал или плохая концентричность создают такую же картину..
Сканирующая закалка: если ось останавливается или ускоряется, вы увидите полосы жесткости, соответствующие профилю движения. Небольшие изменения скорости равны реальным различиям в подаче тепла на единицу длины.
Износ приспособления самый незаметный. Со временем, Локатор смещает положение детали. Тепловое расширение смещает её дальше, когда станок нагреется. Измерьте холодное, измерьте снова через час. Если цифры отличаются, ваш технологический процесс закрывался весь сменный период.
И закалка: деталь может нагреваться равномерно, а остывать неравномерно. Засоренные распылительные отверстия, асимметричный поток, неверная концентрация полимера, неправильно установленное кольцо — всё это выглядит как дефект нагрева. Прежде чем разбирать катушку, проверить закалку. Смотрите водяные системы охлаждения для индукционного нагрева.
6. Как устранять неполадки, не усугубляя ситуацию
Изменение трёх вещей одновременно превращает проблему в загадку. Изолируйте одну переменную за один тест.
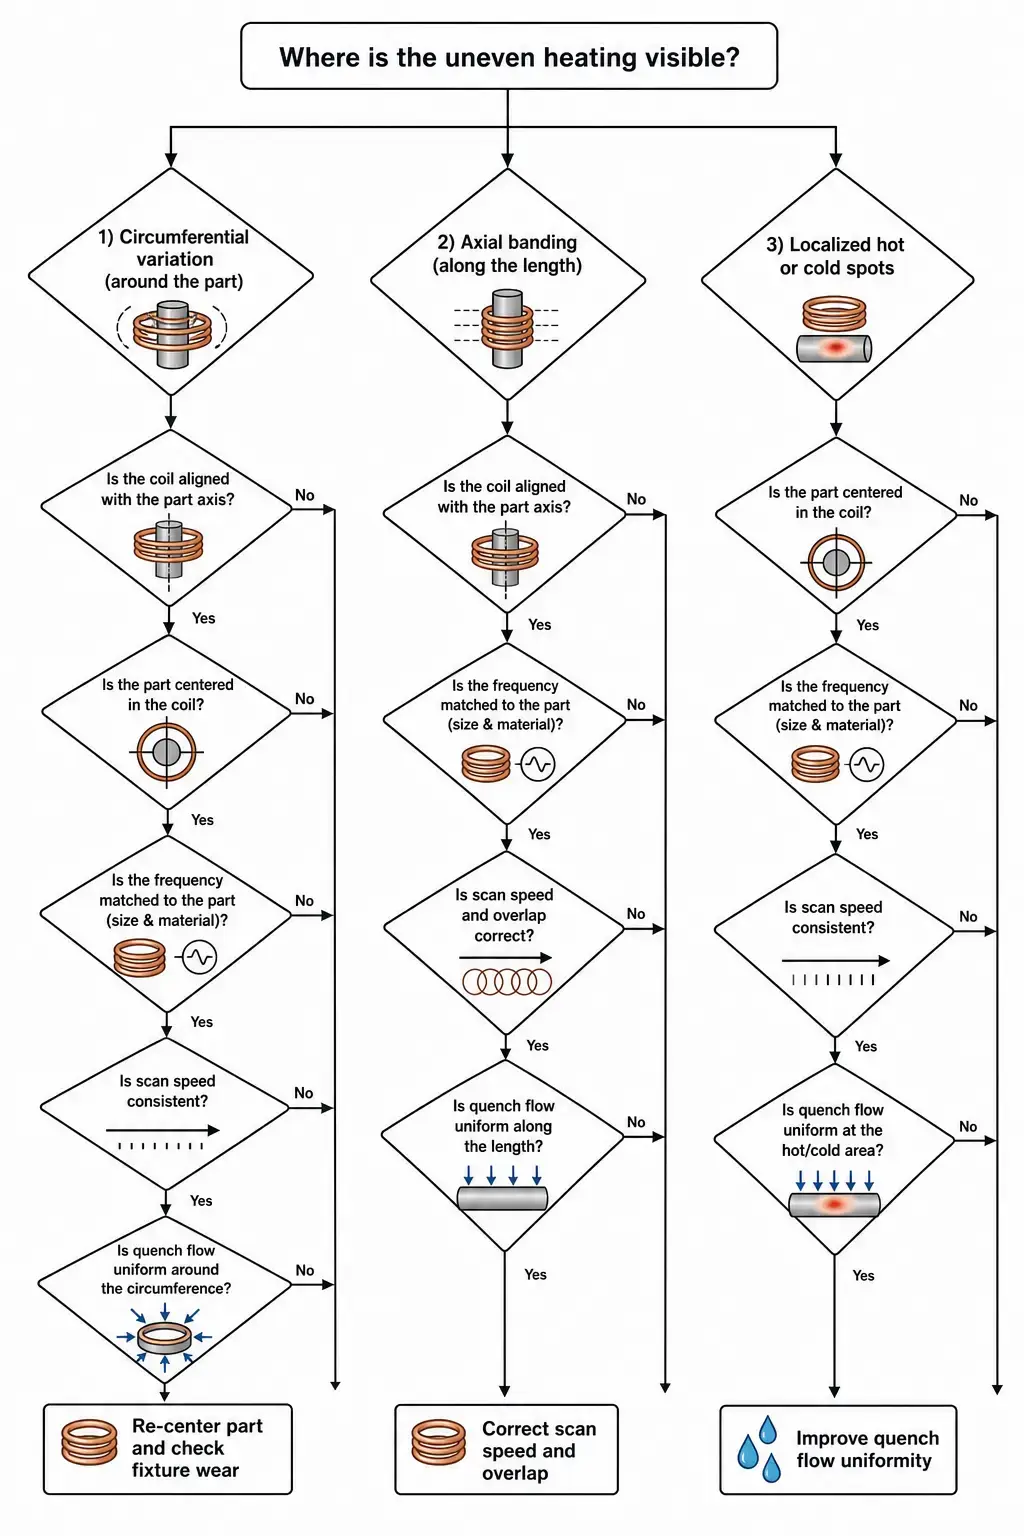
Начать бесплатно. Осмотрите катушку. Проверьте положение детали в холодном и горячем состоянии. Измерьте зазор сцепления. Подтвердите, что рецепт на экране совпадает с утвержденной версией — а не с тем, что кто-то изменил в прошлом месяце.
Затем изолируйте: поменяйте на заведомо исправную катушку, попробуйте другую партию материала, сравнить результаты холодного запуска с результатами в середине смены. Если шаблон соответствует одной переменной, это твой след.
Позвоните поставщику, если у вас есть признаки нестабильности электропитания., рассогласование импедансов, или ограничения мощности — не раньше. принесите чертежи деталей, характеристики материала, данные цикла, фотографии катушек, и результаты твердости. Чем больше вы их передаете, тем меньше вероятность, что вы уйдете с оборудованием, которое вам не нужно.
Ключевой вывод
Неравномерный индукционный нагрев редко бывает чем-то особенным.. Это пробел, позиция, частота, или механический занос, обычно ошибочно диагностируемый как электрический. Сначала проверьте положение катушки и детали.. Одна переменная за раз. И не позволяйте охлаждению заставлять вас искать проблему с нагревом, которой нет..
Часто задаваемые вопросы
Почему одна сторона моей детали нагревается быстрее?
Почти всегда, потому что эта сторона расположена ближе к катушке.. Проверьте центрирование детали, симметрия катушки, и влияет ли ответный матч на одну сторону поля. Вращение помогает усреднить результат, но не исправляет корневое смещение..
Может ли неправильная частота вызвать неравномерный нагрев?
Да. Слишком высокая, и поверхность приготовится раньше, чем тепло перейдет внутрь., особенно вблизи краев и углов. Слишком низко, и вы не сможете локализовать тепло., поэтому прилегающие области нагреваются до температуры, когда они не должны. Частота должна соответствовать геометрии детали и требуемой глубине нагрева..
Как узнать, катушка это или блок питания??
Замените заведомо исправную катушку и запустите тот же рецепт.. Если рисунок изменится, это катушка или оснастка. Если выходная мощность или частота нестабильны на нескольких катушках и деталях, требуется обратить внимание на источник питания или согласование нагрузки. Но большинство «проблем с источником питания» выясняется, что это проблемы с инструментом, которые блок питания пытается компенсировать.
Отправьте нам данные о вашей детали, требования к тепловому профилю, и информацию о текущем оборудовании. Наша инженерная команда может помочь определить вероятные причины неравномерного нагрева и рекомендовать практические шаги.


