
Nagrzewanie indukcyjne dla stali narzędziowej: Praktyczne wskazówki procesowe
Spis treści
- 1. Dlaczego stal narzędziowa wymaga ostrożnego nagrzewania indukcyjnego
- 2. Gdzie powszechnie stosuje się nagrzewanie indukcyjne stali narzędziowej
- 3. Wybór częstotliwości i mocy stali narzędziowej
- 4. Uwagi dotyczące projektowania cewek i obsługi części
- 5. Kontrola temperatury, Czas namaczania, i wyniki metalurgiczne
- 6. Typowe ryzyka procesowe i sposoby ich ograniczania
- 7. Kiedy nagrzewanie indukcyjne jest dobrym rozwiązaniem dla stali narzędziowej
Nagrzewanie indukcyjne stali narzędziowej jest praktyczną opcją, gdy producenci potrzebują szybko, kontrolowane, miejscowe ogrzewanie w celu hartowania, odpuszczanie, dopasowanie na wcisk, lutowanie, lub wstępne podgrzewanie wysokostopowych elementów narzędzi.
Stale narzędziowe nie są materiałami wybaczającymi. Ich zawartość węgla, pierwiastki stopowe, struktura węglikowa, i hartowność wymagają ścisłej kontroli procesu. Prawidłowo zaprojektowany system indukcyjny poprawia powtarzalność i skraca czas cyklu — ale zasilanie, częstotliwość, cewce, metoda hartowania, i kontrola temperatury muszą odpowiadać konkretnemu gatunkowi i wymaganiom produkcyjnym. Ten artykuł omawia czynniki, które mają znaczenie, z konkretnymi danymi referencyjnymi dla najczęściej stosowanych gatunków stali narzędziowej.
1.Dlaczego stal narzędziowa wymaga ostrożnego nagrzewania indukcyjnego
Stal narzędziowa jest zaprojektowana tak, aby opierać się zużyciu, odkształceniom, temperaturze, i uderzeniom. Te same właściwości sprawiają, że jest ona trudniejsza do obróbki cieplnej niż stal niskowęglowa lub prosta stal stopowa.
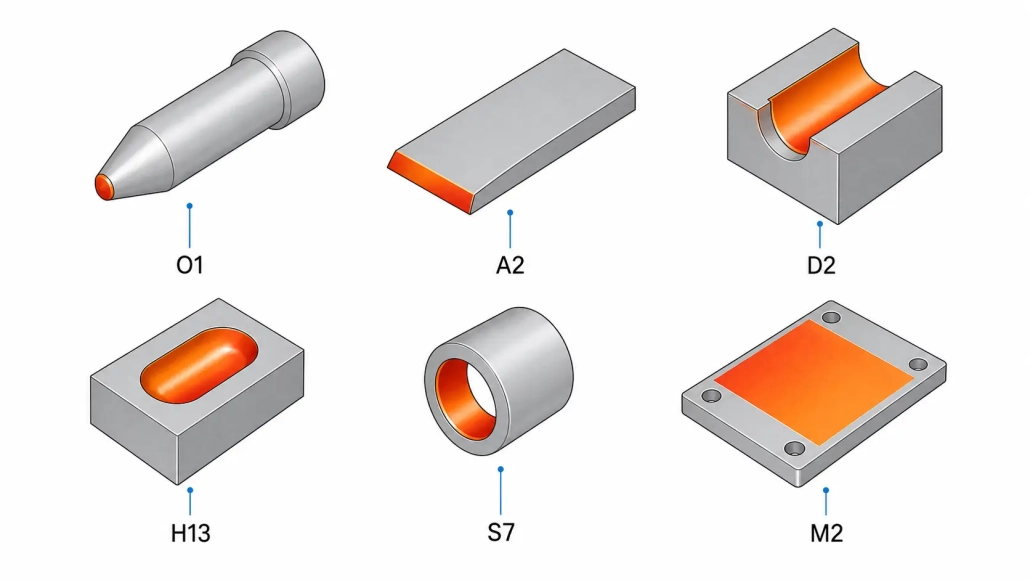
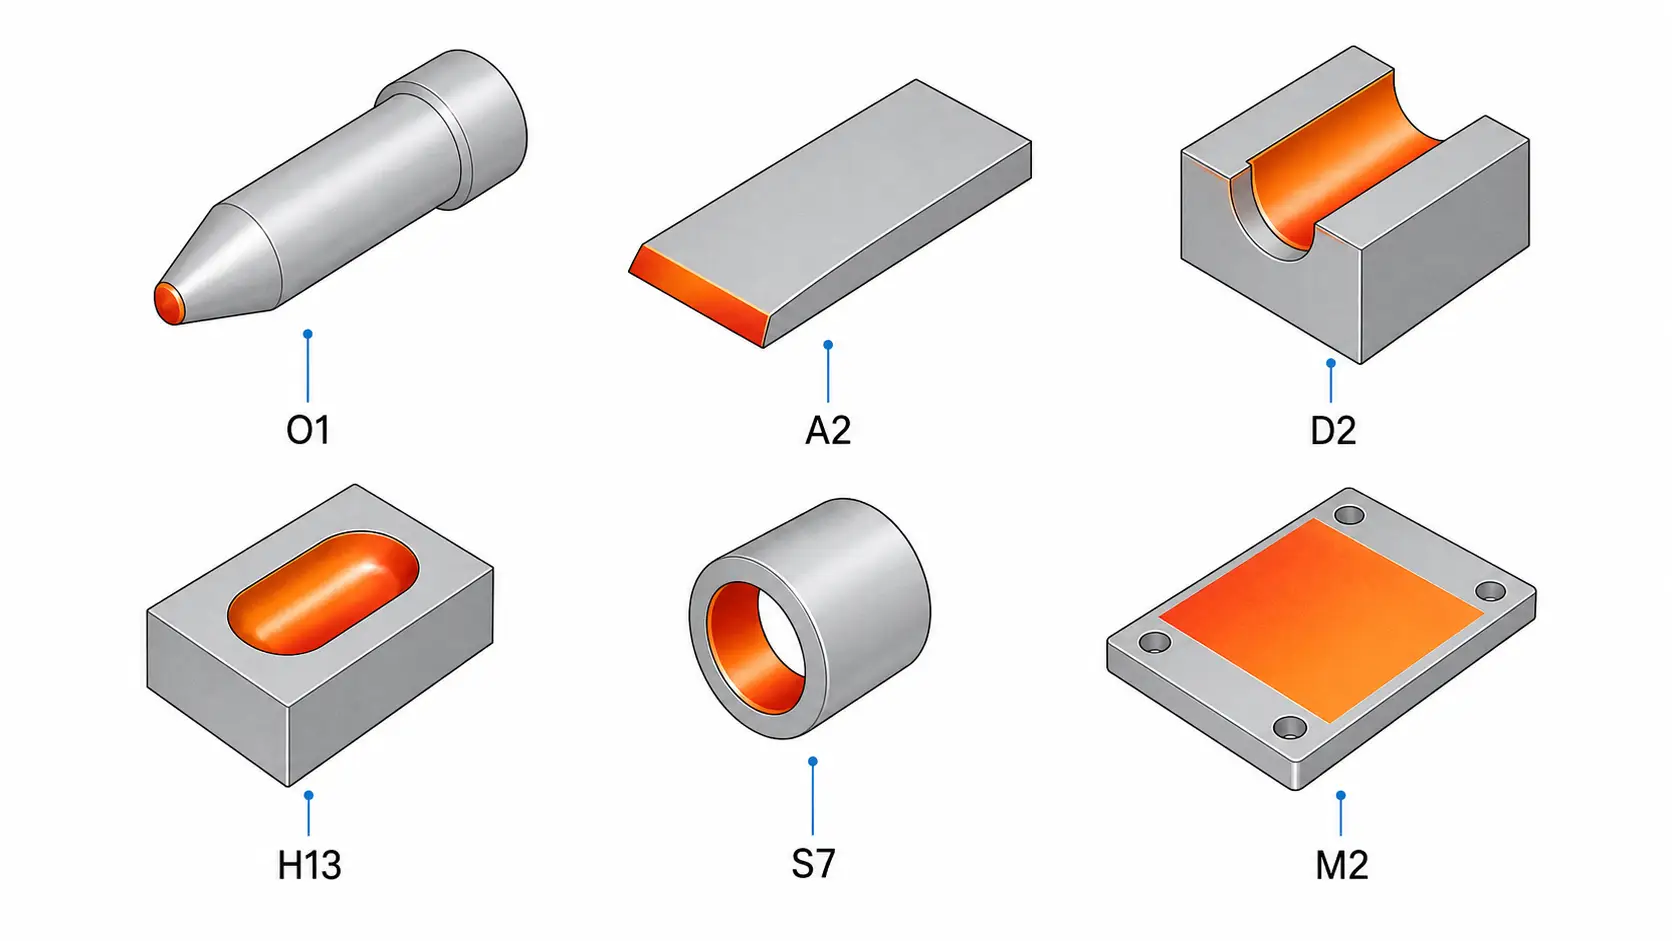
Gatunki takie jak O1, A2, D2, H13, M2, i S7 reagują inaczej na podgrzewanie i chłodzenie. Niektóre wymagają ścisłej kontroli temperatury austenityzacji—H13 celuje w 1020–1050°C, D2 leży w przedziale 980–1020°C, a M2 wymaga jeszcze węższego zakresu około 1190–1230°C. Inne są wrażliwe na pękanie, trwałą austenitę, dekarbonizacja, lub odkształcenia. Poniższa tabela podsumowuje kluczowe parametry sześciu popularnych gatunków stali narzędziowej.
| Gatunek | Typ | Temperatura austenityzacji | Hartowanie | Typowa HRC | Uwagi indukcyjne |
|---|---|---|---|---|---|
| O1 | Stal do hartowania olejem do pracy na zimno | 790–820°C | Olej | 60–64 | Wąski zakres; zalecane wstępne nagrzewanie do 200–300°C |
| A2 | Stal do hartowania powietrzem do pracy na zimno | 925–980°C | Powietrze | 58–62 | Hartowanie powietrzem dobrze sprawdza się w miejscowym nagrzewaniu indukcyjnym |
| D2 | Wysoka zawartość węgla i chromu | 980–1020°C | Powietrze / Olej | 58–62 | Wysoka zawartość węglika; równomierne ogrzewanie krytyczne |
| H13 | Gorąca praca | 1020–1050°C | Powietrze / Olej | 46–52 | Dwustopniowe podgrzewanie + wymagany potrójny temperament |
| M2 | Stal szybkotnąca | 1190–1230°C | Olej / Powietrze | 62–66 | Niezwykle wąskie okienko austenityzujące; łatwo przesadzić |
| S7 | Odporny na wstrząsy | 925–955°C | Powietrze / Olej | 54–58 | Bardziej wybaczający; dobrym kandydatem do hartowania indukcyjnego |
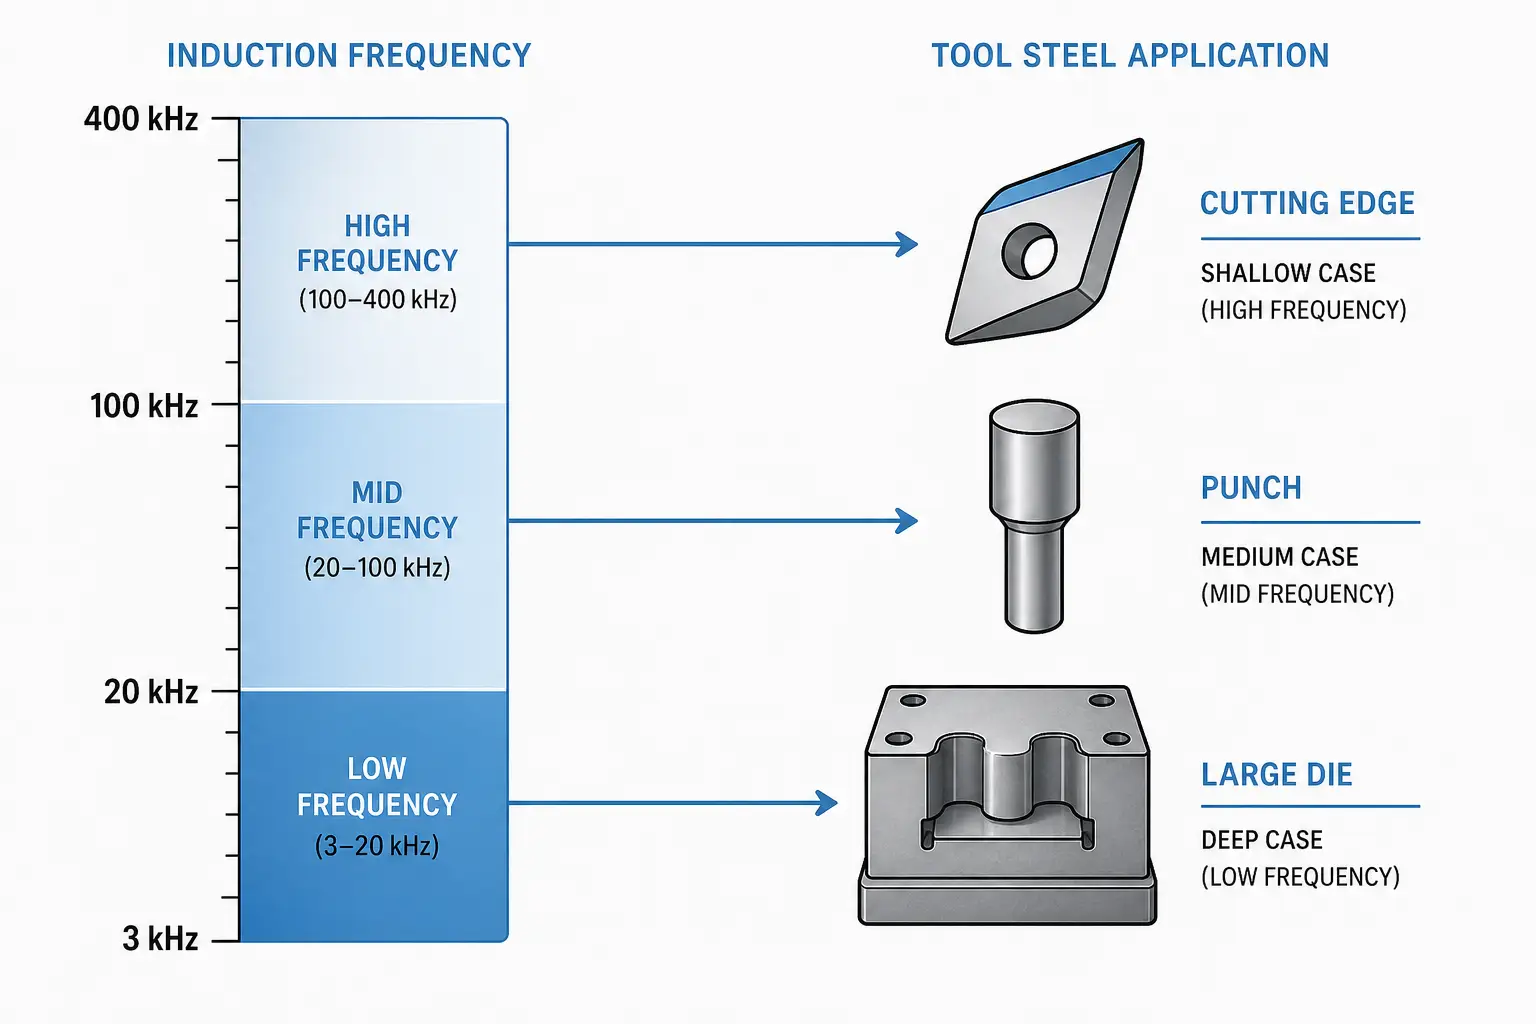
Ogrzewanie indukcyjne dostarcza ciepło bezpośrednio do obrabianego elementu za pomocą energii elektromagnetycznej—szybkie, lokalne, i kontrolowane. Dla wielu zastosowań stali narzędziowej, jest to wyraźna przewaga nad ogrzewaniem w piecu, gdy tylko określony obszar wymaga obróbki.
Jednak indukcja nie eliminuje wymagań metalurgicznych. Proces nadal wymaga odpowiedniej szybkości nagrzewania, docelowa temperatura, czasu w temperaturze, metody chłodzenia, i obróbki wstępnej po nagrzewaniu. Dla podstaw, zobacz jak działa nagrzewanie indukcyjne. Dla tego, jak materiały wysoko stopowe zachowują się inaczej pod wpływem indukcji, nasze przewodniki po stopy tytanu i nadstopach pokrywać równoległe wyzwania.
2.Gdzie powszechnie stosuje się nagrzewanie indukcyjne stali narzędziowej
Nagrzewanie indukcyjne sprawdza się tam, gdzie proces korzysta z szybkiego, powtarzalnego, lokalnego ciepła — oraz tam, gdzie nagrzewanie w piecu jest zbyt wolne lub niedokładne. Typowe zastosowania stali narzędziowej obejmują:
- Lokalne hartowanie krawędzi tnących, tłoczników, matryc, i powierzchni narażonych na ścieranie. Indukcja hartuje tylko strefę roboczą, podczas gdy reszta części pozostaje twarda. To redukuje odkształcenia i czas cyklu w porównaniu z nagrzewaniem całego elementu w piecu. Zobacz hartowanie indukcyjne oraz nasz przewodnik po typowych wadach hartowania.
- Podgrzewanie przed spawaniem, lutowanie, lub naprawa termiczna. Szybkie, niekontrolowane ogrzewanie tworzy strome gradienty termiczne i zwiększa ryzyko pęknięć w stali narzędziowej. Wstępne nagrzewanie indukcyjne dostarcza powtarzalny dopływ ciepła z kontrolą temperatury — przydatne przy naprawie matryc, naprawa form, i konserwacja narzędzi wysokiej wartości.
- Lutowanie wkładek węglikowych lub płytek ściernych do korpusów stalowych narzędzi. Indukcja koncentruje ciepło w obszarze złącza i ogranicza przegrzewanie otaczającego korpusu narzędzia. Projekt złącza, materiał wypełniający, topnik lub atmosfera, i kontrola temperatury pozostają kluczowe. Zobacz lutowanie indukcyjne aby poznać szczegóły procesu.
- Uchwyty narzędziowe termokurczliwe, tuleje, tuleje, i precyzyjne zespoły. Szybka, lokalna ekspansja przy minimalnych zniekształceniach – bezpośrednia alternatywa dla ogrzewania palnikiem lub piekarnikiem.
- Operacje odpuszczania lub wyciągania na wybranych obszarach. Gdy tylko określona strefa wymaga regulacji twardości, Odpuszczanie indukcyjne pozwala uniknąć ponownego nagrzania całej części. Zobacz Wybór maszyny do odpuszczania indukcyjnego w celu uzyskania wskazówek dotyczących sprzętu.
3.Wybór częstotliwości i mocy stali narzędziowej
Częstotliwość określa głębokość nagrzewania; moc określa szybkość ogrzewania. Prawidłowa kombinacja zależy od rozmiaru części, wymagana głębokość hartowania, geometrii, gatunek, oraz czas cyklu.
Wybór częstotliwości
Wyższe częstotliwości nagrzewają bliżej powierzchni; Niższe częstotliwości penetrują głębiej. Dla stali narzędziowej, zakresy referencyjne to:
| Głębokość hartowania | Zakres częstotliwości | Typowe zastosowanie stali narzędziowej |
|---|---|---|
| Płytka (<1.5 mm) | 100–400 kHz | Krawędzie tnące, noże ścinające, narzędzia grawerskie |
| Średnia (1.5–4 mm) | 30–100 kHz | Tłoki, matryce do formowania, płyty odporne na zużycie |
| Głęboka (>4 mm lub duża sekcja) | 3–30 kHz | Duże bloki matryc, bazy form, grube uchwyty narzędziowe |
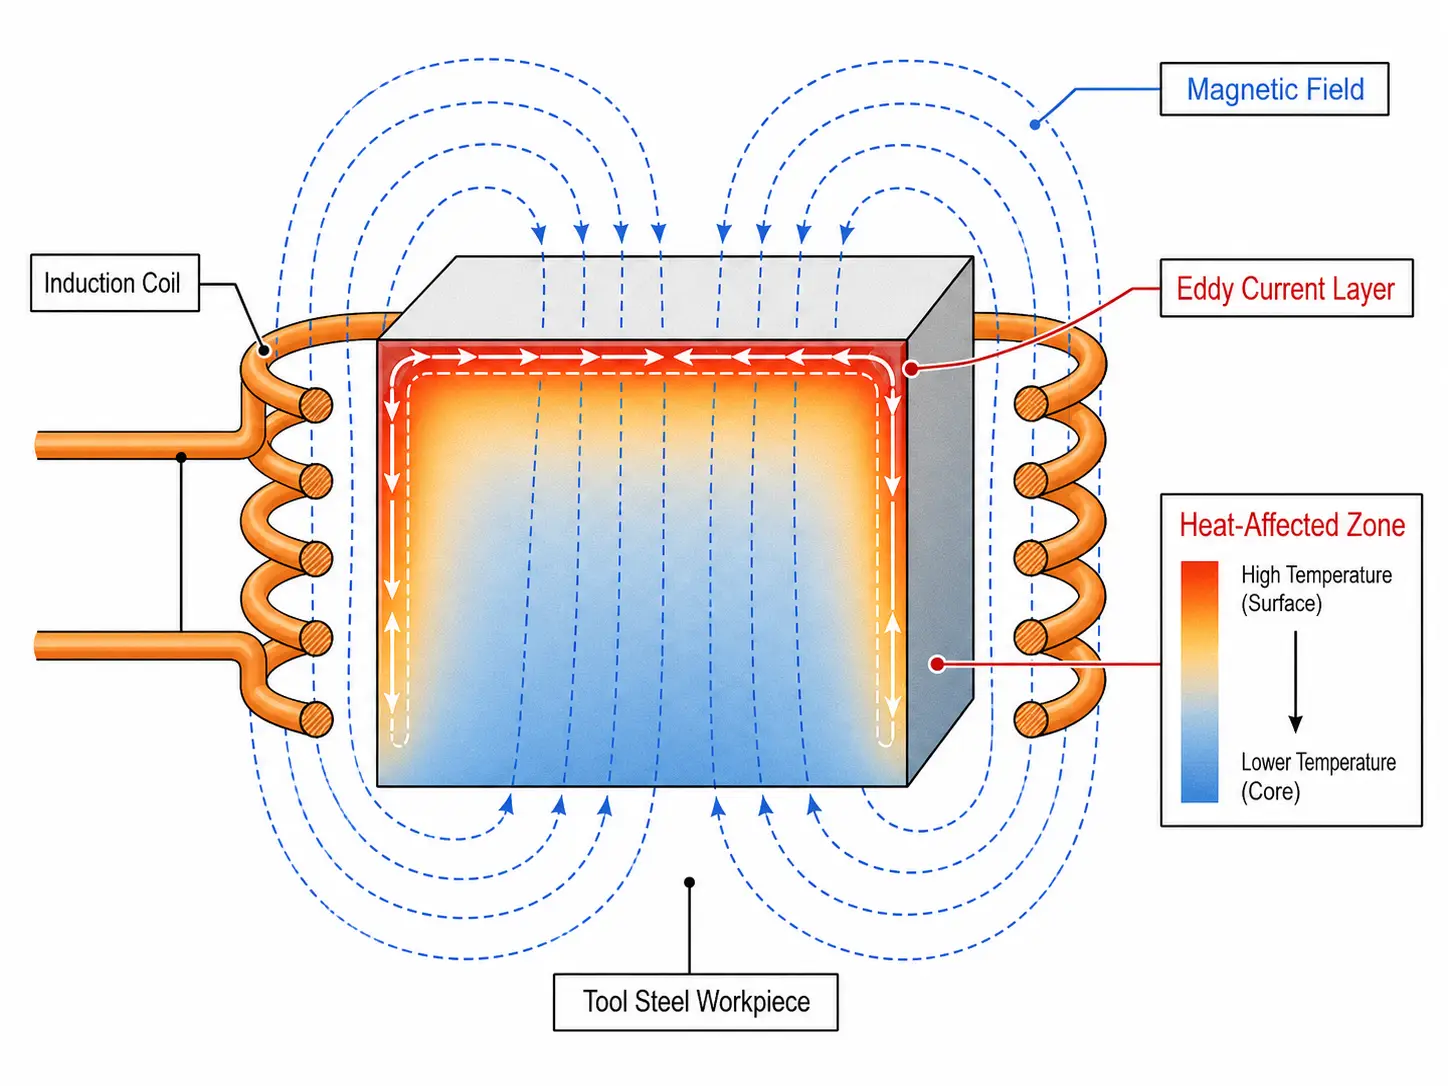
Celem jest uzyskanie prawidłowego wyniku metalurgicznego na właściwej głębokości bez przegrzania krawędzi, rogi, lub cienkie sekcje. Kluczowe czynniki: wymagana głębokość podgrzewania, grubość przekroju, średnica części, ostrość geometrii, sprzężenie cewka-część, i wydajność produkcji. Więcej o fizyce, zobacz jak częstotliwość wpływa na ogrzewanie indukcyjne.
Wybór mocy
Moc musi być wystarczająco wysoka, aby osiągnąć temperaturę w czasie cyklu. Zbyt duża gęstość mocy powoduje przegrzanie powierzchni, szok termiczny, lub nierównomierne nagrzewanie – szczególnie w przypadku ostrych narożników i cienkich krawędzi.
Elementy z grubych odlewów stali narzędziowej wymagają znacznej mocy. Cienkie krawędzie lub ostre narożniki wymagają zmniejszonej gęstości mocy, optymalizacja cewki, obrót, skanowanie, lub sprzężenie zwrotne temperatury w pętli zamkniętej. Wielkość zasilania zależy od geometrii części, klasa materiału, docelowa temperatura, głębokości nagrzewania, cyklu pracy, i wydajności. Test próbny na rzeczywistych częściach jest najbardziej wiarygodnym sposobem potwierdzenia doboru zasilania. Zobacz ile mocy do nagrzewania indukcyjnego do wskazówek obliczeniowych.
4.Uwagi dotyczące projektowania cewek i obsługi części
Cewka indukcyjna jest jednym z najważniejszych elementów systemu. Zasilacz o odpowiedniej mocy daje słabe rezultaty, jeśli cewka nie pasuje do geometrii części i wymagań grzewczych.
Projekt cewki kontroluje wzorzec ogrzewania, wydajność sprzężenia, powtarzalność, i stabilność procesu. Części ze stali narzędziowej często mają krawędzie, otwory, ramion, wpusty, rowki, i zmienne grubości przekrojów, które koncentrują ciepło w niezamierzonych miejscach.
-
Geometria cewki
Prosta cewka okrągła działa dla części cylindrycznych. Złożone komponenty ze stali narzędziowej wymagają formowanych cewek, cewek wielowrrotowych, cewek dzielonych, lub induktorów jednokrotnego zwrotu. Dla lokalizowanego hartowania, cewka musi kierować energię na powierzchnię roboczą, jednocześnie utrzymując w sąsiednich obszarach chłód. Koncentratory strumienia pomagają kształtować pole magnetyczne i poprawiają wydajność na nieregularnych geometriach.
Kluczowe czynniki projektowania cewki: przerwa między cewką a częścią, liczba zwojów, rozmiar miedzianej rurki i chłodzenie, obrót części lub ruch skanowania, lokalizacja pola cieplnego, wpływ bliskości krawędzi, i dostęp do hartowania. Dla głębszego omówienia, zobacz jak działają cewki indukcyjne.
-
Pozycjonowanie części
Powtarzalne nagrzewanie wymaga powtarzalnego pozycjonowania. Niewielkie zmiany w szybkości nagrzewania i rozkładzie temperatury między wężownicą a częścią. Do produkcji, oprawy, systemy rotacyjne, ślizgi serwa, lub ładowanie robota utrzymują spójność, gdy okno procesu jest wąskie.
Mocowanie uwzględnia rozszerzalność cieplną: stal narzędziowa porusza się podczas nagrzewania, i osprzęt muszą unikać wiązania, cechowanie, lub tworzenie zimnych punktów.
-
Chłodzenie wodne
Cewki indukcyjne i elementy zasilacza wymagają odpowiedniego chłodzenia wodą. Słabe chłodzenie skraca żywotność cewki i powoduje dryft procesu. Wskazówki dotyczące wymiarowania i konserwacji, zobacz systemy chłodzenia wodnego w nagrzewaniu indukcyjnym.
5.Kontrola temperatury, Czas namaczania, i wyniki metalurgiczne
Nagrzewanie indukcyjne jest szybkie, ale metalurgia stali narzędziowej wciąż zależy od czasu i temperatury. Wymagany profil różni się w zależności od gatunku, pożądanej twardości, wielkości przekroju, i warunków użytkowania końcowego.
Wiele stali narzędziowych wymaga precyzyjnej kontroli temperatury austenityzacji. Zbyt niska, i stal nie przekształca się prawidłowo. Zbyt wysoka, a skutkiem jest wzrost ziaren, nadmierny austenit pozostający, rozpuszczenie węglików, lub zmniejszona udarność. Tabela gatunków w Sekcji 1 podaje docelowe zakresy dla sześciu powszechnych gatunków.
-
Szybkość nagrzewania i czas nasączania
Indukcja doprowadza powierzchnię lub lokalny obszar do temperatury w ciągu sekund. W niektórych zastosowaniach — płytkie utwardzanie powierzchni krawędzi tnącej — jest to cel. Dla innych wymagających głębszego przenikania lub równomiernego nagrzewania, podejście przesuwa się: niższą częstotliwość, dłuższy czas ciepła, zmniejszoną moc, skanowanie, obrót, lub ogrzewanie wielostopniowe.
Stale narzędziowe ze znaczną zawartością stopów wymagają odpowiedniego czasu utrzymywania się w temperaturze do rozpuszczenia i przemiany węglików. Kiedy aplikacja jest krytyczna, zweryfikować proces za pomocą badania twardości, przegląd mikrostruktury, pomiar głębokości obudowy, i kontroli wymiarowej.
-
Pomiar temperatury
Pirometry, Kamery termowizyjne, termopary, i sterowanie mocą w pętli zamkniętej służą różnym zastosowaniom. Pirometry optyczne są powszechne w przypadku ogrzewania indukcyjnego, ale emisyjność, stan powierzchni, skalę, olej, i geometria wpływają na odczyty. W produkcji, pomiar temperatury jest powiązany ze zdefiniowaną strategią sterowania: wzrost mocy, czas przebywania, obrót części, kontrola receptury, i odrzucić ograniczenia.
-
Hartowanie i odpuszczanie
Projekt hartowania ma takie samo znaczenie jak ogrzewanie. Stale narzędziowe są bardzo zróżnicowane: O1 utwardza się w oleju, A2 i D2 utwardzają się na powietrzu, H13 wymaga kontrolowanego chłodzenia. W układach indukcyjnych zastosowano zintegrowane chłodzenie natryskowe, hartowanie zanurzeniowe, podmuch powietrza, hartowanie polimeru, gaszenie oleju, lub kontrolowane urządzenia chłodzące. Metoda hartowania musi odpowiadać gatunkowi, podgrzewana głębokość, geometria części, i wymagania dotyczące twardości.
Odpuszczanie następuje po hartowaniu w celu zmniejszenia kruchości i ustalenia ostatecznej równowagi twardości i wytrzymałości. Praktyka podąża za specyfikacją klasy i warunkami końcowego zastosowania. Dla wskazówek sprzętowych, zobacz Wybór maszyny do odpuszczania indukcyjnego.
6.Typowe ryzyka procesowe i sposoby ich ograniczania
Większość problemów z indukcyjnym nagrzewaniem stali narzędziowej wynika ze słabej kontroli wzorców cieplnych, nadmiernej temperatury, niewystarczającego hartowania, lub niespójnej prezentacji elementów. Poniższa tabela przedstawia cztery najczęstsze zagrożenia dla ich przyczyn i środków zapobiegawczych.
| Ryzyko | Typowe przyczyny | Prewencja |
|---|---|---|
| Pęknięcia | Ostre gradienty termiczne; nadmierna temperatura powierzchniowa; zbyt gwałtowne chłodzenie; ostre narożniki, wpusty, lub nagłe zmiany geometrii | Stopy wrażliwe na nagrzewanie wstępne; kontrolować szybkość nagrzewania; dopasować intensywność hartowania do stali; natychmiast odpuszczać po utwardzaniu; zaokrąglić ostre elementy, gdy to możliwe |
| Przegrzewanie / wzrost ziarnistości | zbyt duża moc; nieodpowiednia częstotliwość; słaba informacja zwrotna temperatury; niewystarczający czas przetrzymywania | Sterowanie temperaturą w pętli zamkniętej; odpowiednia częstotliwość dla głębokości; sprawdzać przekrój i oceniać części próbne w aplikacjach krytycznych |
| Niejednorodna twardość | Niespójne sprzężenie cewki; słaba rotacja części; nierównomierne hartowanie; skupienie ciepła wynikające z geometrii | stabilne mocowanie i powtarzalne pozycjonowanie; rotacja dla części okrągłych; kształtowana cewka lub kontrolowana ścieżka skanowania dla skomplikowanej geometrii. Zobacz rozwiązywanie problemów z nierównomiernym nagrzewaniem |
| zniekształcenia | nierównomierny wzór termiczny; nierównomierne naprężenia podczas hartowania; niewłaściwe mocowanie podczas chłodzenia | kontrola wymiarowa przed i po nagrzewaniu; mocowanie podczas nagrzewania lub chłodzenia wrażliwych części; ograniczone nagrzewanie lokalne ogranicza zniekształcenia w porównaniu z. całkowite traktowanie w piecu |
gdy część jest kosztowna, związane z bezpieczeństwem, lub używane w ciężkich warunkach, przetestować części sekcyjne i ocenić mikrostrukturę przed zastosowaniem parametrów produkcji.
7.Kiedy nagrzewanie indukcyjne jest dobrym rozwiązaniem dla stali narzędziowej
Podgrzewanie indukcyjne jest doskonałym rozwiązaniem, gdy wymagana jest lokalna obróbka cieplna, krótki czas cyklu, powtarzalne wzory nagrzewania, lub integracja z komórką zautomatyzowaną. Sprawdza się doskonale, gdy tylko jeden obszar narzędzia wymaga utwardzenia lub wstępnego podgrzania — oraz gdy piec nagrzewa zbyt dużą masę, powoduje nadmierne odkształcenia, lub spowalnia przepływ produkcji.
Indukcja nie jest najlepszą opcją, gdy cała część wymaga równomiernego nagrzewania z wydłużonym czasem namaczania, gdy geometria części uniemożliwia skuteczny dostęp do cewki, lub gdy wielkość produkcji nie uzasadnia dedykowanego oprzyrządowania. W takich przypadkach, obróbka cieplna w piecu pozostaje bardziej praktyczna.
Najlepsze wyniki uzyskuje się, traktując indukcję jako proces kompletny, nie tylko zakup zasilacza. Rozmiar zasilacza, częstotliwość, projekt cewki, projekt hartowania, sterowania, chłodzenia, i mocowania wpływają na końcową część. Określ wymaganą twardość, głębokość, profil temperatury, metoda hartowania, oraz kryteria inspekcji przed wyborem sprzętu.
FAQ
Q: Jakie stale narzędziowe można podgrzać indukcją?
A: Typowe gatunki, w tym O1, A2, D2, H13, S7, M2, oraz powiązane stopy. Poprawne parametry procesu zależą od rodzaju — patrz tabela klas w Sekcji 1 dla docelowych temperatur i wymagań kalenia.
Q: Czy ogrzewanie indukcyjne nadaje się do hartowania stali narzędziowej?
A: Tak, szczególnie do utwardzania lokalnego. Walidacja procesu testowaniem twardości, pomiar głębokości obudowy, oraz inspekcja metalurgiczna, gdy zastosowanie jest krytyczne. Zobacz Sekcję 2 dla powszechnych zastosowań.
Q: Jak wybrać częstotliwość do nagrzewania indukcyjnego stali narzędziowej?
A: Częstotliwość zależy od wymaganego stopnia nagrzania i geometrii części. Płytka warstwa (shallow case) (<1.5 mm) zwykle stosuje się 100–400 kHz; Głęboka warstwa (deep case) (>4 mm) stosuje się 3–30 kHz. Zobacz tabelę częstotliwości w Rozdziale 3.
Q: Czy nagrzewanie indukcyjne może zmniejszyć odkształcenia w częściach ze stali narzędziowej?
A: Tak—nagrzewanie tylko wymaganej powierzchni zamiast całej części zmniejsza odkształcenia. Wyniki nadal zależą od geometrii, wzoru nagrzewania, metoda hartowania, i mocowania. Zobacz Sekcję 6 dla działań zapobiegających odkształceniom.
Oceń swój proces nagrzewania stali narzędziowej
Podziel się swoją klasą stali narzędziowej, rysunkiem części, docelową twardością, i wydajność produkcji. Nasz zespół inżynierów może pomóc w przeglądzie częstotliwości, moc, cewce, i wymagań dotyczących hartowania dla praktycznego rozwiązania nagrzewania indukcyjnego.


