
Как частота влияет на индукционный нагрев: 5 Критические эффекты на глубину, Шаблон & Эффективность
Выбрать неправильную частоту для работы индукционного нагрева, и деталь становится браком еще до начала закалки. Как частота влияет на индукционный нагрев это не теоретическая деталь — это первое решение, которое определяет каждый последующий результат: глубина индуктирования, схемы нагрева, время цикла, и потребность в мощности. Сделайте правильно, и вы быстро настраиваете процесс. Физика этого проста — эффект скин-слоя — и понимание его позволяет делать предсказуемый выбор вместо того, чтобы гадать с параметрами. В этой статье подробно объясняется, как частота контролирует поведение нагрева и как подобрать её для вашего применения.
Содержание
1. Эффект поверхности: Почему частота контролирует глубину нагрева
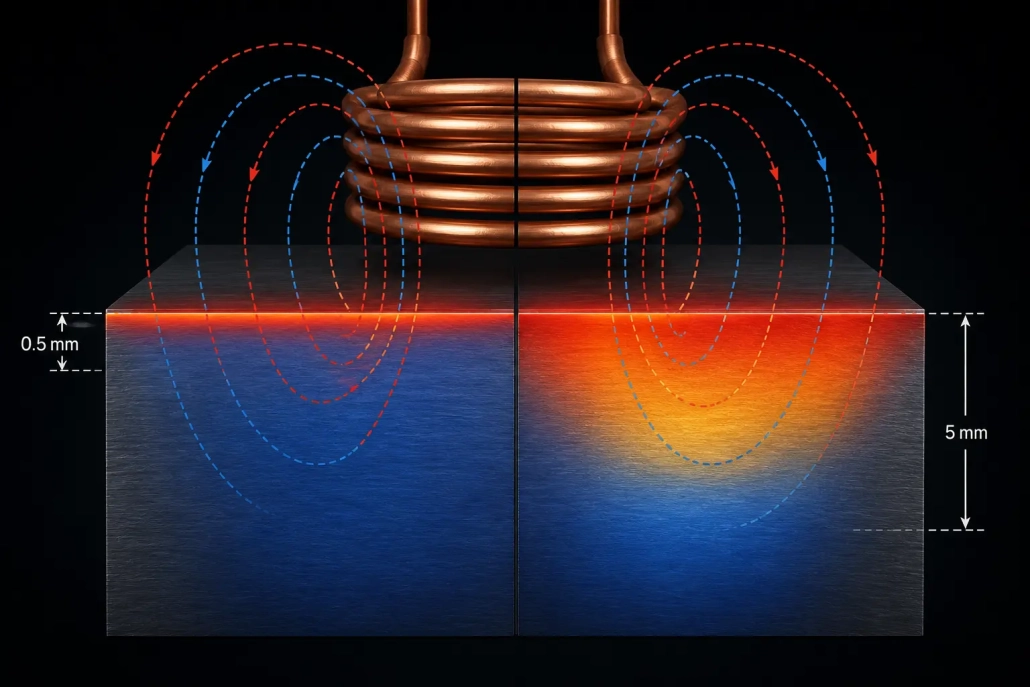
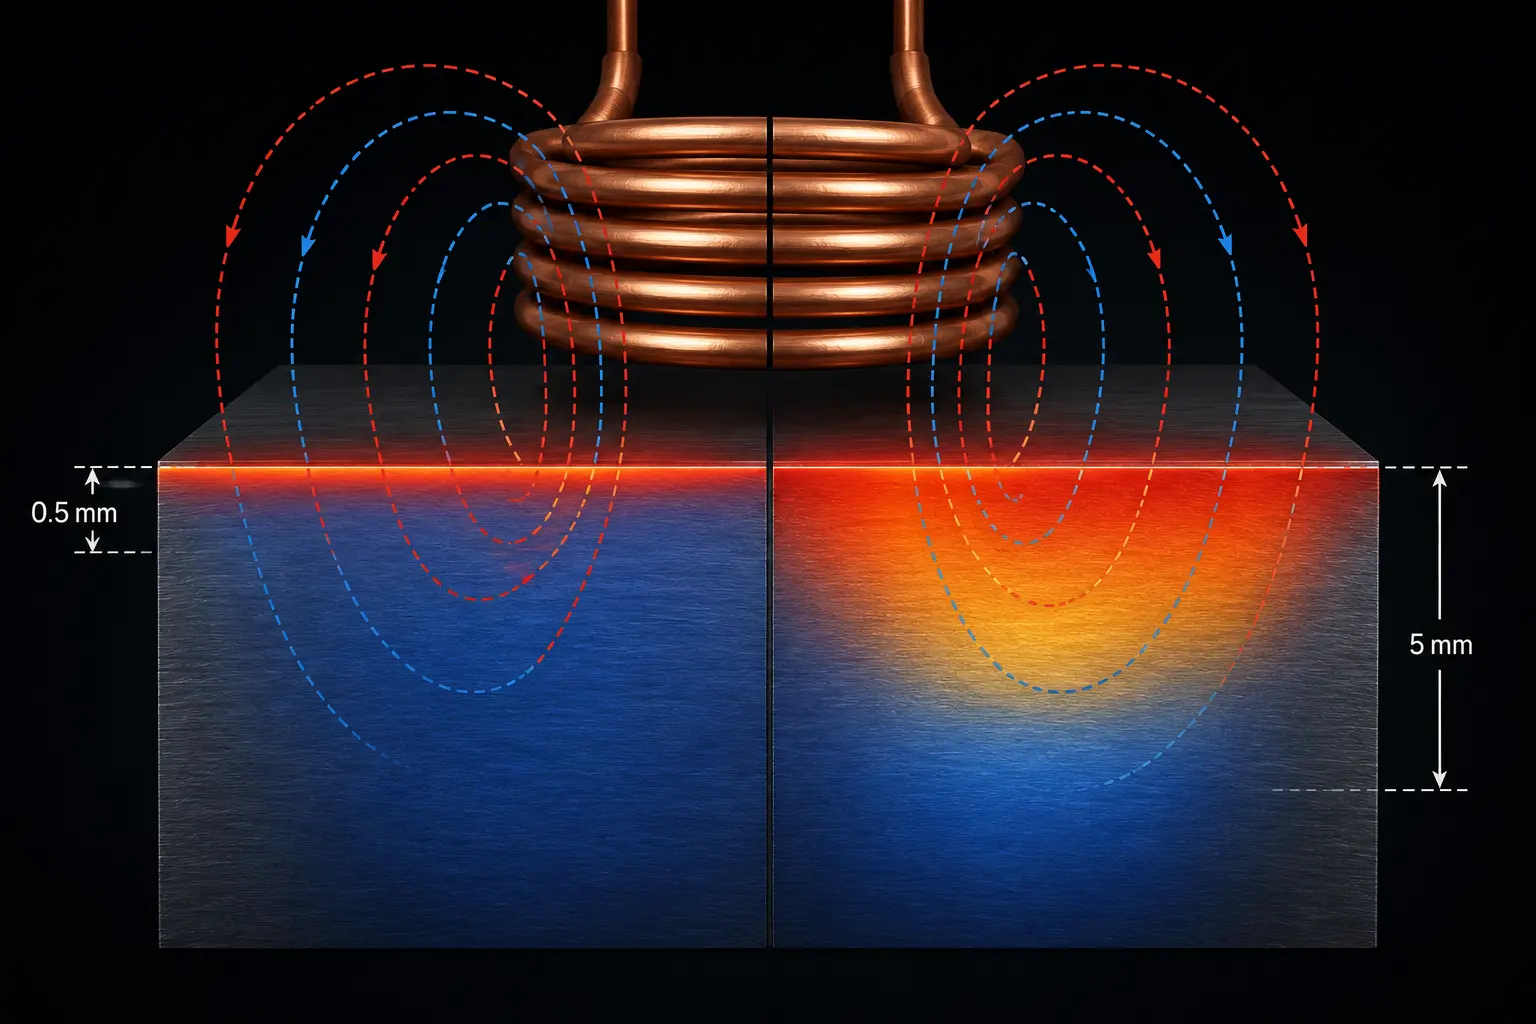
Когда переменный ток проходит через проводник — будь то медная катушка или сам заготовка — ток не распределяется равномерно по сечению. Он скапливается ближе к поверхности. Это и есть эффект скин-слоя, и это физический механизм, благодаря которому частота является основным регулирующим параметром глубины нагрева при индукционном нагреве.
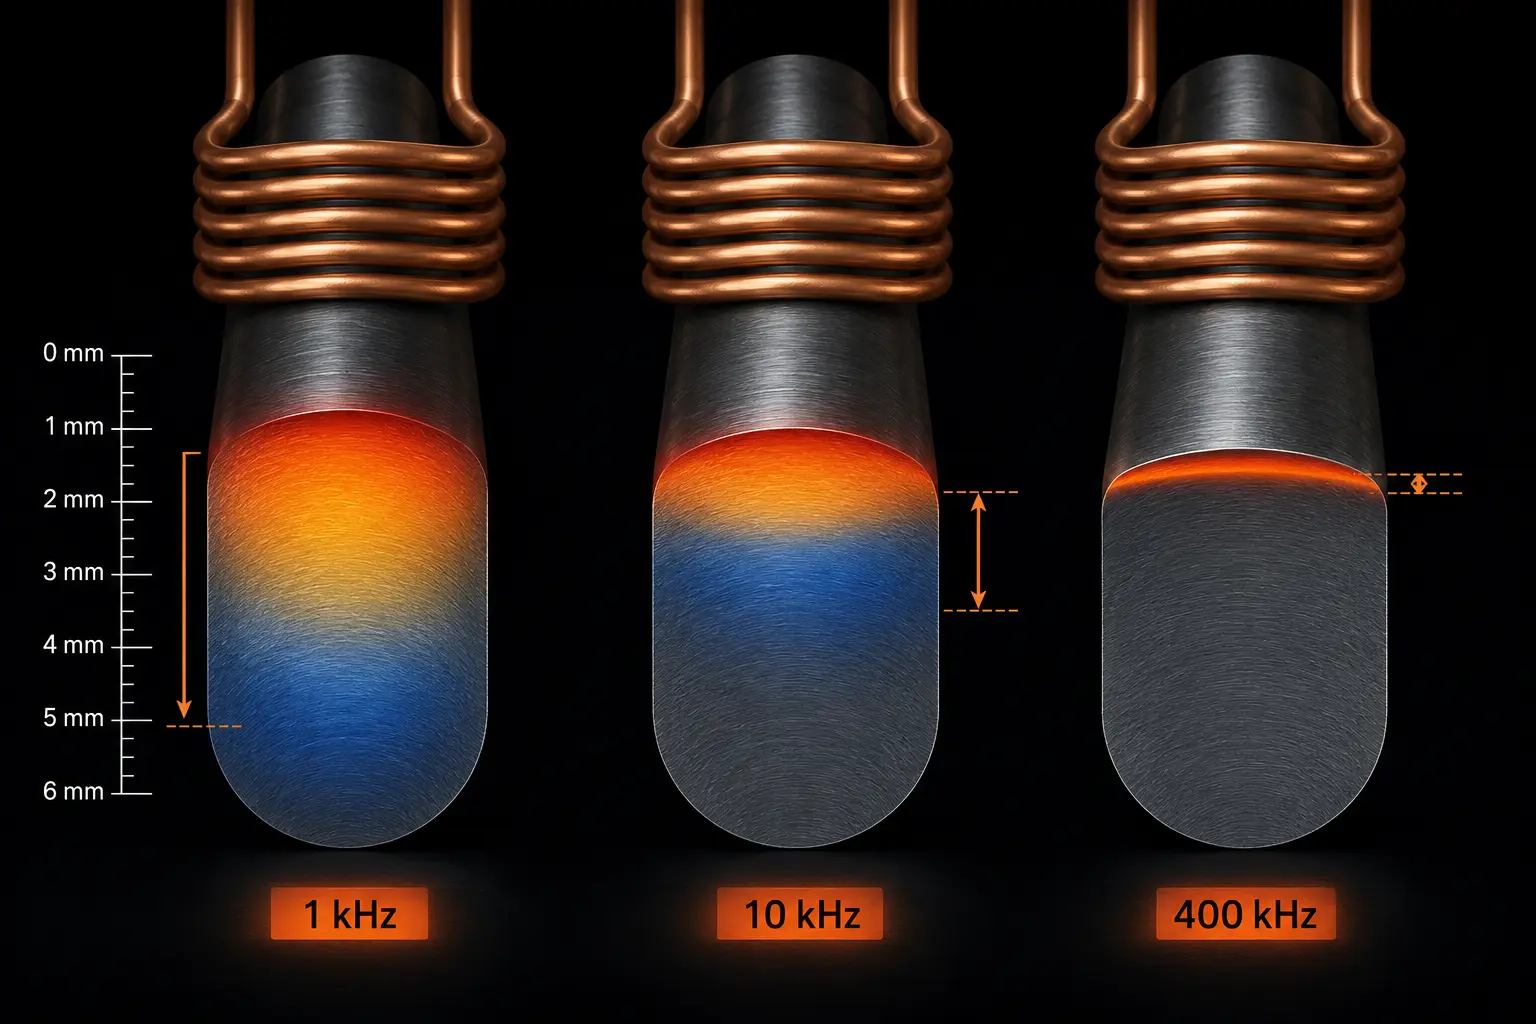
Чем выше частота, тем сильнее ток выталкивается к поверхности — и тем мельче становится нагреваемый слой. При 400 кГц, глубина тока в стали при 800°C составляет примерно 0.5 миллиметры. При 3 кГц, эта же глубина расширяется примерно до 5 миллиметры — фактор 10 разница только в частоте.
Эта связь фиксируется формула эталонной глубины (δ = √(об/мин)), но инженерный вывод проще: частота и глубина обратно пропорциональны. Удвоение частоты, и глубина нагрева уменьшается примерно 40%. Уменьшите это вдвое, и глубина увеличивается в той же пропорции. Вот почему как работает индукционный нагрев на фундаментальном уровне неотделим от частоты — скин-эффект не является побочной деталью; это основной механизм.
Для магнитных сталей ниже точки Кюри (≈770°C), эффект ещё сильнее, потому что магнитная проницаемость (μ) усиливает скопление тока. Когда сталь проходит точку Кюри и становится немагнитной, ток проникает глубже — вот почему схема нагрева может изменяться в середине цикла при длительном времени нагрева.
2. Диапазоны частот и их практическое влияние
Оборудование для индукционного нагрева делится на четыре частотные диапазона. Каждый диапазон создаёт характерную глубину нагрева в стали и соответствует определённым промышленным применениям. Полная система классификации описана в нашем руководстве по классификация частот индукционного нагрева — здесь мы сосредотачиваемся на том, что каждый диапазон фактически делает с заготовкой.
Низкая частота (50 Гц – 1 кГц): Глубокое проникновение
На этих частотах, ток проникает 5 к 10+ миллиметры в сталь. Нагрев глубокий и широкий — слишком широкий для большинства применений поверхностного упрочнения. Этот диапазон используется для прогрева больших заготовок и прутков перед ковкой, и для индукционных печей промышленной частоты где цель — расплавление или нагрев всей поперечной сечения. Если вы используете низкую частоту для поверхностного упрочнения, вы перегреете сердечник до того, как поверхность достигнет температуры.
Средняя частота (1–10 кГц): Рабочая лошадка для цементации
Средняя частота обеспечивает 2 к 5 миллиметры нагретую глубину в стали. Это оптимальная зона для большинства Закалка шестерен, закалки валов, и закалки подшипниковых колец применений, где указаны глубины слоя 1,5–4 мм. Детали со средними сечениями — шестерни с модулем выше 4, валы выше 30 мм в диаметре, подшипниковые кольца — реагируют предсказуемо в этом диапазоне. Проникновение достаточно глубокое, чтобы прогреть заданный слой, но достаточно поверхностное, чтобы оставить сердцевину холодной для самозатормаживающей поддержки.
Сверхаудиочастота (10–40 кГц): Поверхностное до среднего по глубине
Сверхаудиочастота концентрирует нагрев в 0.8 к 2 миллиметровом диапазоне. Это выбор по умолчанию для кулачков распределительных валов, малых зубчатых колёс, тонкостенных подшипниковых колец, и вилки переключения передач — деталей, где важно, чтобы закалённый слой был плотным на поверхности. Этот диапазон также доминирует в автомобильном упрочнении компонентов, поскольку он балансирует разумное проникновение с точным контролем зоны.
Высокая частота (100–400 кГц): Поверхностный нагрев
Высокочастотное ограничение нагрева до 0.3 к 0.8 миллиметры по сути, обшивки детали. Используется для штифтов малого диаметра, тонких режущих кромок, точных деталей приборов, и малых модульных шестерёнок где глубина корпуса указана под 1 мм. Что такое высокочастотное индукционное нагрев лучшее? Подача энергии на поверхность настолько плотно, что ядро остается полностью холодным — что обеспечивает очень высокую твердость поверхности без риска деформации. Компромисс: если ваша спецификация по глубине закалки превышает 1 мм, только высокая частота не даст нужного результата — вам придется увеличить время цикла и полагаться на теплопроводность, что жертвует точностью, которую обеспечивает высокая частота.
3. Как подобрать частоту для вашего применения
Начальное правило простое: требуемая глубина закалки должна быть как минимум 2 к 3 раза больше эталонной глубины на выбранной частоте. Если ваша спецификация глубины поверхностного слоя составляет 2 мм, вам нужна частота, которая даст эталонную глубину примерно 0,7–1 мм — что располагает вас в диапазоне 3–10 кГц (средней частоты).
Но частота не работает изолированно. Она связана с плотностью мощности и временем нагрева. Более высокая мощность при той же частоте нагревает поверхность быстрее, оставляя меньше времени для проводимости тепла внутрь — что приводит к более резкому переходу от слоя к сердцевине. Низкая мощность с более длинным циклом позволяет проводимости переносить тепло глубже, смягчение перехода, но увеличение общей энергии и потенциальное перегрев поверхности.
Эта взаимозависимость является причиной того, что выбор источников индукционного нагрева должно происходить одновременно с выбором частоты, не после него. Частота, которая теоретически правильна, всё равно приведёт к браку, если её сочетать с неправильной плотностью мощности. Оба параметра — это единое решение.
Геометрия детали также ограничивает выбор частоты. Для индукционное упрочнение вала, Соотношение диаметр–частота определяет, насколько равномерно нагревается окружность — слишком высокая частота на валу большого диаметра приводит к неравномерному нагреву, потому что путь тока вокруг окружности детали становится электрически длинным по сравнению с глубиной проникновения. Для Закалка шестерен, частота также определяет, достигнут ли температуры кончик зуба и корень в ожидании кончика зуба: слишком высокая, и кончик перегревается до того, как корень нагреется; слишком низкий, и корень смягчается в ожидании кончика.
4. Признаки того, что вы выбрали неправильную частоту
проблемы с неправильной частотой не являются тонкими. Они проявляются в производстве в виде одной из трёх схем.
Слишком высокая частота: Поверхность быстро достигает температуры и выглядит правильно, но глубина корпуса слишком мала. Вы реагируете на это, увеличивая время цикла, чтобы тепло проникло глубже, но сейчас время цикла неконкурентоспособно, и поверхность может перегреться до того, как целевая глубина достигнет температуры. Закаленный слой также имеет резкий, внезапный переход к сердцевине — металлургический очаг напряжений, который может вызвать скалывание под нагрузкой.
Частота слишком низкая: Тепло проникает слишком глубоко — в сердцевину детали. Сердцевина нагревается, снижая её способность к самозакалке поверхности при охлаждении. В результате получается более глубокий слой, чем указано, мягкая сердцевина, и потенциально сквозное упрочнение на тонких сечениях. Искажение увеличивается, потому что вся деталь подвергается термическому напряжению, а не только поверхность. Эти проблемы перекрываются с обычными дефектами индуктционного закаливания зубчатых колес где неправильная частота часто является скрытой основной причиной неравномерного распределения твердости.
Частота, не соответствующая геометрии детали: Это труднее всего диагностировать, потому что это вызывает неравномерный нагрев — некоторые зоны нагреты правильно, другие недо-- или перегреты. На шестернях, вершина зуба горячая, а корень холодный (слишком высокая частота). На больших валах, Схема нагрева разрушается на узлы — чередующиеся горячие и холодные полосы по окружности. Исправление заключается не в увеличении мощности или времени; это другая частота.
Проблемы с частотой в индукционное упрочнение вала особенно распространены, поскольку диаметры валов сильно различаются, а соотношение диаметра и частоты неумолимо — частота, которая работает для 40 мм вал приведет к неравномерному нагреву 80 мм вал из того же материала.
🔑 Главный вывод
Частота является единственным наиболее важным параметром при проектировании процесса индукционного нагрева, поскольку она напрямую контролирует насколько глубоко проникает ток — и, следовательно, где выделяется тепло. Скин-эффект делает эту взаимосвязь предсказуемой.: более высокая частота = более мелкий нагрев, более низкая частота = более глубокий нагрев.
Сначала выберите частоту, сопоставьте мощность с ним вторым, и сверьте результат с вашей спецификацией глубины корпуса.. Частота, отклоняющаяся на одну полосу диапазона, не может быть компенсирована регулировкой мощности., времени, или геометрия индуктора — это фундаментальное несоответствие, которое проявится в виде брака., переработке, или сбой поля.
Часто задаваемые вопросы
Как частота влияет на глубину индукционного нагрева?
Частота и глубина нагрева обратно пропорциональны скин-эффекту.. Более высокая частота приближает ток ближе к поверхности., образование более мелкого нагретого слоя. При 400 кГц в горячей стали, ток ограничен примерно на высоте 0.5 мм от поверхности. При 3 кГц, проникает приблизительно 5 мм — в десять раз глубже. Связь подчиняется закону квадратного корня: удвоение частоты уменьшает глубину проникновения примерно на 40%.
Какую частоту следует использовать для индукционного закаливания?
Выберите частоту так, чтобы глубина поверхностного слоя была 2–3 раза меньше эталонной глубины проникновения при этой частоте. Для глубины поверхностного слоя 1,5–4 мм (Зубчатые колеса, вали, подшипников), средней частоты (1–10 кГц) это типично. Для 0,8–2 мм (кулачков распределительных валов, малых зубчатых колёс), сверхзвуковая частота (10–40 кГц) лучше всего подходит. Для глубины поверхностного слоя менее 1 мм, высокой частоте (100–400 кГц) подходит. Для сквозного нагрева или очень глубоких слоев более 5 мм, низкая частота (50 Гц–1 кГц) требуется.
Что произойдет, если я выберу неправильную частоту?
Слишком высокая частота создаёт слишком мелкий случай с резким переходом к сердцевине — риск отскола под нагрузкой. Слишком низкая частота нагревает слишком глубоко, потенциально размягчая сердцевину и вызывая деформацию. Частота, не соответствующая геометрии детали, вызывает неравномерный нагрев (горячие и холодные зоны по окружности, или кончик зуба горячий, а корень холодный на шестернях). Ни одно из этих явлений нельзя полностью исправить только регулировкой мощности или времени — сама частота должна быть изменена.
Нужна помощь в подборе частоты для вашего применения?
Наша инженерная команда может рассмотреть геометрию вашей детали, требования к глубине дела, и производственные цели, чтобы порекомендовать подходящую комбинацию частоты и мощности. Быстрая техническая оценка без обязательств.


