
التسخين بالحث لفولاذ الأدوات: إرشادات عملية عملية
جدول المحتويات
- 1. لماذا يتطلب صلب الأدوات تسخينًا بالحث بعناية
- 2. أين يتم استخدام التسخين بالحث لصلب الأدوات عادةً
- 3. اختيار التردد والطاقة لصلب الأدوات
- 4. اعتبارات تصميم الملف ومعالجة الأجزاء
- 5. التحكم في درجة الحرارة, زمن النقع, والنتائج المعدنية
- 6. المخاطر الشائعة للعملية وكيفية تقليلها
- 7. متى يكون التسخين بالحث مناسبًا لصلب الأدوات
يعد التسخين الحثي لفولاذ الأدوات خيارًا عمليًا عندما يحتاج المصنعون بسرعة, متحكمًا فيه, التدفئة الموضعية للتصلب, التخطيط الحراري, التركيب الانكماشي, التلحيم باللحام, أو التسخين المسبق لمكونات الأدوات عالية السبائك.
فولاذ الأدوات ليس مادة متسامحة. محتواها من الكربون, عناصر صناعة السبائك, هيكل كربيد, والصلابة تتطلب رقابة صارمة على العملية. يعمل نظام الحث المصمم بشكل صحيح على تحسين إمكانية التكرار وتقليل وقت الدورة - ولكن مزود الطاقة, التردد, الملف, طريقة إخماد, ويجب أن يتوافق التحكم في درجة الحرارة مع متطلبات الدرجة والإنتاج المحددة. تتناول هذه المقالة العوامل المهمة, مع بيانات مرجعية ملموسة لدرجات الفولاذ الأكثر شيوعًا.
1.لماذا يتطلب صلب الأدوات تسخينًا بالحث بعناية
تم تصميم فولاذ الأداة لمقاومة التآكل, تشوه, تسخين, والتأثير. هذه الخصائص نفسها تجعل المعالجة الحرارية أكثر تطلبًا من الفولاذ منخفض الكربون أو سبائك الفولاذ البسيطة.
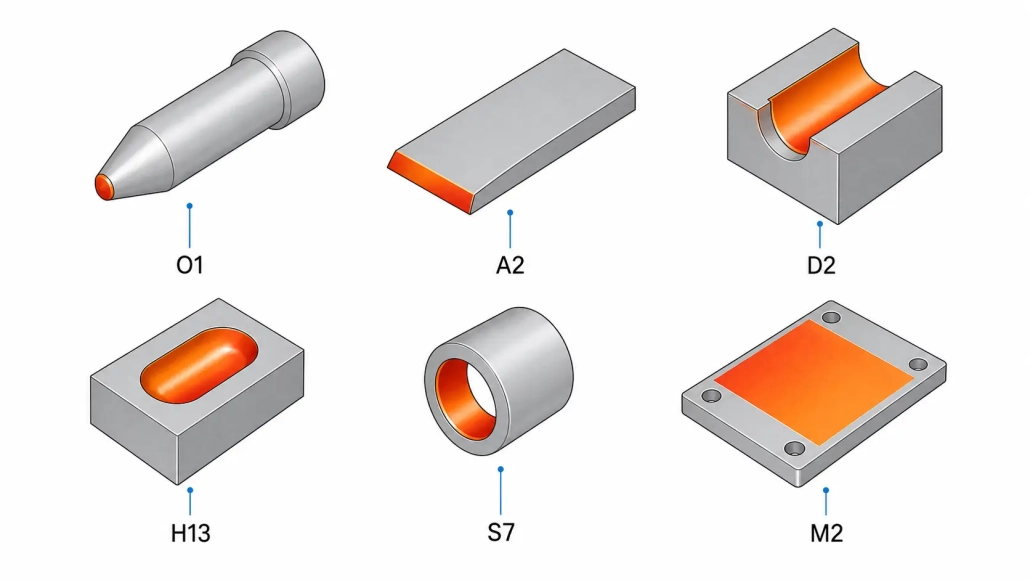
درجات مثل O1, A2, D2, ح13, M2, وتستجيب S7 و الماركة الأخرى بشكل مختلف للتسخين والتبريد. بعضها يتطلب التحكم الدقيق في درجة حرارة الأوستنايت — H13 تستهدف 1020–1050°م, D2 يجلس عند 980–1020°C, وM2 يتطلب نافذة أكثر ضيقًا حول 1190–1230°C. البعض حساس للتشقق, الأوستينيت المحتجز, إزالة الكربون, أو التشوه. يوضح الجدول أدناه المعلمات الرئيسية لستة درجات شائعة من فولاذ الأدوات.
| الدرجة | النوع | درجة حرارة الأوستنيت | التبريد المفاجئ | HRC النموذجي | ملاحظات الحث |
|---|---|---|---|---|---|
| O1 | تصلب بالزيت للعمل البارد | 790–820°C | النفط | 60–64 | نافذة ضيقة; يوصى بالتسخين المسبق إلى 200–300°C |
| A2 | تصلب بالهواء للعمل البارد | 925–980°C | هواء | 58–62 | التبريد بالهواء مناسب جيدًا للتسخين بالحث الموضعي |
| D2 | فولاذ عالي الكربون عالي الكروم | 980–1020°C | هواء / النفط | 58–62 | حجم كاربيد مرتفع; تسخين موحد حرج |
| ح13 | العمل الساخن | 1020–1050°C | هواء / النفط | 46–52 | تسخين مسبق على مرحلتين + مطالبة بتلطيف ثلاثي |
| M2 | فولاذ عالي السرعة | 1190–1230°C | النفط / هواء | 62–66 | نافذة التصلب الأوستنيتي ضيقة جدًا; سهل التجاوز |
| S7 | مقاوم للصدمات | 925–955°C | هواء / النفط | 54–58 | أكثر تسامحًا; مرشح جيد للتصلب بالحث |
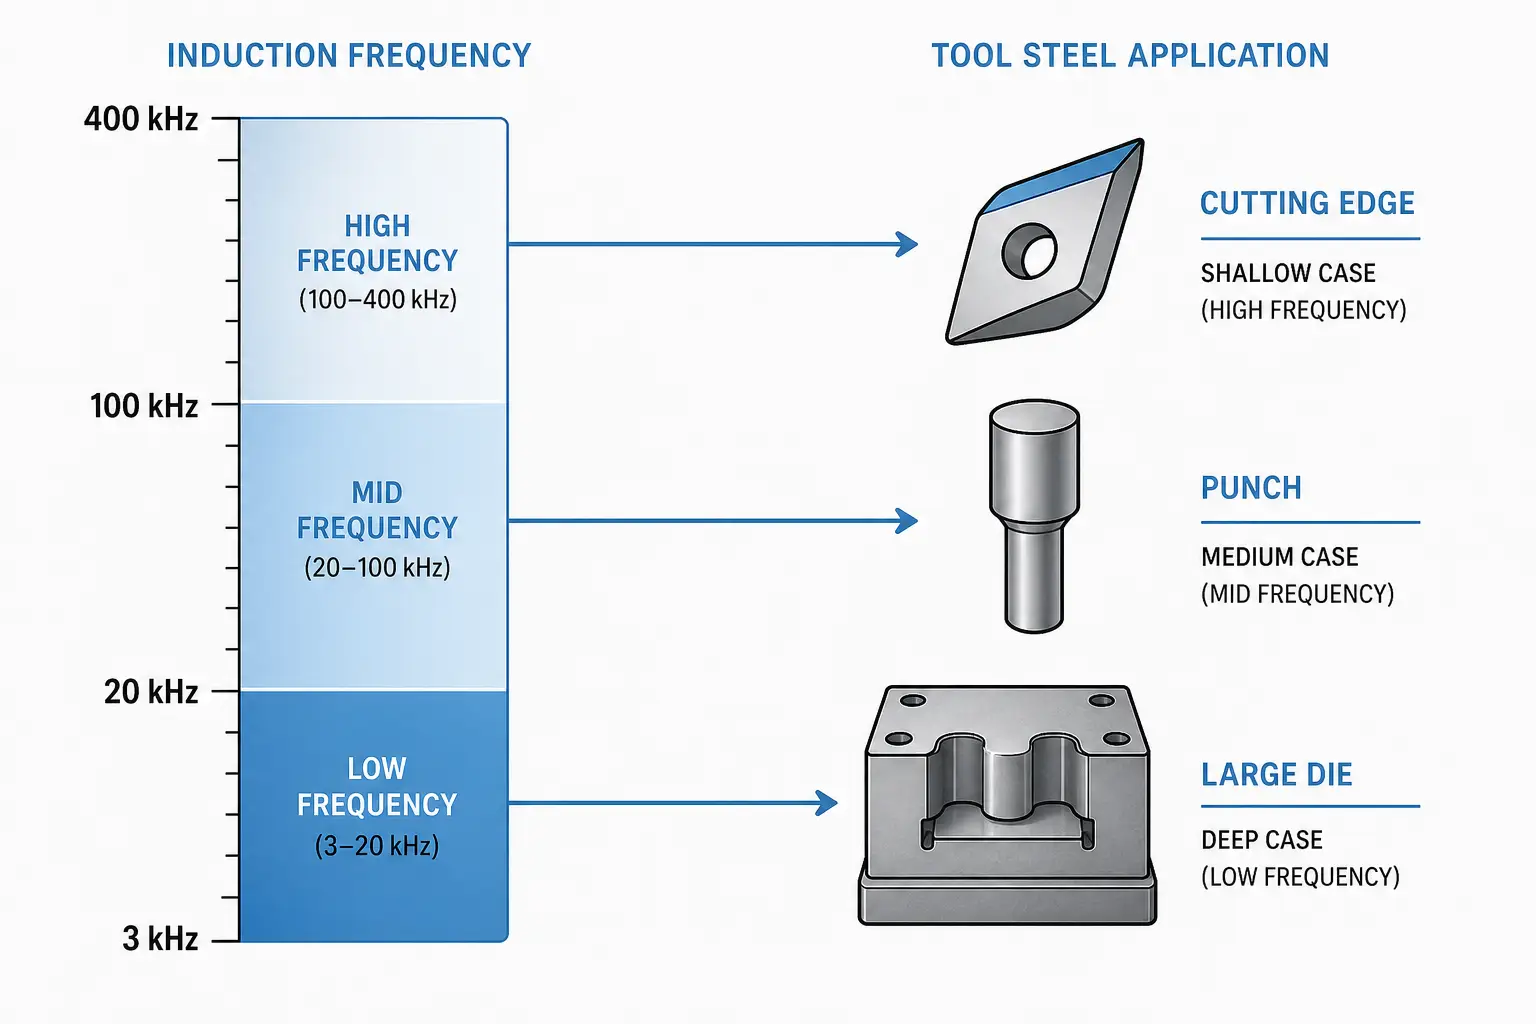
يوصل التسخين بالحث الحرارة مباشرة إلى قطعة العمل عبر الطاقة الكهرومغناطيسية—سريع, موضعي, وقابل للتحكم. للعديد من تطبيقات فولاذ الأدوات, هذه ميزة واضحة مقارنة بالتدفئة بالفرن عندما يحتاج فقط منطقة محددة إلى المعالجة.
لكن التسخين بالحث لا يلغي المتطلبات المعدنية. العملية لا تزال تتطلب معدل التسخين الصحيح, درجة الحرارة المستهدفة, وقت البقاء عند درجة الحرارة, طريقة التبريد, ومعالجة ما بعد التسخين. للبدايات, انظر كيف يعمل التسخين بالحث. لفهم كيفية تصرف المواد عالية السبائك بشكل مختلف تحت الحث, أدلتنا حول سبائك التيتانيوم و السبائك الفائقة تغطي التحديات المماثلة.
2.أين يتم استخدام التسخين بالحث لصلب الأدوات عادةً
يبرع التسخين بالحث حيث تستفيد العملية من السرعة, قابلة للتكرار, التسخين الموضعي — وحيث يكون تسخين الفرن بطيئًا جدًا أو غير دقيق. تشمل التطبيقات الشائعة لصلب الأدوات:
- التقسية الموضوعة للحواف القاطعة, القوالب المثقبة, القوالب, وسطوح التآكل. تقسية الحث تركز فقط على منطقة العمل بينما يبقى باقي الجزء متينًا. يقلل هذا من التشوه ووقت الدورة مقارنة بتسخين المكون بالكامل في الفرن. انظر التقسية بالتحريض ودليلنا حول العيوب الشائعة للتقسية.
- التسخين المسبق قبل اللحام, التلحيم باللحام, أو الإصلاح الحراري. سريع, التسخين غير المنضبط يخلق تدرجات حرارية حادة ويزيد من خطر التشقق في فولاذ الأدوات. التسخين بالحث يوفر إدخال حرارة متكرر مع تحكم بدرجة الحرارة—مفيد لإصلاح القوالب, إصلاح القوالب, وصيانة الأدوات عالية القيمة.
- تلحيم مداخل الكربيد أو وسادات الاهتراء بأجسام فولاذ الأدوات. يركز التسخين بالحث الحرارة عند منطقة الوصلة ويحد من ارتفاع حرارة جسم الأداة المحيط. تصميم الوصلة, المعدن الحشو, الفلوكس أو الغازات المحيطة, وضبط الحرارة يظل أمرًا حاسمًا. انظر اللحام بالحث لتفاصيل العملية.
- تركيب أدوات التثبيت بالتقلص, الأكمام, البشايات, والتجميعات الدقيقة. توسع محلي سريع مع تشويه ضئيل - بديل مباشر للتسخين بالموقد أو الفرن.
- عمليات التقسية أو السحب على مناطق محددة. عندما تحتاج منطقة محددة فقط إلى تعديل الصلابة, التقسية بالحث تتجنب إعادة تسخين الجزء بأكمله. انظر اختيار آلة التقسية بالحث لإرشادات المعدات.
3.اختيار التردد والطاقة لصلب الأدوات
التردد يحدد عمق التسخين; القدرة تحدد معدل التسخين. التركيبة الصحيحة تعتمد على حجم الجزء, العمق المطلوب للحالة, الشكل الهندسي, الدرجة, وزمن الدورة.
اختيار التردد
الترددات الأعلى تسخن بالقرب من السطح; الترددات المنخفضة تخترق أعمق. للفولاذ الأدواتي, نطاقات المرجعية هي:
| عمق الطبقة السطحية | نطاق التردد | تطبيق الفولاذ الأدواتي النموذجي |
|---|---|---|
| سطحي (<1.5 مم) | 100–400 كيلوهرتز | حواف القطع, شفرات القص, أدوات النقش |
| متوسط (1.5–4 مم) | 30–100 كيلوهرتز | القواطع, قوالب التشكيل, صفائح التآكل |
| عميق (>4 مم أو قطاع كبير) | 3-30 كيلو هرتز | كتل القوالب الكبيرة, قواعد القوالب, حاملي الأدوات السميكة |
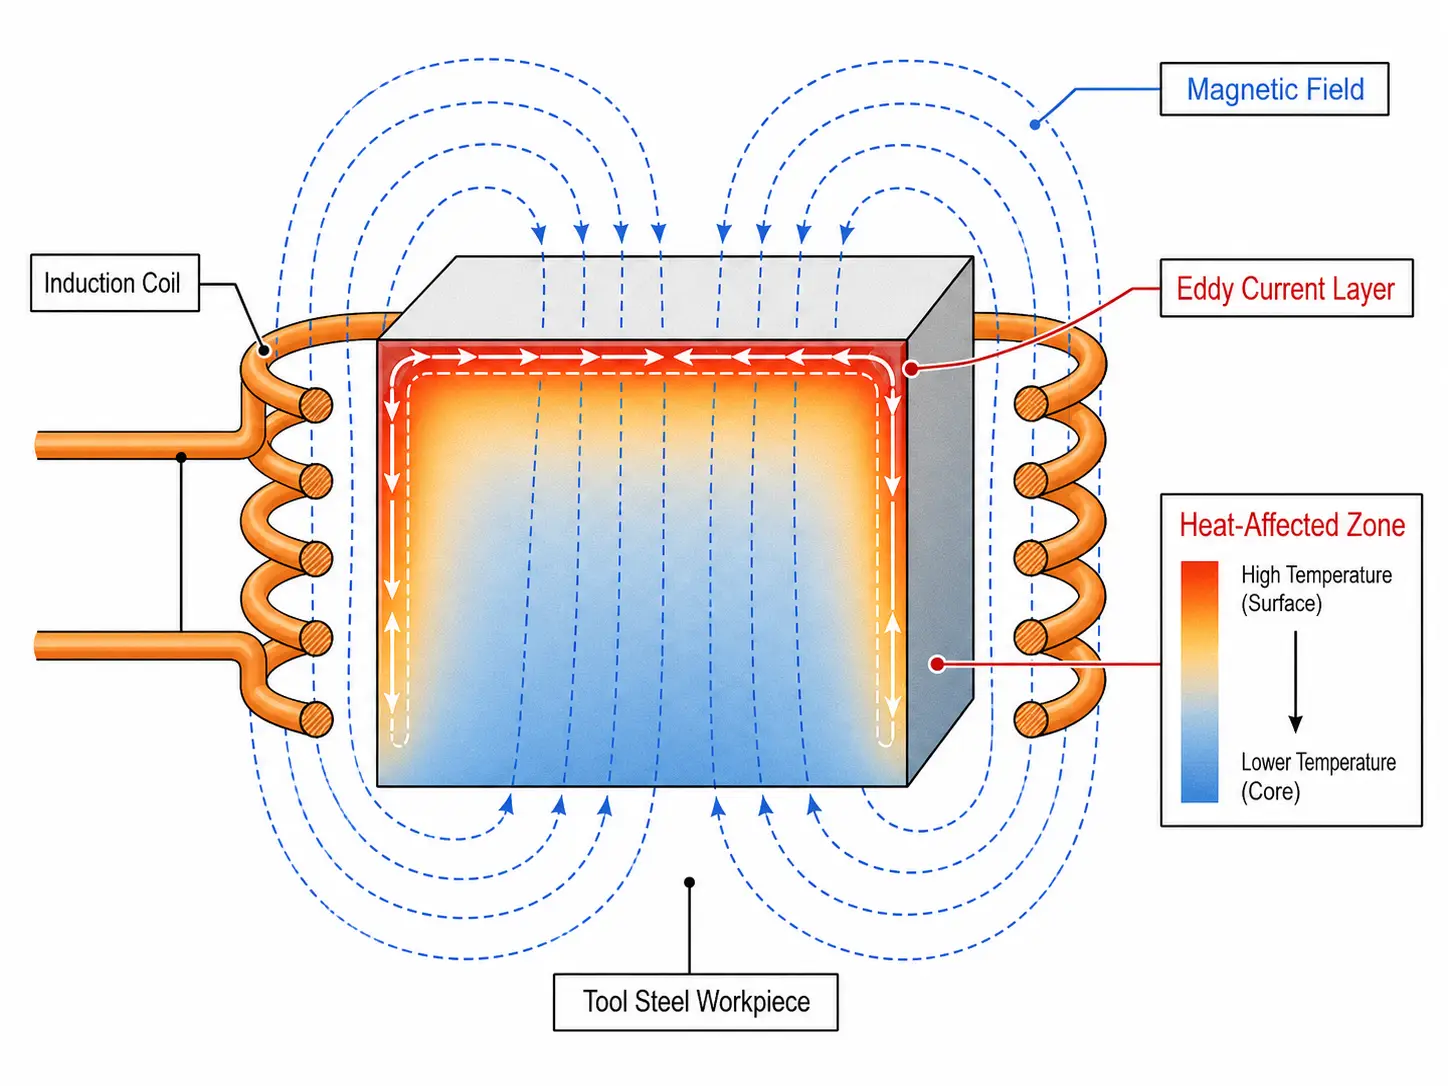
الهدف هو الحصول على النتيجة الميكروتركيبية الصحيحة عند العمق الصحيح دون تسخين الحواف, الزوايا, أو الأقسام الرقيقة. العوامل الرئيسية: العمق المطلوب للتسخين, سماكة المقطع العرضي, قطر القطعة, حدة الهندسة, الاقتران بين الملف والقطعة, ومعدل الإنتاج الخاص بك. لمزيد من المعلومات عن الفيزياء, انظر كيف يؤثر التردد على التسخين التحريضي.
اختيار الطاقة
يجب أن تكون القدرة كافية للوصول إلى درجة الحرارة خلال وقت الدورة. كثافة القدرة العالية جدًا تسبب ارتفاع حرارة السطح, الصدمة الحرارية, أو التسخين غير المتجانس - خاصة عند الزوايا الحادة والحواف الرقيقة.
قطع فولاذ الأدوات الثقيلة تحتاج إلى قدرة كبيرة. الحواف الرقيقة أو الزوايا الحادة تحتاج إلى تقليل كثافة القدرة, تحسين الملف, الدوران, مسح, أو ردود فعل درجة الحرارة ذات الحلقة المغلقة. يعتمد حجم الطاقة على هندسة الأجزاء, درجة المادة, درجة الحرارة المستهدفة, عمق التسخين, دورة العمل, وقدر الإنتاجية. يعد التشغيل التجريبي على الأجزاء الفعلية هو الطريقة الأكثر موثوقية للتأكد من حجم مصدر الطاقة. انظر ما مقدار الطاقة للتدفئة التعريفي لتوجيهات الحساب.
4.اعتبارات تصميم الملف ومعالجة الأجزاء
يعد الملف التعريفي أحد الأجزاء الأكثر أهمية في النظام. ينتج مصدر الطاقة ذو الحجم الصحيح نتائج سيئة إذا كان الملف لا يتطابق مع هندسة الجزء ومتطلبات التسخين.
يتحكم تصميم الملف في نمط الحرارة, كفاءة اقتران, قابلية التكرار, وثبات العملية. غالبًا ما تحتوي أجزاء فولاذ الأدوات على حواف, ثقوب, الكتف, مفاتيح, فتحات, وسماكات مقاطع متغيرة تركز الحرارة في أماكن غير مقصودة.
-
هندسة الملف اللولبي
يعمل الملف البسيط المستدير مع الأجزاء الأسطوانية. تحتاج مكونات فولاذ الأدوات المعقدة إلى ملفات مصممة على شكل معين, ملفات متعددة اللفات, ملفات مقسمة, أو محاثات ذات لفّة واحدة. للتقسية الموضعية, يجب أن يوجه الملف الطاقة إلى السطح العامل مع الحفاظ على برودة المناطق المجاورة. تساعد مركّزات التدفق في تشكيل المجال المغناطيسي وتحسين الكفاءة على الهندسات غير المنتظمة.
عوامل تصميم الملف الرئيسية: الفجوة بين الملف والقطعة, عدد اللفات, حجم أنبوب النحاس والتبريد, حركة دوران القطعة أو المسح, موقع نمط التسخين, تأثيرات قرب الحافة, والوصول إلى المعالجة بالغمس. للمعالجة الأعمق, انظر كيف تعمل الملفات الحثية.
-
تموضع القطعة
التسخين المتكرر يتطلب تموضع متكرر. التغييرات الصغيرة في الفجوة بين الملف والقطعة تغير معدل التسخين وتوزيع الحرارة. للانتاج, الأدوات المثبتة, أنظمة الدوران, شرائح الخادم, أو تحميل الروبوت للحفاظ على الاتساق عند ضيق نافذة العملية.
التركيب يأخذ في الاعتبار التمدد الحراري: الصلب الأدوات يتحرك أثناء التسخين, ويجب على التجهيزات تجنب الربط, التعليم, أو خلق بقع باردة.
-
التبريد بالماء
تحتاج ملفات الحث ومكونات مزود الطاقة إلى تبريد بالماء مناسب. التبريد غير الكافي يقصر عمر الملفات ويسبب انحراف العملية. لإرشادات الحجم والصيانة, انظر أنظمة تبريد المياه للتسخين بالحث.
5.التحكم في درجة الحرارة, زمن النقع, والنتائج المعدنية
التسخين بالحث سريع, لكن ميتالورجيا فولاذ الأدوات لا تزال تعتمد على الزمن ودرجة الحرارة. الملف المطلوب يختلف حسب الدرجة, الصلابة المطلوبة, حجم القسم, وشروط الاستخدام النهائي.
العديد من أنواع فولاذ الأدوات تتطلب تحكمًا دقيقًا في درجة حرارة الأوستنيت. منخفض جدًا, ولا يتحول الفولاذ بشكل صحيح. مرتفع جدًا, و النتيجة هي نمو الحبيبات, زيادة الأوستينيت المحتجز, انحلال الكربيد, أو انخفاض الصلابة. يوفر جدول الدرجات في القسم 1 نطاقات مستهدفة لست درجات شائعة.
-
معدل التسخين ووقت النقع
يؤدي التحريض إلى رفع سطح أو منطقة محددة إلى درجة الحرارة في ثوانٍ. لبعض التطبيقات – مثل تقسية السطح الضحلة لحافة القطع – هذا هو الهدف. بالنسبة لغيرها التي تتطلب اختراق أعمق أو تسخين موحد عبر القطعة, يتغير النهج: تردد أقل, وقت تسخين أطول, قدرة منخفضة, مسح, الدوران, أو تسخين متعدد المراحل.
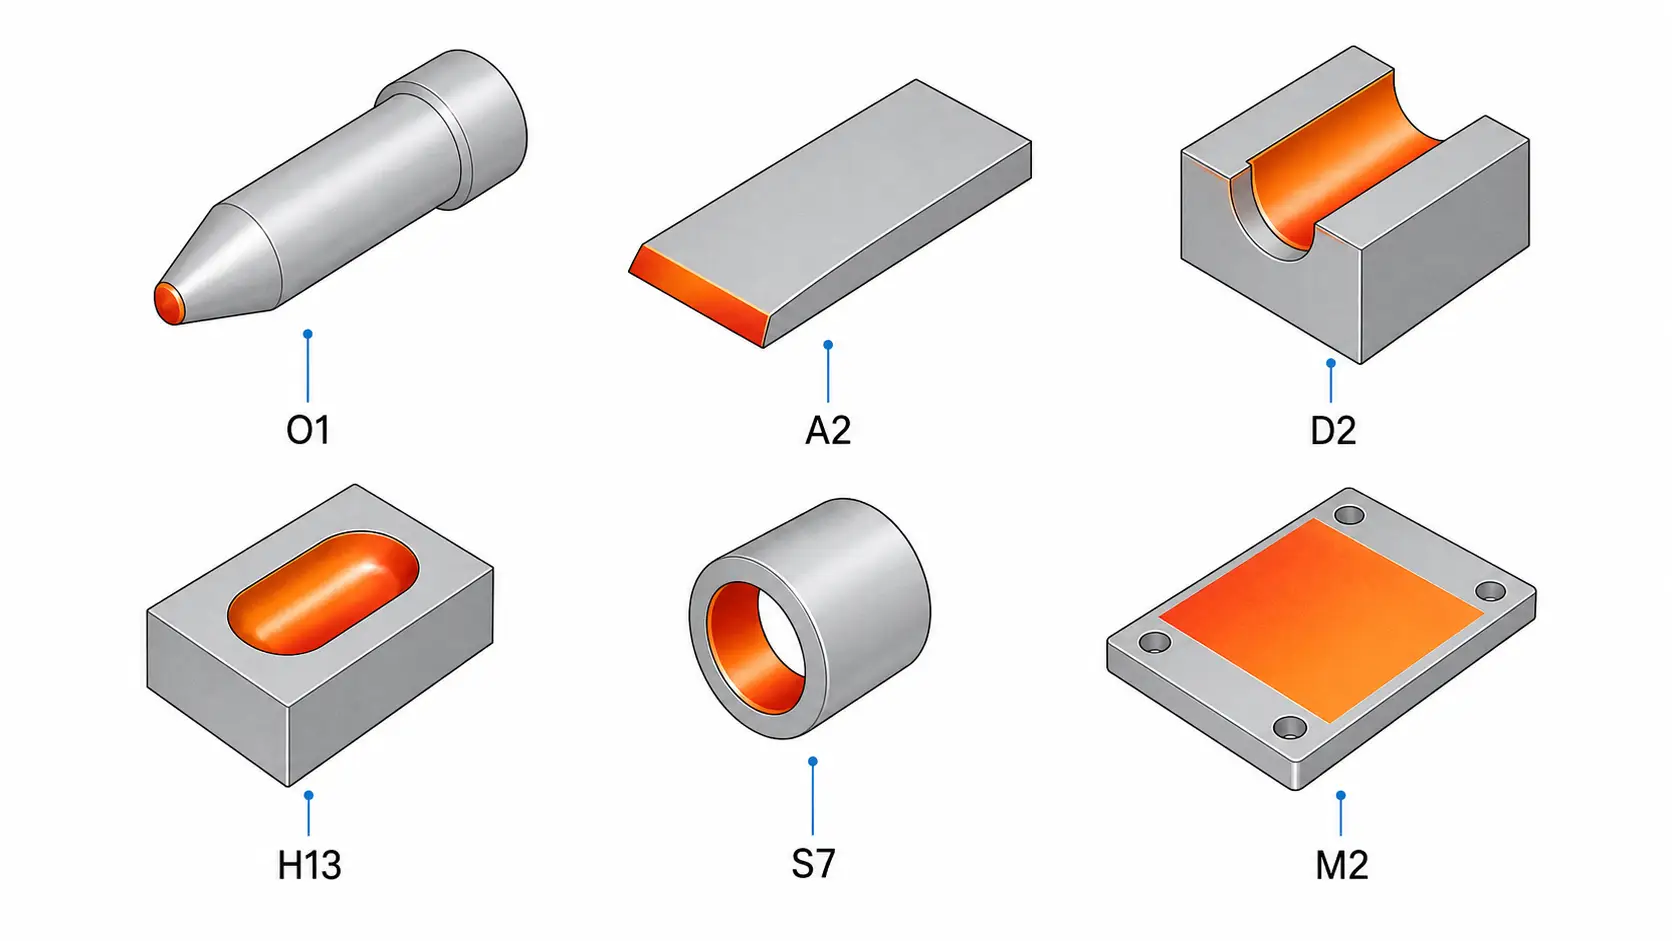
السبائك الصلبة ذات المحتوى العالي من السبائك تحتاج إلى وقت كافٍ عند درجة الحرارة لحل الكربيدات والتحول. عندما يكون التطبيق حساسًا, تحقق من صحة العملية باختبار الصلابة, مراجعة البنية المجهرية, قياس عمق الحالة, وفحوص الأبعاد.
-
قياس درجة الحرارة
مقياسات الحرارة, الكاميرات الحرارية, المقاييس الحرارية, ويخدم التحكم في الطاقة ذو الحلقة المغلقة تطبيقات مختلفة. البيرومترات الضوئية شائعة في التسخين التعريفي, ولكن الانبعاثية, حالة السطح, الصدأ, الزيت, والهندسة تؤثر على القراءات. في الإنتاج, يرتبط قياس درجة الحرارة باستراتيجية تحكم محددة: تكثيف الطاقة, يسكن الوقت, دوران الجزء, مراقبة الوصفة, ورفض الحدود.
-
التبريد والتلطيف
تصميم الإرواء مهم بقدر أهمية التدفئة. تختلف أدوات الفولاذ على نطاق واسع: O1 يصلب الزيت, A2 وD2 تصلب الهواء, يحتاج H13 إلى تبريد متحكم فيه. تستخدم أنظمة الحث التبريد بالرش المدمج, التبريد بالغمر, النفخ بالهواء, التبريد بالبوليمر, التبريد بالزيت, أو تجهيزات التبريد المعتمدة. يجب أن تتطابق طريقة التبريد مع الدرجة, وعمق التسخين, وشكل القطعة, ومتطلبات الصلابة.
يأتي المعالجة حراريًا بعد التقسية لتقليل الهشاشة وتحقيق التوازن النهائي بين الصلابة والمتانة. تتبع الممارسة مواصفات الدرجة وظروف الاستخدام النهائي. لإرشادات المعدات, انظر اختيار آلة التقسية بالحث.
6.المخاطر الشائعة للعملية وكيفية تقليلها
ترجع معظم مشاكل تسخين الصلب للأدوات إلى التحكم السيئ في نمط الحرارة, والحرارة الزائدة, تخميد غير كافٍ, أو عرض القطعة بشكل غير متناسق. يوضح الجدول أدناه المخاطر الأربعة الأكثر شيوعًا مع أسبابها وتدابير الوقاية.
| المخاطر | الأسباب النموذجية | الوقاية |
|---|---|---|
| التشقق | تدرجات حرارية حادة; درجة حرارة سطحية مفرطة; تخميد شديد جدًا; زوايا حادة, مفاتيح, أو تغييرات هندسية مفاجئة | الدرجات الحساسة للتمهيد; التحكم في معدل التسخين; مزامنة شدة التخميد مع نوع الفولاذ; التلطيف مباشرة بعد التصلب; تدوير الميزات الحادة حيثما أمكن |
| الإفراط في التسخين / نمو الحبوب | قدرة عالية جدًا; عدم تطابق التردد; ردود فعل درجة الحرارة غير الجيدة; التحكم في وقت النقع غير الكافي | التحكم في درجة الحرارة بطريقة الحلقة المغلقة; التردد الصحيح للعمق; قسم وقيم أجزاء التجربة للتطبيقات الحرجة |
| صلابة غير متجانسة | اقتران الملف غير متسق; دوران الأجزاء بشكل ضعيف; تخمير غير متساو; تركيز الحرارة المرتبط بالشكل الهندسي | ثبات التجهيز وتكرار الموضع; الدوران للأجزاء المستديرة; ملف مشكّل أو مسار مسح متحكم به للهندسة المعقدة. انظر استكشاف مشاكل التسخين غير المتساوي |
| التحريف | نمط حراري غير متوازن; توتر التخمير غير المتساوي; تركيب غير كافٍ أثناء التبريد | الفحص البُعدي قبل وبعد التسخين; تثبيت القطع أثناء التسخين أو التبريد للأجزاء الحساسة; الحدود المحلية للتسخين تقلل التشويه مقابل. المعالجة في الفرن الكامل |
عندما تكون القطعة مكلفة, متعلقة بالسلامة, أو تُستخدم في خدمة شديدة, تجربة قطع قسمية وتقييم البنية المجهرية قبل الالتزام بمعايير الإنتاج.
7.متى يكون التسخين بالحث مناسبًا لصلب الأدوات
التسخين بالحث مناسب جدًا عندما يتطلب المطلب التسخين المحلي, وقت دورة سريع, أنماط تسخين قابلة للتكرار, أو الدمج في خلية آلية. إنه يتفوق عندما تحتاج منطقة واحدة فقط من الأداة إلى التصلب أو التسخين المسبق - وعندما يسخن الفرن كتلة كبيرة جدًا, يخلق تشويها مفرطا, أو تبطئ تدفق الإنتاج.
التحريض ليس الخيار الأفضل عندما يتطلب الجزء بأكمله تسخينًا متساويًا عبر جميع أجزائه مع وقت نقع ممتد, عندما تمنع هندسة الجزء الوصول الفعال للملف, أو عندما لا يبرر حجم الإنتاج استخدام أدوات مخصصة. في تلك الحالات, يبقى المعالجة الحرارية في الفرن أكثر عملية.
أفضل النتائج تأتي من اعتبار التحريض عملية كاملة, وليس مجرد شراء مصدر طاقة. تأثير حجم مصدر الطاقة, التردد, تصميم الملف, تصميم التبريد, والتحكمات, التبريد, والتثبيت جميعها تؤثر على الجزء النهائي. حدد الصلابة المطلوبة, العمق, ملف درجة الحرارة, طريقة إخماد, ومعايير الفحص قبل اختيار المعدات.
الأسئلة المتكررة
س: أي أنواع فولاذ الأدوات يمكن تسخينها بالحث الكهربائي?
أ: الدرجات الشائعة بما في ذلك O1, A2, D2, ح13, S7, M2, والسبائك ذات الصلة. معلمات العملية الصحيحة تعتمد على الدرجة – انظر جدول الدرجات في القسم 1 لدرجات الحرارة المستهدفة ومتطلبات التبريد السريع.
س: هل التسخين بالحث مناسب لتقسية فولاذ الأدوات?
أ: نعم, خصوصًا للتقسية الموضعية. قم بالتحقق من العملية بواسطة اختبار الصلابة, قياس عمق الحالة, ومعاينة الميكروسكوب المعدني عندما يكون التطبيق حرجًا. انظر القسم 2 للتطبيقات الشائعة.
س: كيف تختار التردد لتسخين الفولاذ الأدواتي بالحث الكهربائي?
أ: يعتمد التردد على عمق التسخين المطلوب وجيومترية الجزء. الحالة السطحية (<1.5 مم) عادةً تستخدم 100–400 كيلوهرتز; الحالة العميقة (>4 مم) تستخدم 3–30 كيلوهرتز. انظر جدول الترددات في القسم 3.
س: هل يمكن للتسخين بالحث الكهربائي تقليل التشوه في قطع فولاذ الأدوات?
أ: نعم — تسخين المنطقة المطلوبة فقط بدلاً من الجزء بأكمله يقلل التشوه. النتائج لا تزال تعتمد على الهندسة, نمط التسخين, طريقة إخماد, وثبات التثبيت. انظر القسم 6 لتدابير منع التشوه.
قيم عملية تسخين فولاذ الأدوات الخاصة بك
شارك درجة فولاذ الأدوات الخاصة بك, رسم الجزء, الصلابة المستهدفة, ومعدل الإنتاج الخاص بك. يمكن لفريق الهندسة لدينا المساعدة في مراجعة التردد, الطاقة, الملف, ومتطلبات التبريد لحل تسخين بالحث عملي.


