
Aquecimento por Indução para Aço-Ferramenta: Orientação Prática do Processo
Índice
- 1. Por Que o Aço-Ferramenta Requer Aquecimento por Indução Cuidadoso
- 2. Onde o Aquecimento por Indução para Aço-Ferramenta É Comumente Usado
- 3. Seleção de Frequência e Potência para Aço Ferramenta
- 4. Conceção de Bobinas e Considerações sobre a Manipulação de Peças
- 5. Controlo de Temperatura, Tempo de Imersão, e Resultados Metalúrgicos
- 6. Riscos Comuns do Processo e Como Reduzi-los
- 7. Quando o Aquecimento por Indução é Adequado para Aço Ferramenta
O aquecimento por indução para aço ferramenta é uma opção prática quando os fabricantes necessitam de aquecimento rápido, controlado, localizado para endurecimento, têmpera, encaixe retrátil, brasagem, ou pré-aquecimento de componentes de ferramentas de alta liga.
Os aços ferramenta não são materiais tolerantes. O seu teor de carbono, elementos de liga, estrutura de carbonetos, e a temperabilidade exige um controlo rigoroso do processo. Um sistema de indução devidamente concebido melhora a repetibilidade e reduz o tempo de ciclo — mas a fonte de energia, frequência, bobina, método de têmpera, e o controlo da temperatura devem corresponder à classe específica e à exigência de produção. Este artigo percorre os fatores que são importantes, com dados de referência concretos para as classes de aço-ferramenta mais comuns.
1.Por Que o Aço-Ferramenta Requer Aquecimento por Indução Cuidadoso
O aço-ferramenta é concebido para resistir ao desgaste, à deformação, aquecimento, e ao impacto. Essas mesmas propriedades tornam-no mais exigente de tratar termicamente do que o aço baixo carbono ou aço de liga simples.
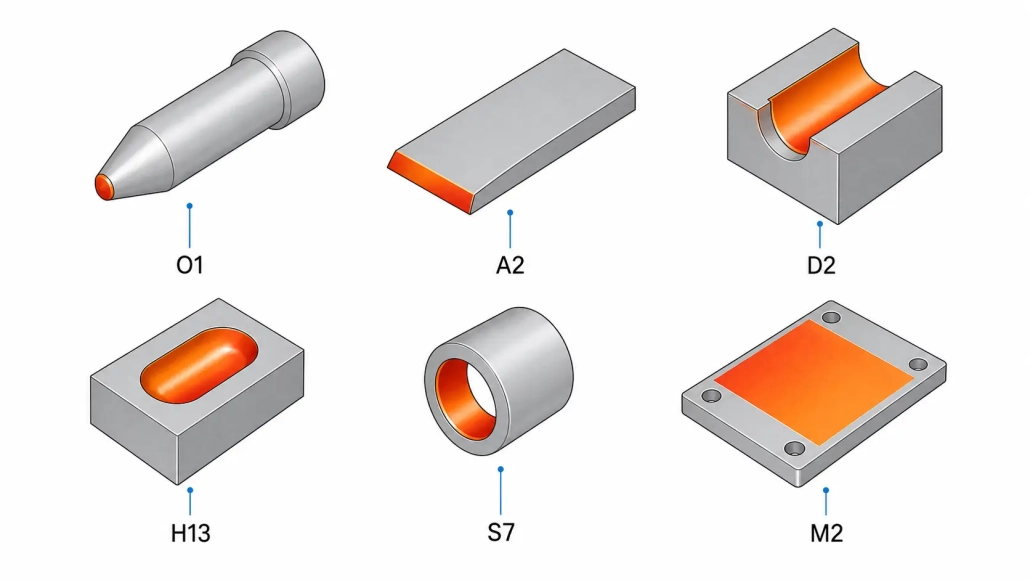
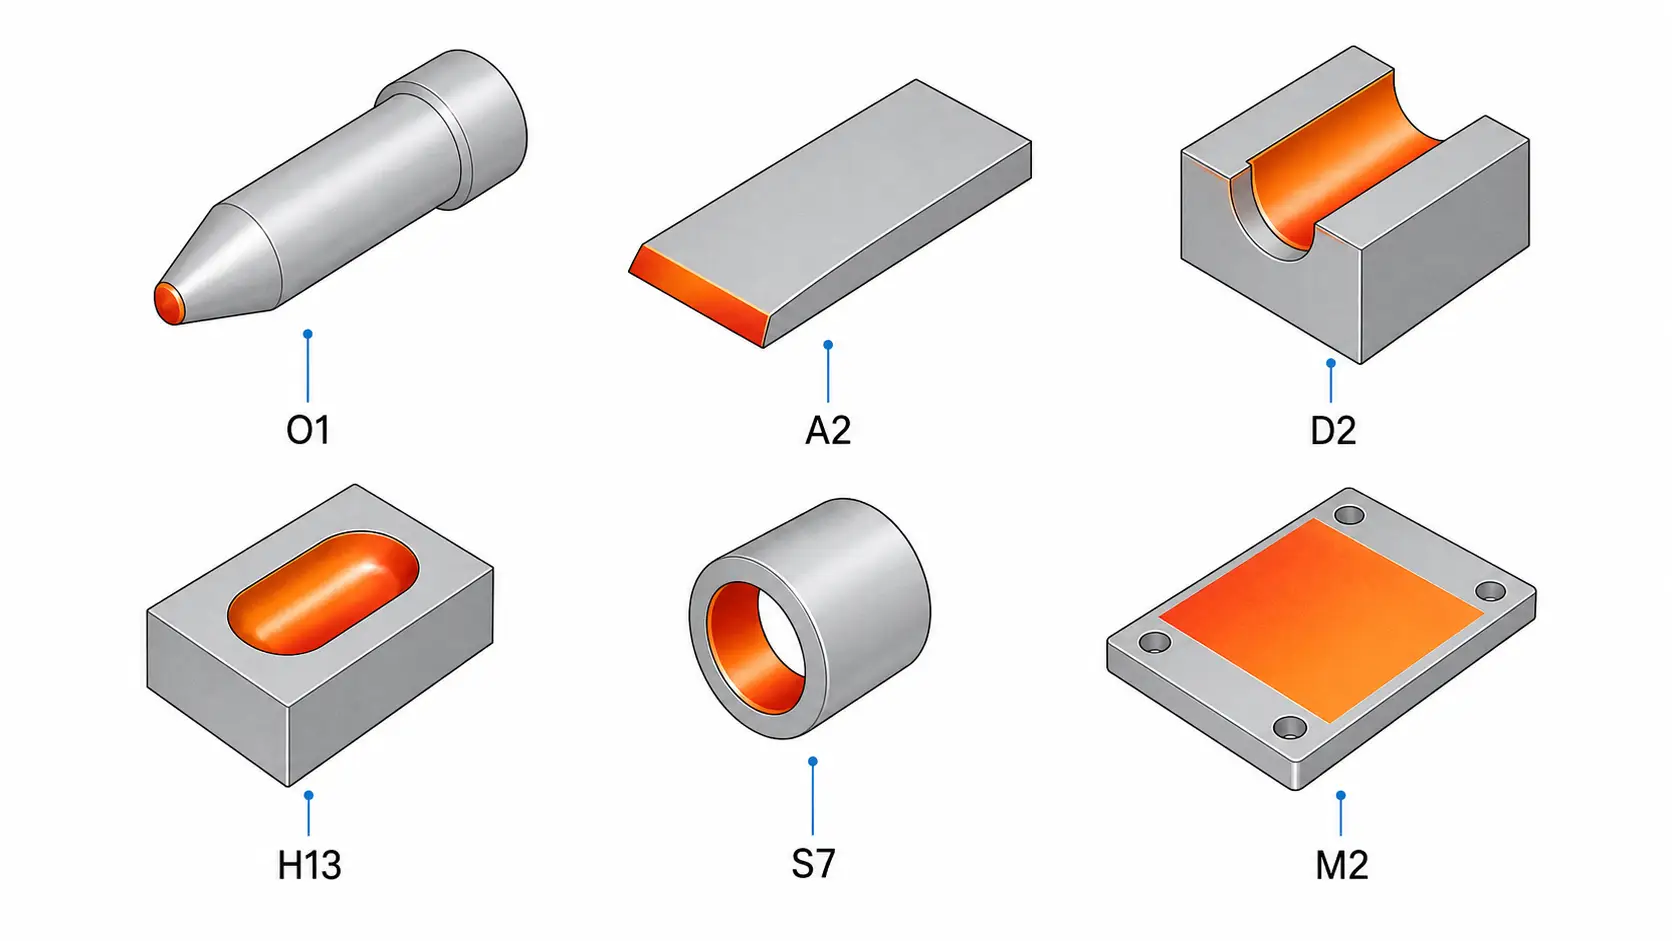
Graus como O1, A2, D2, H13, M2, e S7 respondem de forma diferente ao aquecimento e arrefecimento. Alguns exigem controlo rigoroso da temperatura de austenitização — H13 visa 1020–1050°C, D2 situa-se em 980–1020°C, e o M2 exige uma janela ainda mais estreita em torno de 1190–1230°C. Outros são sensíveis a fissuração, austenite retida, descarbonetação, ou distorção. A tabela abaixo resume os parâmetros chave para seis classes comuns de aço-ferramenta.
| Classe | Tipo | Temperatura de austenitização | Apagar | Dureza HRC Típica | Notas de Indução |
|---|---|---|---|---|---|
| O1 | Aço de trabalho a frio endurecido a óleo | 790–820°C | Óleo | 60–64 | Janela estreita; pré-aquecimento a 200–300°C recomendado |
| A2 | Aço de trabalho a frio endurecido ao ar | 925–980°C | Ar | 58–62 | Têmpera ao ar adequada para aquecimento por indução localizado |
| D2 | Alto teor de carbono e cromo | 980–1020°C | Ar / Óleo | 58–62 | Alto volume de carbonetos; aquecimento uniforme crítico |
| H13 | Trabalho a quente | 1020–1050°C | Ar / Óleo | 46–52 | Pré-aquecimento em duas etapas + temperamento triplo necessário |
| M2 | Aço rápido | 1190–1230°C | Óleo / Ar | 62–66 | Janela de austenitização extremamente estreita; fácil de ultrapassar |
| S7 | Resistente a choques | 925–955°C | Ar / Óleo | 54–58 | Mais tolerante; bom candidato para têmpera por indução |
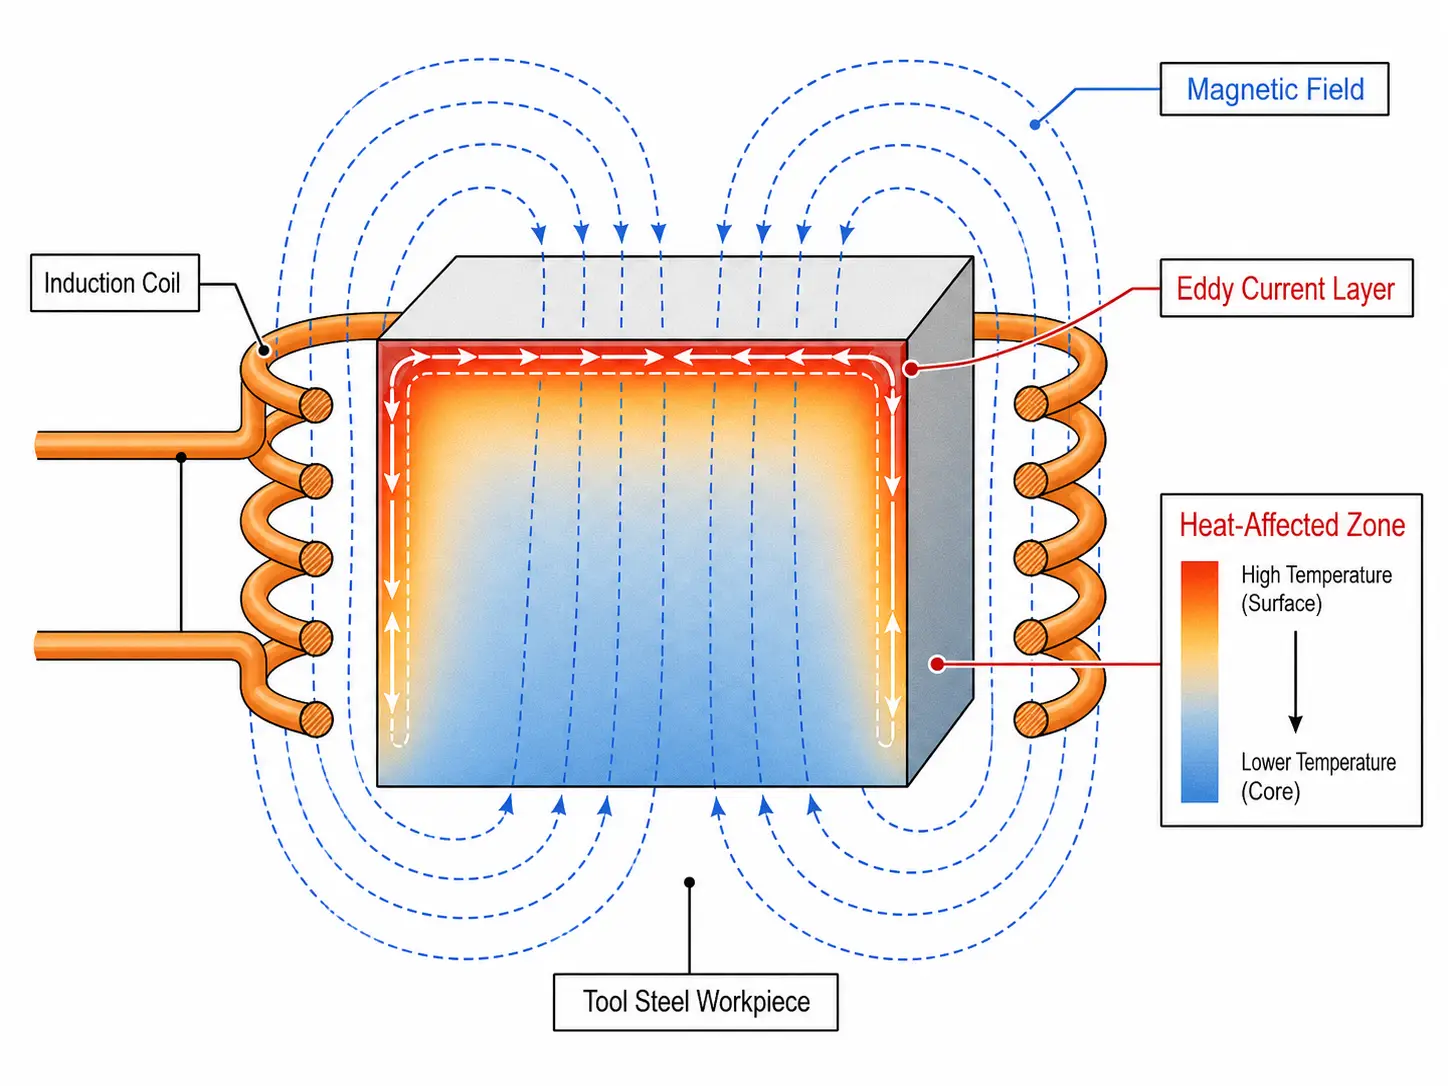
Aquecimento por indução fornece calor diretamente à peça através de energia eletromagnética — rápida, localizado, e controlável. Para muitas aplicações em aço para ferramentas, isso é uma clara vantagem em relação ao aquecimento por forno quando apenas uma área específica precisa de tratamento.
Mas a indução não elimina os requisitos metalúrgicos. O processo ainda exige a taxa de aquecimento correta, temperatura-alvo, tempo à temperatura, método de arrefecimento, e pós-tratamento térmico. Para fundamentos, ver como funciona o aquecimento por indução. Quanto mais elevados forem os ligantes os materiais comportam-se de maneira diferente sob indução, os nossos guias sobre ligas de titânio e superligas cobrir desafios paralelos.
2.Onde o Aquecimento por Indução para Aço-Ferramenta É Comumente Usado
O aquecimento por indução destaca-se onde o processo beneficia de calor rápido, repetível, localizado – e onde o aquecimento em forno é demasiado lento ou impreciso. As aplicações comuns de aço-ferramenta incluem:
- Endurecimento localizado de arestas de corte, punções, matrizes, e superfícies de desgaste. A indução endurece apenas a zona de trabalho enquanto o resto da peça permanece tenaz. Isto reduz a distorção e o tempo de ciclo comparativamente ao aquecimento de toda a peça num forno. Veja Endurecimento por indução e o nosso guia sobre defeitos comuns de endurecimento.
- Pré-aquecimento antes da soldadura, brasagem, ou reparação térmica. Rápido, o aquecimento descontrolado cria gradientes térmicos acentuados e aumenta o risco de fissuração no aço para ferramentas. O pré-aquecimento por indução fornece entrada de calor repetível com feedback de temperatura — útil para reparação de moldes, reparação de moldes, e manutenção de ferramentas de alto valor.
- Brasagem de pastilhas de carboneto ou placas de desgaste em corpos de aço de ferramenta. A indução concentra o calor na área da junta e limita o sobreaquecimento do corpo da ferramenta circundante. Conceção da junta, metal de enchimento, fluxo ou atmosfera, e controlo de temperatura continuam críticos. Veja brasagem por indução para detalhes do processo.
- Fixação por contracção de porta-ferramentas, mangas, buchas, e conjuntos de precisão. Expansão localizada rápida com distorção mínima — uma alternativa direta ao aquecimento por maçarico ou forno.
- Tempera ou operações de recolhimento em áreas selecionadas. Quando apenas uma zona específica necessita de ajuste de tenacidade, o revenido por indução evita o reaquecimento de toda a peça. Veja seleção da máquina de revenido por indução para orientação sobre equipamento.
3.Seleção de Frequência e Potência para Aço Ferramenta
A frequência determina a profundidade de aquecimento; a potência determina a taxa de aquecimento. A combinação correta depende do tamanho da peça, profundidade de camada necessária, geometria, grau, e tempo de ciclo.
Seleção de frequência
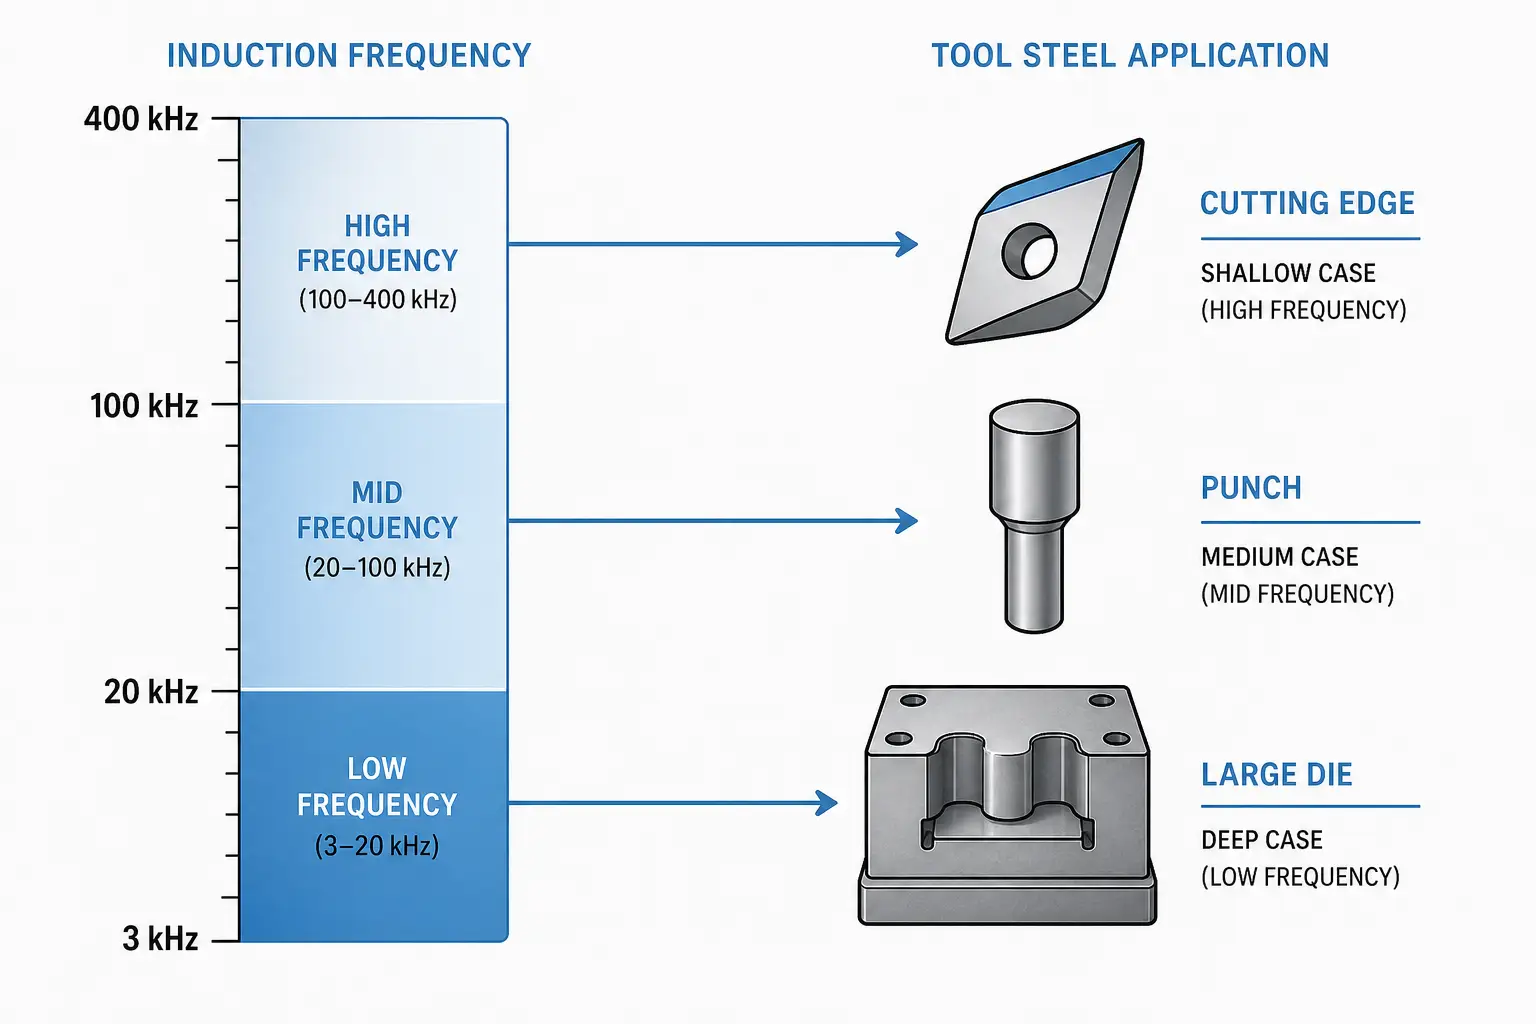
Frequencies mais altas aquecem mais perto da superfície; frequências mais baixas penetram mais profundamente. Para aço ferramenta, os intervalos de referência são:
| Profundidade da camada | Intervalo de frequência | Aplicação típica em aço ferramenta |
|---|---|---|
| Superficial (<1.5 mm) | 100–400 kHz | Arestas de corte, lâminas de cisalhamento, ferramentas de gravação |
| Média (1.5–4 mm) | 30–100 kHz | Punções, matrizes de conformação, placas de desgaste |
| Profundo (>4 mm ou seção grande) | 3–30 kHz | Grandes blocos de matriz, bases de moldes, portaherramentas espessos |
O objetivo é o resultado metalúrgico correto na profundidade correta sem sobreaquecer as arestas, cantos, ou seções finas. Fatores chave: profundidade de aquecimento requerida, espessura da secção transversal, diâmetro da peça, nitidez da geometria, acoplamento bobina-peça, e a taxa de produção. Para mais sobre a física, ver como a frequência afeta o aquecimento por indução.
Seleção de potência
A potência deve ser suficiente para atingir a temperatura dentro do tempo do ciclo. Demasiada densidade de potência provoca sobreaquecimento da superfície, choque térmico, ou aquecimento não uniforme—especialmente em cantos agudos e arestas finas.
Peças de aço para ferramentas de secção pesada necessitam de potência significativa. Arestas finas ou cantos agudos necessitam de densidade de potência reduzida, otimização da bobina, rotação, varredura, ou retroalimentação de temperatura em malha fechada. O dimensionamento da potência depende da geometria da peça, grau do material, temperatura-alvo, profundidade de aquecimento, ciclo de utilização, e produtividade. Um teste com peças reais é a forma mais fiável de confirmar o dimensionamento da fonte de potência. Veja quanta potência para aquecimento por indução para orientação de cálculo.
4.Conceção de Bobinas e Considerações sobre a Manipulação de Peças
A bobina de indução é uma das partes mais críticas do sistema. Uma fonte de alimentação corretamente dimensionada produz maus resultados se a bobina não corresponder à geometria da peça e aos requisitos de aquecimento.
O design da bobina controla o padrão de calor, eficiência de acoplamento, repetibilidade, e estabilidade do processo. Peças em aço para ferramentas frequentemente têm arestas, furos, ombros, rasgos, entinchas, e espessuras de secção variadas que concentram calor em locais não pretendidos.
-
A geometria da bobina
Uma bobina redonda simples funciona para peças cilíndricas. Componentes complexos de aço para ferramentas precisam de bobinas moldadas, bobinas multivoltas, bobinas divididas, ou indutores de volta única. Para endurecimento localizado, a bobina deve direcionar energia para a superfície de trabalho enquanto mantém as áreas adjacentes frias. Os concentradores de fluxo ajudam a moldar o campo magnético e melhoram a eficiência em geometrias irregulares.
Principais fatores de design da bobina: folga entre bobina e peça, número de voltas, tamanho do tubo de cobre e resfriamento, rotação de peça ou movimento de digitalização, localização do padrão de calor, efeitos de proximidade de borda, e extinguir o acesso. Para um tratamento mais profundo, ver como funcionam as bobinas de indução.
-
Posicionamento da peça
O aquecimento repetível requer um posicionamento repetível. Pequenas mudanças na distância entre a bobina e a peça alteram a taxa de aquecimento e a distribuição da temperatura. Para produção, suportes, sistemas de rotação, deslizadores servo, ou carregamento por robôs mantêm a consistência quando a janela de processo é estreita.
O suporte da peça deve ter em conta a expansão térmica: o aço para ferramentas move-se durante o aquecimento, e os suportes devem evitar bloqueios, marcas, ou criar pontos frios.
-
Arrefecimento a água
As bobinas de indução e os componentes da fonte de energia necessitam de arrefecimento adequado a água. Refrigeração insuficiente encurta a vida útil da bobina e causa desvio no processo. Para orientação sobre dimensionamento e manutenção, ver Sistemas de arrefecimento a água para aquecimento por indução.
5.Controlo de Temperatura, Tempo de Imersão, e Resultados Metalúrgicos
O aquecimento por indução é rápido, mas a metalurgia do aço-ferramenta ainda depende do tempo e da temperatura. O perfil necessário varia conforme a classe, dureza desejada, tamanho da secção, e condições de utilização final.
Muitos aços-ferramenta exigem controlo preciso da temperatura de austenitização. Demasiado baixa, e o aço não se transforma corretamente. Demasiado alta, e o resultado é crescimento dos grãos, excesso de austenite retida, dissolução de carbonetos, ou menor tenacidade. A tabela de classes na Seção 1 fornece intervalos-alvo para seis classes comuns.
-
Taxa de aquecimento e tempo de manutenção
A indução aquece uma superfície ou área localizada à temperatura em segundos. Para algumas aplicações — têmpera de superfície rasa de um fio de corte — esse é o objetivo. Para outras que requerem penetração mais profunda ou aquecimento uniforme por toda a peça, a abordagem muda: frequência mais baixa, tempo de aquecimento mais longo, potência reduzida, varredura, rotação, ou aquecimento em várias etapas.
Aços-ferramenta com teor significativo de liga precisam de tempo adequado em temperatura para dissolução e transformação do metal duro. Quando a aplicação é crítica, validar o processo com testes de dureza, revisão de microestrutura, medição de profundidade do caso, e verificações dimensionais.
-
Medição de temperatura
Pirómetros, câmaras térmicas, termopares, e controle de potência em malha fechada atendem a diferentes aplicações. Pirômetros ópticos são comuns para aquecimento por indução, mas emissividade, condição da superfície, incrustação, óleo, e geometria afetam as leituras. Na produção, a medição de temperatura está vinculada a uma estratégia de controle definida: aumento de potência, tempo de permanência, rotação de peças, controlo da receita, e limites de rejeição.
-
Têmpera e revenimento
O design da têmpera é tão importante quanto o aquecimento. Os aços ferramenta variam muito: O1 é endurecível a óleo, A2 e D2 são endurecíveis a ar, H13 necessita de arrefecimento controlado. Sistemas de indução utilizam têmpera por pulverização integrada, têmpera por imersão, têmpera por jacto de ar, têmpera por polímero, têmpera a óleo, ou dispositivos de arrefecimento controlado. O método de têmpera deve corresponder ao tipo de aço, profundidade de aquecimento, geometria da peça, e requisito de dureza.
O revenido segue a têmpera para reduzir a fragilidade e estabelecer o equilíbrio final entre dureza e tenacidade. A prática segue a especificação do grau e as condições de utilização final. Para orientação de equipamentos, ver seleção da máquina de revenido por indução.
6.Riscos Comuns do Processo e Como Reduzi-los
A maioria dos problemas de aquecimento por indução de aço ferramenta remonta ao controlo deficiente do padrão de calor, temperatura excessiva, têmpera inadequada, ou apresentação inconsistente da peça. A tabela abaixo relaciona os quatro riscos mais comuns com as suas causas e medidas de prevenção.
| Risco | Causas Típicas | Prevenção |
|---|---|---|
| Rachaduras | Gradientes térmicos acentuados; temperatura superficial excessiva; resfriamento excessivamente severo; cantos acentuados, rasgos, ou mudanças abruptas de geometria | Aços sensíveis ao pré-aquecimento; controlar a taxa de aquecimento; adaptar a severidade do resfriamento ao aço; temperar prontamente após o endurecimento; arredondar características agudas sempre que possível |
| Sobreaquecimento / crescimento dos grãos | Potência demasiado elevada; desajuste de frequência; feedback de temperatura inadequado; controlo insuficiente do tempo de imersão | Controlo de temperatura em malha fechada; frequência correta para a profundidade; avaliar secção e peças de teste para aplicações críticas |
| Dureza não uniforme | Acoplamento da bobina inconsistente; rotação da peça deficiente; têmpera desigual; concentração de calor relacionada com a geometria | Fixação estável e posicionamento repetível; rotação para peças redondas; bobina moldada ou caminho de varrimento controlado para geometria complexa. Veja resolução de problemas de aquecimento desigual |
| Distorção | padrão térmico desequilibrado; tensão de têmpera desigual; fixação inadequada durante o arrefecimento | Inspeção dimensional antes e depois do aquecimento; fixação durante o aquecimento ou arrefecimento para peças sensíveis; aquecimento localizado limita a distorção vs. tratamento em forno completo |
Quando a peça é cara, relacionado com segurança, ou usado em serviço severo, testar peças de secção e avaliar a microestrutura antes de definir os parâmetros de produção.
7.Quando o Aquecimento por Indução é Adequado para Aço Ferramenta
O aquecimento por indução é ideal quando é necessário aquecer localmente, ciclo rápido, padrões de aquecimento repetíveis, ou integração numa célula automatizada. Destaca-se quando apenas uma área de uma ferramenta precisa de endurecimento ou pré-aquecimento — e quando um forno aquece massa em excesso, cria distorção excessiva, ou atrasa o fluxo de produção.
A indução não é a melhor opção quando a peça inteira requer aquecimento uniforme durante um longo tempo de imersão, quando a geometria da peça impede o acesso eficaz da bobina, ou quando o volume de produção não justifica ferramentas dedicadas. Nesses casos, o tratamento térmico em forno continua a ser mais prático.
Os melhores resultados vêm de tratar a indução como um processo completo, não apenas como a compra de uma fonte de energia. Dimensionamento da fonte de energia, frequência, design da bobina, design da têmpera, controles, arrefecimento, e fixação afetam todos a peça final. Defina a dureza requerida, profundidade, perfil de temperatura, método de têmpera, e critérios de inspeção antes de selecionar o equipamento.
Perguntas Frequentes
P: Que aços ferramenta podem ser aquecidos por indução?
A: Notas comuns, incluindo O1, A2, D2, H13, S7, M2, e ligas relacionadas. Os parâmetros corretos do processo dependem da classe – consulte a tabela de classes na Seção 1 para temperaturas alvo e requisitos de têmpera.
P: O aquecimento por indução é adequado para endurecer aço para ferramentas?
A: Sim, especialmente para endurecimento localizado. Valide o processo com testes de dureza, medição de profundidade do caso, e inspeção metalúrgica quando a aplicação é crítica. Veja a Seção 2 para aplicações comuns.
P: Como escolher a frequência para aquecimento por indução de aço-ferramenta?
A: A frequência depende da profundidade de aquecimento necessária e da geometria da peça. Caso superficial (<1.5 mm) normalmente utiliza 100–400 kHz; Caso profundo (>4 mm) utiliza 3–30 kHz. Consulte a tabela de frequências na Secção 3.
P: O aquecimento por indução pode reduzir a distorção em peças de aço-ferramenta?
A: Sim — aquecer apenas a área necessária em vez de toda a peça reduz a distorção. Os resultados ainda dependem da geometria, padrão de aquecimento, método de têmpera, e fixação. Veja a Seção 6 para medidas de prevenção de distorção.
Avalie o seu processo de aquecimento de aço-ferramenta
Partilhe a sua categoria de aço-ferramenta, desenho da peça, dureza alvo, e a taxa de produção. A nossa equipa de engenharia pode ajudar a rever a frequência, potência, bobina, e os requisitos de têmpera para uma solução prática de aquecimento por indução.


