
Calentamiento por inducción para acero para herramientas: Guía práctica del proceso
Índice de contenidos
- 1. Por qué el acero para herramientas requiere un calentamiento por inducción cuidadoso
- 2. Dónde se utiliza comúnmente el calentamiento por inducción para acero para herramientas
- 3. Selección de Frecuencia y Potencia para Aceros para Herramientas
- 4. Consideraciones de Diseño de Bobina y Manejo de Piezas
- 5. Control de temperatura, Tiempo de Remojo, y Resultados Metalúrgicos
- 6. Riesgos Comunes del Proceso y Cómo Reducirlos
- 7. Cuándo el Calentamiento por Inducción es Adecuado para Aceros para Herramientas
El calentamiento por inducción para aceros para herramientas es una opción práctica cuando los fabricantes necesitan calentamiento rápido, controlado, localizado para endurecimiento, templado, ajuste por contracción, soldadura fuerte, o precalentamiento de componentes de alta aleación para herramientas.
Los aceros para herramientas no son materiales indulgentes. Su contenido de carbono, elementos de aleación, estructura de carburos, y la endurecibilidad exige un control estricto del proceso. Un sistema de inducción correctamente diseñado mejora la repetibilidad y reduce el tiempo de ciclo, pero la fuente de alimentación, frecuencia, bobina, método de temple, y el control de temperatura deben coincidir con el grado específico y los requisitos de producción. Este artículo recorre los factores que importan, con datos de referencia concretos para los grados de acero de herramienta más comunes.
1.Por qué el acero para herramientas requiere un calentamiento por inducción cuidadoso
El acero para herramientas está diseñado para resistir el desgaste, la deformación, calentamiento, y el impacto. Estas mismas propiedades hacen que sea más exigente tratar térmicamente que el acero al carbono bajo o el acero simple de aleación.
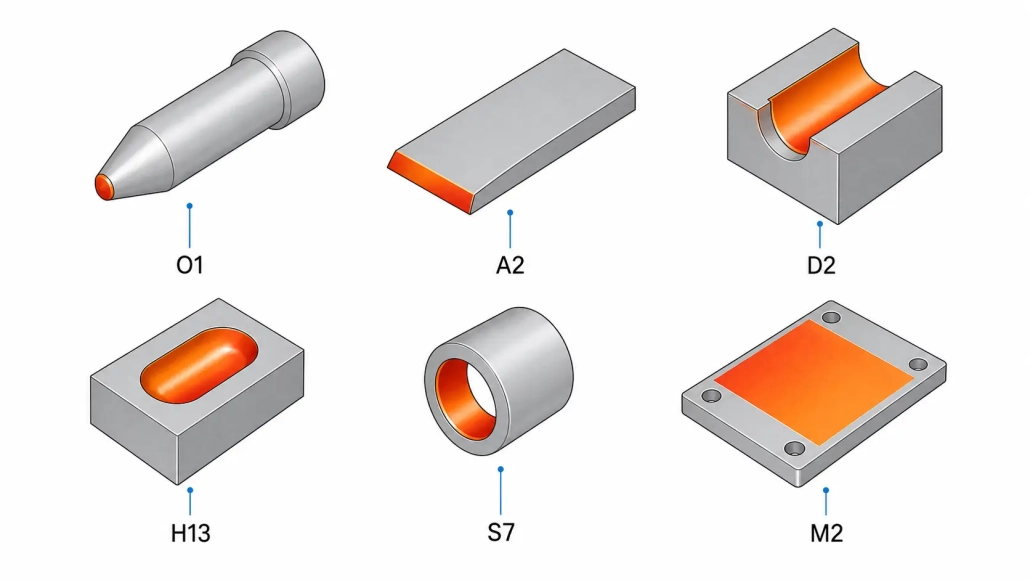
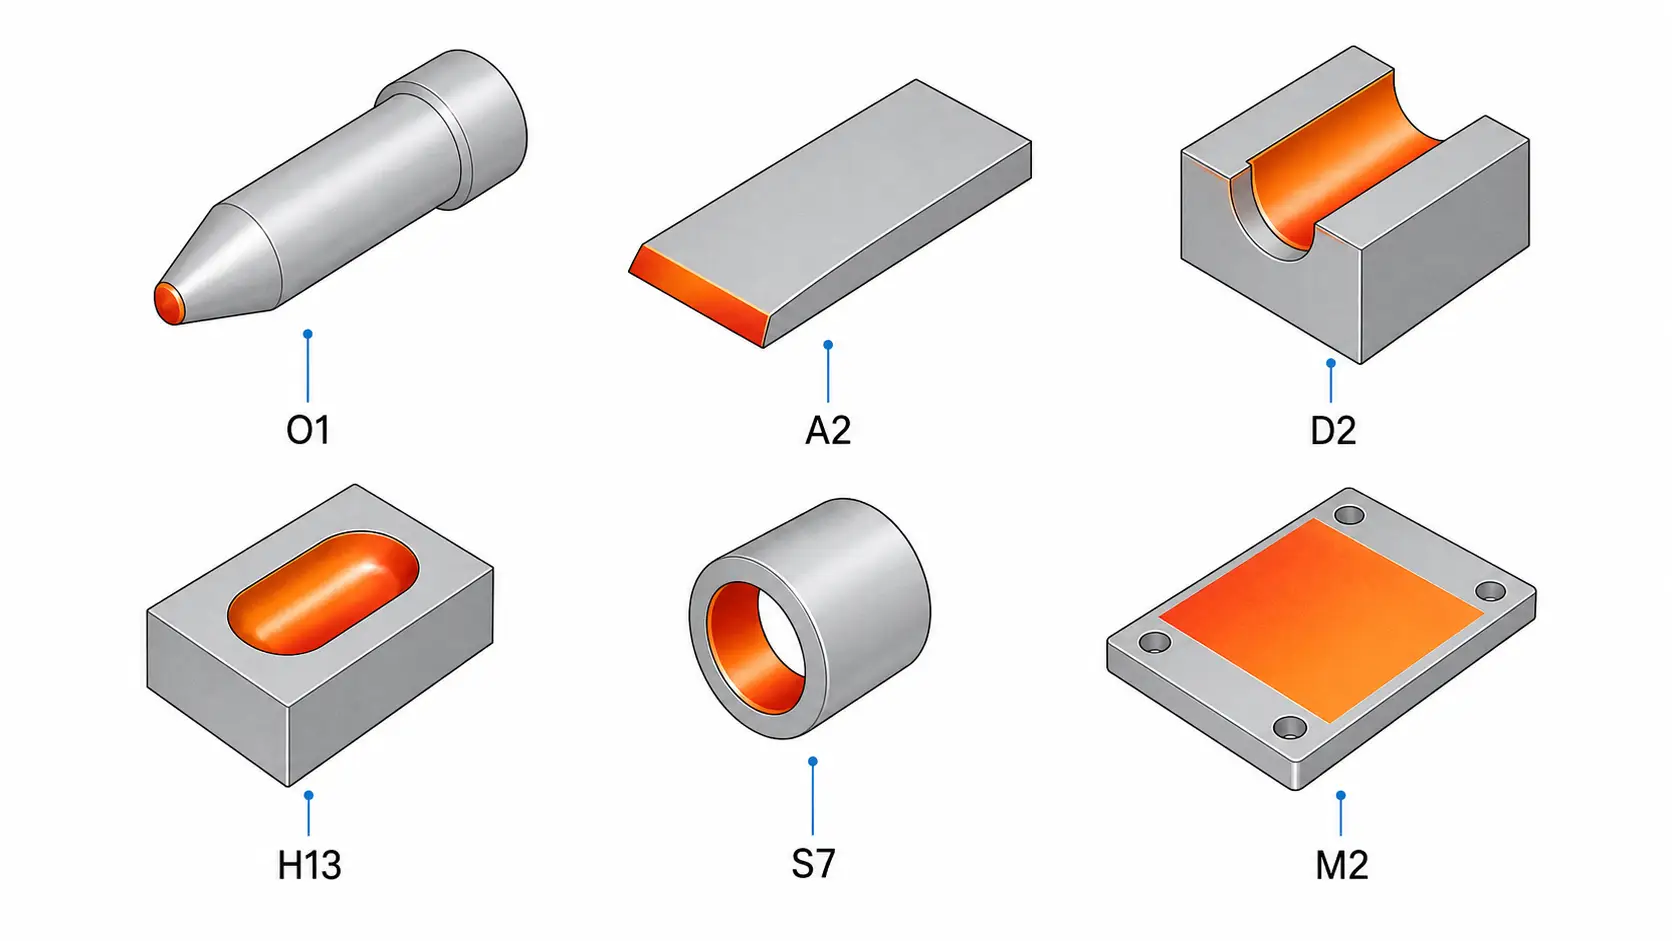
Grados como O1, A2, D2, H13, M2, y S7 responden de manera diferente al calentamiento y enfriamiento. Algunos requieren un control estricto de la temperatura de austenización—H13 apunta a 1020–1050°C, D2 se sitúa en 980–1020°C, y M2 requiere una ventana aún más estrecha alrededor de 1190–1230°C. Otros son sensibles a la formación de grietas, a la austenita retenida, descarburización, o a la distorsión. La tabla a continuación resume los parámetros clave para seis grados comunes de acero para herramientas.
| Grado | Tipo | Temperatura de austenización | Temple | Dureza HRC típica | Notas de inducción |
|---|---|---|---|---|---|
| O1 | Trabajo en frío endurecido al aceite | 790–820°C | Aceite | 60–64 | Ventana estrecha; Se recomienda precalentar a 200–300°C |
| A2 | Trabajo en frío endurecido al aire | 925–980°C | Aire | 58–62 | El enfriamiento por aire es adecuado para calentamiento localizado por inducción |
| D2 | Alto carbono, alto cromo | 980–1020°C | Aire / Aceite | 58–62 | Alto volumen de carburos; El calentamiento uniforme es crítico |
| H13 | Trabajo en caliente | 1020–1050°C | Aire / Aceite | 46–52 | Precalentamiento en dos etapas + Se requiere revenido triple |
| M2 | Acero de alta velocidad | 1190–1230°C | Aceite / Aire | 62–66 | Ventana de austenitización extremadamente estrecha; Fácil de sobrepasar |
| S7 | Resistente a choques | 925–955°C | Aire / Aceite | 54–58 | Más tolerante; Buen candidato para endurecimiento por inducción |
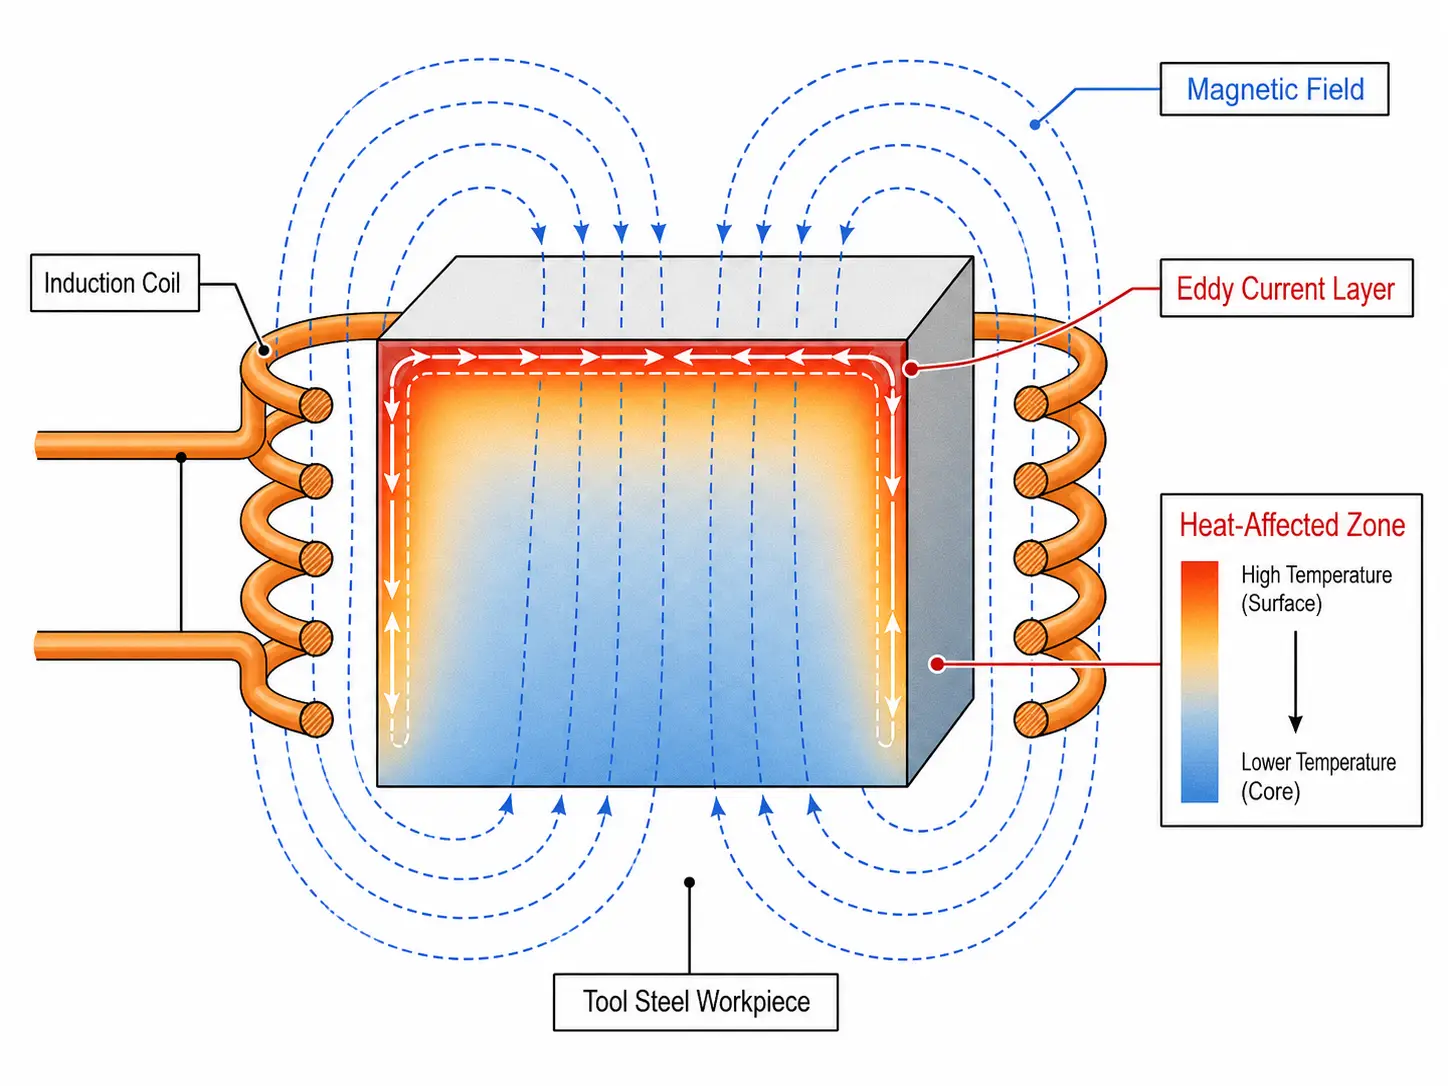
El calentamiento por inducción suministra calor directamente a la pieza de trabajo a través de energía electromagnética, de forma rápida., localizado, y controlable. Para muchas aplicaciones de acero para herramientas, Esta es una clara ventaja sobre el calentamiento por horno cuando solo un área específica necesita tratamiento..
Pero la inducción no elimina los requisitos metalúrgicos.. El proceso todavía exige la velocidad de calentamiento correcta, temperatura objetivo, tiempo a temperatura, método de enfriamiento, y tratamiento post-calor. Para fundamentos, ver cómo funciona el calentamiento por inducción. para cómo se comportan de forma diferente los materiales de alta aleación bajo inducción, nuestras guías sobre aleaciones de titanio y superaleaciones cubren desafíos paralelos.
2.Dónde se utiliza comúnmente el calentamiento por inducción para acero para herramientas
el calentamiento por inducción destaca cuando el proceso se beneficia de calores rápidos, repetibles, localizados—y cuando el calentamiento en horno es demasiado lento o impreciso. Las aplicaciones comunes del acero para herramientas incluyen:
- endurecimiento localizado de filos, punzones, matrices, y superficies de desgaste. La inducción endurece solo la zona de trabajo mientras que el resto de la pieza permanece resistente. Esto reduce la distorsión y el tiempo del ciclo en comparación con calentar todo el componente en un horno. Ver temple por inducción y nuestra guía sobre defectos comunes de endurecimiento.
- Precalentamiento antes de soldar, soldadura fuerte, o reparación térmica. Rápido, el calentamiento no controlado crea gradientes térmicos pronunciados y aumenta el riesgo de fisuras en acero para herramientas. El precalentamiento por inducción proporciona un aporte de calor repetible con retroalimentación de temperatura: útil para la reparación de matrices, reparación de moldes, y mantenimiento de herramientas de alto valor.
- Soldadura por brazing de insertos de carburo o placas de desgaste a cuerpos de acero para herramientas. La inducción concentra el calor en el área de la junta y limita el sobrecalentamiento del cuerpo de la herramienta circundante.. Diseño de junta, metal de aportación, flujo o atmósfera, y el control de la temperatura siguen siendo críticos. Ver soldadura por inducción para detalles del proceso.
- Portaherramientas de ajuste por contracción, mangas, bujes, y conjuntos de precisión. Expansión localizada rápida con mínima distorsión: una alternativa directa al calentamiento con soplete o horno.
- Temple o retroceso en áreas seleccionadas. Cuando solo se necesita ajustar la resistencia en una zona específica, el temple por inducción evita recalentar toda la pieza. Ver selección de máquina de temple por inducción para orientación de equipos.
3.Selección de Frecuencia y Potencia para Aceros para Herramientas
La frecuencia determina la profundidad de calentamiento; La potencia determina la velocidad de calentamiento. La combinación correcta depende del tamaño de la pieza, profundidad de capa requerida, geometría requerida, grado, y tiempo del ciclo.
Selección de frecuencia
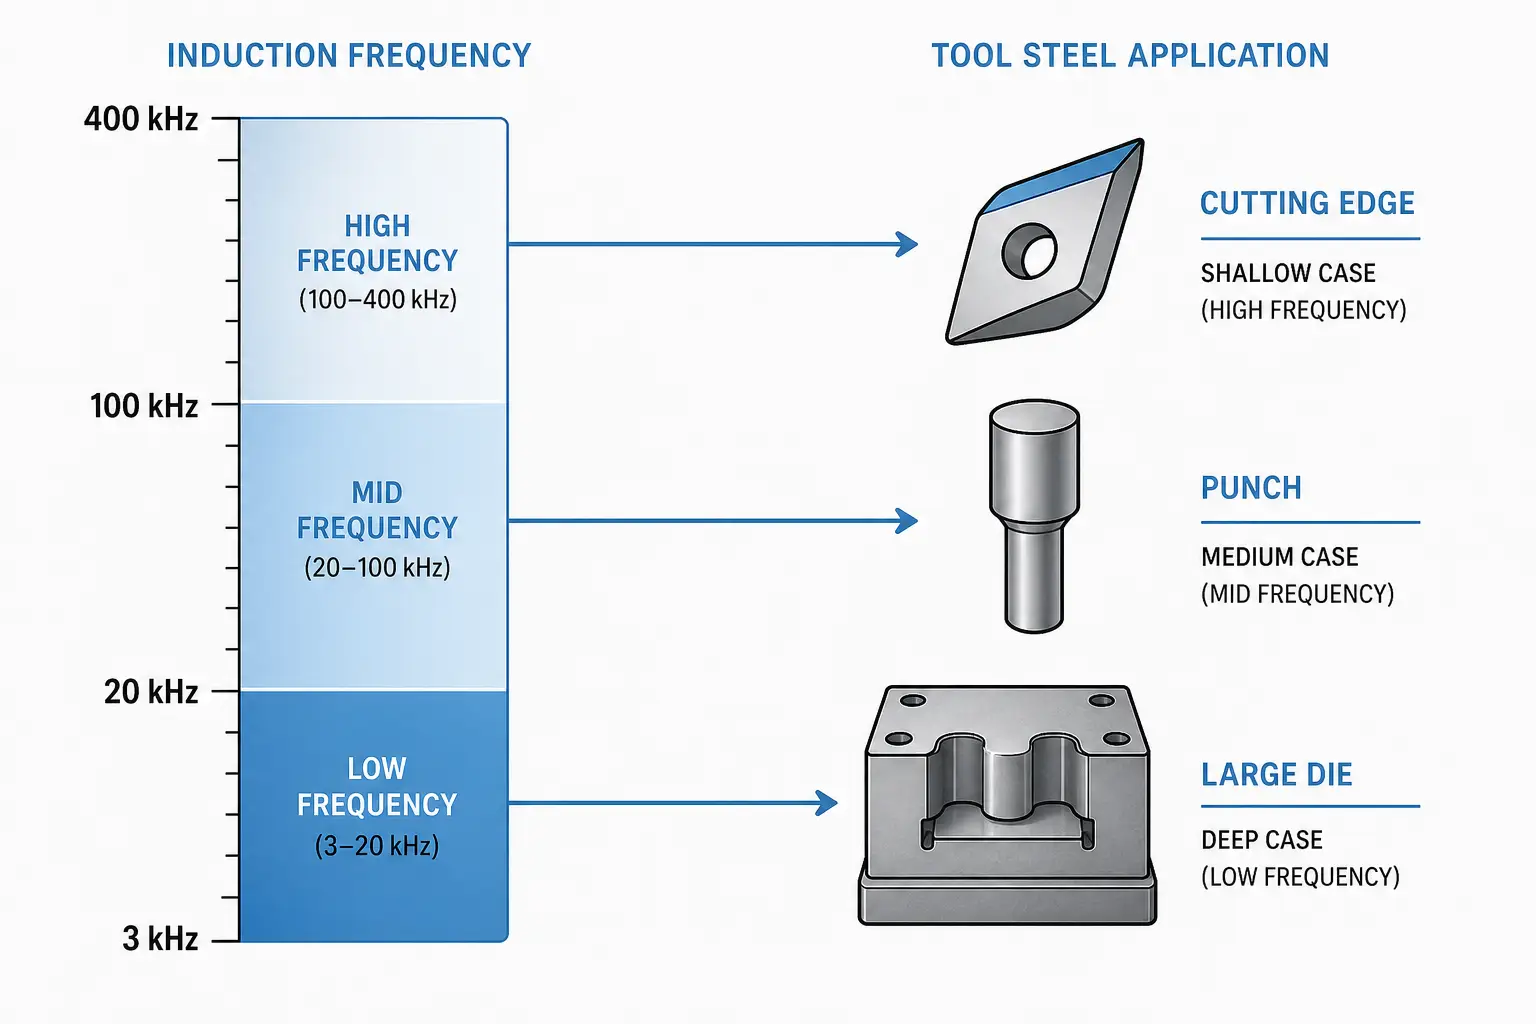
Frecuencias más altas calientan más cerca de la superficie; frecuencias más bajas penetran más profundo. Para acero para herramientas, los rangos de referencia son:
| Profundidad de capa | Rango de frecuencia | Aplicación típica de acero para herramientas |
|---|---|---|
| Superficial (<1.5 mm) | 100–400 kHz | Bordes de corte, cuchillas de corte, herramientas de grabado |
| Medio (1.5–4 mm) | 30–100 kHz | Troqueles, matrices de conformado, placas de desgaste |
| Profundo (>4 mm o sección grande) | 3–30 kHz | Bloques grandes de troqueles, bases de moldes, portaherramientas gruesos |
El objetivo es el resultado metalúrgico correcto a la profundidad correcta sin sobrecalentar bordes, esquinas, o secciones delgadas. Factores clave: profundidad de calentamiento requerida, espesor de la sección transversal, diámetro de la pieza, nitidez de la geometría, acoplamiento bobina–pieza, y tasa de producción. Para más sobre la física, ver cómo la frecuencia afecta el calentamiento por inducción.
Selección de potencia
La potencia debe ser lo suficientemente alta para alcanzar la temperatura dentro del tiempo del ciclo. Demasiada densidad de potencia provoca sobrecalentamiento superficial, choque térmico, o calentamiento no uniforme, especialmente en esquinas pronunciadas y bordes delgados.
Las piezas de acero para herramientas de sección pesada necesitan una potencia significativa. Los bordes delgados o las esquinas afiladas necesitan una densidad de potencia reducida, optimización de la bobina, rotación, escaneo, o retroalimentación de temperatura en lazo cerrado. El dimensionamiento de la potencia depende de la geometría de la pieza, grado de material, temperatura objetivo, profundidad de calentamiento, ciclo de trabajo, y rendimiento. Una prueba con piezas reales es la manera más confiable de confirmar el dimensionamiento de la fuente de alimentación. Ver cuánta potencia para calentamiento por inducción para guía de cálculo.
4.Consideraciones de Diseño de Bobina y Manejo de Piezas
La bobina de inducción es una de las partes más críticas del sistema. Una fuente de alimentación correctamente dimensionada produce resultados deficientes si la bobina no coincide con la geometría de la pieza y el requisito de calentamiento.
El diseño de la bobina controla el patrón de calor, la eficiencia de acoplamiento, la repetibilidad, y la estabilidad del proceso. Las piezas de acero para herramientas a menudo tienen bordes, agujeros, hombros, ranuras en forma de llave, ranuras, y espesores de sección variables que concentran el calor en ubicaciones no deseadas.
-
La geometría de la bobina
Una bobina redonda simple funciona para piezas cilíndricas. Componentes complejos de acero para herramientas necesitan bobinas con forma, bobinas de múltiples vueltas, bobinas divididas, o inductores de una sola vuelta. Para el endurecimiento localizado, la bobina debe dirigir la energía hacia la superficie de trabajo mientras mantiene las áreas adyacentes frías. Los concentradores de flujo ayudan a moldear el campo magnético y mejorar la eficiencia en geometrías irregulares.
Factores clave de diseño de la bobina: Separación entre la bobina y la pieza, número de vueltas, Tamaño y enfriamiento del tubo de cobre, Rotación de la pieza o movimiento de barrido, Localización del patrón térmico, Efectos de proximidad al borde, y acceso al temple. Para un tratamiento más profundo, ver cómo funcionan las bobinas de inducción.
-
Posicionamiento de la pieza
La calefacción repetible requiere una colocación repetible. Pequeños cambios en la separación entre la bobina y la pieza modifican la velocidad de calentamiento y la distribución de la temperatura. Para producción, soportes, sistemas de rotación, deslizadores servo, o carga por robot, mantener la consistencia cuando la ventana del proceso es estrecha.
Los soportes consideran la expansión térmica: el acero de herramientas se mueve durante el calentamiento, y los soportes deben evitar atascos, marcado, o crear puntos fríos.
-
Enfriamiento por agua
Las bobinas de inducción y los componentes de la fuente de alimentación necesitan un enfriamiento por agua adecuado. El enfriamiento deficiente acorta la vida de la bobina y causa deriva del proceso. Para guía de dimensionado y mantenimiento, ver sistemas de enfriamiento por agua de calentamiento por inducción.
5.Control de temperatura, Tiempo de Remojo, y Resultados Metalúrgicos
El calentamiento por inducción es rápido, pero la metalurgia del acero para herramientas aún depende del tiempo y la temperatura. El perfil requerido varía según el grado, dureza deseada, tamaño de la sección, y condiciones de uso final.
Muchos aceros para herramientas requieren un control preciso de la temperatura de austenitización. Demasiado bajo, y el acero no se transforma correctamente. Demasiado alto, y el resultado es crecimiento de granos, austenita retenida excesiva, disolución de carburos, o tenacidad reducida. La tabla de grados en la Sección 1 proporciona rangos objetivo para seis grados comunes.
-
Tasa de calentamiento y tiempo de permanencia
La inducción lleva una superficie o área localizada a la temperatura en segundos. Para algunas aplicaciones—revestimiento superficial de un filo de corte—ese es el objetivo. Para otros que requieren mayor penetración o calentamiento uniforme a través, el enfoque cambia: frecuencia más baja, más tiempo de calentamiento, potencia reducida, escaneo, rotación, o calentamiento de varias etapas.
Los aceros herramienta con contenido significativo de aleaciones necesitan tiempo adecuado a temperatura para la disolución y transformación de carburos. Cuando la aplicación es crítica, validar el proceso con pruebas de dureza, revisión de la microestructura, medición de profundidad de caso, y comprobaciones dimensionales.
-
Medición de temperatura
Pirómetros, cámaras térmicas, termopares, y el control de potencia en lazo cerrado sirven para diferentes aplicaciones. Los pirómetros ópticos son comunes para el calentamiento por inducción, pero la emisividad, condición superficial, escala, aceite, y la geometría afectan las lecturas. En producción, la medición de temperatura se vincula a una estrategia de control definida: ramping de potencia, tiempo de permanencia, rotación de la pieza, control de receta, y límites de rechazo.
-
templado y revenido
El diseño del quench es tan importante como el calentamiento. Los aceros para herramientas varían ampliamente: O1 es endurecimiento en aceite, A2 y D2 son endurecimiento en aire, H13 necesita enfriamiento controlado. Los sistemas de inducción usan quench por spray integrado, quench por inmersión, soplo de aire, quench polimérico, quench en aceite, o moldes de enfriamiento controlado. El método de quench debe coincidir con el grado, profundidad calentada, geometría de la pieza, y requisito de dureza.
El temple sigue al endurecimiento para reducir la fragilidad y establecer el equilibrio final dureza-tenacidad. La práctica sigue la especificación de la ley y las condiciones de uso final. Para orientación de equipo, ver selección de máquina de temple por inducción.
6.Riesgos Comunes del Proceso y Cómo Reducirlos
La mayoría de los problemas de calentamiento por inducción en aceros para herramientas se deben a un control deficiente del patrón de calor, temperatura excesiva, templado insuficiente, o presentación inconsistente de la pieza. La tabla siguiente relaciona los cuatro riesgos más comunes con sus causas y medidas de prevención.
| Riesgo | Causas Típicas | Prevención |
|---|---|---|
| Fisuras | Gradientes térmicos agudos; temperatura superficial excesiva; temple demasiado severo; esquinas afiladas, ranuras en forma de llave, o cambios abruptos de geometría | Precalentar grados sensibles; controlar la velocidad de calentamiento; ajustar la severidad del temple al acero; templar rápidamente tras endurecer; rasgos afilados en radio cuando sea posible |
| sobrecalentamiento / crecimiento del grano | Potencia demasiado alta; desajuste de frecuencia; pobre retroalimentación de temperatura; control insuficiente del tiempo de remojo | Control de temperatura en lazo cerrado; frecuencia correcta para la profundidad; seccionar y evaluar piezas de prueba para aplicaciones críticas |
| dureza no uniforme | acoplamiento de bobina inconsistente; rotación deficiente de la pieza; templado desigual; concentración de calor relacionada con la geometría | fijación estable y posicionamiento repetible; rotación para piezas redondas; bobina conformada o trayectoria de escaneo controlada para geometría compleja. Ver resolución de calentamiento desigual |
| Distorsión | patrón térmico desequilibrado; estrés de templado desigual; fijación inadecuada durante el enfriamiento | Inspección dimensional antes y después del calentamiento; fijación durante el calentamiento o enfriamiento para piezas sensibles; el calentamiento localizado limita la distorsión frente al. tratamiento en horno completo |
Cuando la pieza es costosa, relacionada con la seguridad, o se usa en servicio severo, probar piezas de la sección y evaluar la microestructura antes de comprometerse con los parámetros de producción.
7.Cuándo el Calentamiento por Inducción es Adecuado para Aceros para Herramientas
El calentamiento por inducción es adecuado cuando el requisito demanda calentamiento localizado, tiempos de ciclo rápidos, patrones de calor repetibles, o integración en una celda automatizada. Se destaca cuando solo una zona de una herramienta necesita endurecimiento o precalentamiento, y cuando un horno calienta demasiada masa, crea distorsión excesiva, o ralentiza el flujo de producción.
La inducción no es la mejor opción cuando toda la pieza requiere un calentamiento uniforme con un tiempo de mantenimiento prolongado, cuando la geometría de la pieza impide un acceso efectivo de la bobina, o cuando el volumen de producción no justifica herramientas dedicadas. En esos casos, el tratamiento térmico en horno sigue siendo más práctico.
Los mejores resultados provienen de tratar la inducción como un proceso completo, no solo como la compra de una fuente de energía. El dimensionamiento de la fuente de energía, frecuencia, diseño de bobinas, el diseño del temple, los controles, la refrigeración, y los dispositivos de sujeción afectan a la pieza final. Definir la dureza requerida, profundidad, perfil de temperatura, método de temple, y criterios de inspección antes de seleccionar el equipo.
Preguntas frecuentes
q: Qué aceros para herramientas se pueden calentar con inducción?
A: Grados comunes incluyendo O1, A2, D2, H13, S7, M2, y aleaciones relacionadas. Los parámetros correctos del proceso dependen del grado—ver la tabla de grados en la Sección 1 para temperaturas objetivo y requisitos de temple.
q: ¿Es el calentamiento por inducción adecuado para temple de acero para herramientas?
A: Sí, especialmente para temple localizado. Validar el proceso con pruebas de dureza, medición de profundidad de caso, y inspección metalúrgica cuando la aplicación es crítica. Ver Sección 2 para aplicaciones comunes.
q: ¿Cómo se elige la frecuencia para el calentamiento por inducción del acero para herramientas??
A: La frecuencia depende de la profundidad de calentamiento requerida y de la geometría de la pieza. Caso superficial (<1.5 mm) generalmente utiliza 100–400 kHz; Caso profundo (>4 mm) utiliza 3–30 kHz. Consulte la tabla de frecuencias en la Sección 3.
q: ¿Puede el calentamiento por inducción reducir la distorsión en piezas de acero para herramientas??
A: Sí: calentar solo el área requerida en lugar de toda la pieza reduce la distorsión. Los resultados aún dependen de la geometría, el patrón de calentamiento, método de temple, y la fijación. Ver Sección 6 para medidas de prevención de distorsión.
Evalúe su proceso de calentamiento del acero para herramientas
Comparte tu grado de acero para herramientas, dibujo de la pieza, dureza objetivo, y tasa de producción. Nuestro equipo de ingeniería puede ayudar a revisar la frecuencia, potencia, bobina, y los requisitos de temple para una solución práctica de calentamiento por inducción.


