Индукционный нагрев прутков из титановых сплавов для горячей прокатки
Ⅰ. Индукционный нагрев стержней из титанового сплава в эксплуатации
Видео: Многостанционный среднечастотный индукционный нагрев прутков из титановых сплавов для горячей прокатки.
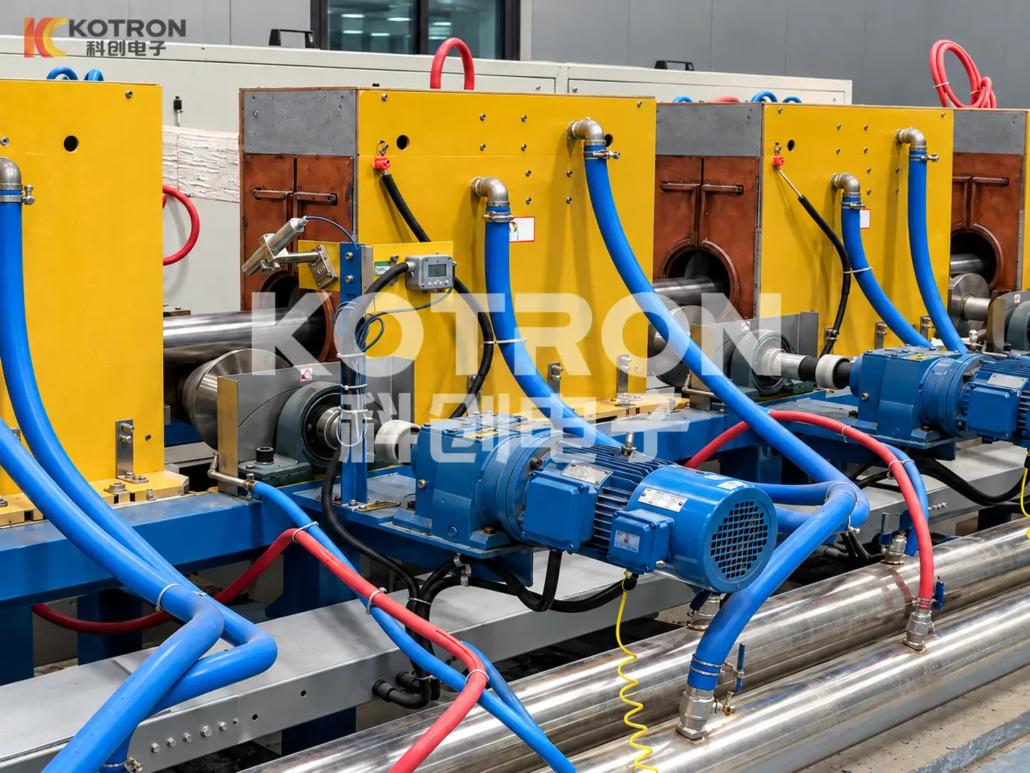
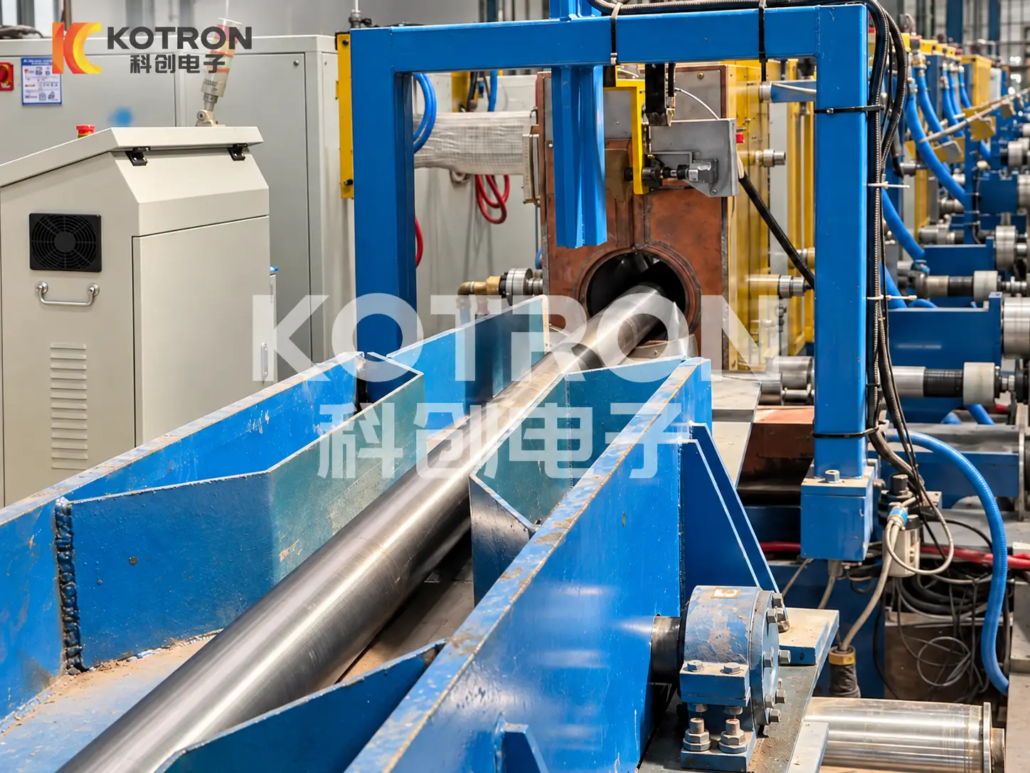
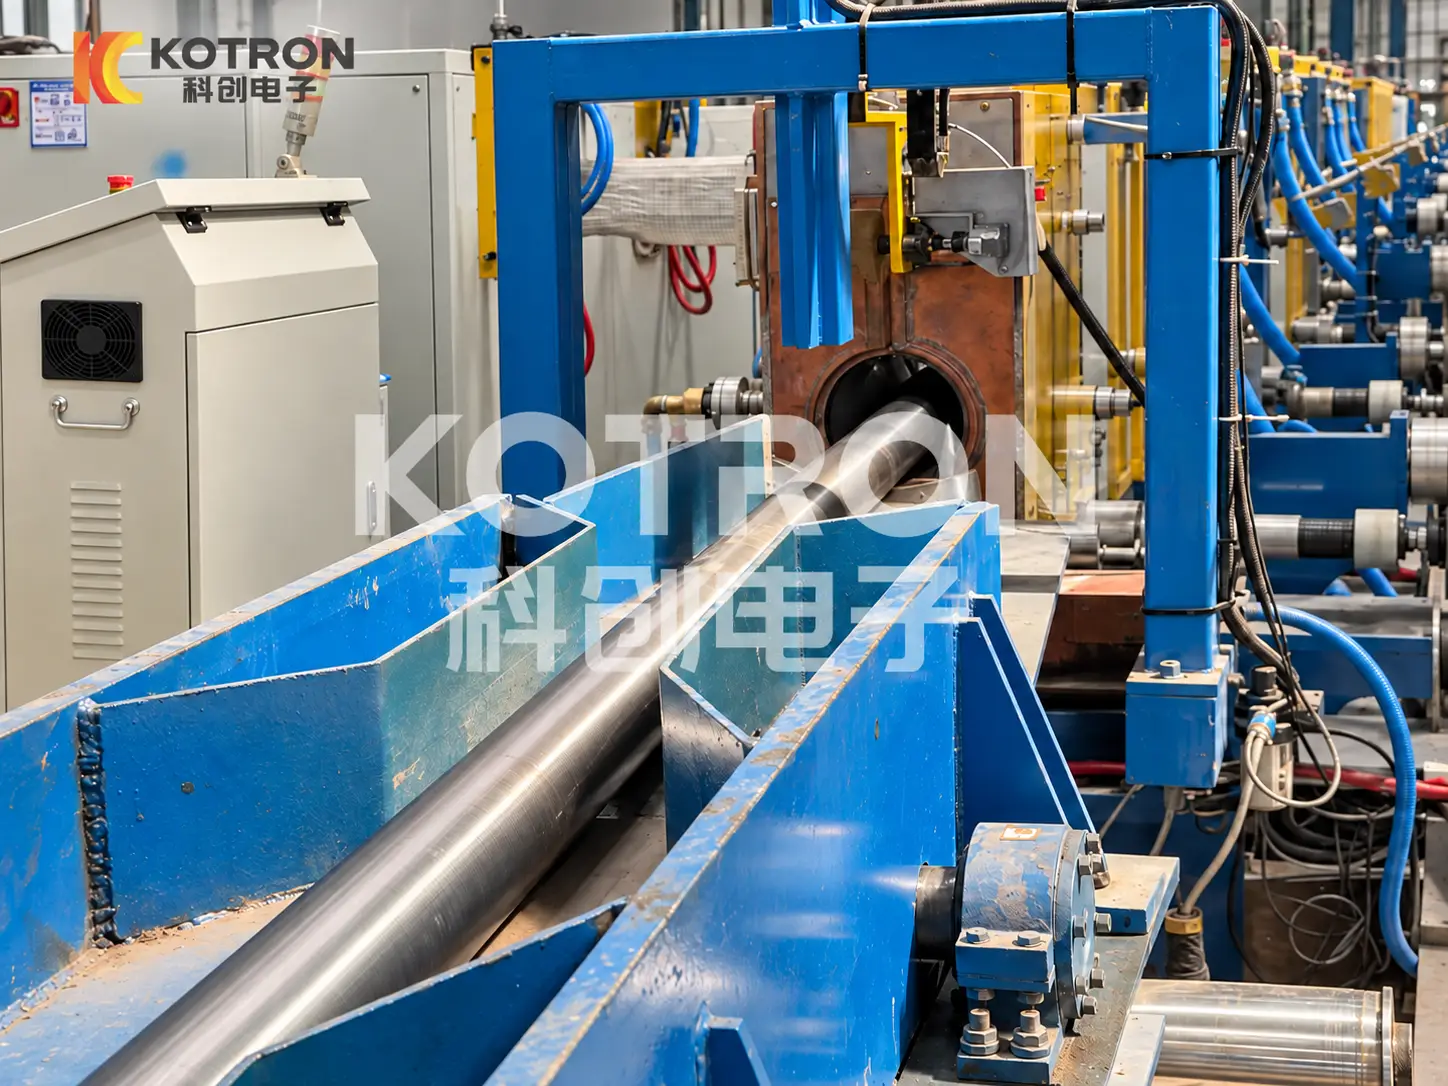
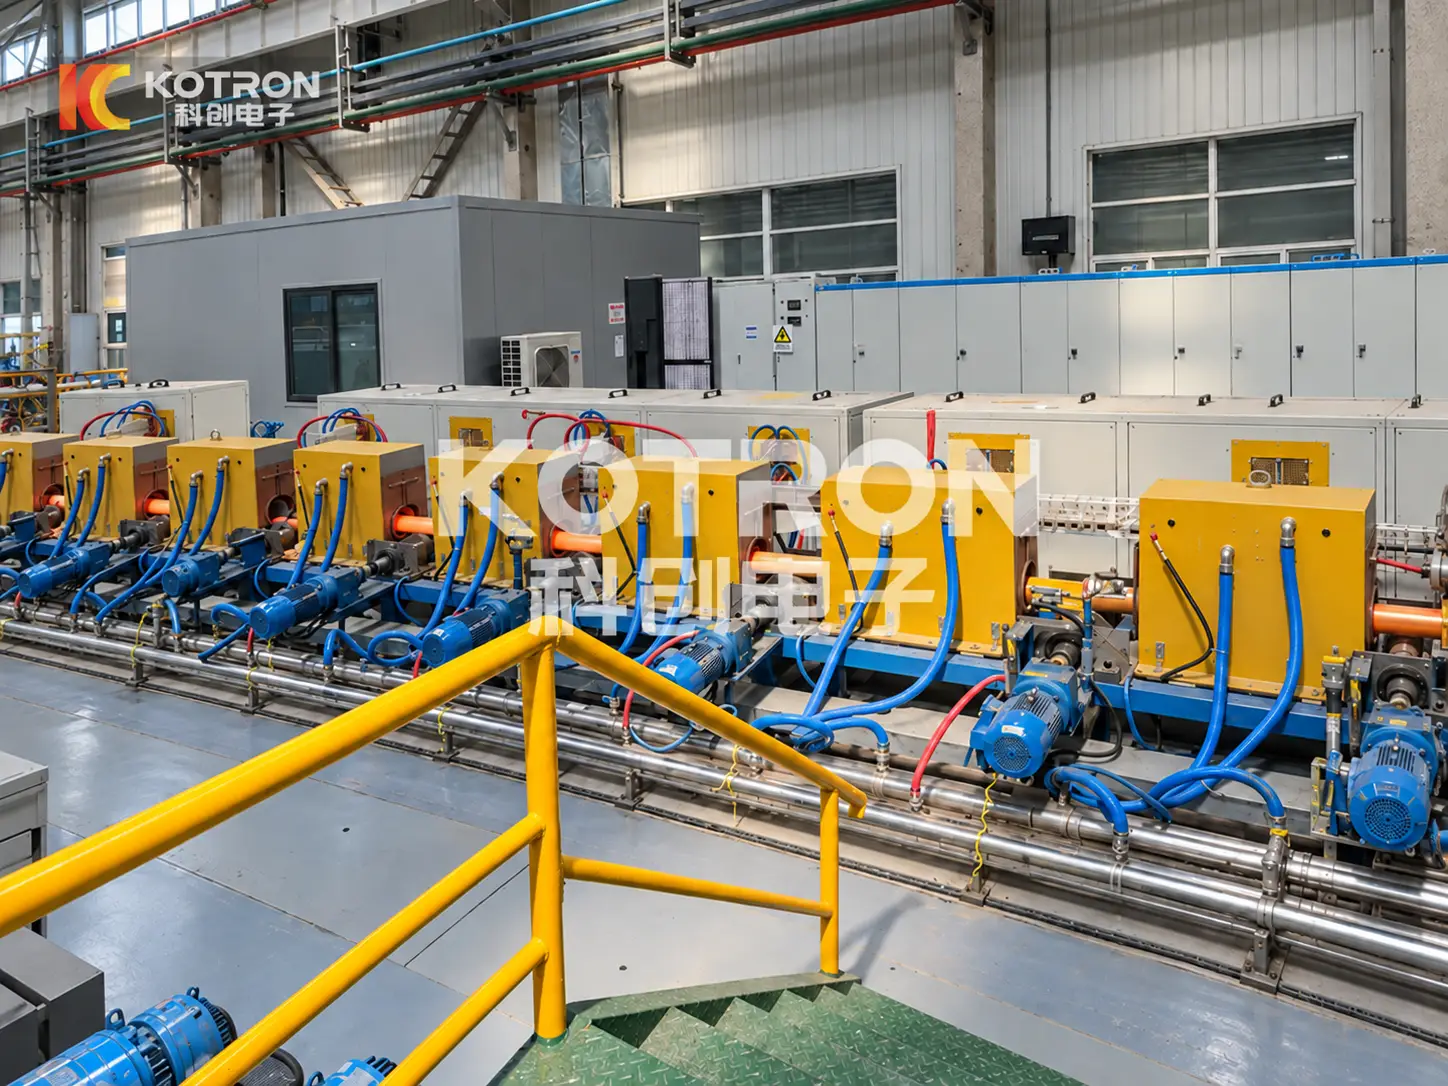
На видео показан длинный металлический стержень, входящий в оборудование по направляющей из синей стали..
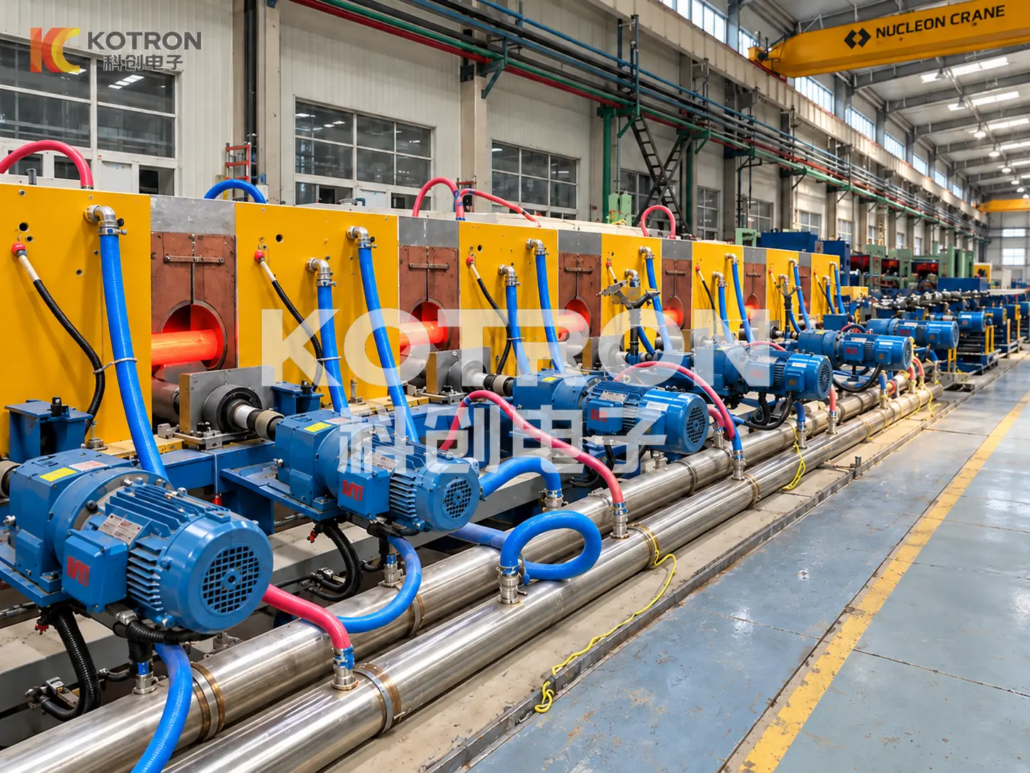
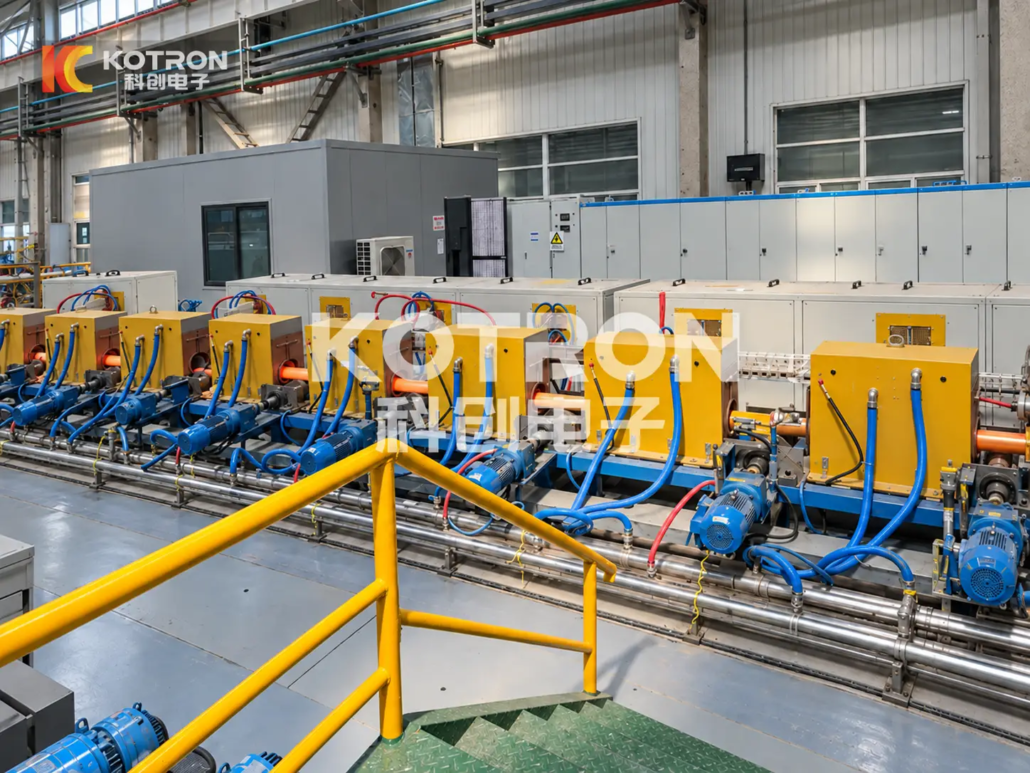
Вдоль технологической линии установлен ряд желтых нагревательных агрегатов., с синими электродвигателями и роликовыми узлами, расположенными рядом с направляющей прутка. Шланги, вокруг станций видны электрические соединения и опорные конструкции.
В некоторых отверстиях для оборудования можно увидеть оранжево-красные нагретые области., демонстрация процесса нагрева в действии.
Конфигурация проекта
| Элемент | Описание |
|---|---|
| Заготовка | Пруток из титанового сплава |
| Применение | Нагрев перед горячей прокаткой |
| Метод нагрева | Среднечастотный индукционный нагрев |
| Устройство отопления | Несколько тепловых станций последовательно |
| Обработка материалов | Подача направляющих стержней с помощью роликовых и приводных узлов |
| Вспомогательное оборудование | Электрические шкафы, соединительные шланги и трубопроводы |
| Схема производства | Непрерывная поточная обработка прутков |
Примечание по применению: Проект идентифицируется как нагрев прутков из титанового сплава для горячей прокатки.. Видео документирует отопительное и барное оборудование., но не показывает последующую операцию прокатки. Установленные модели блоков питания, рабочие параметры и окончательные результаты обработки не предоставлены.
Ⅱ. Многостанционный нагрев и непрерывная обработка прутков
Оборудование расположено вокруг непрерывной траектории прутка., с механическими системами перемещения, поддерживающими заготовку при ее прохождении через станции нагрева.
Кормление и руководство баром
Пруток приближается к нагревательному оборудованию через направляющую секцию подачи.. Вдоль пути обработки установлены роликовые агрегаты и электроприводные механизмы..
Для непрерывного индукционного нагрева, стержень должен оставаться правильно выровненным при прохождении через индукторы. Расположение направляющих и приводов должно соответствовать диаметру заготовки., длина и необходимое перемещение при сохранении соответствующего зазора внутри отопительного оборудования..
Несколько отопительных станций
Демонстрируемая линия использует несколько закрытых тепловых пунктов, расположенных последовательно..
Такая компоновка позволяет осуществлять нагрев на расширенном пути обработки.. Количество станций, эффективная длина обогрева и электрическая схема определяются исходя из мощности отопления и имеющейся производственной площади..
Для больших секций стержней, время нагрева также должно учитывать теплопроводность к центру заготовки.. Подходящая температура поверхности сама по себе не означает, что весь участок достиг требуемого теплового состояния..
Нагрев перед горячей прокаткой
Линия нагрева подготавливает прутки из титанового сплава к последующей деформации в прокатка.
Связь между тепловой мощностью, Скорость перемещения прутка и длина нагрева определяют тепловложение во время непрерывной обработки.. Требуемая температура на прокатном стане должна также учитывать потери тепла после выхода прутка из станции окончательного нагрева..
Поэтому нагревательное и транспортное оборудование необходимо адаптировать к процессу прокатки, а не выбирать отдельно..
Ⅲ. Рекомендации по нагреву прутков из титановых сплавов
Титановые сплавы требуют условий нагрева, соответствующих их составу и требованиям горячей обработки.. Рабочие настройки, разработанные для прутков из углеродистой стали, невозможно просто перенести на обработка титанового сплава.
Частота и сквозной нагрев
Обычные титановые сплавы по существу неферромагнитны., и их электрические и тепловые свойства отличаются от свойств углеродистых сталей.
При индукционном нагреве, переменные магнитные поля индуцируют электрические токи внутри стержня. На распределение тока влияет удельное электрическое сопротивление материала., магнитные свойства, рабочая частота и диаметр заготовки.
Титановые сплавы также обычно имеют относительно низкую теплопроводность по сравнению со многими сталями.. Для больших секций стержней, цикл нагрева требует достаточного времени для достижения необходимого распределения температуры между поверхностью и центром.
Температура горячей прокатки
Соответствующая температура нагрева зависит от марки титанового сплава., его характеристики фазового превращения и предполагаемый процесс прокатки.
Не следует применять единый температурный диапазон для каждого титанового сплава.. Условия нагрева должны определяться на основе спецификации материала и требований к последующей деформации..
Состояние поверхности
Титановые сплавы могут реагировать с кислородом и азотом при воздействии высоких температур.. Чрезмерное загрязнение поверхности, в том числе обогащение кислородом, может отрицательно повлиять на обрабатываемый материал.
Температура нагрева, поэтому при разработке процесса следует учитывать время воздействия и рабочую среду.. Меры защиты поверхности выбираются там, где этого требуют сплав и условия производства..
Ⅳ. Оборудование для индукционного нагрева Kechuang и варианты источников питания
Компания Kechuang поставляет источники питания для индукционного нагрева и сопутствующее оборудование для нагрева промышленных баров..
Для непрерывной обработки титановых сплавов, конструкция системы объединяет электроснабжение, индукторы, механизмы перемещения прутка и необходимый производственный контроль.
Конфигурация оборудования
| Компонент | Функция |
|---|---|
| Индукционный источник питания | Обеспечивает электрическую мощность, соответствующую требованиям отопления. |
| Нагревательные станции и индукторы | Организуйте систему обогрева вдоль барной дорожки |
| Оборудование для подачи и направления | Поддерживает и позиционирует движущуюся планку |
| Механические приводные агрегаты | Обеспечить необходимое перемещение заготовки. |
| Охлаждающее оборудование | Обеспечивает потребности в охлаждении индукторов и связанного с ними электрооборудования. |
| Контроль процесса | Координирует настройки отопления и работу линии. |
Индукционные источники питания серии XZG
Внутреннее оборудование Kechuang включает следующие модели серии XZG для промышленного индукционного нагрева..
| Модель | Указанная максимальная мощность | Диапазон опорных частот |
|---|---|---|
| XZG-80SCZ | 80 кВт | 1–50 кГц |
| XZG-100SCZ | 100 кВт | 1–50 кГц |
| XZG-120SCZ | 120 кВт | 1–50 кГц |
| XZG-160SCZ | 160 кВт | 1–50 кГц |
Эти характеристики взяты из внутренней документации по источнику питания Kechuang и приведены в качестве справочных материалов по оборудованию.. Это не подтвержденные характеристики линии нагрева титанового сплава, показанной на видео.. Текущие характеристики модели и подходящие рабочие диапазоны должны быть проверены во время выбора..
Выбор источника питания для титановых прутков зависит от свойств сплава, диаметр стержня, требуемая температура, длина нагрева и скорость обработки. Для полной установки может потребоваться электрооборудование, отличное от отдельных моделей, перечисленных выше..
Цифровое управление и интеграция линий
В справочниках по оборудованию Kechuang описаны варианты цифровых источников питания с постоянной мощностью., режимы управления постоянным током и температурой.
Подбирается соответствующая схема управления процессом нагрева.. Для работы в зависимости от температуры требуется подходящее оборудование для измерения и обратной связи., в то время как непрерывное производство также требует координации между мощностью нагрева и движением прутка.
Для интеграции с прокатное оборудование, расположение линий должно учитывать позиции входа и выхода бара, передача материала, доступное место для установки и температура, необходимая на следующем этапе обработки.
Ⅴ. Обсудить проект нагрева стержней из титанового сплава
Kechuang предоставляет оборудование для индукционного нагрева и индивидуальные решения для непрерывной обработки металлических прутков., включая применение нагрева, связанное с горячей прокаткой.
Для первоначальной технической оценки, пожалуйста, предоставьте:
•Марка титанового сплава
•Диаметр и длина стержня
•Требуемая температура нагрева, если указано
•Объем производства или целевая скорость линии
•Существующее прокатное оборудование или требования к производственной линии, если применимо
Чертежи деталей, фотографии или схема производственной линии также будут полезны..
С этими подробностями, мы можем рассмотреть индукционный источник питания, обустройство теплового пункта, индивидуальные индукторы и требования к обращению со стержнями для вашего применения.
Отправьте характеристики титанового слитка
Запросить индивидуальное предложение по индукционному нагреву →