Aquecimento por indução para tubos de aço: Wo sie funktioniert, warum sie wichtig ist und worauf zu achten ist
Aquecimento por indução para tubos de aço é frequentemente utilizado, quando um processo de produção necessita de calor numa área específica – e não em toda a peça. É usado na conformação de tubos, Dobragem, Soldadura, na preparação para soldagem, no alívio de tensões, Endurecimento e pré-aquecimento.
A razão, pela qual os fabricantes optam por isso, é simples: Um tubo de aço pode ser aquecido rapidamente, onde o calor é aplicado de forma direcionada, wo sie benötigt wird. Por isso, o processo é mais útil em muitas linhas de produção do que o aquecimento por forno ou chama, especialmente quando o processo exige consistência e repetibilidade.
Este artigo explica, onde o aquecimento por indução para tubos de aço é realmente útil, quais são as vantagens que oferece e o que deve ser verificado antes de escolher um sistema.
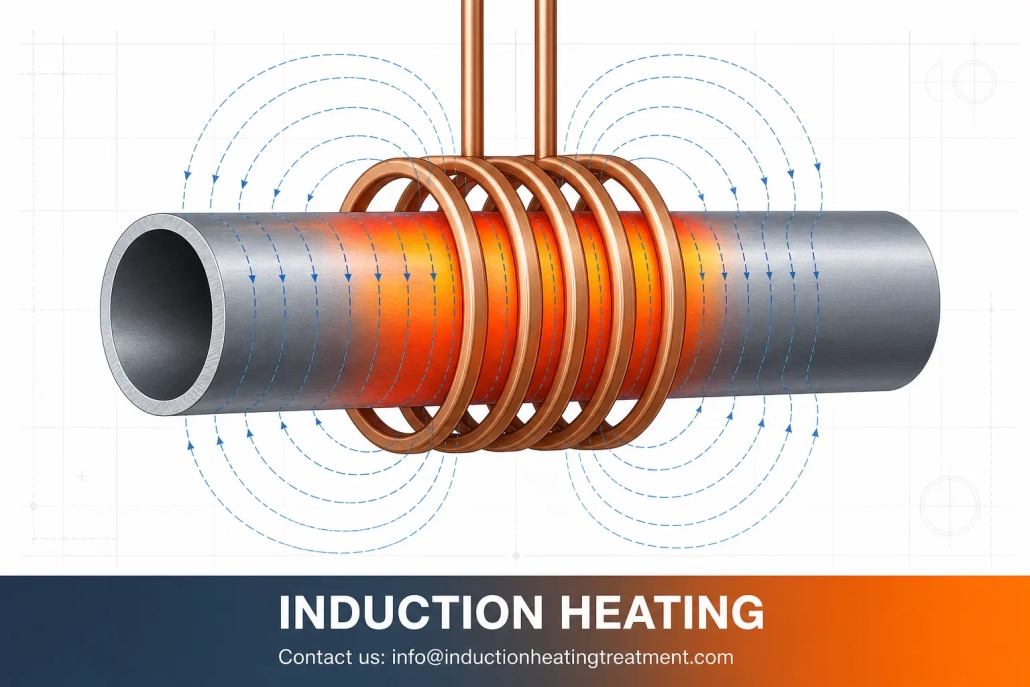
Vídeo: Demonstração do aquecimento por indução de um tubo de aço — zona de aquecimento controlada na secção central.
Este vídeo mostra, como um tubo de aço é aquecido na secção média. Toda a zona de aquecimento fica vermelha, mostrando assim, que o calor está concentrado na área alvo, em vez de se espalhar por todo o tubo.
1. Como funciona o aquecimento por indução para tubos de aço
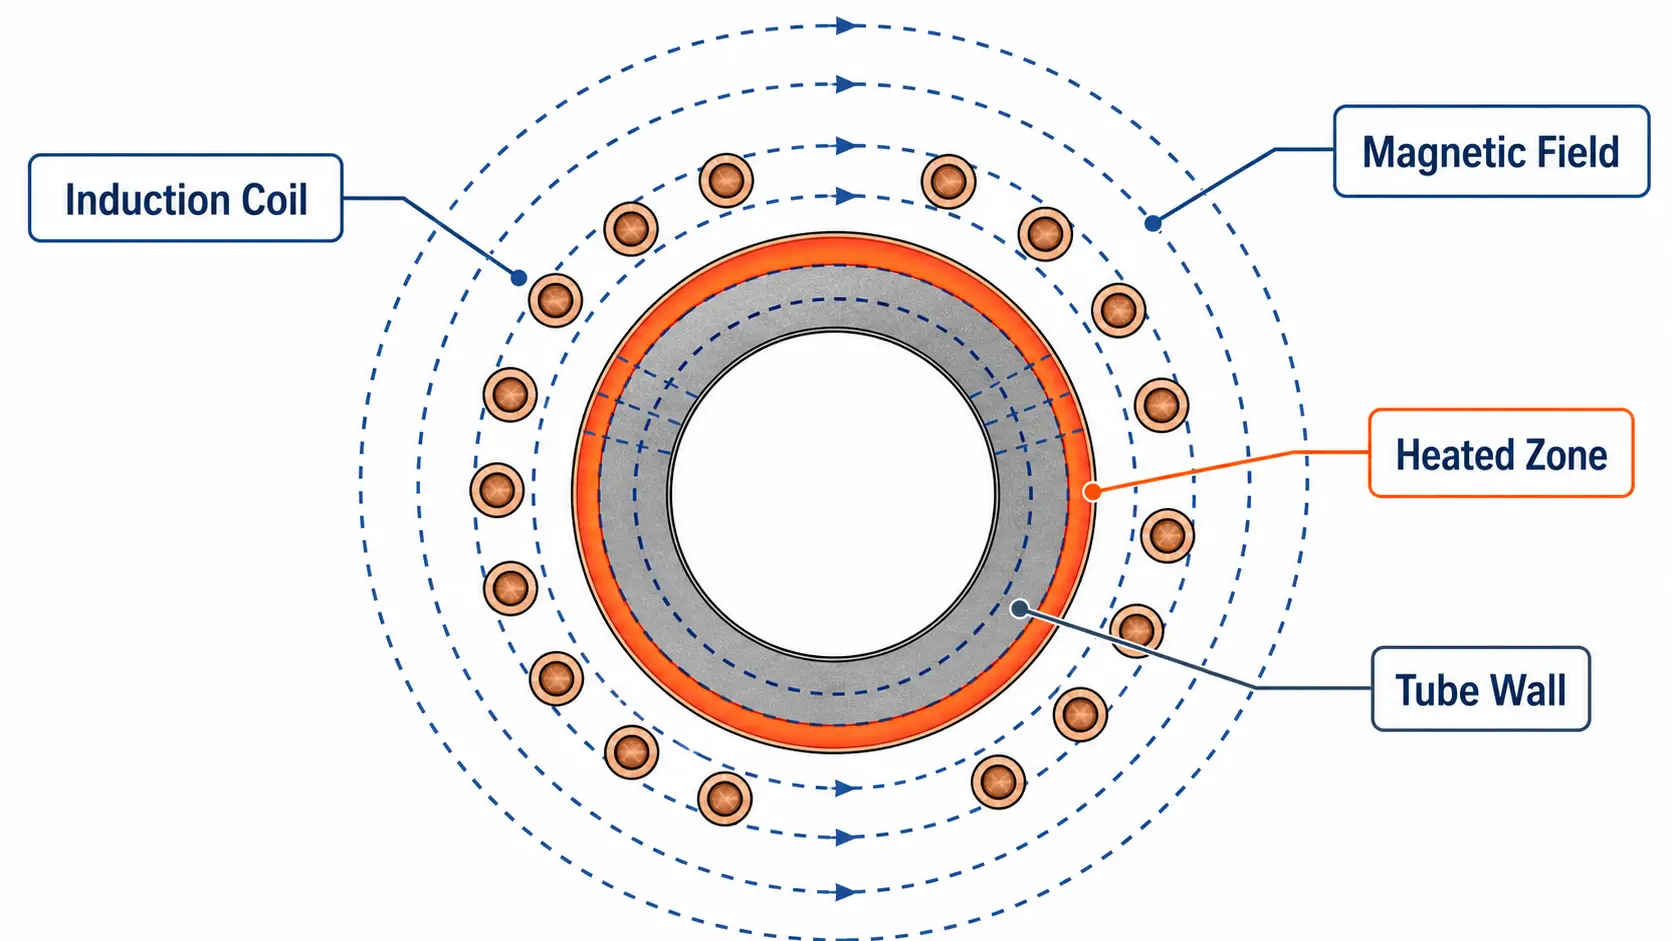
Induktionserwärmung nutzt ein Wechselmagnetfeld, um Wärme direkt im Stahlrohr zu erzeugen. Eine Spule wird um das Rohr oder um um den Abschnitt platziert, que precisa ser aquecido. Das Rohr selbst wird zur Wärmequelle.
Der praktische Vorteil liegt nicht in der Theorie. Er liegt im Ergebnis: Wärme kann in einen bestimmten Rohrabschnitt eingebracht werden, ohne zuerst das gesamte Bauteil zu erwärmen.
Das ist wichtig, wenn der Prozess nur eine Zone erwärmen muss, por exemplo:
A extremidade do tubo, o segmento médio, uma zona de ligação, uma zona de dobra, uma soldadura
2. Häufige Anwendungen für die Erwärmung von Stahlrohren
Aquecimento das extremidades do tubo para conformação: O aquecimento das extremidades do tubo é feito antes do alargamento, Reduzir, Esticar, Alargar ou outros passos de conformação são utilizados. Apenas a extremidade é aquecida, de modo que o resto do tubo seja menos afetado. Isto é útil, quando o próximo processo depende de um amolecimento uniforme da zona aquecida.
Dobragem de tubos: Na dobragem de tubos aplica-se calor à zona, que deve ser reformado. Isto permite dobrar o tubo de forma mais controlada, e o risco de fissuras é reduzido. Este é um dos casos de aplicação mais claros para aquecimento por indução, uma vez que a zona de aquecimento pode ser colocada exatamente onde é necessária, wo sie benötigt wird.
Soldar e aquecer uniões: O aquecimento por indução é frequentemente utilizado para conjuntos de tubos, as uniões soldadas necessitam. A bobina concentra o calor na área da união, para que o material de solda possa fluir corretamente. Isto é especialmente útil, wenn der Rest der Baugruppe nicht überhitzt werden soll.
Glühen von Schweißnähten und Spannungsarmglühen: Nach dem Schweißen kann der Nahtbereich eine weitere Wärmebehandlung benötigen, um Spannungen zu reduzieren oder den Zustand des geschweißten Abschnitts zu verbessern. Induktionserwärmung kann sich auf die Naht konzentrieren, während das Rohr durch die Linie läuft. Dies funktioniert am besten, wenn Rohrführung und Spulenposition stabil sind.
Randschichthärten: Einige Rohranwendungen erfordern eine härtere Oberfläche für eine höhere Verschleißbeständigkeit. Induktionserwärmung kann genutzt werden, um die äußere Schicht schnell zu erwärmen, gefolgt von einer Abkühlung. Dies ist ein spezialisierterer Anwendungsfall, kommt aber häufig bei Bauteilen vor, die im Betrieb Verschleiß widerstehen müssen.
Vorwärmen vor dem Schweißen oder Beschichten: Vorwärmen hilft, das Rohr auf die nachfolgende Bearbeitung vorzubereiten. Pode melhorar a estabilidade do processo e reduzir os choques térmicos. Esta solução é frequentemente escolhida, quando uma linha de produção necessita de mais consistência, do que o aquecimento por chamas pode oferecer.
3. Por que os fabricantes o utilizam
Aquece apenas a área necessária. Esta é a principal razão. Se o processo só precisa aquecer uma secção, não há motivo, para aquecer também o resto do tubo.
É mais rápida do que muitos métodos tradicionais. A indução não perde tempo, a aquecer uma grande câmara de forno ou a esperar, que a peça completa aquece.
É mais fácil de repetir. Assim que o sistema estiver corretamente configurado, pode fornecer o mesmo resultado de forma mais consistente do que o aquecimento manual.
Ela encaixa melhor na automação. Sistemas de indução podem ser integrados com transportadores, rolos, manuseio rotativo, robôs e sistemas de controlo de temperatura em linhas de produção.
Pode reduzir a dependência do trabalho manual. Isto é importante em ambientes de produção, em que diferenças entre operadores causam problemas de qualidade.
4. O que influencia o resultado
Este ponto é mais importante do que qualquer afirmação de marketing. Muitos projetos de indução falham, porque o processo e o equipamento não estão devidamente ajustados um ao outro.
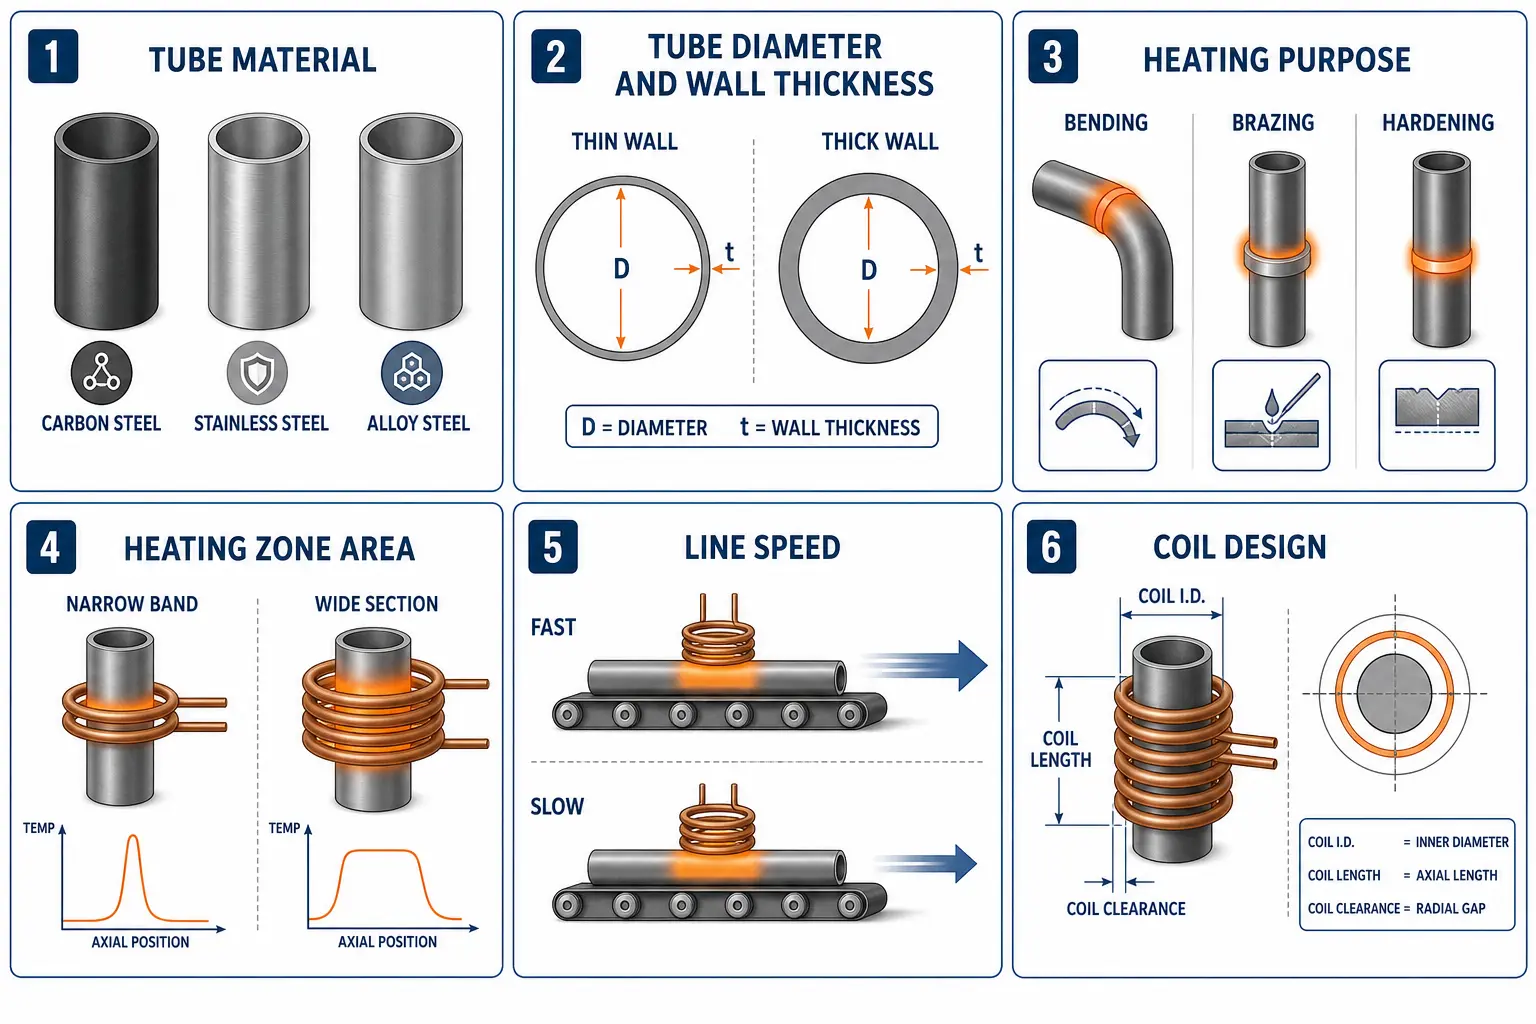
| Fator | O que deve ser considerado |
|---|---|
| Material do tubo | Diferços aços não se comportam da mesma forma. Kohlenstoffstahl, Aço inoxidável e aço ligado podem reagir de maneira diferente ao aquecimento por indução. Se o material não for confirmado precocemente, o resultado do aquecimento pode ser instável. |
| Dimensão do tubo e espessura da parede | Um tubo fino reage de forma diferente de um tubo grosso. Tubos de parede fina aquecem-se mais rapidamente e podem sobreaquecer mais facilmente. Tubos de parede grossa requerem mais potência e tempo, para aquecer de forma fiável. |
| Objetivo de aquecimento | O objetivo varia conforme a tarefa: Dobragem, Soldadura, Pré-aquecimento, Endurecimento, Recozimento para alívio de tensões. Se o objetivo não estiver claro, é provável que o equipamento esteja configurado incorretamente. |
| Faixa de aquecimento | Uma área de aquecimento localizada curta e um segmento de aquecimento mais longo exigem designs de bobina diferentes e controlo de processo diferente. |
| Liniengeschwindigkeit oder Zykluszeit | Der Erwärmungsprozess muss zum tatsächlichen Produktionstakt passen. Wenn sich das Rohr zu schnell bewegt, kann die Erwärmung unvollständig sein. Wenn es sich zu langsam bewegt, sinkt die Ausbringung. |
| Spulendesign | Die Spule bestimmt, wohin die Wärme geht. Ein schlechtes Spulendesign führt zu schlechten Ergebnissen, selbst wenn die Stromversorgung gut ist. |
5. Considerações sobre o equipamento
Ein echtes Induktionssystem für Stahlrohre besteht nicht nur aus einer Stromversorgung. Normalmente inclui:
Alimentação elétrica. Deve ser adequado à aplicação. Um sistema demasiado fraco não consegue acompanhar. Um sistema mal regulado pode causar aquecimento irregular.
Spule.
sistema de arrefecimento. Arrefecimento não é opcional. O bobina e a eletrónica de potência necessitam dela, para funcionar de forma fiável.
Steuerungen.
Sistema de manuseio.
Monitorização da temperatura. Quando a temperatura é crítica para o processo, deve ser medida e não estimada.
Dispositivos de segurança.
Manuseio e posicionamento: Se o tubo se mover para o local errado, o resultado do aquecimento muda. O sistema deve manter o tubo alinhado com a bobina.
Manutenção e segurança: Isto é frequentemente ignorado até mais tarde – um erro. Mangueiras, Conexões, Bobinas, Todos os sensores e dispositivos de proteção necessitam de acesso para manutenção.
6. Problemas comuns
1. O aquecimento é desigual. Frequentemente causado por mau alinhamento, uma posição inconsistente da peça ou uma configuração inadequada da bobina.
2. Tubo fino sobreaquece. Isto acontece, quando o calor é introduzido de forma demasiado agressiva ou o controlo é insuficiente.
3. Tubos grossos não são aquecidos suficientemente no interior. A superfície pode parecer quente, enquanto o interior ainda está demasiado frio para o processo.
4. Ocorre oxidação superficial. Aço, aquece-se no ar, oxida-se. A indução reduz o tempo de exposição, elimina a oxidação mas não automaticamente.
5. As bobinas desgastam-se precocemente. Causas comuns são mau arrefecimento, Problemas com a qualidade da água, Vibrações ou contacto acidental.
7. Wann Induktionserwärmung gut geeignet ist
O aquecimento por indução é uma boa opção, quando o processo requer o seguinte:
|
Bem adequado — aquecimento local — aquecimento rápido — aquecimento repetível — automação mais fácil |
Menos atraente — o volume de produção é baixo — os tipos de produtos mudam com demasiada frequência — o processo requer longos tempos de retenção — a faixa de aquecimento é demasiado variável, para ser bem controlada |
Na prática, a decisão deve basear-se em testes padrões, não em suposições.
Principais conclusões: O aquecimento por indução para tubos de aço faz sentido, quando o processo é controlado, o aquecimento local é necessário e a linha de produção exige resultados repetíveis. Não é uma solução universal, mas para a aplicação correta muitas vezes é mais rápida, mais limpa e mais fácil de automatizar do que um forno- ou aquecimento por chama. A verdadeira questão não é, se pode aquecer tubos de aço. Isso pode. A verdadeira questão é, se se adequa ao tamanho do tubo, ao material, ao objetivo do aquecimento e ao método de produção.
Perguntas Frequentes
F: Pode a indução ser usada em tubos de aço inoxidável?
A: Ja, aber Edelstahl kann sich anders verhalten als Kohlenstoffstahl. Daher muss der Prozess auf das Material abgestimmt werden.
F: Ist Induktionserwärmung besser als Ofenerwärmung?
A: Nicht immer. Für lokale Erwärmung und Produktionslinien ist sie in der Regel besser geeignet, während Ofenerwärmung für größere Chargen oder Prozesse mit langen Haltezeiten besser sein kann.
F: Was sollte vor der Auswahl eines Induktionssystems geprüft werden?
A: Material do tubo, Größe, Objetivo de aquecimento, Produktionsgeschwindigkeit und Handlingmethode sollten zuerst geprüft werden.
Anwendungsprüfung für die Erwärmung von Stahlrohren erhalten
Teilen Sie uns Ihr Rohrmaterial, die Abmessungen, den Erwärmungszweck und den Produktionsablauf mit. Unser Engineering-Team kann beurteilen, ob Induktionserwärmung ein geeigneter Ansatz für Ihren Prozess ist.