
Resolvendo 2 Defeitos Críticos de Cementação por Indução em Engrenagens: Estrutura Não-Martensítica & Distorção
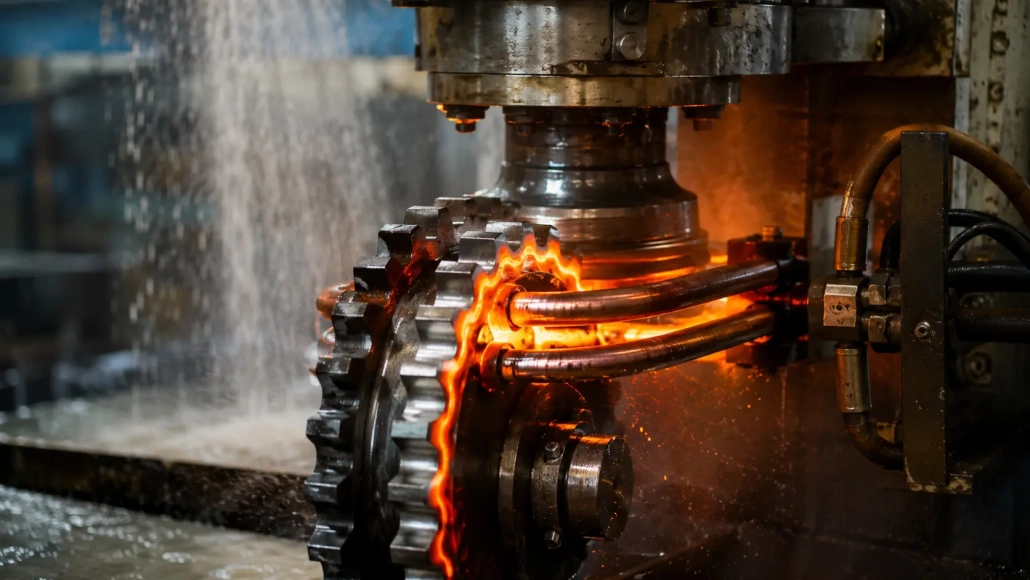
A cementação por indução de engrenagens encontra frequentemente dois defeitos críticos que podem levar ao desperdício de um lote antes que alguém os detete: dureza superficial inesperadamente baixa causada por estruturas não martensíticas, e distorção pós-têmpera que faz com que a folga ultrapasse a tolerância do plano. Este artigo analisa as causas principais e as soluções mais práticas — baseadas em experiência de produção com pinhões C45E e 45# engrenagens de anel.
📋 Índice
1. Pinhões de motor: O Problema da Estrutura Não-Martensítica
A Configuração
Material: Aço C45E, 6 espessura do dente em mm. Dureza de superfície alvo: ≥58 HRC. O a têmpera de engrenagens por indução a configuração utiliza uma 100 kW / 80 fonte de alimentação de alta frequência kHz, bobina de cobre de volta única, e alimentação do fuso rotativo.
O Defeito
O corte fino deixa uma camada deformada por trabalho a frio nas pontas dos dentes. Durante o aquecimento rápido por indução, esta microestrutura deformada resiste à austenitização.
O resultado é uma faixa fina de estrutura não-martensítica na própria superfície onde a dureza mais importa, cobrindo a dureza alcançável bem abaixo da especificação. A metalografia confirma ilhas de ferrite numa matriz martensítica mesmo na lateral do dente (Referência: ASM Handbook Vol. 4C — Endurecimento por Indução).
A Correção
O caminho mais prático é um 100 °C têmpera a baixa temperatura imediatamente após a têmpera. Isto preserva a dureza máxima enquanto têmpe, aliviando microtensões que tornam a camada não martensítica frágil. Para uma comparação mais ampla das estratégias de endurecimento entre diferentes tipos de engrenagens, veja o nosso guia sobre endurecimento por indução de um único disparo vs. endurecimento por indução dente-a-dente para rodas motrizes.
Igualmente crítico é aperfeiçoar o ciclo de aquecimento: funcionar a plena potência desde o primeiro milissegundo, e controlar o tempo do ciclo em 0.5-incrementos de segundos. Uma vez que ambas as medidas estejam implementadas, a dispersão da dureza de lote para lote reduz-se drasticamente.
2. Engrenagens Anulares de Volante: Controlo da Distorção no Endurecimento por Indução de Engrenagens
A Configuração
Material: 45# aço carbono. Diâmetro típico da coroa dentada: 300–500 mm. O plano de fabrico exige uma fuga pós-tempera de ≤0,15 mm — uma tolerância quase impossível de manter apenas ajustando os parâmetros de potência.
O Defeito
Durante a têmpera por imersão, o anel arrefece de forma desigual — a face inferior em contacto com o suporte arrefece mais lentamente do que a face superior exposta. Este arrefecimento assimétrico cria um gradiente de tensões térmicas que deforma o anel em forma oval, com valores de excentricidade facilmente superiores a 0.3 mm.
A Correção
Isto requer uma abordagem em duas frentes — dispositivo + pós-processamento:
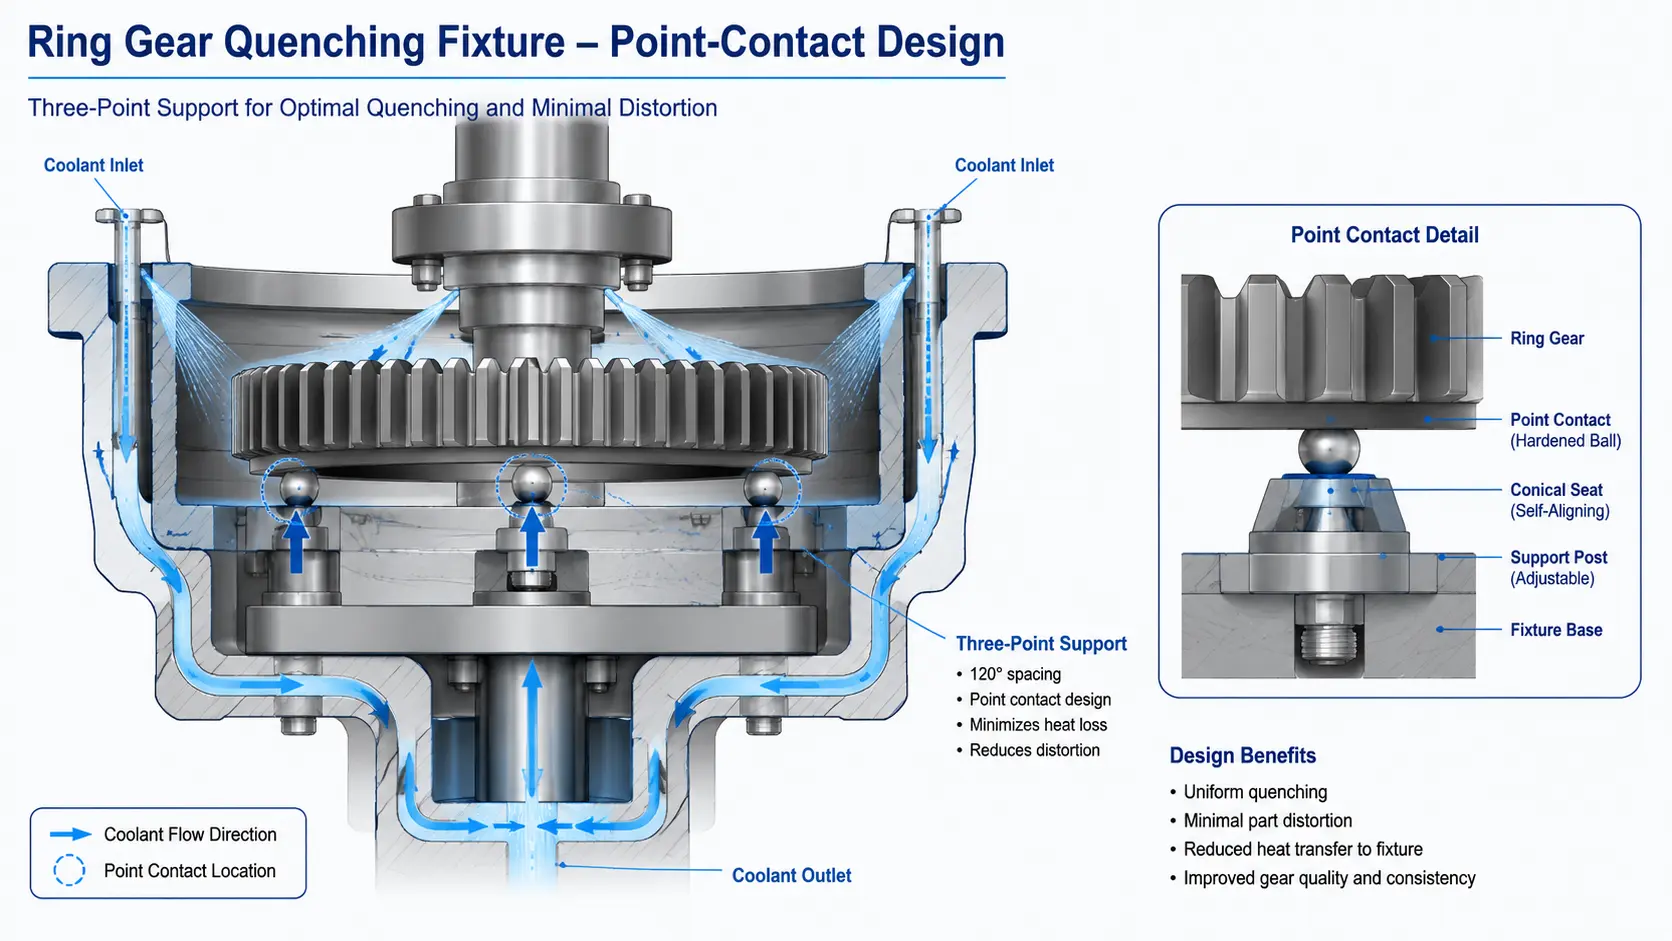
1. Dispositivo de têmpera por contacto pontual. Substituir o dispositivo de fixação de contacto total por um design de três pontos de contacto. Ao minimizar a área de contacto, o fluido de arrefecimento circula uniformemente em toda a peça, eliminando o arrefecimento diferencial que causa deformações.
O material do dispositivo deve ter baixa permeabilidade magnética — aço inoxidável ou algumas ligas de cobre específicas — para evitar aquecimento por indução parasita nos pontos de contacto (Ver também: Gear Solutions — Têmpera por indução de engrenagens Parte 2).
2. Endireitamento CNC em linha. Mesmo com um dispositivo otimizado, alguma distorção é inevitável em anéis de parede fina. Integrar uma máquina de endireitar CNC imediatamente a jusante da estação de têmpera mede o desalinhamento em cada peça e aplica correção mecânica controlada para a trazer de volta dentro do 0.15 envelope em mm.
Principal vantagem
Um a têmpera de engrenagens por indução processo estável depende tanto do que acontece antes quando a bobina aquece a peça (microestrutura da conformação anterior) quanto do que acontece depois (conceção de gabarit e endireitamento).
Para pinhões, a alavanca é metalúrgica — reconhecer e mitigar a camada de deformação de blanking fino com têmpera precisa. Para engrenagens circulares, a alavanca é mecânica — invest in point-contact fixturing and inline straightening. Em ambos os casos, the fix is not a more expensive power supply; it’s smarter process engineering around it. Related reading: Tiro Único vs. Tooth-by-Tooth — How to Choose the Right Induction Hardening Process for Drive Wheels
Perguntas Frequentes: Common Questions About Gear Induction Hardening
P1: Why does fine-blanking cause non-martensitic structure in gear induction hardening?
Fine-blanking introduces intense cold plastic deformation at the tooth tips. This deformed microstructure has a temperatura de austenitização mais baixa do que o material base. Durante o aquecimento rápido por indução (tipicamente abaixo 2 segundos), a entrada de calor é demasiado curta para homogeneizar totalmente a austenite nesta zona deformada.
O resultado é ilhas de ferrite aprisionadas na matriz martensítica após a têmpera — o “estrutura não-martensítica” — e porque a ferrite é ordens de grandeza mais macia do que a martensita, a dureza superficial diminui significativamente exatamente onde a resistência ao desgaste é mais necessária.
Q2: Porque usar têmpera a baixa temperatura (100 °C) em vez de uma têmpera mais alta?
Têmpera padrão para engrenagens endurecidas por indução normalmente funciona a 150–200 °C, but in this case that would sacrifice too much surface hardness.
O 100 °C low-temperature temper is a deliberate compromise: it preserves the peak as-quenched hardness while relieving enough residual stress to prevent the non-martensitic layer from cracking under service loading — a stress-relief step rather than a full temper.
Q3: What makes point-contact fixturing better than full-surface support?
When a ring gear sits flat against a full-surface fixture during quenching, o bottom face cools significantly slower do que a face superior exposta — o dispositivo atua como um isolante térmico. Este arrefecimento assimétrico deforma o anel numa forma oval, excedendo facilmente 0.3 desvio de mm.
A dispositivo de contacto de três pontos elimina este problema permitindo que o líquido de têmpera circule uniformemente em ambas as faces. A compensação: os contactos pontuais concentram o esforço mecânico, Assim a seleção do material de fixação — baixa permeabilidade magnética, alta resistência ao calor — torna-se crítica.
Q4: Posso resolver distorções no endurecimento por indução de engrenagens ajustando apenas a potência e a frequência?
Não. Para engrenagens anelares de parede fina (relação diâmetro-espessura acima 20:1), soluções apenas térmicas atingem um limite físico: o gradiente de temperatura necessário para o endurecimento através cria inerentemente contração térmica desigual durante a têmpera.
A única abordagem fiável é fixação por contacto pontual mais endireitamento CNC em linha como rede de segurança mecânica. Apenas ajustar o parâmetro de potência nunca conseguirá consistentemente cumprir a especificação de excentricidade ≤0,15 mm.
Contacte-nos para uma Avaliação de Processo Gratuita
Se estiver a lidar com variações de dureza ou deformações pós-têmpera no seu a têmpera de engrenagens por indução linha, contacte a nossa equipa de engenharia para um avaliação gratuita do processo.
Envie-nos o desenho da sua peça de trabalho, grau do material, e os parâmetros atuais do processo, e nós forneceremos um diagnóstico preliminar e uma proposta de optimização dentro de 48 horas — cobrindo configuração da fonte de alimentação, design da bobina, recomendações de fixação, e, quando aplicável, integração de endireitamento em linha.
Dê o próximo passo: partilhe o seu desenho de peça e requisitos de produção. Os nossos engenheiros de aplicação irão analisar os pontos críticos do seu processo sem qualquer custo e recomendar soluções direcionadas — quer isso signifique têmpera a baixa temperatura, fixação por contacto pontual, ou uma estação de rectificação CNC inline ajustada ao seu rendimento.


