| O calor é gerado diretamente dentro do metal, com uma taxa de aquecimento 2-10 vezes mais rápido que os métodos de aquecimento tradicionais; por exemplo, uma peça de aço carbono leva apenas alguns segundos a dezenas de segundos para aquecer até a temperatura de forjamento de 1200 ℃ |
Depende da radiação térmica e da condução do ar para transferência de calor, com um longo caminho de transferência de calor; leva vários minutos para aquecer uma peça de aço carbono da mesma especificação até a temperatura de forjamento |
| Com controle preciso através de um campo magnético alternado, a diferença de temperatura interna e externa de peças de pequeno e médio porte pode ser controlada dentro de 5 ℃, evitando efetivamente o superaquecimento ou subaquecimento local |
Grandemente afetado pela perturbação do fluxo de ar, a temperatura da superfície da peça flutua significativamente, com uma diferença de temperatura frequentemente superior a 50 ℃, o que facilmente leva a defeitos de trincas na peça de trabalho |
| A taxa de utilização do calor é tão alta como 85%-95%, sem perda de calor por chamas abertas ou pelo meio ambiente, resultando em perda de energia extremamente baixa |
A taxa de utilização de calor é apenas 30%-50%, com uma grande quantidade de calor perdido através da emissão de gases de combustão e radiação ambiental, levando a sérios desperdícios de energia |
| Adota um modo de aquecimento sem contato, sem poluentes, como resíduos de combustível ou incrustações de óxidos gerados; sem operação de chama aberta, resultando em baixo risco de incêndio |
Os gases de combustão e os resíduos são gerados durante o processo de aquecimento, que polui facilmente a superfície da peça e o ambiente operacional; operação com chama aberta representa um alto risco de incêndio |
| Ajustando a frequência atual (1kHz-1MHz) e a intensidade da corrente, a temperatura de aquecimento, a duração do aquecimento e a área de aquecimento podem ser controladas com precisão |
Baseia-se no ajuste manual do fornecimento de combustível para controle de temperatura, com um erro de temperatura superior a ± 50 ℃, tornando difícil atender à demanda por aquecimento preciso |
| Adequado para vários metais condutores (como o aço, cobre, alumínio, etc.), especialmente para as necessidades de aquecimento de peças de precisão de pequeno e médio porte e peças de formato especial |
Aplicável principalmente a grandes peças processadas em bruto e cenários com baixos requisitos de precisão dimensional e qualidade de superfície |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
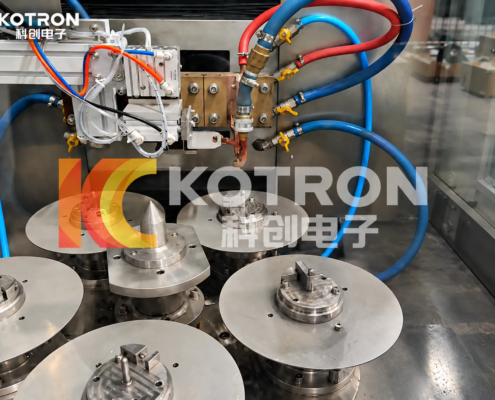
cui yanan2026-10-23 03:55:492026-10-23 03:55:49Endurecimento por indução de componentes flyweight para motores diesel marítimos
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
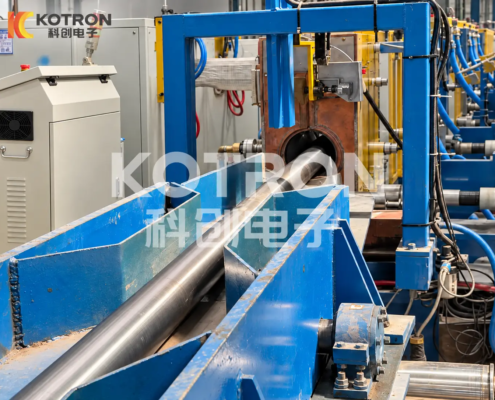
cui yanan2026-10-22 09:09:312026-10-22 09:09:31Aquecimento por indução de barras de liga de titânio para laminação a quente
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
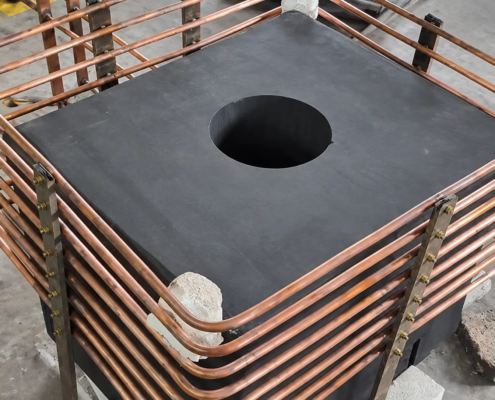
cui yanan2026-10-21 06:20:102026-10-21 06:20:10Sistema de aquecimento por indução para moldes de grafite


