
Aquecimento por indução local em perfilagem: Aquecimento de borda, Formabilidade e Controle de Processo
A conformação por rolo é um processo contínuo de conformação de metal usado para produzir perfis com formatos de seção transversal específicos. Ao processar aço de alta resistência ou perfis com geometrias exigentes de arestas e cantos, A conformação a frio convencional pode envolver alta resistência à conformação, concentração de deformação localizada, e desvios dimensionais.
Aquecimento por indução local na perfilagem fornece uma maneira de aquecer áreas de deformação selecionadas antes que elas entrem na seção de formação. Ao concentrar energia térmica em regiões específicas, o processo pode alterar as propriedades locais do material e melhorar as condições de conformação sem necessariamente aquecer toda a peça de trabalho.
Esta abordagem foi investigada na produção de tubos quadrados de alta resistência e também pode ser aplicada a operações especializadas de formação de perfis metálicos que requerem aquecimento localizado das bordas..
No entanto, essas aplicações não usam necessariamente o mesmo arranjo de aquecimento. O aquecimento dos cantos de um tubo quadrado e o aquecimento das bordas longitudinais de um perfil de suporte metálico entalhado envolvem diferentes geometrias de peças e configurações de indutores.
Este artigo examina os princípios do aquecimento por indução localizado na perfilagem, seus efeitos na conformabilidade e retorno elástico, e os fatores que influenciam a consistência do aquecimento e a qualidade do perfil acabado.
2. Por que o aquecimento localizado é usado na conformação de rolos?
3. Onde é aplicado o aquecimento por indução local?
4. Como o aquecimento local afeta a conformabilidade e o retorno elástico
5. Fatores que afetam o aquecimento e a consistência da perfilagem
6. Considerações materiais e limitações do processo
7. Monitoramento de Processos e Inspeção de Qualidade de Conformação
8. Quando a perfilagem assistida por indução é adequada?
1. O que é aquecimento por indução local na perfilagem?
O aquecimento por indução local na perfilagem combina aquecimento eletromagnético com deformação mecânica através de equipamentos de laminação.
Uma bobina de indução gera um campo magnético alternado, induzindo correntes elétricas dentro da peça condutora. A resistência elétrica converte essa energia em calor na região selecionada.
Ao contrário do aquecimento de forno convencional, o processo não exige que toda a peça atinja a mesma temperatura.
Dependendo da aplicação, a seção de aquecimento pode ser instalada antes de uma estação de formação ou integrada em uma linha de produção contínua.
Uma sequência de processo típica inclui:
①Alimentação e posicionamento do perfil metálico.
②Aplicando aquecimento por indução à área de deformação selecionada.
③Movendo a região aquecida em direção aos rolos formadores.
④Aplicando força mecânica para produzir a geometria necessária.
⑤Inspecionando o perfil acabado.
Na literatura de pesquisa, processos relacionados são frequentemente descritos como Formação de Rolos com Aquecimento Parcial (PHRF) ou perfilagem assistida por aquecimento por indução local.
Esses termos descrevem abordagens relacionadas, mas não devem ser automaticamente tratados como idênticos. O aquecimento parcial descreve a estratégia de aquecimento localizado, enquanto o aquecimento por indução identifica a fonte de energia.
Também é importante distinguir a laminação da laminação a quente.. A conformação por rolo dobra progressivamente o metal através dos rolos de conformação para criar uma seção transversal especificada, enquanto a laminação a quente utiliza principalmente deformação compressiva para alterar a espessura ou a seção transversal do metal.
2. Por que o aquecimento localizado é usado na conformação de rolos?
Localized heating is considered when certain areas of a metal profile require improved forming conditions.
It is not necessary for every roll forming application. Conventional cold roll forming remains suitable for many materials and profile geometries.
2.1 Reducing Local Forming Resistance
The mechanical properties of steel change with temperature. Em condições adequadas, heating reduces the material’s resistance to plastic deformation.
This can be beneficial when a forming operation involves:
•High-strength steel with relatively limited room-temperature formability
•Tight corner geometries
•Localized edge deformation
•High strain concentration in selected forming regions
By heating the deformation area, the forming operation can take advantage of the material’s temperature-dependent mechanical behavior.
O objetivo é melhorar as condições da região que sofre deformação ao invés de aquecer desnecessariamente todo o perfil.
2.2 Melhorando a formabilidade local
A conformabilidade descreve a capacidade de um material sofrer deformação plástica sem desenvolver defeitos inaceitáveis..
Durante a perfilagem, a deformação não é distribuída uniformemente por todo o perfil. Cantos, regiões de flexão, e as bordas podem sofrer maior tensão local do que seções relativamente planas.
Quando a ductilidade do material é insuficiente para a deformação necessária, o aquecimento localizado pode ajudar a reduzir o risco de danos relacionados à formação.
Pesquisa de Peng et al. no Jornal Chinês de Engenharia investigou o aquecimento por indução de cantos de tubos quadrados de alta resistência antes da perfilagem secundária. O estudo relatou melhor conformabilidade dos cantos através do aquecimento localizado, mantendo as propriedades das regiões não deformadas.
As descobertas se aplicam ao tubo de aço de alta resistência específico e às condições experimentais investigadas, em vez de estabelecer um resultado universal para todas as operações de perfilagem.
2.3 Evitando aquecimento desnecessário de todo o perfil
Alguns perfis requerem deformação principalmente ao longo de arestas ou cantos selecionados.
O aquecimento de toda a secção transversal pode, portanto, ser desnecessário.
O aquecimento por indução localizado permite que o arranjo de aquecimento se concentre nas regiões que necessitam de formabilidade adicional, enquanto as áreas circundantes permanecem fora da zona de aquecimento primária.
Esta abordagem pode ser particularmente útil quando a geometria do perfil e a sequência de produção permitem que a secção de aquecimento seja integrada com o equipamento de conformação mecânica..
3. Onde é aplicado o aquecimento por indução local?
O local de aquecimento depende da geometria do perfil e do tipo de deformação necessária.
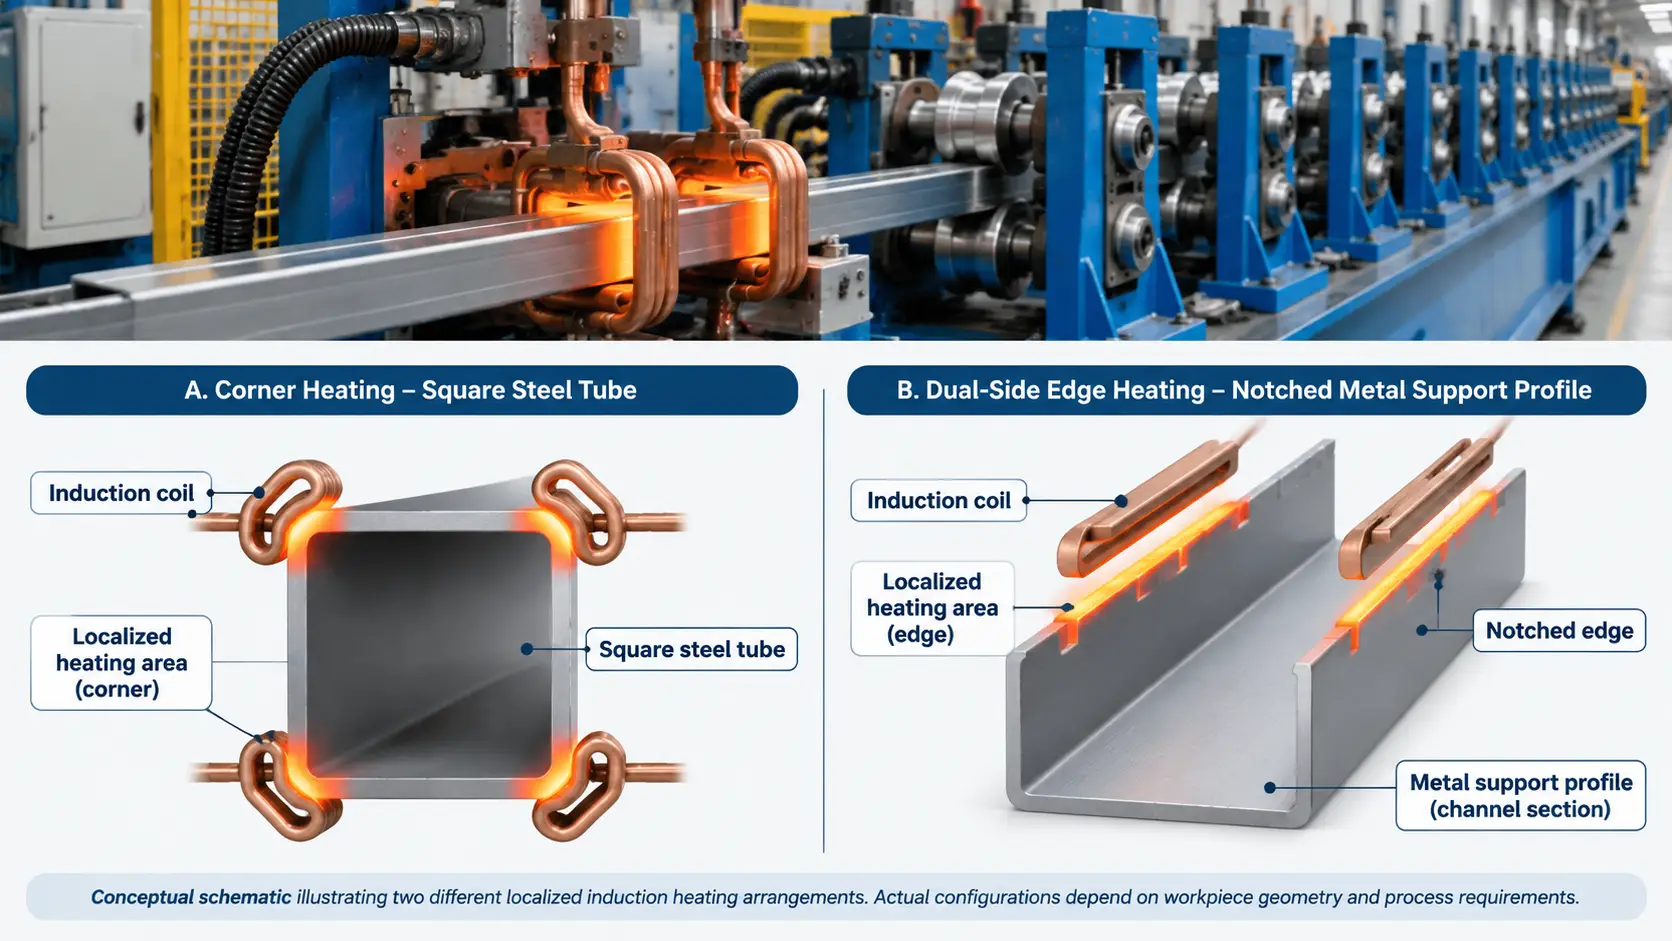
Duas configurações diferentes são particularmente relevantes: aquecimento de cantos para tubos quadrados de alta resistência e aquecimento de bordas longitudinais para perfis de suporte metálicos especializados.
3.1 Aquecimento de Cantos em Tubos Quadrados de Alta Resistência
Em perfis ocos de aço quadrados e retangulares, os cantos são importantes regiões de deformação.
Durante a perfilagem, o material sofre flexão e deformação plástica em torno dessas áreas. O aço de alta resistência pode sofrer um endurecimento por deformação significativo e uma resistência à formação localizada.
O aquecimento por indução local pode ser aplicado nas regiões de canto antes de uma operação de conformação subsequente.
Pesquisa de Peng et al. examinaram esta abordagem usando bobinas de indução posicionadas para aquecer os cantos de tubos quadrados de alta resistência.
O estudo relatou melhor conformabilidade de canto, mas também identificou considerações importantes sobre o processo, incluindo acúmulo de metal ao redor dos cantos externos e desenvolvimento de microfissuras sob certas condições de formação.
Um estudo separado de Wang et al. investigou os efeitos da temperatura de aquecimento por indução na microestrutura e nas propriedades mecânicas de tubos quadrados HSLA.
A pesquisa examinou diferentes faixas de temperatura de aquecimento e sua influência na microestrutura dos cantos, propriedades mecânicas, e formando desempenho.
These studies demonstrate that heating temperature is not simply a matter of increasing formability. It also influences microstructural evolution and the mechanical properties of the finished section.
The appropriate heating conditions must therefore be established for the specific steel grade, condição material original, and forming sequence.
3.2 Longitudinal Edge Heating in Notched Metal Support Profiles
Another application involves metal support profiles whose longitudinal edges require localized deformation.
A practical industrial configuration uses two induction coils positioned on opposite sides of the profile.
The general arrangement includes:
•A channel-shaped metal support profile with regularly spaced edge notches
•Dois indutores posicionados próximos às bordas longitudinais
•Aquecimento localizado de ambas as regiões de borda
•Um mecanismo de alimentação e orientação
•Equipamento de laminação que forma as bordas aquecidas
À medida que o perfil avança, ambas as bordas longitudinais passam através de suas respectivas regiões de aquecimento antes de entrarem na seção de laminação.
A parte central do perfil permanece fora das áreas de aquecimento primário.
Este arranjo difere do aquecimento de canto em tubos quadrados. As regiões-alvo, geometria da peça, e o posicionamento do indutor são diferentes.
Um verdadeiro exemplo industrial é o Linha de perfilagem assistida por indução para perfis de suporte metálico.
O equipamento demonstrado combina aquecimento de borda por indução de dois lados, alimentação contínua, orientação da peça, e laminação mecânica de bordas.
Os entalhes introduzem uma consideração adicional de design. À medida que as bordas interrompidas se movem através da região de aquecimento por indução, a quantidade e a geometria do metal abaixo dos indutores mudam. Isso pode afetar o acoplamento eletromagnético local.
O arranjo do indutor e as ferramentas de laminação devem, portanto, ser projetados em torno das dimensões reais do perfil e da geometria do entalhe.
A demonstração do equipamento estabelece o arranjo de aquecimento e laminação, mas não estabelece por si só uma temperatura operacional universal, velocidade de produção, ou tolerância dimensional.
4. Como o aquecimento local afeta a conformabilidade e o retorno elástico
O aquecimento localizado altera a resposta mecânica do material durante a conformação. Duas considerações importantes são conformabilidade e retorno elástico.
4.1 Efeito na formabilidade
O aquecimento pode reduzir a resistência à deformação e alterar a capacidade do material de acomodar deformações plásticas.
Para perfis de aço de alta resistência, isso pode ser importante em áreas onde a conformação a frio convencional produz intensa concentração de deformação.
O efeito depende de diversas variáveis:
•Classe de aço e microestrutura inicial
•Temperatura de aquecimento
•Taxa de aquecimento
•Tempo entre aquecimento e deformação
•Deformação local e geometria de formação
O estudo de Wang et al. em tubos quadrados HSLA demonstraram que diferentes faixas de temperatura de aquecimento por indução produziram diferentes respostas microestruturais e mecânicas.
Os resultados destacam por que as condições de aquecimento devem ser desenvolvidas para o material e a operação de conformação, em vez de selecionadas a partir de uma recomendação geral de temperatura.
4.2 Efeito no Springback
Springback ocorre quando a deformação elástica é liberada após a força de formação ser removida.
Isso pode fazer com que o perfil acabado se desvie do ângulo pretendido, curvatura, ou dimensões da seção transversal.
A quantidade de retorno elástico é influenciada por:
•Resistência do material e propriedades elásticas
•Espessura do perfil
•Raio de curvatura
•Ângulo de formação
•Geometria do rolo
•Sequência de formação
•Temperatura durante a deformação
A conformação por aquecimento parcial também foi investigada como um método para influenciar o retorno elástico em aços de alta resistência..
Por exemplo, Mehari e Han estudaram os efeitos da perfilagem por aquecimento parcial no retorno elástico em seções de aço de alta resistência.
Esta pesquisa fornece evidências relevantes sobre a conformação assistida por aquecimento localizada, mas suas conclusões devem ser interpretadas dentro do processo específico e das condições materiais estudadas.
O aquecimento localizado pode influenciar o retorno elástico, mas não elimina automaticamente a recuperação dimensional após a formação.
4.3 Equilibrando a formabilidade e as propriedades do material
Melhorar a formabilidade é apenas uma parte do processo.
O aquecimento excessivo pode alterar a microestrutura, propriedades mecânicas, and surface condition of the material.
For some high-strength steels, the temperature range required to improve forming behavior must also be evaluated against the original material condition and the required properties of the finished component.
The objective is to establish a suitable balance between deformation requirements and material performance.
5. Fatores que afetam o aquecimento e a consistência da perfilagem
Heating and mechanical forming must be considered as one coordinated process.
Several variables influence whether the selected regions receive consistent heating and whether the finished profile meets the required geometry.
5.1 Material Grade and Thickness
Different steel grades have different elétrica, magnético, térmico, and mechanical properties.
These properties affect electromagnetic coupling, heating behavior, and the material’s response to deformation.
A espessura também influencia a transferência de calor e a distribuição de temperatura através da seção.
Um arranjo de indutor e uma condição operacional desenvolvida para um material não devem ser automaticamente aplicados a outro tipo de aço ou espessura de perfil.
5.2 Geometria e folga do indutor
O indutor deve ser projetado em torno da região de aquecimento alvo e da geometria real da peça de trabalho.
Considerações importantes incluem:
•Forma e dimensões do indutor
•Distância entre o indutor e a peça de trabalho
•Seção transversal do perfil
•Posição de borda ou canto
•Geometria do entalhe
•Alinhamento da peça
A folga deve permitir que o perfil se mova através da seção de aquecimento sem interferência mecânica.
Ao mesmo tempo, o acoplamento eletromagnético deve permanecer adequado para a operação de aquecimento pretendida.
Para perfis entalhados, a mudança da geometria da borda torna o projeto do indutor particularmente importante.
5.3 Distância entre as seções de aquecimento e laminação
Depois de sair da região de aquecimento por indução, a peça de trabalho começa a esfriar.
A distância entre a seção de aquecimento e os rolos de formação influencia, portanto, a temperatura na qual ocorre a deformação.
Se a distância for muito grande para o processo pretendido, o material pode perder uma quantidade significativa de calor antes de chegar à estação de formação.
O layout do equipamento deve levar em conta a temperatura de formação necessária, movimento da peça de trabalho, e espaço de instalação disponível.
5.4 Velocidade de alimentação e potência de aquecimento
Na produção contínua, a velocidade de alimentação determina quanto tempo cada seção do perfil permanece dentro da região de aquecimento efetiva.
A uma determinada potência absorvida e arranjo de aquecimento, aumentar a velocidade da linha geralmente reduz a energia fornecida por unidade de comprimento.
A potência de aquecimento e a velocidade de alimentação devem, portanto, ser coordenadas.
Outras variáveis relevantes incluem:
•Comprimento de aquecimento efetivo
•Posicionamento da peça
•Espessura do material
•Temperatura do material de entrada
•Acoplamento eletromagnético
Um processo de produção estável requer condições operacionais repetíveis, em vez de depender apenas da energia de aquecimento.
5.5 Geometria e alinhamento da ferramenta de rolamento
A seção de laminação determina como a força mecânica é aplicada ao material aquecido.
As principais considerações incluem:
•Perfil de rolo
•Folga do rolo
•Alinhamento de ferramenta
•Sequência de formação
•Geometria de aresta acabada necessária
Para perfis com entalhes regularmente espaçados, o arranjo de laminação deve acomodar as bordas interrompidas enquanto mantém a posição necessária da peça de trabalho.
Mesmo quando as condições de aquecimento são consistentes, geometria inadequada do rolo ou alinhamento incorreto podem produzir desvios dimensionais e deformação irregular.
O aquecimento e a laminação devem, portanto, ser desenvolvidos juntos para a mesma especificação de peça..
6. Considerações materiais e limitações do processo
O aquecimento por indução localizado não é adequado para todos os materiais ou operações de conformação.
Several limitations should be evaluated before introducing the process.
Propriedades dos materiais
High-strength and heat-treated steels may be sensitive to thermal cycles. Excessive heating can change their microstructure and mechanical properties.
Oxidação de superfície
Depending on the material and heating conditions, oxidation and surface scale may develop in the heated region.
Aquecimento desigual
Changes in inductor clearance, posicionamento da peça, or profile geometry can affect heating consistency.
Complex profile geometry
Notches, cantos acentuados, and changing cross-sections can influence electromagnetic coupling and mechanical clearance.
Forming limitations
Localized heating cannot compensate for fundamentally unsuitable roll geometry, incorrect tooling, or an inappropriate forming sequence.
There is no universal heating temperature, frequência, or power setting for all induction-assisted roll forming applications.
O processo deve ser estabelecido de acordo com o material real, dimensões do perfil, requisitos de deformação, e condições de produção.
7. Monitoramento de Processos e Inspeção de Qualidade de Conformação
O monitoramento do processo é necessário para determinar se as operações de aquecimento e conformação permanecem consistentes durante a produção.
A abordagem de inspeção deve abranger tanto a fase de aquecimento como o perfil acabado.
7.1 Verificando as condições de aquecimento
Variáveis importantes do processo podem incluir:
•Saída de potência de indução
•Frequência operacional
•Velocidade de alimentação da peça
•Tempo de aquecimento ou duração efetiva de aquecimento
•Folga do indutor à peça de trabalho
•Temperatura na região de formação pretendida
Onde o feedback de temperatura é necessário, um instrumento de medição calibrado apropriado deve ser usado.
Medição de temperatura infravermelha pode ser útil para mover perfis, mas a configuração de medição deve levar em conta a condição da superfície, emissividade, e a posição da área de medição.
7.2 Inspecionando a geometria do perfil acabado
O perfil acabado deve ser verificado em relação ao desenho especificado.
Dependendo da aplicação, a inspeção pode incluir:
•Dimensões gerais do perfil
•Posição da borda e ângulo de formação
•Raio de canto
•Geometria transversal
•Simetria entre as duas arestas
•Consistência dimensional ao longo do comprimento do perfil
Para perfis com entalhes, as bordas formadas também devem ser inspecionadas em torno das seções interrompidas.
7.3 Verificando a condição da superfície e do material
A inspeção visual pode identificar a oxidação da superfície, incrustação, e danos de formação visíveis.
Para aplicações críticas de aço de alta resistência, avaliação adicional do material pode ser necessária se o ciclo de aquecimento puder afetar as propriedades mecânicas originais.
Os requisitos de inspeção devem ser estabelecidos de acordo com a especificação do material e os requisitos do componente final.
O objetivo do monitoramento do processo não é simplesmente manter uma temperatura de aquecimento específica. É para garantir que as condições de aquecimento e formação produzam consistentemente o perfil acabado necessário.
8. Quando a perfilagem assistida por indução é adequada?
Vale a pena considerar a conformação por rolo assistida por indução quando as condições de conformação convencionais são insuficientes para um determinado material ou geometria de perfil.
As aplicações potenciais incluem:
•Seções de aço de alta resistência que exigem melhor conformabilidade local
•Seções ocas quadradas e retangulares com deformação de canto exigente
•Perfis metálicos que requerem formação de arestas longitudinais localizadas
•Perfis de suporte entalhados que exigem laminação especializada de bordas
•Linhas de produção contínuas onde o aquecimento pode ser integrado com equipamentos de alimentação e conformação
Antes de selecionar o processo, os fabricantes devem avaliar:
①Classe do material e condição original do material.
②Seção transversal e espessura do perfil.
③Regiões de aquecimento alvo.
④Geometria acabada necessária.
⑤Força de formação e arranjo de ferramentas.
⑥Velocidade de produção desejada.
⑦Inspeção e requisitos dimensionais.
Desenhos de peças e especificações de materiais são particularmente úteis ao avaliar uma nova aplicação.
Para perfis de suporte metálicos especializados, o desenho da borda final também deve mostrar as dimensões do entalhe e a deformação necessária da borda.
9. Perguntas frequentes
O aquecimento por indução melhora a formação de rolos?
Pode melhorar as condições de formação locais, alterando a resposta mecânica do material em regiões de deformação selecionadas.
O benefício real depende das propriedades do material, condições de aquecimento, e geometria do perfil.
Todo o perfil de metal é aquecido durante a perfilagem assistida por indução??
Não. O aquecimento por indução local foi concebido para concentrar energia em regiões selecionadas.
Dependendo da aplicação, estes podem ser cantos de tubos quadrados, regiões de flexão, ou bordas de perfil longitudinais.
O aquecimento por indução pode reduzir o retorno elástico na perfilagem?
O aquecimento localizado pode influenciar o retorno elástico, alterando a resposta mecânica do material durante a conformação.
A pesquisa investigou a conformação por aquecimento parcial de rolos como um método de controlar o retorno elástico em aço de alta resistência. No entanto, o resultado depende do material específico e das condições do processo.
Como a velocidade de alimentação afeta o aquecimento por indução?
A velocidade de alimentação influencia o tempo que cada seção da peça passa dentro da região de aquecimento efetiva.
A uma determinada potência absorvida, maior velocidade da linha geralmente reduz a entrada de energia por unidade de comprimento. A potência de aquecimento e a velocidade de alimentação devem, portanto, ser coordenadas.
O aquecimento por indução pode ser integrado ao equipamento de perfilagem existente?
Em algumas aplicações, uma seção de aquecimento por indução pode ser integrada ao equipamento de alimentação e laminação existente.
No entanto, a viabilidade depende do espaço de instalação disponível, geometria do perfil, folga do indutor, requisitos elétricos, e a sequência de formação necessária.
10. Conclusão
O aquecimento por indução local na conformação por rolo fornece uma maneira de melhorar as condições de conformação de regiões selecionadas de perfis metálicos sem necessariamente aquecer toda a peça de trabalho.
Ao concentrar o aquecimento eletromagnético em cantos ou bordas específicas, o processo pode influenciar a formabilidade local, resistência à deformação, e comportamento de retorno elástico.
No entanto, resultados consistentes exigem mais do que selecionar uma fonte de alimentação de indução apropriada. Propriedades dos materiais, geometria do indutor, posicionamento da peça, velocidade de alimentação, distância aquecimento-laminação, e o projeto da ferramenta de laminação devem ser considerados em conjunto.
Para fabricantes que processam perfis de aço de alta resistência ou perfis de suporte metálicos especializados, A conformação por rolo assistida por indução pode fornecer uma alternativa quando as condições de conformação convencionais são insuficientes.
A solução mais adequada é desenvolvida em torno da geometria real da peça, a especificação do material, resultado de formação necessário, e condições de produção.
Precisa de uma configuração personalizada de perfilagem assistida por indução?
Compartilhe seu desenho de perfil e especificação de material. Podemos avaliar se o aquecimento por indução localizado se adapta ao seu processo de conformação.


