
Endireitamento por Indução de Estruturas de Aço: Processo, Aplicações e principais considerações
Introdução
Estruturas de aço podem desenvolver distorção durante a soldagem, fabricação, montagem, e serviço. Grandes placas de aço podem ficar irregulares, painéis soldados podem desenvolver distorção angular, e os membros estruturais podem perder o alinhamento pretendido.
Endireitamento por indução é um método de correção térmica que utiliza aquecimento eletromagnético localizado para corrigir tipos selecionados de deformação em estruturas de aço. Dependendo do processo, expansão e contração térmica controlada, às vezes combinado com força mecânica aplicada enquanto o aço está quente, ajudar a restaurar a geometria necessária.
Ao contrário do endireitamento de chama convencional, o aquecimento por indução gera calor eletromagneticamente dentro da peça condutora, permitindo que áreas selecionadas sejam aquecidas sem chama aberta.
O endireitamento bem-sucedido depende da deformação original, propriedades do material, local de aquecimento, configuração do indutor, e controlo de processo.
2. Como o aquecimento por indução localizado corrige a deformação do aço
3. Aplicações comuns de alisamento por indução
4. Configuração do indutor e seleção da área de aquecimento
5. Fatores-chave que afetam os resultados do alisamento
6. Endireitamento por indução vs.. Endireitamento de chama
7. Monitoramento de Processos e Inspeção Dimensional
8. Limitações e considerações materiais
1. O que é alisamento por indução?
Usos de alisamento por indução indução eletromagnética para aquecer áreas selecionadas de uma estrutura metálica deformada.
Quando uma área localizada de aço é aquecida, ele tenta expandir. O material mais frio circundante restringe esta expansão, criando tensões internas. Porque a resistência ao escoamento do aço diminui à medida que sua temperatura aumenta, deformação plástica localizada pode ocorrer sob condições adequadas.
Durante o resfriamento, a região aquecida contrai. Esta alteração dimensional contribui para corrigir a geometria geral.
Alguns sistemas também aplicam força mecânica controlada enquanto o aço está quente.
As aplicações típicas incluem:
•Endireitamento de convés e anteparas do navio
•Correção de distorção de placa de aço
•Correção de montagem soldada
•Endireitamento de viga estrutural
•Componentes estruturais de veículos ferroviários e pesados
O endireitamento por indução deve ser diferenciado de dois outros processos:
Flexão por indução: Cria intencionalmente uma curvatura especificada.
Tratamento térmico pós-soldagem (PWHT): Atende requisitos metalúrgicos ou de tensão residual especificados, em vez de corrigir principalmente a geometria.
2. Como o aquecimento por indução localizado corrige a deformação do aço
O mecanismo de correção envolve expansão térmica restrita, deformação plástica localizada, e contração durante o resfriamento.
2.1 Expansão Térmica e Deformação Plástica
O indutor está posicionado próximo à área de correção selecionada. A energia eletromagnética gera calor dentro do aço condutor.
À medida que a temperatura aumenta, a área aquecida tenta se expandir. O material mais frio circundante restringe parte desta expansão.
Em condições adequadas, a resistência ao escoamento reduzida em temperatura elevada permite que ocorra deformação plástica localizada.
Esta é uma parte importante do mecanismo de endireitamento térmico. A correção não é simplesmente o resultado do aquecimento e subsequente encolhimento.
2.2 Contração durante o resfriamento
À medida que a região aquecida esfria, contrai. Sua mudança dimensional interage com o material circundante e com as restrições estruturais, contribuindo para a correção final.
O resultado depende do local de aquecimento, ciclo térmico, propriedades do material, e condições de restrição.
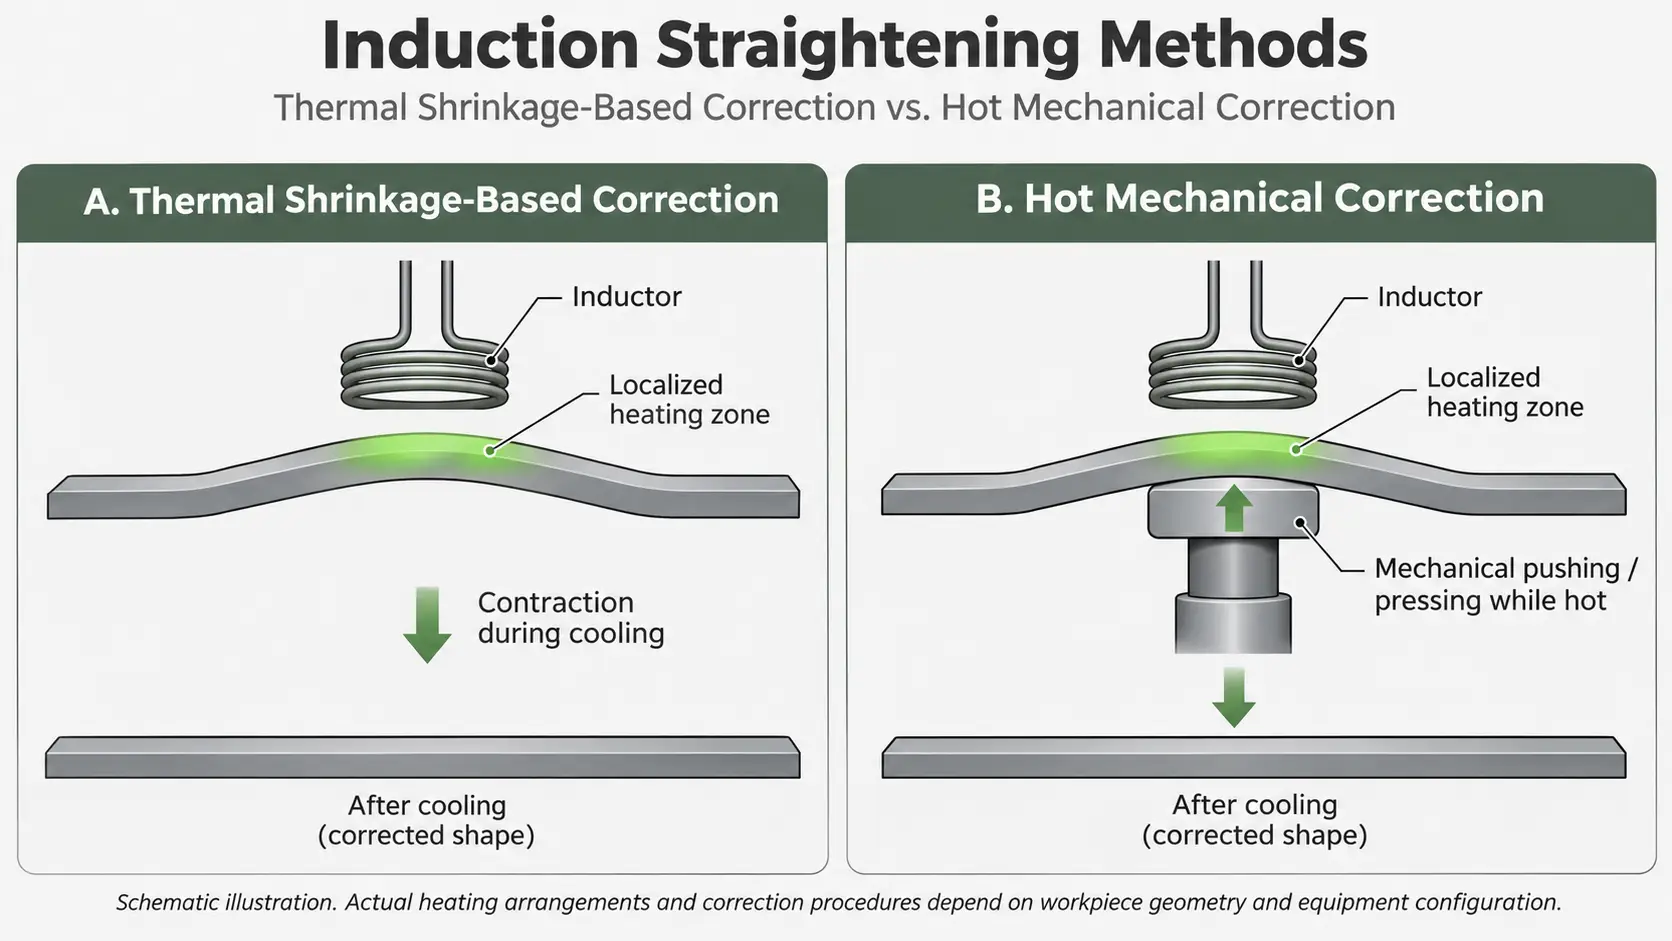
2.3 Encolhimento térmico e correção mecânica a quente
Duas abordagens gerais devem ser distinguidas.
Correção baseada em contração térmica
As áreas selecionadas são aquecidas para que a expansão restrita e a contração subsequente produzam a mudança dimensional necessária.
Correção mecânica a quente
Alguns sistemas especializados combinam aquecimento por indução localizado com pressão ou pressão controlada enquanto o aço está quente. A forma corrigida é então mantida após o resfriamento.
Por exemplo, o sistema de endireitamento de deck ENRX TERAC utiliza aquecimento por indução juntamente com correção mecânica.
Esses métodos não devem ser tratados como intercambiáveis. O processo real depende da configuração do equipamento e do procedimento aprovado.
3. Aplicações comuns de alisamento por indução
3.1 Endireitamento de convés e anteparas de navios
A construção naval é uma aplicação estabelecida de endireitamento por indução.
Soldagem de placas de deck grandes, reforços, e montagens estruturais podem introduzir deformação local e geral.
Problemas típicos incluem:
•Superfícies irregulares do convés
•Distorção de placa local
•Deformação angular em torno de montagens soldadas
•Distorção de painéis verticais de anteparas
Sistemas especializados de endireitamento por indução podem aquecer áreas selecionadas de grandes placas de aço. Alguns são projetados para operar de um lado, o que é útil quando o acesso à superfície oposta é restrito.
3.2 Correção de chapa de aço e montagem soldada
Placas de aço pode desenvolver deformação durante a soldagem e fabricação.
A extensão e direção da distorção são influenciadas pela sequência de soldagem, entrada de calor, dimensões da placa, configuração de reforço, e condições de restrição.
O endireitamento por indução pode ser considerado quando a correção térmica localizada for apropriada para o material e a estrutura.
3.3 Endireitamento de Vigas Estruturais
Vigas estruturais e seções fabricadas podem desenvolver flexão ou torção durante a fabricação, transporte, instalação, ou serviço.
Uma viga em I, canal, and flat plate respond differently to thermal correction because of their cross-sectional geometry and stiffness.
The heating arrangement must therefore account for the structural section and the direction of deformation.
3.4 Railway and Heavy Vehicle Structures
Other potential applications include railway rolling stock components, locomotive structural assemblies, and heavy vehicle structures.
Dimensional tolerances and nearby heat-sensitive components must be considered when planning the correction process.
4. Configuração do indutor e seleção da área de aquecimento
The heating area and configuração do indutor determine where electromagnetic energy is applied.
There is no universal inductor geometry or heating pattern suitable for every steel structure.
4.1 Identifying the Deformation
Before selecting the heating area, the original deformation should be measured and classified.
Common conditions include:
•Local plate buckling
•Distorção angular
•Curvatura geral da placa
•Flexão de viga
•Torção estrutural
A área mais visivelmente deformada não é necessariamente a única área que deve ser aquecida. O local de correção deve ser selecionado de acordo com o mecanismo de deformação e a direção de correção pretendida.
4.2 Geometria e posição do indutor
Considerações importantes de design incluem:
•Pegada do indutor
•Distância entre o indutor e a peça de trabalho
•Direção e movimento do aquecimento
•Espessura e geometria da peça de trabalho
•Potência e frequência operacional
O indutor deve fornecer uma pegada de aquecimento adequada para a área de correção pretendida.
A literatura tradicional de alisamento térmico descreve manchas, linha, e padrões de aquecimento em forma de cunha. No entanto, esses padrões não devem ser tratados automaticamente como geometrias de bobina de indução padrão.
A distribuição real do aquecimento depende do projeto do indutor, o acoplamento eletromagnético, geometria da peça, e condições de operação.
5. Fatores-chave que afetam os resultados do alisamento
5.1 Classe de aço e condição original do material
Diferentes tipos de aço respondem de maneira diferente ao aquecimento localizado.
Aço carbono, aço de baixa liga de alta resistência, aço temperado e revenido, e o aço processado termomecanicamente podem ter diferentes limitações de temperatura.
Para temperado e temperado (P&T) aços, a temperatura de aquecimento permitida deve ser considerada em relação à temperatura de revenido original.
O aquecimento acima do limite relevante pode alterar as propriedades mecânicas desenvolvidas durante o tratamento térmico original.
Outros aços de alta resistência e processados termomecanicamente também requerem avaliação específica do material.
Não existe uma temperatura máxima universal adequada para todas as aplicações de alisamento por indução. A temperatura permitida deve ser estabelecida de acordo com o tipo de aço, condição material original, especificações que regem, e procedimento aprovado.
5.2 Espessura da Placa e Geometria Estrutural
A espessura da placa influencia a transferência de calor e a diferença de temperatura entre a superfície e o interior.
Placas finas podem ser particularmente sensíveis ao aquecimento localizado excessivo, que pode introduzir flambagem ou distorção adicional.
Seções mais espessas podem exigir diferentes arranjos de indutores e condições de aquecimento.
Reforços, conexões soldadas, e elementos estruturais próximos também influenciam a resposta térmica e mecânica.
5.3 Sequência de restrição e aquecimento
A deformação original e as restrições estruturais determinam se é necessária restrição externa ou correção mecânica.
Uma restrição posicionada incorretamente ou força mecânica excessiva pode introduzir deformação adicional.
Estruturas maiores podem exigir múltiplas operações de aquecimento. Cada ciclo de correção deve ser avaliado antes que o próximo local de aquecimento ou condição operacional seja selecionado.
5.4 Potência, Frequência, e tempo de aquecimento
Potência, frequência, e a duração do aquecimento influenciam a energia fornecida à peça de trabalho.
Maior potência não produz automaticamente melhores resultados de alisamento.
As condições de operação devem ser adaptadas à espessura do aço, propriedades do material, geometria do indutor, distância de acoplamento, e área de aquecimento pretendida.
6. Endireitamento por indução vs.. Endireitamento de chama
Ambos os métodos utilizam aquecimento localizado para corrigir a deformação do aço, mas seus métodos de aquecimento e características operacionais diferem.
| Comparação | Alisamento por Indução | Endireitamento de chama |
|---|---|---|
| Fonte de calor | Indução eletromagnética | Chama de combustão |
| Geração de calor | Dentro da peça condutora | Chama externa |
| Controle de aquecimento | Configurações do sistema de indução | Operação e técnica da tocha |
| Chama aberta | Não obrigatório | Obrigatório |
| repetibilidade | Pode ser altamente repetível com um processo desenvolvido | Mais dependente da técnica do operador |
| Arranjo de aquecimento | Configuração do indutor | Padrões de aquecimento baseados em tocha |
| Ambiente de trabalho | Nenhum produto de combustão da fonte de calor | Produtos de combustão gerados |
O aquecimento por indução pode ser vantajoso quando locais de aquecimento controlado, repetibilidade, e a redução dos riscos de chamas abertas são importantes.
O endireitamento da chama continua útil onde a portabilidade do equipamento, acesso, ou procedimentos de trabalho estabelecidos favorecem o aquecimento convencional.
Nenhum dos métodos é automaticamente adequado para todas as estruturas. A seleção depende do material, geometria, requisitos de correção, e ambiente de trabalho.
7. Monitoramento de Processos e Inspeção Dimensional
A inspeção dimensional é essencial porque o objetivo é obter uma correção geométrica especificada, não basta atingir uma determinada temperatura de aquecimento.
Uma abordagem típica de controle de processo inclui:
① Inspeção inicial
Meça a deformação original usando medidores dimensionais adequados, réguas, sistemas de medição a laser, ou equipamento de topografia.
② Planejamento de processos
Determine os locais de aquecimento, arranjo de indutor, condições de operação, e sequência de correção.
③ Aquecimento controlado
Aplique aquecimento por indução enquanto monitora condições relevantes, como energia, duração do aquecimento, posição do indutor, e temperatura.
A temperatura deve ser medida usando um instrumento calibrado apropriado, como um adequado pirómetro. A cor do aço por si só não deve ser usada como método primário de medição de temperatura.
④ Correção mecânica e resfriamento
Onde exigido pelo processo, aplicar força mecânica controlada enquanto o aço está quente. Deixe a peça de trabalho esfriar de acordo com o procedimento aprovado.
O resfriamento a água não deve ser considerado um requisito universal.
⑤ Remedição dimensional
Depois que a peça atinge a condição de inspeção especificada, meça a geometria novamente e compare-a com a tolerância necessária.
⑥ Inspeção final
Confirm dimensional compliance and perform any additional inspection required for critical structural components.
Induction straightening does not repair cracks or defective welds. These conditions require separate evaluation.
8. Limitações e considerações materiais
Induction straightening is not suitable for every type of deformation or material condition.
Important limitations include:
Material sensitivity: High-strength and heat-treated steels may be affected by excessive heating.
Complex deformation: Structures with multiple interacting deformation modes may require detailed engineering assessment.
Additional distortion: Incorrect heating locations or sequences may introduce new deformation.
Structural integrity: Existing cracks, defective welds, and structural damage require separate inspection.
Equipment access: Geometria complexa e acesso restrito podem afetar o posicionamento do indutor e a viabilidade do processo.
Para componentes estruturais críticos, o procedimento de correção deve ser revisado e aprovado por pessoal de engenharia qualificado.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
O endireitamento por indução pode corrigir a distorção da soldagem?
Sim. Pode corrigir certos tipos de distorção relacionada à soldagem em chapas de aço, convés, anteparas, e montagens estruturais. A adequação depende da geometria da deformação, condição material, restrições estruturais, e condições de aquecimento permitidas.
O endireitamento por indução é igual ao tratamento térmico pós-soldagem??
Não. O tratamento térmico pós-soldagem atende aos requisitos metalúrgicos ou de tensão residual especificados, enquanto o endireitamento por indução corrige principalmente a deformação geométrica.
O endireitamento por indução requer acesso a ambos os lados de uma placa de aço??
Não necessariamente. Alguns sistemas especializados de endireitamento de deck de indução são projetados para operar em um lado da placa. Isto é útil para grandes conveses e anteparas de navios onde o acesso à superfície oposta é restrito.
O endireitamento por indução pode alterar as propriedades mecânicas do aço?
Sim. O aquecimento além da temperatura permitida para um determinado tipo de aço e condição original do material pode afetar sua microestrutura e propriedades mecânicas. Isto é especialmente importante para aços estruturais temperados e revenidos e outros aços estruturais de alta resistência..
Conclusão
O endireitamento por indução é um método de correção térmica para estruturas de aço industriais selecionadas, incluindo conveses de navios, anteparas, placas de aço, e vigas estruturais.
Ao aplicar aquecimento eletromagnético localizado, o processo usa expansão térmica controlada, deformação plástica, e contração de resfriamento para corrigir geometria indesejada. Alguns sistemas também combinam aquecimento com correção mecânica enquanto o aço está quente.
Resultados bem-sucedidos dependem da seleção de locais de aquecimento adequados, configurando o indutor corretamente, respeitando os limites de temperatura do material, e verificação de alterações dimensionais através de inspeção.
O endireitamento por indução deve, portanto, ser tratado como um processo controlado de correção dimensional, e não simplesmente como outro método de aquecimento do aço..
Precisa de suporte ao processo de alisamento por indução?
Conte-nos sua estrutura metálica, grau do material e o tipo de deformação que você precisa corrigir. Kechuang pode ajudá-lo a avaliar a abordagem correta de aquecimento por indução e a configuração do equipamento.


