
Aquecimento por indução para cabeçalho quente: Pré-aquecimento do fio fixador e controle de produção
Introdução
Título quente é um processo de conformação de metal usado para fabricar parafusos, parafusos e outros fixadores com cabeças ampliadas. Durante o processo, uma seção selecionada de metal é aquecida e comprimida em uma matriz para produzir a geometria de cabeça necessária.
Para fabricantes de fixadores, aquecimento por indução fornece uma maneira de preparar a seção de material necessária antes da operação de rumo. Dependendo do arranjo de produção, o aquecimento pode ser aplicado ao fio de aço alimentado continuamente ou a peças cortadas individuais antes de entrarem na máquina de cabeçalho.
Ao contrário do aquecimento de forno convencional, a indução pode concentrar energia em uma região selecionada da peça. Isto é particularmente útil quando apenas o material destinado à formação da cabeça precisa atingir a temperatura de processamento necessária.
No entanto, o aquecimento bem sucedido dos fixadores envolve mais do que atingir uma temperatura alvo. A quantidade de material disponível para formação da cabeça, a localização da seção aquecida, a sequência de transferência e o ciclo operacional da máquina de cabeçalho influenciam o processo de produção.
Este artigo examina como o aquecimento por indução é integrado ao cabeçote quente do fixador, incluindo pré-aquecimento do fio, requisitos de seção aquecida, preparação de materiais e coordenação de produção.
2. Alimentação de arame vs.. Aquecimento individual em branco
3. Determinação da seção aquecida para formação da cabeça do parafuso
4. Coordenação de aquecimento, Operações de corte e rumo
5. Verificação de temperatura e consistência de produção
6. Estabelecendo um processo de aquecimento por indução para produção de fixadores
1. Compreendendo o cabeçalho quente e quente na fabricação de fixadores
1.1 Título frio, Título quente e título quente
A formação da cabeça do fixador pode ser realizada sob diferentes condições de temperatura.
| Processo | Características gerais |
|---|---|
| Título frio | O material é formado à temperatura ambiente ou próximo dela, sem aquecimento deliberado |
| Título Quente | O material é aquecido a uma temperatura intermediária antes da formação |
| Título quente | O material é aquecido a uma temperatura de trabalho a quente mais alta antes de ser perturbado |
A escolha depende das propriedades do material, dimensões do fixador, deformação necessária e requisitos de produção.
O cabeçote a frio é amplamente utilizado na fabricação de fixadores em alto volume. No entanto, como resistência do material, diâmetro da peça bruta ou dificuldade de conformação aumenta, as cargas impostas ao ferramental podem se tornar uma preocupação.
O cabeçalho quente ou quente pode reduzir a resistência à deformação aquecendo o material antes da formação.
Para aplicações adequadas, aquecimento por indução can provide this preheating without requiring the entire workpiece to pass through a conventional heating furnace.
1.2 Heating Temperature Depends on the Forming Process
There is no universal temperature for induction heating before fastener heading.
According to the technical paper Aquecimento por indução e tratamento térmico de fixadores by Inductotherm Group, typical temperatures for steel fasteners before hot working, such as upset forging or hot heading, are approximately 1,050–1,150°C.
The same paper identifies a lower range of approximately 340–550°C for certain warm-working applications.
These are industry reference ranges, not fixed specifications for every fastener.
Grau de qualidade do material, cross-sectional dimensions, deformation requirements and the intended forming process must determine the actual target temperature.
Também é importante distinguir o trabalho a quente convencional do pré-aquecimento a baixa temperatura..
Por exemplo, Ambrell publicou um aplicativo de fixação no qual 5.4 O fio de aço de mm foi aquecido a aproximadamente 177°C antes de uma operação de rumo. O objetivo era reduzir a carga de ferramentas associada à conformação a frio.
Embora o aplicativo seja descrito como um título importante no estudo de caso do fabricante, sua temperatura informada não deve ser interpretada como uma temperatura geral de aquecimento ou como uma especificação típica de trabalho a quente.
O objetivo térmico real deve sempre ser definido pelo processo de conformação.
1.3 Por que usar o pré-aquecimento por indução para fixadores?
O pré-aquecimento por indução pode proporcionar diversas vantagens em condições adequadas fabricação de fixadores aplicações:
•Aquecimento localizado da seção de material necessária para a conformação
•Rapid heating without waiting for a large furnace to reach operating temperature
•Repeatable heating conditions between successive workpieces
•Integration with automatic wire feeding and material handling
•Reduced exposure of surrounding equipment to combustion heat
•Flexible heating arrangements for different fastener sizes and production requirements
An important consideration is tooling life.
When a manufacturer changes from cold heading to a suitable heated forming process, the reduced resistance to deformation may help lower forming loads and reduce tooling stress.
The actual improvement depends on the material, forming temperature, die design and production conditions.
2. Alimentação de arame vs.. Aquecimento individual em branco
The way material enters the induction heating station determines much of the production arrangement.
Two configurations should be considered separately.
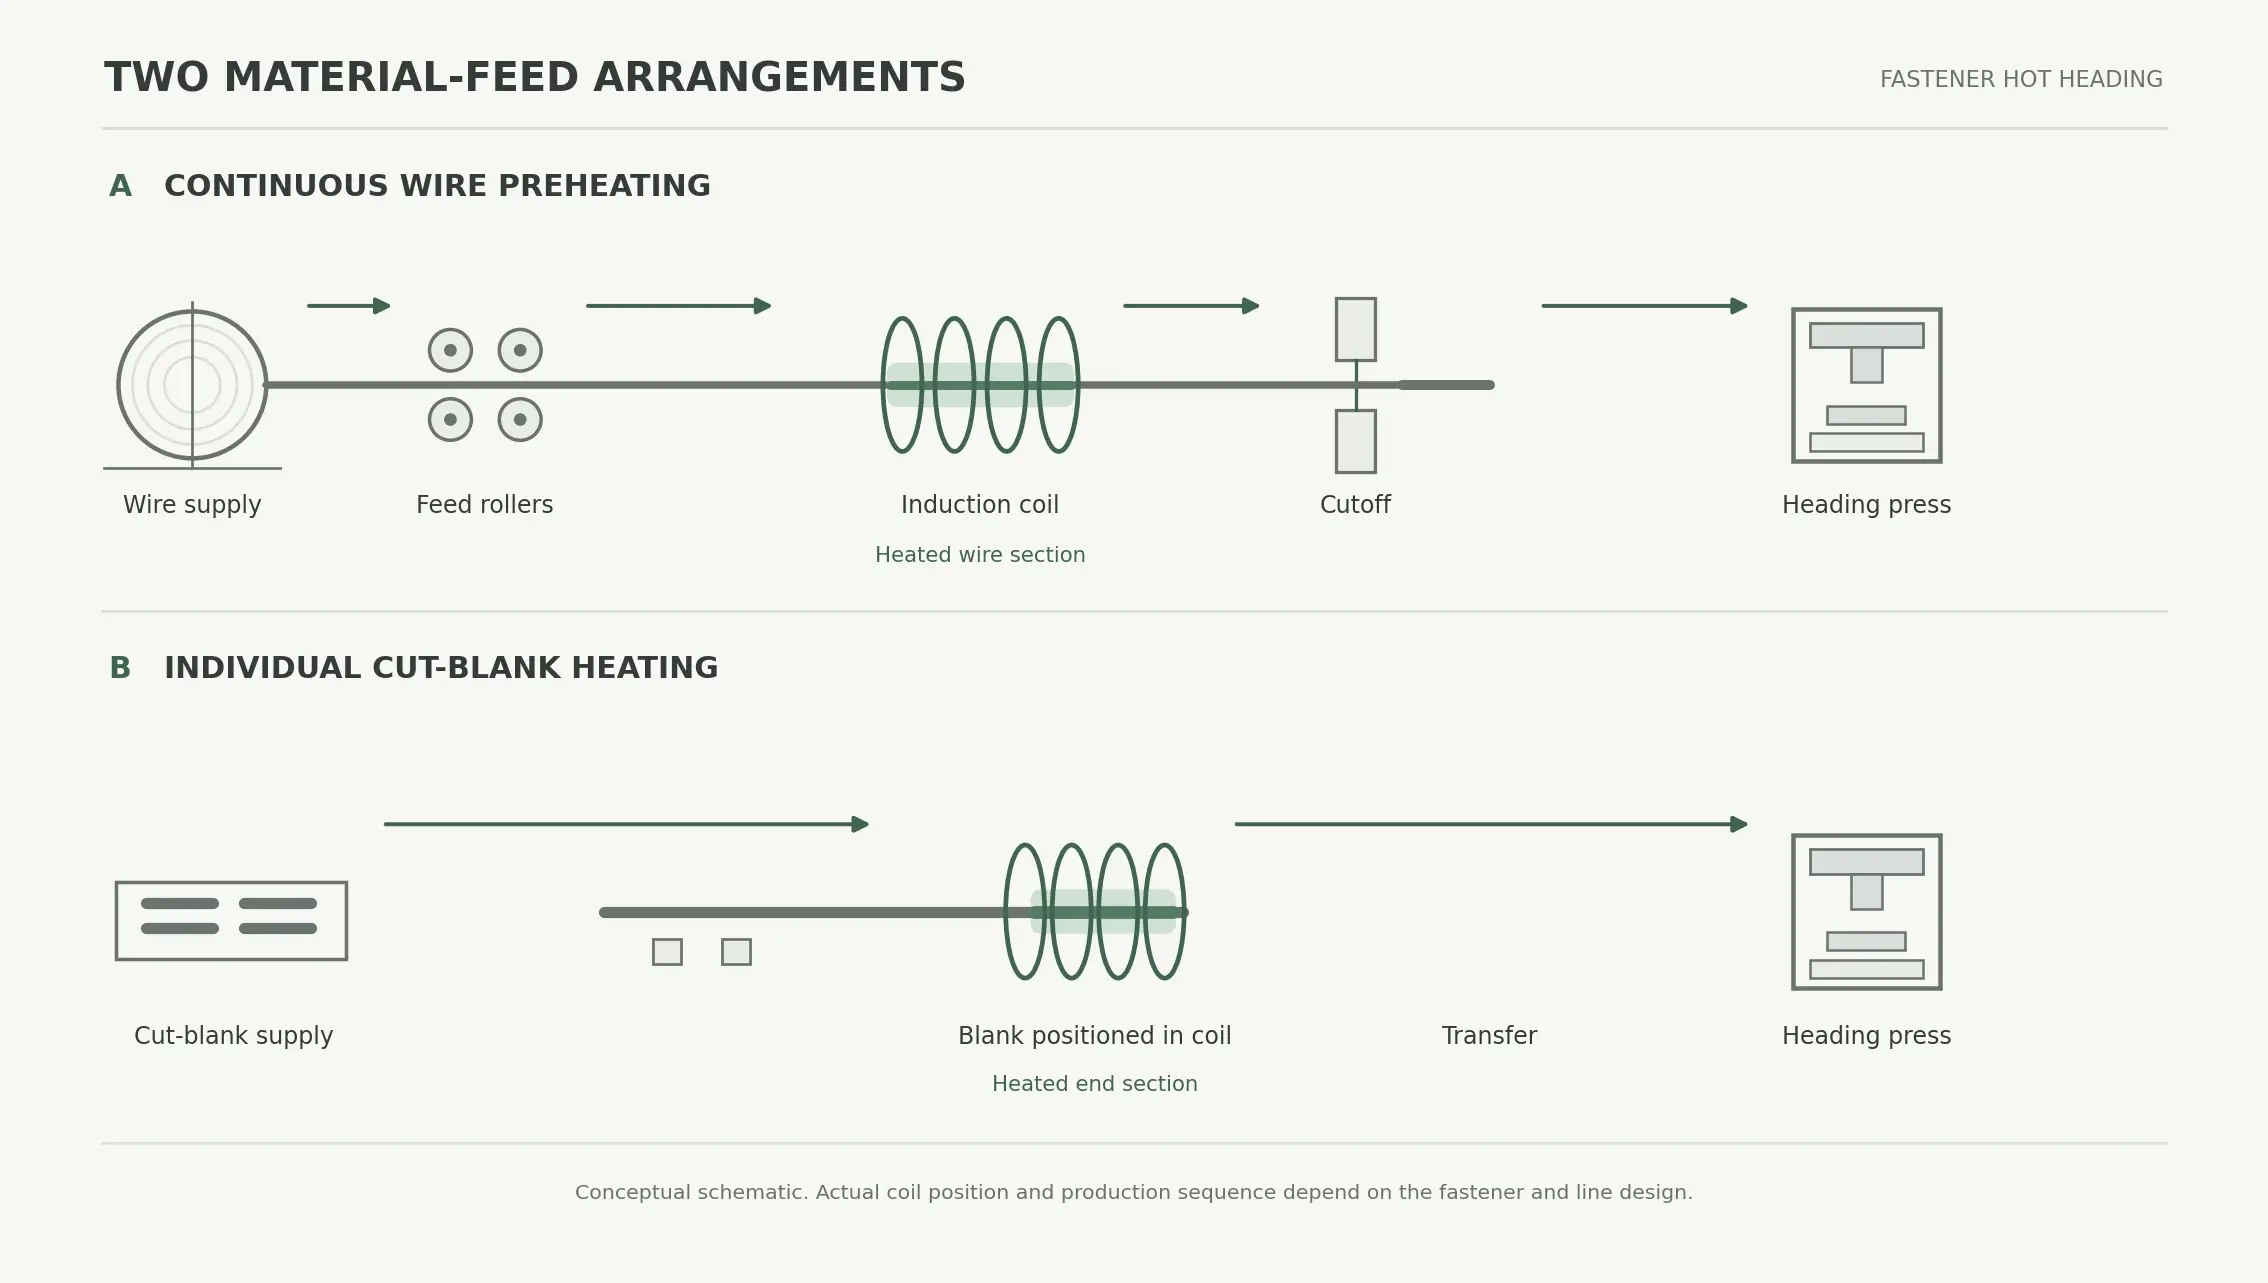
2.1 Pré-aquecimento contínuo de fio de aço
Em algumas linhas de fabricação de fixadores, o fio de aço é fornecido a partir de uma bobina e avançado continuamente através de um sistema de alimentação.
Uma bobina de indução pode ser posicionada ao longo do caminho do fio para aquecer a seção de material necessária antes das operações subsequentes de corte e direcionamento.
Uma sequência de produção típica pode incluir:
①Alimentação e endireitamento de arame.
②Pré-aquecimento por indução.
③Transferir para a posição de corte.
④Cortando o fio em espaços individuais.
⑤Entrega para a operação de cabeçalho.
A sequência exata depende do layout da máquina e do processo de conformação necessário.
O pré-aquecimento contínuo do fio é particularmente relevante quando a linha de produção requer uma velocidade de alimentação estável e uma condição térmica consistente antes do corte.
O arranjo de aquecimento deve ser coordenado com a taxa de alimentação do arame, temperatura alvo e distância entre a bobina e a estação de corte.
2.2 Aquecimento de placa de corte individual
Outro arranjo possível é cortar o material em peças individuais antes do aquecimento por indução..
Cada peça bruta é então posicionada na estação de aquecimento, onde a seção final necessária é aquecida antes da transferência para a máquina de rumo.
Esta configuração pode ser considerada quando a linha de produção utiliza manuseio individual de peças ou quando o arranjo de aquecimento precisa ser integrado a um sistema de alimentação de blanks existente.
Considerações importantes incluem:
•Comprimento e diâmetro em branco
•Orientação da peça
•Posição de aquecimento
•Tempo de carga e descarga
•Transferir para a máquina de rumo
•Repetibilidade entre espaços em branco individuais
Comparado com aquecimento contínuo de fio, o aquecimento individual da placa introduz requisitos adicionais de manuseio e posicionamento.
O arranjo apropriado deve ser selecionado de acordo com a linha de produção existente, em vez de assumir que uma configuração é adequada para todas as aplicações de fixadores.
2.3 Escolhendo entre os dois arranjos
| Consideração | Aquecimento Contínuo de Fio | Aquecimento individual em branco |
|---|---|---|
| Material recebido | Fio enrolado ou esticado | Cortar espaços em branco |
| Movimento de materiais | Alimentação contínua ou indexada | Manuseio individual de peças |
| Posição de aquecimento | Seção definida ao longo do caminho do fio | Posição definida para cada espaço em branco |
| Requisito de controle principal | Velocidade de alimentação e consistência de aquecimento | Posicionamento e repetibilidade do ciclo |
| Integração de produção | Linha de processamento de fios | Tratamento de espaços em branco e linha de título |
A principal diferença não é simplesmente o design da bobina.
É assim que a estação de aquecimento se encaixa na preparação completa do material e na sequência de formação.
3. Determinação da seção aquecida para formação da cabeça do parafuso
3.1 Compreendendo o volume do material durante a perturbação
Quando um parafuso cilíndrico está virado, o material da seção original da haste flui para a cavidade da matriz para formar a cabeça ampliada.
A quantidade de material necessária depende da geometria final da cabeça.
Para uma cabeça aproximadamente cilíndrica, seu volume teórico pode ser estimado como:
Vh ≈π Dh2 Hh / 4
Onde:
-Vh = volume aproximado da cabeça
-Dh = diâmetro da cabeça
-Hh = altura da cabeça
Para uma peça inicial cilíndrica com diâmetro Db, o comprimento teórico correspondente do material é:
Lb ≈Vh / (p Db2/4)
Ou:
Lb ≈Dh2 Hh / Db2
Este cálculo fornece uma estimativa inicial do comprimento do material consumido na formação da cabeça.
A geometria real do fixador pode incluir perfis hexagonais, flanges, raios inferiores, chanfros e outros recursos. Para essas formas, o volume CAD real ou o cálculo do volume baseado em desenho é mais apropriado do que a aproximação cilíndrica.
O cálculo também não define diretamente o comprimento de aquecimento por indução necessário.
A seção aquecida deve ser estabelecida de acordo com a sequência de conformação, fluxo de materiais, projeto de matriz e distribuição de temperatura validada.
3.2 Combinando a seção aquecida com a operação de conformação
A região de aquecimento deve corresponder ao material que precisa sofrer deformação.
Se a seção aquecida for muito curta, parte do material necessário para a formação da cabeça pode não atingir a condição térmica pretendida.
Se a seção aquecida for desnecessariamente longa, material adicional pode sofrer exposição térmica sem contribuir diretamente para a operação de formação pretendida.
A disposição correta depende:
•Diâmetro em branco original
•Dimensões necessárias da cabeça
•Volume de materiais
•Redução de formação
•Número de estágios de rumo
•Geometria da matriz
•Grau de qualidade do material
•Condições de transferência
A relação entre o comprimento aquecido e a geometria da cabeça deve, portanto, ser estabelecida utilizando o desenho real do fixador e testes de formação representativos.
3.3 A transição entre material aquecido e mais frio
O aquecimento localizado cria uma transição entre a região de formação pretendida e o material adjacente.
Esta transição influencia como o blank se comporta durante o recalque.
O objetivo é preparar a seção de material necessária para a deformação, evitando o aquecimento desnecessário do estoque restante..
A transição de temperatura é afetada pelo arranjo de aquecimento, dimensões materiais, condições de operação e tempo decorrido antes da formação.
Para uma aplicação de fixador, a questão relevante é se o material que entra na matriz possui a condição térmica necessária em toda a seção envolvida na deformação.
A relação geral entre a geometria da bobina, as dimensões da peça e o desenvolvimento da zona aquecida são explicados em nosso artigo relacionado em o que determina a zona aquecida no aquecimento por indução da extremidade da barra.
Esse artigo cobre os princípios gerais da zona de aquecimento. Este artigo se concentra em sua aplicação na formação de cabeças de fixadores.
4. Coordenação de aquecimento, Operações de corte e rumo
4.1 O tempo de aquecimento é apenas uma parte do ciclo de produção
Para uma linha de fixadores de alto volume, a estação de aquecimento por indução deve operar em coordenação com o equipamento de alimentação e formação de material.
A sequência de produção pode envolver:
•Alimentação de arame
•Posicionamento de materiais
•Aquecimento por indução
•Cortar
•Transferência de peça
•Carregamento da máquina de rumo
•Perturbar e descarregar
O ciclo de produção total não pode ser determinado apenas com base no tempo de aquecimento.
Por exemplo, um ciclo de aquecimento com duração inferior a um segundo pode ainda exigir tempo adicional para movimentação do material e transferência para a próxima operação.
A capacidade geral da linha depende da interação entre esses estágios.
4.2 Por que o tempo de transferência é importante
Depois de sair da bobina de indução, a peça de trabalho começa a perder calor para o ambiente.
A temperatura na máquina de rumo pode, portanto, diferir da temperatura medida imediatamente após o aquecimento.
Isto é particularmente importante para aplicações que envolvem altas temperaturas de conformação ou peças relativamente pequenas com distâncias de transferência curtas..
O arranjo de transferência deve manter um intervalo repetível entre o aquecimento e a formação.
Em um sistema automatizado, isso requer coordenação entre:
•Controle de aquecimento por indução
•Wire feeding or blank positioning
•Cutoff mechanism
•Mechanical transfer
•Heading machine timing
The target is not simply to heat each blank quickly, but to deliver it to the forming operation under consistent conditions.
4.3 A Published Fastener Wire Preheating Example
Ambrell published an application involving the preheating of steel wire before screw heading.
The reported test conditions included:
| Parameter | Published value |
|---|---|
| Steel wire diameter | 5.4 mm |
| Fonte de alimentação de indução | 30 kW |
| Frequência operacional | 94 kHz |
| Temperatura alvo | Approximately 177°C |
| Tempo de aquecimento | 0.5 segundos |
| Transfer time to cutoff position | Approximately 3 segundos |
The application used a custom-designed multi-turn helical coil.
Temperature-indicating paint and a thermocouple were used during testing.
The manufacturer reported that the wire maintained the required temperature during the three-second movement from the induction coil to the cutoff position.
These figures describe one specific low-temperature preheating application. They are not recommended settings for conventional hot heading or other wire diameters.
The case is useful because it demonstrates how heating time and transfer time must be evaluated together.
Source: Ambrell – Induction Hot Heading Steel Wire for the Fastener Industry
4.4 Matching Heating Capacity to Heading Press Output
O induction station should be sized according to the required production rate and the operating cycle of the downstream heading machine.
Several arrangements may be considered.
Single-position heating
A single-position arrangement may be suitable when the heating cycle and material handling can match the required production rate.
Multi-position heating
Múltiplas posições de aquecimento podem permitir que diferentes peças sejam processadas dentro de uma sequência de produção sobreposta.
Isto pode ser útil quando o tempo de aquecimento é maior que o intervalo de carregamento ou transferência disponível.
Aquecimento tipo canal
Para aplicações adequadas de fio ou barra contínua, um indutor do tipo canal pode fornecer um caminho de aquecimento definido através do qual o material é avançado contínua ou progressivamente.
A escolha final depende da geometria da peça, método de alimentação de material, requisitos de aquecimento e espaço de produção disponível.
Uma estação de aquecimento mais rápida não aumenta necessariamente a produção geral se a máquina de cabeçalho ou o sistema de manuseio de materiais continuarem sendo o gargalo.
5. Verificação de temperatura e consistência de produção
5.1 Verificando a temperatura necessária
A medição de temperatura deve ser selecionada de acordo com a temperatura alvo, arranjo de material e produção.
Os métodos possíveis incluem:
— Entre em contato com termopares durante o desenvolvimento do processo.
— Tintas ou materiais indicadores de temperatura.
— Sistemas validados de monitoramento de temperatura.
O local de medição é importante.
Uma medição da temperatura da superfície não confirma automaticamente que o centro de uma peça maior atingiu a temperatura necessária.
Durante o desenvolvimento inicial do processo, amostras representativas podem ser avaliadas para estabelecer a relação entre a temperatura da superfície e a condição térmica interna.
Isto é particularmente importante quando a operação de conformação envolve deformação substancial através da seção transversal da peça..
5.2 Fatores que afetam a consistência do aquecimento
Os seguintes fatores devem ser considerados ao estabelecer um processo repetível de aquecimento de fixadores.
Grau de qualidade do material
Diferentes tipos de aço têm diferentes propriedades elétricas, características térmicas e de formação. A temperatura alvo deve seguir o material aplicável e os requisitos de formação.
Diâmetro do fio ou vazio
Uma seção transversal maior representa uma massa térmica maior e pode exigir um ciclo de aquecimento diferente para atingir a temperatura interna necessária.
Temperatura do material de entrada
Mudanças na temperatura do material entre as execuções de produção podem influenciar a resposta de aquecimento.
Alimentação e posicionamento
Variação na velocidade do material, a profundidade de inserção ou a posição da peça podem alterar a relação entre a bobina e a seção de aquecimento pretendida.
Intervalo de transferência
Tempos de transferência diferentes podem resultar em temperaturas diferentes quando a peça chega à máquina de cabeçalho.
Receita de aquecimento
Potência, a frequência e a duração do aquecimento devem ser estabelecidas em conjunto, em vez de ajustadas independentemente, sem avaliar a condição resultante da peça de trabalho.
5.3 Monitoramento de Processos e Registros de Produção
Para aplicações de produção, registrar as principais condições do processo pode ajudar a identificar alterações entre peças e execuções de produção.
Informações úteis incluem:
•Classe e lote do material
•Diâmetro do fio ou vazio
•Comprimento da peça
•Receita de aquecimento
•Configurações de potência e frequência
•Duração do aquecimento
•Velocidade de alimentação
•Temperatura de saída medida
•Tempo de transferência
•Ciclo da máquina de rumo
Esses registros podem ajudar a distinguir variações relacionadas ao aquecimento de problemas originados na preparação do material ou no equipamento de conformação..
5.4 Investigando a variação de formação
Nem todos os problemas na formação da cabeça do parafuso se originam do aquecimento por indução.
Por exemplo:
| Condição observada | Áreas para investigar |
|---|---|
| Formação incompleta da cabeça | Volume de material disponível, dimensões em branco, temperatura do material e enchimento da matriz |
| Variação nas dimensões da cabeça | Consistência em branco, posicionamento de materiais, condição da matriz e sequência de formação |
| Formação inconsistente entre espaços em branco sucessivos | Repetibilidade de aquecimento, variação de material de entrada e operação de prensa |
| Escala de superfície excessiva | Temperatura, tempo em temperatura elevada e atmosfera circundante |
| Formação de cabeça desalinhada | Posicionamento em branco, transferir alinhamento e ferramentas de direção |
Essas observações são pontos de partida para investigação, não diagnósticos automáticos.
O processo de aquecimento deve ser avaliado juntamente com a operação de formação real antes de alterar os parâmetros do processo.
6. Estabelecendo um processo de aquecimento por indução para produção de fixadores
Antes de selecionar um arranjo de aquecimento por indução, o fabricante deve definir os requisitos de fixação e produção.
| Informações do aplicativo | Propósito |
|---|---|
| Grau de qualidade do material | Estabelece requisitos de aquecimento específicos do material |
| Formulário de entrada de material | Determina o manuseio do fio ou da peça bruta individual |
| Diâmetro do fio ou vazio | Influencia a massa térmica e a resposta de aquecimento |
| Comprimento em branco | Afeta a alimentação e o posicionamento |
| Geometria da cabeça necessária | Ajuda a estimar o material necessário para perturbar |
| Seção aquecida necessária | Define a região de formação pretendida |
| Temperatura de formação alvo | Estabelece o objetivo térmico |
| Taxa de produção | Determina a capacidade de aquecimento necessária |
| Ciclo da máquina de rumo | Define requisitos de processamento downstream |
| Arranjo de transferência | Ajuda a avaliar a perda de temperatura antes da formação |
O configuração de aquecimento por indução deve então ser desenvolvido em torno dessas condições.
Uma bobina dedicada pode ser apropriada para um fio específico ou tamanho cego. Arranjos de múltiplas posições podem ser considerados para requisitos de produção mais elevados, enquanto as configurações do tipo canal podem ser adequadas para alimentação contínua de material.
O ciclo de aquecimento final deve ser validado utilizando material de produção representativo.
Um teste completo de aplicação deve verificar:
•A posição pretendida da seção aquecida
•A condição de temperatura necessária
•Repetibilidade entre peças sucessivas
•Condições de transferência
•Compatibilidade com o ciclo da máquina de rumo
•A qualidade de formação resultante
O objetivo é estabelecer um processo repetível de aquecimento até a formação, em vez de simplesmente obter uma leitura de temperatura em uma amostra individual..
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Que temperatura é necessária para aquecimento por indução antes do aquecimento a quente?
A temperatura necessária depende do material e do processo de formação. Para fixadores de aço, O Grupo Inductotherm relata temperaturas típicas de trabalho a quente de aproximadamente 1.050–1.150°C, enquanto certas aplicações de trabalho a quente utilizam temperaturas mais baixas. A especificação real do processo deve ser estabelecida para o material específico e o projeto do fixador.
O aquecimento por indução pode ser usado antes da direção fria?
O pré-aquecimento por indução pode ser usado em certas aplicações onde um fabricante deseja reduzir as cargas de conformação ou o estresse da ferramenta em comparação com a conformação a frio convencional. No entanto, the resulting process should be defined according to the actual temperature and forming requirements rather than automatically classified as conventional hot heading.
Does the entire bolt blank need to be heated?
Não necessariamente. Induction heating can concentrate energy in the section required for head formation. The appropriate heated length depends on the blank geometry, head dimensions and forming sequence.
Why is transfer time important in fastener hot heading?
The workpiece loses heat after leaving the induction coil. A change in transfer time can therefore change the temperature at the heading machine. Heating and material handling should be coordinated to maintain consistent forming conditions.
Can the same induction heating arrangement process different bolt sizes?
Different wire diameters, comprimentos de blanks e geometrias de cabeçote podem exigir diferentes arranjos de bobina e condições de aquecimento. Um sistema de aquecimento comum pode acomodar vários tamanhos, mas sua adequação deve ser verificada através de testes de aplicação.
Conclusão
O aquecimento por indução fornece um método flexível para preparar peças brutas de fios e parafusos antes do posicionamento do fixador.
Seu valor vem da capacidade de aquecer uma seção de material selecionada e integrar a operação de aquecimento com alimentação de arame, equipamento de corte e formação a jusante.
Para fabricantes de fixadores, as considerações importantes vão além do tempo de aquecimento. O volume de material disponível, temperatura de formação necessária, a localização da seção aquecida e a sequência de transferência influenciam o processo de produção final.
Um arranjo de aquecimento por indução confiável deve, portanto, ser desenvolvido usando o desenho de fixação real, especificação de material e requisitos de máquina de cabeçalho.
Avaliando o aquecimento e a conformação como operações de produção conectadas, os fabricantes podem estabelecer condições mais consistentes para a formação da cabeça do parafuso e a fabricação de fixadores em alto volume.
Precisa de um processo de aquecimento por indução para fixação a quente?
Diga-nos a qualidade do seu material, dimensões de fio ou vazio, geometria da cabeça necessária e taxa de produção. Kechuang pode ajudá-lo a avaliar o arranjo de aquecimento por indução correto para sua produção de fixadores.


