
Seleção de potência de aquecimento por indução: Como escolher o poder certo
Escolher o correto seleção de potência de aquecimento por indução é uma das decisões mais críticas no processamento térmico. Quer esteja a endurecer componentes automóveis ou a forjar peças industriais, a classificação de potência do seu equipamento afeta diretamente a qualidade do aquecimento, tempo de ciclo, e o custo de operação. Este guia orienta-o através dos 7 fatores chave que determinam o ótimo seleção de potência de aquecimento por indução, desde compreender a potência de entrada versus a potência da bobina até gerir os efeitos de borda em geometrias complexas.
📋 Índice
- Potência de Entrada vs. Potência da Bobina: Qual é a diferença?
- Como a Potência é Calculada pela Aplicação
- Densidade de Potência de Superfície: A Métrica Chave de Seleção
- Princípio de Design: Concentrar Potência, Aquecer Mais Rapidamente
- Gestão do Efeito de Borda: Quando Menos Potência é Melhor
- Perguntas Frequentes: 4 Perguntas Comuns Sobre a Seleção de Potência em Aquecimento por Indução
- Consultoria Gratuita de Aplicações
1. Potência de Entrada vs. Potência da Bobina: Qual é a diferença?
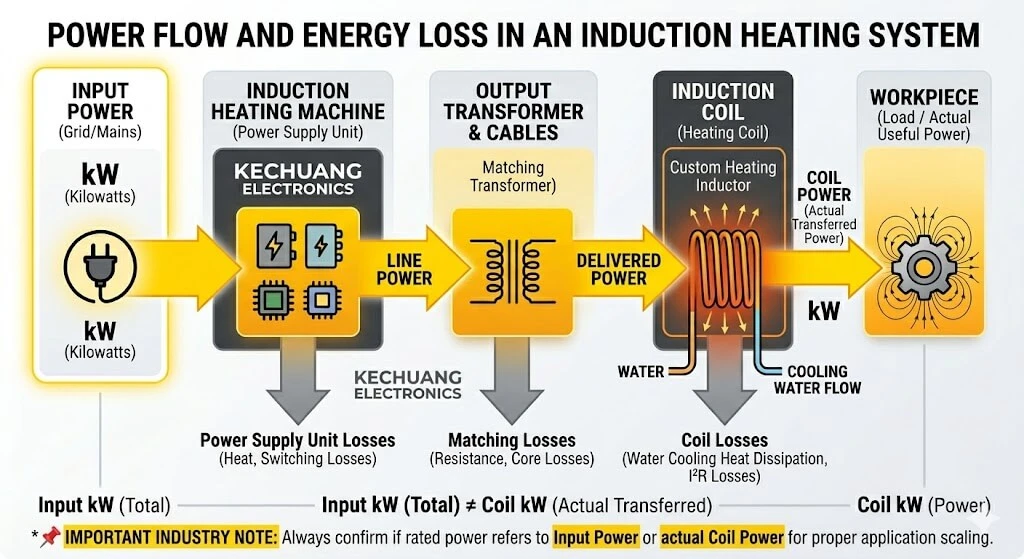
A potência nominal de uma máquina de aquecimento por indução, medida em quilowatts (kW), normalmente refere-se a potência de entrada do equipamento em vez da potência realmente entregue dentro da bobina. Compreender esta distinção é fundamental para a correção seleção de potência de aquecimento por indução.
Um pequeno número de fabricantes calcula e indica potência da bobina em vez de, que representa a energia que chega à sua peça após perdas do sistema. A diferença entre estes dois valores decorre de perdas de eficiência nos cabos, capacitores, e na própria bobina. Esclareça sempre qual valor um fabricante está a indicar ao comparar equipamentos para garantir precisão seleção de potência de aquecimento por indução.
2. Como a Potência é Calculada pela Aplicação
Os requisitos de potência variam significativamente dependendo da indústria e do processo. Compreender como a sua aplicação específica determina as necessidades de potência é essencial para o correto seleção de potência de aquecimento por indução.
Para aquecimento completo aplicações como forja por indução e conformação, os fabricantes calculam a potência com base no débito de material (kg/h) e temperatura alvo. Para Endurecimento por indução processos, os cálculos baseiam-se na área da superfície aquecida coberta pela bobina, expressa em centímetros quadrados (cm²). A métrica resultante é conhecida como densidade de potência de superfície, formando a espinha dorsal de qualquer seleção de potência de aquecimento por indução estrutura confiável.
3. Densidade de Potência de Superfície: A Métrica Chave de Seleção
A densidade de potência de superfície serve como o referencial prático em que a maioria dos engenheiros se baseia ao realizar seleção de potência de aquecimento por indução para aplicações de endurecimento. Na têmpera por indução, pode atingir até 25 W/mm², dependendo da profundidade de caso necessária e da frequência de operação.
O endurecimento superficial exige maior densidade de potência (15–25 W/mm²) com tempos de aquecimento mais curtos.
O endurecimento profundo requer menor densidade de potência (5–10 W/mm²) e aquecimento mais prolongado para permitir a condução térmica em direção ao núcleo.
Usar a densidade de potência de superfície como a sua linha de base de seleção simplifica seleção de potência de aquecimento por indução — você ajusta a produção do equipamento aos requisitos do processo sem se perder nas variáveis de eficiência da bobina. Para mais detalhes, consulte a visão geral abrangente da ScienceDirect sobre os princípios de aquecimento por indução.
4. Princípio de Design: Concentrar Potência, Aquecer Mais Rapidamente
Ao projetar bobinas de indução, o objetivo principal é minimizar a área de superfície aquecida enquanto se mantém uma cobertura eficaz da peça de trabalho. Este princípio impacta diretamente seleção de potência de aquecimento por indução e a estratégia de design da bobina.
Uma área de aquecimento menor concentra a potência disponível, aumentar a densidade de potência de superfície para um aquecimento mais rápido e controlado. Este princípio aplica-se igualmente a bobinas de disparo único e a bobinas de varrimento usadas em produção automóvel e outras indústrias de grande volume.
Para aplicações de varrimento, a velocidade de percursos também é importante — varrimentos mais lentos aumentam a energia fornecida por unidade de área, enquanto varrimentos mais rápidos a reduzem. A consideração adequada seleção de potência de aquecimento por indução leva em conta tanto a geometria da bobina como os parâmetros de varrimento.
5. Gestão do Efeito de Borda: Quando Menos Potência é Melhor
Elevada densidade de potência nem sempre é a escolha ótima para seleção de potência de aquecimento por indução. A investigação mostra que arestas afiadas e chanfrado insuficiente nas peças podem causar sobreaquecimento localizado, levando a tensão térmica excessiva, crescimento dos grãos, e liquefação da fronteira do grão que acaba por resultar em fissuras.
De acordo investigação sobre aquecimento por indução na ScienceDirect, distribuição desigual da densidade de corrente causada por efeitos finais eletromagnéticos e efeitos de borda é um dos principais fatores para a falha da bobina e fissura da peça, uma conclusão também confirmada pela Inductoheat na sua documentação técnica.
Para compensar, engenheiros experientes usam geometrias de bobina maiores que envolvem toda a peça de trabalho. Esta abordagem distribui a potência por uma área maior, reduzindo a densidade máxima nas bordas vulneráveis. Eficaz seleção de potência de aquecimento por indução implica, portanto, saber quando reduzir a densidade de potência, não apenas quando a maximizar.
6. Perguntas Frequentes: 4 Perguntas Comuns Sobre a Seleção de Potência em Aquecimento por Indução
P1: Qual é a diferença entre potência de entrada e potência da bobina?
Potência de entrada é a potência elétrica total retirada da rede, medida nos terminais de entrada da máquina. Potência da bobina é a energia real entregue dentro da bobina de indução à peça de trabalho. O gap reflete perdas de eficiência nos cabos, capacitores, e na própria bobina. Preciso seleção de potência de aquecimento por indução requer saber qual valor um fabricante está a indicar.
Q2: Preciso de alta ou baixa densidade de potência de superfície?
A regra prática é simples: profundidades de caso superficiais (sob 2 mm) necessitam de alta densidade de potência (até 25 W/mm²) com ciclos de aquecimento rápidos. Casos mais profundos (mais de 4 mm) requerem densidade mais baixa (5–10 W/mm²) com tempos de espera mais longos. O seu ótimo seleção de potência de aquecimento por indução depende da qualidade do material, requisitos de dureza, e geometria da peça.
Q3: Pode uma fonte de alimentação lidar com diferentes peças?
Sim. Fontes de alimentação modernas por indução com intervalos flexíveis de frequência e potência podem acomodar diferentes peças de trabalho em indústrias que vão de Óleo & Gás a Fabricação de baterias de lítio. No entanto, cada nova aplicação requer reavaliar o desenho da bobina, nível de potência, e os parâmetros de frequência como parte de uma abordagem completa seleção de potência de aquecimento por indução.
Q4: O que acontece se escolher o nível de potência errado?
Subalimentar causa aquecimento insuficiente, dureza não uniforme, e tempos de ciclo prolongados que prejudicam a produtividade. Sobrealimentar pode provocar fusão da superfície, crescimento dos grãos, fissuras em cantos agudos, e o gasto desnecessário de capital e eletricidade. Ambos os resultados sublinham porque é essencial uma adequada seleção de potência de aquecimento por indução antes da compra.
7. Obtenha uma Consulta Gratuita para Seleção de Potência de Aquecimento por Indução
Para ajudar a nossa equipa de engenharia a fornecer recomendações precisas seleção de potência de aquecimento por indução na sua primeira comunicação, prepare a seguinte informação:
- Material da peça — aço, cobre, alumínio, latão, ou grau de liga
- Objetivo do aquecimento — têmpera superficial, aquecimento completo, fusão por indução, brasagem, ou recozimento
- Temperatura ou dureza alvo — especifique o intervalo HRC ou °C
- Taxa de produção — peças por hora ou produção em kg/h
- Geometria da peça — note quaisquer arestas afiadas, paredes finas, ou secções transversais irregulares
- Modo de produção — lote de peça única ou linha de produção contínua
Com esta informação pronta, a nossa equipa pode avançar diretamente para a avaliação da solução — sem atrasos de idas e vindas. Quer a sua aplicação envolva componentes HVAC ou fabrico de painéis solares peças, correctas seleção de potência de aquecimento por indução começa com dados de aplicação claros.


Deixar uma Resposta
Quer participar na discussão?Sinta-se à vontade para contribuir!