
Como Funciona o Aquecimento por Indução? Um Guia Simples para o Princípio & Aplicativos
Se você já viu uma panela esquentar em um fogão de indução sem que a chama a tocasse, você viu a mesma física que endurece as engrenagens de uma fábrica. Aquecimento por indução usa magnetismo para gerar calor diretamente dentro de uma peça de metal – sem chama, sem elemento de aquecimento, sem contato. É rápido, preciso, e o método de aquecimento dominante no tratamento térmico moderno. Este artigo explica como funciona, por que as fábricas escolhem, e onde é usado – em linguagem simples, não é necessário diploma de física.
Índice
1. O que é aquecimento por indução?
O aquecimento por indução é uma forma de aquecer materiais eletricamente condutores — principalmente metais — usando campos eletromagnéticos em vez de uma chama, um elemento de aquecimento, ou um forno. O calor é gerado dentro da própria peça, não transferido do exterior.
A analogia mais fácil: uma placa de indução na sua cozinha. Coloque uma frigideira de aço sobre a superfície de vidro, ligue-a, e a frigideira aquece enquanto a placa permanece fria. Não há chama por baixo da frigideira. O que o aquece é um campo magnético invisível gerado por uma bobina debaixo do vidro. A panela passa a ser, essencialmente, o seu próprio aquecedor.
O aquecimento por indução industrial funciona exatamente com o mesmo princípio — apenas com maior potência, frequência, e precisão. A panela é substituída por uma engrenagem, um anel de rolamento, um eixo, ou uma cames. A bobina debaixo do vidro é substituída por um indutor de cobre construído de forma específica para a geometria da peça. Mas a física subjacente é idêntica.
2. Como Funciona o Aquecimento por Indução?
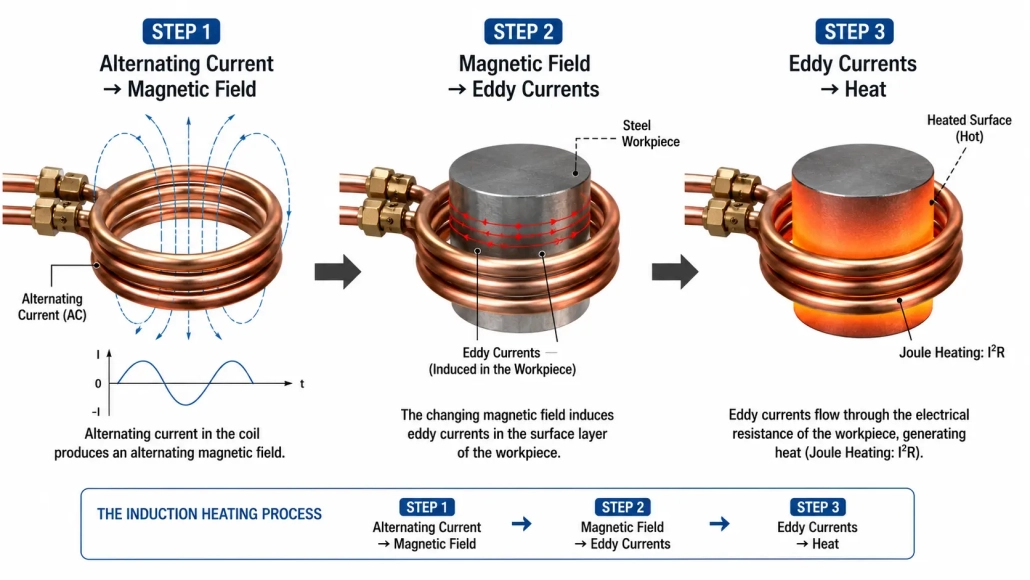
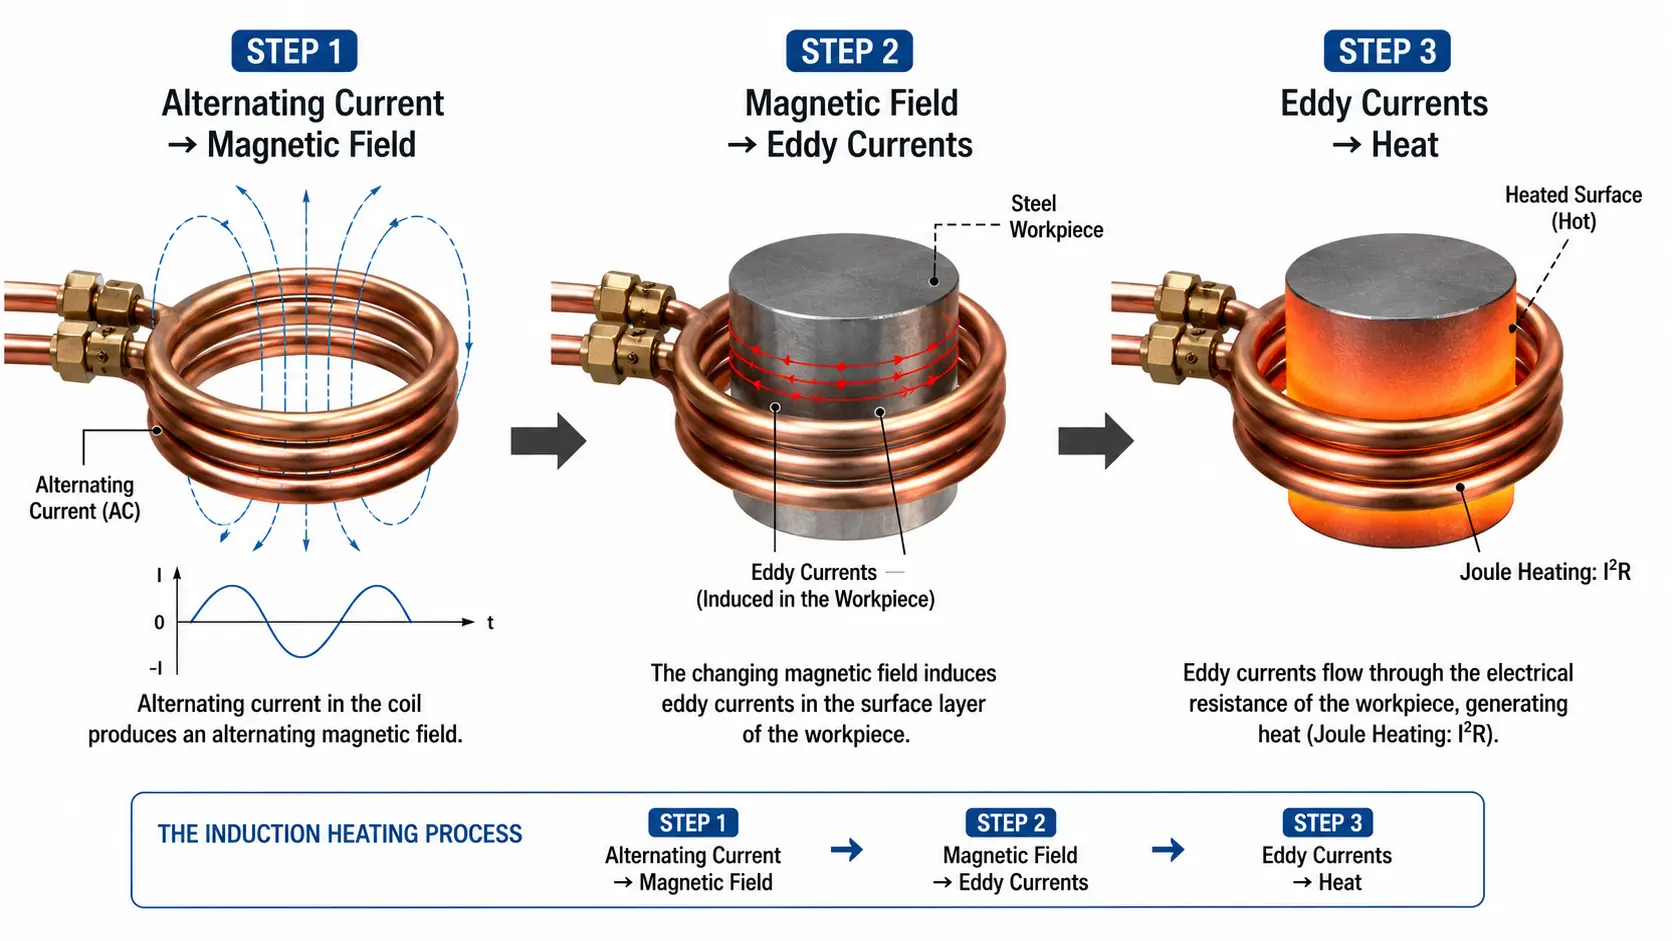
Todo o processo ocorre em três passos. Cada passo é um fenómeno físico que flui naturalmente para o seguinte.
Passo 1: Corrente Alternada Cria um Campo Magnético
Uma corrente alternada (CA) flui através de uma bobina de cobre — o indutor — a uma frequência específica, tipicamente em qualquer lugar de 1,000 a 400,000 ciclos por segundo (1 kHz a 400 kHz). Qualquer fio que transporte corrente gera um campo magnético à sua volta. Como a corrente é alternada — mudando de direção rapidamente — o campo magnético também alterna, expandindo-se e colapsando à mesma frequência.
Passo 2: O Campo Magnético Induz Correntes de Foucault
Quando uma peça metálica condutora é colocada dentro deste campo magnético alternado, o campo penetra na superfície do metal. De acordo com a lei da indução de Faraday, um campo magnético variável induz uma corrente elétrica em qualquer condutor próximo. Então, correntes elétricas circulares - chamadas correntes parasitas — começa a fluir dentro da camada superficial da peça de trabalho. As correntes correm em circuitos fechados, seguindo a geometria do campo magnético e da própria peça.
Passo 3: A resistência elétrica transforma corrente em calor
A peça metálica tem resistência elétrica — não é um condutor perfeito. À medida que correntes parasitas fluem através deste material resistivo, a energia elétrica é convertida em energia térmica, seguindo o mesmo princípio de aquecimento de Joule (perda I²R) que faz com que qualquer fio que transporte corrente aqueça. O resultado: a peça aquece de dentro para fora, e aquece rapidamente. A profundidade até à qual as correntes de Foucault penetram — e portanto onde o calor é gerado — é determinada pela frequência: frequência mais alta produz aquecimento mais superficial, frequência mais baixa penetra mais profundamente. Esta é a relação fundamental por detrás classificação de frequências de aquecimento por indução.
Para materiais magnéticos como aço carbono, há um mecanismo de aquecimento adicional: histerese magnética. À medida que o campo magnético alternado magnetiza e desmagnetiza repetidamente o material no nível atômico, o atrito entre domínios magnéticos gera calor extra. Este efeito desaparece quando o material atinge a temperatura Curie – cerca de 770°C (1,418°F) para aço - acima do qual o material se torna não magnético e apenas o aquecimento por correntes parasitas permanece.
3. Por que usar aquecimento por indução?
As fábricas escolhem o aquecimento por indução em vez do aquecimento por chama, fornos a gás, ou aquecimento por resistência por quatro razões práticas.
Velocidade. O aquecimento por indução pode levar uma superfície de aço a 900°C em segundos, não em minutos. O calor é gerado diretamente na peça – não há necessidade de esperar que o forno aqueça ou que o calor seja conduzido de uma fonte externa. Para linhas de produção que processam milhares de peças por dia, essa vantagem no tempo de ciclo se traduz diretamente no rendimento.
Precisão. Ao controlar a frequência, potência, e a geometria da bobina, você pode aquecer uma zona específica de uma peça até um perfil preciso de profundidade e temperatura - enquanto deixa as áreas adjacentes frias. É por isso que o endurecimento por indução pode colocar uma capa dura e resistente ao desgaste na superfície dos dentes de uma engrenagem, mantendo o núcleo da engrenagem duro e dúctil. O endurecimento por chama não consegue igualar este nível de controlo espacial.
Limpeza. Sem gases de combustão, sem chama aberta, sem fuligem, sem emissões. O equipamento de aquecimento por indução funciona a eletricidade e não emite nada no ponto de utilização. O ambiente de trabalho permanece mais frio e limpo do que com alternativas a gás, e não há licenças de emissões para gerir.
Eficiência. Porque o calor é gerado diretamente na peça de trabalho em vez de ser transferido de um ambiente quente, o aquecimento por indução desperdiça muito menos energia. Um sistema de indução bem concebido pode atingir 80–90% de eficiência na transferência de energia da fonte de alimentação para a superfície da peça — comparado com 20–30% de um forno a gás típico, onde a maior parte da energia se perde pela chaminé.
4. Onde é utilizado o aquecimento por indução?
O aquecimento por indução aparece em mais lugares do que a maioria das pessoas imagina. Aqui estão as principais aplicações industriais – cada uma delas usa a mesma física básica, mas adapta o equipamento e o processo a uma finalidade específica.
Endurecimento de superfície (Endurecimento de superfície)
O uso industrial mais comum. A superfície de uma peça é rapidamente aquecida até a temperatura de austenitização, então imediatamente apagado (pulverizado com água ou líquido refrigerante à base de óleo). O resultado é difícil, camada superficial resistente ao desgaste sobre uma superfície resistente, núcleo dúctil. As aplicações incluem têmpera por indução de eixos, Endurecimento de engrenagens, endurecimento do anel do rolamento, endurecimento do lóbulo da câmera, e endurecimento do furo interno para peças como pistas exteriores de juntas homocinéticas.
Instalação e Remoção de Aquecedor de Rolamento
Antes de montar um rolamento num eixo, o rolamento é aquecido para expandir o anel interior o suficiente para deslizar livremente — tipicamente 80–120°C. O aquecimento por indução faz isto em menos de um minuto, sem chama aberta e sem banho de óleo. O mesmo princípio funciona ao contrário para desmontagem: aquece o anel exterior para libertar um rolamento preso.
Aquecimento por parafusos para ajuste encolhível e remoção
Grandes parafusos e pinos em turbinas, geradores, e máquinas pesadas são reforçadas pelo aquecimento para expandir, em seguida, permitindo que eles se contraiam à medida que esfriam - criando uma força de fixação precisa. O aquecimento por indução aplica calor localizado ao parafuso sem aquecer os componentes circundantes, permitindo expansão térmica controlada e, quando necessário, desmontagem mais fácil de fixadores enferrujados ou emperrados.
Outras aplicações
O aquecimento por indução também é usado para brasagem e soldagem, encaixe retrátil, recozimento, têmpera, e até mesmo derreter metais em aplicações de fundição. A versatilidade vem da mesma vantagem fundamental: pode fornecer calor preciso, controlável exatamente onde quiser, sem aquecer tudo o resto.
5. O que influencia o resultado?
três fatores principais determinam quão bem funciona o aquecimento por indução numa dada aplicação — e compreendê-los é a diferença entre um processo bem-sucedido e uma peça descartada.
Frequência
Esta é a decisão mais importante. Aquecimento concentrado de frequência mais alta na superfície — ideal para profundidades rasas em peças pequenas. Baixa frequência penetra mais fundo — necessário para peças grandes ou camadas endurecidas mais espessas. Escolher a frequência errada leva a uma profundidade de penetração insuficiente ou ao sobreaquecimento do núcleo. Classificação da frequência de aquecimento por indução fornece uma referência completa para corresponder a frequência ao tamanho da peça e à aplicação.
Propriedades dos Materiais
Nem todos os metais respondem da mesma forma. Materiais magnéticos como o aço carbono aquecem de forma mais eficiente porque beneficiam tanto das correntes parasitas como do aquecimento por histerese abaixo do ponto de Curie. Materiais não magnéticos — alumínio, cobre, latão, aço inoxidável austentítico — depende apenas das correntes parasitas, o que significa que eles exigem maior potência e geralmente maior frequência para atingir taxas de aquecimento comparáveis. A resistividade elétrica e a condutividade térmica também desempenham um papel: cobre, com sua resistividade extremamente baixa, é inerentemente difícil de induzir calor, enquanto a maior resistividade do aço o torna um candidato ideal.
Projeto de bobina e fonte de alimentação
O indutor (bobina) geometria determina para onde vai o campo magnético. Uma bobina bem projetada combina perfeitamente com o contorno da peça, minimizando a lacuna magnética e maximizando a transferência de energia. O fonte de alimentação para aquecimento por indução deve fornecer a combinação certa de potência, frequência, e ciclo de trabalho para a aplicação. O design da bobina e a seleção de potência são profundamente interdependentes — mudar um normalmente obriga a reavaliar o outro.
🔑 Principal Conclusão
O aquecimento por indução funciona ao passar corrente alternada por uma bobina de cobre para gerar um campo magnético. Esse campo induz correntes parasitas numa peça metálica condutiva, e a resistência elétrica converte essas correntes em calor — diretamente dentro da peça. Sem chama, sem contato, sem espera.
Suas quatro vantagens principais – velocidade, precisão, limpeza, e eficiência — torne-o o método preferido para o endurecimento de superfícies, instalação de rolamento, aquecimento de parafuso, e uma gama crescente de aplicações de aquecimento industrial. E tudo começa com a compreensão do processo de três etapas: corrente → campo magnético → correntes parasitas → calor.
Perguntas sobre aquecimento por indução para sua aplicação?
Se você está avaliando a indução para tratamento térmico, instalação de rolamento, ou aquecimento de parafuso, nossa equipe de engenharia pode ajudar com orientações específicas da aplicação sobre frequência, potência, e design de indutor.


