
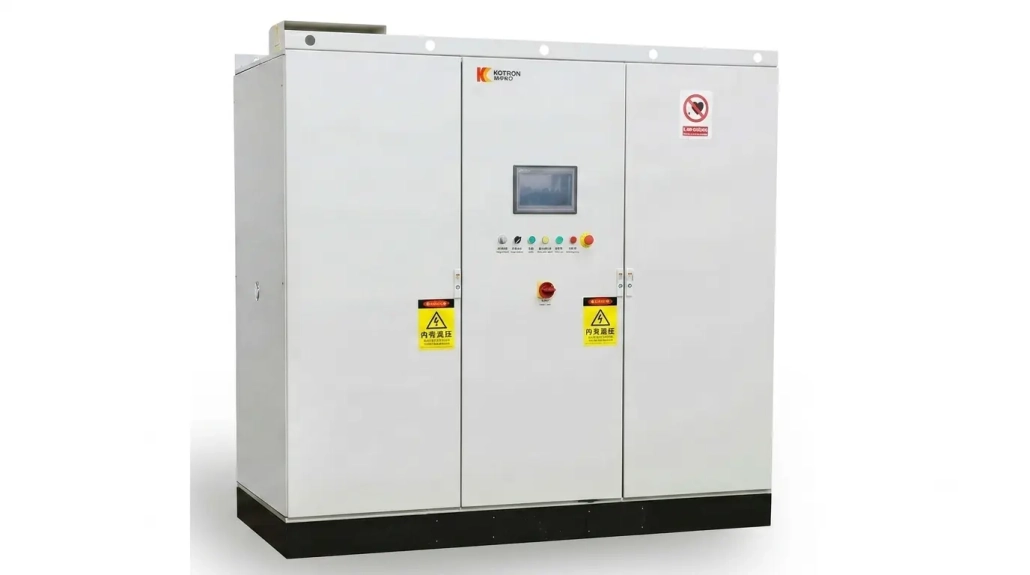
O que é endurecimento por indução? Um guia completo para iniciantes 5 Razões pelas quais supera os métodos tradicionais
Imagine que você tem uma faca de cozinha. A lâmina precisa de estar afiada como navalha para permanecer cortante ao longo de anos de utilização. Mas se toda a lâmina fosse tão dura, partiria na primeira vez que fosse torcida. Os metalúrgicos enfrentam exatamente este problema há séculos: como tornar a superfície de uma peça de metal extremamente dura, mantendo o interior resistente e flexível? O que é têmpera por indução — e por que se tornou a solução preferida para fabricantes de engrenagens, eixos, rolamentos, lobs de cames, e centenas de outras peças de que depende todos os dias? Este guia para iniciantes explica o que é, como funciona em termos simples, e os cinco motivos pelos quais fábricas em todo o mundo estão a substituir as suas antigas tochas de chama e linhas de fornos por esta tecnologia.
Índice
1. O Que Significa “A têmpera” Realmente?
A têmpera é um tratamento térmico que torna a superfície de uma peça de aço extremamente dura e resistente ao desgaste — para que não se arranhe, amolgue, ou desgaste com o uso intensivo. Pensa em um dente de engrenagem a engrenar com outra engrenagem milhões de vezes ao longo da vida de uma transmissão de carro: se a superfície do dente for macia, ela desgasta-se, o folga da engrenagem aumenta, e a transmissão começa a chiar. Se estiver adequadamente endurecido, permanece silenciosa e precisa por 300,000 quilómetros.
O truque — e é aqui que o endurecimento por indução se diferencia dos métodos mais antigos — é que apenas a superfície fica dura. O núcleo mantém-se mais macio e mais resistente, para que possa absorver choques e vibrações sem rachar. Uma peça que é dura por completo é frágil — como vidro. Uma peça que é dura por fora e resistente por dentro é ideal para quase todas as aplicações mecânicas. Este é o objetivo fundamental do tratamento térmico por indução: dureza de superfície com resistência do núcleo, atingida num único processo controlado.
2. Como Funciona a Têmpera por Indução — em 3 Passos Simples
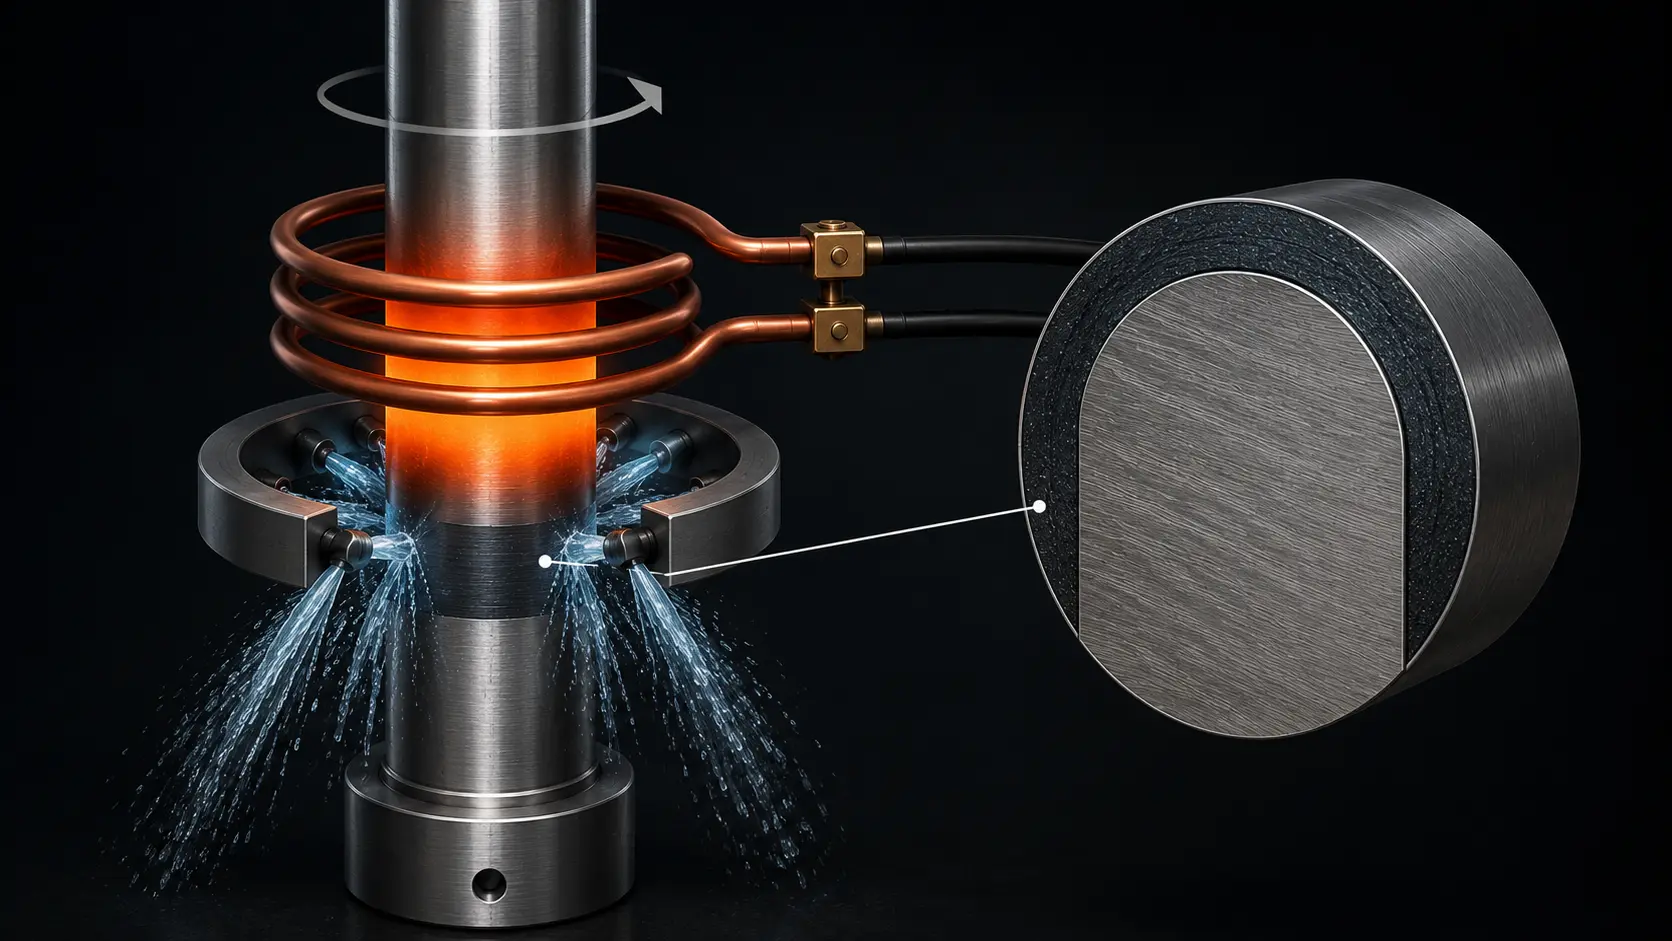
O princípio fundamental é o mesmo que como funciona o aquecimento por indução: uma bobina de cobre a transportar corrente alternada de alta frequência cria um campo magnético, e esse campo induz correntes elétricas — correntes parasitas — na superfície da peça de aço. Essas correntes aquecem a superfície até à temperatura de têmpera (tipicamente 800–950°C para a maioria dos aços) em segundos, não em minutos. Uma vez que a superfície atinge a temperatura, o processo avança através de mais dois estágios simples.
Passo 1: Aquecer a Superfície
A bobina de indução envolve a peça (ou a zona que necessita de têmpera) sem a tocar. Corrente de alta frequência percorre a bobina, e dentro 2 a 10 segundos, a superfície da peça brilha em laranja-avermelhado. Apenas a pele exterior — tipicamente 0.5 a 5 milímetros de profundidade, dependendo da peça — atinge a temperatura de endurecimento. O núcleo mantém-se frio porque o calor não tem tempo de se conduzir para dentro. É isto que torna o processo tão preciso: aqueces exatamente a camada que precisas, e mais nada.
Passo 2: Arrefecimento Instantâneo
No momento em que a superfície atinge a temperatura alvo, ela é é submersa em água, óleo, ou em um agente de arrefecimento à base de polímero — frequentemente pulverizado diretamente a partir do mesmo conjunto de bobinas que aqueceu. Este arrefecimento rápido “bloqueia” a estrutura endurecida: a rede cristalina do aço transforma-se de austenite macia em martensita extremamente dura. A têmpera ocorre em menos de um segundo, o que é suficientemente rápido para captar a estrutura de alta temperatura antes de ter hipótese de reverter.
Passo 3: O Resultado — Casca Dura, Núcleo Resistente
Após a têmpera, a superfície da peça tem uma dureza de 55–65 HRC (Rockwell Escala C) Dura o suficiente para resistir ao desgaste do contacto metal com metal, mas apenas para a camada externa. O núcleo mantém-se com a sua dureza original, tipicamente 25–35 HRC, resistente e flexível. Agora tem uma peça que é dura onde precisa de ser e resistente onde precisa de ser — conseguida num único processo que dura menos de 30 segundos no total.
3. 5 Razões pelas Quais os Fabricantes Escolhem a Têmpera por Indução
A têmpera indutiva não é a única forma de endurecer o aço. Métodos tradicionais incluem a têmpera por chama (usando um maçarico a gás), têmpera em forno (aquecendo toda a peça num forno), e cementação (difundindo carbono na superfície durante muitas horas). Aqui está porque a indução vence nos ambientes de produção modernos.
Razão 1: É Rápido — Realmente Rápido
Um ciclo de endurecimento por indução demora 5 a 30 segundos por parte. Um ciclo de forno para a mesma peça demora 30 minutos a várias horas. O endurecimento por chama é mais rápido do que um forno mas ainda mais lento que a indução porque a chama do gás transfere calor de forma menos eficiente do que um campo magnético induzido. Numa linha de produção que produz milhares de peças por dia, esta diferença de velocidade é a diferença entre uma máquina e um departamento inteiro.
Razão 2: Endurece Apenas Onde Você Quer
Com um forno, toda a peça aquece — não apenas a superfície, mas o núcleo, e não apenas a zona de desgaste, mas cada detalhe. Isto desperdiça energia e pode amolecer características previamente mecanizadas que precisam manter-se precisas. O endurecimento por indução, por contraste, alvos exatamente a superfície de desgaste — o flanco de um dente de engrenagem, uma pista de rolamento, o ponto alto de um lóbulo de cames. O resto da peça permanece frio. Esta precisão de zonas é o que torna a indução a escolha padrão para peças automóveis complexas como lóbulos de cames e forquilhas de mudança, onde apenas a superfície de contacto precisa de endurecimento e o resto da peça deve permanecer usinável.
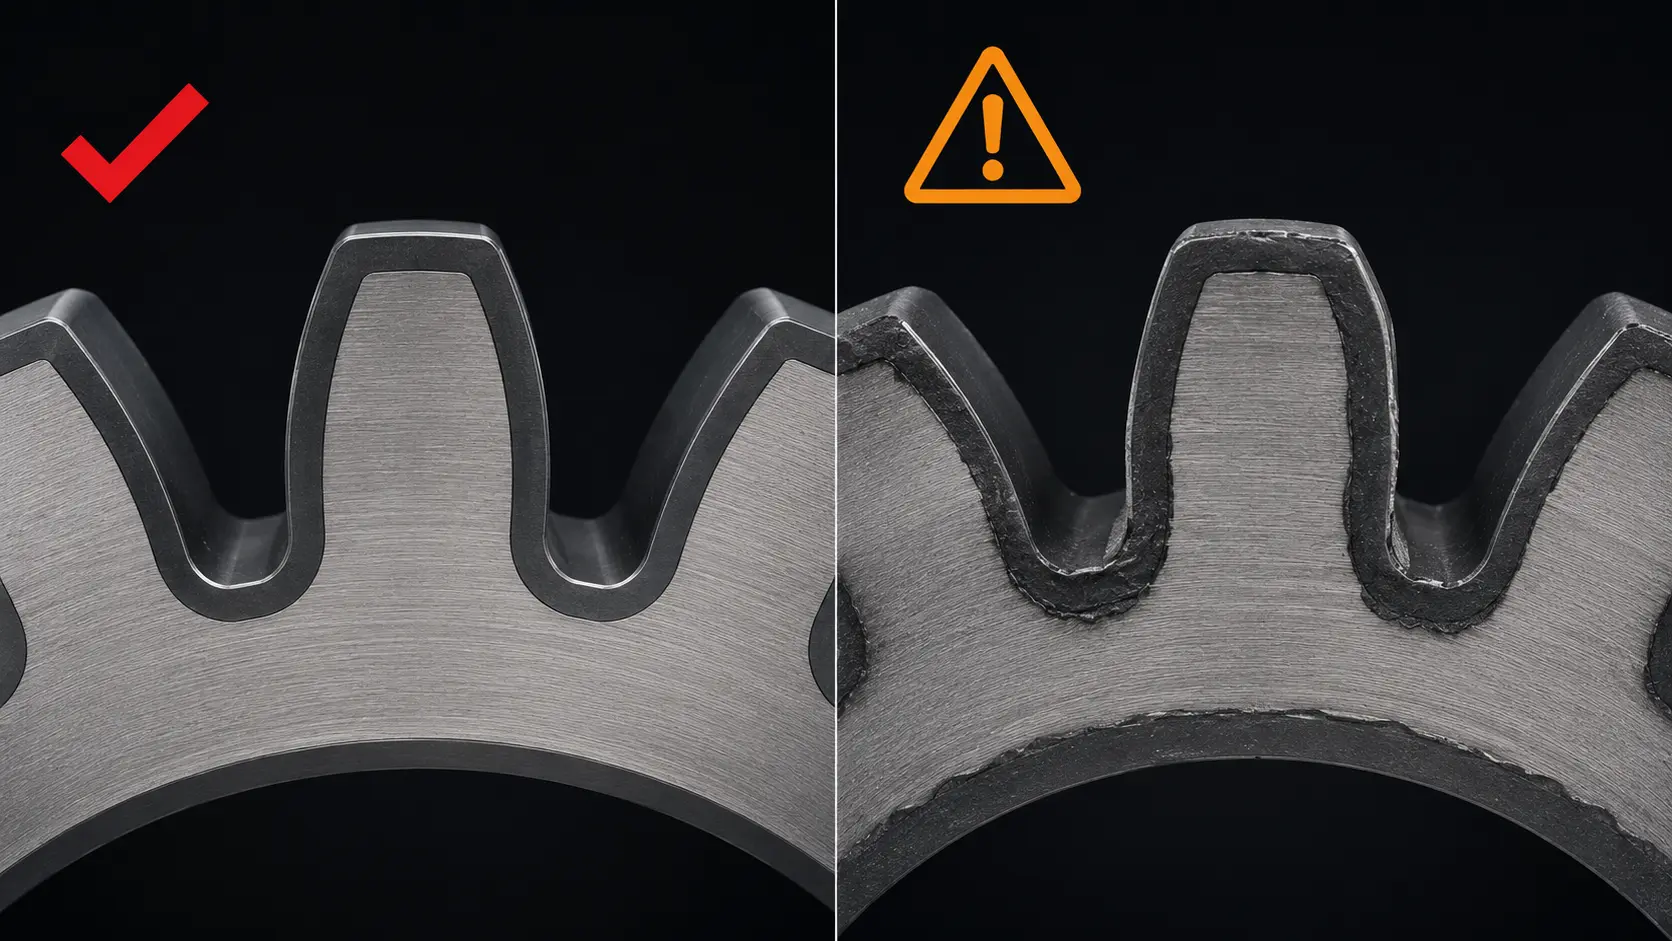
Razão 3: Distorção mínima
Quando aquece uma peça inteira, expande-se. Quando a arrefece, contrai — muitas vezes de forma desigual. O resultado é deformação, Dobragem, ou torção que requer endireitamento ou rectificação pós-processo dispendiosos. O endurecimento indutivo aquece apenas a superfície, e arrefece-a tão rapidamente que o núcleo nunca aquece o suficiente para participar na expansão. Isto significa que as peças saem mais próximas das suas dimensões originais, com menos necessidade de usinagem correctiva. Para aplicações de precisão como têmpera por indução de eixos, onde as tolerâncias de desalinhamento são medidas em microns, esta vantagem de distorção mínima é frequentemente o fator decisivo.
Razão 4: Limpo, Compacto, e Sem Chamas Abertas
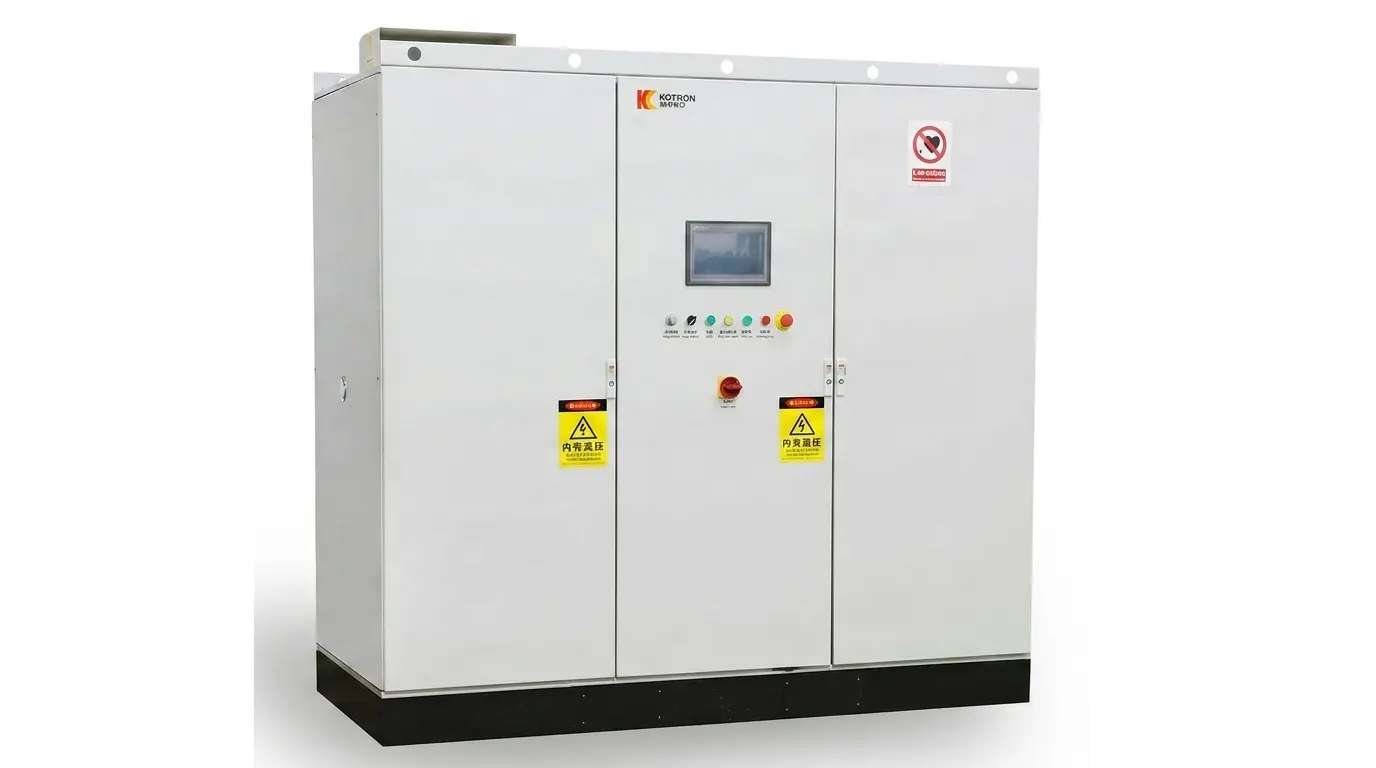
Sem maçaricos a gás. Sem gases de combustão. Sem paredes de fornos a irradiar calor para a oficina. Uma máquina de têmpera por indução é um sistema elétrico compacto — tipicamente um armário de alimentação elétrica mais uma estação de trabalho com a bobina e o sistema de arrefecimento — que se encaixa numa célula de produção padrão. Pode ficar mesmo ao lado de um torno CNC ou de uma rectificadora, para que as peças se movam da usinagem para a têmpera e depois para o acabamento sem sair da linha. O ambiente de trabalho é mais limpo, mais frio, e mais seguro.
Razão 5: Resultados previsíveis, Repetíveis
A têmpera por indução é um processo controlado eletricamente. Uma vez definidos a frequência, potência, tempo de aquecimento, e os parâmetros de têmpera para uma peça específica, pode-se repetir essa receita exacta milhares de vezes. A peça número 100 sai igual à peça número 10. A têmpera em forno depende da convecção térmica, o que varia com a densidade de carga, temperatura ambiente, e a condição do forno. A têmpera por chama depende da habilidade do operador para o posicionamento do maçarico e o tempo de permanência. A indução elimina essas variáveis — é um processo de pressionar um botão com repetibilidade digital. É por isso que a têmpera de engrenagens por indução substituiu em grande parte a têmpera por chama na produção automóvel: as consequências de uma única engrenagem mole chegar a um cliente são demasiado caras para depender do julgamento do operador.
4. Onde Encontrará Peças Temperadas por Indução
As peças temperadas por indução estão em todo o lado — você é que não as vê porque ficam dentro de máquinas maiores. Aqui é onde o processo aparece no dia a dia:
O seu carro: Engrenagens da transmissão, eixos, Rolamentos de juntas homocinéticas, Cames de árvore de cames, Cojinetes do virabrequim — todos temperados por indução para suportar centenas de milhares de ciclos de mudança de velocidades e impactos na estrada. A mudança suave de velocidades que sente é possível graças a dentes de engrenagem que não estão desgastados.
Equipamento de construção e mineração: Pinos de escavadora, Rolete de lagartas de bulldozer, Rolamentos de rotação de grua — peças enormes que suportam milhares de toneladas de carga através de terra e rocha abrasiva. O endurecimento por indução confere-lhes a durabilidade superficial necessária para sobreviver neste ambiente sem rachar sob o peso.
Turbinas eólicas: Os rolamentos principais e os rolamentos de passo dentro de uma turbina eólica são endurecidos por indução para suportar as cargas cíclicas incessantes de uma pá de 100 metros a girar 24/7 durante 20 anos. Estes rolamentos são enormes — alguns com mais de 3 metros de diâmetro — e o endurecimento por indução do rolamento do cubo exige desenhos de bobinas especializados para aquecer uniformemente diâmetros tão grandes.
Ferramentas industriais: Chaves de fendas, lâminas de corte, brocas, hastes de cilindros hidráulicos — tudo o que se desgasta contra outra superfície ou corta material beneficia de um exterior endurecido. O endurecimento por indução é a forma mais rápida de produzir estas peças em grande escala.
Ferrovias: Aros de rodas de comboio e cabeças de carril são endurecidos por indução para resistir aos enormes esforços de contacto onde o aço da roda encontra o aço do carril. Sem endurecimento, iriam desgastar-se em meses. Com ele, duram décadas.
🔑 Principal Conclusão
A cementação por indução é um tratamento térmico que torna a superfície de uma peça de aço extremamente dura enquanto mantém o núcleo resistente — e faz isso em segundos, não horas. O processo tem três passos: aquecendo a superfície com um campo magnético (sem contato, sem chama), resfriando-a instantaneamente para travar a dureza, e o resultado é uma peça com uma casca dura e resistente ao desgaste e um núcleo resistente que absorve impactos.
Os fabricantes escolhem este método em vez de métodos tradicionais porque é mais rápido, mais preciso, causa menos distorção, funciona de forma mais limpa, e oferece o mesmo resultado todas as vezes. É o método padrão de endurecimento para peças de transmissão automóvel e está a expandir-se para a energia eólica, carril, e equipamentos pesados — substituindo tochas a chama e linhas de fornos sempre que a velocidade de produção e a qualidade das peças são importantes.
Perguntas Frequentes
O que é endurecimento por indução em termos simples?
O endurecimento por indução é uma forma de tornar a superfície de uma peça de aço extremamente dura — rapidamente. Uma bobina de cobre que transporta eletricidade aquece apenas a camada exterior da peça em segundos, e depois a água ou óleo arrefece-a instantaneamente. O resultado: uma casca externa dura que resiste ao desgaste, com um núcleo interno resistente que absorve choques. Sem fogo, sem forno, apenas electricidade e campos magnéticos.
Como é que a têmpera por indução é diferente de outros métodos de têmpera?
Três grandes diferenças. Velocidade: a indução leva segundos; os fornos levam horas. Precisão: a indução aquece apenas a zona de desgaste; os fornos e tochas a gás aquecem a peça inteira. Distorção: porque apenas a superfície aquece, as peças temperadas por indução saem mais próximas da sua forma original — menos deformações, menos flexão, menos moagem para corrigir depois. A indução é também mais limpa (sem gases de combustão) e controlada digitalmente (as mesmas definições produzem o mesmo resultado a cada ciclo).
Que metais podem ser endurecidos por indução?
O endurecimento por indução funciona em aços de médio e alto carbono (tipicamente 0.35% carbono e acima), aços de liga, e ferros fundidos. O requisito principal: o material deve ser capaz de formar martensite — a estrutura cristalina ultra-dura criada pelo revenido rápido. Os aços de baixo teor de carbono e os aços inoxidáveis austeníticos geralmente não podem ser endurecidos por indução de forma eficaz porque não se transformam em martensite. Metais não magnéticos como o alumínio, cobre, e o latão não podem ser endurecidos por indução de todo (embora possam ser aquecidos por indução para outros fins).
Até que profundidade pode ir o endurecimento por indução?
As profundidades típicas de endurecimento variam de 0.5 mm para 5 mm, controladas principalmente pela frequência de operação. Frequência mais baixa (1–10 kHz) produz endurecimento mais profundo; frequência mais alta (100–400 kHz) produz endurecimento mais superficial. Para a maioria das peças automóveis como engrenagens e eixos, 1.5–4 mm é o intervalo padrão. Isto é abordado com maior profundidade no nosso guia sobre como a frequência afeta o aquecimento por indução. Para casos muito profundos acima de 5 mm, a indução é geralmente combinada com pré-aquecimento ou tempos de ciclo mais longos — embora métodos de forno como a cementação sejam mais comuns para requisitos de profundidade de caso extremos.
Procurando mudar do endurecimento tradicional para indução?
Quer esteja a endurecer um novo design de peça ou a atualizar a partir de equipamento a chama ou forno, a nossa equipa pode ajudá-lo a avaliar se o endurecimento por indução se adequa à sua aplicação — e o que seria necessário para integrá-lo na sua linha de produção.


