
5 Fatores Críticos para Selecionar uma Máquina de Têmpera por Indução
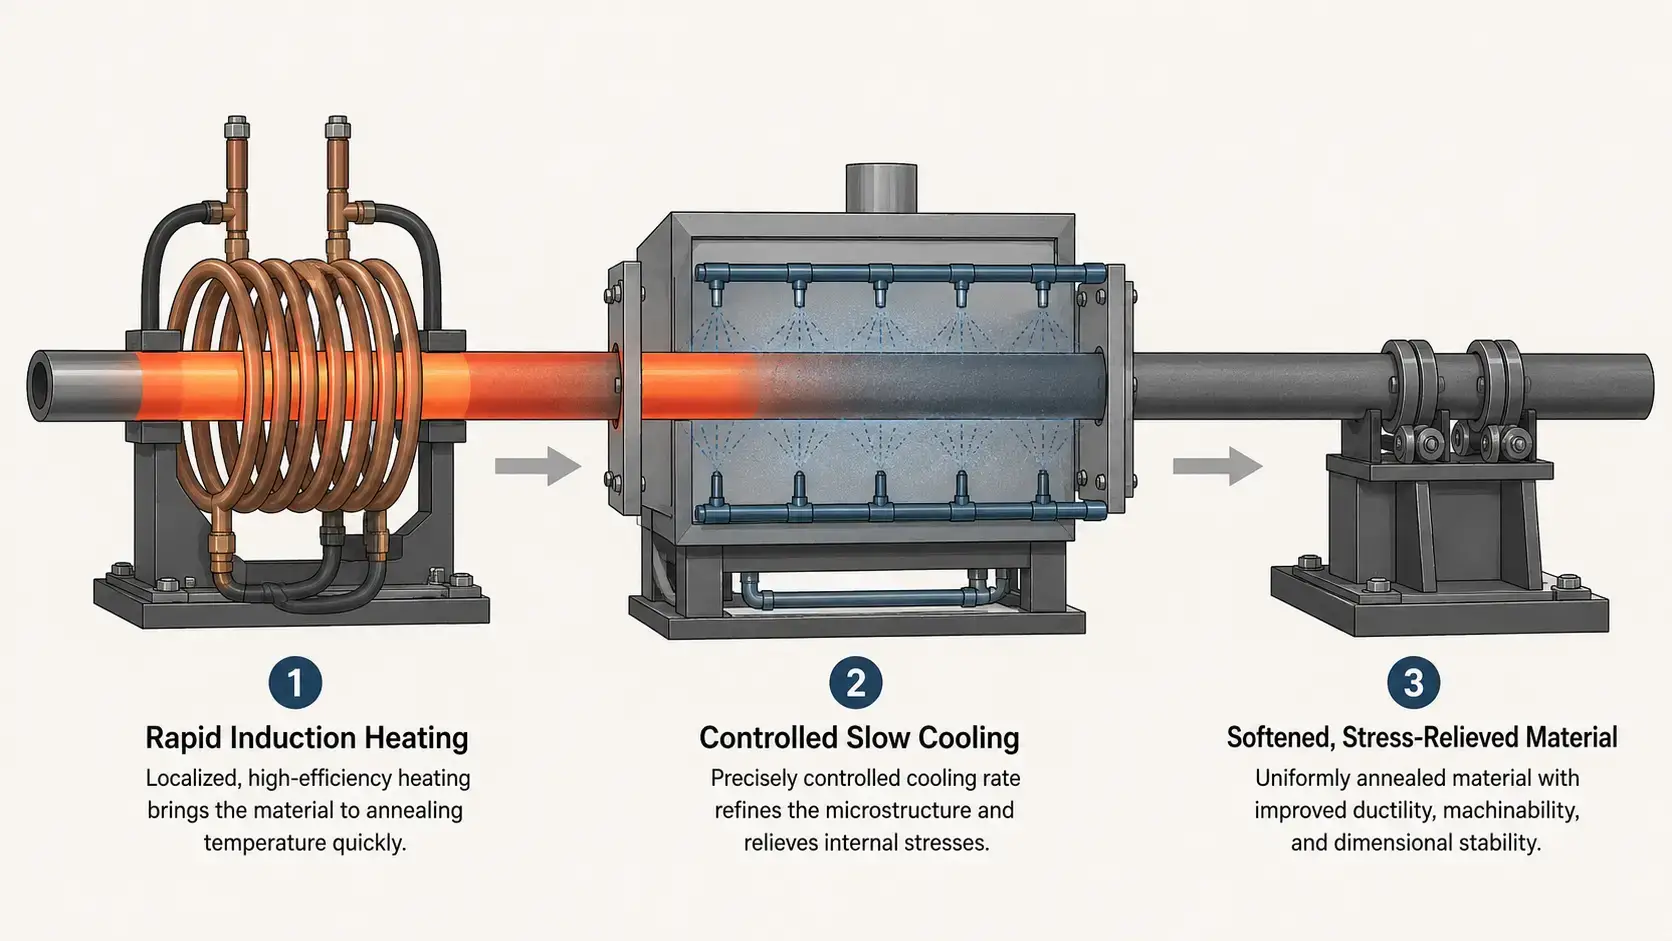
Selecionar uma máquina de têmpera por indução não consiste em encontrar a fonte de alimentação de maior potência nem a proposta mais barata. Trata-se de combinar o equipamento com três coisas que o recozimento de forno convencional não pode oferecer simultaneamente: aquecimento localizado, arrefecimento controlado, e rendimento em linha. Uma máquina bem especificada amacia o metal trabalhado a frio, alivia o estresse na zona de solda, e restaura a ductilidade — em segundos por peça, em vez de horas por lote. Uma combinação inadequada deixa você com uma estrutura de grãos inconsistente, oxidação superficial, e um ativo de capital que nunca se integra ao resto da linha.
O recozimento é fundamentalmente diferente do endurecimento e do revenido. Funciona a temperaturas mais elevadas, exige controlo sobre a velocidade de arrefecimento — não apenas sobre a velocidade de aquecimento — e serve um conjunto completamente diferente de fluxos de produção: traçado de fio, formação de tubos, cabeceamento a frio, e alívio de tensões pós-soldadura. Os cinco fatores abaixo são os pontos de decisão que distinguem uma máquina que se adapta ao seu processo de uma que lhe é contrária.
Índice
1. Defina a Sua Aplicação de Recozimento
O recozimento não é um único processo — é uma família de processos, e a máquina de que precisa depende inteiramente de qual deles está a executar. Ao contrário de sistema de têmpera por indução, que quase sempre ocorre após o endurecimento, o recozimento surge em múltiplos pontos da cadeia de produção: após a trefilagem a frio, entre etapas de conformação, após a soldadura, ou como uma etapa final de alívio de tensões antes da usinagem.
Comece por identificar o tipo de aplicação com que está a lidar:
— Recozimento de fios e treios: Estiramento contínuo endurece o material. O recozimento por indução em linha entre passagens restaura a ductilidade sem parar a linha. O design da bobina aqui é tipicamente uma bobina de túnel multi-voltas por onde o fio passa a alta velocidade.
— Recozimento de tubos e tubos: Conformação de tubos, Dobragem, e a soldadura introduz tensão residual. O recozimento por indução pode atingir zonas específicas — a junta de soldadura, o raio de curvatura, ou a secção completa — com muito menos oxidação do que um forno.
— Recozimento de barras e varões: O stock de barra forjado a frio ou desenhado a frio muitas vezes necessita de amolecimento em toda a secção antes da próxima operação de conformação. Sistemas de média frequência fornecem a profundidade de penetração necessária para secções maciças.
— Recozimento da zona de soldadura: Após TIG, MIG, ou soldadura a laser, a zona afetada pelo calor (ZAC) contém tensões residuais que podem causar fissuração. O recozimento localizado por indução trata apenas a ZAC, deixando o resto da peça inalterado — algo que um forno não consegue fazer.
— Recozimento contínuo de comprimento total: Produtos longos como arame, tira, ou tubos a passar a velocidade constante através de uma bobina fixa. A máquina deve manter um perfil térmico estável durante horas de operação contínua.
Uma máquina de têmpera por indução projetada para arame contínuo a 200 metros por minuto é um sistema completamente diferente de um construído para tratamento localizado pós-soldadura de um lote de conjuntos fabricados. Defina a aplicação primeiro, depois especifique a máquina em torno disso.
2. Potência, Frequência & Controlo de Arrefecimento
Potência e frequência determinam quão rápido e quão profundamente a peça aquece. Mas para o recozimento, há uma terceira variável que importa tanto quanto: controlo da taxa de arrefecimento. Ao contrário do endurecimento — onde se realiza têmpera — e do revenido — onde normalmente se arrefece ao ar — o recozimento exige um arrefecimento lento e controlado para permitir que a estrutura do grão se reforme corretamente. Uma máquina que aquece perfeitamente mas arrefece demasiado rápido deixará o material mais duro do que estava inicialmente.
Os três parâmetros a avaliar em conjunto:
— Nível de potência: As temperaturas de recozimento são mais altas que as de revenido – normalmente 700–900°C para aços, em comparação com 150–650°C para revenido. Isso significa maior potência específica por quilograma de peça. Consulte o padrão requisitos de energia para estimar sua linha de base, mas espere cargas de recozimento no limite superior da faixa para uma determinada massa de peça.
— Seleção de frequência: Frequência média (1–10 kHz) adapta-se a seções sólidas como barras e tubos de paredes espessas, onde o calor deve penetrar no núcleo. Frequência mais alta (10–50 kHz) combina com tubo de calibre fino, fio, e recozimento da camada superficial. A regra é a mesma para todos aquecimento por indução: secção transversal menor → frequência mais alta.
— Secção de arrefecimento controlado: É aqui que o equipamento de recozimento por indução difere fundamentalmente de outras máquinas de indução. Após a bobina de aquecimento, a peça de trabalho deve passar por uma zona de arrefecimento controlado — um túnel isolado, uma jaqueta regulada por temperatura, ou uma folga de ar precisamente temporizada — que reduz a temperatura suficientemente devagar para permitir a recristalização completa. Pergunte ao fornecedor como a taxa de arrefecimento é gerida, não apenas como o aquecimento é fornecido.
Um fornecedor que só fala de quilowatts e kilohertz sem abordar o controlo de arrefecimento está a tratar o recozimento como se fosse têmpera com um ponto de temperatura mais baixo. Não é a mesma coisa.
3. Precisão de Temperatura & Uniformidade
O controlo da temperatura de recozimento é exigente por duas razões que não se aplicam à têmpera ou ao revenido. Primeiro, a janela de temperatura alvo é estreita em relação à temperatura absoluta — manter a 850°C ±10°C requer um controlo proporcional mais rigoroso do que manter a 400°C ±10°C, porque as perdas térmicas para o ambiente aumentam com a quarta potência da temperatura absoluta. Segundo, se a temperatura ultrapassar muito, o crescimento dos grãos acelera e as propriedades mecânicas do material degradam-se permanentemente – você não pode “não crescer” grãos grossos resfriando mais lentamente.
Principais recursos de controle de temperatura para avaliar em um sistema de recozimento por indução:
— Pirometria de comprimento de onda duplo ou proporção: Os pirômetros IR padrão podem oscilar com alterações de emissividade à medida que a superfície da peça oxida em temperaturas de recozimento. Um sensor de duplo comprimento de onda compensa isto, fornecendo leituras precisas mesmo quando a condição da superfície muda durante o aquecimento.
— Controlo de potência em malha fechada com resposta rápida: O sistema deve ajustar a saída em milissegundos para compensar flutuações na velocidade da linha, variações na temperatura do material de entrada, e deriva de impedância da bobina à medida que a bobina aquece durante uma produção.
— Monitorização multi-zona para processos contínuos: Em linhas de recozimento de fios ou tubos, A temperatura deve ser medida na saída da bobina e na saída da zona de arrefecimento. A diferença entre estas duas leituras indica se a taxa de arrefecimento está no alvo.
— Gestão de receitas com perfis específicos de material: Os parâmetros de recozimento para 304 tubo de aço inoxidável são completamente diferentes dos do fio de aço carbono C1020. A máquina deve armazenar, recuperar, e bloquear perfis validados para que os operadores não precisem de re-ajustar para cada mudança de material.
Se um fornecedor não puder demonstrar uniformidade de temperatura em sua peça específica com seu material específico, continue a procurar. A validação do processo nas suas próprias peças é a única prova que importa.
4. Automação & Capacidade de Produção
Linhas de recozimento enquadram-se em duas categorias gerais, e os requisitos de automação para cada uma são completamente diferentes. Linhas de processo contínuo — trefilação de fio, recozimento de laminadores de tubos, processamento de bobinas — precisam que o sistema de indução se sincronize com uma velocidade de linha existente que já pode estar fixada. Estações de trabalho de recozimento por lote — células de tratamento pós-soldadura, estações de alívio de tensões pré-maquinação — precisam de troca rápida de peças e fixação flexível.
Ajuste o nível de automação ao seu perfil de produção:
— Recozimento contínuo em linha: A bobina de indução e a secção de arrefecimento estão integradas diretamente na linha de estiramento de fios, soldadura de tubos, ou laminação de fios. O sistema de controlo deve comunicar com o PLC da linha para ajustar a potência em tempo real à medida que a velocidade da linha muda. Um atraso de comunicação de dois segundos em 100 metros por minuto significa três metros de sucata.
— Células de lote semi-automáticas: Um operador carrega a peça num suporte, inicia o ciclo, e remove a peça acabada. Adequado para recozimento da zona de solda de conjuntos fabricados ou alivio de tensão pré-usinagem de forjados. A consistência do tempo de ciclo depende da repetibilidade da colocação da peça — o suporte deve posicionar a peça com precisão em relação à bobina sempre.
— Células robóticas totalmente automáticas: Um robô carrega as peças na bobina, o ciclo de recozimento ocorre, e o robô descarrega. Esta configuração funciona bem para volumes médios a elevados de peças discretas onde o custo de mão de obra ou a consistência do tempo de ciclo justificam o investimento em automação. A mesma lógica de design aplica-se quando seleção de um sistema de têmpera por indução com manuseamento robótico.
— Ferramentas de troca rápida: Se recozir múltiplos SKUs na mesma máquina, a bobina, guias, e os insertos de zona de arrefecimento devem ser substituídos em minutos, não horas. Cada minuto de troca é perda de capacidade de produção.
Para linhas contínuas, especifique a máquina para a velocidade de linha mais alta que espera alcançar nos próximos três anos, não a velocidade que utiliza hoje. Substituir a fonte de alimentação por uma mais rápida mais tarde é mais caro do que comprar a capacidade certa desde o início.
5. Experiência do Fornecedor & Know-how do Processo
Recozimento é o processo de indução onde a experiência do fornecedor é mais importante. Endurecimento é relativamente tolerante: aquecimento acima da temperatura de transformação, têmpera, feito. Têmpera é simples: aquecimento para um alvo inferior, manter, arrefecimento ao ar. O recozimento adiciona uma dimensão — arrefecimento controlado — que exige que o fornecedor compreenda metalurgia, não apenas engenharia elétrica. Um fornecedor que conhece eletrónica de potência mas não a cinética de transformação de fases irá especificar uma máquina que aquece perfeitamente e arruína o material no arrefecimento.
Ao avaliar fornecedores, investigue além do catálogo de equipamentos:
— Experiência em processos específica do material: O fornecedor já construiu sistemas de recozimento para a sua família de materiais — aços ao carbono, aços inoxidáveis, ligas de cobre, alumínio? Cada um possui diferentes temperaturas de transformação, características de emissividade, e sensibilidades à taxa de arrefecimento. Peça uma referência a um cliente que utilize um material semelhante.
— Projeto de bobina para recozimento: As bobinas de recozimento frequentemente operam a temperaturas mais elevadas durante ciclos de trabalho mais longos do que as bobinas de endurecimento. O sistema de arrefecimento da bobina, isolamento, e a estrutura de suporte mecânico devem ser projetados para uma carga térmica sustentada, não para serviço intermitente. Uma bobina de endurecimento reutilizada para recozimento falhará prematuramente.
— Engenharia da zona de arrefecimento: Esta é a parte de um sistema de aquecimento por indução que a maioria dos fornecedores genéricos ignora. Peça para ver como a seção de arrefecimento é projetada — comprimento, isolamento, pontos de monitorização da temperatura, e se pode ser ajustada para diferentes materiais e velocidades de linha.
— Validação do processo no local: O fornecedor deve estar disposto a passar o seu material por um sistema de teste e fornecer curvas de temperatura-tempo, leituras de dureza antes e depois, e imagens da estrutura do grão metalográfico. Um orçamento sem dados de processo é um risco.
— Apoio pós-venda e peças sobressalentes: Linhas de recozimento muitas vezes funcionam 24/7. Os custos de tempo de inatividade são calculados por minuto, não por dia. Confirme os prazos de entrega das peças sobressalentes e se o fornecedor oferece diagnóstico remoto para a fonte de alimentação e sistema de controle.
Um fornecedor com quem vale a pena trabalhar pergunta sobre sua aplicação de recozimento antes de citar uma classificação de potência. Avaliamos cada consulta em relação aos cinco fatores acima — tipo de aplicação, requisitos de energia e refrigeração, controlo da temperatura, necessidades de automação, e suporte ao processo de longo prazo — e forneça uma configuração baseada em seus materiais e metas de produção, não é um predefinição de catálogo.
Indução vs. Recozimento Convencional de Forno
Para fabricantes que atualmente utilizam fornos por lote ou de correia contínua para recozimento, a questão é se a indução oferece vantagem suficiente para justificar a troca. A tabela abaixo compara os dois métodos nas dimensões que mais importam na produção.
| Recozimento por Indução | Recozimento Convencional de Forno |
|---|---|
| Aquecimento rápido localizado — segundos a minutos | Aquecimento lento em lote — tipicamente 1–6 horas |
| Taxa de arrefecimento controlada — zona de arrefecimento lenta programável | Arrefecimento passivo da caldeira — controlo limitado da velocidade, depende da massa térmica |
| Oxidação mínima — exposição curta a altas temperaturas, compatível com gás inerte | Formação de mais escala — exposição prolongada à temperatura |
| Menor energia por peça — apenas a zona alvo é aquecida | Maior consumo de energia — aquecimento do forno, Perda de calor para o ambiente |
| Compatível em linha — fio contínuo, tubo, e processamento de tiras | Fluxo de trabalho limitado por lote — carga, imersão, arrefecido, descarregar |
| Refinamento consistente do grão — ciclo térmico repetível por parte | Gradientes de temperatura dentro do forno — resultados variáveis por zona |
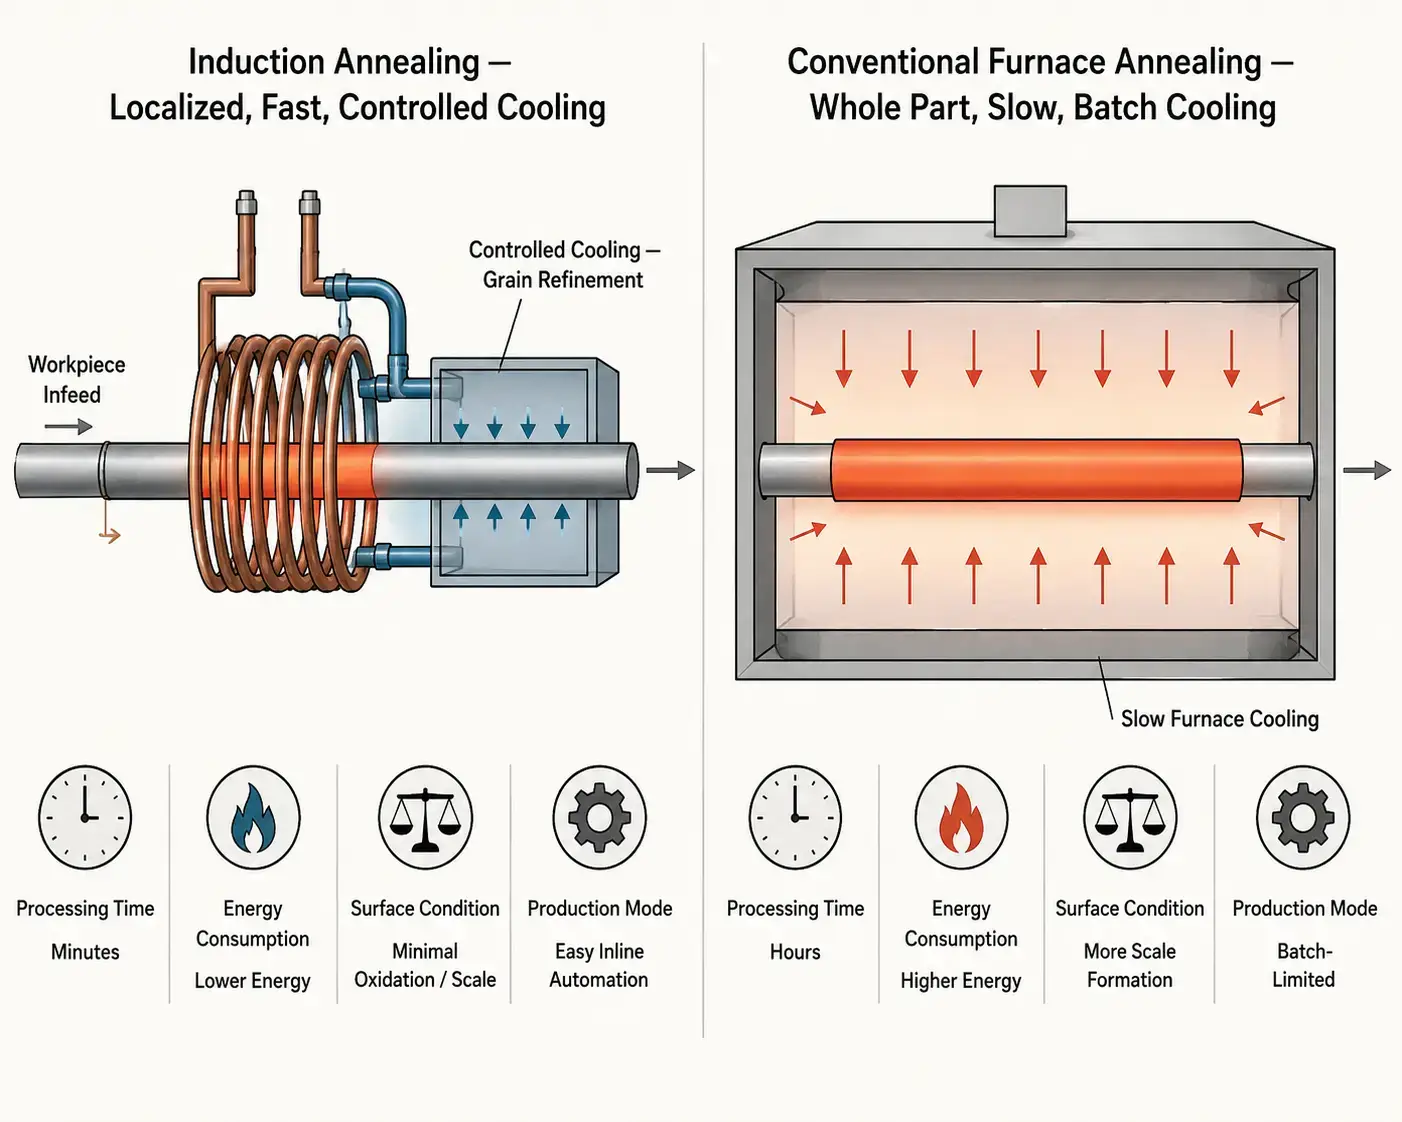
O recozimento por indução não é um substituto universal para fornos. Para oficinas que recozem dezenas de geometrias de peças diferentes em lotes imprevisíveis, um forno convencional permanece a ferramenta mais versátil — carregue-o, defina o perfil, e deixe-o funcionar. Mas para linhas de produção dedicadas que processam fios, tubo, barra, ou recozimento repetitivo de conjuntos soldados em volume médio a elevado, a indução oferece ciclos mais rápidos, menor energia por peça, muito menos oxidação, e um nível de controlo da velocidade de arrefecimento que um forno de lote não consegue igualar. A vantagem económica torna-se mais evidente quando a etapa de recozimento é o estrangulamento numa linha que é de outra forma contínua.
Principal vantagem
Escolher um máquina de têmpera por indução resume-se a cinco decisões, e a mais importante é a primeira: definir exatamente o que você está recozendo e porquê. A aplicação — fio, tubo, barra, ou zona de soldadura — determina a potência, frequência, e a geometria da bobina. O material determina a temperatura alvo e a velocidade de arrefecimento que deve manter. E o volume de produção determina se você precisa de um sistema contínuo em linha, uma célula semiautomática, ou uma estação de trabalho totalmente robótica. Um fornecedor que começa perguntando sobre seu material e sua velocidade de linha, em vez de citar uma máquina de um catálogo, é a diferença entre um sistema que funciona no primeiro dia e outro que requer seis meses de reajuste. A máquina certa especificada corretamente transforma o recozimento de uma operação de lote e espera em uma operação contínua, etapa de produção repetível.
Perguntas Frequentes
P: Qual é a diferença entre recozimento por indução e revenido por indução?
A: As três principais diferenças são a temperatura, taxa de resfriamento, e propósito. O recozimento opera em temperaturas mais altas (normalmente 700–900°C para aços) para recristalizar totalmente a estrutura do grão e maximizar a suavidade e ductilidade. O revenido opera em temperaturas mais baixas (150–650ºC) para reduzir a fragilidade após o endurecimento, mantendo a maior parte da dureza. O recozimento requer resfriamento lento e controlado para permitir o refinamento do grão; a têmpera geralmente é resfriada a ar. E atendem diferentes pontos da cadeia produtiva: o recozimento geralmente lida com materiais trabalhados a frio ou soldados, enquanto o revenido sempre segue uma etapa de endurecimento.
P: Quais materiais podem ser recozidos por indução?
A: Aços carbono, aços de liga, aços inoxidáveis, cobre e ligas de cobre, ligas de alumínio, e titânio podem ser recozidos por indução, desde que a fonte de alimentação e a frequência correspondam à resistividade elétrica e à condutividade térmica do material. Metais não ferrosos como cobre e alumínio requerem densidades de potência mais elevadas porque a sua menor resistividade elétrica reduz a eficiência do aquecimento indutivo. O desenho da bobina e a frequência devem ser ajustados para cada família de materiais — um sistema configurado para aço não irá recozer cobre de forma eficaz sem reengenharia.
P: A recozedura por indução pode substituir um forno de recozedura convencional?
A: Para produção contínua de fio, tubo, tira, e barra, sim — a recozedura por indução pode substituir completamente o forno, proporcionando tempos de ciclo mais rápidos, menor custo energético, menos oxidação, e muito melhor controlo da taxa de arrefecimento. Para recozimento em lote de fabricações grandes, de formas irregulares ou cargas de trabalho mistas, uma fornalha continua a ser frequentemente a escolha mais prática. Muitos fabricantes utilizam um modelo híbrido: indução para linhas dedicadas de alto volume, forno para trabalho variável de baixo volume.
Preciso de ajuda para especificar um sistema de recozimento por indução?
Conte-nos sobre o seu material, dimensões da peça de trabalho, propriedades alvo, e volume de produção. Recomendaremos uma configuração de têmpera por indução adequada à sua aplicação.





