
5 fatores decisivos ao selecionar um sistema de recozimento por indução
Ao escolher uma Máquina de recozimento por indução não se trata de, para encontrar a fonte de alimentação com a maior potência ou a oferta mais barata. Trata-se de, adaptar o sistema a três requisitos, que o recozimento de forno convencional não pode cumprir ao mesmo tempo: aquecimento local, resfriamento controlado e rendimento em linha. Uma máquina bem especificada amacia o metal formado a frio, alivia a tensão na zona de solda e restaura a ductilidade — em segundos por peça, em vez de horas por lote. Uma máquina mal ajustada resultará em uma estrutura de grãos inconsistente, Oxidação de superfície e facilidade de investimento, que nunca se integra com o resto da linha.
O recozimento é fundamentalmente diferente do endurecimento e revenido. Funciona em temperaturas mais altas, requer controle da taxa de resfriamento – não apenas da taxa de aquecimento – e atende processos de produção completamente diferentes: Trefilagem, formação de tubos, Cabeçamento a frio e alívio de tensão após soldagem. Os cinco fatores a seguir são os pontos de decisão, a única máquina, que se adapta ao seu processo, distinguir de um, isso funciona contra ele.
Índice
1. Defina sua aplicação de brilho
Recozimento não é um processo único – é uma família de processos, e a máquina necessária depende inteiramente disso, qual processo você usa. Em contraste com partida indutiva, que quase sempre segue o endurecimento, O recozimento ocorre em vários pontos da cadeia produtiva: após trefilação a frio, entre estágios de formação, após a soldagem ou como etapa final para alívio de tensões antes da usinagem.
Beginnen Sie damit, determinar, com que tipo de aplicativo você está lidando:
— Fio- e recozimento de fios: A trefilação contínua solidifica o material. O recozimento por indução em linha entre passagens de trefilação restaura a ductilidade, sem parar a linha. O design da bobina aqui é tipicamente uma bobina de túnel com vários enrolamentos, através do qual o fio passa em alta velocidade.
— Rohr- e recozimento de tubos de linha: Formação de tubo, Dobra e soldagem criam tensões internas. O recozimento por indução pode atingir zonas específicas - a costura de solda, o raio de curvatura ou toda a seção transversal - e causa significativamente menos oxidação do que um forno.
— Stangen- e recozimento de material redondo: O estoque de barras estiradas ou com cabeçote a frio geralmente requer amolecimento em toda a seção transversal antes do próximo processo de conformação. Os sistemas de média frequência fornecem a profundidade de penetração necessária para seções transversais completas.
— Recozimento da zona de solda: Depois do TIG, MIG- ou soldagem a laser inclui a zona afetada pelo calor (PEGAR) Tensões internas, que pode causar rachaduras. O recozimento por indução localizado trata apenas a ZTA e deixa o resto do componente inalterado – um pouco, que um forno não pode fazer.
— Brilho contínuo em todo o comprimento: Produtos longos, como arame, O material da fita ou tubo passa por um carretel fixo a uma velocidade constante. A máquina deve manter um perfil térmico estável durante muitas horas de operação contínua.
Eine Máquina de recozimento por indução, aquele para fio contínuo com 200 metros por minuto, é um sistema completamente diferente de uma máquina para pós-tratamento local após soldagem em um lote de conjuntos fabricados. Primeiro defina a aplicação e depois projete a máquina para ela.
2. Potência, Frequência & Controle de resfriamento
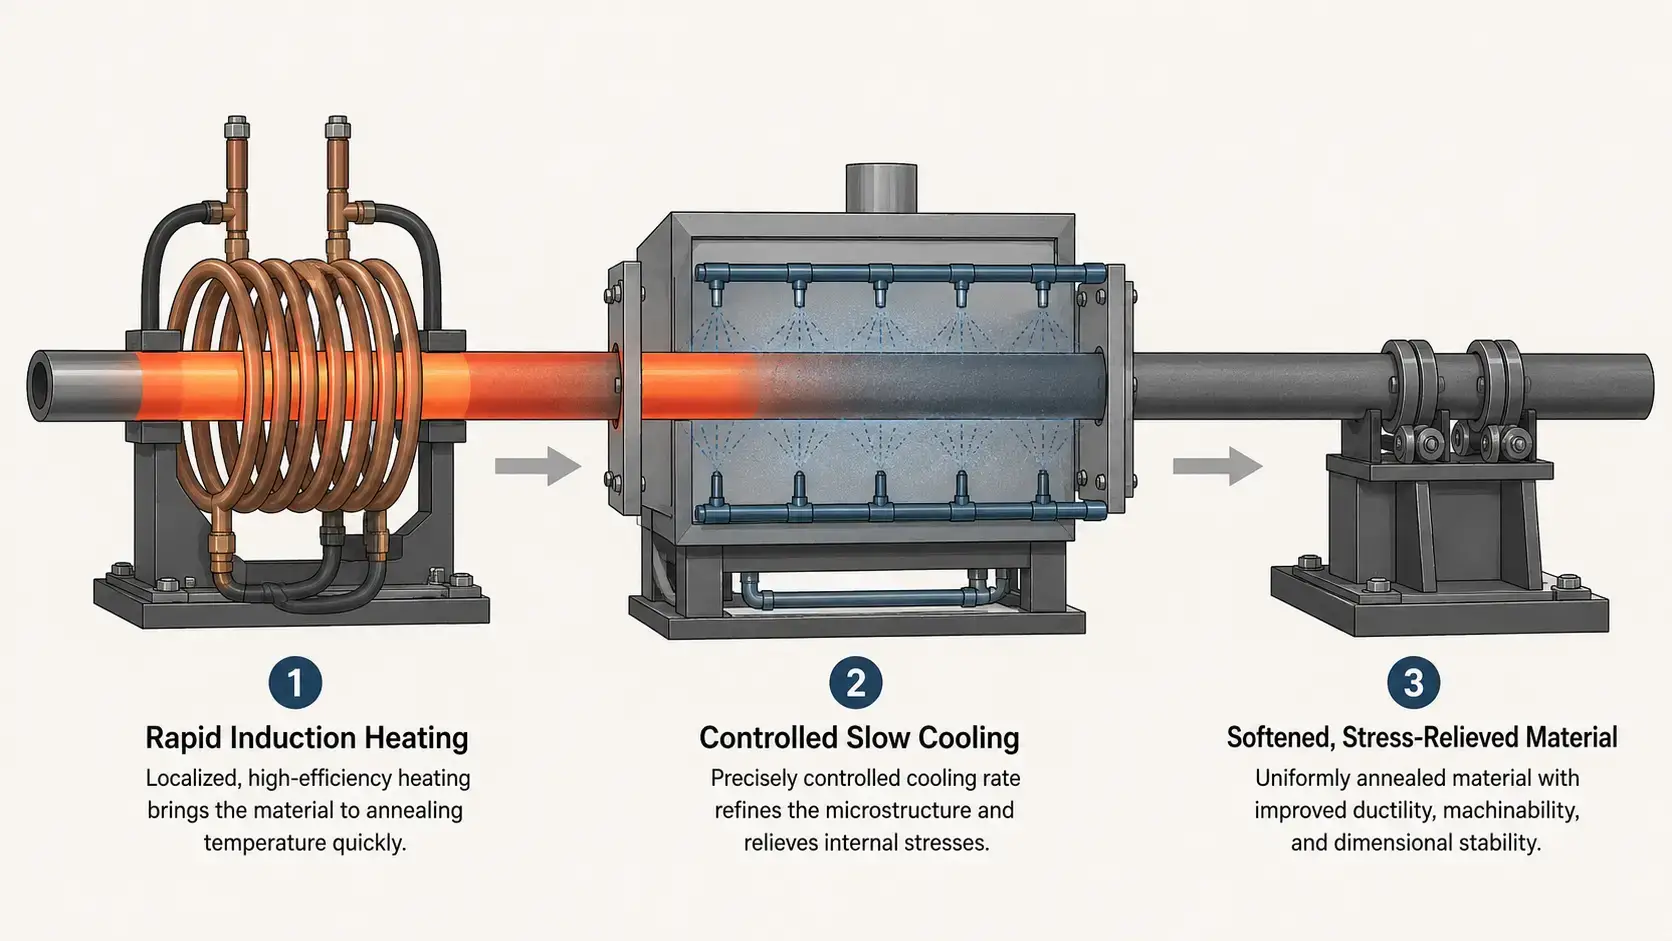
Determinar potência e frequência, com que rapidez e profundidade o componente aquece. No entanto, existe uma terceira variável quando se trata de recozimento, o que é igualmente importante: a regulação da taxa de resfriamento. Ao contrário do endurecimento - onde ocorre a têmpera - e do revenimento - onde o resfriamento é geralmente realizado ao ar - o recozimento requer um resfriamento lento e controlado., para que a estrutura do grão possa se reformar adequadamente. Uma máquina, que aquece perfeitamente, mas esfria muito rápido, deixa o material mais duro do que quando começou.
Os três parâmetros, que serão avaliados em conjunto:
— Leistungsniveau: As temperaturas de recozimento são mais altas que as temperaturas de revenido – normalmente 700-900°C para aços, em comparação com 150-650°C durante o revenido. Isso significa uma produção específica mais alta por quilograma de peça. Arraste os padrão Requisitos de desempenho espantado, para estimar seu ponto de partida, No entanto, para processos de recozimento, espere cargas no limite superior da faixa para uma determinada massa de componente.
— seleção de frequência: Mittelfrequenz (1–10 kHz) é adequado para seções transversais sólidas, como hastes e tubos de paredes espessas, onde o calor tem que penetrar direto no núcleo. Höhere Frequenzen (10–50 kHz) são adequados para tubos de paredes finas, Arame e recozimento de camadas superficiais. A regra é a mesma de todos Induktionserwärmung: seção transversal menor → frequência mais alta.
— Seção de resfriamento controlada: É aqui que os sistemas de recozimento por indução diferem fundamentalmente de outras máquinas de indução. Após a serpentina de aquecimento, a peça deve passar por uma zona de resfriamento controlada – um túnel isolado, uma jaqueta com temperatura controlada ou um entreferro precisamente cronometrado - que reduz a temperatura lentamente o suficiente, para alcançar a recristalização completa. Pergunte ao fornecedor, como a taxa de resfriamento é controlada, não só, wie die Erwärmung erfolgt.
Ein Lieferant, . der nur über Kilowatt und Kilohertz spricht, ohne die Kühlungsregelung zu berücksichtigen, behandelt das Glühen wie Härten mit einem niedrigeren Temperatursollwert. Es ist nicht dasselbe.
3. Precisão de temperatura & uniformidade
Die Temperaturregelung beim Glühen ist aus zwei Gründen anspruchsvoll, die nicht für das Härten oder Anlassen gelten. Erstens ist das Zieltemperaturfenster im Verhältnis zur absoluten Temperatur eng — das Halten bei 850°C ±10°C erfordert eine strengere proportionale Regelung als das Halten bei 400°C ±10°C, da Wärmeverluste an die Umgebung mit der vierten Potenz der absoluten Temperatur skalieren. Zweitens beschleunigt sich das Kornwachstum, wenn die Temperatur zu weit überschwingt, und die mechanischen Eigenschaften des Materials verschlechtern sich dauerhaft — grobe Körner lassen sich durch langsameres Abkühlen nicht wieder “zurückwachsen”.
Wichtige Funktionen zur Temperaturregelung, die bei einem Induktionsglühsystem zu bewerten sind:
— Zweiwellenlängen- oder Verhältnispyrometrie: Standard-IR-Pyrometer können bei Änderungen des Emissionsgrads driften, wenn die Bauteiloberfläche bei Glühtemperaturen oxidiert. Ein Zweiwellenlängensensor kompensiert dies und liefert genaue Messwerte, selbst wenn sich der Oberflächenzustand während des Erwärmens ändert.
— Geschlossene Leistungsregelung mit schneller Reaktion: Das System muss die Ausgangsleistung innerhalb von Millisekunden anpassen, um Schwankungen der Liniengeschwindigkeit, Para compensar as flutuações de temperatura do material de entrada e o desvio da impedância da bobina, quando a bobina aquece durante uma execução de produção.
— Monitoramento multizona para processos contínuos: Em fio- ou linhas de incandescência do tubo, a temperatura deve ser medida na saída da bobina e na saída da zona de resfriamento. A diferença entre essas duas medidas mostra, se a taxa de resfriamento está dentro da faixa alvo.
— Gerenciamento de receitas com perfis específicos de materiais: Parâmetros de recozimento para tubos de aço inoxidável 304 são completamente diferentes daqueles do fio de aço carbono C1020. A máquina deve armazenar perfis validados, pode acessar e bloquear, para que os operadores não precisem reajustar cada vez que o material é trocado.
Se um fornecedor não puder demonstrar uniformidade de temperatura em sua peça específica com seu material específico, continue a procurar. A validação do processo em suas peças reais é a única prova, isso conta.
4. Automação & Capacidade de produção
As linhas brilhantes se enquadram em duas grandes categorias, e os requisitos de automação são completamente diferentes em cada caso. Linhas de Processo Contínuo — Trefilagem, Recozimento de tubulações, Processamento de fita — requer, que o sistema de indução está sincronizado com uma velocidade de linha existente, que já pode estar definido. Estações de recozimento em lote — células para pós-tratamento de cordões de solda, Estações para alívio de tensões antes da usinagem — exigem trocas rápidas de peças e acessórios flexíveis.
Combine o nível de automação com seu perfil de produção:
— Recozimento contínuo em linha: A bobina de indução e a seção de resfriamento são inseridas diretamente na trefilação, Soldagem de tubos- ou linha de laminação de tiras integrada. O sistema de controle deve se comunicar com o PLC da linha, para ajustar o desempenho conforme a velocidade da linha muda em tempo real. Um atraso de comunicação de dois segundos 100 metros por minuto significam três metros de lixo.
— Células de lote semiautomáticas: Um operador carrega a peça em um acessório, inicia o ciclo e remove a peça acabada. Adequado para recozimento de zonas de solda em conjuntos fabricados ou peças forjadas para alívio de tensão antes da usinagem. A consistência do tempo de ciclo depende da repetibilidade do posicionamento da peça – o acessório deve posicionar com precisão a peça em relação à bobina a cada vez.
— Células robóticas totalmente automáticas: Um robô carrega peças no carretel, o ciclo de brilho está em execução, e o robô os descarrega. Esta configuração é adequada para volumes médios a altos de peças individuais, onde os custos de mão de obra ou a consistência do tempo de ciclo justificam o investimento em automação. A mesma lógica de design se aplica ao Auswahl eines Induktionshärtesystems com manipulação robótica.
— Ferramentas de troca rápida: Ao recozer vários SKUs na mesma máquina, deveria enrolar, Guias e inserções na zona de resfriamento podem ser substituídas em minutos e não em horas. Cada minuto de tempo de configuração é perdido em capacidade de produção.
Para linhas contínuas, você deve projetar a máquina para a velocidade de linha mais alta, que você espera nos próximos três anos, não pela velocidade, com quem você está dirigindo hoje. Adaptar uma fonte de alimentação mais rápida posteriormente é mais caro, do que comprar a capacidade certa desde o início.
5. Experiência do fornecedor & Conhecimento em processos
Recozimento é o processo de indução, onde a experiência do fornecedor conta mais. O endurecimento é comparativamente tolerante a falhas: calor acima da temperatura de conversão, assustar, completo. Começar é descomplicado: aquecer a uma temperatura alvo mais baixa, segurar, fresco no ar. Beim Glühen kommt eine weitere Dimension hinzu — kontrolliertes Abkühlen — und dafür muss der Lieferant Metallurgie verstehen, nicht nur Elektrotechnik. Ein Lieferant, der sich mit Leistungselektronik auskennt, aber nicht mit der Kinetik von Phasenumwandlungen, wird eine Maschine spezifizieren, die hervorragend erhitzt und das Material beim Abkühlen ruiniert.
Bei der Bewertung von Lieferanten sollten Sie über den Gerätekatalog hinaus nachfragen:
— Materialspezifische Prozesserfahrung: Hat der Lieferant Glühanlagen für Ihre Werkstofffamilie gebaut — Kohlenstoffstähle, nichtrostende Stähle, Kupferlegierungen, Aluminium? Jede Werkstoffgruppe hat unterschiedliche Umwandlungstemperaturen, Emissionsgradeigenschaften und Empfindlichkeiten gegenüber Abkühlraten. Fragen Sie nach einer Referenz eines Kunden, der ein ähnliches Material verarbeitet.
— Spulendesign für das Glühen: As bobinas de recozimento operam frequentemente a temperaturas mais elevadas e durante períodos de funcionamento mais longos do que as bobinas de endurecimento. O sistema de arrefecimento da bobina, O isolamento e a estrutura mecânica de suporte devem ser projetados para uma carga térmica duradoura, Não para operação intermitente. Uma bobina de endurecimento convertida para recozimento falhará prematuramente.
— Engenharia da zona de arrefecimento: Esta é a parte de um Induktionserwärmungssystems, que a maioria dos fornecedores genéricos ignora. Deixe-nos mostrar, como a secção de arrefecimento é projetada — comprimento, Isolamento, Temperaturmesspunkte und ob er für unterschiedliche Materialien und Liniengeschwindigkeiten angepasst werden kann.
— Prozessvalidierung vor Ort: Der Lieferant sollte bereit sein, Ihr Material durch ein Testsystem laufen zu lassen und Zeit-Temperatur-Kurven, Härtemesswerte vor und nach der Behandlung sowie metallografische Bilder der Kornstruktur bereitzustellen. Ein Angebot ohne Prozessdaten ist ein Glücksspiel.
— After-Sales-Support und Ersatzteile: Glühlinien laufen häufig rund um die Uhr. Os custos de paragem são calculados por minuto, não por dia. Esclareça os prazos de entrega das peças sobresselentes e se o fornecedor oferece diagnóstico remoto para a alimentação elétrica e o sistema de controlo.
Ein Lieferant, mit dem sich die Zusammenarbeit lohnt, pergunta sobre a sua aplicação de recozimento, bevor er eine Leistungsangabe anbietet. Avaliamos cada pedido com base nos cinco fatores acima mencionados — tipo de aplicação, Leistungs- e requisitos de arrefecimento, Controle de temperatura, necessidade de automação e suporte contínuo ao processo — e fornecemos uma configuração com base no seu material e nos seus objetivos de produção, não com base numa predefinição de catálogo.
Indução vs. recozimento de forno convencional
Für Hersteller, que atualmente utilizam fornos de batelada ou fornos de linha para recozer, coloca-se a questão, se a indução oferece uma vantagem suficiente, para justificar a mudança. A tabela seguinte compara os dois processos com base nos aspetos, mais importantes na produção.
| Induktionsglühen | Recozimento em forno convencional |
|---|---|
| Aquecimento local rápido — segundos a minutos | Aquecimento lento por batelada — tipicamente 1–6 horas |
| Taxa de arrefecimento controlada — zona de arrefecimento lento programável | Passive Ofenabkühlung — begrenzte Kontrolle der Abkühlrate, abhängig von der thermischen Masse |
| Minimale Oxidation — kurze Hochtemperatureinwirkung, kompatibel mit Inertgas | Mehr Zunderbildung — längere Einwirkung bei Temperatur |
| Geringerer Energiebedarf pro Teil — nur die Zielzone wird erwärmt | Höherer Energieverbrauch — Ofen-Leerlauf, Perdas de calor para o ambiente |
| Inline-fähig — kontinuierliche Verarbeitung von Draht, Rohr und Band | Auf Chargen beschränkter Ablauf — beladen, segurar, abkühlen, entladen |
| Konstante Kornfeinung — wiederholbarer thermischer Zyklus pro Teil | Temperaturgradienten im Ofen — variable Ergebnisse je nach Zone |
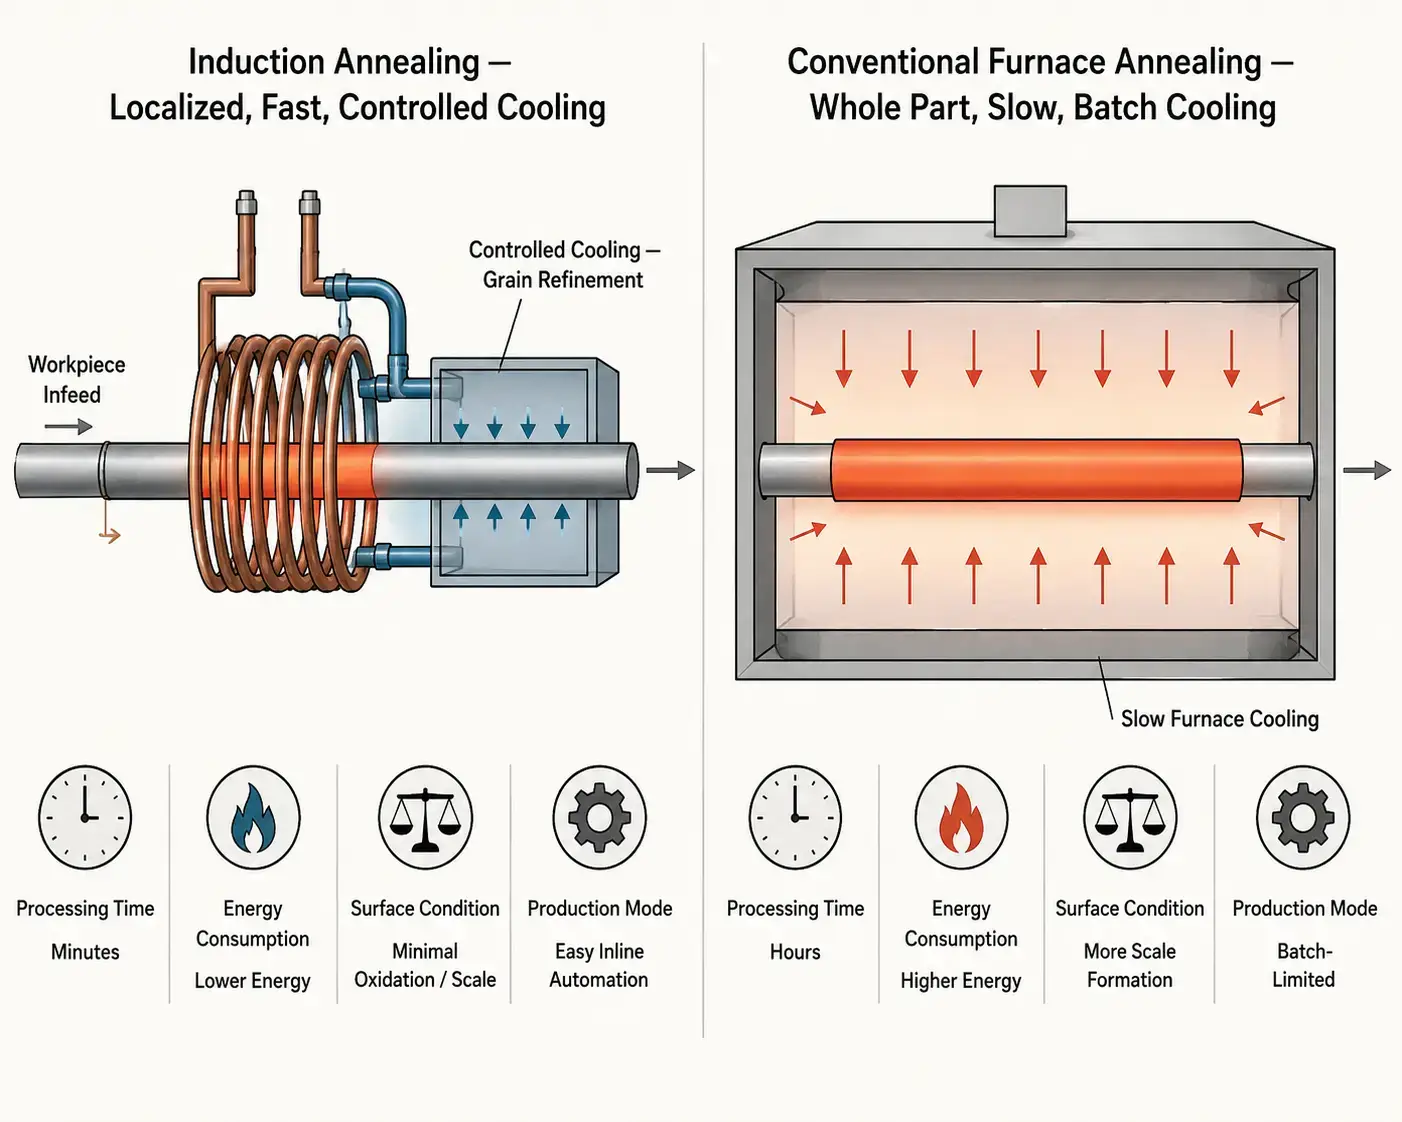
Induktionsglühen ist kein universeller Ersatz für den Ofen. Für Lohnfertiger, die Dutzende unterschiedlicher Teile-Geometrien in unvorhersehbaren Chargen glühen, bleibt ein konventioneller Ofen das vielseitigere Werkzeug — beladen, Profil einstellen und laufen lassen. Für dedizierte Produktionslinien, die Draht, Rohr, Stabmaterial oder wiederkehrende Schweißbaugruppen bei mittleren bis hohen Stückzahlen glühen, bietet Induktion jedoch schnellere Zyklen, einen geringeren Energiebedarf pro Teil, deutlich weniger Oxidation und eine Kontrolle der Abkühlrate, die ein Chargenofen nicht erreichen kann. Der wirtschaftliche Kipppunkt ist am deutlichsten, wenn der Glühschritt der Engpass in einer ansonsten kontinuierlichen Linie ist.
Principais conclusões
A escolha de uma Máquina de recozimento por indução läuft auf fünf Entscheidungen hinaus, und die wichtigste ist die erste: genau zu definieren, was Sie glühen und warum. Die Anwendung — Draht, Rohr, Stange oder Schweißzone — bestimmt Leistung, Frequência e geometria da bobina. O material determina a temperatura alvo e a taxa de resfriamento, que você deve cumprir. E o volume de produção determina, se você tem um sistema inline contínuo, requerem uma célula semiautomática ou uma estação de trabalho totalmente robótica. Ein Lieferant, que primeiro pergunta sobre seu material e sua velocidade de linha, em vez de simplesmente oferecer uma máquina de um catálogo, faz a diferença entre um sistema, que funciona desde o primeiro dia, e um, que requer seis meses de reajuste. Die richtige, Máquina especificada corretamente transforma o recozimento como um processo de lote e espera em um processo contínuo, etapa de produção repetível.
Perguntas Frequentes
F: Qual é a diferença entre recozimento por indução e revenimento por indução?
A: As três diferenças mais importantes são a temperatura, Taxa de resfriamento e finalidade. Glühen erfolgt bei höheren Temperaturen (typischerweise 700–900°C bei Stählen), um das Korngefüge vollständig zu rekristallisieren und maximale Weichheit und Duktilität zu erreichen. Anlassen erfolgt bei niedrigeren Temperaturen (150–650ºC), um die Sprödigkeit nach dem Härten zu reduzieren und dabei den größten Teil der Härte zu erhalten. Glühen erfordert kontrolliertes langsames Abkühlen, um Kornfeinung zu ermöglichen; Anlassen erfolgt in der Regel an Luft. Außerdem dienen sie unterschiedlichen Punkten in der Fertigungskette: Glühen wird häufig bei kaltverformtem oder geschweißtem Material eingesetzt, während Anlassen immer auf einen Härteschritt folgt.
F: Welche Materialien können induktiv geglüht werden?
A: Aços ao carbono, legierte Stähle, Edelstähle, Kupfer und Kupferlegierungen, Aluminiumlegierungen und Titan können alle induktiv geglüht werden, sofern Stromversorgung und Frequenz auf den elektrischen Widerstand und die Wärmeleitfähigkeit des Materials abgestimmt sind. Nichteisenmetalle wie Kupfer und Aluminium erfordern höhere Leistungsdichten, da ihr geringerer elektrischer Widerstand die Effizienz der induktiven Erwärmung reduziert. Spulendesign und Frequenz müssen für jede Materialfamilie angepasst werden — ein für Stahl eingerichtetes System wird Kupfer ohne Neukonstruktion nicht effektiv glühen.
F: Kann Induktionsglühen einen herkömmlichen Glühofen ersetzen?
A: Für die kontinuierliche Produktion von Draht, Rohr, Band und Stange: ja — Induktionsglühen kann den Ofen vollständig ersetzen und bietet schnellere Zykluszeiten, niedrigere Energiekosten, weniger Oxidation und eine deutlich bessere Kontrolle der Abkühlrate. Für das Chargenglühen großer, unregelmäßig geformter Konstruktionen oder gemischter Teileaufträge ist ein Ofen häufig weiterhin die praktischere Wahl. Viele Hersteller nutzen ein Hybridmodell: Induktion für dedizierte Hochvolumenlinien, Ofen für variable Kleinserienarbeiten.
Benötigen Sie Hilfe bei der Spezifikation eines Induktionsglühsystems?
Nennen Sie uns Ihr Material, die Werkstückabmessungen, die Ziel-Eigenschaften und das Produktionsvolumen. Wir empfehlen Ihnen eine Induktionsglühkonfiguration, die auf Ihre Anwendung abgestimmt ist.










