
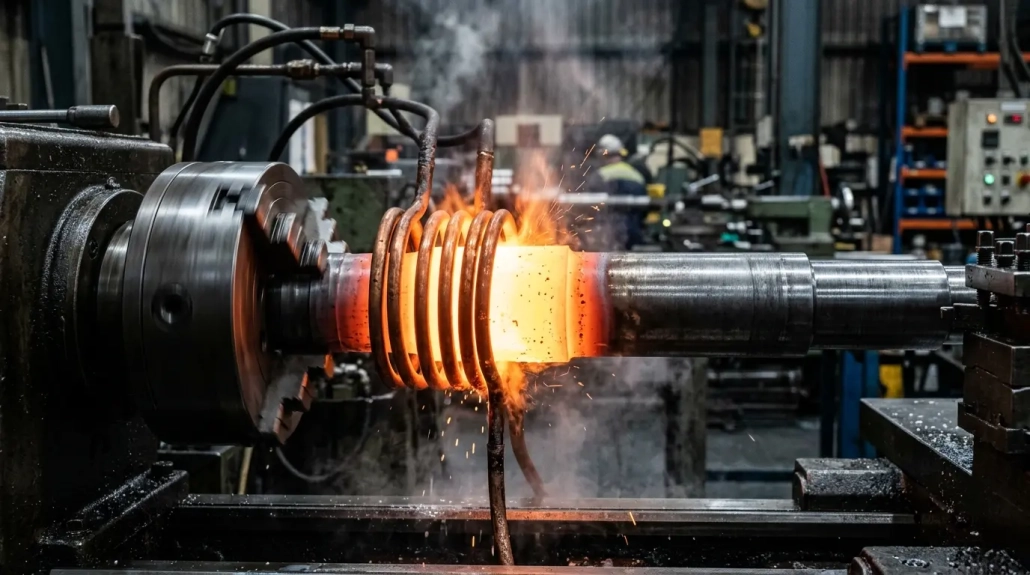
Dominando o endurecimento por indução de eixo: 3 Desafios críticos de qualidade, desde o diâmetro até o controle de fissuras
Endurecimento por indução do eixo abrange uma das janelas de processo mais largas da indústria — desde 6 mm de micro eixos de motor a 460 mm eixos de propulsão de nova energia, de aço carbono simples a aço liga de 42CrMo, com requisitos de profundidade de caixa que vão desde 0.8 mm até mais de 10 mm. Acertar significa dominar três dimensões: frequência vs. correspondência de diâmetro, análise sistemática de raiz de fissuras, e sequenciação de processos para geometrias complexas. Este artigo cobre todos os três, com modelos de decisão práticos para cada um.
📋 Índice
- Classificação por diâmetro: Seleção de frequência e indutor
- Eixos de transmissão de camião: Uma visão sistemática das fissuras
- Eixos de motores de nova energia: Sequenciação de processos para geometria complexa
- Principal vantagem
- Perguntas Frequentes: Questões comuns sobre o endurecimento por indução de eixos
- Avaliação gratuita de processo
1. Classificação por diâmetro: Seleção de frequência e indutor
Em têmpera por indução de eixos, a frequência é o principal parâmetro de processo, e a sua seleção está diretamente ligada ao diâmetro da peça. Compreender à classificação de frequência de equipamentos de aquecimento por indução é o ponto essencial de partida para qualquer projeto de processo.
Shafts Under 20 mm: 200–600 kHz
Para eixos de pequeno diâmetro, a frequência recomendada é 200–600 kHz. Um exemplo típico é um 6 eixo de motor de mm em aço 40Cr exigindo uma profundidade de cementação de 0,8–1,2 mm. Um indutor de uma só volta com endurecimento por varrimento é a configuração standard. Uma 8 Parafuso de esferas em miniatura de mm segue a mesma abordagem. Eixos em aço de ferramenta de liga em torno de 18 mm de diâmetro também são candidatos para endurecimento de disparo único — o pequeno diâmetro significa que toda a circunferência pode ser aquecida uniformemente num só disparo.
Eixos de 20–100 mm: 2–15 kHz
Para eixos de diâmetro médio, a frequência estreita para 2–15 kHz. Um indutor de duplo enrolamento é a escolha comum, com modos de varrimento ou disparo único selecionados com base na profundidade de camada necessária. Esta gama de diâmetros cobre a maior parte dos componentes industriais gerais de eixos, e seleção de potência correta neste intervalo é crítico — subdimensionar a capacidade da fonte de alimentação leva a profundidade insuficiente da carcaça, enquanto o sobredimensionamento desperdiça capital e energia.
Eixos Acima 100 mm: 2–6 kHz
Para eixos de grande diâmetro superior a 100 mm, a frequência cai para 2–6 kHz, e é preferido um indutor de varredura de auto-extinção de uma única volta. Onde são exigidas profundidades de carcaça maiores, pré-aquecer a peça antes do endurecimento pode estender a profundidade endurecida efetiva. A baixa frequência garante penetração de corrente suficiente para atingir a profundidade necessária, enquanto o design auto-extinguível simplifica o circuito de arrefecimento.
Esta classificação é simples em princípio, mas muitas falhas de qualidade na prática derivam directamente de um desajuste entre frequência e diâmetro. Uma frequência demasiado alta resulta numa penetração de corrente insuficiente e numa caixa demasiado superficial para cumprir os requisitos. Uma frequência demasiado baixa faz com que o calor se difunda excessivamente em direção ao núcleo, alargando a zona de transição entre a camada endurecida e o núcleo macio — nenhuma das condições é aceitável para um eixo crítico de serviço.
2. Eixos de transmissão de camião: Uma visão sistemática das fissuras
Os eixos traseiros de camiões estão entre os tipos de eixos mais propensos a falhas em têmpera por indução. Os incidentes de fissuração por lote não são incomuns, e tendem a aparecer apenas na fase de reclamações — um sintoma de análise da causa raiz que historicamente tem sido insuficiente. Ao contrário da relação direta entre frequência e diâmetro na Secção 1, fissuração em têmpera por indução de eixos tipicamente envolve múltiplos fatores de composição a operar simultaneamente.
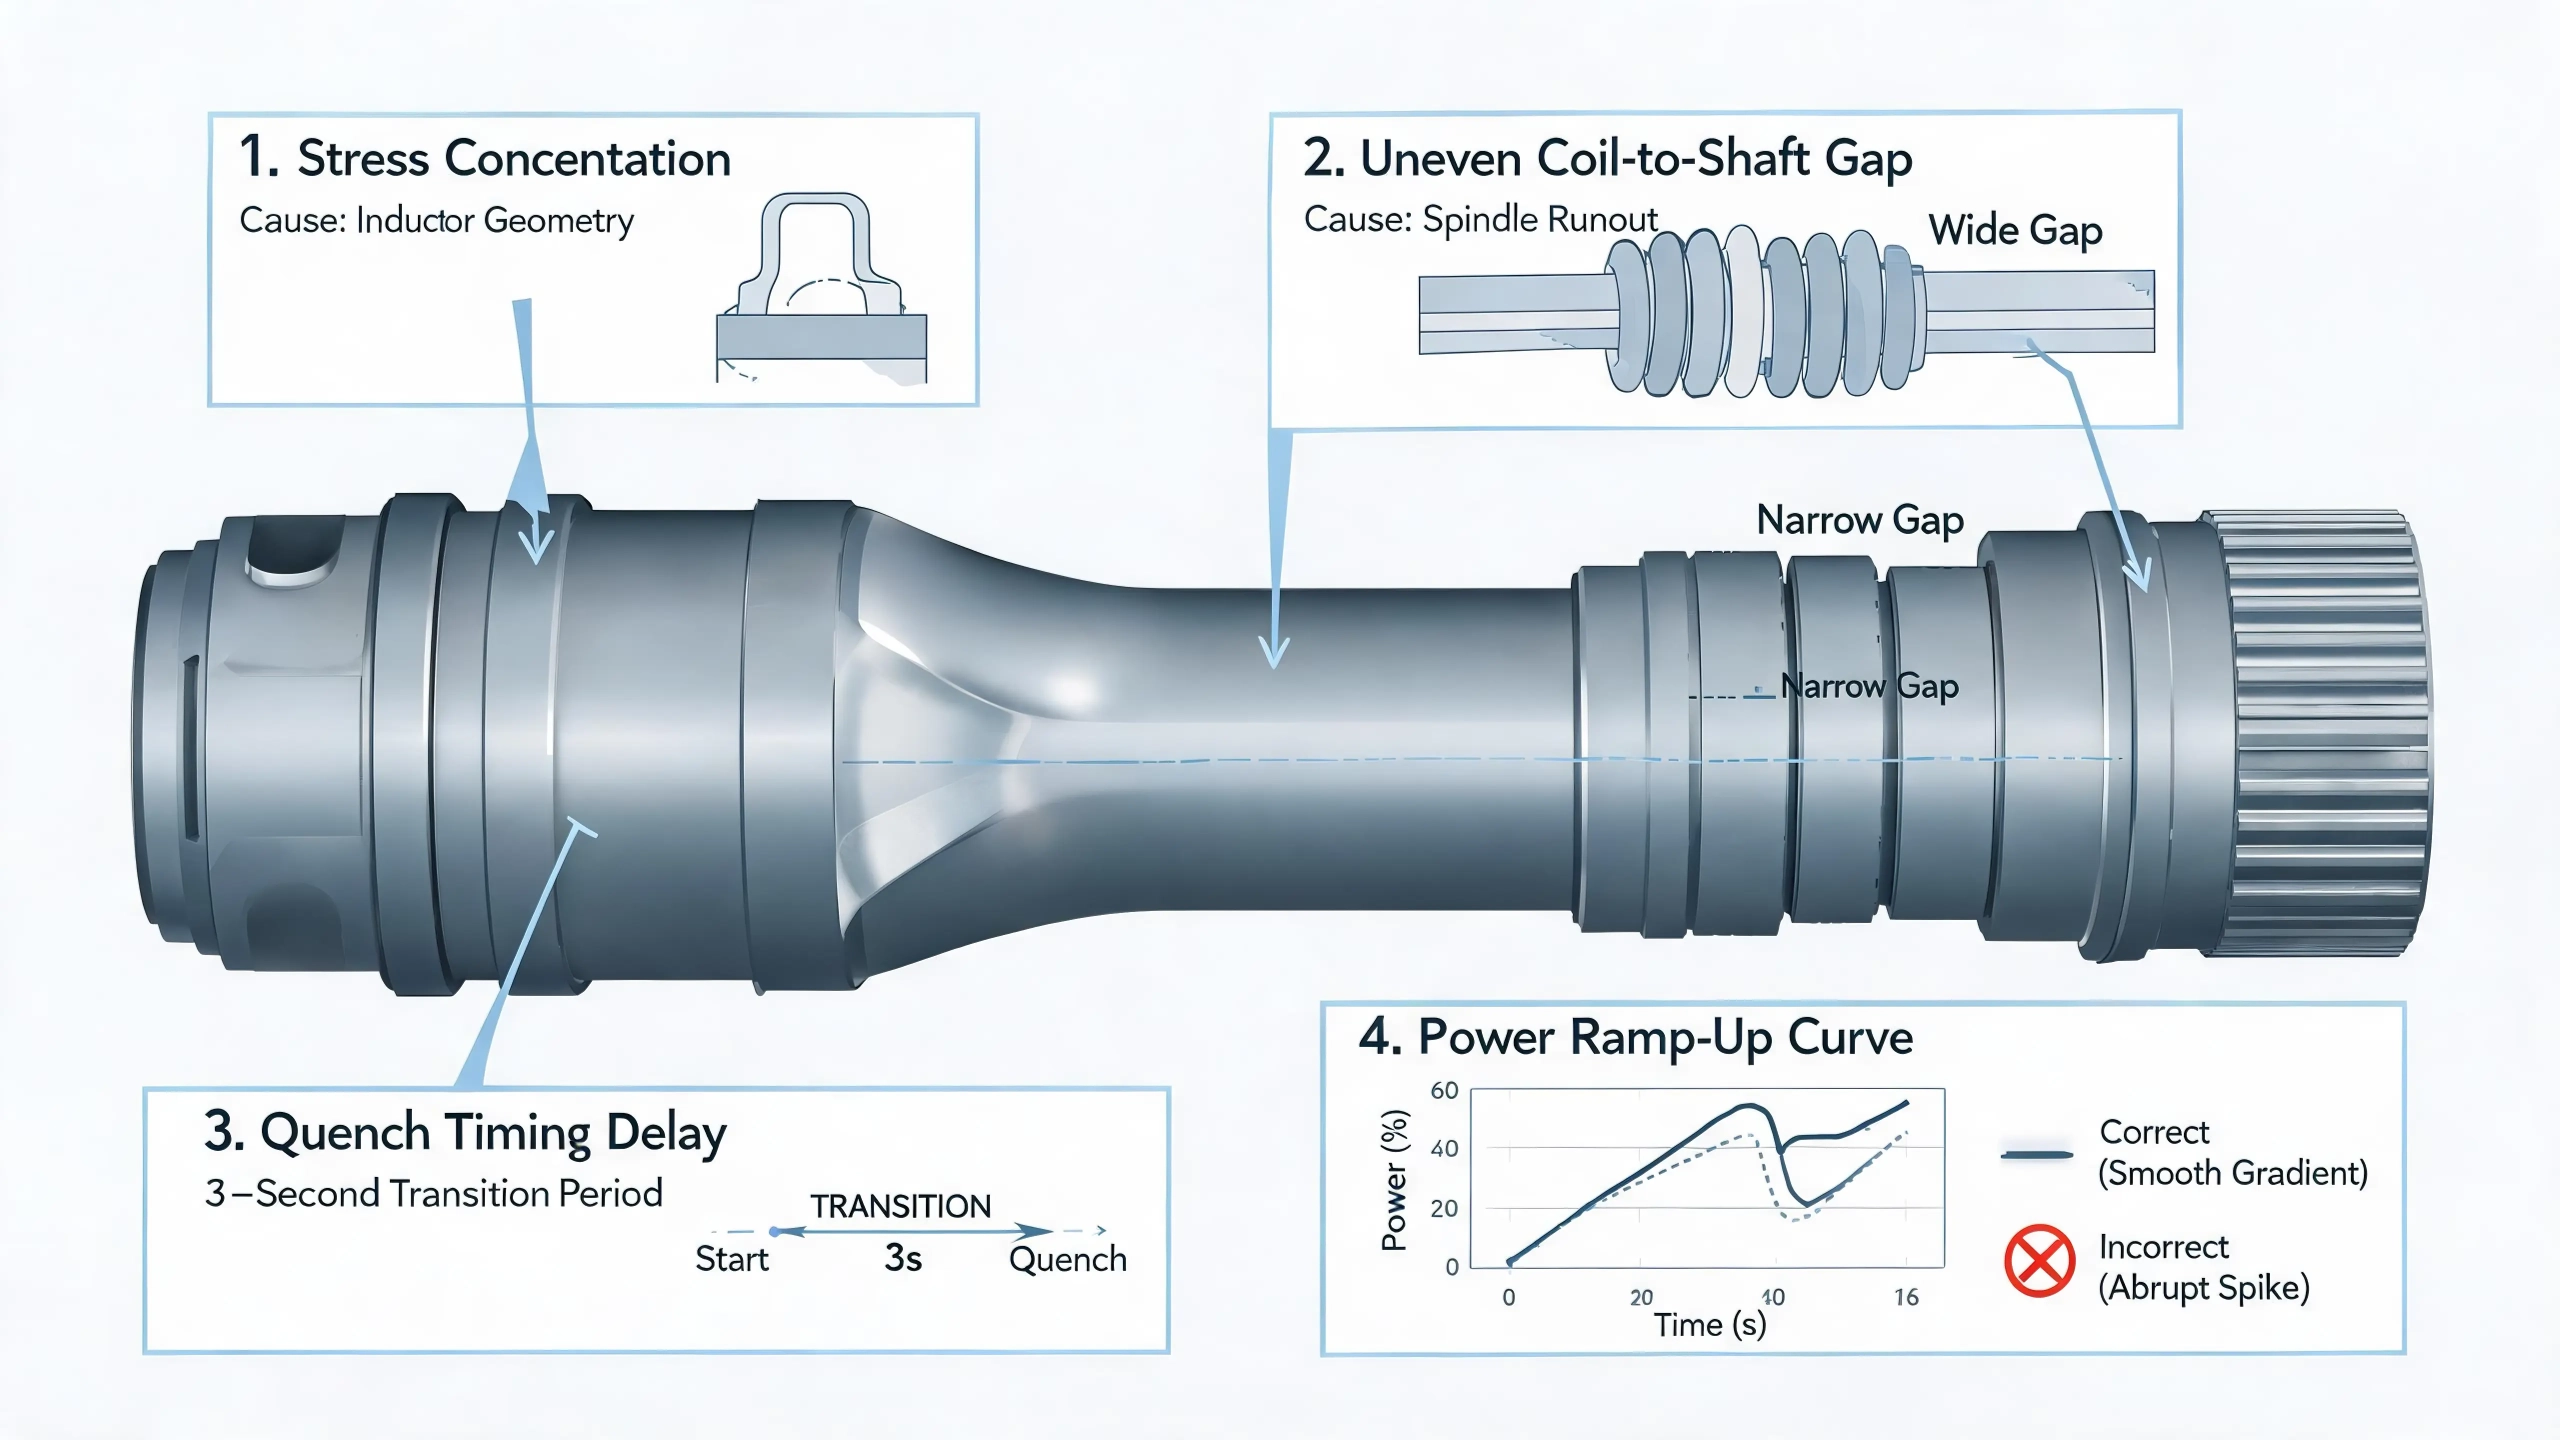
Causa 1: Deficiências no projeto do indutor
Este é o fator principal. Controlar a profundidade da carcaça no raio do filete do chassis é tecnicamente exigente, e uma geometria deficiente do indutor conduz diretamente à concentração de tensão no local mais sensível à fadiga no eixo.
O concentrador de fluxo — uma parte integral do conjunto do indutor — requer atenção específica: As lâminas de aço de silício devem ter 0.15 mm de espessura com revestimento isolante de alta temperatura em ambas as faces. Se o isolamento se degradar durante o aquecimento, as próprias lâminas aquecem, perdem permeabilidade magnética, e comprometem a uniformidade do aquecimento local. O que começa como uma falha de isolamento numa lâmina pode desencadear um endurecimento desigual em toda a zona da solda.
Causa 2: Precisão inadequada do equipamento
O escorrimento excessivo do fuso reduz o espaço entre a peça e o indutor em certas posições de rotação, causando sobreaquecimento localizado ou até fusão superficial. Este é um problema de manutenção da máquina que muitas vezes é negligenciado porque se desenvolve gradualmente — o desvio de folga ao longo de semanas de funcionamento pode não disparar alarmes até que as peças comecem a falhar na inspeção. Verificações regulares do esgotamento do fuso devem fazer parte do calendário de manutenção preventiva para qualquer célula de endurecimento do eixo.
Causa 3: Arrefecimento Inadequado por Têmpera
É recomendado um meio de têmpera PAG com uma concentração acima de 10%, com a temperatura do fluido mantida em 30–35 °C. No entanto, a causa mais comum de fissuras relacionadas com a têmpera não é o próprio meio — é o tempo. A têmpera em fluxo total não deve começar imediatamente no início da fase de arrefecimento. Um atraso controlado seguido de uma fase inicial de baixo fluxo — passando para fluxo total após aproximadamente 3 segundos — é necessário para suprimir o pico de tensão superficial que desencadeia a fissura por têmpera. Esta janela de 3 segundos é estreita e implacável.
Causa 4: Parâmetros de Processo Incorretos
A potência deve ser aumentada gradualmente no início da varredura — um salto instantâneo para potência total cria um choque térmico na extremidade do eixo. A desaceleração no final da varredura não deve ser excessiva, pois uma saída lenta pode temperar demasiado a zona inicial. A seleção de frequência também deve corresponder à qualidade do material: Aços de liga como o 42CrMo requerem combinações de frequência e potência diferentes dos aços carbono simples com o mesmo diâmetro.
Estas quatro causas não são independentes. Eventos de fissuração em lote normalmente envolvem múltiplos problemas a ocorrer simultaneamente — um problema de geometria do indutor combinado com desalinhamento do fuso e temporização subótima da têmpera., por exemplo. É precisamente por isso investigação sistemática — em vez de isolar um único fator — é a única abordagem fiável.. Para uma perspetiva mais ampla sobre a seleção de processos em diferentes geometrias de engrenagens e eixos, consulte a nossa comparação de endurecimento por indução de um único disparo vs. endurecimento por indução dente-a-dente para rodas motrizes.
3. Eixos de motores de nova energia: Sequenciação de processos para geometria complexa
Os eixos do motor para novas fontes de energia representam o nível mais elevado de complexidade em têmpera por indução de eixos. Um componente típico tem aproximadamente 460 mm de comprimento, com uma ranhura externa numa extremidade, uma ranhura interna na outra, múltiplas transições de diâmetro ao longo do corpo do eixo, requerendo têmpera completa de todas as superfícies externas, e a têmpera é também necessária na ranhura interna.
Têmpera da Superfície Externa
A têmpera de comprimento total de uma só vez pode cobrir todas as transições de diâmetro externo numa única operação. Esta abordagem exige uma potência substancial — uma 500 kW fonte de alimentação por indução é a escala apropriada para um eixo deste tamanho. O processamento de disparo único também minimiza a distorção térmica que se acumulava ao longo de múltiplas passagens de varrimento.
Regra de Sequenciação Crítica: Interno Antes de Externo
O endurecimento do estriado interno deve ser concluído antes do endurecimento da superfície externa. Esta sequência não é negociável. Após o endurecimento externo, as condições térmicas no furo mudam — a camada endurecida externamente altera a distribuição da massa térmica e o comportamento de arrefecimento de todo o componente. Se a têmpera da ranhura interna seguir a têmpera externa, o perfil térmico do furo torna-se imprevisível, e o resultado da têmpera da ranhura interna será inconsistente de peça para peça. Inverter a sequência elimina completamente esta variável.
Gestão das transições de diâmetro
A geometria das transições de diâmetro adiciona uma camada adicional de complexidade. Seções de diâmetro diferentes requerem densidades de potência diferentes. Quando digitalizadas com parâmetros constantes, as zonas de transição tendem a produzir uma distribuição desigual da profundidade de case — a secção de maior diâmetro recebe menor densidade de potência, enquanto a secção menor pode sobreaquecer.
Os componentes deste tipo requerem verificação cuidadosa, etapa por etapa, da profundidade de case e da distribuição de dureza durante a qualificação do processo. Cortar transversalmente o eixo em cada transição de diâmetro, medir o perfil de dureza, e ajustar o programa de potência de acordo. O investimento na qualificação inicial compensa ao evitar a não conformidade ao nível do lote descoberta apenas na inspeção final.
Principal vantagem
A disciplina central em têmpera por indução de eixos é estabelecer a relação correta entre diâmetro, frequência, e design de indutor, depois refinar essa base para o material específico e a geometria de cada peça. Rachaduras, profundidade de corte insuficiente, e endurecimento não uniforme nas transições de diâmetro são os três problemas de qualidade mais comuns nesta categoria. As suas causas diferem, mas a raiz na quase totalidade dos casos remonta quer ao design do indutor, quer à seleção dos parâmetros do processo — não a uma necessidade de equipamentos mais caros.
Para orientação prática sobre um tema estreitamente relacionado — como lidar com estruturas não-martensíticas e distorção em componentes de engrenagens — veja o nosso artigo sobre resolvendo estruturas não-martensíticas e distorção no endurecimento por indução de engrenagens.
Perguntas Frequentes: Questões comuns sobre o endurecimento por indução de eixos
P1: Como escolher a frequência certa para o diâmetro do meu eixo?
A regra geral: eixos abaixo de 20 mm use 200–600 kHz, 20–100 mm use 2–15 kHz, e acima 100 mm use 2–6 kHz. Mas a resposta mais precisa depende da profundidade do caso necessária. Frequências mais altas concentram corrente perto da superfície (caso raso), enquanto frequências mais baixas penetram mais fundo. Ajuste a frequência ao seu caso especificado de profundidade primeiro, depois selecione a potência para atingir o tempo de aquecimento necessário. Para uma análise detalhada, consulte o nosso guia sobre classificação de frequência de equipamento de aquecimento por indução.
Q2: Qual é a causa mais comum de fissuração do eixo na têmpera indutiva?
Não há uma única “mais comum” causa — e isso é em si mesmo o insight chave. A fissuração em lote é quase sempre multifatorial: A geometria do indutor cria uma concentração de tensão, O desalinhamento do eixo amplifica-a, O tempo de têmpera adiciona um pico de tensão térmica, e os parâmetros de aumento de potência não compensam. O perigo é destacar um único fator, “corrigir” isso, e assumir que o problema está resolvido. Uma investigação sistemática abrangendo todas as quatro categorias de causa — design do indutor, condição do equipamento, arrefecimento por têmpera, e parâmetros do processo — é a única abordagem fiável.
Q3: Por que a têmpera interna do veio estriado deve preceder a têmpera da superfície externa em eixos de motor?
Uma vez que a superfície externa está endurecida, a camada martensítica altera a massa térmica e o comportamento de extração de calor de todo o eixo. Se depois tentar endurecer a estria interna, o perfil térmico do furo torna-se imprevisível — a camada endurecida externa atua como dissipador de calor em algumas regiões e isolante noutras, dependendo da geometria. O resultado é uma dureza inconsistente da estria interna de peça para peça. Endurecer primeiro a estria-interior elimina completamente esta variável, porque a superfície externa ainda está no seu estado recozido, termicamente previsível durante a operação interna.
Q4: Que capacidade de alimentação é necessária para a têmpera por indução do eixo?
Depende totalmente do diâmetro do seu eixo, taxa de produção, e do requisito de profundidade de camada. Eixos de pequeno diâmetro (sob 20 mm) com têmpera por varrimento podem necessitar apenas de 50–100 kW. Eixos médios (20–100 mm) com varrimento em voltas duplas tipicamente requerem 100–250 kW. Eixos grandes ou processamento de geometria complexa numa única operação podem exigir 500 kW ou mais. O erro crítico é subdimensionar — compensar a potência insuficiente prolongando o tempo de aquecimento conduz o calor para o núcleo e produz uma zona de transição sobremedida. Se não tiver a certeza sobre o seu requisito específico, consulte o nosso guia de seleção de potência de aquecimento por indução ou consulte a nossa equipa de engenharia com as especificações da sua peça.
Contacte-nos para uma Avaliação de Processo Gratuita
Se estiver a lidar com fissuração, inconsistência na profundidade de cementação, ou desafios no desenho do processo na sua têmpera por indução de eixos linha, a nossa equipa de engenharia pode fornecer uma avaliação gratuita do processo. Submeta a sua consulta com o desenho da sua peça, grau do material, e os parâmetros atuais do processo, e nós forneceremos um diagnóstico preliminar e uma proposta de optimização dentro de 48 horas — cobrindo a seleção de frequência, recomendações de design do indutor, configuração do sistema de extinção, e sequenciação do processo para geometrias complexas de eixos.
Dê o próximo passo: partilhe o seu desenho de peça e requisitos de produção. Os nossos engenheiros de aplicação irão analisar os gargalos do seu processo sem qualquer custo e recomendar soluções específicas — seja isso otimização da geometria do indutor, ajuste do tempo de têmpera, agendamento da manutenção do fuso, ou uma re-sequenciação completa do processo para eixos com múltiplas características. Visite o nosso centro de conhecimento para obter mais recursos técnicos em aplicações de endurecimento por indução em todo o indústria automotiva.


