Aquecimento por indução para peças automotivas: Um guia prático do comprador
Para fábricas que precisam de estabilidade, aquecimento repetível na produção—brasagem de tubos de cobre, brasagem de ferramentas de carboneto, pré-aquecimento de tubos, endurecimento superficial, ou tratamento térmico—o correto equipamento de aquecimento por indução determina diretamente a qualidade do produto, velocidade de produção, e o custo de operação. Este guia cobre o que os gestores de produção, integradores de automação, e equipas de compras devem saber antes de selecionar um sistema de aquecimento por indução.
Roteiro do Leitor
Gestor de Produção? Ir para Secção 4 (Aplicativos) & Secção 6 (Processo de Seleção).
Integrador de Automação? Foco em Secção 3 (Automação & Monitorização).
Compras / Comprador? Começar com Secção 5 (Erros Comuns) & Secção 6 (Processo de Seleção).
1. Porque a selecção de equipamento é importante
Um aquecedor de indução proporciona calor rápido, localizado, e controlável sem contacto directo com a chama. Mas quando o equipamento é seleccionado incorrectamente:
- Qualidade de aquecimento instável—as peças parecem quentes, mas a temperatura real da junção, profundidade de camada, ou a uniformidade varia de peça para peça. Na brasagem e têmpera, pequenas diferenças causam juntas fracas, fissuras, ou dureza inconsistente.
- Potência ou frequência erradas—muita pouca potência reduz a velocidade de produção; demasiada dificulta o controlo e diminui a vida útil da bobina. Frequência incorreta causa aquecimento desigual ou profundidade de penetração insuficiente.
- Lacunas na automação e monitorização—Um sistema que funciona em teste manual pode falhar na produção automatizada se a comunicação PLC, Feedback em tempo real, Gestão de receitas, e sinais de alarme são limitados.
2. Como a Tecnologia Funciona
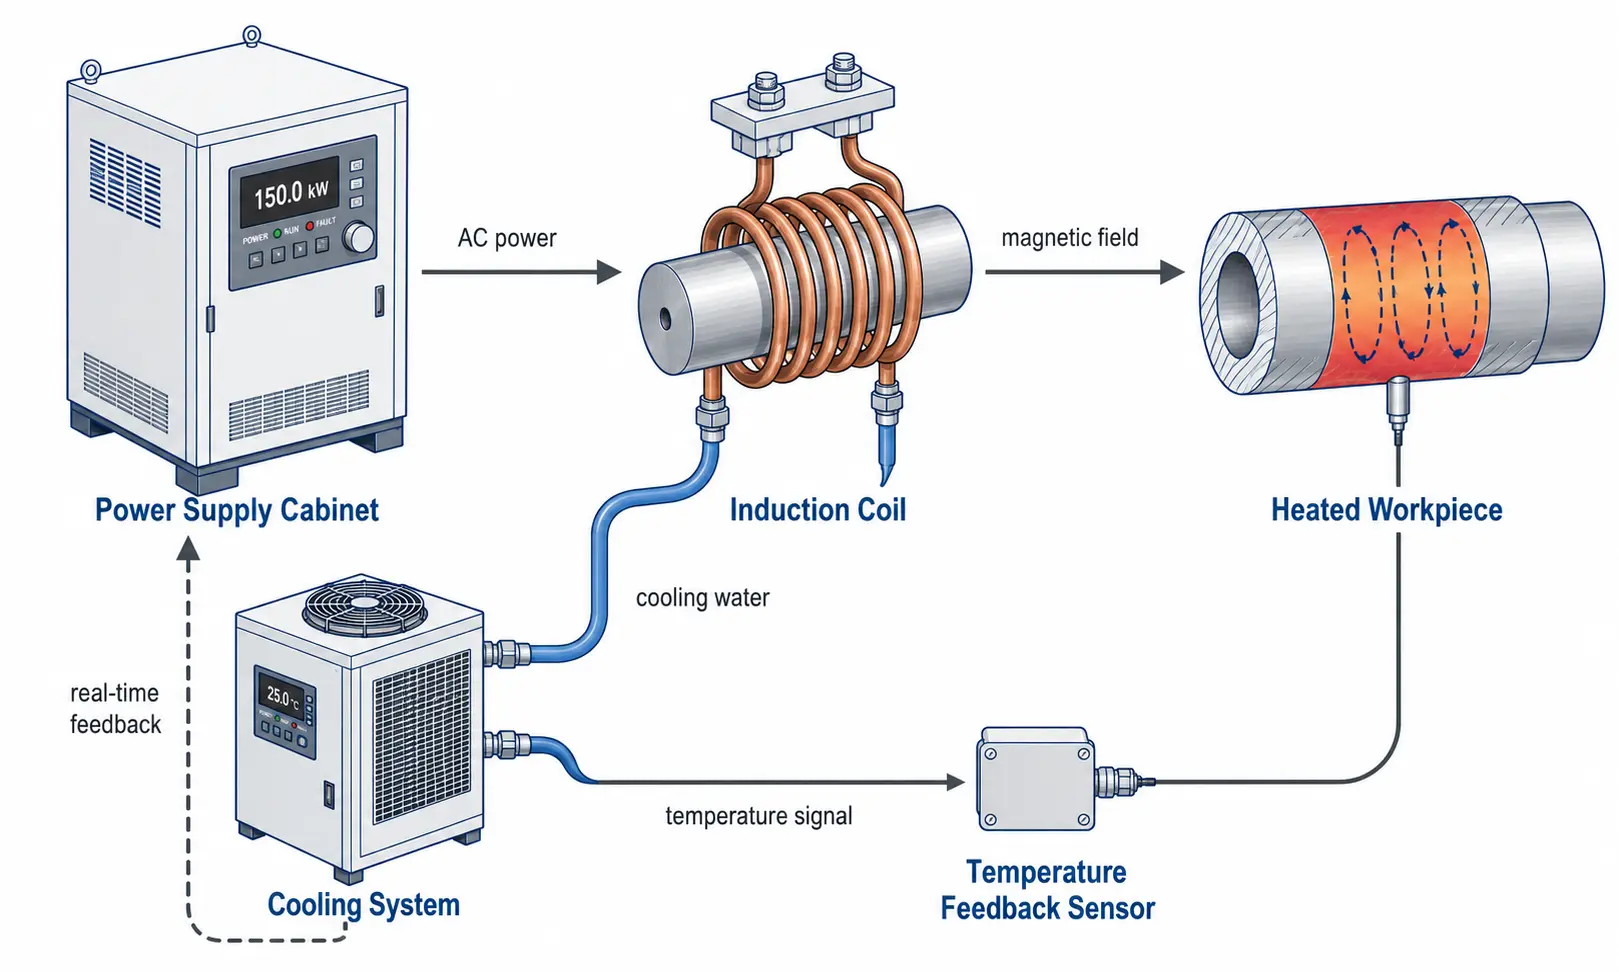
Um sistema de aquecimento por indução utiliza um campo magnético alternado para gerar correntes parasitas dentro de uma peça de trabalho condutora. O calor é produzido no próprio metal—não é transferido a partir de uma chama externa. Quatro elementos formam um sistema integrado: a fonte de alimentação fornece energia controlada, a bobina converte-a em campo magnético, a peça absorve-a como calor, e o sistema de refrigeração mantém tudo estável. Porque o aquecimento é sem contacto, o processo é limpo, repetível, e adequado a linhas automáticas. Para a física subjacente, consulte o nosso Como Funciona o Aquecimento por Indução? guia.
3. Fatores-Chave de Seleção
Classificação de Potência
Quão rapidamente o sistema atinge a temperatura alvo dentro do seu tempo de ciclo. Tamanho para a sua peça realista mais pesada, não a sua média. Um fornecimento funcionando a 60–70% a capacidade dura mais do que uma próxima de 100% para turnos completos. Para cálculos detalhados de potência em várias aplicações, consulte o nosso guia completo de seleção de energia.
Intervalo de frequência
Controla a profundidade de aquecimento. Frequência mais alta (100–400 kHz) = calor superficial raso para peças pequenas e caixas finas. Frequência média (10–100 kHz) = uso geral. Frequência mais baixa (1–10 kHz) = penetração profunda para secções grandes. Correspondente ao tamanho da peça e ao objetivo de aquecimento—não escolha apenas a partir de um catálogo. Veja o nosso Guia de classificação de frequência.
Desenho da Bobina
A bobina é uma ferramenta de processo, não é um acessório. Forma da bobina, voltas, tamanho do tubo de cobre, arrefecimento por água, e distância da peça determinam todos a uniformidade e eficiência do aquecimento. Mesmo uma fonte de alimentação de topo não pode compensar uma bobina mal projetada.
Material da peça de trabalho & Geometria
O aço aquece de forma eficiente. O cobre e o alumínio são mais condutivos—eles precisam de corrente mais alta e acoplamento da bobina mais apertado. Forneça sempre a qualidade do material, dimensões, e a zona de aquecimento específica ao falar com os fornecedores.
Interface de automação
Se o sistema irá integrar-se com carregamento robotizado, mesas rotativas, ou linhas de transporte, confirmar arranque/paragem à distância, protocolo de comunicação PLC, armazenamento de receitas, saídas de falha, e saída de dados em tempo real antes da encomenda.
Sistema de Arrefecimento
O equipamento de indução gera calor na bobina, eletrónica de potência, e transformador de saída. Dimensionar o arrefecedor para rejeição de calor sustentada, não para a potência máxima—arrefecimento insuficiente causa paragens a meio do turno e reduz a vida útil dos componentes. Veja o nosso guia de arrefecimento por água.
Monitorização de Processo
Na produção, a repetibilidade é mais importante do que a velocidade máxima. Monitorização em tempo real de potência, energia, e temperatura ajuda a identificar peças em falta, posicionamento incorreto da bobina, ciclos anormais, e variação de lote para lote antes que se acumulem peças rejeitadas.
4. Exemplos de Aplicações Industriais
Brasagem de Tubos de Cobre
Limpo, aquecimento localizado de juntas para HVAC, refrigeração, e montagens de sistemas de fluidos. Substitui a brasagem manual a chama por ciclos repetíveis, independentes do operador.
- Material: Tubos de cobre, conexões em latão ou cobre
- Tamanho: Diâmetro externo do tubo tipicamente 1/4″ a 2″
- Temperatura: 640–730°C (Relleno de prata-fósforo BCuP)
- Bobina: Bobina em estilo de anel ou dividida com folga apertada (1–3 mm de espaço)
- Frequência: 15–50 kHz para tamanhos gerais de tubos
Brasagem de Ferramentas de Carburo
Processo de brasagem por indução com ferramenta de carboneto
Aquecimento controlado na interface carboneto-aço para que a liga de brasagem flua corretamente sem danos térmicos ao inserto ou união desigual.
- Material: Inserto de carboneto de tungsténio, Cabo em aço de liga
- Tamanho: Massa do inserto 30–600 g
- Temperatura: 650–700°C (Rebordo de prata BAg)
- Bobina: Bobina tipo panqueca ou moldada concentrando o calor na junta
- Frequência: 150–250 kHz para aquecimento localizado da interface
Aquecimento de tubagem & Aquecimento pré-soldagem
Aquecimento uniforme antes da soldagem, Tratamento térmico pós-soldadura, ou remoção de revestimento. A uniformidade do aquecimento ao redor da circunferência é crítica.
- Material: Aço carbono, Aço de liga, Tubo de aço inoxidável
- Tamanho: Diâmetro externo do tubo tipicamente 2″ a 24″+
- Temperatura: 150–350°C (pré-aquecer), 600–760°C (PWHT)
- Bobina: Bobina dividida ou em casca de amêijoa para acesso ao tubo
- Frequência: 1–10 kHz para penetração mais profunda em paredes espessas
Endurecimento por indução & Tratamento Térmico
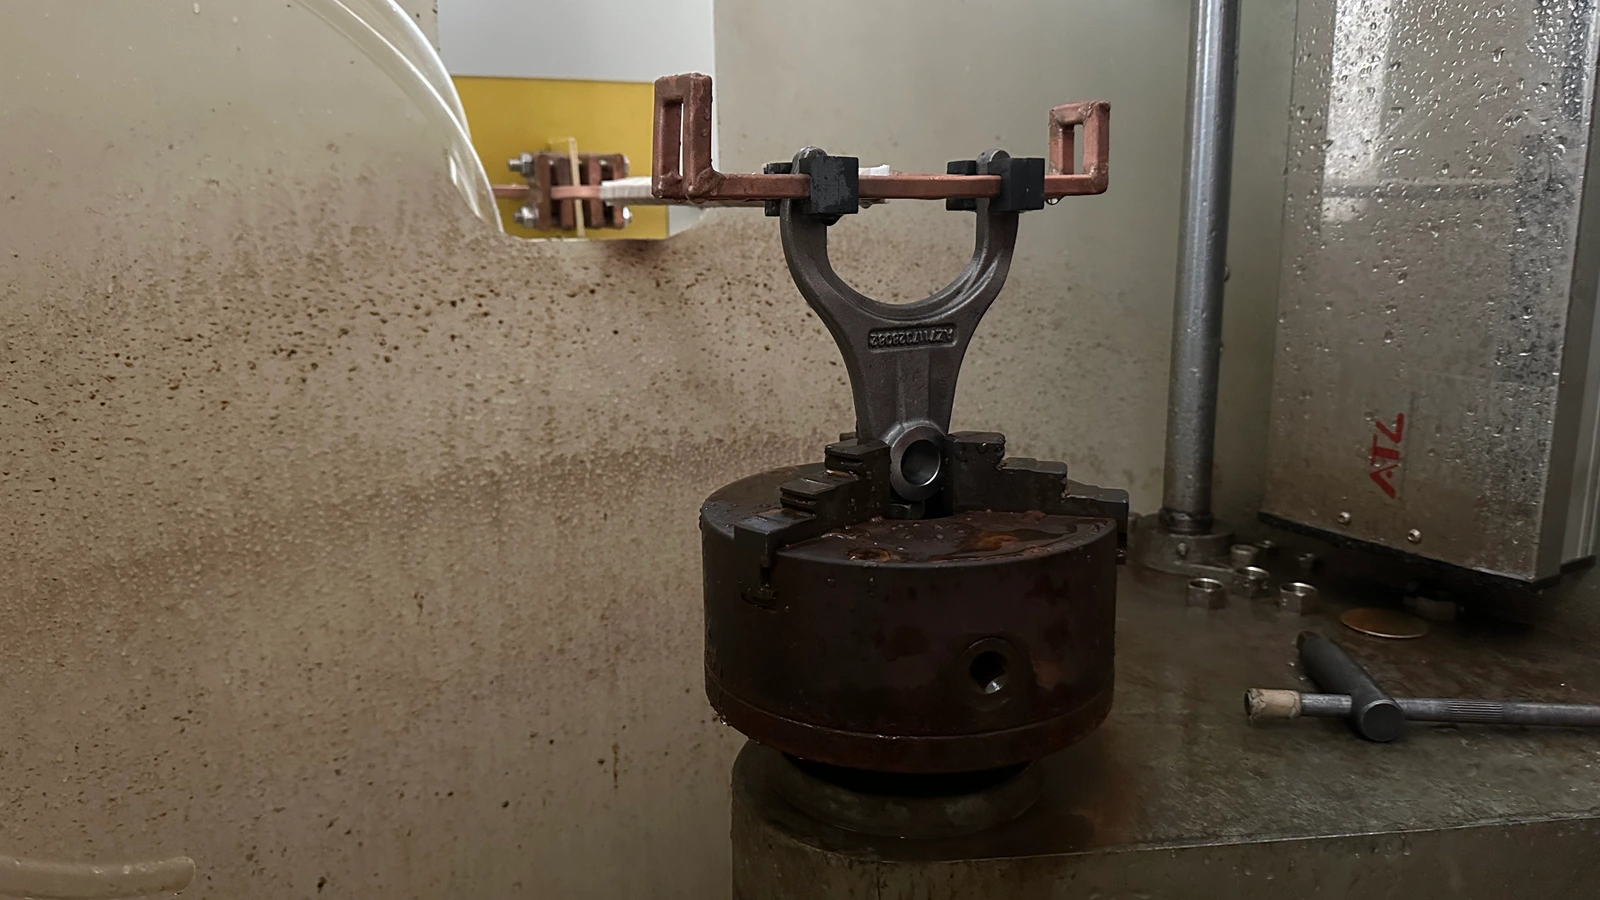
Aquecimento rápido da superfície seguido de têmpera para aumentar a resistência ao desgaste em eixos, engrenagens, pinos, rolos, e garfos de mudança.
- Material: Aço de médio carbono, Aço de liga (1045, 4140, 4340)
- Tamanho: Diâmetro da peça 10–80 mm típico
- Temperatura: 850–950°C (austenitização), seguida de têmpera
- Bobina: Bobina única ou de várias voltas envolvendo a peça, varrimento ou estático
- Frequência: 10–50 kHz para profundidade de camada 1–3 mm; 100–400 kHz para <1 mm
5. Erros Comuns de Compra
| Erro | O Que Realmente Custa |
|---|---|
| Escolher apenas pelo preço | Um valor inicial mais baixo esconde uma correspondência de frequência fraca, arrefecimento subdimensionado, ou controlos limitados. O custo a longo prazo manifesta-se na taxa de desperdício, tempo de inatividade, e manutenção. |
| Ignorar a frequência | dois 15 aquecedores de indução kW com frequências diferentes produzem resultados completamente diferentes na mesma peça. Sempre combine a frequência com o material da peça, tamanho, e a profundidade de aquecimento. |
| Tratar a bobina como uma reflexão tardia | A melhor fonte de energia não pode corrigir uma má bobina. O design da bobina controla onde o calor vai. Orçamento para bobinas específicas da aplicação, não as genéricas. |
| Esperando que uma configuração lide com tudo | Uma fonte de alimentação flexível pode servir várias famílias de peças, mas bobinas, receitas, e dispositivos normalmente precisam ser dedicados por família. |
| Ignorando o controlo do processo | Sem dados de energia, energia, ou de temperatura, não pode provar qualidade ao seu cliente nem detectar desvio do processo antes que se transforme numa série de rejeição. |
6. Um Processo Simples de Seleção
Se está a avaliar equipamentos de aquecimento por indução e não sabe por onde começar, siga estes cinco passos por ordem. Cada passo restringe o campo e dá-lhe números concretos para discutir com os fornecedores.
| Passo | O que definir | Por que restringe as suas opções |
|---|---|---|
| 1. Definir a peça de trabalho | Grau de qualidade do material, dimensões, massa, e a área específica que precisa de aquecimento. | O material e a massa determinam a potência mínima. A zona de aquecimento determina a forma e o tamanho da bobina. |
| 2. Definir o objetivo de aquecimento | Soldagem a brasar, endurecimento, Pré-aquecimento, ou aquecimento completo? Temperatura alvo? Tempo de ciclo necessário? | Temperatura + tempo = potência. Tipo de processo (superfície vs. aquecimento completo) aponta para a gama de frequências. |
| 3. Adequar potência & frequência | Calcular kW necessária a partir da massa, aumento de temperatura, e do tempo. Selecione a frequência com base na profundidade de aquecimento e tamanho da peça. | Elimina 80% de modelos disponíveis. Agora está a comparar 3–5 opções viáveis em vez de 50. |
| 4. Especifique a bobina & arrefecimento | Geometria da bobina para acesso à peça. Vazão de água de arrefecimento, pressão, e capacidade do chiller para o seu ciclo de serviço. | A bobina define a uniformidade de aquecimento. O arrefecimento define o tempo de atividade—Subdimensioná-lo e o sistema desliga a meio do turno. |
| 5. Confirmar automação & monitorização | Protocolo PLC, I/O remoto, Número de receitas, retroalimentação de temperatura, registo de dados, Saídas de alarme. | Um abastecimento que funciona em modo manual pode não se integrar com a sua linha. Confirmar interfaces antes de encomendar. |
Trabalhe através destes cinco passos, e terá uma lista restrita de equipamentos que se ajusta à sua produção real—não apenas um monte de folhas de dados. Quando estiver pronto para discutir detalhes, traga os desenhos da sua peça e o tempo de ciclo alvo para a conversa. Para um olhar mais aprofundado sobre dimensionamento de potência, consulte o nosso seleção de potência de aquecimento por indução recursos.
7. Principal vantagem
Selecionar um sistema de aquecimento por indução para peças automóveis resume-se a corresponder cinco coisas à sua produção real: potência à massa da sua peça e tempo de ciclo, Frequência à sua profundidade de aquecimento, geometria da bobina à forma da sua peça de trabalho, arrefecimento ao seu ciclo de serviço, e controlos ao seu nível de automação. Acertar nestes cinco, e o resto encaixa-se naturalmente. Uma avaliação técnica precoce com amostras reais de peças previne erros dispendiosos de seleção que são muito mais caros do que a diferença de preço entre um fornecimento adequado e o correto.
Perguntas frequentes
Como escolher a potência certa para uma aplicação de aquecimento por indução?
Comece pelo material da peça de trabalho, massa, temperatura-alvo, e tempo de ciclo necessário. Calcule a energia teórica necessária, adicione 30–50% para perdas de acoplamento da bobina, depois valide com um teste real de peça. Números de catálogo são um ponto de partida, não é uma resposta final.
É melhor alta frequência ou média frequência??
Nenhuma é universalmente melhor. Escolha com base na profundidade de aquecimento necessária: alta frequência (100–400 kHz) para aquecimento superficial raso abaixo 1 mm; frequência média (10–100 kHz) para brasagem geral e profundidades da caixa de 1–3 mm; baixa frequência (1–10 kHz) para aquecimento profundo de secções grandes.
Pode um sistema de aquecimento por indução lidar com múltiplos tipos de peças?
Uma fonte de alimentação flexível com ampla gama de frequências e perfis de receitas armazenados pode servir várias famílias de peças. No entanto, bobinas e acessórios dedicados são quase sempre necessários por família de peças. Espere investir em ferramentas específicas para a aplicação, mesmo que a fonte de alimentação se mantenha a mesma.
Que informação devo preparar antes de contactar um fornecedor?
Desenhos da peça com a classificação do material e dimensões, a zona de aquecimento específica, temperatura-alvo, tempo de ciclo requerido ou taxa de produção, potência disponível na instalação e água de refrigeração, e quaisquer requisitos de interface de automatização. Uma peça de amostra vale mais do que uma dúzia de emails.
Precisa de ajuda para selecionar equipamento de aquecimento por indução?
Diga-nos o material da sua peça de trabalho, área de aquecimento, temperatura-alvo, e tempo de ciclo—os nossos engenheiros recomendarão uma fonte de alimentação e configuração de bobinas adaptada à sua produção.