8 Defeitos Comuns de Endurecimento por Indução e Como Preveni-los
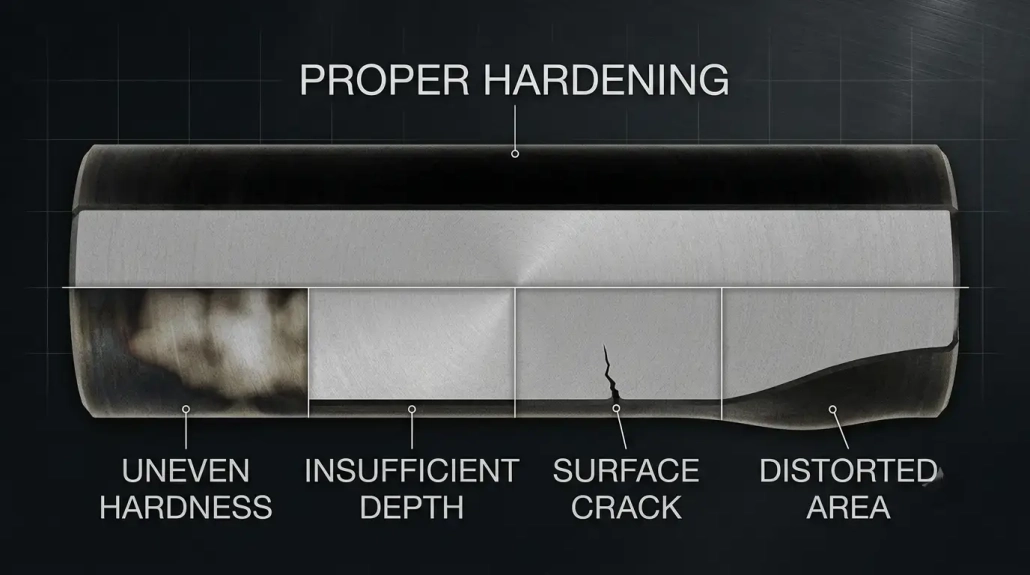
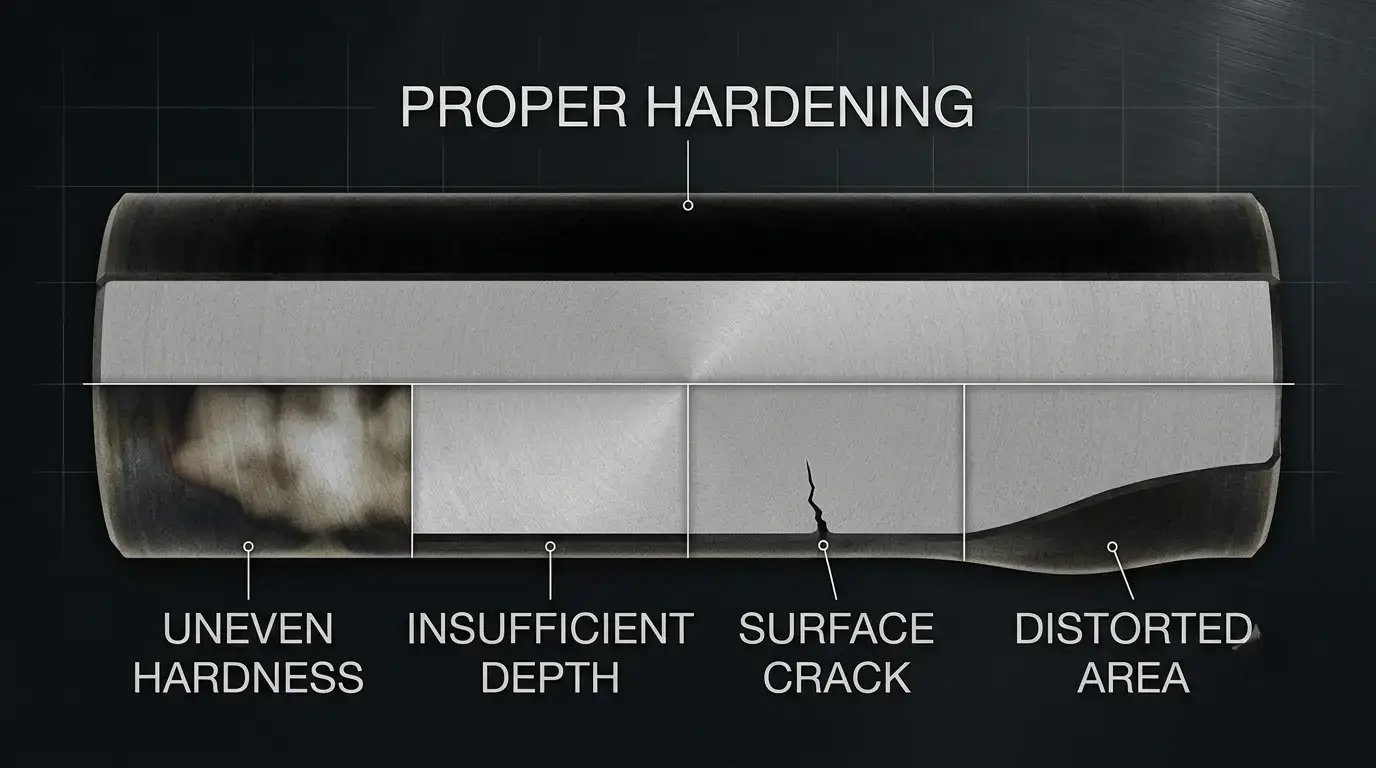
Defeitos de endurecimento por indução são caros. Uma peça rachada ou mal endurecida significa material descartado, tempo de produção perdido, e retornos do cliente.
Endurecimento por indução proporciona rapidez, aquecimento localizado com melhor eficiência energética do que o tratamento em forno. Mas a consistência depende de sete variáveis a trabalharem em conjunto: frequência, densidade de potência, tempo de aquecimento, design da bobina, têmpera, propriedades do material, e geometria da peça. Quando alguém comete um erro, os defeitos seguem-se.
Este guia cobre oito defeitos de endurecimento por indução - suas causas profundas, como evitá-los, e como construir um processo estável. Para problemas específicos da aplicação, veja nossos guias em defeitos de endurecimento da carcaça do sino e defeitos de endurecimento de engrenagens.
Roteiro do Leitor
Qualidade / Engenheiro de Processos? Começar com Defeitos 1–4 (Dureza & Profundidade), então Melhores práticas.
Manutenção / Operador? Foco em Defeito 7 (Sobreaquecimento da bobina) & Defeito 5 (Rachaduras).
Gestor de Produção? Ir para Defeito 8 (Variação de lote) & o Tabela de referência rápida.
1. Dureza irregular
O mais comum defeito de endurecimento por indução. Algumas áreas de superfície atendem às especificações – outras não. O problema muitas vezes se esconde até que testes de dureza ou falhas em campo o detectem.
| Por que isso acontece | Como consertar |
|---|---|
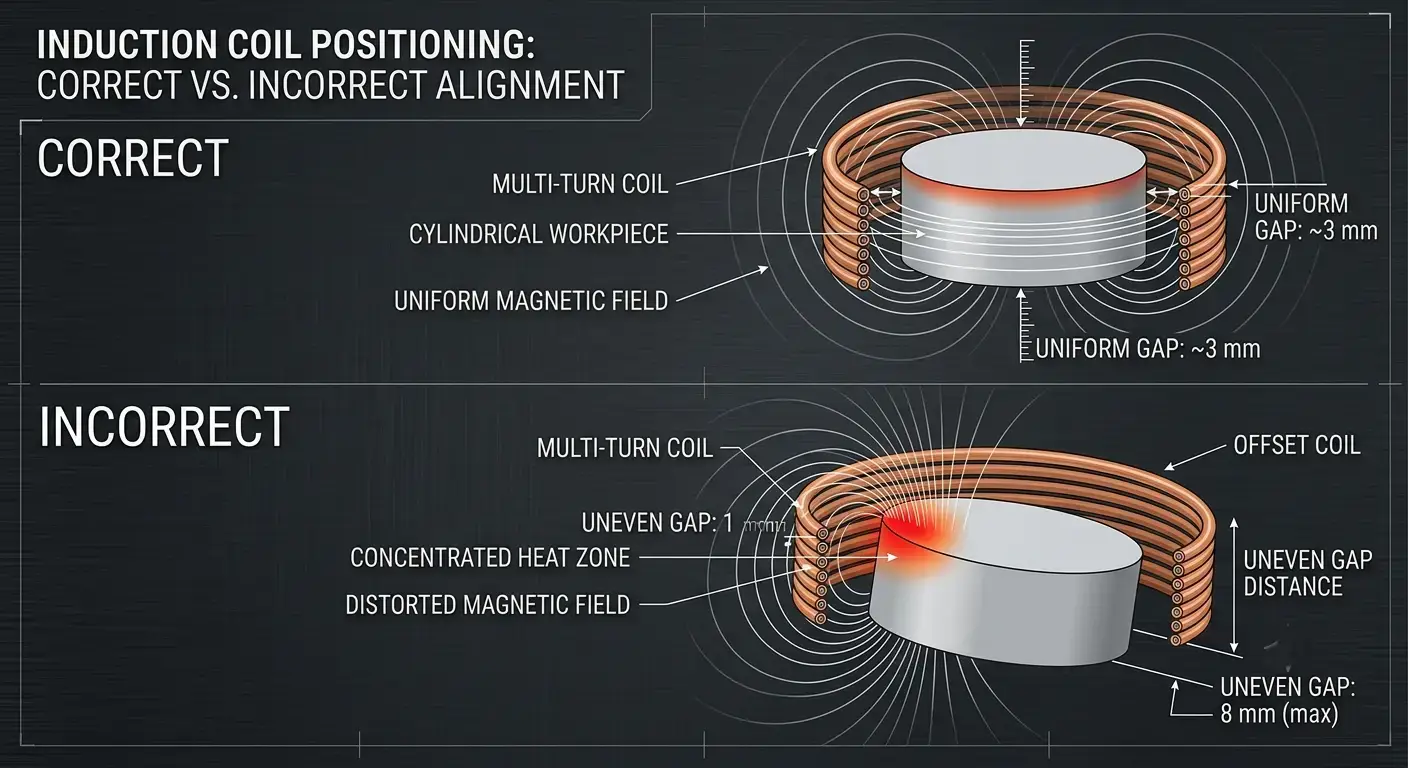
| Bobina descentralizada, criando um campo magnético irregular | Centralize a bobina, manter uma lacuna consistente |
| A frequência não corresponde ao padrão de aquecimento necessário | Verifique se a frequência corresponde à profundidade do alvo — guia de frequência |
| Posicionamento inconsistente de peças entre ciclos | Use acessórios ou automação para posicionamento repetível |
| Bobina desgastada – o desgaste localizado altera a folga | Agende inspeções regulares de bobinas e verificações de processo |
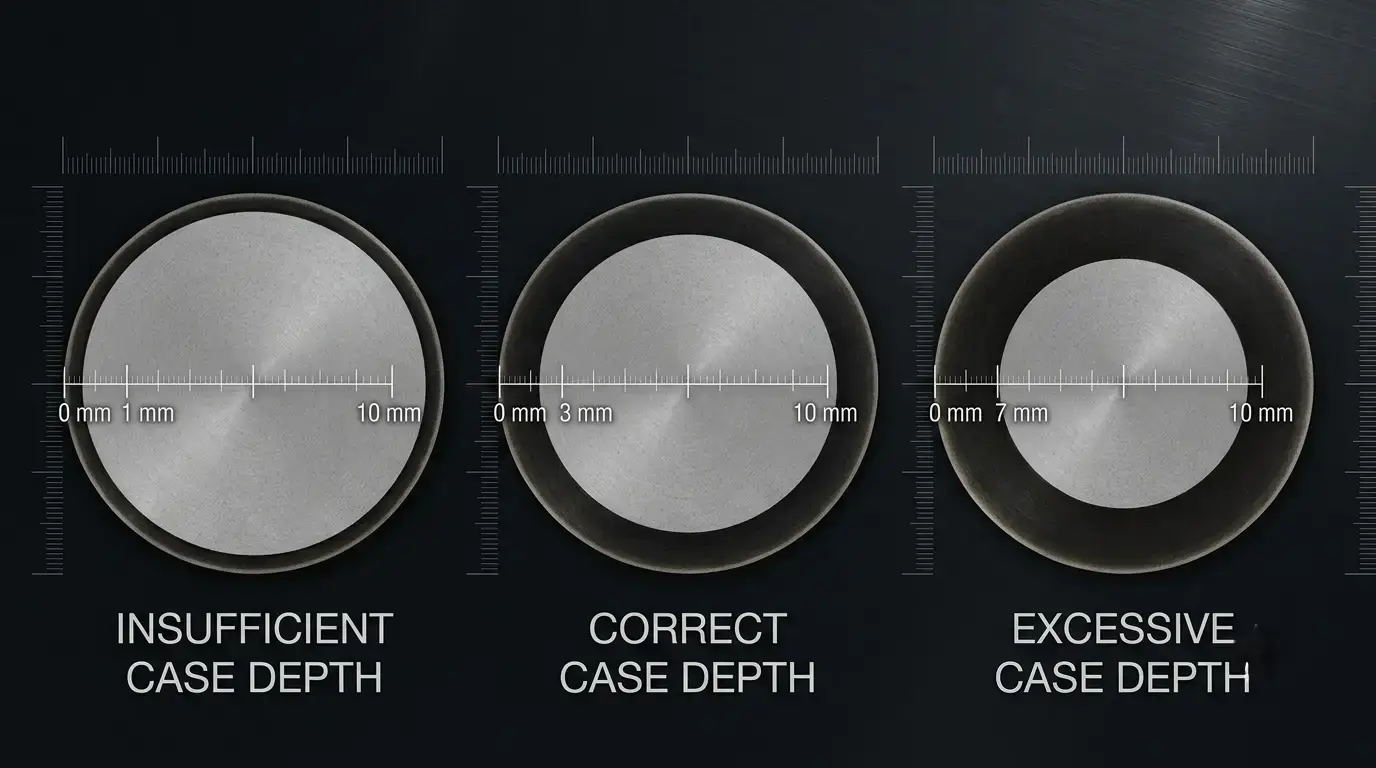
2. Profundidade insuficiente do caso
Uma caixa endurecida superficial desgasta-se rapidamente sob carga. Crítico nas engrenagens, rolamentos, e eixos — onde a tensão superficial é alta e a camada endurecida deve sobreviver a milhões de ciclos.
| Por que isso acontece | Como consertar |
|---|---|
| Frequência muito alta – a energia permanece na superfície | Frequência mais baixa para corresponder à profundidade do caso alvo |
| Tempo de aquecimento muito curto – o calor não consegue penetrar | Prolongue o tempo de aquecimento ou diminua a velocidade de varredura |
| Potência muito baixa ou velocidade de digitalização muito rápida | Escolha primeiro a frequência para profundidade, então ajuste a potência |
| Bobina não projetada para a profundidade alvo | Validar com seção transversal durante o desenvolvimento do processo |
3. Profundidade excessiva do caso
Mais profundo não é melhor. Profundidade excessiva reduz a tenacidade do núcleo, complica a usinagem pós-endurecimento, desperdiça energia, e aumenta o risco de distorção – tudo sem benefício funcional.
| Por que isso acontece | Como consertar |
|---|---|
| Frequência muito baixa – a energia penetra mais profundamente do que o necessário | Aumente a frequência para corresponder à profundidade necessária do caso |
| Tempo de aquecimento muito longo – o calor penetra no núcleo | Reduza o tempo de aquecimento de acordo com a especificação |
| Entrada de energia além do que a peça exige | Frequência de equilíbrio, potência, e tempo por peça — guia de seleção de energia |
4. Superaquecimento de superfície
Superaquecimento localizado causa crescimento de grãos, oxidação, descarbonetação – ou fusão parcial em casos graves. A peça fica quebradiça. As leituras de dureza ainda podem passar.
Por que isso acontece - Densidade de potência muito alta em uma área pequena. Ciclo de aquecimento muito longo. O design da bobina cria pontos quentes de campo magnético. Folga entre a bobina e a peça muito apertada, concentrando energia agressivamente.
Como consertar - Combine a potência com o tamanho da peça, não saída máxima. Reduza o tempo de ciclo. Revise a geometria da bobina para espalhar o campo uniformemente. Mantenha a folga adequada e adicione monitoramento de temperatura (Sensor IR ou pirômetro).
5. Rachaduras superficiais após têmpera
O mais sério defeito de endurecimento por indução - uma parte rachada é sucata. As rachaduras se formam quando as tensões térmicas e de transformação excedem a resistência do material durante o resfriamento rápido.
Por que isso acontece - Têmpera muito agressiva para o tipo de material. Aço com alto teor de carbono ou alta liga sem ajuste de parâmetros. Superaquecido antes de temperar. Cantos agudos, rasgos, ou mudanças bruscas de seção concentrando a tensão durante o resfriamento rápido. Tempo de extinção inconsistente.
Como consertar - Trate o aquecimento e a têmpera como um processo. Combine mídia de extinção, concentração, temperatura, e taxa de fluxo para o grau do material. Não superaqueça antes de temperar. Recursos nítidos de raio, como cantos e splines. Para aplicações em eixo, processos de digitalização são especialmente sensíveis ao tempo de extinção.
6. Distorção
O endurecimento por indução provoca menos distorção do que o tratamento em forno, mas ainda ocorrem alterações dimensionais — especialmente em eixos longos, peças de parede fina, e geometrias assimétricas. Mesmo pequenas distorções fazem com que as peças fiquem fora de tolerância.
Por que isso acontece - O aquecimento desigual cria expansão térmica assimétrica. Têmpera não uniforme — um lado arrefece mais rápido. Geometria da peça assimétrica com desequilíbrio de tensões inerente. Fixação fraca permite que a peça se mova durante o processamento.
Como consertar - Projete a bobina para cobertura de aquecimento uniforme. Garantir pulverização de têmpera simétrica em todos os lados. Testar uma amostra antes da produção completa. Usar fixações rígidas que suportem a peça durante todo o ciclo.
7. Sobreaquecimento da bobina
A bobina transporta corrente elevada sob ciclos térmicos constantes. Uma bobina mal arrefecida degrada-se rapidamente — e uma falha numa bobina a meio do deslocamento custa muito mais do que uma substituição.
| Por que isso acontece | Como consertar |
|---|---|
| Fluxo de água de arrefecimento demasiado baixo ou temperatura de entrada demasiado alta | Mantenha a taxa de fluxo e a temperatura de entrada adequadas |
| Canais internos bloqueados ou escalonados | Inspecione as bobinas regularmente quanto a incrustações e bloqueios |
| A potência excede o limite de projeto térmico da bobina | Fique dentro da potência nominal; guia do sistema de arrefecimento |
| Operação contínua além do ciclo de trabalho nominal | Respeite os limites do ciclo de trabalho; a manutenção preventiva economiza tempo de inatividade |
8. Resultados inconsistentes entre lotes
O mais frustrante defeito de endurecimento por indução: cada peça passa na inspeção, mas a dureza e a profundidade da caixa variam de lote para lote. Os clientes percebem – mesmo quando as especificações são tecnicamente atendidas.
Por que isso acontece - A fonte de alimentação varia ao longo do tempo ou entre turnos. Variação de materiais – diferentes aquecimentos ou fornecedores respondem de maneira diferente. A bobina degrada gradualmente, mudando o acoplamento eletromagnético. Configurações do operador inconsistentes em equipamentos manuais. Sem monitoramento de processo — problemas encontrados apenas na inspeção final.
Como consertar - Armazene receitas de aquecimento – não confie na memória do operador. Monitorar energia, frequência, tempo, energia, e resfriamento em tempo real. Sistemas digitais com registro de dados detectam desvios antes que se tornem sucata. Validar material recebido, não apenas peças enviadas.
Melhores práticas
Sete princípios que melhoram a estabilidade em todos Endurecimento por indução aplicações:
— Ajuste a frequência à profundidade, não à potência. A frequência define a profundidade. Escolha-a primeiro. Depois defina a potência para o tempo de ciclo.
— Desenhar a bobina para a peça. Uma bobina genérica que “encaixa na maioria dos casos” produz resultados irregulares. A bobina é uma ferramenta de processo, não é uma mercadoria.
— Manter a distância bobina- -peça consistente. Pequenas alterações na distância mudam o acoplamento eletromagnético e a uniformidade do aquecimento.
— Arrefecer a bobina e a eletrónica de potência. Uma bobina sobreaquecida distorce o aquecimento; Eletrónica sobreaquecida provoca desvio de potência.
— Verificar o material recebido. Diferentes lotes reagem de forma diferente. Testar uma amostra de cada novo fornecedor ou lote.
— Monitorizar o processo, não apenas a dureza final. Quando um durómetro sinaliza um problema, o lote já está estragado.
— Validar cada nova peça ou alteração de processo. Uma execução de amostra detecta problemas que custam muito menos a corrigir do que a rejeição de um lote.
Endurecimento estável significa controlar todo o sistema — frequência, potência, bobina, arrefecimento, têmpera, material, e monitorização — não ajustar apenas um botão.
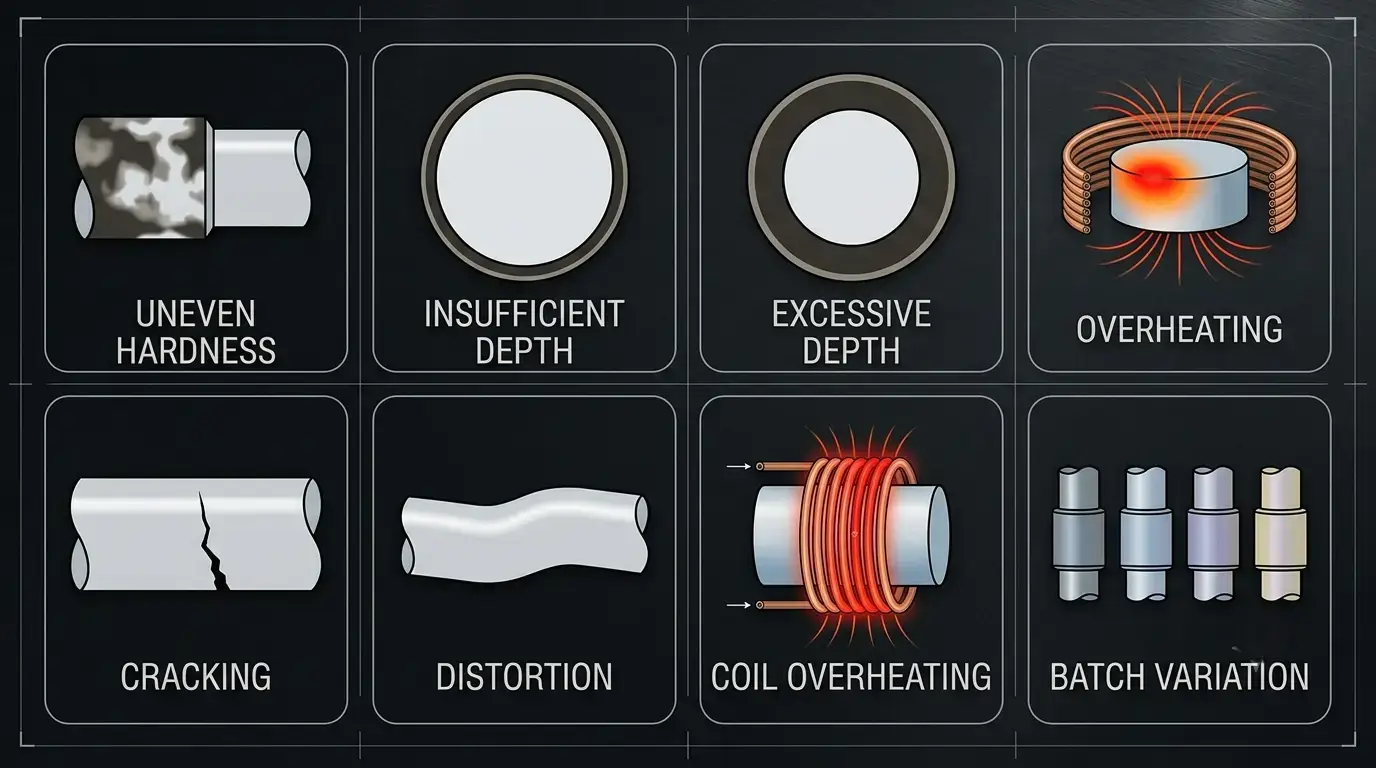
Referência Rápida: Defeitos, Causas & Correções
| Defeito | Causa Primária | Correção Principal |
|---|---|---|
| 1. Dureza irregular | Desalinhamento da bobina, frequência errada | Centralizar a bobina, ajustar a frequência à profundidade, usar fixadores |
| 2. Profundidade Insuficiente | frequência demasiado alta, tempo demasiado curto | Frequência mais baixa, aumentar o tempo, validar a secção transversal |
| 3. Profundidade Excessiva | Frequência demasiado baixa, tempo demasiado longo | Aumentar a frequência, reduzir o tempo, ajustar à especificação |
| 4. Sobreaquecimento | Densidade de potência excessiva, design insuficiente da bobina | Reduzir a potência, redesenhar a bobina, adicionar monitorização de temperatura |
| 5. Fissuras na superfície | Açoite demasiado rápido, sobre-aquecimento, pontos de concentração de tensão | Ajustar têmpera, controlar temperatura máxima, arredondar cantos |
| 6. Distorção | Aquecimento/têmpera desigual, má fixação | Bobina uniforme, têmpera simétrica, fixações rígidas |
| 7. Sobreaquecimento da bobina | Água de arrefecimento insuficiente, canais bloqueados | Aumentar fluxo, inspecionar para detritos, dimensionar o refrigerador corretamente |
| 8. Variação de lote | Desvio de potência, variação de material, sem monitorização | Armazenamento de receitas, monitorização em tempo real, verificações de material |
Principal vantagem
A maioria defeitos de endurecimento por indução resultam da interação da frequência, potência, design da bobina, tempo, têmpera, material, e controlo de processo. Corrigir uma variável isoladamente raramente funciona.
Qualidade estável começa com o equipamento certo. Mantê-la exige parâmetros otimizados, arrefecimento fiável, monitorização consistente, e validação regular. Detetar as causas principais cedo — reduz o desperdício, melhorar a repetibilidade, e prolongar a vida útil do equipamento.
Perguntas Frequentes
P: Qual é o defeito mais comum na têmpera por indução?
A: Dureza desigual. Normalmente devido a desalinhamento da bobina, frequência errada, ou posicionamento inconsistente — tudo evitável com uma configuração adequada.
P: Aumentar a potência corrige a têmpera insuficiente?
A: Não por si só. A potência afeta a velocidade, mas a profundidade depende da frequência, tempo, e da velocidade de varrimento também. Aumentar apenas a potência e corre-se o risco de sobreaquecimento da superfície sem melhoria da profundidade. Acerta primeiro a correspondência frequência-profundidade — depois o tempo de ciclo das potências. Veja o nosso guia de cálculo de potência.
P: Porque é que a minha bobina de indução sobreaquece?
A: Baixo fluxo de água, canais bloqueados (calcário/debris), potência excessiva, ou a funcionar para além do ciclo de serviço. Observe a temperatura da água à saída da bobina — uma tendência ascendente significa problemas. Veja o nosso guia de arrefecimento por água para design ao nível do sistema.
P: Como audito o meu processo de endurecimento?
A: Seis verificações, em menos de uma hora: (1) Verifique se a frequência corresponde à profundidade do case por número de peça. (2) Inspecione a bobina — folga, desgaste, fluxo de água. (3) Compare definições de potência/tempo com bases históricas. (4) Verificar a concentração de têmpera, temperatura, e a uniformidade do fluxo. (5) Rever os últimos 30 dias de dados de dureza — qualquer tendência é um alerta. (6) Secção transversal de uma peça por turno. Deteta a maioria dos problemas antes que se tornem sucata.
P: Quando devo substituir vs. reparar uma bobina de indução?
A: Substituir quando: a parede interior estiver erodida além 10% da espessura original, o fluxo de água for restringido e a limpeza química falhar, o corpo da bobina apresentar fissuras ou queimaduras, ou a variação de dureza regressar imediatamente após a revalidação. Uma bobina degradada parece utilizável mas produz sucata silenciosamente — a substituição paga-se rapidamente.
Precisa de Ajuda para Resolver o Seu Processo de Endurecimento por Indução?
A nossa equipa de engenharia pode diagnosticar os seus defeitos específicos e recomendar o equipamento certo, design da bobina, e os parâmetros de processo para as suas peças.