
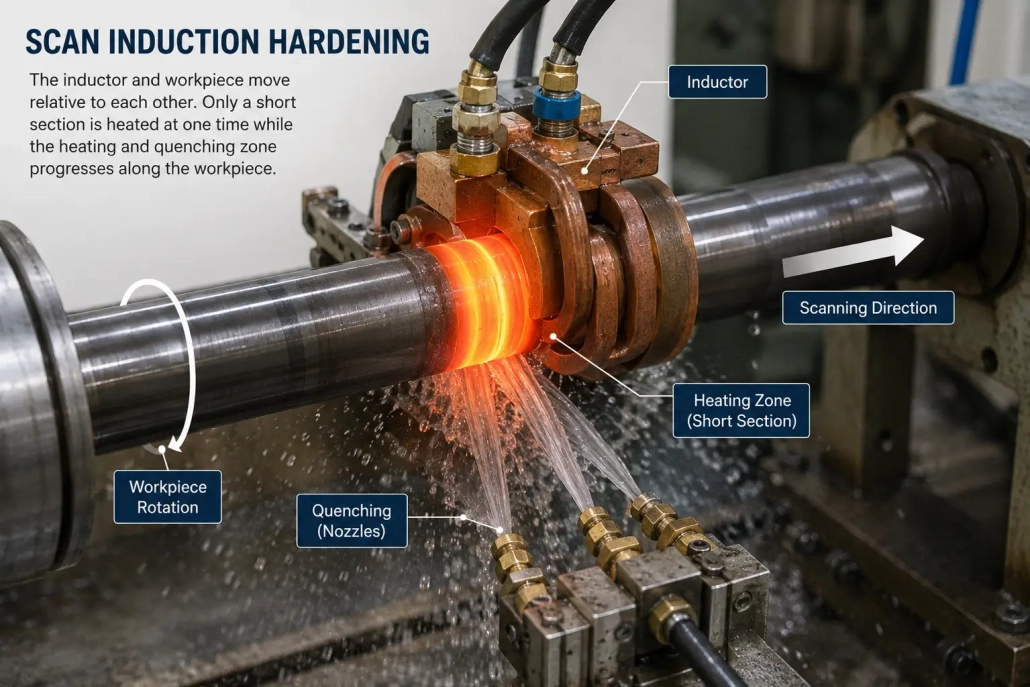
Tiro Único vs. Endurecimento por indução de varredura: Quando deve usar cada um?
Um eixo pode precisar apenas de um assento de rolamento endurecido. Outro pode requerer uma superfície continuamente endurecida ao longo da maior parte do seu comprimento. Um terceiro pode ter várias áreas separadas que necessitam de tratamento diferente. Todos os três podem ser endurecidos por indução, mas não necessitam necessariamente do mesmo processo.
Uma das primeiras decisões é, portanto, como a área necessária será aquecida: tudo de uma vez, progressivamente por varrimento, ou em sequência de zonas posicionadas separadamente. Não há uma regra geral de que o disparo único seja melhor do que a varredura, ou vice-versa.
Qual método se adequa à geometria e à zona endurecida desta peça em particular?
1. Endurecimento por Disparo Único e Varredura: A Diferença Básica
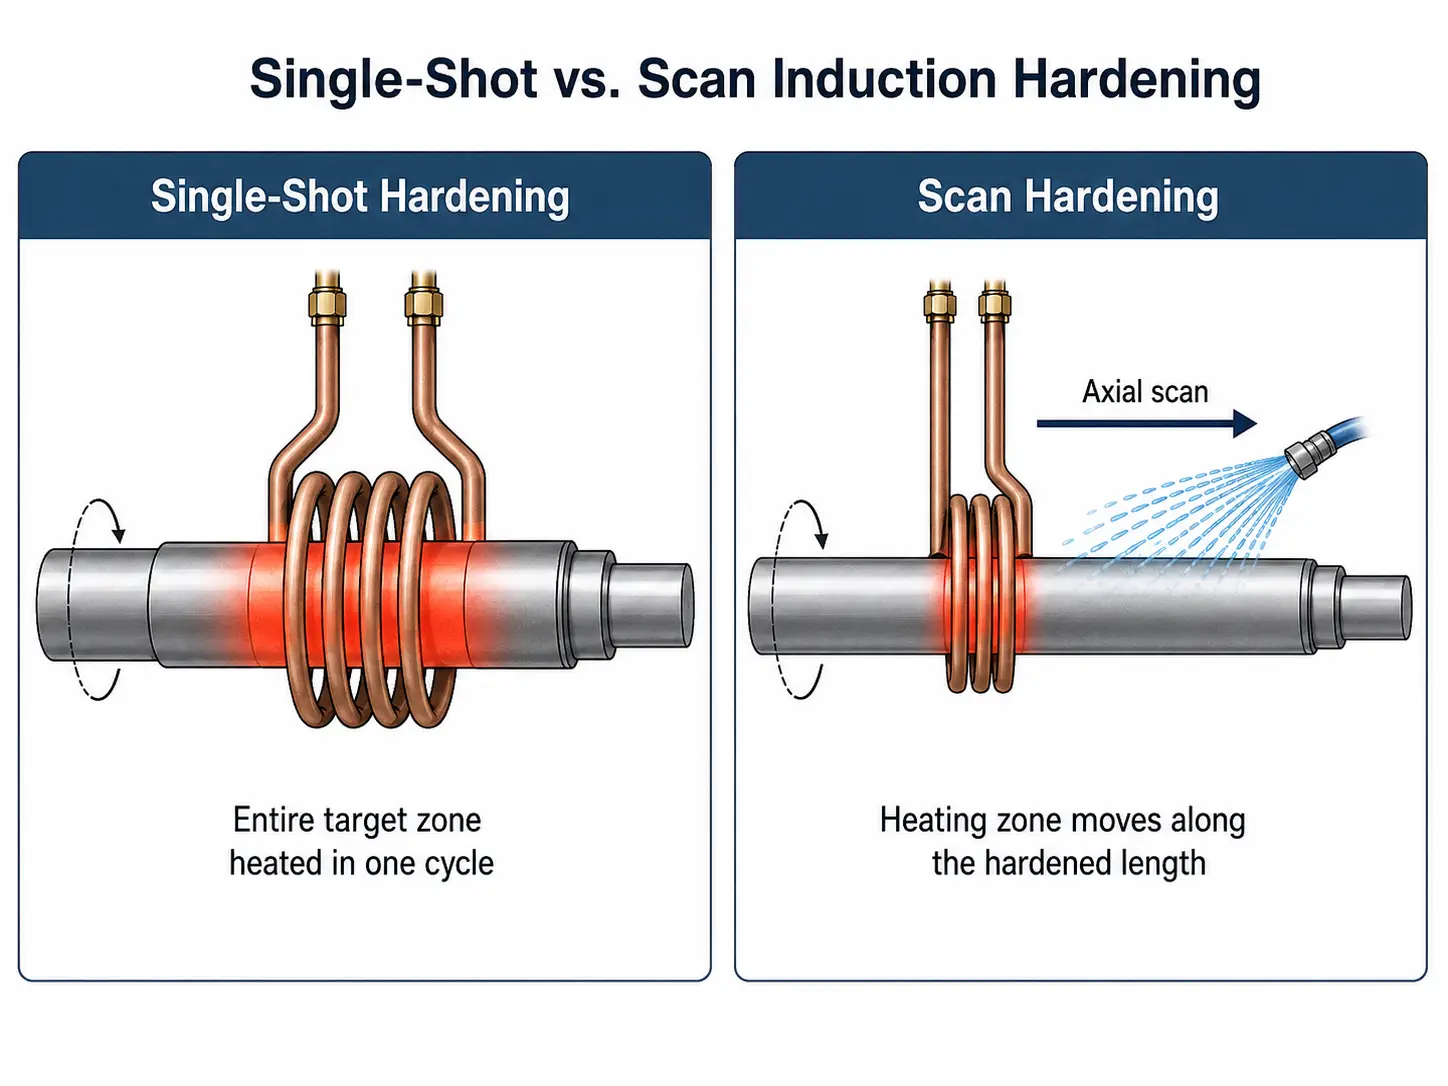
Em endurecimento por indução de disparo único, toda a área alvo é aquecida durante um ciclo de aquecimento. não há movimento de varredura axial entre o indutor e a peça durante o aquecimento, embora as peças cilíndricas muitas vezes sejam giradas. O indutor é projetado em torno de toda a área que deve ser endurecida.
Em endurecimento por indução de varredura, o indutor e a peça movem-se linearmente em relação um ao outro. Apenas uma seção relativamente curta é aquecida num dado momento, e a superfície aquecida é normalmente arrefecida à medida que o processo avança. Isto torna a inspeção adequada a zonas endurecidas longas e contínuas, especialmente em eixos, pinos e outros componentes alongados.
Para a seleção da máquina, a distinção prática é direta: a zona endurecida necessária precisa de se mover através da zona de aquecimento, ou pode ser aquecida no local?
2. Quando o endurecimento de um único disparo faz sentido
O endurecimento de um único disparo vale a pena ser considerado quando a área a endurecer pode ser razoavelmente coberta por um indutor desenhado para o efeito. Um exemplo típico é um veio com uma superfície de trabalho localizada em vez de um comprimento endurecido longo. O indutor rodeia ou segue a zona necessária, a peça é aquecida, e segue-se a têmpera.
Um indutor especialmente perfilado pode ser projetado em torno de alterações de diâmetro, ombros, filetes ou outras características geométricas. Isto importa porque estas características alteram o acoplamento eletromagnético e a distribuição do calor — uma bobina simples de varrimento que funciona bem numa secção cilíndrica reta pode comportar-se de forma muito diferente quando se aproxima de um grande ombro ou de uma mudança súbita de diâmetro. Esta é uma das razões design do indutor e a geometria das peças deve ser avaliada em conjunto.
O endurecimento de tiro único é, por isso, frequentemente considerado para:
- Zonas endurecidas localizadas ou de comprimento moderado
- Eixos escalonados e peças com várias variações de diâmetro dentro da área aquecida
- Componentes cilíndricos que podem rodar durante o aquecimento
Há também uma consideração de potência. Como toda a área-alvo está a ser aquecida ao mesmo tempo, um processo de disparo único pode exigir uma potência instantânea substancialmente maior do que um processo de varrimento que trata o mesmo comprimento total endurecido progressivamente. A decisão não pode ser tomada apenas pela forma da peça.
3. Quando o endurecimento por indução por varrimento é mais prático
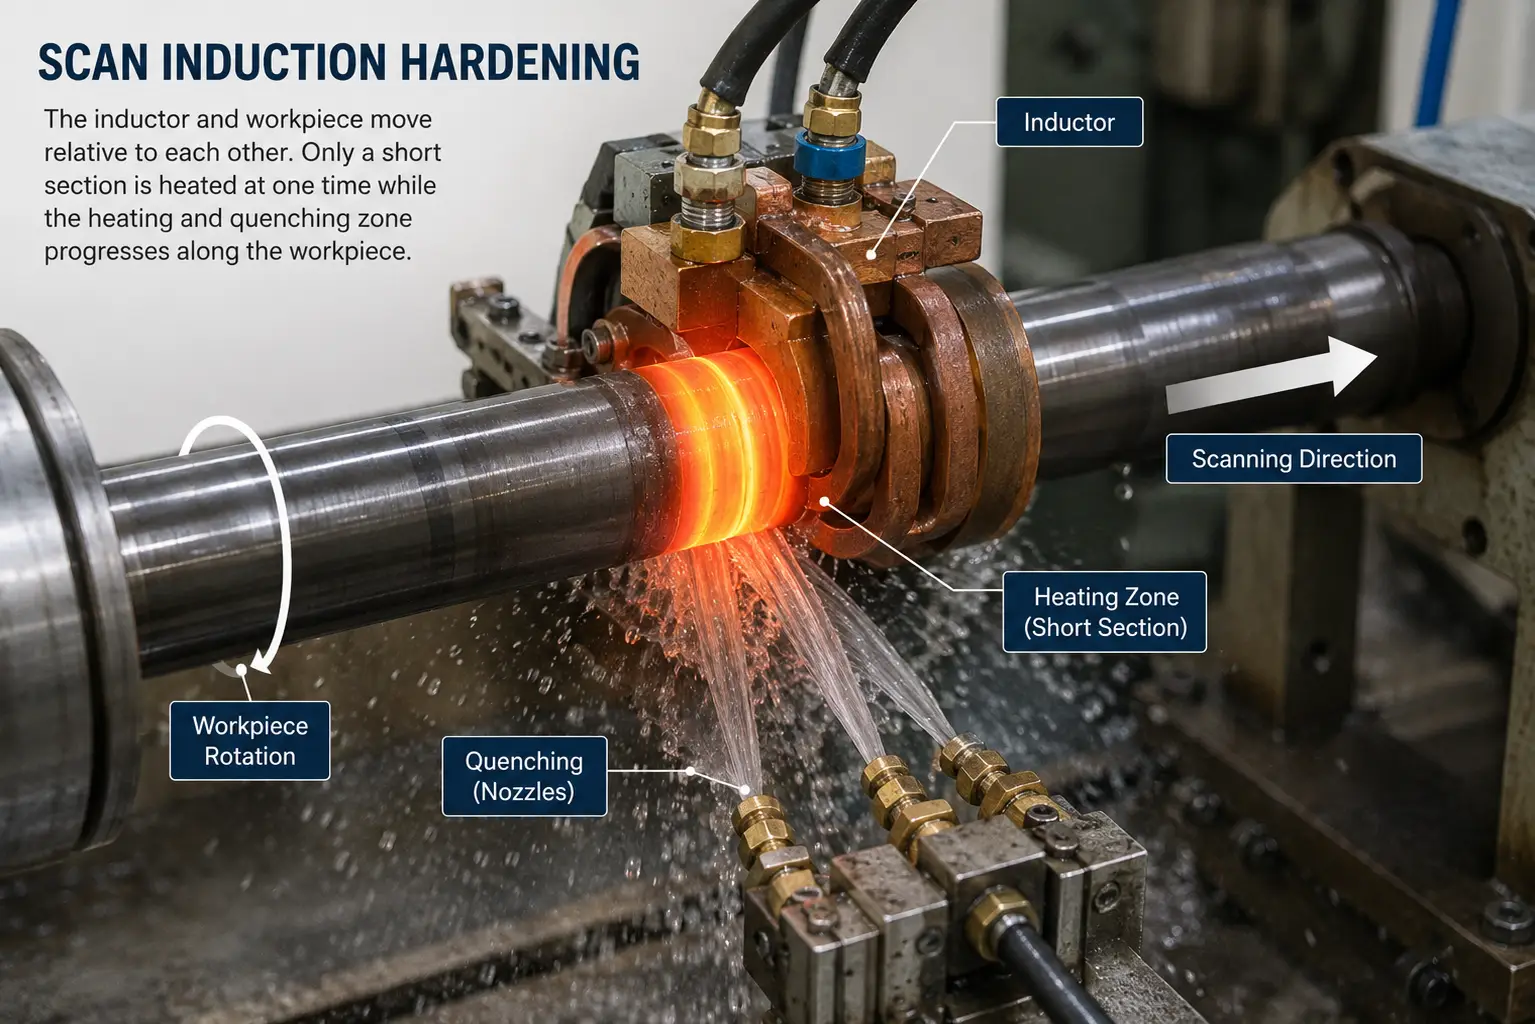
Agora considere um eixo longo com uma superfície endurecida contínua ao longo de uma parte substancial do seu comprimento. Tentar cobrir toda essa área com um único indutor pode não ser prático. Com a varredura, o sistema de indução concentra a sua capacidade de aquecimento numa área mais pequena e move a zona de aquecimento ao longo da peça. para componentes cilíndricos, a rotação também é comumente usada durante a varredura para ajudar a obter o padrão de aquecimento circunferencial desejado.
O endurecimento por varredura é comumente considerado para:
- Eixos longos e componentes cilíndricos com seções endurecidas estendidas
- Rolos e peças alongadas semelhantes
- Aplicações onde o aquecimento de todo o comprimento do alvo de uma só vez exigiria uma bobina ou nível de potência impraticável
A velocidade de digitalização é importante. Se a relação entre potência e velocidade de deslocamento mudar, o ciclo térmico experimentado pela superfície também muda. A posição de têmpera e o atraso de têmpera devem corresponder ao processo de aquecimento. Potência, frequência, velocidade de varrimento, rotação, o projeto do indutor e a têmpera precisam funcionar como um processo. Para produção em série, esta é uma das razões sistema CNC de endurecimento por indução é útil: posição, Distância de deslocação, Velocidade de movimento, rotação e a sequência de aquecimento/têmpera podem ser controladas como parte do programa da máquina.
4. Tiro Único vs. Endurecimento por Varredura num Instante
| Fator | Endurecimento de Tiro Único | Endurecimento por Varredura |
|---|---|---|
| Método de aquecimento | Zona alvo completa aquecida num ciclo | Zona alvo endurecida progressivamente |
| Movimento axial durante aquecimento | Normalmente não há movimento relativo axial | É necessário movimento linear relativo |
| Rotação da peça de trabalho | Frequentemente usado para peças cilíndricas | Frequentemente usado para peças cilíndricas |
| Zona endurecida típica | Áreas localizadas a de comprimento moderado | Longas áreas contínuas |
| Indutor | Normalmente concebido em torno da zona alvo completa | Normalmente aquece uma secção móvel mais curta |
| Requisito de energia | Pode requerer maior potência instantânea | A potência de aquecimento é concentrada numa área menor |
| Movimento da máquina | Relativamente limitado durante o aquecimento | A posição e a velocidade de varrimento são variáveis do processo |
| Alterações complexas de diâmetro | Um indutor perfilado pode ser vantajoso | O acoplamento pode tornar-se difícil onde a geometria muda significativamente |
| Desafio principal do processo | Projeto da bobina, posicionamento e uniformidade de aquecimento | Coordenação do aquecimento, movimento e têmpera |
Esta tabela é útil para uma comparação inicial, mas não deve ser usada como tabela final de seleção. Uma peça longa pode ainda ter uma área local curta adequada para endurecimento de tiro único. Uma peça curta pode ter uma geometria ou padrão endurecido que torna outro método mais apropriado. O comprimento da peça não é o mesmo que o comprimento e a forma da área a endurecer.
5. E se a peça tiver várias zonas endurecidas separadas?
Alguns componentes não encaixam perfeitamente numa comparação de tiro único versus varrimento contínuo. Considere um eixo com três vigas de apoio que requerem endurecimento, enquanto as secções entre eles devem permanecer não tratadas.
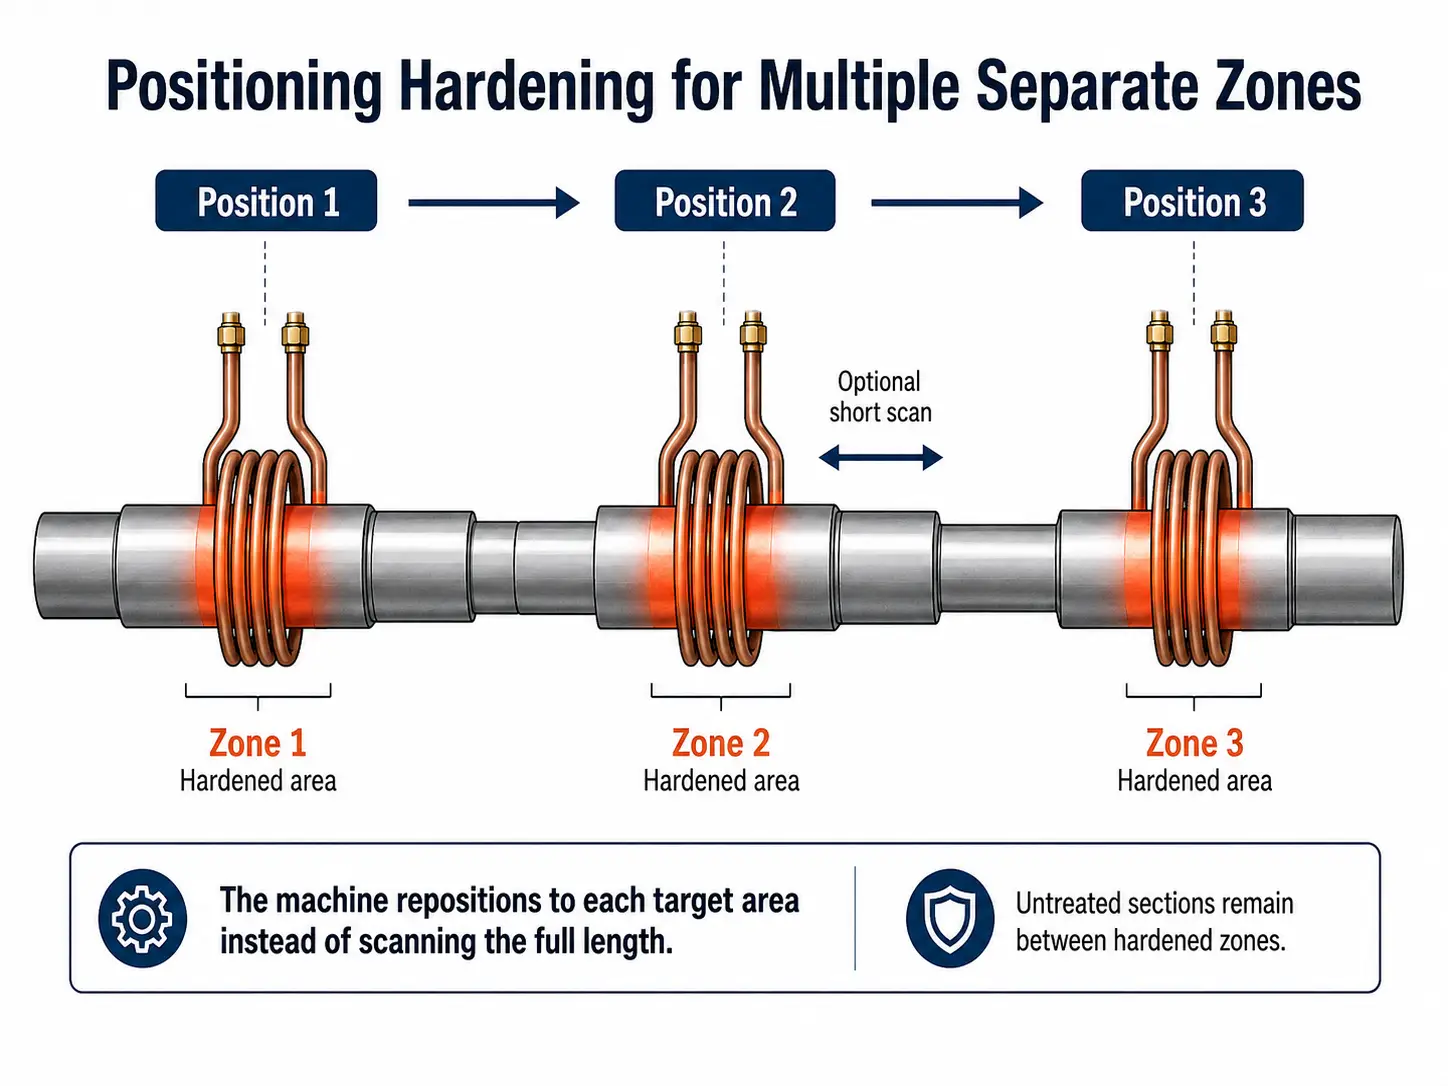
Há pouca razão para varrer continuamente áreas que não necessitam endurecimento. Em vez disso, uma máquina CNC pode passar para a primeira zona endurecida, realizar o ciclo de aquecimento e têmpera necessário, reposicionar para a próxima zona, e repetir o processo. Dependendo da geometria, cada zona selecionada pode ser endurecida na posição ou por um curto movimento de varredura. Isto é o que queremos dizer com posicionamento ou digitalização de posicionamento no contexto de uma máquina de têmpera CNC.
As aplicações típicas incluem componentes com:
- Várias superfícies de rolamento separadas ou vários munhões
- Áreas de spline seleccionadas ou áreas de trabalho com secções não tratadas entre elas
- Diferentes requisitos de endurecimento ao longo da mesma peça
Esta é uma das razões pelas quais o posicionamento programável é útil numa máquina CNC de têmpera: a máquina não tem de tratar o componente como uma superfície contínua.
6. Não escolha o processo apenas a partir da geometria
É tentador transformar a seleção numa regra simples: zona endurecida curta = disparo único, zona endurecida longa = varrimento. Isso é útil como primeira impressão, mas dois eixos com dimensões semelhantes podem exigir métodos de endurecimento diferentes porque o seu material, requisito de profundidade de camada ou condições de produção são diferentes. Os principais fatores devem ser considerados em conjunto.
Geometria da peça
Diâmetro, comprimento endurecido, ombros, ranhuras, arredondamentos, Entalhes e variações na secção transversal afetam o projeto do indutor e o acoplamento eletromagnético. Geometria do eixo em particular pode introduzir variações de acoplamento que uma bobina de varrimento deve acomodar.
Padrão de endurecimento necessário
A questão não é apenas o comprimento da peça — as posições exatas de início e fim da zona endurecida são importantes. Um desenho com a área de endurecimento necessária assinalada é muito mais útil do que o comprimento total do eixo.
Material, potência e frequência
O grau de aço e a condição do material anterior afetam como a peça responde ao ciclo de aquecimento e têmpera. Uma grande área aquecida simultaneamente pode impor uma exigência de potência muito diferente de uma área pequena sendo aquecida progressivamente — esta é uma das razões pelas quais os sistemas de disparo único e de varrimento não devem ser comparados apenas pelo tamanho da máquina ou potência nominal. Frequência Afeta o comportamento eletromagnético e térmico do processo, mas não deve ser selecionado a partir de uma regra simples de 'frequência igual à profundidade de cementação': geometria, tempo de aquecimento, a densidade de energia e a resposta do material também são importantes. Não se deve assumir que a mesma configuração da máquina produza a mesma profundidade de têmpera em componentes diferentes.
Têmpera
Uma peça corretamente aquecida ainda pode produzir um resultado inaceitável se o arranjo de têmpera não corresponder à geometria e ao padrão de aquecimento. Isto é particularmente importante em torno dos ombros, transições de diâmetro e outras áreas onde o acesso ao jacto ou a distribuição de calor mudam. Defeitos comuns relacionados com a têmpera frequentemente traçam até uma incompatibilidade entre o padrão de aquecimento e a entrega da têmpera.
Requisitos de produção
Tempo de ciclo, tamanho do lote, alterações nas ferramentas e o número de tipos de peças também influenciam a escolha prática. Um processo que funciona metalúrgicamente não é automaticamente o melhor sistema de produção.
Se ainda está a determinar a potência, frequência, profundidade de camada, disposição da máquina e requisitos do processo, veja o nosso guia sobre como selecionar um sistema de têmpera por indução.
7. Três Cenários Comuns de Eixo
A diferença torna-se mais fácil de ver com layouts reais das peças.
1. Uma superfície de apoio local num eixo
Apenas uma secção limitada precisa de endurecimento. Se a geometria, a profundidade de caixa necessária e a potência disponível permitem que a zona alvo completa seja aquecida de forma uniforme, um processo de disparo único ou outro em posição fixa pode ser um ponto de partida prático. Não há vantagem em varrer todo o eixo quando a maior parte dele não requer tratamento.
2. Uma longa secção endurecida contínua
Uma grande parte da superfície do eixo deve ter uma camada endurecida contínua. A varredura é frequentemente a abordagem mais prática porque o indutor trata a superfície progressivamente em vez de aquecer todo o comprimento simultaneamente. Aqui, a velocidade de varrimento e a têmpera tornam-se parâmetros importantes do processo.
3. Vários diários de rolamento separados
O veio tem múltiplas zonas endurecidas com secções não tratadas entre elas. Um processo de posicionamento pode ser mais apropriado. A máquina move-se de um diário para o outro e executa o ciclo de endurecimento necessário em cada local. Se uma zona individual for demasiado longa para aquecimento em posição fixa, essa zona também pode ser digitalizada.
Estas três partes podem ser todas chamadas de 'eixos',no entanto, podem exigir três programas de máquina diferentes. Para mais informações sobre os desafios de endurecimento específicos de eixos, ver o nosso artigo sobre têmpera por indução de eixos.
8. Engrenagens Precisam de Uma Discussão Separada
Engrenagens são um caso especial. Dependendo do diâmetro da engrenagem, geometria do dente, padrão de dureza requerido e potência disponível, o endurecimento por indução pode envolver tratamento circundante ou processamento dente a dente — decisões suficientemente diferentes do endurecimento por varrimento do eixo que justificam um tratamento separado. Esta distinção é especialmente importante para rodas motrizes de maquinaria de construção de grande porte; consulte a nossa comparação de endurecimento por indução de um único disparo vs. varrimento dente a dente para rodas motrizes.
9. Comece Com a Zona Endurecida, Não o Modelo da Máquina
Se estiver a tentar decidir entre endurecimento de disparo único, varrimento e posicionamento, comece pelo desenho da peça. Marque exatamente onde a superfície endurecida deve começar e terminar. Então defina o material, dimensões da peça de trabalho, área endurecida necessária, dureza da superfície, profundidade efetiva da caixa, quantidade de produção e quaisquer áreas que não devem ser endurecidas.
A partir daí, o método de aquecimento, potência, frequência, indutor, o arranjo de têmpera e o movimento da máquina podem ser considerados conjuntamente. O objetivo não é escolher têmpera de tiro único ou por varrimento porque um método pareça mais avançado — é usar o processo mais simples que possa produzir de forma fiável o padrão de endurecimento exigido na peça real.
Principal vantagem
● Têmpera de tiro único aquece toda a área alvo em um ciclo. Mais adequado para zonas localizadas ou de comprimento moderado onde um indutor projetado especificamente pode cobrir a área necessária, e onde a energia disponível suporta aquecimento simultâneo.
● Endurecimento por varredura aquece progressivamente a superfície movendo o indutor e a peça em relação um ao outro. Mais prático para zonas endurecidas contínuas longas, especialmente em eixos e peças alongadas.
● Endurecimento posicionado processa várias zonas separadas em sequência. Usado quando um componente tem múltiplas áreas endurecidas com secções não tratadas entre elas.
● A decisão começa com o desenho da peça, não com o modelo da máquina. Material, geometria, profundidade de camada, potência, frequência, os requisitos de têmpera e produção devem ser avaliados em conjunto.
Perguntas frequentes
+ Qual é a diferença entre têmpera por indução de disparo único e por varrimento??
No endurecimento de um único disparo, toda a área-alvo é aquecida num ciclo sem movimento axial entre o indutor e a peça. No endurecimento por varrimento, o indutor e a peça movem-se linearmente em relação um ao outro, aquecendo apenas uma secção curta em qualquer momento enquanto a superfície aquecida é temperada progressivamente. O modo de disparo único é tipicamente usado para zonas localizadas; A varredura é mais prática para superfícies endurecidas longas e contínuas.
+ Pode uma máquina CNC realizar tanto processos de disparo único como de varrimento?
Sim. Uma máquina CNC de endurecimento por indução pode ser programada para aquecimento em posição fixa, varredura contínua, ou posicionamento-varredura com múltiplas zonas. O movimento da máquina, potência, rotação e sequência de têmpera são definidos de acordo com o programa da peça, permitindo que diferentes métodos sejam usados no mesmo equipamento.
+ Quando devo usar endurecimento de posicionamento em vez de varrimento contínuo?
A têmpera localizada é apropriada quando um componente possui várias zonas separadas que necessitam de têmpera, com secções não tratadas entre elas. Em vez de varrer todo o comprimento, a máquina CNC move-se de uma zona para outra e realiza o ciclo de têmpera necessário em cada local. Se uma zona individual for demasiado longa para aquecimento em posição fixa, essa zona também pode ser digitalizada.
+ O comprimento da peça determina se deve usar tiro único ou varrimento?
O comprimento da peça dá uma primeira impressão, mas não deve ser o único fator. Uma peça longa pode ter uma área local curta adequada para endurecimento de um único disparo. Uma peça curta pode ter uma geometria ou padrão endurecido que torna o escaneamento mais apropriado. Material, profundidade de camada, a disponibilidade de energia, frequência e requisitos de produção devem ser considerados em conjunto — o comprimento da peça não é a mesma coisa que o comprimento e a forma da área a endurecer.
Precisa de ajuda para escolher o processo de endurecimento adequado?
Envie-nos o desenho da sua peça com a área a endurecer assinalada. Os nossos engenheiros irão avaliar a geometria, material e requisitos de produção para recomendar um método de aquecimento e configuração da máquina adequados.


