
Dureza Desigual Após Têmpera por Indução: Causas de Pontos Moles e Como Preveni-los
Uneven hardness after induction hardening may appear as isolated pontos moles, continuous soft bands, or a larger area where hardness falls below the specified level. For parts exposed to wear, contact stress or repeated loading, a locally soft area can become the first place where damage develops. The challenge is that very different problems can produce a similar hardness reading.
A causa pode já existir no material antes do aquecimento. Pode provir de aquecimento por indução irregular, uma relação incorreta entre a bobina e a peça de trabalho, varrimento ou rotação instável, ou têmpera deficiente imediatamente após o aquecimento.
Portanto, aumentar simplesmente a potência de indução não é uma forma fiável de resolver o problema. Uma abordagem melhor é analisar onde aparece a área de baixa dureza, se o padrão se repete, e em que parte do processo de endurecimento corresponde essa localização.
1. Começar com o Material e Condição da Superfície
Nem todo problema de dureza começa com a Endurecimento por indução máquina. A condição do aço antes da têmpera afeta a forma como responde ao aquecimento e arrefecimento rápidos.
Microestrutura Inicial Desigual
Variação severa na microestrutura original pode levar a uma resposta de têmpera desigual. Problemas possíveis incluem estrutura grosseira ou inconsistente dos grãos, segregação de carbonetos, acumulação localizada de carboneto, grandes áreas de ferrite livre, ou outras diferenças significativas na estrutura inicial.
durante o aquecimento por indução, a superfície é aquecida rapidamente. a formação de austenite e a dissolução do carboneto ocorrem assim dentro de um ciclo térmico relativamente curto. Se a estrutura inicial variar substancialmente de uma área para outra, a estrutura final endurecida também pode variar mesmo quando as configurações da máquina permanecem inalteradas. Isto torna-se particularmente digno de investigação quando o mesmo processo produz resultados diferentes entre lotes de material.
Descarbonetação de Superfície
A descarbonetação é outra possível fonte de baixa dureza superficial. Se forjamento anterior, laminagem ou tratamento térmico tiver deixado uma camada descarbonetada na peça, essa superfície contém menos carbono do que o material por baixo. Após endurecimento por indução, a camada afetada pode não atingir a dureza esperada. Alterar a potência de indução não pode restaurar o carbono já perdido da superfície.
Se houver suspeita de descarburização, a condição da superfície deve ser verificada e a camada afetada removida por maquinagem ou rectificação adequada antes do endurecimento final. Grau de qualidade do material, histórico de processamento anterior e condição da superfície de entrada devem, portanto, ser verificados antes de assumir que cada ponto fraco é um problema do equipamento.
2. Aquecimento por indução desigual ou insuficiente
A área necessária deve primeiro ser aquecida até uma condição adequada de austenitização antes que o arrefecimento rápido possa produzir a estrutura endurecida pretendida. Se uma parte da superfície receber calor insuficiente, essa área pode permanecer mais macia após a têmpera. As causas possíveis incluem fornecimento insuficiente de energia, um tempo de aquecimento demasiado curto, distribuição de potência inadequada, posição inconsistente da peça, configurações de varrimento incorretas, ou uma alteração no padrão de aquecimento causada pela geometria da peça.
É necessária aqui uma distinção útil.
Uma máquina pode fornecer energia suficiente total enquanto ainda produz um padrão de aquecimento local desigual.
Por exemplo, aumentar a potência pode elevar a temperatura da maior parte da área endurecida enquanto uma região mal acoplada continua a aquecer de forma diferente. Esta é uma das razões pelas quais baixa dureza não deve automaticamente levar a uma configuração de potência mais alta.
A localização da área macia é importante. Se a dureza se tornar baixa apenas perto de um ombro, transição de diâmetro ou outra característica específica, o problema pode estar mais relacionado com a distribuição local de calor do que com a potência nominal da máquina.
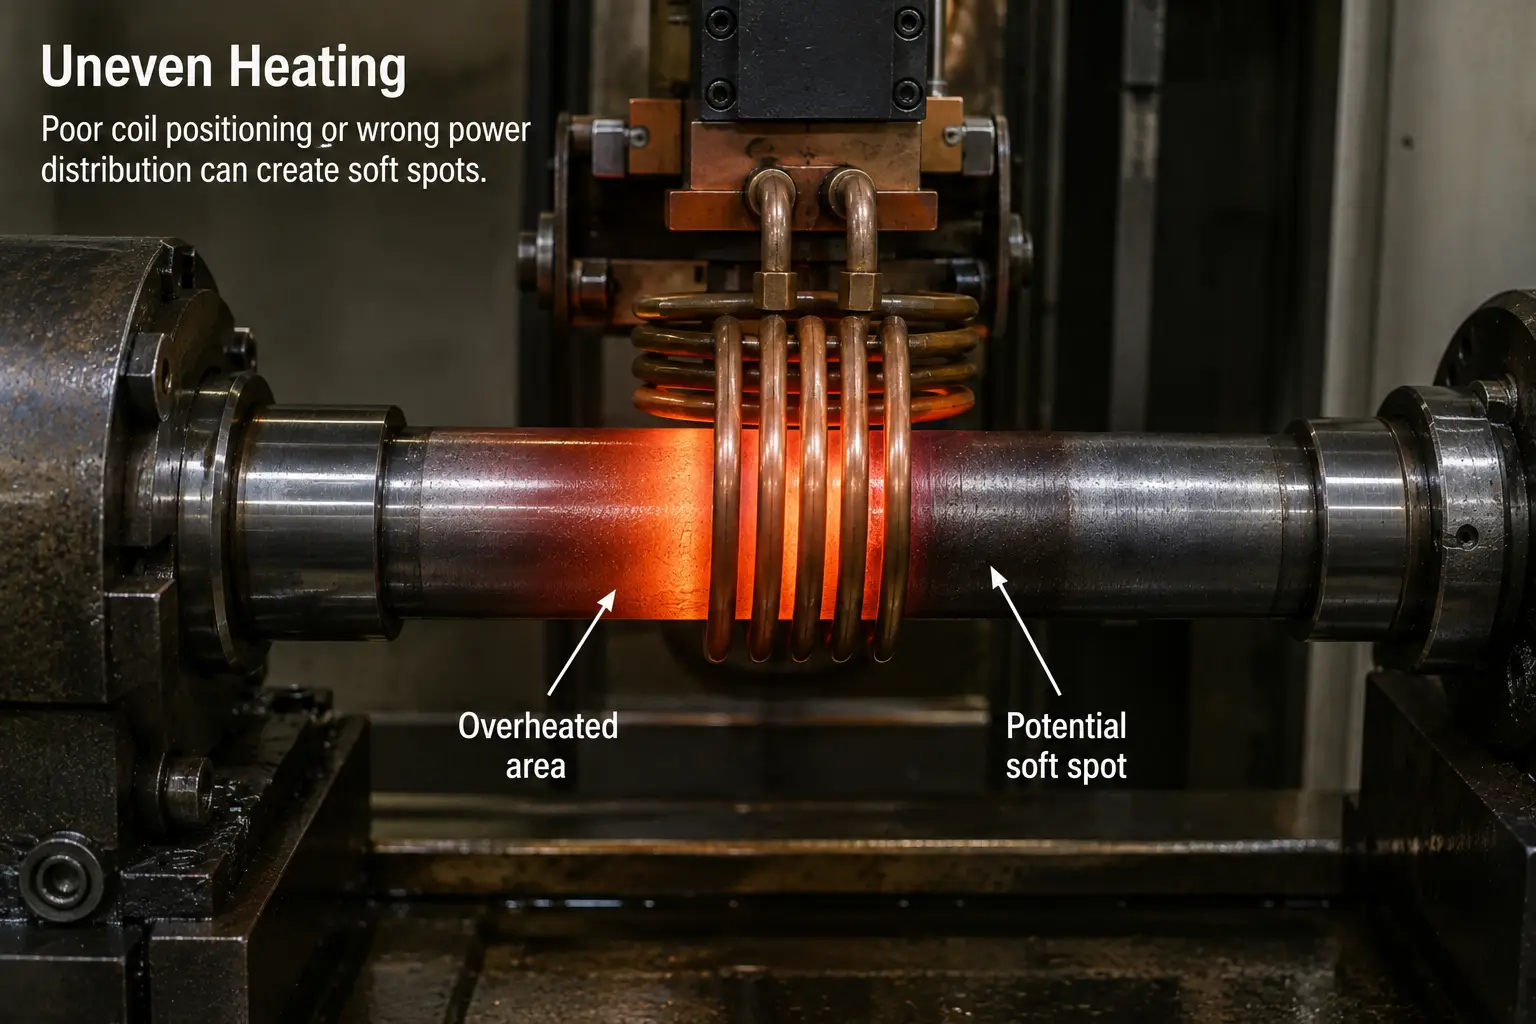
Um ponto macio localizado pode aparecer mesmo quando a dureza circundante está dentro da especificação.
3. Verifique o Indutor, Posição da Peça e Geometria da Peça
Na têmpera por indução, a relação entre o indutor e a peça tem um efeito direto no padrão de aquecimento. Alterações na geometria da bobina, posição da bobina e na folga entre bobina e peça pode alterar a forma como a energia é distribuída na superfície. Isto cria várias possíveis fontes de aquecimento desigual: a peça não está centrada no indutor, a bobina moveu-se da sua posição original, o indutor foi deformado ou danificado, o desgaste da fixação alterou a posição da peça, o esgotamento da peça altera a folga durante a rotação, bobinas de substituição não reproduzem a geometria original com precisão, ou a variação dimensional entre peças altera a condição de acoplamento.
para componentes cilíndricos, uma área visivelmente mais macia de um lado da circunferência é um bom motivo para inspecionar o centramento, desalinhamento e posição da bobina antes de mudar a receita de aquecimento.
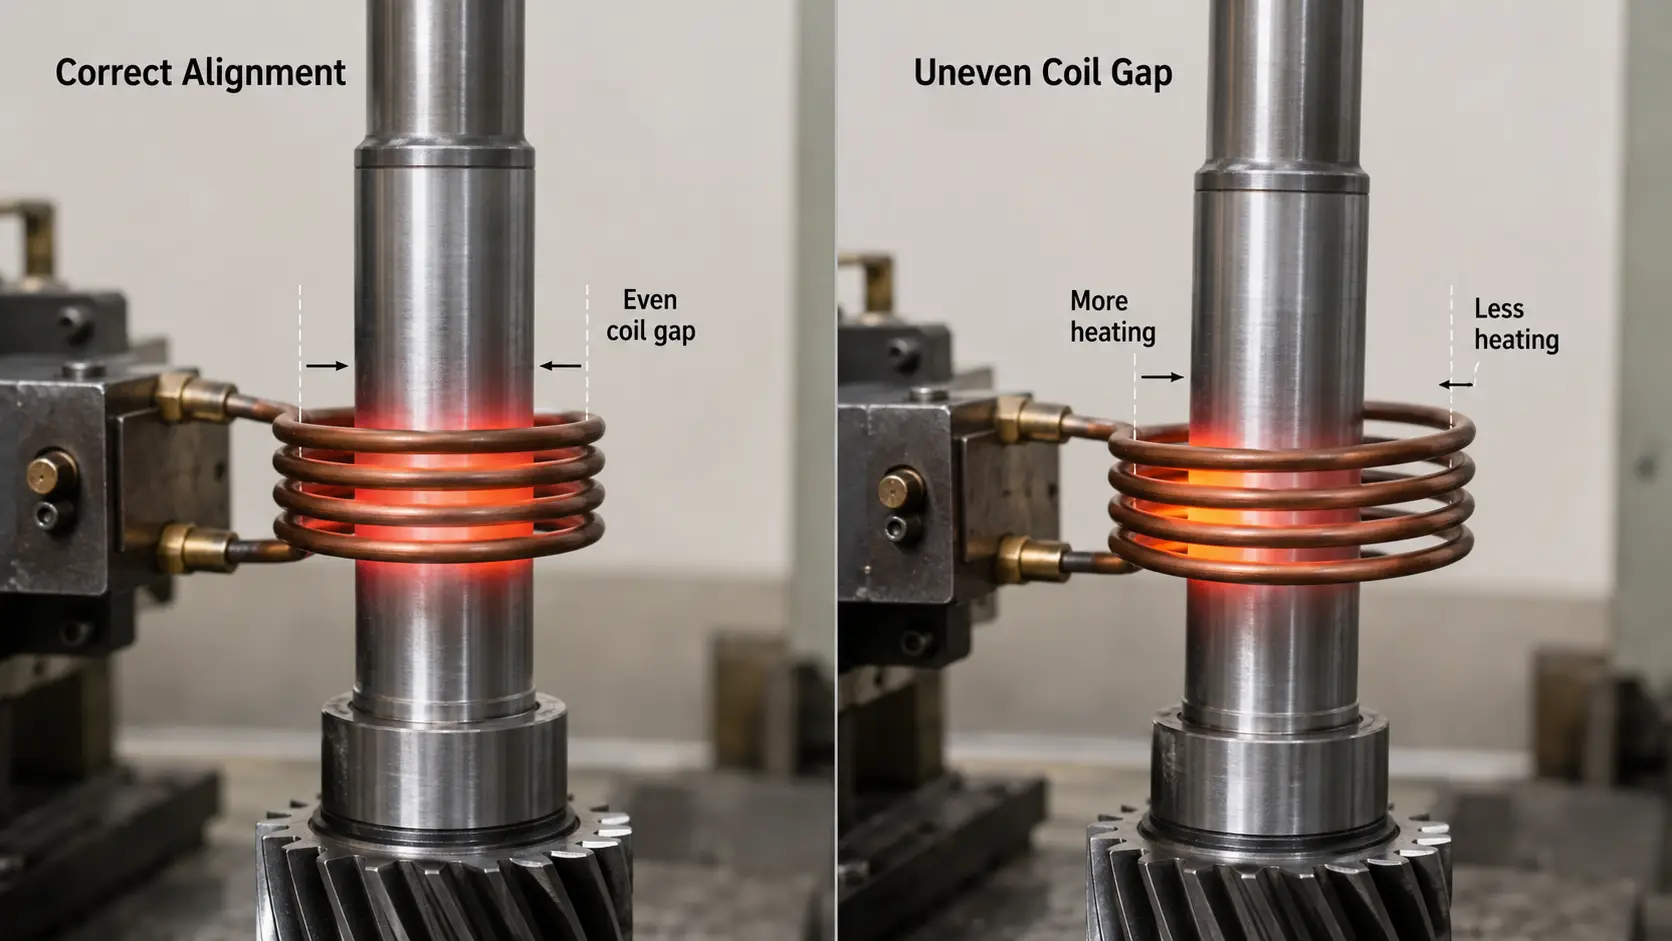
Alinhamento correto (esquerda) versus uma folga desigual da bobina (direita) altera o padrão de aquecimento na superfície.
A geometria não pode ser ignorada
Eixos escalonados, ombros, ranhuras, seções finas, transições acentuadas e alterações de diâmetro não aquecem exatamente da mesma forma que um cilindro uniforme simples. A massa térmica local muda, e a relação eletromagnética entre a peça e a bobina também muda. As condições de arrefecimento podem também mudar ao redor destas características.
Portanto, uma única configuração fixa pode produzir um resultado aceitável numa secção da peça, mas um resultado indesejado noutra. Dependendo do componente, melhorar a uniformidade da dureza pode exigir alterações na geometria do indutor, posição da bobina, sequência de aquecimento, distribuição de potência, estratégia de varrimento, ou arranjo de têmpera. A geometria da peça faz parte do processo de endurecimento, não apenas algo colocado dentro da máquina.
4. Velocidade de varrimento e rotação da peça podem afetar a distribuição da dureza
Para endurecimento por varrimento, o ciclo térmico depende em parte do movimento relativo entre a peça e o sistema de aquecimento. Se o movimento mudar, a condição de aquecimento pode variar ao longo do comprimento endurecido. Possíveis problemas incluem velocidade de varrimento instável, velocidade programada incorreta, aceleração ou desaceleração numa área crítica de endurecimento, posições inconsistentes de início ou paragem de varrimento, ou movimento mecânico que não é repetível.
Uma variação de dureza ao longo da direção de varrimento deve, portanto, ser comparada com o movimento real da máquina. Se a área de baixa dureza aparecer repetidamente na mesma posição axial, verifique o que a máquina está a fazer nessa posição em vez de tratar o defeito como aleatório.
Rotação da Peça
Rotação é frequentemente usada quando um componente cilíndrico necessita de tratamento mais uniforme na sua circunferência. Rotação irregular, O deslizamento ou instabilidade mecânica pode expor diferentes áreas da superfície a condições de aquecimento diferentes.
No entanto, a rotação não deve ser considerada apenas durante o aquecimento. Ela também afeta a forma como o meio de têmpera atinge a superfície. A condição rotacional correta precisa, portanto, de funcionar tanto na fase de aquecimento por indução quanto na de têmpera. Quando a dureza difere ao redor da circunferência, verifique se a peça está a rodar de forma consistente, se a peça está centrada, se a distância da bobina muda durante a rotação, e se o spray alcança corretamente toda a circunferência. Estas variáveis estão frequentemente ligadas.
5. O Resfriamento Irregular É Outra Causa Principal de Pontos Moles
Uma superfície corretamente aquecida ainda pode permanecer mole se a condição de resfriamento for inadequada. Na têmpera por indução, o revenimento geralmente segue a etapa de aquecimento muito rapidamente. Uma falha local no resfriamento pode, portanto, criar um problema de dureza local mesmo quando o padrão de aquecimento aparenta ser normal. As causas possíveis dividem-se em dois grupos.
Problemas de fornecimento — o meio de têmpera não atinge a superfície: fluxo de temperamento insuficiente, distribuição desigual da pulverização, bicos bloqueados ou parcialmente entupidos, ou circulação inadequada.
problemas de contacto e meio — o temperamento chega à superfície mas não arrefece uniformemente: temperamento contaminado, molhamento superficial deficiente, ar ou vapor a interferir com o contacto do líquido, condição instável de temperamento, ou ferramentas ou acessórios a proteger parte da superfície.
simplesmente ver líquido a sair do sistema de pulverização não prova que a têmpera é uniforme.
A questão importante é se a superfície completa necessária recebe uma condição de arrefecimento suficientemente consistente.
Alterações da Condição de Temperamento ao Longo do Tempo
Problemas de arrefecimento nem sempre surgem quando um processo é estabelecido pela primeira vez. Uma linha de produção pode funcionar corretamente durante um longo período e depois começar a produzir pontos fracos porque os orifícios de pulverização ficam parcialmente bloqueados, acumula-se contaminação, a filtração deteriora-se, mudanças na circulação, mudanças na posição do bocal, ou alterações de temperatura do líquido de têmpera além da condição normal do processo.
Quando um processo estabelecido começa de repente a produzir dureza irregular, o sistema de arrefecimento merece uma inspeção precoce.
E quanto ao Filme de Vapor?
Quando uma superfície muito quente entra em contacto com o líquido, o vapor pode interferir temporariamente com o contacto direto entre o líquido de têmpera e o metal. Se este efeito se desenvolver de forma desigual à volta da peça de trabalho, o arrefecimento também pode tornar-se desigual. Uma boa circulação e uma disposição adequada do pulverizador ajudam a reduzir as diferenças de arrefecimento localizadas.
A prática original de têmpera de usar meios mais severos, como salmoura em algumas aplicações com aço carbono, não deve ser tratada como uma solução universal para a têmpera por indução. Um resfriamento mais agressivo também pode aumentar o risco de distorção ou fissuração. O meio de têmpera e a disposição de arrefecimento precisam ser selecionados para o aço real, geometria e requisito de têmpera.
6. Use o Padrão de Dureza para Reduzir a Causa
Quando uma peça falha na inspeção de dureza, o valor em si é apenas parte da informação. O forma e localização da área de baixa dureza podem fornecer pistas úteis.
O forma e localização da área de baixa dureza dizem-lhe onde procurar primeiro.
Considere várias situações diferentes. Estes padrões não fornecem um diagnóstico final por si só, mas ajudam a determinar por onde começar.
| Padrão de Ponto Suave | Onde Procurar Primeiro |
|---|---|
| Um pequeno ponto mole isolado | falha local da pulverização · contaminação · condição local da superfície · um problema localizado de material · uma obstrução |
| Um lado de um eixo é mais macio | centralização da peça · folga entre a bobina e a peça · escorrimento · deformação da bobina · rotação · cobertura circunferencial da pulverização |
| Uma banda macia corre ao longo da peça | movimento de varrimento · posição da bobina · geometria da peça · disposição do spray · se o padrão se repete |
| A dureza muda no início ou no fim da varredura | posições de início e paragem de varrimento · aceleração e desaceleração · sequência de aquecimento · tempo entre aquecimento e têmpera |
| Área totalmente endurecida demasiado macia | grau ou condição do material · descarbonetação da superfície · aquecimento insuficiente · definições do processo · têmpera inadequada |
Para uma visão mais ampla dos tipos de defeitos por trás destes padrões, consulte o nosso guia de defeitos comuns na têmpera por indução.
7. Uma sequência prática de resolução de problemas
Alterar vários parâmetros de uma só vez é uma das formas mais fáceis de tornar a resolução de problemas mais difícil. Se a próxima peça passar, pode saber que algo ajudou, mas não qual alteração resolveu realmente o problema. Uma sequência mais útil é:
Mapear a Dureza
Registar onde cada medição foi feita, não apenas o valor mais baixo. Comparar áreas aceitáveis e inaceitáveis e determinar se o padrão é aleatório ou repetível.
Verificar a Peça Recebida
Confirmar a classificação do aço e o lote do material, condição de tratamento térmico anterior quando relevante, condição da superfície, possível descarbuçação, e microestrutura anormal se suspeita. Se o problema começou com uma alteração no lote de material, investigue essa alteração antes de reconstruir o processo.
Inspecione o indutor e o candeeiro
verifique a forma da bobina, posição e folga de trabalho, sinais de deformação ou dano, condição do acessório, centralização e esgotamento da peça. se o problema começou após substituição ou manutenção da bobina, compare a configuração atual com a anterior bem-sucedida.
Revise os Parâmetros de Movimento e Aquecimento da Máquina
Verifique o tempo de aquecimento e a potência de saída, velocidade de varredura e posição de varredura, rotação da peça, e a sequência de início/paragem. Onde há registos de processo disponíveis, compare um ciclo bom conhecido com um avariado.
Inspecione o Sistema de Refrigeração
Verifique o estado do bico e o padrão de pulverização, Fluxo de têmpera, circulação e filtração, condição de temperamento e temperatura, e interferência na ferramenta. Verifique a pulverização onde a área macia realmente ocorre.
Examine a estrutura se a causa ainda não estiver clara
Hardness testing confirms that a difference exists, mas nem sempre explica a causa metalúrgica. Se necessário, seccionar a área afetada e examinar a microestrutura. Isto pode ajudar a distinguir entre transformação insuficiente, tempero inadequado, descarburação e material de partida anormal. Um teste tradicional com lima ainda pode ser útil como comparação rápida na oficina, mas trate-o como um método de triagem aproximado em vez de um substituto para testes de dureza especificados ou exame metalográfico.
8. Como Reduzir o Risco de Dureza Desigual
Não existe um único ajuste da máquina que previna todos os pontos fracos. A prevenção tem de abordar todo o processo.
Material
Manter uma consistência razoável na qualidade do aço e no estado do material de entrada. Quando necessário, verificar microestruturas anormais e remover camadas superficiais descarbonizadas inaceitáveis antes do endurecimento final.
Aquecimento por indução
Usar um indutor adequado à geometria real da peça de trabalho. Manter a relação entre a bobina e a peça de trabalho repetível, prestar atenção especial após a substituição da bobina, manutenção do equipamento ou alterações nas dimensões da peça. não confiar apenas na potência para corrigir um padrão de aquecimento desigual.
Movimento da máquina
manter a velocidade de varrimento, posicionamento e rotação da peça repetíveis. para peças com múltiplos diâmetros ou geometria mais complexa, rever se o movimento e a estratégia de aquecimento precisam de mudar em diferentes secções da peça.
Têmpera
manter o sistema de pulverização e arrefecimento como um componente de processo, não apenas como um sistema auxiliar. Verificar a condição dos bicos, cobertura do spray, circulação, condição da filtração e do líquido de têmpera regularmente. Um processo de aquecimento estável não pode compensar uma têmpera instável.
Inspeção
Definir onde a dureza deve ser medida. Para resolução de problemas, manter a localização das medições em vez de registar apenas um valor mínimo e máximo. Sempre que possível, comparar padrões de dureza com posições da máquina, registos de aquecimento e zonas de têmpera — isso torna muito mais fácil ligar um defeito à sua causa física.
Principal vantagem
Uneven hardness after induction hardening é melhor tratado como uma investigação do processo, não como uma correção de um único parâmetro. O resultado depende de toda a cadeia a funcionar em conjunto:
Material → Condição da Superfície → Indutor e Geometria → Aquecimento → Movimento da Máquina → Têmpera
Quando aparece uma zona mole, comece pela sua localização — isolada ou contínua, num único lado, ou ao longo do percurso de varrimento — e ligue esse padrão à causa física antes de ajustar qualquer configuração.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
O que causa zonas moles após a têmpera por indução?
Não existe uma causa única universal. As zonas moles podem resultar de variações no material ou na microestrutura, descarbonetação da superfície, aquecimento local insuficiente, posicionamento incorreto da bobina, varrimento ou rotação instável, ou têmpera desigual. A localização e o padrão da zona mole devem ser examinados antes de ajustar a máquina.
A bobina de indução pode causar dureza desigual?
Sim. A geometria da bobina, o posicionamento e o espaço entre a bobina e a peça afetam a distribuição do aquecimento. Se a peça estiver fora do centro, a bobina estiver danificada, ou uma bobina de substituição diferir da original, o padrão de aquecimento pode mudar.
Por que um lado de um eixo temperado está mais macio do que o outro?
As causas possíveis incluem posicionamento fora do centro da peça, excesso de folga axial, desigualdade entre a bobina e a peça, rotação instável, e cobertura desigual do spray. Tanto os sistemas de aquecimento como os de têmpera devem ser verificados.
Devo aumentar a potência da indução quando a dureza for demasiado baixa?
Não antes de identificar a causa provável. Potência mais elevada pode ajudar se o problema for aquecimento insuficiente. Não corrigirá a descarbonização, material de má qualidade, desalinhamento da bobina, bicos de pulverização bloqueados ou uma condição de têmpera incorreta. Aumentar a potência sem diagnóstico também pode sobreaquecer áreas que já eram aceitáveis.
Diagnosticando um Ponto Mole Recorrente?
Envie-nos o seu mapa de dureza, especificação do material e uma foto da área defeituosa. Ajudaremos a rastreá-lo até a bobina, o movimento da varredura ou a têmpera.


