
Jak działają cewki indukcyjne: Opanowanie 5 Kluczowe czynniki projektowe dla precyzyjnej kontroli ogrzewania
Zasilacz do nagrzewania indukcyjnego może dostarczać idealnie dopasowaną częstotliwość i moc — a wynik wciąż może być odpadem, jeśli cewka jest niewłaściwa. Jak działają cewki indukcyjne to nie tylko owijanie miedzianej rurki wokół części. Cewka to miejsce, gdzie energia elektryczna przekształca się w pole magnetyczne, a jej geometria dokładnie określa, gdzie pojawia się ciepło w obrabianym elemencie — a gdzie go nie ma. Dobrze zaprojektowana cewka trafia w strefę docelową przy minimalnym marnowaniu energii. Źle zaprojektowana chybia strefy, przegrzewa niewłaściwy obszar, lub spala się sam z powodu niedostatecznego chłodzenia. Ten artykuł wyjaśnia, co robią cewki indukcyjne, powszechne konfiguracje, oraz pięć czynników projektowych, które odróżniają niezawodną cewkę od koszmaru procesowego.
Spis treści
1. Co robi cewka indukcyjna
Cewka indukcyjna — zwana także cewką lub cewką roboczą — to komponent, który przekształca energię elektryczną z zasilacza w pole magnetyczne, które oddziałuje z obrabianym elementem. Zazwyczaj wykonana jest z miedzianych rur (wysoką przewodnością elektryczną) z wewnętrznymi kanałami chłodzenia wodą. Cewka nie dotyka części; tworzy pole magnetyczne przez szczelinę powietrzną, a to pole indukuje prądy wirowe na powierzchni elementu. Jest to ta sama zasada, którą wyjaśniliśmy w naszym przewodniku jak działa nagrzewanie indukcyjne — w cewce odbywa się ten trzyetapowy proces (prąd → pole → prądy wirowe → ciepło) zaczyna się fizycznie.
Zadanie cewki jest zwodniczo proste: przenoszą prąd przemienny o wysokiej częstotliwości i kształtują powstałe pole magnetyczne tak, aby koncentrowało się w docelowej strefie grzewczej. Wszystko, co się liczy — schemat ogrzewania, wydajność, spójność czasu cyklu — śledzi, jak dobrze geometria cewki pasuje do geometrii części. Cewka nie jest komponentem ogólnym; to jest narzędzia specyficzne dla aplikacji, takie jak narzędzie tnące lub matryca.
2. Powszechne konfiguracje cewek indukcyjnych
Cewki indukcyjne występują w kilku podstawowych kształtach, każdy odpowiedni dla określonego rodzaju geometrii części. Cewki niestandardowe często łączą cechy z różnych typów, ale te cztery konfiguracje obejmują zdecydowaną większość zastosowań przemysłowych.
Śrubowa (Solenoidalna) Cewka
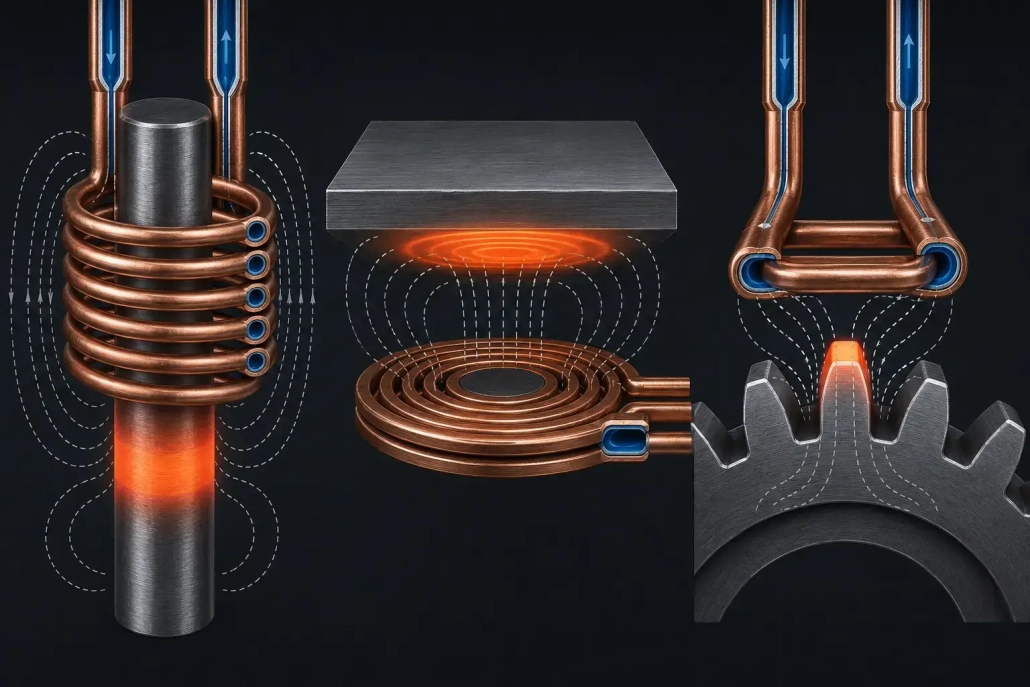
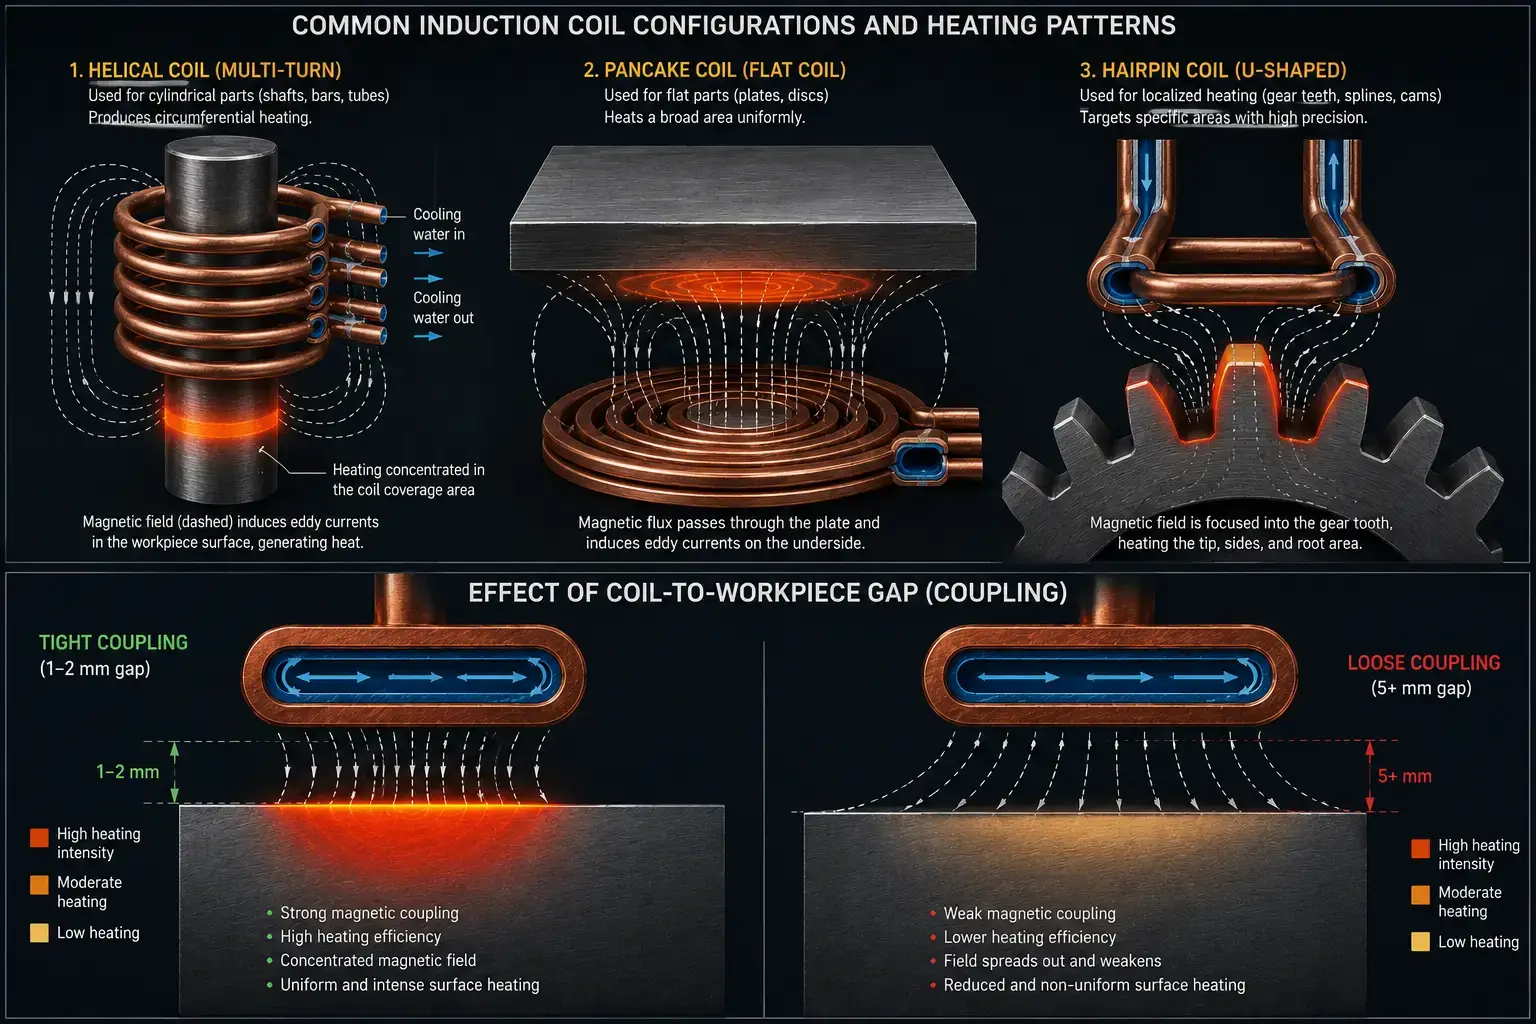
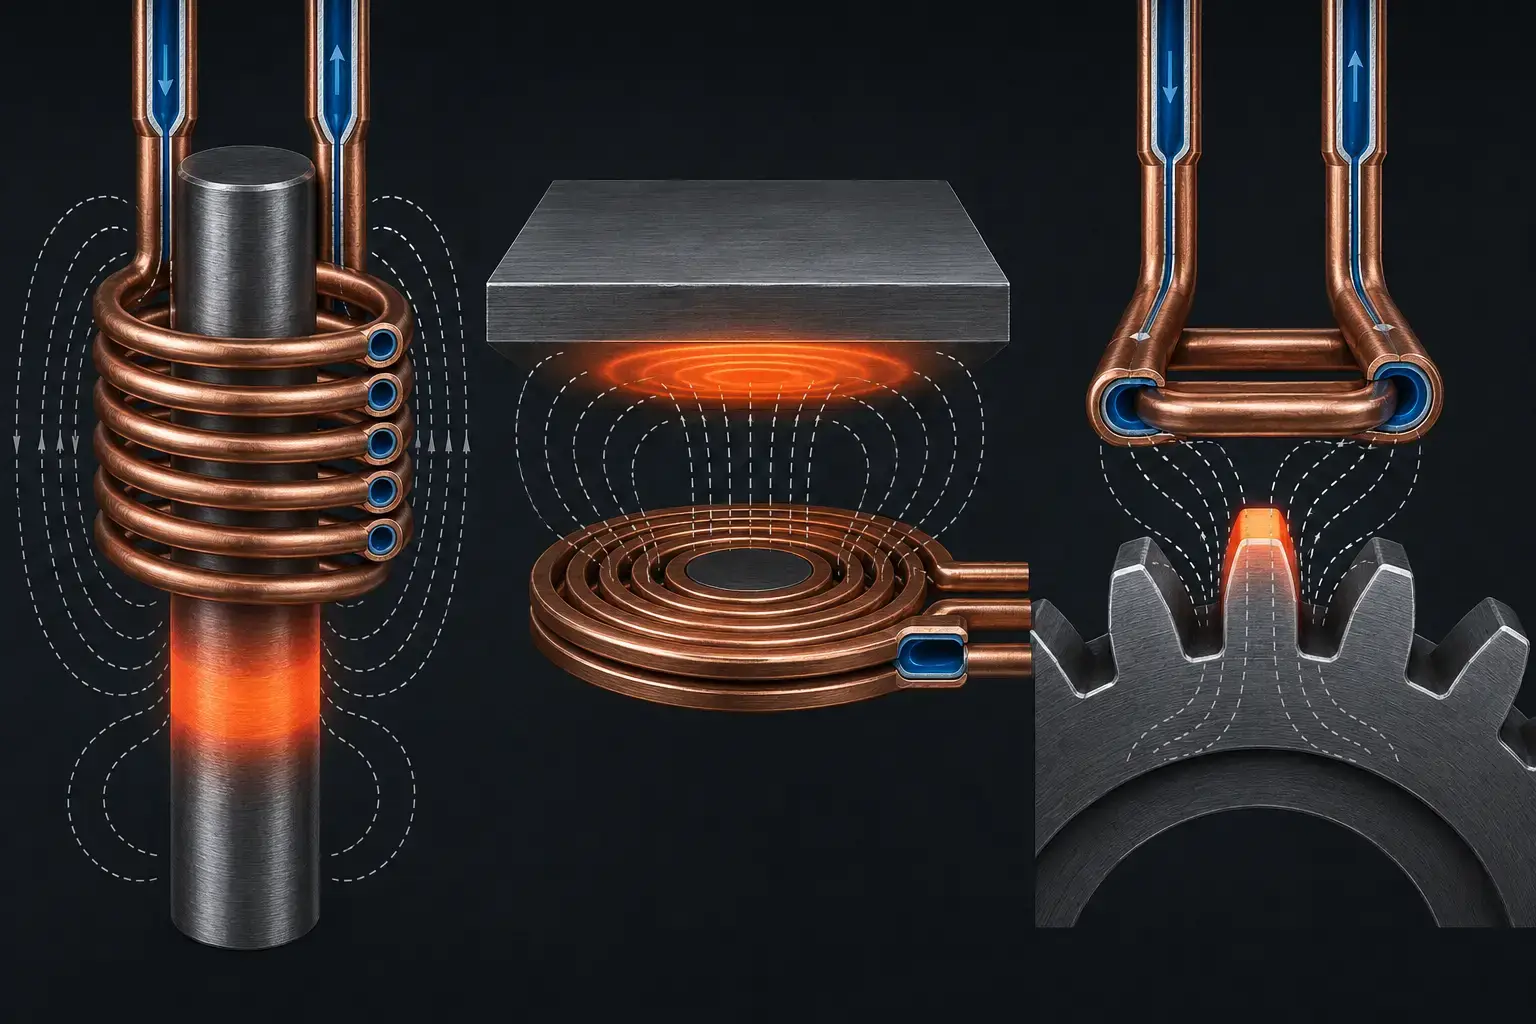
Cewka śrubowa owija się wokół zewnętrznej strony cylindrycznej części — wałków, sworzni, pierścieni łożyskowych, prętów. Część znajduje się wewnątrz cewki, więc pole magnetyczne otacza ją równomiernie. Cewki śrubowe wytwarzają jednolite nagrzewanie obwodowe i są konfiguracją konia roboczego dla OD (średnica zewnętrzna) hartowanie wałów i rur. Cewki spiralne wieloobrotowe koncentrują pole wzdłuż osi cewki; Wersje jednoobrotowe wytwarzają węższe, ściślej określone pasmo cieplne. Specjalnie do zastosowań na wałach, hartowaniu indukcyjnym wałów procesy opierają się na tej konfiguracji, koncentryczność cewki do części ma kluczowe znaczenie dla uzyskania jednolitych wyników.
Naleśnik (Płaska spirala) Cewka
Cewka naleśnikowa jest nawinięta płasko – jak spirala w jednej płaszczyźnie. Generuje pole magnetyczne prostopadłe do swojej powierzchni i służy do ogrzewania płaskie powierzchnie, końce powierzchni, lub spód kołnierzy. Cewki typu pancake są również używane w zastosowaniach skanowania, gdzie cewka przesuwa się po dużej płaskiej powierzchni. wzór nagrzewania ma kształt pierścienia lub dysku, który odzwierciedla oplot cewki, z najsilniejszym polem bezpośrednio pod miedzianymi zwojami.
Hairpin (w kształcie litery U / jednozwojowa) Cewka
Cewka hairpin jest pętlą w kształcie litery U — w zasadzie jednonawową cewką zagiętą w dwa równoległe ramiona. Pole magnetyczne koncentruje się pomiędzy ramionami i wokół nich, co czyni ją idealną do lokalizowane nagrzewanie określonych elementów: ząb koła zębatego, w wierzchołek krzywki, krawędź szyny, lub sworzeń o małej średnicy. Ta konfiguracja jest powszechna w hartowaniu krzywek i widełek zmiany biegów gdzie należy poddać obróbce tylko powierzchnię kontaktową. Cewki typu hairpin często wyposażane są w koncentratory strumienia, aby precyzyjnie skierować pole na cel.
Otwór wewnętrzny (ID) Cewka
Do nagrzewania wewnętrznej powierzchni otworu, pierścień, lub rury, cewka musi zmieścić się wewnątrz elementu. Cewki ID są kompaktowe, często jedno- lub kilkuzwojowe, a chłodzenie jest szczególnie wymagające, ponieważ cewka otoczona jest gorącym obrabianym elementem z minimalną przestrzenią na odprowadzanie ciepła. Nasz szczegółowy przewodnik do hartowania indukcyjnego przez wewnętrzne otwory obejmuje specyficzne wyzwania związane z projektowaniem cewek identycznych, gdzie koncentratory magnetyczne wewnątrz cewki są często niezbędne do wypchnięcia pola na zewnątrz w kierunku ściany otworu.
3. Pięć czynników projektowych kontrolujących wynik
Projekt cewki to równowaga między konkurencyjnymi wymaganiami: ciasne sprzężenie dla wydajności kontra wystarczający luz, aby część mogła być załadowana i rozładowana; wysoka liczba zwojów dla siły pola kontra zarządzalna indukcyjność; intensywne lokalne nagrzewanie kontra unikanie przepalenia cewki. Te pięć czynników napędza każdą decyzję.
Czynnik 1: Odległość sprzężenia (Szczelina magnetyczna)
Odległość między powierzchnią cewki a powierzchnią przedmiotu obrabianego — szczelina sprzężenia — jest najważniejszym parametrem przy projektowaniu cewki. Siła pola magnetycznego szybko maleje wraz z odległością. Szczelina 1–2 mm zapewnia silne sprzężenie i wysoką wydajność; szczelina o 5 mm lub więcej może obniżyć wydajność o 30–50%. Praktyczny dolny limit jest określany przez luz montażowy części oraz ryzyko przeskoku iskry lub kontaktu mechanicznego podczas obrotu. W produkcji, Odległość sprzężenia musi być spójna dla każdej części — zmiana szczeliny powoduje zmianę nagrzewania, co powoduje zmianę twardości.
Czynnik 2: Liczba zwojów
Dodanie zwojów zwiększa natężenie pola magnetycznego dla danego prądu — więcej amperozwojów oznacza większy strumień sprzężony z obrabianym elementem. Ale więcej zwojów zwiększa również indukcyjność cewki, który przesuwa częstotliwość rezonansową obwodu zbiornika. Zasilacz musi pasować (dostroić się) wynikową impedancję obciążenia. Cewka ze zbyt dużą liczbą zwojów może spowodować wypchnięcie częstotliwości rezonansowej poniżej zakresu roboczego zasilacza; zbyt mało zwojów może wymagać większego prądu, niż może dostarczyć zasilanie lub szyna. Liczba zwojów to ćwiczenie polegające na dopasowywaniu cewki i zasilacza — a nie niezależny wybór.
Czynnik 3: Dopasowanie konturu
Cewka powinna podążaj za konturem części tak blisko, jak to praktycznie możliwe. Jeśli część ma stopień, bark, lub promień, cewka powinna odzwierciedlać tę cechę, aby utrzymać jednolitą odległość sprzężenia w strefie grzewczej. Cylindryczna cewka na wałku ze stopniowaniem będzie nagrzewać mocniej odcinek o większej średnicy (ściślejsze sprzężenie) a odcinek o mniejszej średnicy słabiej — powodując nierówny wzór, którego nie da się skorygować tylko przez regulację częstotliwości lub mocy. Dla części o skomplikowanej geometrii — koła zębate z ich profilami zębów czy łożyska piasty z korytkami kątowymi — cewki dopasowane do konturu nie są opcjonalne; stanowią różnicę pomiędzy przejściowym i zanikającym wzorem twardości.
Czynnik 4: Projekt chłodzenia wewnętrznego
Cewki indukcyjne przenoszą setki lub tysiące amperów prądu o wysokiej częstotliwości. Sama miedź ma opór, a opór ten generuje ciepło wewnątrz cewki – niezależnie od nagrzania przedmiotu obrabianego. Bez odpowiedniego chłodzenia wodą, cewka może osiągnąć temperatury, które powodują wyżarzanie miedzi (zmiękczając go), powodować utlenianie, lub nawet stopić się przez ściankę rury. Wewnętrzne kanały chłodzenia muszą być wymiarowane pod oczekiwaną gęstość prądu, i przepływy wody muszą utrzymywać przepływ burzliwy (nie laminarnie) dla skutecznego wyciągania ciepła. Na cewkach ID i innych projektach ograniczonych, chłodzenie jest najtrudniejszym ograniczeniem do spełnienia.
Czynnik 5: Koncentratory strumienia
Koncentratory strumienia — również nazywane obejściami magnetycznymi lub intensyfikatorami — są wkładkami wykonanymi z ferytu lub laminowanej stali krzemowej umieszczone wokół lub wewnątrz cewki do przekierowania pola magnetycznego. Nie są one częścią obwodu elektrycznego; są one czysto magnetycznymi elementami. Koncentrator na zewnętrznej stronie cewki w kształcie agrafki kieruje pole do wewnątrz, w stronę elementu, zamiast pozwalać mu bezcelowo ulatniać się w powietrze. W cewkach z otworem wewnętrznym, koncentrator wewnątrz wymusza, aby pole rozchodziło się promieniowo na zewnątrz, w stronę ścianki otworu. Koncentratory mogą przekształcić marginalną cewkę w skuteczną — ale zwiększają koszty, skomplikowanie, i punkt awarii (ferryt może pękać wskutek szoku termicznego), dlatego stosuje się je tam, gdzie wymaga tego geometria, a nie domyślnie.
4. Dopasowywanie cewki do geometrii części
Wybór cewki zaczyna się od części, nie od źródła zasilania. Zadaj te pytania w kolejności: (1) Jaka powierzchnia potrzebuje ciepła — OD, ID, twarz, lub cecha dyskretna? (2) Jaka jest docelowa głębokość warstwy — a zatem wymagana częstotliwość dla ogrzewania indukcyjnego przy tej głębokości? (3) Jaka jest dostępna luz do załadunku — a zatem jaka odległość sprzężenia jest osiągalna? (4) Czy część obraca się podczas nagrzewania, lub jest statyczny (pojedynczy strzał) procesu?
Odpowiedź na te cztery pytania zawęża konfigurację cewki do jednej lub dwóch praktycznych opcji. stamtąd, liczba obrotów, średnica rurki, i wymiary kanałów chłodzących są obliczane tak, aby odpowiadały zasilacz do ogrzewania indukcyjnego wyjście. Cewka i zasilacz tworzą obwód rezonansowy — muszą być kompatybilne elektrycznie, w przeciwnym razie system nie będzie dostarczał mocy znamionowej do części. Ta współzależność jest powodem, dla którego klasyfikacja częstotliwości nagrzewania indukcyjnego ma znaczenie już na etapie projektowania cewki, nie tylko przy wyborze sprzętu.
do skanowania (progresywnego) utwardzania, cewka to zazwyczaj konstrukcja jednoobrotowa lub krótka, wieloobrotowa, która porusza się wzdłuż części, podgrzewa wąski pas, który natychmiast się gaszi. Do hartowania jednorazowego, cewka pokrywa całą strefę grzewczą naraz — bardziej skomplikowane do zaprojektowania, ale szybsze cykle dla produkcji dużej masy. wybór między skanowaniem a single-shot to decyzja ekonomii produkcji, która następnie decyduje o konstrukcji cewki.
🔑 Kluczowa Konkluzja
Cewka indukcyjna nie jest akcesorium ogólnego stosowania — jest to narzędzie specyficzne dla zastosowania, w którym energia elektryczna zamienia się w pole magnetyczne. Pięć czynników decyduje o tym, czy cewka będzie działać: odległości sprzężenia (utrzymuj ją napiętą i jednolitą), liczba obrotów (dopasuj ją do źródła zasilania), dopasowanie konturów (podążaj za geometrią części), chłodzenie wewnętrzne (dobierz ją pod kątem gęstości prądu), i koncentratory strumienia (używaj ich tam, gdzie wymaga tego geometria).
Cewka, która jest mechanicznie odpowiednia, ale elektrycznie niedopasowana do źródła zasilania, nie dostarczy deklarowanej mocy. Cewka, która jest elektrycznie prawidłowa, ale geometrycznie błędna, ogrzewa niewłaścizną strefę. Obie muszą być poprawne — i muszą być projektowane razem, nie niezależnie.
FAQ
Jaki jest najlepszy materiał na cewki indukcyjne?
Miedź o wysokiej przewodności miedzianych rur jest standardowym materiałem — a konkretnie miedź OFHC o wysokiej przewodności, wolna od tlenu (OFHC) do wymagających zastosowań. Miedź łączy doskonałą przewodność elektryczną (minimalizując nagrzewanie się cewki z powodu strat I²R) z dobrą przewodnością cieplną (umożliwiając skuteczne chłodzenie wodą). Przewody muszą mieć wewnętrzne kanały do przepływu chłodziwa. Dla bardzo wysokich częstotliwości powyżej 1 MHz, czasami używa się zamiast przewodów miedzianych arkuszy lub frezowanych profili miedzianych, ponieważ efekt naskórkowy ogranicza prąd do niezwykle cienkiej warstwy powierzchniowej.
Jak blisko cewka powinna być do części?
Tak blisko, jak to możliwe. Typowa szczelina sprzęgająca wynosi 1–3 mm dla precyzyjnego hartowania. Szczeliny poniżej 1 mm niosą ryzyko przeskoku łuku lub kontaktu mechanicznego; Szczeliny powyżej 5 mm tracą znaczną wydajność. Szczelina musi być również taka sama w całej strefie grzewczej – nierówne połączenie powoduje nierówne ogrzewanie. Dla części obracających się, minimalna szczelina musi uwzględniać bicie części i tolerancję mocowania.
Dlaczego cewki indukcyjne wymagają chłodzenia wodą?
Miedziana cewka przewodzi bardzo duży prąd – często od setek do tysięcy amperów – i ma opór elektryczny miedzi, choć niski, generuje znaczne ogrzewanie I²R w samej cewce. Bez aktywnego chłodzenia wodą poprzez kanały wewnętrzne, temperatura cewki szybko rośnie, co prowadzi do wyżarzania miedzi (zmiękczania), przyspieszonej oksydacji, i ostatecznie awarii zwoju. Woda chłodząca musi przepływać w tempie, które utrzymuje przepływ turbulentny dla skutecznego odprowadzania ciepła — przepływ laminarny tworzy warstwę graniczną, która izoluje miedź od czynnika chłodzącego.
Potrzebujesz niestandardowej cewki indukcyjnej do swojej aplikacji?
Nasz zespół inżynierów projektuje cewki specyficzne dla zastosowania — od prostych cewek spiralnych po złożone narzędzia dopasowane do konturu z koncentratorami topnika. Wyślij swój rysunek lub opis części do rekomendacji projektu cewki.


