
Indukcyjne prostowanie konstrukcji stalowych: Proces, Zastosowania i kluczowe rozważania
Wstęp
Konstrukcje stalowe mogą ulegać odkształceniom podczas spawania, produkcja, montaż, i serwis. Duże stalowe płyty mogą stać się nierówne, w spawanych panelach mogą wystąpić odkształcenia kątowe, i elementy konstrukcyjne mogą utracić zamierzone wyrównanie.
Prostowanie indukcyjne to metoda korekcji termicznej wykorzystująca miejscowe nagrzewanie elektromagnetyczne do korygowania wybranych rodzajów odkształceń konstrukcji stalowych. W zależności od procesu, kontrolowaną rozszerzalność i kurczliwość cieplną, czasami w połączeniu z siłą mechaniczną przykładaną, gdy stal jest gorąca, pomóc przywrócić wymaganą geometrię.
W przeciwieństwie do konwencjonalnego prostowania płomieniowego, Nagrzewanie indukcyjne wytwarza ciepło elektromagnetycznie w przewodzącym przedmiocie obrabianym, umożliwiając ogrzanie wybranych obszarów bez użycia otwartego płomienia.
Skuteczne prostowanie zależy od pierwotnego odkształcenia, właściwości materiału, miejsce ogrzewania, konfiguracja cewki indukcyjnej, i kontroli procesu.
2. Jak miejscowe nagrzewanie indukcyjne koryguje odkształcenia stali
3. Typowe zastosowania prostowania indukcyjnego
4. Konfiguracja cewki indukcyjnej i wybór obszaru grzewczego
5. Kluczowe czynniki wpływające na wyniki prostowania
6. Prostowanie indukcyjne vs. Prostowanie płomieniem
7. Monitorowanie procesu i kontrola wymiarowa
8. Ograniczenia i względy materiałowe
1. Co to jest prostowanie indukcyjne?
Zastosowanie prostowania indukcyjnego indukcja elektromagnetyczna do ogrzewania wybranych obszarów zdeformowanej konstrukcji metalowej.
Gdy miejscowy obszar stali zostaje nagrzany, próbuje się rozwijać. Otaczający chłodniejszy materiał ogranicza tę ekspansję, tworząc naprężenia wewnętrzne. Ponieważ granica plastyczności stali maleje wraz ze wzrostem jej temperatury, W odpowiednich warunkach może wystąpić miejscowe odkształcenie plastyczne.
Podczas chłodzenia, ogrzewany region kurczy się. Ta zmiana wymiarowa przyczynia się do skorygowania ogólnej geometrii.
Niektóre systemy przykładają również kontrolowaną siłę mechaniczną, gdy stal jest gorąca.
Typowe zastosowania obejmują:
•Prostowanie pokładu i grodzi statku
•Korekcja zniekształceń blachy stalowej
•Korekta montażu spawanego
•Prostowanie belek konstrukcyjnych
•Elementy konstrukcyjne pojazdów szynowych i ciężkich
Prostowanie indukcyjne należy odróżnić od dwóch innych procesów:
Gięcie indukcyjne: Celowo tworzy określoną krzywiznę.
Obróbka cieplna po spawaniu (PWHT): Uwzględnia określone wymagania metalurgiczne lub dotyczące naprężeń szczątkowych, a nie przede wszystkim koryguje geometrię.
2. Jak miejscowe nagrzewanie indukcyjne koryguje odkształcenia stali
Mechanizm korekcyjny polega na ograniczonej rozszerzalności cieplnej, miejscowe odkształcenie plastyczne, i skurczu podczas chłodzenia.
2.1 Rozszerzalność cieplna i odkształcenie plastyczne
Cewka jest umieszczona w pobliżu wybranego obszaru korekcji. Energia elektromagnetyczna wytwarza ciepło w stali przewodzącej.
Wraz ze wzrostem temperatury, ogrzewany obszar próbuje się rozszerzyć. Otaczający chłodniejszy materiał ogranicza część tej ekspansji.
W odpowiednich warunkach, zmniejszona granica plastyczności w podwyższonej temperaturze umożliwia wystąpienie miejscowego odkształcenia plastycznego.
Jest to ważna część mechanizmu prostowania termicznego. Korekta nie jest po prostu wynikiem nagrzania i późniejszego skurczu.
2.2 Skurcz podczas chłodzenia
W miarę ochładzania ogrzewanego obszaru, to się kurczy. Zmiana jego wymiarów oddziałuje z otaczającymi ograniczeniami materiałowymi i strukturalnymi, przyczyniając się do ostatecznej korekty.
Wynik zależy od miejsca ogrzewania, cykl termiczny, właściwości materiału, i warunki unieruchomienia.
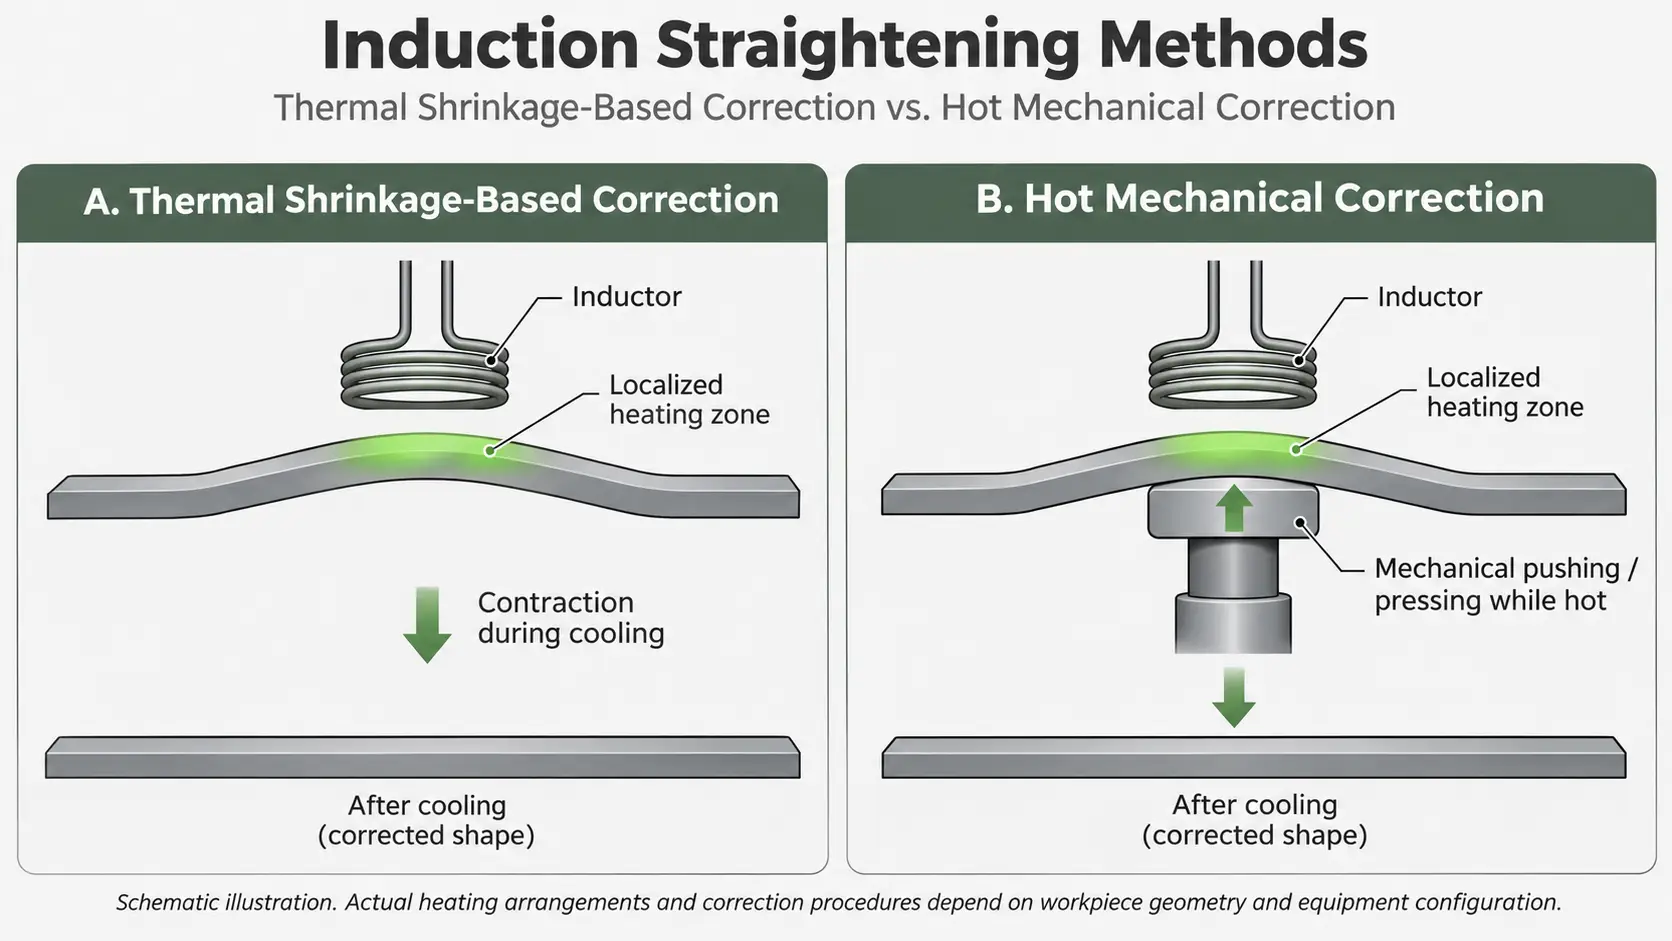
2.3 Skurcz termiczny i korekcja mechaniczna na gorąco
Należy rozróżnić dwa ogólne podejścia.
Korekcja oparta na skurczu termicznym
Wybrane obszary są podgrzewane w taki sposób, aby ograniczone rozszerzanie i późniejsze kurczenie spowodowało wymaganą zmianę wymiarów.
Korekta mechaniczna na gorąco
Niektóre wyspecjalizowane systemy łączą miejscowe nagrzewanie indukcyjne z kontrolowanym pchaniem lub prasowaniem, gdy stal jest gorąca. Poprawiony kształt zostaje następnie zachowany po ochłodzeniu.
Na przykład, system prostowania pokładu ENRX TERAC wykorzystuje nagrzewanie indukcyjne wraz z korekcją mechaniczną.
Metody te nie powinny być traktowane zamiennie. Rzeczywisty proces zależy od konfiguracji sprzętu i zatwierdzonej procedury.
3. Typowe zastosowania prostowania indukcyjnego
3.1 Prostowanie pokładów i grodzi statków
Przemysł stoczniowy jest uznanym zastosowaniem prostowania indukcyjnego.
Spawanie dużych płyt pokładowych, usztywnienia, i zespoły konstrukcyjne mogą powodować lokalne i ogólne odkształcenia.
Typowe problemy obejmują:
•Nierówne powierzchnie pokładów
•Lokalne zniekształcenie płyty
•Odkształcenie kątowe wokół zespołów spawanych
•Zniekształcenie pionowych paneli grodzi
Specjalistyczne systemy prostowania indukcyjnego mogą nagrzewać wybrane obszary dużych blach stalowych. Niektóre są zaprojektowane do obsługi z jednej strony, co jest przydatne, gdy dostęp do przeciwległej powierzchni jest ograniczony.
3.2 Korekcja blachy stalowej i zespołu spawanego
Płyty stalowe mogą ulec deformacji podczas spawania i produkcji.
Na wielkość i kierunek odkształcenia wpływa kolejność spawania, dopływ ciepła, wymiary płyty, konfiguracja usztywnień, i warunki unieruchomienia.
Można rozważyć prostowanie indukcyjne, jeśli miejscowa korekcja termiczna jest odpowiednia dla materiału i struktury.
3.3 Prostowanie belek konstrukcyjnych
Belki konstrukcyjne i gotowe profile mogą ulegać zginaniu lub skręcaniu podczas produkcji, transport, instalacja, lub serwis.
I-beam, kanał, i płaska płyta różnie reagują na korektę termiczną ze względu na geometrię przekroju poprzecznego i sztywność.
Dlatego też układ grzewczy musi uwzględniać przekrój konstrukcyjny i kierunek odkształcenia.
3.4 Konstrukcje kolejowe i pojazdów ciężkich
Inne potencjalne zastosowania obejmują komponenty taboru kolejowego, zespoły konstrukcyjne lokomotyw, i ciężkich konstrukcji pojazdów.
Planując proces korekty, należy wziąć pod uwagę tolerancje wymiarowe i pobliskie elementy wrażliwe na ciepło.
4. Konfiguracja cewki indukcyjnej i wybór obszaru grzewczego
Powierzchnia grzewcza i konfiguracja cewki indukcyjnej określić, gdzie stosowana jest energia elektromagnetyczna.
Nie ma uniwersalnej geometrii wzbudnika ani sposobu nagrzewania odpowiedniego dla każdej konstrukcji stalowej.
4.1 Identyfikacja deformacji
Przed wyborem obszaru grzewczego, należy zmierzyć i sklasyfikować pierwotne odkształcenie.
Typowe warunki obejmują:
•Lokalne wyboczenie płyty
•Zniekształcenie kątowe
•Ogólna krzywizna płyty
•Zginanie belki
•Skręcanie strukturalne
Najbardziej widocznie zdeformowany obszar nie musi być jedynym obszarem, który należy ogrzać. Miejsce korekcji należy wybrać zgodnie z mechanizmem deformacji i zamierzonym kierunkiem korekcji.
4.2 Geometria i położenie cewki indukcyjnej
Ważne kwestie projektowe obejmują:
•Ślad cewki indukcyjnej
•Odległość między cewką indukcyjną a przedmiotem obrabianym
•Kierunek i ruch ogrzewania
•Grubość i geometria przedmiotu obrabianego
•Moc i częstotliwość robocza
Cewka indukcyjna musi zapewniać odpowiedni ślad grzewczy dla zamierzonego obszaru korekcji.
Tradycyjna literatura dotycząca prostowania termicznego opisuje plamę, linii, i klinowe wzorce ogrzewania. Jednak, wzory te nie powinny być automatycznie traktowane jako standardowe geometrie cewek indukcyjnych.
Rzeczywisty rozkład ciepła zależy od konstrukcji cewki indukcyjnej, sprzężenie elektromagnetyczne, geometria przedmiotu obrabianego, i warunki pracy.
5. Kluczowe czynniki wpływające na wyniki prostowania
5.1 Gatunek stali i oryginalny stan materiału
Różne gatunki stali różnie reagują na miejscowe nagrzewanie.
Stal węglowa, stal niskostopowa o wysokiej wytrzymałości, stal hartowana i odpuszczana, i stal przetworzona termomechanicznie mogą mieć różne ograniczenia temperaturowe.
Dla hartowanych i hartowanych (Q&T) stale, Dopuszczalną temperaturę ogrzewania należy uwzględnić w odniesieniu do pierwotnej temperatury odpuszczania.
Ogrzewanie powyżej odpowiedniego limitu może zmienić właściwości mechaniczne powstałe podczas pierwotnej obróbki cieplnej.
Inne stale o wysokiej wytrzymałości i stale przetwarzane termomechanicznie również wymagają oceny pod kątem materiału.
Nie ma uniwersalnej maksymalnej temperatury odpowiedniej dla każdego zastosowania prostowania indukcyjnego. Dopuszczalną temperaturę należy ustalić w zależności od gatunku stali, oryginalny stan materiału, specyfikacje regulujące, i zatwierdzoną procedurę.
5.2 Grubość płyty i geometria konstrukcyjna
Grubość płyty wpływa na przenoszenie ciepła i różnicę temperatur pomiędzy powierzchnią a wnętrzem.
Cienkie płyty mogą być szczególnie wrażliwe na nadmierne miejscowe nagrzewanie, co może wprowadzić dodatkowe wyboczenie lub zniekształcenie.
Grubsze sekcje mogą wymagać innego układu cewek i warunków ogrzewania.
Usztywniacze, połączenia spawane, i pobliskie elementy konstrukcyjne również wpływają na reakcję termiczną i mechaniczną.
5.3 Sekwencja unieruchomienia i ogrzewania
Pierwotne odkształcenie i wiązania konstrukcyjne określają, czy wymagane jest utwierdzenie zewnętrzne, czy korekta mechaniczna.
Nieprawidłowo ustawione utwierdzenie lub nadmierna siła mechaniczna może spowodować dodatkowe odkształcenie.
Większe konstrukcje mogą wymagać wielokrotnych operacji ogrzewania. Każdy cykl korekcyjny należy ocenić przed wyborem kolejnego miejsca ogrzewania lub warunków pracy.
5.4 Moc, Częstotliwość, i czas nagrzewania
Moc, częstotliwość, i czas nagrzewania wpływają na energię dostarczaną do przedmiotu obrabianego.
Wyższa moc nie zapewnia automatycznie lepszych rezultatów prostowania.
Warunki pracy muszą być dostosowane do grubości stali, właściwości materiału, geometria cewki indukcyjnej, odległości sprzężenia, i zamierzoną powierzchnię grzewczą.
6. Prostowanie indukcyjne vs. Prostowanie płomieniem
Obie metody wykorzystują miejscowe ogrzewanie w celu skorygowania odkształcenia stali, ale ich metody ogrzewania i właściwości operacyjne różnią się.
| Porównanie | Prostowanie indukcyjne | Prostowanie płomieniem |
|---|---|---|
| Źródło ciepła | Indukcja elektromagnetyczna | Płomień spalania |
| generowanie ciepła | W obrębie przewodzącego przedmiotu obrabianego | Płomień zewnętrzny |
| Sterowanie ogrzewaniem | Ustawienia układu indukcyjnego | Działanie i technika palnika |
| Otwarty płomień | Nie jest wymagane | Wymagany |
| Powtarzalność | Dzięki opracowanemu procesowi może być wysoce powtarzalny | Bardziej zależne od techniki operatora |
| Układ grzewczy | Konfiguracja cewki | Wzorce ogrzewania oparte na palniku |
| Środowisko pracy | Brak produktów spalania ze źródła ciepła | Wytworzone produkty spalania |
Ogrzewanie indukcyjne może być korzystne w przypadku kontrolowanych miejsc ogrzewania, powtarzalność, i zmniejszone ryzyko otwartego płomienia są ważne.
Prostowanie płomieniowe pozostaje przydatne w przypadku przenośności sprzętu, dostęp, lub ustalone procedury pracy faworyzują ogrzewanie konwencjonalne.
Żadna metoda nie jest automatycznie odpowiednia dla każdej konstrukcji. Wybór zależy od materiału, geometrii, wymagania korekcyjne, i środowisko pracy.
7. Monitorowanie procesu i kontrola wymiarowa
Kontrola wymiarowa jest niezbędna, ponieważ celem jest osiągnięcie określonej poprawki geometrycznej, nie tylko osiągnąć określoną temperaturę ogrzewania.
Typowe podejście do kontroli procesu obejmuje:
① Kontrola wstępna
Zmierzyć pierwotne odkształcenie za pomocą odpowiednich mierników wymiarowych, proste, laserowe systemy pomiarowe, lub sprzęt geodezyjny.
② Planowanie procesu
Określ miejsca ogrzewania, układ induktora, warunki pracy, i kolejność korekcji.
③ Kontrolowane ogrzewanie
Zastosuj ogrzewanie indukcyjne, monitorując odpowiednie warunki, takie jak moc, czas ogrzewania, pozycja cewki indukcyjnej, i temperatura.
Temperaturę należy mierzyć za pomocą odpowiednio skalibrowanego przyrządu, takie jak odpowiednie pirometr. Sama barwa stali nie powinna być stosowana jako podstawowa metoda pomiaru temperatury.
④ Korekta mechaniczna i chłodzenie
Tam, gdzie wymaga tego proces, przykładać kontrolowaną siłę mechaniczną, gdy stal jest gorąca. Pozwól obrabianemu przedmiotowi ostygnąć zgodnie z zatwierdzoną procedurą.
Nie należy zakładać, że chłodzenie wodne jest wymogiem uniwersalnym.
⑤ Ponowny pomiar wymiarowy
Po osiągnięciu przez przedmiot obrabiany określonego stanu kontroli, ponownie zmierzyć geometrię i porównać ją z wymaganą tolerancją.
⑥ Kontrola końcowa
Potwierdź zgodność wymiarową i wykonaj wszelkie dodatkowe kontrole wymagane w przypadku krytycznych elementów konstrukcyjnych.
Prostowanie indukcyjne nie naprawia pęknięć ani uszkodzonych spawów. Warunki te wymagają odrębnej oceny.
8. Ograniczenia i względy materiałowe
Prostowanie indukcyjne nie jest odpowiednie dla każdego rodzaju odkształcenia i stanu materiału.
Ważne ograniczenia obejmują:
Wrażliwość materialna: Nadmierne nagrzewanie może mieć wpływ na stale o wysokiej wytrzymałości i poddane obróbce cieplnej.
Złożona deformacja: Konstrukcje z wieloma oddziałującymi na siebie trybami deformacji mogą wymagać szczegółowej oceny inżynierskiej.
Dodatkowe zniekształcenia: Nieprawidłowe miejsca lub sekwencje ogrzewania mogą spowodować nowe odkształcenia.
Integralność strukturalna: Istniejące pęknięcia, wadliwe spawy, i uszkodzenia strukturalne wymagają osobnej kontroli.
Dostęp do sprzętu: Złożona geometria i ograniczony dostęp mogą mieć wpływ na położenie cewki indukcyjnej i wykonalność procesu.
Do krytycznych elementów konstrukcyjnych, procedura korekty powinna zostać sprawdzona i zatwierdzona przez wykwalifikowany personel inżynieryjny.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy prostowanie indukcyjne może skorygować zniekształcenia spawalnicze?
Tak. Może skorygować niektóre rodzaje zniekształceń związanych ze spawaniem w płytach stalowych, pokłady, przegrody, i zespoły konstrukcyjne. Przydatność zależy od geometrii odkształcenia, stan materialny, ograniczenia strukturalne, i dopuszczalne warunki ogrzewania.
Czy prostowanie indukcyjne jest tym samym, co obróbka cieplna po spawaniu??
Nie. Obróbka cieplna po spawaniu spełnia określone wymagania metalurgiczne lub dotyczące naprężeń szczątkowych, podczas gdy prostowanie indukcyjne koryguje przede wszystkim deformacje geometryczne.
Czy prostowanie indukcyjne wymaga dostępu do obu stron blachy stalowej??
Niekoniecznie. Niektóre specjalistyczne systemy prostowania pokładu indukcyjnego są zaprojektowane do działania z jednej strony płyty. Jest to przydatne w przypadku dużych pokładów i grodzi statków, gdzie dostęp do przeciwległej powierzchni jest ograniczony.
Czy prostowanie indukcyjne może zmienić właściwości mechaniczne stali??
Tak. Nagrzewanie powyżej temperatury dopuszczalnej dla danego gatunku stali i pierwotnego stanu materiału może wpłynąć na jej mikrostrukturę i właściwości mechaniczne. Jest to szczególnie ważne w przypadku stali konstrukcyjnych ulepszanych cieplnie i innych stali konstrukcyjnych o wysokiej wytrzymałości.
Podsumowanie
Prostowanie indukcyjne jest metodą korekcji termicznej wybranych przemysłowych konstrukcji stalowych, łącznie z pokładami statków, przegrody, blachy stalowe, i belki konstrukcyjne.
Poprzez zastosowanie miejscowego ogrzewania elektromagnetycznego, w procesie tym wykorzystuje się kontrolowaną rozszerzalność cieplną, odkształcenie plastyczne, i kurczenie chłodzące w celu skorygowania niepożądanej geometrii. Niektóre systemy łączą również ogrzewanie z korekcją mechaniczną, gdy stal jest gorąca.
Pomyślne rezultaty zależą od wyboru odpowiednich lokalizacji grzewczych, prawidłowe skonfigurowanie cewki indukcyjnej, przestrzegając limitów temperatury materiału, oraz weryfikacja zmian wymiarowych poprzez kontrolę.
Prostowanie indukcyjne należy zatem traktować jako kontrolowany proces korekty wymiarowej, a nie po prostu kolejną metodę nagrzewania stali.
Potrzebujesz wsparcia w procesie prostowania indukcyjnego?
Opowiedz nam o swojej konstrukcji stalowej, gatunek materiału i rodzaj odkształcenia, które należy skorygować. Kechuang może pomóc w ocenie właściwego podejścia do nagrzewania indukcyjnego i konfiguracji sprzętu.


