
Jak działa ogrzewanie indukcyjne? A Simple Guide to the Principle & Zastosowania
Jeśli kiedykolwiek widziałeś, jak patelnia na płycie indukcyjnej nagrzewa się bez dotykania jej płomieniem, widziałeś tę samą fizykę, która utwardza koła zębate w fabryce. Podgrzewanie indukcyjne wykorzystuje magnetyzm do generowania ciepła bezpośrednio wewnątrz metalowej części — bez płomienia, brak elementu grzejnego, brak kontaktu. To jest szybkie, dokładny, i dominującą metodą ogrzewania we współczesnej obróbce cieplnej. W tym artykule wyjaśniono, jak to działa, dlaczego fabryki to wybierają, i gdzie jest używane – prostym językiem, nie jest wymagany dyplom z fizyki.
Spis treści
1. Co to jest ogrzewanie indukcyjne?
Ogrzewanie indukcyjne to sposób nagrzewania elektrycznie przewodzących materiałów — głównie metali — przy użyciu pól elektromagnetycznych zamiast płomienia, elementu grzewczego, lub pieca. Ciepło generowane jest wewnątrz samej części, nie przenoszone z zewnątrz.
Najprostsza analogia: płyta indukcyjna w Twojej kuchni. Połóż stalową patelnię na szklanej powierzchni, włącz ją, a patelnia się nagrzeje, podczas gdy płyta pozostaje chłodna. Pod patelnią nie ma płomienia. To, co ją ogrzewa, to niewidzialne pole magnetyczne generowane przez cewkę umieszczoną pod szkłem. Patelnia w istocie staje się własnym źródłem ciepła.
Przemysłowe nagrzewanie indukcyjne działa na dokładnie tej samej zasadzie — tylko w większej mocy, częstotliwość, i precyzji. Patelnię zastępuje koło zębate, pierścień łożyskowy, wał, lub krzywka. Cewka pod szkłem jest zastępowana specjalnie zaprojektowanym miedzianym induktorem stworzonym dla konkretnej geometria elementu. Ale podstawowa fizyka jest identyczna.
2. Jak działa ogrzewanie indukcyjne?
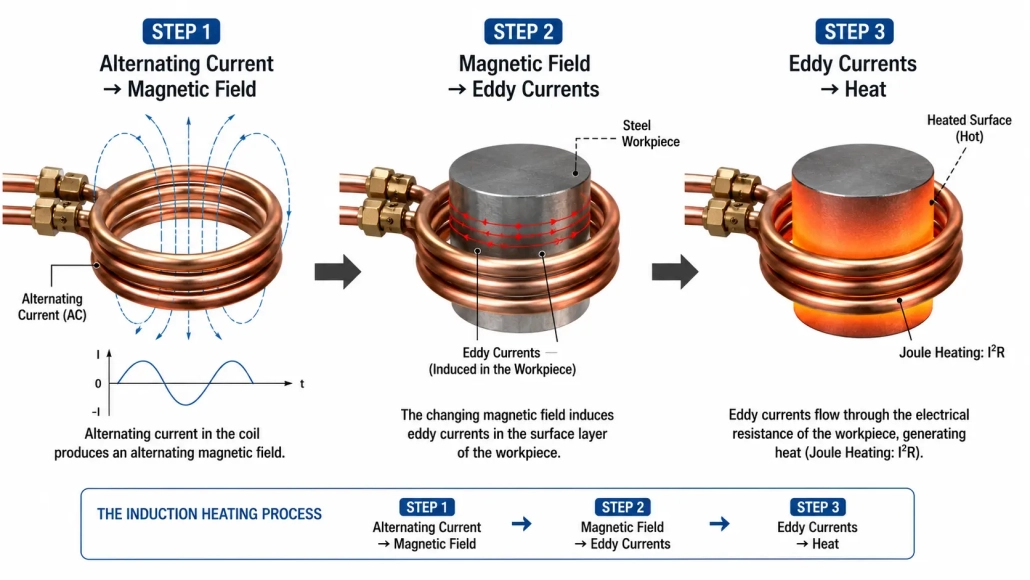
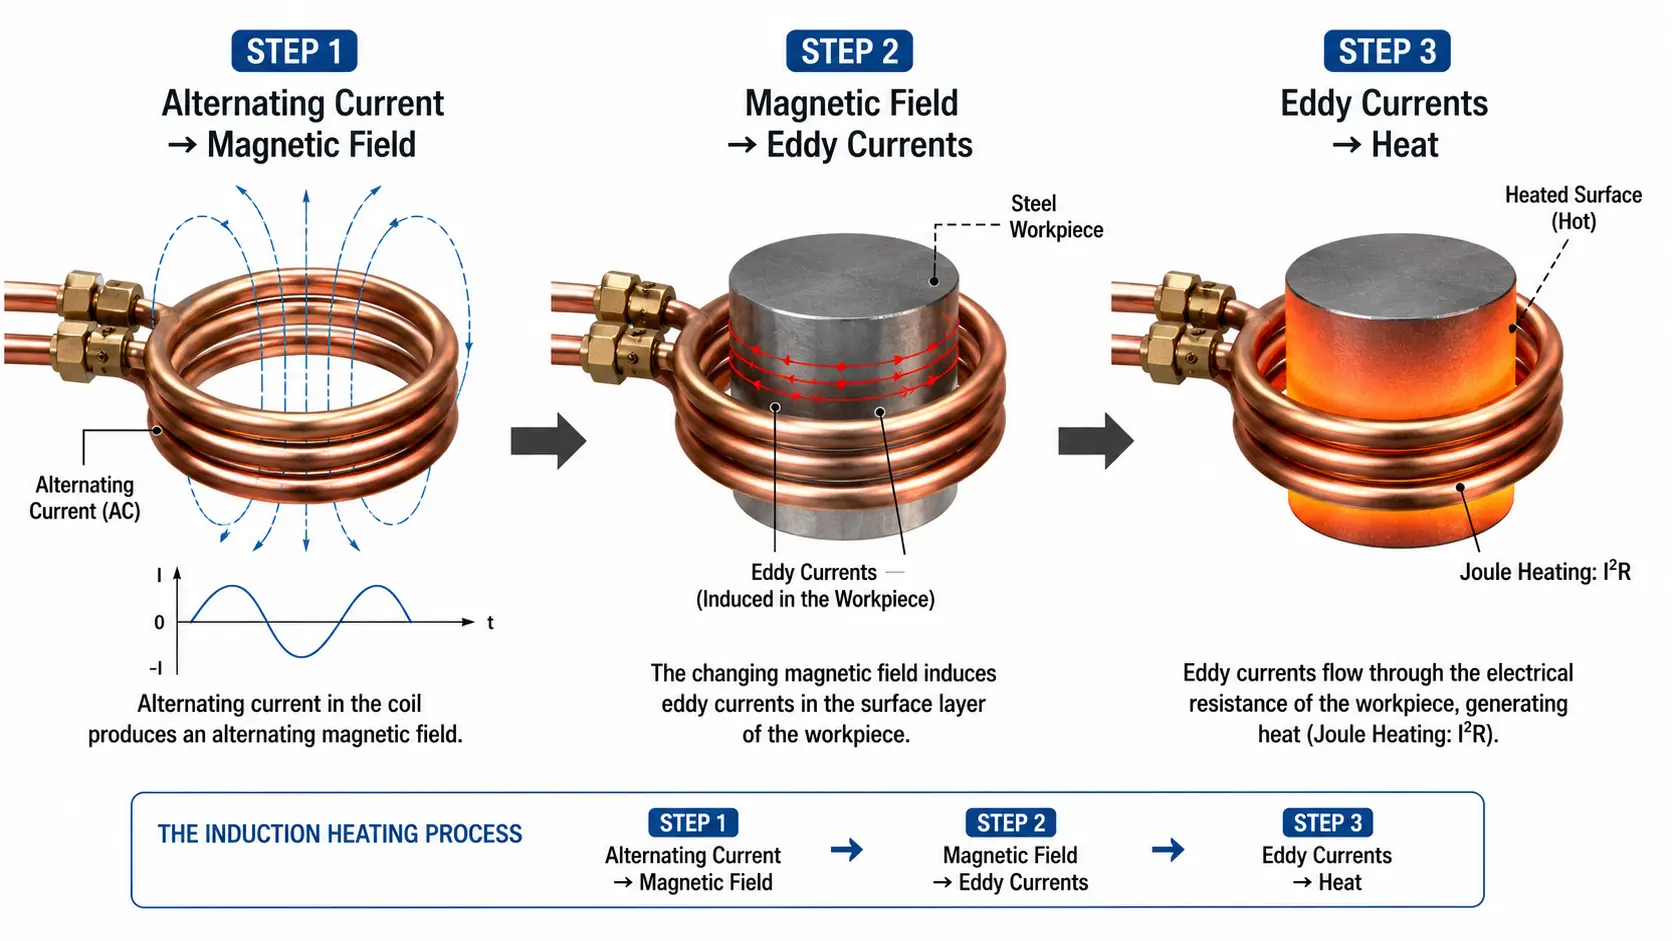
Cały proces odbywa się w trzech krokach. Każdy krok to zjawisko fizyczne, które naturalnie przechodzi w następne.
Krok 1: Prąd przemienny wytwarza pole magnetyczne
A prąd przemienny (AC) przepływa przez miedzianą cewkę — induktor — o określonej częstotliwości, zwykle gdzieś od 1,000 do 400,000 cykli na sekundę (1 kHz do 400 kHz). Każdy przewód przewodzący prąd wytwarza wokół siebie pole magnetyczne. Ponieważ prąd jest przemienny — zmienia kierunek szybko — pole magnetyczne również się zmienia, rozszerzając się i kurcząc w tej samej częstotliwości.
Krok 2: Pole magnetyczne indukuje prądy wirowe
Kiedy przewodząca część metalowa zostanie umieszczona wewnątrz tego zmiennego pola magnetycznego, pole przenika przez powierzchnię metalu. Zgodnie z prawem indukcji Faradaya, zmieniające się pole magnetyczne indukuje prąd elektryczny w dowolnym pobliskim przewodniku. Czyli okrągłe prądy elektryczne – tzw prądy wirowe — rozpocząć przepływ w warstwie powierzchniowej przedmiotu obrabianego. Prądy płyną w zamkniętych pętlach, zgodnie z geometrią pola magnetycznego i samą częścią.
Krok 3: Opór elektryczny zamienia prąd w ciepło
Metalowy element roboczy ma opór elektryczny — nie jest idealnym przewodnikiem. Gdy prądy wirowe przepływają przez ten materiał oporowy, energia elektryczna jest przekształcana w energię cieplną, zgodnie z tą samą zasadą ogrzewania Joule’a (strata I²R) co powoduje, że każdy przewód przewodzący prąd się nagrzewa. Rezultat: część nagrzewa się od wewnątrz, i nagrzewa się szybko. Głębokość, na jaką prądy wirowe się wnikają — a więc gdzie generowane jest ciepło — jest określana przez częstotliwość: wyższa częstotliwość daje płytsze nagrzewanie, niższa częstotliwość wnika głębiej. To jest podstawowa zależność klasyfikacja częstotliwości nagrzewania indukcyjnego.
Do materiałów magnetycznych, takich jak stal węglowa, istnieje dodatkowy mechanizm grzewczy: histereza magnetyczna. Ponieważ zmienne pole magnetyczne wielokrotnie magnesuje i rozmagnesowuje materiał na poziomie atomowym, tarcie pomiędzy domenami magnetycznymi generuje dodatkowe ciepło. Efekt ten zanika, gdy materiał osiągnie temperaturę Curie – około 770°C (1,418°F) dla stali — powyżej której materiał staje się niemagnetyczny i pozostaje jedynie nagrzewanie prądami wirowymi.
3. Dlaczego warto stosować ogrzewanie indukcyjne?
Fabryki wybierają ogrzewanie indukcyjne zamiast ogrzewania płomieniowego, piece gazowe, lub ogrzewanie oporowe z czterech praktycznych powodów.
Szybkość. Nagrzewanie indukcyjne może w ciągu kilku sekund rozgrzać stalową powierzchnię do 900°C, a nie w minutach. Ciepło jest generowane bezpośrednio w części — nie trzeba czekać, aż piec się rozgrzeje lub przejdzie ciepło z zewnętrznego źródła. Dla linii produkcyjnych przetwarzających tysiące części dziennie, ta zaleta w zakresie czasu cyklu przekłada się bezpośrednio na wydajność.
Precyzja. Kontrolując częstotliwość, moc, i geometria cewki, można podgrzać określoną strefę części do precyzyjnej głębokości i profilu temperatury — pozostawiając jednocześnie sąsiednie obszary zimne. Dlatego hartowanie indukcyjne może wytworzyć twardą, odporną na zużycie powierzchnię na zębie koła, zachowując jednocześnie rdzeń koła twardy i plastyczny. Hartowanie płomieniowe nie może dorównać temu poziomowi kontroli przestrzennej.
Czystość. Brak gazów spalinowych, brak otwartego płomienia, brak sadzy, brak spalin. Sprzęt do podgrzewania indukcyjnego działa na prąd elektryczny i nie emituje nic w miejscu użycia. Środowisko pracy pozostaje chłodniejsze i czystsze niż w przypadku alternatyw gazowych, i nie ma pozwoleń na emisję do zarządzania.
Wydajność. Ponieważ ciepło jest generowane bezpośrednio w obrabianym materiale, a nie przekazywane z gorącego środowiska, ogrzewanie indukcyjne marnuje znacznie mniej energii. Dobrze zaprojektowany system indukcyjny może osiągnąć efektywność transferu energii na poziomie 80–90% z zasilacza na powierzchnię części — w porównaniu do 20–30% w typowym piecu gazowym, gdzie większość energii trafia do przelotu kominowego.
4. Gdzie stosuje się ogrzewanie indukcyjne?
Ogrzewanie indukcyjne pojawia się w większej liczbie miejsc, niż większość ludzi sobie uświadamia. Oto główne zastosowania przemysłowe — z których każde wykorzystuje tę samą podstawową fizykę, ale dostosowuje sprzęt i proces do określonego celu.
Hartowanie powierzchniowe (Hartowanie obudowy)
Najczęstsze zastosowanie przemysłowe. Powierzchnia części jest szybko nagrzewana do temperatury austenityzacji, następnie natychmiast ugaszono (spryskać wodą lub środkiem chłodzącym na bazie oleju). Wynik jest trudny, odporna na zużycie warstwa wierzchnia na wytrzymałej, ciągliwego rdzenia. Zastosowania obejmują hartowaniu indukcyjnym wałów, Hartowanie kół zębatych, hartowanie pierścieni łożyskowych, hartowanie krzywki, i hartowanie otworów wewnętrznych do części takich jak bieżnie zewnętrzne przegubów homokinetycznych.
Montaż i demontaż łożyska przy użyciu nagrzewnicy
Przed zamontowaniem łożyska na wałku, łożysko jest podgrzewane, aby rozszerzyć jego pierścień wewnętrzny wystarczająco, aby można było je swobodnie nasunąć — zwykle 80–120°C. Nagrzewanie indukcyjne robi to w mniej niż minutę bez otwartego ognia i kąpieli olejowej. Ten sam zasad działa w odwrotny sposób przy demontażu: podgrzanie pierścienia zewnętrznego, aby uwolnić zablokowane łożysko.
Nagrzewanie śrub w celu dopasowania na wcisk i demontażu
Duże śruby i pręty w turbinach, generatorach, i ciężkich maszynach są dokręcane przez podgrzewanie ich w celu rozszerzenia, następnie pozwala im się kurczyć podczas stygnięcia — tworząc precyzyjną siłę zaciskową. Podgrzewanie indukcyjne przenosi lokalne ciepło do śruby bez ogrzewania otaczających elementów, umożliwiając kontrolowaną rozszerzalność cieplną i, gdy jest to potrzebne, łatwiejsze demontaż zardzewiałych lub zaciśniętych elementów złącznych.
Inne zastosowania
Ogrzewanie indukcyjne stosuje się także do lutowania i lutowania, dopasowanie na wcisk, wyżarzania, odpuszczanie, a nawet do topienia metali w zastosowaniach odlewniczych. wszechstronność wynika z tej samej podstawowej zalety: można dostarczyć precyzyjną przewagę, kontrolowane ciepło dokładnie tam, gdzie chcesz, bez nagrzewania wszystkiego innego.
5. Co wpływa na wynik?
Trzy główne czynniki decydują o tym, jak dobrze działa nagrzewanie indukcyjne w danym zastosowaniu — a ich zrozumienie to różnica między udanym procesem a wyrzuconą częścią.
Częstotliwość
To jest najważniejsza decyzja. Wyższa częstotliwość koncentruje nagrzewanie tuż na powierzchni — idealne dla płytkich warstw powierzchniowych na małych częściach. Niższa częstotliwość penetruje głębiej — konieczna dla dużych części lub grubych utwardzonych warstw. Wybór niewłaściwej częstotliwości prowadzi do niewystarczającej głębokości nagrzewania lub przegrzewania rdzenia. Klasyfikacja częstotliwości nagrzewania indukcyjnego zapewnia pełne odniesienie do dopasowania częstotliwości do wielkości części i zastosowania.
Właściwości materiałów
Nie wszystkie metale reagują w ten sam sposób. Materiały magnetyczne, takie jak stal węglowa, nagrzewają się bardziej efektywnie, ponieważ korzystają zarówno z prądów wirowych, jak i z nagrzewania histerezowego poniżej punktu Curie. Materiały niemagnetyczne — aluminium, miedź, mosiąd, Stal nierdzewna austenityczna — polega wyłącznie na prądach wirowych, co oznacza, że wymagają większej mocy i zwykle wyższej częstotliwości, aby osiągnąć porównywalne szybkości ogrzewania. Ważną rolę odgrywa także oporność elektryczna i przewodność cieplna: miedź, charakteryzujący się wyjątkowo niską opornością, jest z natury trudne do indukcji ciepła, podczas gdy wyższa rezystywność stali czyni ją idealnym kandydatem.
Projekt cewki i zasilacza
Cewka indukcyjna (cewce) geometria określa, dokąd zmierza pole magnetyczne. Dobrze zaprojektowana cewka jest ściśle dopasowana do konturu części, minimalizując szczelinę magnetyczną i maksymalizując transfer energii. Dla zasilacz do ogrzewania indukcyjnego musi dostarczać odpowiednią kombinację mocy, częstotliwość, i cyklu pracy dla aplikacji. Projekt cewki i dobór mocy są ściśle ze sobą powiązane — zmiana jednego zwykle wymusza ponowną ocenę drugiego.
🔑 Kluczowa Konkluzja
Ogrzewanie indukcyjne działa poprzez przepuszczanie prądu przemiennego przez miedzianą cewkę w celu wytworzenia pola magnetycznego. To pole indukuje prądy wirowe w przewodzącym elemencie metalowym, a opór elektryczny zamienia te prądy w ciepło — bezpośrednio w części. Brak płomienia, brak kontaktu, bez oczekiwania.
Jego cztery podstawowe zalety — szybkość, precyzję, czystość, i wydajność — sprawiają, że jest to metoda z wyboru do hartowania powierzchniowego, montaż łożysk, ogrzewanie śrub, oraz rosnącą gamę przemysłowych zastosowań grzewczych. Wszystko zaczyna się od zrozumienia trzyetapowego procesu: prąd → pole magnetyczne → prądy wirowe → ciepło.
Pytania dotyczące nagrzewania indukcyjnego dla Twojego zastosowania?
Niezależnie od tego, czy oceniasz indukcję pod kątem obróbki cieplnej, montaż łożysk, lub podgrzewanie śrub, nasz zespół inżynierów może pomóc w zakresie wskazówek dotyczących częstotliwości dla konkretnych zastosowań, moc, and inductor design.


