
Ogrzewanie indukcyjne dla gorącego kierunku: Podgrzewanie drutu łącznikowego i kontrola produkcji
Wstęp
Gorący nagłówek to proces formowania metalu stosowany do produkcji śrub, śruby i inne elementy złączne z powiększonymi łbami. Podczas procesu, wybrany odcinek surowca metalowego jest podgrzewany i prasowany w matrycy w celu uzyskania wymaganej geometrii główki.
Dla producentów elementów złącznych, indukcja umożliwia przygotowanie wymaganego odcinka materiału przed operacją chodnikową. W zależności od ustaleń produkcyjnych, ogrzewanie można zastosować do drutu stalowego podawanego w sposób ciągły lub do pojedynczych wyciętych półfabrykatów przed ich wprowadzeniem do kombajnu.
W odróżnieniu od konwencjonalnego ogrzewania piecowego, Indukcja może skoncentrować energię w wybranym obszarze przedmiotu obrabianego. Jest to szczególnie przydatne, gdy tylko materiał przeznaczony do formowania główki musi osiągnąć wymaganą temperaturę przetwarzania.
Jednak, successful fastener heating involves more than reaching a target temperature. The amount of material available for head formation, the location of the heated section, the transfer sequence and the operating cycle of the heading machine all influence the production process.
This article examines how induction heating is integrated into fastener hot heading, including wire preheating, heated-section requirements, material preparation and production coordination.
2. Wire Feeding vs. Individual Blank Heating
3. Determining the Heated Section for Bolt Head Formation
4. Coordinating Heating, Cutoff and Heading Operations
5. Temperature Verification and Production Consistency
6. Establishing an Induction Heating Process for Fastener Production
1. Understanding Hot and Warm Heading in Fastener Manufacturing
1.1 Cold Heading, Warm Heading and Hot Heading
Formowanie łba elementu złącznego można przeprowadzić w różnych warunkach temperaturowych.
| Proces | Ogólna charakterystyka |
|---|---|
| Cold Heading | Materiał powstaje w temperaturze pokojowej lub w jej pobliżu, bez celowego ogrzewania |
| Ciepły nagłówek | Przed formowaniem materiał jest podgrzewany do temperatury pośredniej |
| Gorący nagłówek | Przed spęczeniem materiał jest podgrzewany do wyższej temperatury pracy na gorąco |
Wybór zależy od właściwości materiału, wymiary elementów złącznych, wymagane odkształcenia i wymagania produkcyjne.
Kucie na zimno jest szeroko stosowane w produkcji elementów złącznych na dużą skalę. Jednak, jako wytrzymałość materiału, wzrasta średnica półfabrykatu lub trudność formowania, obciążenia nałożone na oprzyrządowanie mogą stać się problemem.
Ciepłe lub gorące tłoczenie może zmniejszyć odporność na odkształcenia poprzez podgrzanie materiału przed formowaniem.
Do odpowiednich zastosowań, indukcja może zapewnić podgrzewanie wstępne bez konieczności przechodzenia całego przedmiotu obrabianego przez konwencjonalny piec grzewczy.
1.2 Temperatura ogrzewania zależy od procesu formowania
Nie ma uniwersalnej temperatury nagrzewania indukcyjnego przed osadzeniem elementu złącznego.
Według dokumentu technicznego Nagrzewanie indukcyjne i obróbka cieplna elementów złącznych przez Grupę Inductotherm, typowe temperatury dla stalowych elementów złącznych przed obróbką na gorąco, takie jak kucie spęczane lub kucie na gorąco, wynoszą około 1050–1150°C.
W tym samym artykule określono niższy zakres temperatur wynoszący około 340–550°C dla niektórych zastosowań związanych z obróbką na gorąco.
Są to branżowe zakresy referencyjne, nie ustalone specyfikacje dla każdego elementu złącznego.
Gatunek materiału, wymiary przekroju, wymagania dotyczące odkształcenia i zamierzony proces formowania muszą określać rzeczywistą temperaturę docelową.
Ważne jest również rozróżnienie konwencjonalnej obróbki na gorąco od podgrzewania w niższej temperaturze.
Na przykład, Ambrell opublikował aplikację dotyczącą elementów złącznych, w której 5.4 mm drut stalowy podgrzano do około 177°C przed operacją gnicia. Celem było zmniejszenie obciążenia narzędziowego związanego z formowaniem na zimno.
Chociaż w studium przypadku producenta aplikacja jest opisana jako gorąca, podawanej przez nią temperatury nie należy interpretować jako ogólnej temperatury wytapiania lub typowej specyfikacji pracy na gorąco.
Rzeczywisty cel termiczny musi być zawsze określony w procesie formowania.
1.3 Dlaczego warto stosować wstępne podgrzewanie indukcyjne elementów złącznych?
Wstępne nagrzewanie indukcyjne może zapewnić kilka korzyści w odpowiednim przypadku produkcja elementów złącznych zastosowania:
•Miejscowe ogrzewanie sekcji materiału wymaganej do formowania
•Rapid heating without waiting for a large furnace to reach operating temperature
•Repeatable heating conditions between successive workpieces
•Integration with automatic wire feeding and material handling
•Reduced exposure of surrounding equipment to combustion heat
•Flexible heating arrangements for different fastener sizes and production requirements
An important consideration is tooling life.
When a manufacturer changes from cold heading to a suitable heated forming process, the reduced resistance to deformation may help lower forming loads and reduce tooling stress.
The actual improvement depends on the material, forming temperature, die design and production conditions.
2. Wire Feeding vs. Individual Blank Heating
The way material enters the induction heating station determines much of the production arrangement.
Two configurations should be considered separately.
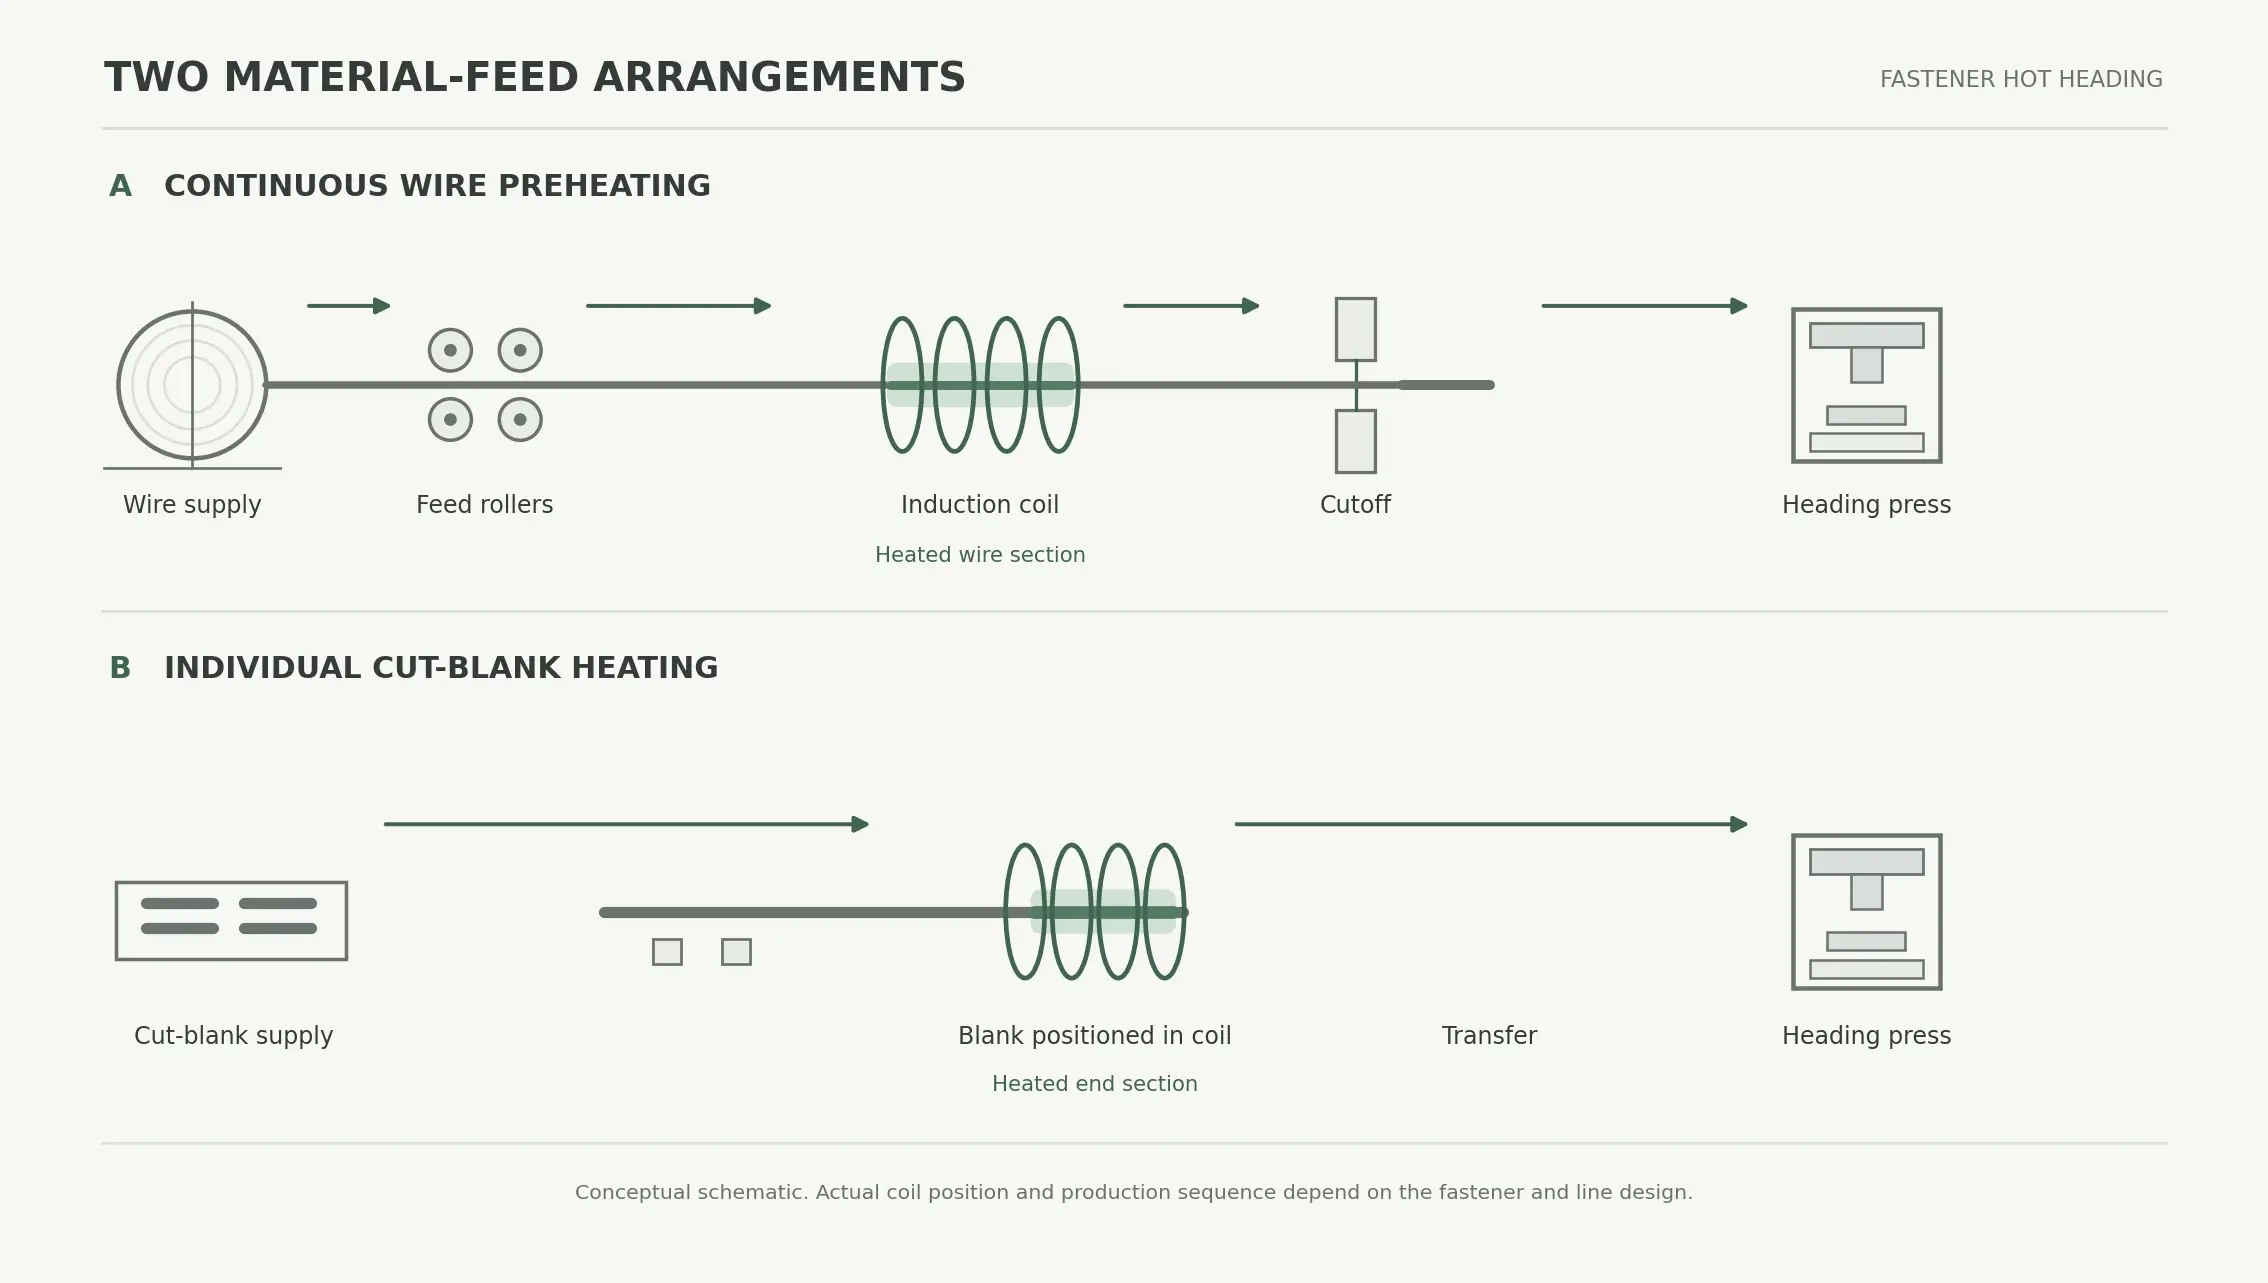
2.1 Ciągłe podgrzewanie drutu stalowego
Na niektórych liniach produkcyjnych elementów złącznych, drut stalowy jest dostarczany z cewki i podawany w sposób ciągły przez system podawania.
Wzdłuż ścieżki drutu można umieścić cewkę indukcyjną, aby podgrzać wymagany odcinek materiału przed późniejszymi operacjami odcinania i kierunkowania.
Typowa sekwencja produkcyjna może obejmować:
①Podawanie i prostowanie drutu.
②Nagrzewanie indukcyjne.
③Przenieś do pozycji odcięcia.
④Cięcie drutu na pojedyncze półfabrykaty.
⑤Dostawa do operacji nagłówkowej.
Dokładna kolejność zależy od układu maszyny i wymaganego procesu formowania.
Ciągłe podgrzewanie drutu jest szczególnie istotne, gdy linia produkcyjna wymaga stabilnej prędkości podawania i stałych warunków termicznych przed odcięciem.
Układ ogrzewania musi być dostosowany do prędkości podawania drutu, temperaturę docelową i odległość między cewką a stacją odcięcia.
2.2 Indywidualne cięcie pustego ogrzewania
Innym możliwym rozwiązaniem jest pocięcie materiału na pojedyncze półfabrykaty przed nagrzewaniem indukcyjnym.
Każdy półfabrykat jest następnie umieszczany w stacji grzewczej, gdzie wymagana sekcja końcowa jest podgrzewana przed przeniesieniem do kombajnu.
Tę konfigurację można wziąć pod uwagę, gdy linia produkcyjna wykorzystuje indywidualne przenoszenie detali lub gdy układ grzewczy musi zostać zintegrowany z istniejącym systemem podawania półfabrykatów.
Ważne uwagi obejmują:
•Długość i średnica pustego materiału
•Orientacja przedmiotu obrabianego
•Pozycja grzewcza
•Czas załadunku i rozładunku
•Przenieść do maszyny czołowej
•Powtarzalność pomiędzy poszczególnymi półfabrykatami
W porównaniu z ciągłym ogrzewaniem drutowym, indywidualne ogrzewanie półfabrykatu stwarza dodatkowe wymagania w zakresie obsługi i pozycjonowania.
Należy wybrać odpowiedni układ w zależności od istniejącej linii produkcyjnej, a nie zakładać, że jedna konfiguracja jest odpowiednia dla wszystkich zastosowań elementów złącznych.
2.3 Wybór pomiędzy dwoma układami
| Namysł | Ciągłe ogrzewanie drutu | Individual Blank Heating |
|---|---|---|
| Przychodzący materiał | Drut zwinięty lub wyprostowany | Wytnij puste miejsca |
| Ruch materialny | Zasilanie ciągłe lub indeksowane | Indywidualna obsługa detalu |
| Pozycja grzewcza | Zdefiniowany przekrój wzdłuż ścieżki przewodu | Zdefiniowana pozycja dla każdego półfabrykatu |
| Główny wymóg kontrolny | Prędkość podawania i konsystencja ogrzewania | Pozycjonowanie i powtarzalność cykli |
| Integracja produkcji | Linia do obróbki drutu | Obsługa pustych miejsc i linia kursu |
Główną różnicą nie jest tylko konstrukcja cewki.
W ten sposób stacja grzewcza wpasowuje się w kompletną sekwencję przygotowania i formowania materiału.
3. Determining the Heated Section for Bolt Head Formation
3.1 Zrozumienie objętości materiału podczas spęczania
Kiedy cylindryczny półfabrykat śruby jest spęczony, materiał z pierwotnej sekcji trzpienia wpływa do wnęki matrycy, tworząc powiększoną główkę.
Ilość potrzebnego materiału zależy od ostatecznej geometrii głowicy.
Do główki w przybliżeniu cylindrycznej, jego teoretyczną objętość można oszacować jako:
VH ≈ π DH2 HH / 4
Gdzie:
— WH = przybliżona objętość głowy
- DH = średnica główki
- HH = wysokość głowy
Do cylindrycznego półfabrykatu początkowego o średnicy DB, odpowiednia teoretyczna długość materiału wynosi:
LB ≈ VH / (p.DB2/4)
Lub:
LB ≈ DH2 HH / DB2
Obliczenie to pozwala na wstępne oszacowanie długości materiału zużytego podczas formowania łba.
Rzeczywista geometria łącznika może obejmować profile sześciokątne, kołnierzy, promienie pod głową, fazowania i inne cechy. Do tych kształtów, the actual CAD volume or drawing-based volume calculation is more appropriate than the cylindrical approximation.
The calculation also does not directly define the required induction heating length.
The heated section must be established according to the forming sequence, material flow, die design and validated temperature distribution.
3.2 Matching the Heated Section to the Forming Operation
The heating region should correspond to the material that needs to undergo deformation.
If the heated section is too short, part of the material required for head formation may not reach the intended thermal condition.
If the heated section is unnecessarily long, additional material may experience thermal exposure without contributing directly to the intended forming operation.
The correct arrangement depends on:
•Original blank diameter
•Wymagane wymiary główki
•Objętość materiału
•Redukcja formująca
•Liczba etapów kursu
•Geometria matrycy
•Gatunek materiału
•Warunki transferu
Dlatego też należy ustalić zależność pomiędzy długością nagrzaną a geometrią łba na podstawie rzeczywistego rysunku łącznika i reprezentatywnych prób formowania.
3.3 Przejście między materiałem ogrzanym i chłodniejszym
Miejscowe ogrzewanie tworzy przejście pomiędzy zamierzonym obszarem formowania a przylegającym materiałem.
To przejście wpływa na zachowanie półwyrobu podczas spęczania.
Celem jest przygotowanie wymaganej sekcji materiału do odkształcenia przy jednoczesnym uniknięciu niepotrzebnego nagrzewania pozostałego materiału.
Na zmianę temperatury ma wpływ sposób ogrzewania, wymiary materiału, warunki pracy i czas, jaki upłynął przed formowaniem.
Do mocowania, istotnym pytaniem jest, czy materiał wprowadzany do matrycy ma wymagane warunki termiczne w całym przekroju objętym odkształceniem.
Ogólna zależność między geometrią cewki, wymiary przedmiotu obrabianego i rozwój strefy podgrzewanej wyjaśniono w naszym powiązanym artykule na temat co określa strefę grzania w nagrzewaniu indukcyjnym końca pręta.
Artykuł ten obejmuje ogólne zasady dotyczące stref grzewczych. W artykule skupiono się na ich zastosowaniu do formowania łba elementu złącznego.
4. Coordinating Heating, Cutoff and Heading Operations
4.1 Czas ogrzewania to tylko jedna część cyklu produkcyjnego
Do linii elementów złącznych o dużej objętości, stacja nagrzewania indukcyjnego musi działać w koordynacji ze sprzętem do podawania i formowania materiału.
Sekwencja produkcyjna może obejmować:
•Podawanie drutu
•Pozycjonowanie materiału
•Podgrzewanie indukcyjne
•Odcięcie
•Transfer przedmiotu obrabianego
•Ładowanie maszyny chodnikowej
•Denerwowanie i rozładunek
Całkowitego cyklu produkcyjnego nie można określić na podstawie samego czasu ogrzewania.
Na przykład, cykl nagrzewania trwający krócej niż jedną sekundę może nadal wymagać dodatkowego czasu na ruch materiału i przejście do następnej operacji.
Całkowita wydajność linii zależy od interakcji pomiędzy tymi etapami.
4.2 Dlaczego czas transferu ma znaczenie
Po wyjściu z cewki indukcyjnej, przedmiot obrabiany zaczyna tracić ciepło do otoczenia.
Temperatura na kombajnie może zatem różnić się od temperatury zmierzonej bezpośrednio po nagrzaniu.
Jest to szczególnie ważne w zastosowaniach wymagających wysokich temperatur formowania lub stosunkowo małych detali z krótkimi drogami przenoszenia.
Układ przenoszenia powinien utrzymywać powtarzalny odstęp pomiędzy ogrzewaniem a formowaniem.
W zautomatyzowanym systemie, wymaga to koordynacji pomiędzy:
•Sterowanie ogrzewaniem indukcyjnym
•Podawanie drutu lub pozycjonowanie półfabrykatu
•Mechanizm odcinający
•Przeniesienie mechaniczne
•Czas maszyny nagłówkowej
Celem nie jest po prostu szybkie podgrzanie każdego blanku, ale dostarczenie go do operacji formowania w stałych warunkach.
4.3 Opublikowany przykład wstępnego podgrzewania drutu elementu złącznego
Ambrell opublikował zgłoszenie dotyczące wstępnego podgrzewania drutu stalowego przed wkręceniem śruby.
Uwzględniono zgłoszone warunki testowe:
| Parametry | Opublikowana wartość |
|---|---|
| Średnica drutu stalowego | 5.4 mm |
| Zasilanie indukcyjne | 30 kW |
| Częstotliwość pracy | 94 kHz |
| Temperatura docelowa | Około 177°C |
| Czas ogrzewania | 0.5 sekundy |
| Czas przeniesienia do pozycji odcięcia | Około 3 sekundy |
W aplikacji wykorzystano specjalnie zaprojektowaną wielozwojową cewkę śrubową.
Podczas testów zastosowano farbę wskazującą temperaturę i termoparę.
Producent podał, że drut utrzymywał wymaganą temperaturę podczas trzysekundowego ruchu od cewki indukcyjnej do pozycji odcięcia.
Liczby te opisują jedno konkretne zastosowanie wstępnego podgrzewania w niskiej temperaturze. Nie są to zalecane ustawienia dla konwencjonalnych naciągów na gorąco lub innych średnic drutu.
Przypadek jest przydatny, ponieważ pokazuje, jak należy łącznie oceniać czas ogrzewania i czas transferu.
Źródło: Ambrell – Drut stalowy do nagrzewania indukcyjnego dla przemysłu elementów złącznych
4.4 Dopasowanie wydajności grzewczej do wydajności prasy nagłówkowej
Dla stacja indukcyjna powinien być dobrany zgodnie z wymaganą wydajnością produkcji i cyklem operacyjnym dalszej kombajnu.
Można rozważyć kilka ustaleń.
Ogrzewanie jednopozycyjne
Układ jednopozycyjny może być odpowiedni, gdy cykl ogrzewania i transport materiału mogą odpowiadać wymaganej szybkości produkcji.
Ogrzewanie wielopozycyjne
Multiple heating positions can allow different workpieces to be processed within an overlapping production sequence.
This may be useful when the heating time is longer than the available loading or transfer interval.
Channel-type heating
For suitable continuous wire or rod applications, a channel-type inductor can provide a defined heating path through which material is continuously or progressively advanced.
The final choice depends on workpiece geometry, material feed method, heating requirements and available production space.
A faster heating station does not necessarily increase overall output if the heading machine or material handling system remains the bottleneck.
5. Temperature Verification and Production Consistency
5.1 Verifying the Required Temperature
Temperature measurement should be selected according to the target temperature, material and production arrangement.
Możliwe metody obejmują:
— Termopary kontaktowe podczas opracowywania procesu.
— Farby lub materiały wskazujące temperaturę.
— Zatwierdzone systemy monitorowania temperatury.
Miejsce pomiaru jest ważne.
Pomiar temperatury powierzchni nie potwierdza automatycznie, że środek większego przedmiotu obrabianego osiągnął wymaganą temperaturę.
Podczas początkowego rozwoju procesu, można ocenić reprezentatywne próbki w celu ustalenia związku między temperaturą powierzchni a wewnętrznym stanem cieplnym.
Jest to szczególnie ważne, gdy operacja formowania wiąże się ze znacznym odkształceniem przekroju poprzecznego przedmiotu obrabianego.
5.2 Czynniki wpływające na konsystencję ogrzewania
Ustalając powtarzalny proces nagrzewania łącznika, należy wziąć pod uwagę następujące czynniki.
Gatunek materiału
Różne gatunki stali mają różne właściwości elektryczne, właściwości termiczne i plastyczne. Temperatura docelowa powinna być zgodna z obowiązującymi wymaganiami dotyczącymi materiału i formowania.
Średnica drutu lub półfabrykatu
Większy przekrój oznacza większą masę termiczną i może wymagać innego cyklu ogrzewania, aby osiągnąć wymaganą temperaturę wewnętrzną.
Temperatura materiału wejściowego
Zmiany temperatury materiału pomiędzy seriami produkcyjnymi mogą wpływać na reakcję na ogrzewanie.
Karmienie i pozycjonowanie
Różnice w prędkości materiału, głębokość wsunięcia lub położenie przedmiotu obrabianego mogą zmienić relację pomiędzy cewką a zamierzoną sekcją grzejną.
Interwał transferu
Różne czasy transferu mogą skutkować różnymi temperaturami, gdy obrabiany przedmiot dociera do kombajnu.
Przepis na ogrzewanie
Moc, częstotliwość i czas nagrzewania należy ustalić łącznie, a nie regulować niezależnie bez oceny wynikowego stanu przedmiotu obrabianego.
5.3 Process Monitoring and Production Records
Do zastosowań produkcyjnych, recording the main process conditions can help identify changes between workpieces and production runs.
Przydatne informacje obejmują:
•Material grade and batch
•Średnica drutu lub półfabrykatu
•Długość przedmiotu obrabianego
•Przepis na ogrzewanie
•Power and frequency settings
•Czas ogrzewania
•Feeding speed
•Measured exit temperature
•Transfer time
•Heading machine cycle
These records can help distinguish heating-related variations from problems originating in material preparation or the forming equipment.
5.4 Investigating Forming Variation
Not every problem in bolt head formation originates from induction heating.
Na przykład:
| Zaobserwowany stan | Areas to investigate |
|---|---|
| Incomplete head formation | Available material volume, blank dimensions, material temperature and die filling |
| Variation in head dimensions | Blank consistency, material positioning, die condition and forming sequence |
| Inconsistent forming between successive blanks | Heating repeatability, incoming material variation and press operation |
| Nadmierna skala powierzchniowa | Temperatura, czasie w podwyższonej temperaturze i otaczającej atmosferze |
| Nieprawidłowo uformowana głowa | Puste pozycjonowanie, oprzyrządowanie do przenoszenia i nagłówków |
Obserwacje te stanowią punkt wyjścia do dalszych badań, a nie automatyczne diagnozy.
Przed zmianą parametrów procesu należy ocenić proces nagrzewania wraz z rzeczywistą operacją formowania.
6. Establishing an Induction Heating Process for Fastener Production
Przed wyborem ogrzewania indukcyjnego, producent powinien określić wymagania dotyczące elementów złącznych i produkcji.
| Informacje o aplikacji | Zamiar |
|---|---|
| Gatunek materiału | Ustala wymagania dotyczące ogrzewania specyficzne dla materiału |
| Przychodząca forma materialna | Określa obsługę drutu lub pojedynczego półfabrykatu |
| Średnica drutu lub półfabrykatu | Wpływa na masę termiczną i reakcję na ogrzewanie |
| Pusta długość | Wpływa na karmienie i pozycję |
| Wymagana geometria główki | Pomaga oszacować materiał potrzebny do spęczania |
| Wymagana sekcja podgrzewana | Definiuje zamierzony obszar formowania |
| Docelowa temperatura formowania | Establishes the thermal objective |
| Szybkość produkcji | Determines required heating capacity |
| Heading machine cycle | Defines downstream processing requirements |
| Transfer arrangement | Helps evaluate temperature loss before forming |
Dla induction heating configuration should then be developed around these conditions.
A dedicated coil may be appropriate for a particular wire or blank size. Multi-position arrangements may be considered for higher production requirements, while channel-type configurations may be suitable for continuous material feeding.
The final heating cycle should be validated using representative production material.
A complete application test should verify:
•The intended heated-section position
•The required temperature condition
•Repeatability between successive workpieces
•Warunki transferu
•Compatibility with the heading machine cycle
•The resulting forming quality
The objective is to establish a repeatable heating-to-forming process rather than simply achieve a temperature reading on an individual sample.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
What temperature is required for induction heating before hot heading?
The required temperature depends on the material and forming process. For steel fasteners, Inductotherm Group reports typical hot-working temperatures of approximately 1,050–1,150°C, while certain warm-working applications use lower temperatures. The actual process specification must be established for the particular material and fastener design.
Can induction heating be used before cold heading?
Induction preheating can be used in certain applications where a manufacturer wants to reduce forming loads or tooling stress compared with conventional cold forming. Jednak, powstały proces powinien być zdefiniowany zgodnie z rzeczywistymi wymaganiami dotyczącymi temperatury i formowania, a nie automatycznie klasyfikowany jako konwencjonalny proces spęczania na gorąco.
Czy cały półfabrykat śruby wymaga podgrzania??
Niekoniecznie. Ogrzewanie indukcyjne może skoncentrować energię w sekcji wymaganej do uformowania głowy. Odpowiednia długość podgrzewania zależy od geometrii półfabrykatu, wymiary główki i kolejność formowania.
Dlaczego czas transferu jest ważny w przypadku łączenia na gorąco?
Przedmiot obrabiany po opuszczeniu cewki indukcyjnej traci ciepło. Zmiana czasu transferu może zatem spowodować zmianę temperatury w kombajnie kombajnowym. Ogrzewanie i obsługa materiału powinny być skoordynowane, aby utrzymać spójne warunki formowania.
Czy ten sam układ nagrzewania indukcyjnego może przetwarzać śruby o różnych rozmiarach??
Różne średnice drutu, długości półfabrykatów i geometria główki mogą wymagać różnych układów cewek i warunków ogrzewania. Typowy system ogrzewania może obsługiwać wiele rozmiarów, jednak jego przydatność należy zweryfikować poprzez testowanie aplikacji.
Podsumowanie
Nagrzewanie indukcyjne zapewnia elastyczną metodę przygotowania półwyrobów z drutu i śrub przed osadzeniem elementu złącznego.
Jego wartość wynika z możliwości nagrzania wybranego odcinka materiału oraz zintegrowania operacji nagrzewania z podawaniem drutu, urządzenia do odcinania i dalszego formowania.
Dla producentów elementów złącznych, ważne kwestie wykraczają poza czas ogrzewania. Dostępna ilość materiału, wymagana temperatura formowania, Lokalizacja sekcji podgrzewanej i kolejność przenoszenia wpływają na końcowy proces produkcyjny.
Dlatego też należy opracować niezawodny układ ogrzewania indukcyjnego, korzystając z rzeczywistego rysunku elementu złącznego, specyfikacja materiału i wymagania maszyny chodnikowej.
Oceniając ogrzewanie i formowanie jako połączone operacje produkcyjne, producenci mogą ustalić bardziej spójne warunki formowania łbów śrub i produkcji elementów złącznych na dużą skalę.
Potrzebujesz procesu nagrzewania indukcyjnego dla łącznika na gorąco?
Podaj nam swoją klasę materiału, wymiary drutu lub półfabrykatu, wymagana geometria głowicy i wydajność produkcyjna. Firma Kechuang może pomóc w wyborze odpowiedniego rozwiązania nagrzewania indukcyjnego do produkcji elementów złącznych.


