
Lokalne ogrzewanie indukcyjne podczas formowania walcowego: Ogrzewanie krawędziowe, Formowalność i kontrola procesu
Formowanie na walcach to ciągły proces formowania metalu stosowany do produkcji profili o określonych kształtach przekroju poprzecznego. Do obróbki stali o dużej wytrzymałości lub profili o wymagającej geometrii krawędzi i naroży, konwencjonalne formowanie na zimno może wiązać się z dużą odpornością na formowanie, zlokalizowane stężenie odkształceń, i odchylenia wymiarowe.
Lokalne ogrzewanie indukcyjne podczas formowania rolek umożliwia podgrzanie wybranych obszarów odkształcenia przed wejściem ich do sekcji formującej. Poprzez koncentrację energii cieplnej w określonych obszarach, proces ten może zmienić lokalne właściwości materiału i poprawić warunki formowania bez konieczności podgrzewania całego przedmiotu obrabianego.
Podejście to zbadano przy produkcji rur kwadratowych o dużej wytrzymałości i można je również zastosować do specjalistycznych operacji formowania profili metalowych, które wymagają miejscowego nagrzewania krawędzi.
Jednak, zastosowania te niekoniecznie korzystają z tego samego układu ogrzewania. Ogrzewanie narożników rury kwadratowej i podgrzewanie krawędzi wzdłużnych karbowanego metalowego profilu nośnego wiąże się z różnymi geometriami detali i konfiguracjami induktora.
W artykule omówiono zasady miejscowego nagrzewania indukcyjnego podczas formowania walcowego, jego wpływ na odkształcalność i sprężystość, oraz czynniki wpływające na konsystencję ogrzewania i jakość gotowego profilu.
2. Dlaczego w procesie formowania rolek stosuje się miejscowe ogrzewanie??
3. Gdzie stosuje się lokalne ogrzewanie indukcyjne?
4. Jak lokalne ogrzewanie wpływa na odkształcalność i sprężynowanie
5. Czynniki wpływające na konsystencję podczas ogrzewania i formowania walcowego
6. Względy materiałowe i ograniczenia procesu
7. Monitorowanie procesu i kontrola jakości formowania
8. Kiedy odpowiednie jest formowanie walcowe wspomagane indukcyjnie?
1. Co to jest lokalne ogrzewanie indukcyjne podczas formowania rolek?
Lokalne nagrzewanie indukcyjne podczas formowania rolek łączy ogrzewanie elektromagnetyczne z odkształceniem mechanicznym pod wpływem sprzętu walcującego.
A cewka indukcyjna wytwarza zmienne pole magnetyczne, indukowanie prądu elektrycznego w przewodzącym przedmiocie obrabianym. Opór elektryczny przekształca tę energię w ciepło w wybranym obszarze.
W odróżnieniu od konwencjonalnego ogrzewania piecowego, proces nie wymaga, aby cały przedmiot obrabiany osiągnął tę samą temperaturę.
W zależności od zastosowania, sekcja grzewcza może być zainstalowana przed stanowiskiem formowania lub zintegrowana z ciągłą linią produkcyjną.
Typowa sekwencja procesu obejmuje:
①Podawanie i pozycjonowanie profilu metalowego.
②Zastosowanie nagrzewania indukcyjnego do wybranego obszaru odkształcenia.
③Przesuwanie nagrzanego obszaru w stronę rolek formujących.
④Zastosowanie siły mechanicznej w celu uzyskania wymaganej geometrii.
⑤Kontrola gotowego profilu.
W literaturze badawczej, powiązane procesy są często opisywane jako formowanie walcowe z częściowym ogrzewaniem (PHRF) lub lokalne formowanie walcowe wspomagane ogrzewaniem indukcyjnym.
Terminy te opisują powiązane podejścia, nie powinny być jednak automatycznie traktowane jako identyczne. Częściowe ogrzewanie opisuje strategię lokalnego ogrzewania, podczas gdy nagrzewanie indukcyjne identyfikuje źródło energii.
Ważne jest również rozróżnienie formowania na rolkach od walcowania na gorąco. Formowanie rolkowe stopniowo wygina metal poprzez rolki formujące, aby utworzyć określony przekrój poprzeczny, podczas gdy walcowanie na gorąco wykorzystuje przede wszystkim odkształcenie ściskające w celu zmiany grubości lub przekroju metalu.
2. Dlaczego w procesie formowania rolek stosuje się miejscowe ogrzewanie??
Miejscowe nagrzewanie jest brane pod uwagę, gdy pewne obszary profilu metalowego wymagają ulepszonych warunków formowania.
Nie jest to konieczne w przypadku każdego zastosowania formowania rolek. Konwencjonalne formowanie na zimno pozostaje odpowiednie dla wielu materiałów i geometrii profili.
2.1 Zmniejszenie lokalnego oporu formowania
Właściwości mechaniczne stali zmieniają się wraz z temperaturą. W odpowiednich warunkach, ogrzewanie zmniejsza odporność materiału na odkształcenia plastyczne.
Może to być korzystne, gdy wymagana jest operacja formowania:
•Stal o wysokiej wytrzymałości i stosunkowo ograniczonej odkształcalności w temperaturze pokojowej
•Wąska geometria narożników
•Miejscowe odkształcenie krawędzi
•Wysoka koncentracja odkształceń w wybranych obszarach formowania
Przez ogrzewanie obszaru odkształcenia, operacja formowania może wykorzystywać zachowanie mechaniczne materiału zależne od temperatury.
Celem jest poprawa warunków w obszarze podlegającym deformacji, a nie niepotrzebne nagrzewanie całego profilu.
2.2 Poprawa lokalnej formowalności
Odkształcalność opisuje zdolność materiału do odkształcenia plastycznego bez powstawania niedopuszczalnych defektów.
Podczas formowania rolek, odkształcenie nie rozkłada się równomiernie na całym profilu. Narożniki, obszary zginania, i krawędzie mogą podlegać większym miejscowym naprężeniom niż sekcje stosunkowo płaskie.
Gdy plastyczność materiału jest niewystarczająca dla wymaganego odkształcenia, Miejscowe ogrzewanie może pomóc zmniejszyć ryzyko uszkodzeń powstałych na skutek formowania.
Badania Penga i in. w Chiński dziennik inżynierii zbadali nagrzewanie indukcyjne narożników rur kwadratowych o wysokiej wytrzymałości przed wtórnym formowaniem walcowym. W badaniu wykazano lepszą odkształcalność naroży dzięki miejscowemu nagrzewaniu przy jednoczesnym zachowaniu właściwości nieodkształconych obszarów.
Ustalenia dotyczą konkretnej rury stalowej o wysokiej wytrzymałości i badanych warunków eksperymentalnych, zamiast ustalać uniwersalny wynik dla wszystkich operacji formowania rolek.
2.3 Unikanie niepotrzebnego nagrzewania całego profilu
Niektóre profile wymagają deformacji głównie wzdłuż wybranych krawędzi lub narożników.
Ogrzewanie całego przekroju może zatem okazać się niepotrzebne.
Zlokalizowane ogrzewanie indukcyjne pozwala na skupienie się układu grzewczego na obszarach wymagających dodatkowej odkształcalności, podczas gdy otaczające obszary pozostają poza podstawową strefą grzewczą.
Podejście to może być szczególnie przydatne, gdy geometria profilu i kolejność produkcji pozwalają na integrację sekcji grzewczej z urządzeniami do mechanicznego formowania.
3. Gdzie stosuje się lokalne ogrzewanie indukcyjne?
Miejsce ogrzewania zależy od geometrii profilu i rodzaju wymaganego odkształcenia.
Szczególnie istotne są dwie różne konfiguracje: ogrzewanie narożników rur kwadratowych o dużej wytrzymałości oraz ogrzewanie krawędzi wzdłużnych specjalistycznych metalowych profili nośnych.
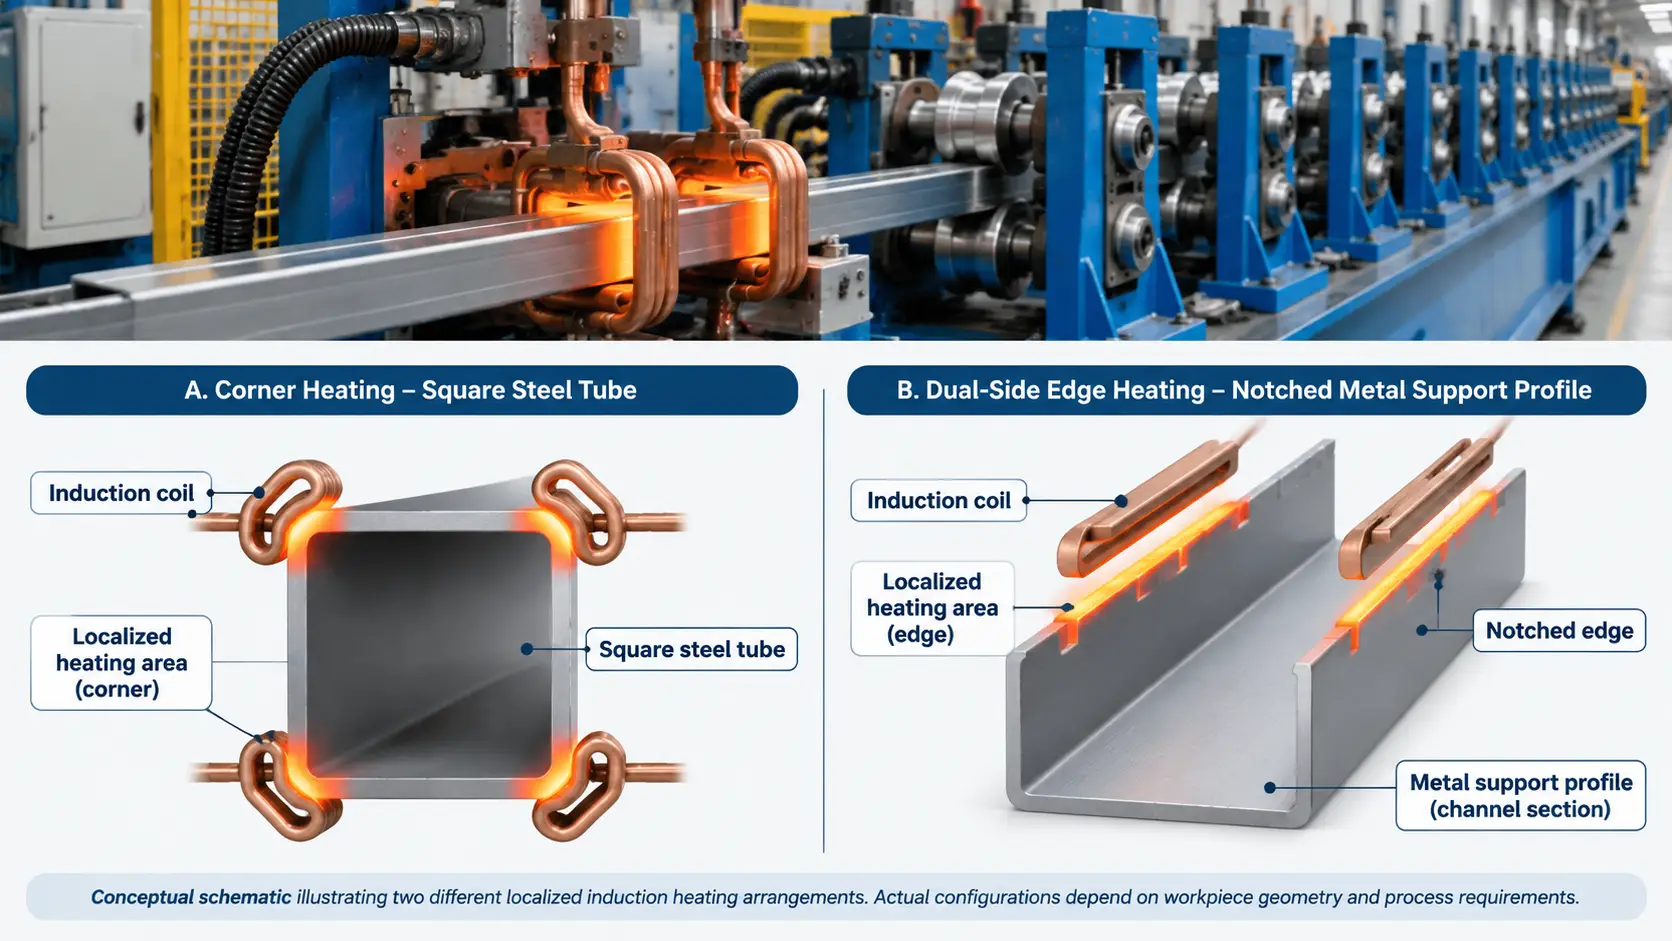
3.1 Ogrzewanie narożne w rurach kwadratowych o wysokiej wytrzymałości
W kwadratowych i prostokątnych kształtownikach stalowych, narożniki są ważnymi obszarami deformacji.
Podczas formowania rolek, wokół tych obszarów materiał ulega zginaniu i odkształceniom plastycznym. Stal o wysokiej wytrzymałości może ulegać znacznemu umocnieniu przez odkształcenie i miejscowej odporności na formowanie.
Lokalne ogrzewanie indukcyjne można zastosować w obszarach narożnych przed kolejną operacją formowania.
Badania Penga i in. zbadali to podejście, stosując cewki indukcyjne umieszczone w celu podgrzewania narożników rur kwadratowych o wysokiej wytrzymałości.
Badanie wykazało lepszą odkształcalność naroży, ale także zidentyfikował ważne kwestie związane z procesem, w tym akumulację metalu wokół zewnętrznych narożników i powstawanie mikropęknięć w określonych warunkach formowania.
Odrębne badanie Wanga i in. zbadali wpływ temperatury nagrzewania indukcyjnego na mikrostrukturę i właściwości mechaniczne rur kwadratowych HSLA.
W pracy zbadano różne zakresy temperatur nagrzewania i ich wpływ na mikrostrukturę narożników, właściwości mechaniczne, i wydajność formowania.
Badania te pokazują, że temperatura ogrzewania nie jest po prostu kwestią zwiększenia odkształcalności. Wpływa również na ewolucję mikrostruktury i właściwości mechaniczne gotowego przekroju.
Należy zatem ustalić odpowiednie warunki ogrzewania dla konkretnego gatunku stali, oryginalny stan materiału, i tworzenie sekwencji.
3.2 Wzdłużne nagrzewanie krawędzi w karbowanych metalowych profilach nośnych
Innym zastosowaniem są metalowe profile nośne, których krawędzie wzdłużne wymagają miejscowego odkształcenia.
Praktyczna konfiguracja przemysłowa wykorzystuje dwie cewki indukcyjne umieszczone po przeciwnych stronach profilu.
Ogólny układ obejmuje:
•Metalowy profil nośny w kształcie ceownika z regularnie rozmieszczonymi nacięciami krawędziowymi
•Dwie cewki indukcyjne umieszczone w pobliżu krawędzi wzdłużnych
•Miejscowe ogrzewanie obu obszarów brzegowych
•Mechanizm podający i prowadzący
•Sprzęt do walcowania tworzący podgrzewane krawędzie
W miarę przesuwania się profilu do przodu, obie krawędzie wzdłużne przechodzą przez odpowiadające im obszary grzewcze przed wejściem do sekcji walcowania.
Środkowa część profilu pozostaje poza głównymi obszarami grzewczymi.
Układ ten różni się od ogrzewania narożnego w rurach kwadratowych. Regiony docelowe, geometria przedmiotu obrabianego, i położenie cewki indukcyjnej są różne.
Prawdziwym przykładem przemysłowym jest Linia do formowania walcowego wspomaganego indukcyjnie metalowych profili nośnych.
Zaprezentowane urządzenie łączy w sobie dwustronne, indukcyjne nagrzewanie krawędzi, ciągłe karmienie, prowadzenie przedmiotu obrabianego, i mechaniczne walcowanie krawędzi.
Nacięcia wprowadzają dodatkowe uwagi projektowe. Gdy przerwane krawędzie przemieszczają się przez obszar ogrzewania indukcyjnego, zmienia się ilość i geometria metalu pod cewkami indukcyjnymi. Może to mieć wpływ na lokalne sprzężenie elektromagnetyczne.
Dlatego układ cewki indukcyjnej i narzędzia do walcowania muszą być zaprojektowane w oparciu o rzeczywiste wymiary profilu i geometrię karbu.
Demonstracja sprzętu przedstawia układ ogrzewania i walcowania, ale sam w sobie nie ustala uniwersalnej temperatury roboczej, Prędkość produkcji, lub tolerancję wymiarową.
4. Jak lokalne ogrzewanie wpływa na odkształcalność i sprężynowanie
Miejscowe ogrzewanie zmienia reakcję mechaniczną materiału podczas formowania. Dwa ważne czynniki to odkształcalność i sprężystość.
4.1 Wpływ na odkształcalność
Ogrzewanie może zmniejszyć odporność na odkształcenia i zmienić zdolność materiału do kompensowania odkształceń plastycznych.
Do profili stalowych o dużej wytrzymałości, może to być ważne w obszarach, w których konwencjonalne formowanie na zimno powoduje duże stężenie odkształceń.
Efekt zależy od kilku zmiennych:
•Gatunek stali i początkowa mikrostruktura
•temperatura grzewczego
•szybkość nagrzewania
•Czas pomiędzy nagrzaniem a odkształceniem
•Lokalne odkształcenie i geometria formowania
Badanie Wanga i in. na rurach kwadratowych HSLA wykazały, że różne zakresy temperatur ogrzewania indukcyjnego powodują różne reakcje mikrostrukturalne i mechaniczne.
Wyniki podkreślają, dlaczego należy opracować warunki ogrzewania dla materiału i operacji formowania, a nie wybierać je na podstawie ogólnych zaleceń dotyczących temperatury.
4.2 Wpływ na Springback
Sprężynowanie następuje, gdy odkształcenie sprężyste zostaje uwolnione po usunięciu siły formującej.
Może to spowodować odchylenie gotowego profilu od zamierzonego kąta, krzywizna, lub wymiary przekroju.
Na wielkość sprężynowania wpływa:
•Wytrzymałość materiału i właściwości elastyczne
•Grubość profilu
•Promień gięcia
•Kąt formowania
•Geometria rolki
•Sekwencja formowania
•Temperatura podczas odkształcania
Zbadano także częściowe formowanie walcowe z nagrzewaniem jako metodę wpływania na sprężystość stali o wysokiej wytrzymałości.
Na przykład, Mehari i Han badali wpływ częściowego formowania walców nagrzewających na sprężynowanie w kształtownikach stali o wysokiej wytrzymałości.
Badania te dostarczają istotnych dowodów na temat miejscowego formowania wspomaganego ogrzewaniem, jednak zawarte w nim wnioski należy interpretować w kontekście konkretnego badanego procesu i warunków materiałowych.
Miejscowe ogrzewanie może mieć wpływ na sprężynowanie, ale nie eliminuje to automatycznie odzyskiwania wymiarów po formowaniu.
4.3 Równoważenie odkształcalności i właściwości materiału
Poprawa plastyczności to tylko jedna część procesu.
Nadmierne ogrzewanie może zmienić mikrostrukturę, właściwości mechaniczne, i stan powierzchni materiału.
Do niektórych stali o wysokiej wytrzymałości, zakres temperatur wymagany do poprawy zachowania podczas formowania należy również ocenić w odniesieniu do pierwotnego stanu materiału i wymaganych właściwości gotowego elementu.
Celem jest ustalenie odpowiedniej równowagi pomiędzy wymaganiami dotyczącymi odkształcenia a wydajnością materiału.
5. Czynniki wpływające na konsystencję podczas ogrzewania i formowania walcowego
Ogrzewanie i formowanie mechaniczne należy traktować jako jeden skoordynowany proces.
Kilka zmiennych wpływa na to, czy wybrane obszary będą równomiernie ogrzewane i czy gotowy profil będzie miał wymaganą geometrię.
5.1 Klasa i grubość materiału
Różne gatunki stali mają różne elektryczny, magnetyczny, termiczny, i właściwości mechaniczne.
Właściwości te wpływają na sprzężenie elektromagnetyczne, zachowanie podczas ogrzewania, oraz reakcję materiału na odkształcenie.
Grubość wpływa również na przenoszenie ciepła i rozkład temperatury w przekroju.
Układ cewki indukcyjnej i warunki pracy opracowane dla jednego materiału nie powinny być automatycznie stosowane do innego gatunku stali lub grubości profilu.
5.2 Geometria i luz cewki indukcyjnej
Induktor musi być zaprojektowany w oparciu o docelowy obszar ogrzewania i rzeczywistą geometrię przedmiotu obrabianego.
Ważne uwagi obejmują:
•Kształt i wymiary cewki indukcyjnej
•Odległość między cewką indukcyjną a przedmiotem obrabianym
•Przekrój profilu
•Pozycja krawędziowa lub narożna
•Geometria wycięcia
•Wyrównanie przedmiotu obrabianego
Luz musi umożliwiać przejście profilu przez sekcję grzewczą bez zakłóceń mechanicznych.
Jednocześnie, sprzęgło elektromagnetyczne musi być odpowiednie do zamierzonej operacji ogrzewania.
Do profili karbowanych, zmieniająca się geometria krawędzi sprawia, że konstrukcja cewki indukcyjnej jest szczególnie ważna.
5.3 Odległość między sekcjami grzewczymi i walcowanymi
Po opuszczeniu obszaru nagrzewania indukcyjnego, przedmiot obrabiany zaczyna się ochładzać.
Odległość pomiędzy sekcją grzejną a rolkami formującymi wpływa zatem na temperaturę, w której następuje odkształcenie.
Jeżeli odległość jest zbyt duża dla zamierzonego procesu, materiał może stracić znaczną ilość ciepła przed dotarciem do stanowiska formowania.
Rozmieszczenie sprzętu powinno uwzględniać wymaganą temperaturę formowania, ruch przedmiotu obrabianego, i dostępną przestrzeń instalacyjną.
5.4 Prędkość podawania i moc grzewcza
W ciągłej produkcji, prędkość podawania określa, jak długo każda sekcja profilu pozostaje w efektywnym obszarze ogrzewania.
Przy danym poborze mocy i układzie grzewczym, zwiększenie prędkości linii generalnie zmniejsza ilość energii dostarczanej na jednostkę długości.
Dlatego moc grzewcza i prędkość podawania muszą być skoordynowane.
Inne istotne zmienne obejmują:
•Efektywna długość ogrzewania
•Położenia wyrobu
•Grubość materiału
•Temperatura materiału na wlocie
•Sprzężenie elektromagnetyczne
Stabilny proces produkcyjny wymaga powtarzalnych warunków pracy, a nie polegania wyłącznie na mocy grzewczej.
5.5 Geometria i wyrównanie narzędzia tocznego
Sekcja toczenia określa, w jaki sposób siła mechaniczna jest przykładana do nagrzanego materiału.
Główne rozważania obejmują:
•Profil rolkowy
•Luz rolkowy
•Wyrównanie narzędzia
•Sekwencja formowania
•Wymagana wykończona geometria krawędzi
Do profili z regularnie rozmieszczonymi nacięciami, układ toczny musi uwzględniać przerwane krawędzie, zachowując jednocześnie wymagane położenie przedmiotu obrabianego.
Nawet jeśli warunki ogrzewania są stałe, nieodpowiednia geometria walców lub nieprawidłowe ustawienie mogą powodować odchylenia wymiarowe i nierówne odkształcenia.
Dlatego też nagrzewanie i walcowanie należy opracowywać łącznie dla tej samej specyfikacji przedmiotu obrabianego.
6. Względy materiałowe i ograniczenia procesu
Miejscowe nagrzewanie indukcyjne nie jest odpowiednie dla każdego materiału lub operacji formowania.
Przed wprowadzeniem procesu należy ocenić kilka ograniczeń.
Właściwości materiału
Stale o wysokiej wytrzymałości i stale poddane obróbce cieplnej mogą być wrażliwe na cykle termiczne. Nadmierne ogrzewanie może zmienić ich mikrostrukturę i właściwości mechaniczne.
Utlenianie powierzchniowe
W zależności od materiału i warunków ogrzewania, W nagrzanym obszarze może dojść do utleniania i zgorzeliny powierzchniowej.
Nierównomierne nagrzewanie
Zmiany luzu cewki indukcyjnej, pozycjonowanie przedmiotu obrabianego, lub geometria profilu może mieć na to wpływ konsystencja grzewcza.
Złożona geometria profilu
Nacięcia, ostre narożniki, a zmieniające się przekroje mogą wpływać na sprzężenie elektromagnetyczne i luz mechaniczny.
Tworzenie ograniczeń
Miejscowe ogrzewanie nie jest w stanie skompensować zasadniczo niewłaściwej geometrii walca, nieprawidłowe oprzyrządowanie, lub niewłaściwa kolejność formowania.
Nie ma uniwersalnej temperatury ogrzewania, częstotliwość, lub ustawienie mocy dla wszystkich zastosowań w zakresie formowania walcowego wspomaganego indukcyjnie.
Proces należy ustalić zgodnie z rzeczywistym materiałem, wymiary profilu, wymagania dotyczące odkształceń, i warunki produkcji.
7. Monitorowanie procesu i kontrola jakości formowania
Monitorowanie procesu jest konieczne w celu ustalenia, czy operacje ogrzewania i formowania pozostają spójne podczas produkcji.
Podejście kontrolne powinno obejmować zarówno etap nagrzewania, jak i gotowy profil.
7.1 Sprawdzanie warunków ogrzewania
Ważne zmienne procesowe mogą obejmować:
•Moc wyjściowa indukcyjna
•Częstotliwość pracy
•Prędkość podawania przedmiotu obrabianego
•Czas nagrzewania lub efektywna długość nagrzewania
•Odległość cewki indukcyjnej od przedmiotu obrabianego
•Temperatura w zamierzonym obszarze formowania
Tam, gdzie wymagane jest sprzężenie zwrotne temperatury, należy zastosować odpowiednio skalibrowany przyrząd pomiarowy.
Pomiar temperatury w podczerwieni może być przydatny do przenoszenia profili, ale konfiguracja pomiaru musi uwzględniać stan powierzchni, emisyjność, oraz położenie obszaru pomiarowego.
7.2 Sprawdzanie gotowej geometrii profilu
Gotowy profil należy sprawdzić z podanym rysunkiem.
W zależności od zastosowania, kontrola może obejmować:
•Ogólne wymiary profilu
•Położenie krawędzi i kąt formowania
•Promień narożnika
•Geometria przekroju
•Symetria pomiędzy dwoma krawędziami
•Spójność wymiarowa na całej długości profilu
Do profili z wycięciami, uformowane krawędzie należy również sprawdzić wokół przerwanych odcinków.
7.3 Sprawdzanie stanu powierzchni i materiału
Kontrola wzrokowa może zidentyfikować utlenianie powierzchni, skalę, i widoczne uszkodzenia formujące.
Do krytycznych zastosowań stali o wysokiej wytrzymałości, może być wymagana dodatkowa ocena materiału, jeśli cykl ogrzewania może wpłynąć na pierwotne właściwości mechaniczne.
Wymagania kontrolne należy ustalić zgodnie ze specyfikacją materiału i wymaganiami dotyczącymi końcowego komponentu.
Celem monitorowania procesu nie jest po prostu utrzymanie określonej temperatury ogrzewania. Ma to na celu zapewnienie, że warunki ogrzewania i formowania konsekwentnie dają wymagany gotowy profil.
8. Kiedy odpowiednie jest formowanie walcowe wspomagane indukcyjnie?
Formowanie rolkowe wspomagane indukcyjnie warto rozważyć, gdy konwencjonalne warunki formowania są niewystarczające dla konkretnego materiału lub geometrii profilu.
Potencjalne zastosowania obejmują:
•Profile stalowe o wysokiej wytrzymałości wymagające lepszej lokalnej odkształcalności
•Kwadratowe i prostokątne profile zamknięte z wymagającym odkształceniem narożników
•Profile metalowe wymagające miejscowego formowania krawędzi wzdłużnych
•Ząbkowane profile nośne wymagające specjalistycznego walcowania krawędzi
•Ciągłe linie produkcyjne, w których ogrzewanie można zintegrować z urządzeniami do podawania i formowania
Przed wybraniem procesu, producenci powinni ocenić:
①Klasa materiału i oryginalny stan materiału.
②Przekrój i grubość profilu.
③Kieruj na regiony grzewcze.
④Wymagana gotowa geometria.
⑤Siła formowania i rozmieszczenie oprzyrządowania.
⑥Docelowa prędkość produkcji.
⑦Wymagania dotyczące kontroli i wymiarów.
Rysunki detali i specyfikacje materiałów są szczególnie przydatne przy ocenie nowego zastosowania.
Do specjalistycznych metalowych profili nośnych, na rysunku gotowej krawędzi należy również wskazać wymiary wycięcia i wymagane odkształcenie krawędzi.
9. Często zadawane pytania
Czy nagrzewanie indukcyjne poprawia formowanie rolek??
Może poprawić lokalne warunki formowania, zmieniając reakcję mechaniczną materiału w wybranych obszarach odkształcenia.
Rzeczywista korzyść zależy od właściwości materiału, warunki grzewcze, i geometrię profilu.
Czy cały profil metalowy jest nagrzewany podczas formowania walcowego wspomaganego indukcyjnie?
Nie. Lokalne ogrzewanie indukcyjne ma na celu koncentrację energii w wybranych regionach.
W zależności od zastosowania, mogą to być narożniki rur kwadratowych, obszary zginania, lub wzdłużnych krawędzi profili.
Czy nagrzewanie indukcyjne może zmniejszyć sprężynowanie podczas formowania rolek??
Miejscowe ogrzewanie może wpływać na sprężystość poprzez zmianę reakcji mechanicznej materiału podczas formowania.
W badaniach zbadano formowanie walcowe z częściowym ogrzewaniem jako metodę kontrolowania sprężynowania stali o wysokiej wytrzymałości. Jednak, wynik zależy od konkretnego materiału i warunków procesu.
Jak prędkość podawania wpływa na nagrzewanie indukcyjne?
Prędkość podawania wpływa na czas, jaki każda sekcja przedmiotu obrabianego spędza w efektywnym obszarze ogrzewania.
Przy danej pobranej mocy, wyższa prędkość linii generalnie zmniejsza pobór energii na jednostkę długości. Dlatego moc grzewcza i prędkość podawania muszą być skoordynowane.
Czy ogrzewanie indukcyjne można zintegrować z istniejącym sprzętem do formowania rolek??
W niektórych zastosowaniach, sekcję nagrzewania indukcyjnego można zintegrować z istniejącym sprzętem do podawania i walcowania.
Jednak, wykonalność zależy od dostępnej przestrzeni instalacyjnej, geometria profilu, prześwit cewki indukcyjnej, wymagania elektryczne, i wymaganą kolejność formowania.
10. Podsumowanie
Lokalne nagrzewanie indukcyjne podczas formowania walcowego pozwala na poprawę warunków formowania wybranych obszarów profili metalowych bez konieczności nagrzewania całego przedmiotu obrabianego.
Poprzez koncentrację ogrzewania elektromagnetycznego w określonych narożnikach lub krawędziach, proces ten może wpływać na lokalną odkształcalność, odporność na odkształcenia, i zachowanie sprężyste.
Jednak, spójne wyniki wymagają czegoś więcej niż tylko wybrania odpowiedniego zasilacza indukcyjnego. Właściwości materiału, geometria cewki indukcyjnej, pozycjonowanie przedmiotu obrabianego, prędkość podawania, odległość nagrzewania do walcowania, i konstrukcję narzędzia do toczenia należy rozpatrywać łącznie.
Dla producentów przetwarzających profile stalowe o wysokiej wytrzymałości lub specjalistyczne metalowe profile nośne, formowanie na rolkach wspomagane indukcyjnie może stanowić alternatywę, gdy konwencjonalne warunki formowania są niewystarczające.
Najbardziej odpowiednie rozwiązanie opracowywane jest w oparciu o rzeczywistą geometrię przedmiotu obrabianego, specyfikacją materiału, wymagany wynik formowania, i warunki produkcji.
Potrzebujesz dostosowanej konfiguracji formowania walcowego wspomaganego indukcyjnie?
Udostępnij swój rysunek profilowy i specyfikację materiału. Możemy ocenić, czy zlokalizowane nagrzewanie indukcyjne pasuje do Twojego procesu formowania.


