
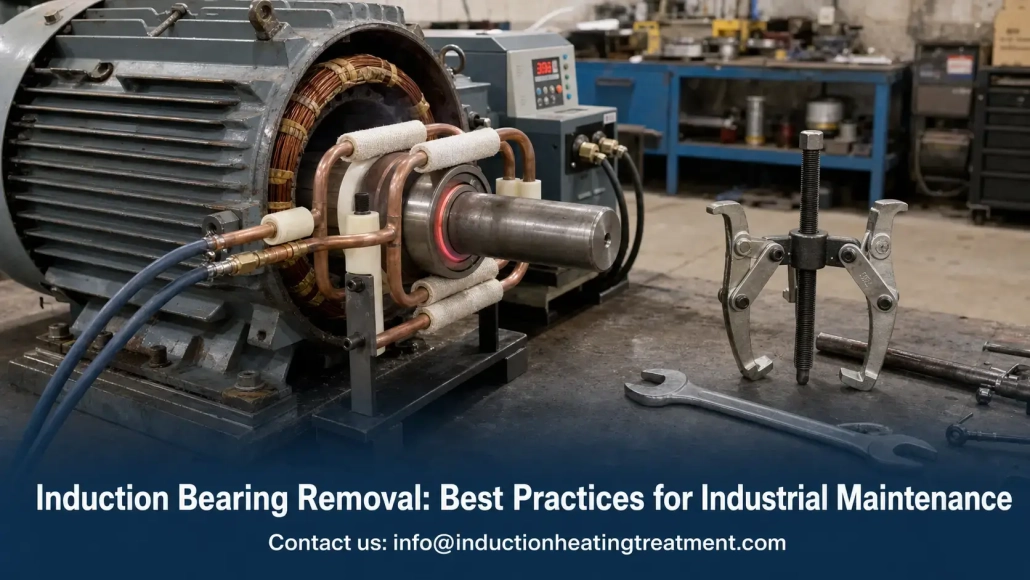
Indukcyjne zdejmowanie łożysk: 5 Dobre praktyki ochrony wałów i ograniczania przestojów
Indukcyjne demontowanie łożysk podgrzewa zablokowany pierścień łożyska, aż rozszerzy się na wale — bez palnika, bez wielogodzinnej walki z ściągaczem hydraulicznym. Cewka dostarcza ciepło dokładnie tam, gdzie trzeba, O sie benötigt wird: in den Lagerring, bevor die Welle Zeit hat, sich mit auszudehnen.
Jedes Instandhaltungsteam kennt diesen Moment. Außenring und Wälzkörper ließen sich problemlos entfernen, doch der Innenring sitzt durch Korrosion und Presspassung noch immer fest auf dem Wellenzapfen. Was in der nächsten Stunde passiert, entscheidet darüber, ob es bei einem Lagerwechsel bleibt oder daraus eine Wellenreparatur wird.
Dieser Leitfaden behandelt die Physik dahinter, die fünf Vorgehensweisen, aby czopy wału pozostały nienaruszone, i na co naprawdę zwraca się uwagę przy wyborze wyposażenia.
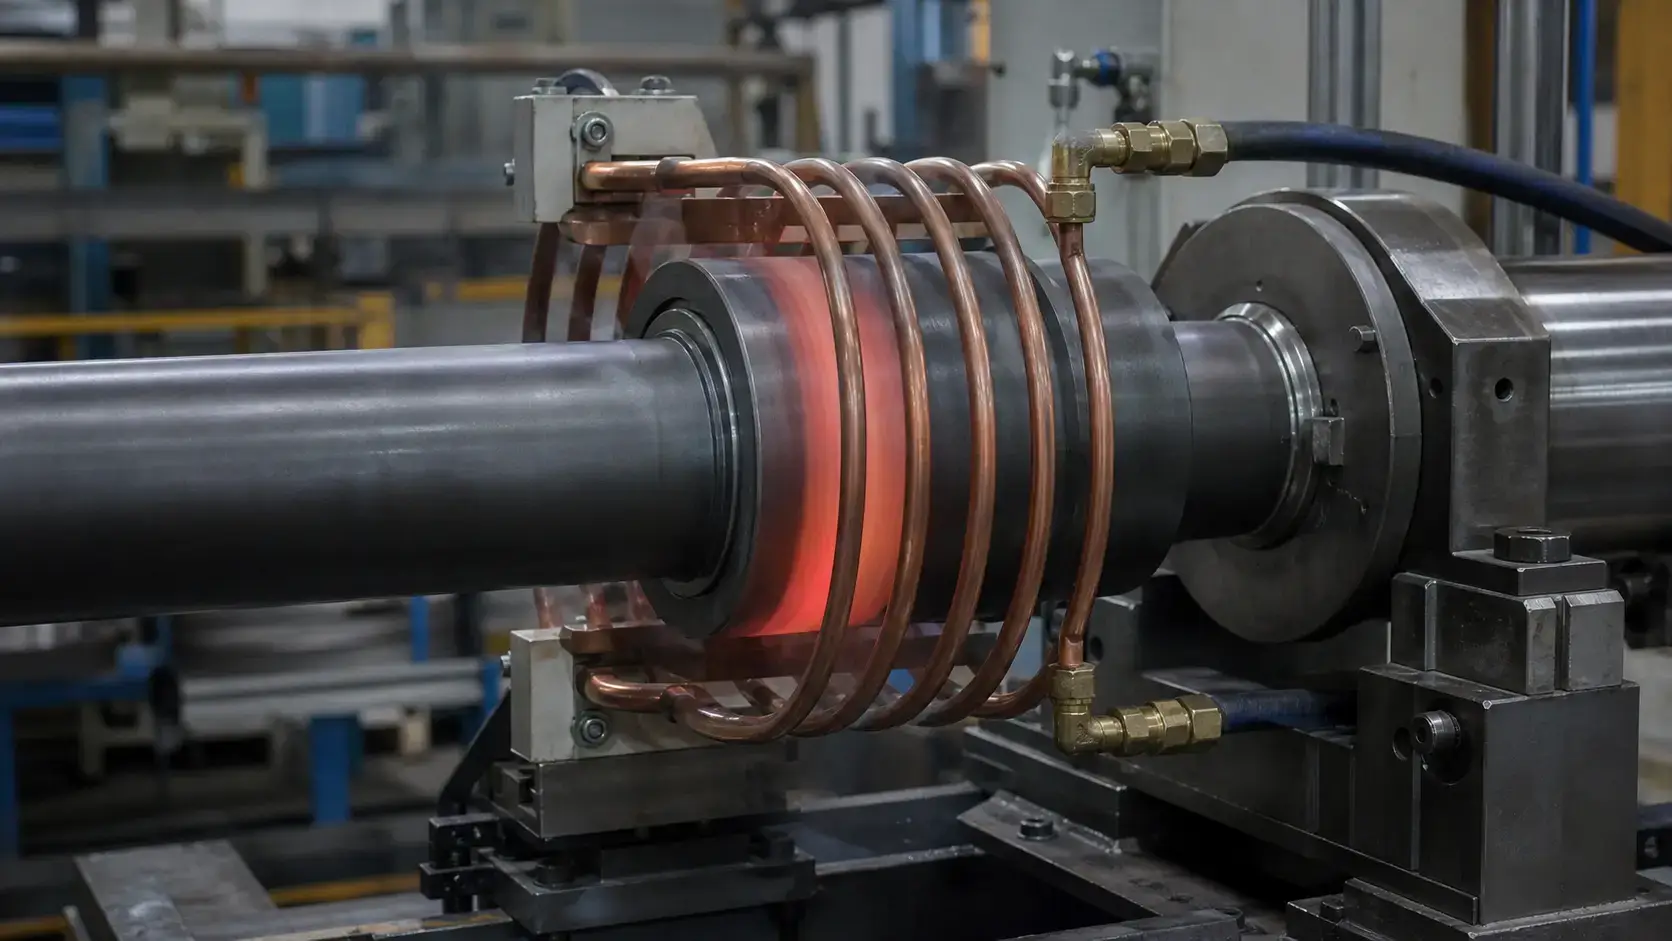
1. Czym jest demontaż łożysk indukcyjny?
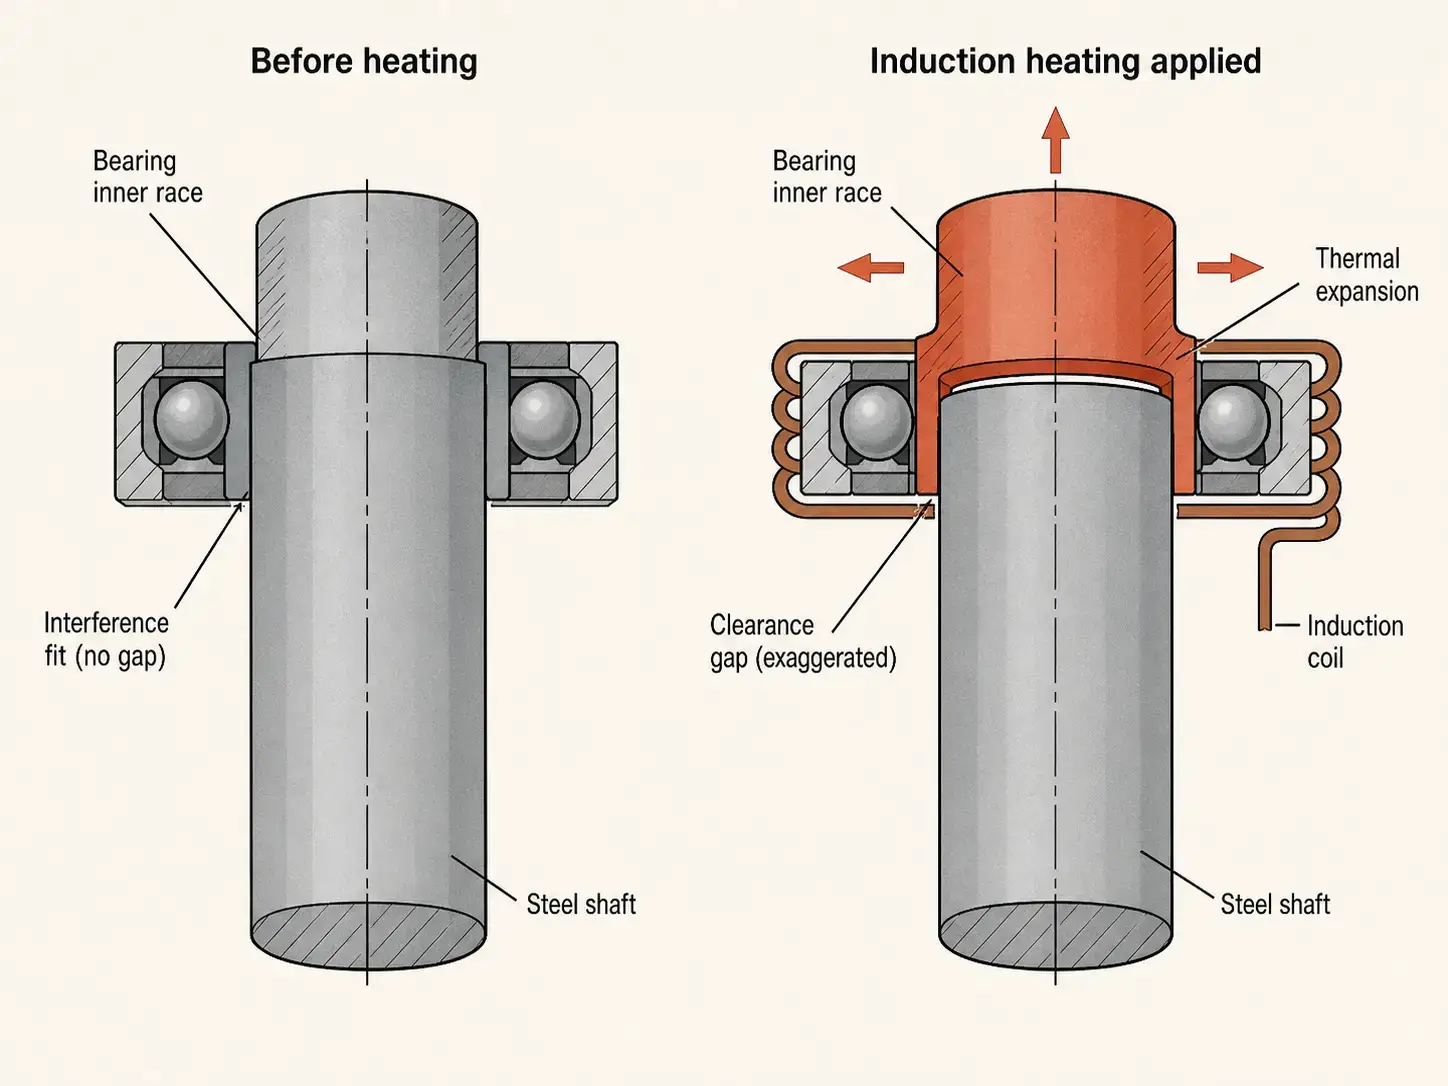
Eine Induktionsspule wird um den Lagerring oder den aufgepressten Ring gelegt und induziert direkt darin Wirbelströme. Der Ring erwärmt sich von innen, dehnt sich aus, und die Presspassung, die ihn auf dem Wellenzapfen gehalten hat, löst sich. Ziehen Sie ihn ab, solange die Welle noch kühl ist, und die Arbeit ist erledigt — bei einem mittelgroßen Motorlager oft in weniger als zwei Minuten.
Die Physik ist dieselbe indukcja elektromagnetyczna, die in der Wärmebehandlung eingesetzt wird. Das Ziel ist jedoch ein anderes. Beim Härten geht es um metallurgische Veränderungen; bei der Demontage um eine Temperaturdifferenz. Der Ring muss 90–110°C heißer sein als die darunterliegende Welle, und diese Differenz muss entstehen, bevor Wärmeleitung sie wieder ausgleicht.
Es ist das Spiegelbild des induktiven Schrumpfens: Beim Fügen wird ein Bauteil erhitzt, um es aufzuschieben, bei der Demontage wird ein Bauteil erhitzt, um es abzuziehen. Zakłady, die bereits eine Schrumpffügemaschine einsetzen, können beide Aufgaben häufig mit einem System abdecken.
2. Dlaczego indukcja jest lepsza od palników i ściągaczy
Bei der Lagerdemontage dominieren drei Verfahren: mechanisches Abziehen, Erwärmen mit dem Brenner und Induktion. Die Tabelle zeigt, wo jedes Verfahren seine Schwachstellen hat.
| Faktor | Induktion | Brenner | Nur Abzieher |
|---|---|---|---|
| Risiko von Wellenschäden | Gering — die Wärme bleibt im Lagerring | Hotspoty powodują uszkodzenia łożysk | Tworzenie bruzd i zakleszczanie |
| Kontrola ciepła | Cykl sterowany czasem, Sprzężenie zwrotne temperatury | Zależne od operatora | Brak |
| Prędkość przy zakleszczonych pasowaniach | 30–90 Sekundy do rozszerzenia | Minuty, Nierównomiernie | Godziny przy skorodowanych pasowaniach |
| Bezpieczeństwo pożarowe | Brak otwartego ognia | Ogień obok tłuszczu i oleju | Brak ognia, Wysoka zgromadzona siła |
| Powtarzalność | Udokumentowane ustawienia, Ten sam efekt | Zależy od operatora | Zależy od stanu pasowania |
Ein Abzieher funktioniert gut bei einem Lager, das sich lösen lässt. Bei einer korrodierten oder festgefressenen Passung verursacht die zum Losbrechen erforderliche Kraft Riefen am Lagersitz oder verformt die Schulter — und ein beschädigter Lagersitz an einem großen Motor macht aus einem routinemäßigen Lagerwechsel eine Bearbeitung, eine Hülsenreparatur oder eine neue Rotorwelle.
Die Wärme eines Brenners entspricht dem, was das Handgelenk des Bedieners vorgibt. Ein Hotspot auf einem gehärteten Lagersitz zieht lokal die Härte heraus, und Sie bemerken es erst Monate später, wenn sich das neue Lager auf einem weichen Sitz dreht.
Induktion entfernt die Flamme aus dem Arbeitsprozess. In Anlagen mit Ölnebel, Fett oder brennbar Staub entfallen dadurch an vielen Standorten die Brandwache und die Heißarbeitserlaubnis. Bediener handhaben dennoch ein sehr heißes Teil — die Sicherheitspraktiken für PSA und den Umgang mit heißen Teilen gelten vollständig.
Außerdem ist es sauber. Kein Ruß, brak warstwy tlenkowej, brak śladów ciepła na obudowie.
3. Wo die induktive Lagerdemontage funktioniert
Proces nadaje się do każdej przewodzącej, zespolonej części, która nagrzewa się szybciej niż element, na którym się znajduje:
— Łożyska silników elektrycznych i zapieczone pierścienie wewnętrzne
— Pompy- i łożyska sprężarek
— Koła zębate, Koła łańcuchowe, Sprzęgła i tuleje na wałach
— Elementy osi kolejowych
— Łożyska walcowni i konserwacja elementów wbudowanych
— Serwis przekładni wentylatorów, Wentylatory, Górnictwo i zastosowania morskie
Przypadek o największym zastosowaniu to zapieczony pierścień wewnętrzny. Das Lager fällt aus, Käfig und Rollen lösen sich, und ein Ring aus gehärtetem Stahl bleibt auf dem Wellenzapfen zurück. Ihn abzuschneiden gefährdet die Welle; Abschleifen dauert Stunden. Eine Spule um den Ring dehnt ihn in weniger als einer Minute aus, und er lässt sich mit einem Bruchteil der Abziehkraft entfernen.
Bei großen Lagern und Walzwerkseinbaustücken wird Induktion mit hydraulischen Abziehvorrichtungen kombiniert — die Wärme löst die Passung, die Hydraulik übernimmt die Masse. Części o dużych rozmiarach wymagają większej mocy, a czasami również specjalnej cewki. Małe przenośne urządzenie nie rozszerzy pierścienia o średnicy 300 mm szybciej, niż ciepło odpływa do wału.
4. Fünf Praktiken zum Schutz der Welle
Urządzenie nagrzewa się szybko. Dokładnie o to chodzi, i dokładnie w tym tkwi ryzyko. Zaplanuj pracę, zanim naciśniesz przycisk start.
1. Przed podgrzewaniem sprawdź. Sprawdź pierścienie zabezpieczające, Nakrętki wału, Śruby regulacyjne i wstępne spawy punktowe. Indukcja rozszerza metal; nie odblokowuje elementów mocujących. Das Erhitzen gegen ein verriegeltes Bauteil baut Spannungen auf, die nirgendwohin entweichen können.
2. Heizbereich reinigen. Fett und Lack rauchen bei etwa 200°C, mit oder ohne Flamme. Wischen Sie den Ring und alles in seiner Nähe ab — Sie brauchen freie Sicht, wenn Sie gleich ein heißes Teil abziehen.
3. Die Spule an den Ring koppeln, nicht an die Welle. Die Geometrią cewki entscheidet, wohin die Energie geht. Eine Spule, die die Welle zusammen mit dem Ring erwärmt, hebt das Spiel auf, das Sie erzeugen wollen. To jest najczęstszy błąd montażowy i utrudnia demontaż, niż nie robić nic.
4. Szybko podgrzewać, natychmiast zdjąć. Powolne podgrzewanie daje czas przewodnictwu ciepła, przenieść ciepło do czopa wału, a wał rozszerza się razem z pierścieniem. Osiągnij, o ile element na to pozwala, temperaturę demontażu w 30–90 sekund i następnie zdejmij bez przerywania. Dalsze podgrzewanie rozprowadza ciepło tylko tam, gdzie go nie chcesz.
5. Przed rozpoczęciem pracy ustalić maksymalną dopuszczalną temperaturę wału. Dichtungen, Schmierstoff, Wicklungen und gehärtete Oberflächen haben alle Grenzwerte — halten Sie gehärtete Wellenzapfen ungefähr unter 150°C und schirmen Sie alles in der Nähe ab, was schmelzen kann. Temperaturstifte, ein Infrarotsensor oder die eigene Regelung der Maschine halten die Grenze ein, ale tylko, wenn der Grenzwert vor dem Einschalten definiert wurde.
Und ziehen Sie mit geeignetem Werkzeug. Induktion reduziert die erforderliche Kraft, aber der Ring ist immer noch schwer und immer noch 120°C heiß — verwenden Sie einen zugelassenen Abzieher oder eine Hebevorrichtung und verzichten Sie auf Hämmer.
5. Wybór wyposażenia
Dimensionieren Sie die Stromversorgung nach dem größten Ring, den Sie erwarten, und nach der benötigten Demontagezeit. Zu geringe Leistung erwärmt langsam, und langsames Erhitzen bei Demontagearbeiten wirkt sich selbst entgegen — die Welle zieht nach. Hier gilt dieselbe Logik wie bei der wyborze mocy für die Prozesserwärmung, wobei die Geschwindigkeit stärker gewichtet wird.
Częstotliwość określa, gdzie koncentruje się ciepło. Cienkie pierścienie wymagają wyższej częstotliwości i małej głębokości wnikania; grube tuleje i elementy montażowe wymagają niższej częstotliwości i głębszego wnikania. Jak częstotliwość wpływa na nagrzewanie indukcyjne wyjaśnia mechanizmy.
Wybór cewki zależy od dostępu:
| Typ cewki | Najlepiej nadaje się do |
|---|---|
| Cewka dzielona | Części, które nie mogą być przełożone przez zamkniętą cewkę |
| Elastyczny przewód | Duże, nierówne lub montowane na miejscu zespoły |
| Sztywna cewka okrągła | Powtarzalne prace warsztatowe przy podobnych rozmiarach części |
| Cewka specjalna | Powtarzające się demontaże w utrzymaniu produkcyjnym |
Przejdź przez zakład z reprezentatywnymi częściami przed zakupem. Łożysko na otwartym końcu wału jest proste. Pierścień łożyskowy w obudowie, blisko barku, określa cewkę — i często całkowicie wyklucza standardowy indukcyjny podgrzewacz z pałąkiem.
Urządzenia od około 10–15 kW działają z cewkami i przewodami chłodzonymi wodą, a czas pracy zależy od tego, czy to Kühlsystem bei aufeinanderfolgenden Erwärmungszyklen mithalten kann. Für Arbeiten vor Ort — Walzgerüste, Plattformen, installierte Maschinen — sind Gewicht, Kabellänge und Eingangsleistung wichtiger als die Kilowattangabe auf dem Typenschild. Tragbare Induktionsanwärmer decken die meisten Lagerarbeiten an Motoren und Pumpen ab; Werkstattsysteme rechtfertigen sich durch Stückzahlen und große Teile.
6. Kiedy indukcja nie jest właściwym rozwiązaniem
Verzichten Sie auf Induktion, wenn:
— Die Spule den Lagerring physisch nicht erreichen kann
— Nahegelegene Dichtungen, Wicklungen oder Polymerteile nicht vor Hitze abgeschirmt werden können
— Das Bauteil mechanisch blockiert ist und sich nach der Ausdehnung nicht bewegen kann
— Die Welle bereits beschädigt ist und die Baugruppe ohnehin zerlegt wird
— Der Standort die elektrischen oder kühltechnischen Anforderungen nicht erfüllen kann
In solchen Fällen sind Trennen, hydraulisches Pressen oder eine vollständige Demontage die sicherere Wahl. Induktion lohnt sich bei Teilen, die schützenswert sind — wenn die Welle ohnehin Schrott ist, ist ein Winkelschleifer günstiger.
Najważniejsze spostrzeżenia
Indukcyjne demontowanie łożysk überzeugt, indem sie den Lagerring schneller erwärmt, als die Welle folgen kann — die Passung öffnet sich, der Abzieher muss kaum arbeiten, und der Lagersitz bleibt unberührt. Geschwindigkeit ist entscheidend: schnelle Erwärmung, sofortiges Abziehen, eine Temperaturgrenze, die festgelegt ist, bevor jemand den Einschaltknopf berührt. Stimmen Sie die Spule auf das Bauteil mit dem schlechtesten Zugang ab, und die Ausrüstung macht sich schon beim ersten geretteten Rotorwellen-Sitz bezahlt.
FAQ
F: Czy demontaż łożyska indukcyjnego może uszkodzić wał?
A: Tylko przez zbyt powolne podgrzewanie lub źle umieszczoną cewkę — oba kierują ciepło do gniazda łożyska zamiast do pierścienia łożyska. Szybkie nagrzewanie, poprawne sprzężenie cewki i określona granica temperatury dla wału utrzymują gniazdo łożyska w chłodzie i wolne od rys.
F: Jak gorący musi być pierścień?
A: Na tyle gorący, aby poluzować dopasowanie wciskowe — zwykle 90–110°°C powyżej temperatury wału przy standardowych dopasowaniach, wyżej przy mocnym dopasowaniu lub korozji. Entscheidend ist die Differenz zwischen Ring und Welle, und sie nimmt innerhalb von Sekunden ab, sobald das Erwärmen stoppt. Ziehen Sie sofort ab.
F: Kann ein Lager-Montageheizgerät auch für die Demontage eingesetzt werden?
A: Manchmal. Schrumpfpassung und Demontage beruhen auf derselben Physik, und ein Gerät deckt beide Aufgaben ab, wenn die Teile zu seiner Spule und seinem Leistungsbereich passen. Festgefressene Ringe und große Baugruppen erfordern in der Regel mehr Leistung und mehr Spulenoptionen — dzielone cewki lub elastyczne kable — jako małe urządzenie grzewcze do montażu.
Nie poświęcaj już wałów dla zaciętych łożysk
Prześlij nam swój najtrudniejszy przypadek demontażu — zacięty pierścień, ciasna obudowa, wał, którego zdecydowanie nie wolno uszkodzić. Specyfikujemy wydajność, częstotliwość i cewka, które pozwalają na jego poluzowanie.










