
5 Kluczowe czynniki przy wyborze maszyny do wyżarzania indukcyjnego
Wyboru maszyny do wyżarzania indukcyjnego nie polega na znalezieniu najmocniejszego zasilacza ani najtańszej oferty. Chodzi o dopasowanie sprzętu do trzech rzeczy, których konwencjonalne wyżarzanie piecowe nie jest w stanie zapewnić jednocześnie: Lokalne ogrzewanie, controlled cooling, i przepustowość w linii. Dobrze skonstruowana maszyna zmiękcza metal obrabiany na zimno, redukuje naprężenia strefy spawania, i przywraca plastyczność — w sekundach na część zamiast godzin na partię. Źle dopasowany pozostawia nierównomierną strukturę ziaren, utlenianie powierzchni, oraz majątek trwały, który nigdy nie integruje się z resztą linii.
Wyżarzanie jest zasadniczo różne od hartowania i odpuszczania. Działa w wyższych temperaturach, wymaga kontroli nad tempem chłodzenia — nie tylko nagrzewania — i służy zupełnie innemu zestawowi procesów produkcyjnych: przeciąganie drutu, formowanie rur, kucie na zimno, oraz odprężanie po spawaniu. Poniższe pięć czynników to punkty decyzyjne, które odróżniają maszynę dopasowaną do twojego procesu od takiej, która mu przeciwdziała.
Spis treści
1. Zdefiniuj swoją aplikację wyżarzania
Wyżarzanie to nie jeden proces — to rodzina procesów, a maszyna, której potrzebujesz, zależy całkowicie od tego, który proces prowadzisz. W przeciwieństwie do hartowanie indukcyjne, które prawie zawsze następuje po hartowaniu, wyżarzanie pojawia się w wielu punktach łańcucha produkcji: po ciągnieniu na zimno, między etapami formowania, po spawaniu, lub jako końcowy etap odprężania przed obróbką.
Najpierw określ, z jakim rodzajem zastosowania masz do czynienia:
— Wyżarzanie drutu i włókna: Ciągłe ciągnienie drutu powoduje umacnianie materiału. Wyżarzanie indukcyjne w linii między przejściami ciągnienia przywraca plastyczność bez zatrzymywania linii. Projekt cewki tutaj to zazwyczaj wieloobrotowa cewka tunelowa, przez którą drut przemieszcza się z prędkością.
— Wyżarzanie rur i rur stalowych: Formowanie rur, gięcie, i spawanie wprowadzają naprężenia resztkowe. Wyżarzanie indukcyjne może być ukierunkowane na określone strefy – szew spawalniczy, promień zgięcia, lub pełny przekrój poprzeczny – przy znacznie mniejszym utlenieniu niż w piecu.
— Wyżarzanie prętów i prętów: Pręty gięte na zimno lub ciągnione na zimno często wymagają zmiękczenia całego przekroju poprzecznego przed następną operacją formowania. Systemy średniej częstotliwości zapewniają głębokość penetracji wymaganą w przypadku przekrojów pełnych.
— Wyżarzanie w strefie spoiny: Po TIG-u, JA, lub spawanie laserowe, strefa wpływu ciepła (HAZ) zawiera naprężenia szczątkowe, które mogą powodować pękanie. Miejscowe wyżarzanie indukcyjne dotyczy tylko HAZ, pozostawiając resztę części bez zmian — coś, czego piec nie jest w stanie zrobić.
— Wyżarzanie ciągłe na całej długości: Produkty długie, takie jak drut, pasku, lub rura pracująca ze stałą prędkością przez stałą cewkę. Maszyna musi utrzymywać stały profil termiczny przez wiele godzin ciągłej pracy.
A maszyny do wyżarzania indukcyjnego przeznaczony do drutu ciągłego o śr 200 metrów na minutę to zupełnie inny system niż ten zbudowany do lokalnej obróbki po spawaniu partii wyprodukowanych zespołów. Najpierw zdefiniuj aplikację, następnie określ otaczającą ją maszynę.
2. Moc, Częstotliwość & Kontrola chłodzenia
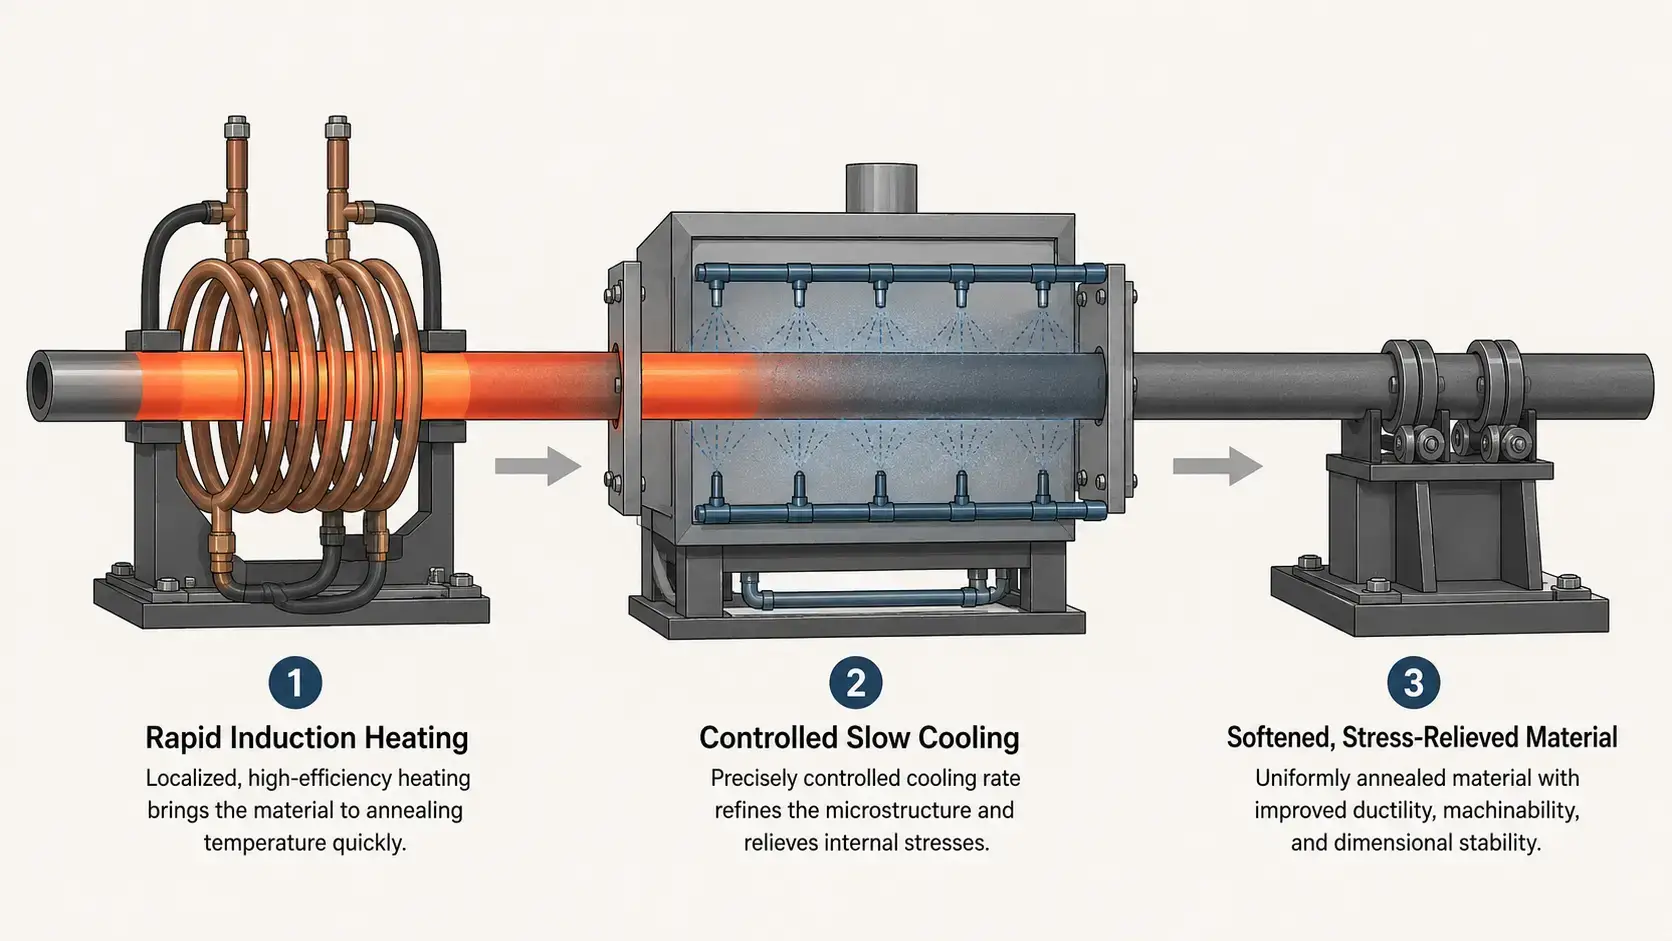
Moc i częstotliwość określają, jak szybko i jak głęboko nagrzewa się część. Ale do wyżarzania, jest jeszcze trzecia zmienna, która ma równie duże znaczenie: kontrola szybkości chłodzenia. W przeciwieństwie do hartowania – podczas którego hartujesz – i odpuszczania – gdzie zwykle schładzasz powietrzem – wyżarzanie wymaga kontrolowanego, powolnego chłodzenia, aby umożliwić prawidłowe odtworzenie struktury ziaren. Maszyna, która doskonale się nagrzewa, ale chłodzi zbyt szybko, pozostawi materiał twardszy niż na początku.
Trzy parametry do wspólnej oceny:
— Poziom mocy: Temperatury wyżarzania są wyższe niż hartowania — zazwyczaj 700–900°C dla stali, w porównaniu do 150–650°C przy hartowaniu. Oznacza to wyższą moc właściwą na kilogram detalu. Odnieś się do standardu wymagania zasilania aby oszacować swój punkt wyjściowy, ale spodziewaj się obciążeń wyżarzania na górnym końcu zakresu dla danej masy części.
— Wybór częstotliwości: Średnia częstotliwość (1–10 kHz) Odpowiednie dla pełnych przekrojów, takich jak pręt i grubościenna rura, gdzie ciepło musi przeniknąć do rdzenia. Wyższa częstotliwość (10–50 kHz) Odpowiednie dla rur o cienkich ściankach, drutu, i wyżarzania warstwy powierzchniowej. Zasada jest taka sama jak dla wszystkich indukcja: mniejszy przekrój → wyższa częstotliwość.
— Sekcja kontrolowanego chłodzenia: Tutaj sprzęt do wyżarzania indukcyjnego zasadniczo różni się od innych maszyn indukcyjnych. Po cewce grzewczej, próbka musi przejść przez strefę kontrolowanego chłodzenia — izolowany tunel, kurtkę z regulowaną temperaturą, lub precyzyjnie odmierzoną szczelinę powietrzną — która obniża temperaturę wystarczająco powoli, aby osiągnąć pełną rekrystalizację. Zapytaj dostawcę, jak zarządzany jest wskaźnik chłodzenia, nie tylko sposób dostarczania ciepła.
Dostawca, który mówi tylko o kilowatowatach i kilochercach, nie zwracając uwagi na kontrolę chłodzenia, traktuje wyżaranie jak utwardzanie przy niższej temperaturze nastawionej. To nie to samo.
3. Dokładność temperatury & Jednolitość
Kontrola temperatury wyżarzania jest wymagająca z dwóch powodów, które nie dotyczą utwardzania czy odpuszczania. Najpierw, okno docelowej temperatury jest wąskie względem temperatury bezwzględnej — utrzymywanie na 850°C ±10°C wymaga bardziej precyzyjnej kontroli proporcjonalnej niż utrzymywanie przy 400°C ±10°C, ponieważ straty cieplne do otoczenia skalują się z czwartą potęgą temperatury bezwzględnej. Po drugie, jeśli temperatura przekroczy zbyt wysoki poziom, wzrost ziaren przyspiesza, a właściwości mechaniczne materiału ulegają trwałej degradacji – nie można “nie rosnąć” gruboziarnistych poprzez wolniejsze chłodzenie.
Kluczowe funkcje kontroli temperatury do oceny w system wyżarzania indukcyjnego:
— Pirometria o podwójnej długości fali lub współczynniku: Standardowe pirometry IR mogą dryfować wraz ze zmianami emisyjności, gdy powierzchnia części utlenia się w temperaturach wyżarzania. Czujnik o podwójnej długości fali kompensuje to, dostarczając dokładne odczyty nawet wtedy, gdy stan powierzchni zmienia się podczas podgrzewania.
— Regulacja mocy w pętli zamkniętej z szybką reakcją: System musi dostosować moc w ciągu milisekund, aby skompensować wahania prędkości linii, zmiany temperatury nadchodzącego materiału, oraz dryf impedancji cewki w miarę nagrzewania się cewki podczas cyklu produkcyjnego.
— Monitorowanie w wielu strefach dla procesów ciągłych: W liniach wyżarzania drutu lub rur, temperaturę należy mierzyć na wyjściu z wężownicy i na wyjściu ze strefy chłodzenia. Różnica między tymi dwoma odczytami informuje, czy szybkość chłodzenia jest docelowa.
— Zarządzanie recepturami za pomocą profili specyficznych dla materiału: Parametry wyżarzania dla 304 rury ze stali nierdzewnej są zupełnie inne niż te dla drutu ze stali węglowej C1020. Maszyna powinna przechowywać, przypomnienie sobie czegoś, i blokuj zatwierdzone profile, aby operatorzy nie musieli ponownie dostrajać przy każdej istotnej zmianie.
Jeśli dostawca nie może wykazać jednolitości temperatury na konkretnym obrabianym materiale i materiale, szukaj dalej. Walidacja procesu na rzeczywistych częściach jest jedynym dowodem, który się liczy.
4. Automatyzacja & Wydajność produkcji
linie wyżarzające dzielą się na dwie szerokie kategorie, a wymagania automatyzacji dla każdej z nich są zupełnie różne. linie ciągłe — ciągnięcie drutu, wyżarzanie przez frezę rurową, obróbka taśmowa — wymagają, aby system indukcyjny synchronizował się z istniejącą prędkością linii, która może być już ustalona. Stanowiska do hartowania wsadowego — komórki obróbki po spawaniu, Stanowiska odprężania naprężeń przed obróbką — wymagana szybka zmiana części i elastyczne mocowanie.
Dopasuj poziom automatyzacji do profilu produkcji:
— Ciągłe wyżarzanie w linii: Cewka indukcyjna i sekcja chłodzenia są bezpośrednio zintegrowane z ciągiem do ciągnienia drutu, spawania rur, lub walcowania taśmy. System sterowania musi komunikować się z PLC linii, aby regulować moc w czasie rzeczywistym w zależności od prędkości linii. Dwusekundowe opóźnienie komunikacji przy 100 metry na minutę oznaczają trzy metry złomu.
— Półautomatyczne komórki wsadowe: Operator ładuje część do przyrządu, uruchamia cykl, i usuwa gotową część. Odpowiednie do wyżarzania stref spawalniczych zmontowanych zespołów lub odprężania naprężeń przedobróbkowych odkuwek. Stałość czasu cyklu zależy od powtarzalności umieszczania części — przyrząd powinien precyzyjnie ustawiać przedmiot względem cewki za każdym razem.
— W pełni automatyczne komórki robotyczne: Robot ładuje części do cewki, cykl wyżarzania przebiega, i robot rozładowuje. Ta konfiguracja dobrze sprawdza się przy średnich i dużych ilościach poszczególnych części, gdzie koszty pracy lub spójność cyklu uzasadniają inwestycję w automatyzację. Ta sama logika projektowa obowiązuje co gdy wybór systemu hartowania indukcyjnego przy robotycznym obsłudze.
— narzędziach szybkiej wymiany: jeśli wyżarzasz wiele SKU na tej samej maszynie, cewce, prowadnicach, oraz wkładki chłodzące powinny być wymienne w minuty, nie godziny. każda minuta zmiany to utrata zdolności produkcyjnych.
dla linii ciągłych, określ maszynę dla najwyższej prędkości linii, jaką spodziewasz się osiągnąć w ciągu najbliższych trzech lat, nie prędkość, jaką osiągasz dzisiaj. Modernizacja do szybszego zasilacza później jest droższa niż zakup odpowiedniej mocy od razu.
5. Doświadczenie dostawcy & Wiedza procesowa
Wyżarzanie to proces indukcyjny, w którym doświadczenie dostawcy ma największe znaczenie. Hartowanie jest stosunkowo wyrozumiałe: podgrzewaj powyżej temperatury przemiany, hartowanie, gotowe. Odpuszczanie jest proste: podgrzewaj do niższej temperatury docelowej, utrzymuj, chłodzenie powietrzem. Wyżarzanie dodaje wymiar — kontrolowane chłodzenie — który wymaga od dostawcy zrozumienia metalurgii, nie tylko inżynierii elektrycznej. Dostawca, który zna elektronikę mocy, ale nie kinetykę przemian fazowych, zaproponuje maszynę, która pięknie się nagrzewa i niszczy materiał podczas opadania.
Podczas oceny dostawców, Badanie wykraczające poza katalog sprzętu:
— Doświadczenie procesowe specyficzne dla materiału: Czy dostawca zbudował systemy wyżarzania dla Twojej rodziny materiałów — stali węglowe, stale nierdzewne, stopy miedzi, aluminium? Każda ma inne temperatury przekształcania, charakterystyki emisyjności, oraz czułość na szybkość chłodzenia. Poproś o referencję od klienta używającego podobnego materiału.
— Projekt cewki do wyżarzania: Cewki wyżarzające często pracują w wyższych temperaturach przez dłuższe cykle pracy niż cewki hartujące. System chłodzenia cewki, izolacja, oraz konstrukcja podtrzymująca mechaniczne muszą być zaprojektowane na utrzymanie obciążenia cieplnego, nie na przerywane zadania. Cewka hartowająca przerobiona na wyżarzanie ulegnie przedwczesnej awarii.
— Inżynieria stref chłodzenia: To jest część annealu systemu nagrzewania indukcyjnego ci, których najczęściej pomijają najczęściej używani dostawcy. Poproś o pokazanie, jak zaprojektowana jest sekcja chłodzenia — długość, izolacja, punkty monitorowania temperatury, i czy można je dostosować do różnych materiałów i prędkości linii.
— Weryfikacja procesu na miejscu: Dostawca powinien być gotów przeprowadzić test Twojego materiału w systemie testowym i dostarczyć krzywe czas-temperatura, pomiar twardości przed i po, i obrazy mikrostruktury ziarnowej. Oferta bez danych procesowych jest ryzykowna.
— Wsparcie posprzedażowe i części zamienne: Linie wyżarzania często działają 24/7. Koszty przestoju liczone są w przeliczeniu na minutę, nie dziennie. Potwierdź terminy dostaw części zamiennych oraz to, czy dostawca oferuje zdalną diagnostykę układu zasilania i sterowania.
Dostawca, z którym warto współpracować, pyta o zastosowanie wyżarzania przed podaniem mocy znamionowej. Każde zapytanie oceniamy pod kątem pięciu powyższych czynników – rodzaju aplikacji, wymagania dotyczące zasilania i chłodzenia, kontrolę temperatury, potrzeby automatyzacji, i długoterminowe wsparcie procesu — oraz dostarcz konfigurację opartą na docelowych materiałach i produkcji, nie jest ustawieniem katalogowym.
Indukcja vs. Konwencjonalne wyżarzanie w piecu
Dla producentów obecnie używających pieców wsadowych lub ciągłych taśmowych do wyżarzania, pytanie brzmi, czy indukcja daje wystarczającą przewagę, aby uzasadnić zmianę. Poniższa tabela porównuje te dwie metody w wymiarach, które mają największe znaczenie w produkcji.
| Wyżarzanie indukcyjne | Konwencjonalne wyżarzanie w piecu |
|---|---|
| Szybkie, lokalne nagrzewanie — od sekund do minut | Powolne nagrzewanie wsadowe — zwykle 1–6 godzin |
| Kontrolowana prędkość chłodzenia — programowalna strefa powolnego chłodzenia | Chłodzenie pasywne w piecu — ograniczona kontrola prędkości, zależy od pojemności cieplnej |
| Minimalna oksydacja — krótkie narażenie na wysoką temperaturę, kompatybilny z gazem obojętnym | Większe tworzenie się łuski — długotrwałe narażenie na temperaturę |
| Niższe zużycie energii na część — ogrzewana jest tylko docelowa strefa | Wyższe zużycie energii — bezczynność pieca, straty ciepła do otoczenia |
| Możliwe przetwarzanie w linii — ciągłe druty, rurę, i przetwarzanie taśm | Ograniczony przepływ pracy partii — załadunek, przetrzymywanie, schładzanie, rozładunek |
| Stałe doskonalenie ziarna — powtarzalny cykl termiczny na część | Gradienty temperatury wewnątrz pieca — zmienne wyniki w zależności od strefy |
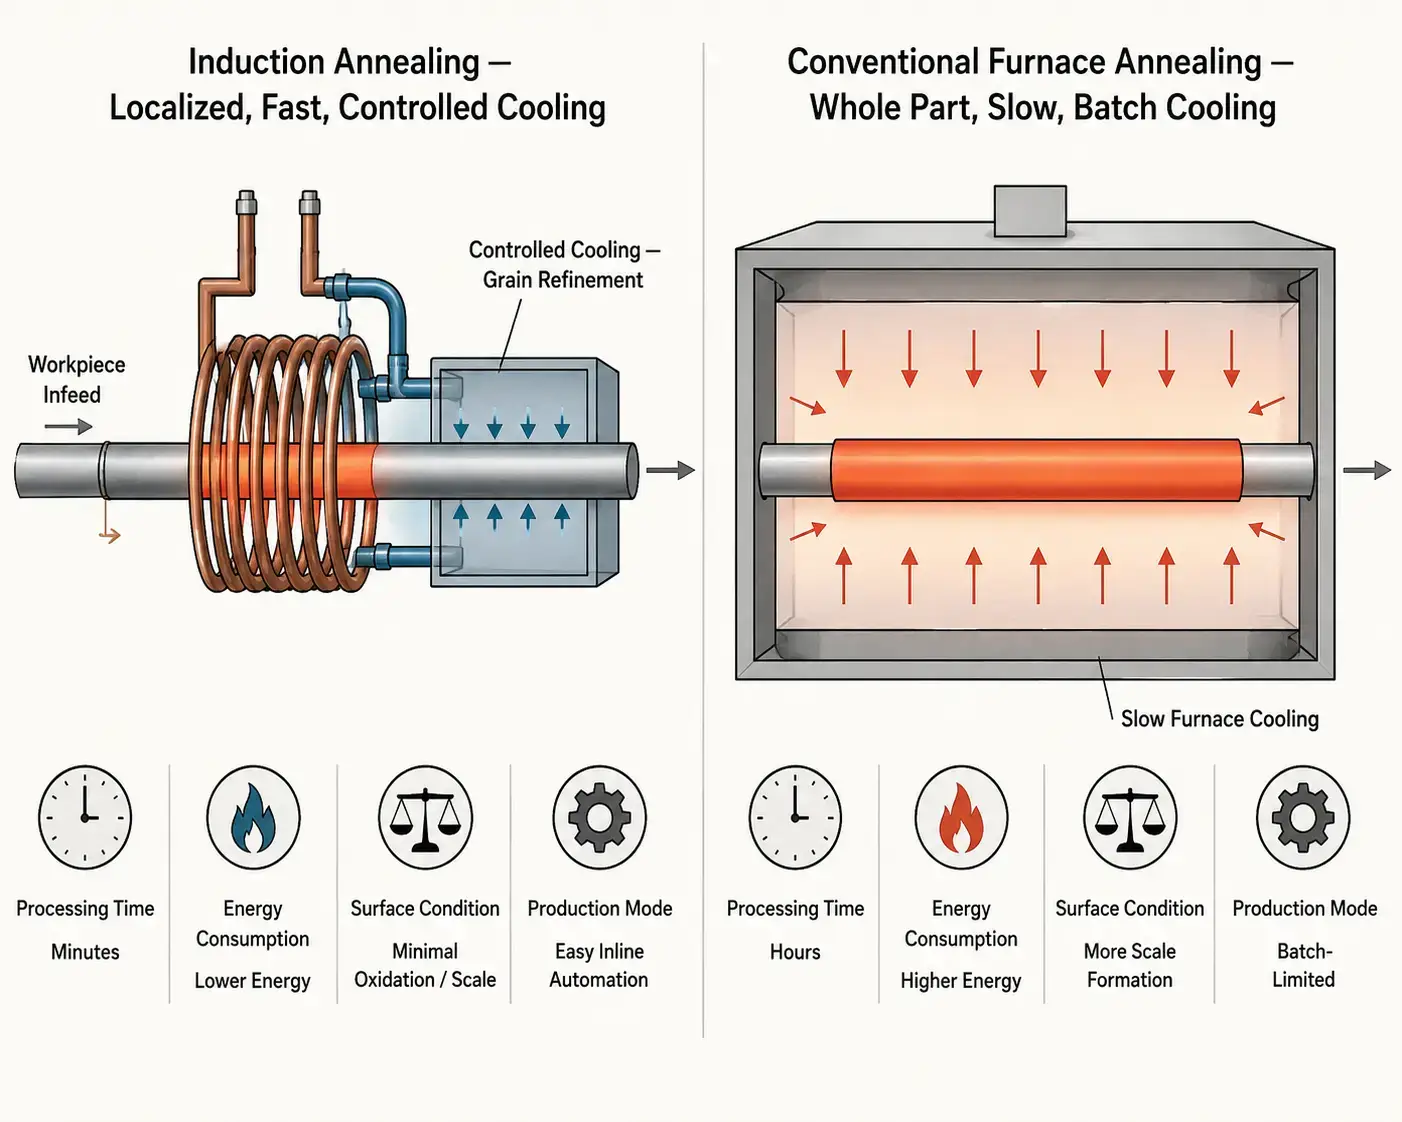
Wyżarzanie indukcyjne nie jest uniwersalnym zamiennikiem pieca. Dla zakładów wykonujących wyżarzanie dziesiątek różnych geometrii części w nieprzewidywalnych partiach, A tradycyjny piec pozostaje bardziej uniwersalnym narzędziem — załaduj go, ustaw profil, i pozwól mu działać. Ale dla dedykowanych linii produkcyjnych przetwarzających druty, rurę, bar, lub powtarzalnego wyżarzania spawania-montażu przy średnich i dużych wolumenach produkcji, indukcja zapewnia szybsze cykle, niższe zużycie energii na część, znacznie mniej utleniania, oraz poziom kontroli prędkości chłodzenia, którego nie może zapewnić piec wsadowy. Ekonomiczne przecięcie jest najbardziej widoczne, gdy etap wyżarzania stanowi wąskie gardło w inaczej ciągłej linii.
Klucz na wynos
Wybór maszyny do wyżarzania indukcyjnego sprowadza się do pięciu decyzji, a najważniejszą jest pierwsza: określenie dokładnie, co wyżarzasz i dlaczego. Zastosowanie — przewód, rurę, bar, lub strefa spawania — determinuje moc, częstotliwość, i geometria cewki. Materiał określa docelową temperaturę i tempo chłodzenia, które musisz utrzymać. A wolumen produkcji decyduje, czy potrzebujesz ciągłego systemu liniowego, półautomatycznej komórki, czy w pełni zrobotyzowanej stacji roboczej. Dostawca, który zaczyna od zapytania o materiał i prędkość linii, zamiast cytować maszynę z katalogu, jest różnica między systemem, który działa od pierwszego dnia, a systemem, który wymaga sześciu miesięcy ponownego dostrajania. Odpowiednio określona maszyna prawidłowo przekształca wyżarzanie z operacji wsadowej i oczekiwania w operację ciągłą, powtarzalny etap produkcji.
FAQ
Q: Jaka jest różnica między wyżarzaniem indukcyjnym a odpuszczaniem indukcyjnym?
A: Trzy kluczowe różnice to temperatura, szybkość chłodzenia, i cel. Wyżarzanie przebiega w wyższych temperaturach (typowo 700–900°C dla stali) aby w pełni rekrystalizować strukturę ziaren i maksymalizować miękkość i plastyczność. Odpuszczanie odbywa się w niższych temperaturach (150–650°C) w celu zmniejszenia kruchości po hartowaniu przy jednoczesnym zachowaniu większości twardości. Wyżarzanie wymaga kontrolowanego, powolnego chłodzenia, aby umożliwić rozdrobnienie ziarna; odpuszczanie jest zwykle chłodzone powietrzem. Obsługują różne punkty łańcucha produkcyjnego: wyżarzanie często dotyczy materiału obrabianego na zimno lub spawanego, natomiast odpuszczanie zawsze następuje po etapie hartowania.
Q: Jakie materiały można wyżarzać indukcyjnie?
A: Stale węglowe, stale stopowe, stale nierdzewne, miedź i stopy miedzi, stopy aluminium, i tytan można wyżarzać indukcyjnie, pod warunkiem, że zasilanie i częstotliwość są dopasowane do oporności elektrycznej i przewodności cieplnej materiału. Metale nieżelazne, takie jak miedź i aluminium, wymagają wyższych gęstości mocy, ponieważ ich niższa oporność elektryczna zmniejsza efektywność ogrzewania indukcyjnego. Projekt cewki i częstotliwość muszą być dostosowane do każdej grupy materiałów — system zaprojektowany dla stali nie będzie skutecznie wyżarzać miedzi bez ponownej inżynierii.
Q: Czy wyżarzanie indukcyjne może zastąpić konwencjonalny piec do wyżarzania?
A: Do ciągłej produkcji drutu, rurę, pasku, i pręta, tak — wyżarzanie indukcyjne może całkowicie zastąpić piec, zapewniając krótsze czasy cyklu, niższe koszty energii, mniej utleniania, i znacznie lepszą kontrolę szybkości chłodzenia. Do wyżarzania wsadowego dużych, nieregularnie ukształtowanych elementów lub mieszanych partii części, piec jest często nadal bardziej praktycznym wyborem. Wielu producentów stosuje model hybrydowy: indukcja dla dedykowanych linii o dużej wydajności, piec dla zmiennej pracy o niskiej wydajności.
Potrzebujesz pomocy w określeniu systemu wyżarzania indukcyjnego?
Opowiedz nam o swoim materiale, wymiary obrabianego elementu, docelowe właściwości, oraz wolumen produkcji. Zalecimy konfigurację wyżarzania indukcyjnego dopasowaną do twojej aplikacji.





