
5 kluczowe czynniki przy wyborze urządzenia do wyżarzania indukcyjnego
Bei der Auswahl einer Induktionsglühmaschine geht es nicht darum, die Stromversorgung mit der höchsten Wattzahl oder das günstigste Angebot zu finden. Es geht darum, die Anlage auf drei Anforderungen abzustimmen, die konventionelles Ofenglühen nicht gleichzeitig erfüllen kann: lokale Erwärmung, kontrollierte Abkühlung und Inline-Durchsatz. Eine gut spezifizierte Maschine macht kaltverformtes Metall weicher, baut Spannungen in der Schweißzone ab und stellt die Duktilität wieder her — in Sekunden pro Teil statt in Stunden pro Charge. Eine schlecht abgestimmte Maschine führt zu einer uneinheitlichen Kornstruktur, Oberflächenoxidation und einer Investitionsanlage, die sich nie in den Rest der Linie integrieren lässt.
Glühen unterscheidet sich grundlegend vom Härten und Anlassen. Es arbeitet bei höheren Temperaturen, erfordert die Kontrolle der Abkühlrate — nicht nur der Aufheizrate — und bedient völlig andere Produktionsabläufe: Drahtziehen, Rohrumformen, Kaltstauchen und Spannungsarmglühen nach dem Schweißen. Die fünf folgenden Faktoren sind die Entscheidungspunkte, die eine Maschine, die zu Ihrem Prozess passt, von einer unterscheiden, die ihm entgegenarbeitet.
Inhaltsverzeichnis
1. Definieren Sie Ihre Glühanwendung
wyżarzanie nie jest pojedynczym procesem — to cała rodzina procesów, a potrzebna maszyna zależy całkowicie od tego, którego procesu używasz. w przeciwieństwie do hartowania indukcyjnego, które prawie zawsze następuje po hartowaniu, wyżarzanie pojawia się w wielu miejscach w łańcuchu produkcyjnym: po ciągnieniu na zimno, między etapami kształtowania, nach dem Schweißen oder als abschließender Schritt zum Spannungsarmglühen vor der Bearbeitung.
Beginnen Sie damit, zu bestimmen, mit welcher Anwendungsart Sie es zu tun haben:
— Draht- und Litzen-Glühen: Kontinuierliches Drahtziehen verfestigt das Material. Inline-Induktionsglühen zwischen den Ziehdurchgängen stellt die Duktilität wieder her, ohne die Linie anzuhalten. Das Spulendesign ist hier typischerweise eine mehrwindige Tunnelspule, durch die der Draht mit hoher Geschwindigkeit läuft.
— Rohr- und Leitungsrohr-Glühen: Rohrumformung, Gięcie i spawanie powodują naprężenia własne. Wyżarzanie indukcyjne może celowo traktować określone obszary — spoinę, promień gięcia lub cały przekrój — i przy tym powoduje znacznie mniej utleniania niż piec.
— Pręty- i wyżarzanie materiału okrągłego: Kaldowanie lub ciągnienie na zimno prętów często wymaga przed następnym procesem kształtowania zmiękczenia przez cały przekrój. Systemy średniej częstotliwości zapewniają wymaganą głębokość wnikania dla pełnych przekrojów.
— Wyżarzanie strefy spawalniczej: Nach dem WIG-, JA- oder Laserschweißen enthält die Wärmeeinflusszone (WEZ) Eigenspannungen, die Rissbildung verursachen können. Lokalisiertes Induktionsglühen behandelt ausschließlich die WEZ und lässt den Rest des Bauteils unverändert — etwas, das ein Ofen nicht leisten kann.
— Kontinuierliches Glühen über die gesamte Länge: Langprodukte wie Draht, Band oder Rohrmaterial laufen mit konstanter Geschwindigkeit durch eine feste Spule. Maszyna musi utrzymywać stabilny profil termiczny przez wiele godzin ciągłej pracy.
Eine Induktionsglühmaschine, przeznaczona do ciągłego drutu z 200 metrów na minutę, to zupełnie inny system niż maszyna do lokalnej obróbki po spawaniu partiami wykonanych zespołów. Najpierw zdefiniuj zastosowanie, a następnie dobierz do niego maszynę.
2. Wydajność, Częstotliwość & kontrola chłodzenia
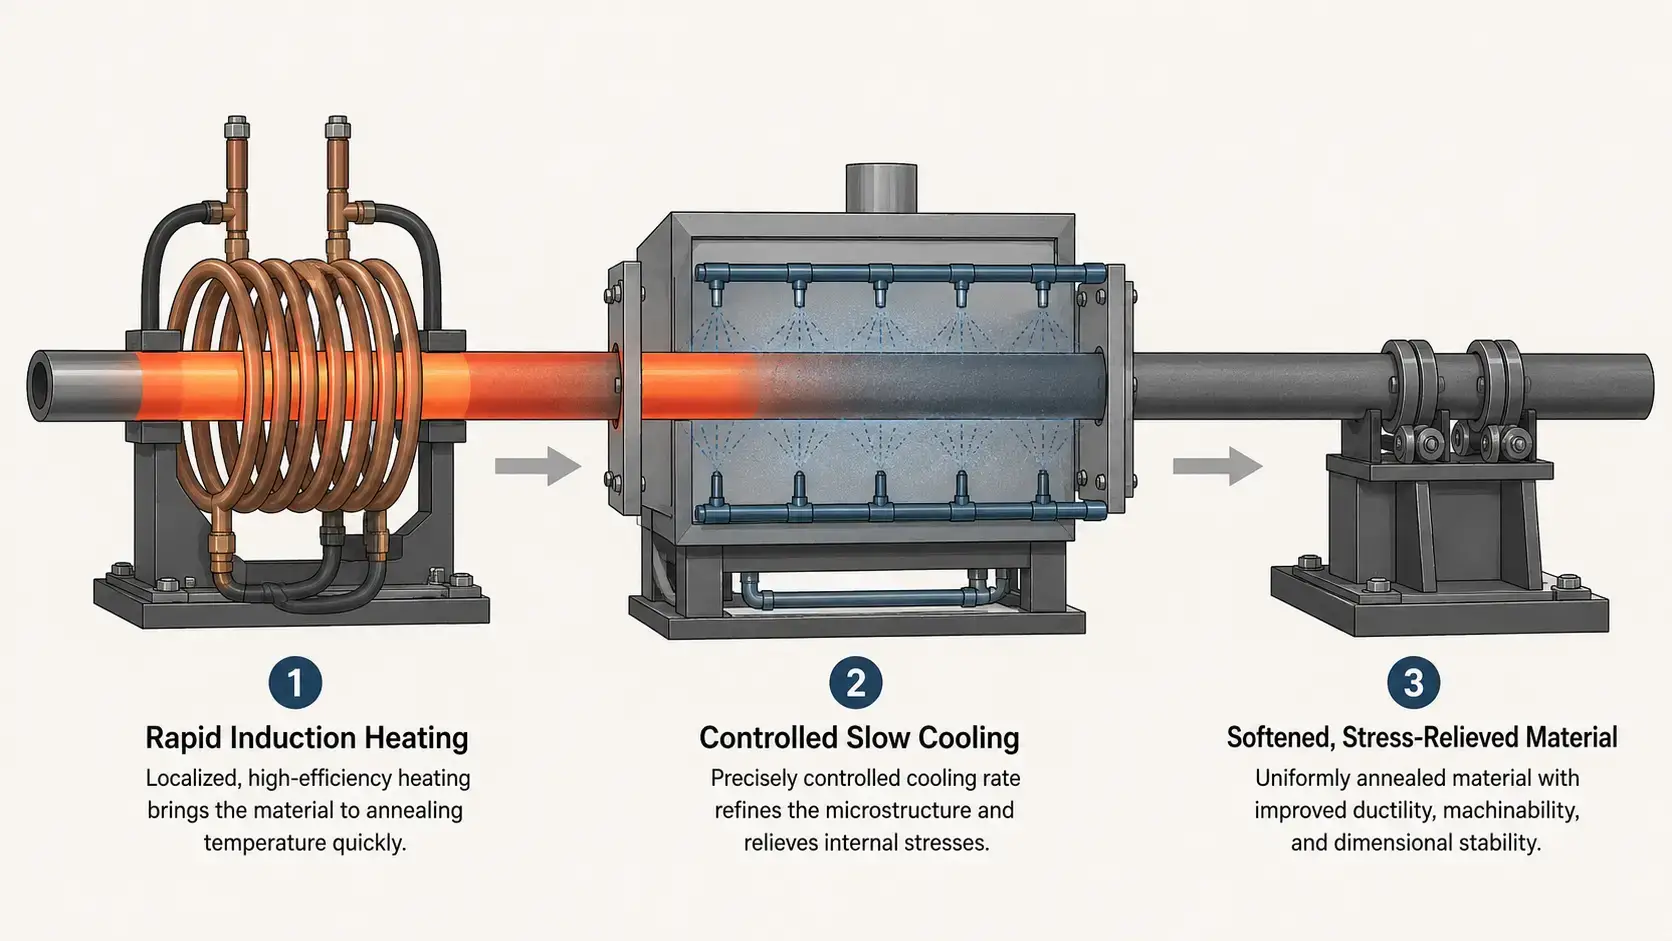
Moc i częstotliwość określają, jak szybko i jak głęboko element się nagrzewa. Beim Glühen gibt es jedoch eine dritte Variable, die ebenso wichtig ist: die Regelung der Abkühlrate. Anders als beim Härten — wo abgeschreckt wird — und beim Anlassen — wo in der Regel an Luft abgekühlt wird — erfordert das Glühen ein kontrolliertes langsames Abkühlen, damit sich die Kornstruktur richtig neu ausbilden kann. Maszyna, die perfekt erwärmt, aber zu schnell abkühlt, hinterlässt das Material härter als zu Beginn.
Die drei Parameter, die gemeinsam zu bewerten sind:
— Leistungsniveau: Glühtemperaturen liegen höher als Anlasstemperaturen — typischerweise 700–900°C für Stähle, gegenüber 150–650°C beim Anlassen. Das bedeutet eine höhere spezifische Leistung pro Kilogramm Werkstück. Ziehen Sie die standardmäßigen Leistungsanforderungen heran, um Ihre Ausgangsbasis abzuschätzen, rechnen Sie jedoch bei Glühprozessen mit Lasten am oberen Ende des Bereichs für eine gegebene Bauteilmasse.
— Frequenzauswahl: Mittelfrequenz (1–10 kHz) eignet sich für massive Querschnitte wie Stangen und dickwandige Rohre, bei denen die Wärme bis in den Kern eindringen muss. Höhere Frequenzen (10–50 kHz) eignen sich für dünnwandige Rohre, Draht und das Glühen von Randschichten. Die Regel ist dieselbe wie bei jeder Induktionserwärmung: kleinerer Querschnitt → höhere Frequenz.
— Kontrollierter Kühlabschnitt: Hier unterscheidet sich Induktionsglühanlage grundlegend von anderen Induktionsmaschinen. Nach der Heizspule muss das Werkstück eine kontrollierte Kühlzone durchlaufen — einen isolierten Tunnel, einen temperaturgeregelten Mantel oder einen präzise getakteten Luftspalt — die die Temperatur langsam genug senkt, um eine vollständige Rekristallisation zu erreichen. Fragen Sie den Lieferanten, wie die Abkühlrate gesteuert wird, nicht nur, wie die Erwärmung erfolgt.
Ein Lieferant, der nur über Kilowatt und Kilohertz spricht, ohne die Kühlungsregelung zu berücksichtigen, behandelt das Glühen wie Härten mit einem niedrigeren Temperatursollwert. Es ist nicht dasselbe.
3. precyzja temperatury & jednorodność
Die Temperaturregelung beim Glühen ist aus zwei Gründen anspruchsvoll, die nicht für das Härten oder Anlassen gelten. Erstens ist das Zieltemperaturfenster im Verhältnis zur absoluten Temperatur eng — das Halten bei 850°C ±10°C erfordert eine strengere proportionale Regelung als das Halten bei 400°C ±10°C, da Wärmeverluste an die Umgebung mit der vierten Potenz der absoluten Temperatur skalieren. Zweitens beschleunigt sich das Kornwachstum, wenn die Temperatur zu weit überschwingt, und die mechanischen Eigenschaften des Materials verschlechtern sich dauerhaft — grobe Körner lassen sich durch langsameres Abkühlen nicht wieder “zurückwachsen”.
Wichtige Funktionen zur Temperaturregelung, die bei einem Induktionsglühsystem zu bewerten sind:
— Zweiwellenlängen- oder Verhältnispyrometrie: Standard-IR-Pyrometer können bei Änderungen des Emissionsgrads driften, wenn die Bauteiloberfläche bei Glühtemperaturen oxidiert. Ein Zweiwellenlängensensor kompensiert dies und liefert genaue Messwerte, nawet jeśli stan powierzchni zmienia się podczas ogrzewania.
— Zamknięta regulacja mocy z szybką reakcją: System musi dostosować moc wyjściową w ciągu kilku milisekund, aby wyrównać wahania prędkości linii, wahania temperatury materiału wejściowego i dryf impedancji cewki, gdy cewka nagrzewa się w trakcie cyklu produkcyjnego.
— Monitorowanie wielostrefowe dla procesów ciągłych: W drucie- oder Rohrglühlinien sollte die Temperatur am Spulenausgang und am Ausgang der Kühlzone gemessen werden. Die Differenz zwischen diesen beiden Messwerten zeigt, ob die Abkühlrate im Sollbereich liegt.
— Rezeptverwaltung mit materialspezifischen Profilen: Glühparameter für Rohre aus Edelstahl 304 unterscheiden sich vollständig von denen für Draht aus C1020-Kohlenstoffstahl. Die Maschine sollte validierte Profile speichern, abrufen und sperren können, damit Bediener nicht bei jedem Materialwechsel neu abstimmen müssen.
Wenn ein Lieferant die Temperaturgleichmäßigkeit an Ihrem spezifischen Werkstück mit Ihrem spezifischen Material nicht nachweisen kann, suchen Sie weiter. Die Prozessvalidierung an Ihren tatsächlichen Teilen ist der einzige Nachweis, der zählt.
4. automatyzacja & zdolność produkcyjna
Glühlinien lassen sich in zwei große Kategorien einteilen, und die Automatisierungsanforderungen sind jeweils völlig unterschiedlich. Kontinuierliche Prozesslinien — Drahtziehen, Rohrwerk-Glühen, Bandverarbeitung — erfordern, dass das Induktionssystem mit einer bestehenden Liniengeschwindigkeit synchronisiert wird, die möglicherweise bereits festgelegt ist. Batch-Glühstationen — Zellen zur Nachbehandlung von Schweißnähten, Stationen zum Spannungsarmglühen vor der Bearbeitung — benötigen schnellen Teilewechsel und flexible Vorrichtungen.
Stimmen Sie den Automatisierungsgrad auf Ihr Produktionsprofil ab:
— Kontinuierliches Inline-Glühen: Die Induktionsspule und die Kühlstrecke werden direkt in die Drahtzieh-, Rohrschweiß- oder Bandwalzlinie integriert. Das Steuerungssystem muss mit der Linien-PLC kommunizieren, um die Leistung bei Änderungen der Liniengeschwindigkeit in Echtzeit anzupassen. Eine Kommunikationsverzögerung von zwei Sekunden bei 100 Metern pro Minute bedeutet drei Meter Ausschuss.
— Halbautomatische Batch-Zellen: Ein Bediener lädt das Teil in eine Vorrichtung, startet den Zyklus und entnimmt das fertige Teil. Geeignet für das Glühen von Schweißzonen an gefertigten Baugruppen oder das Spannungsarmglühen von Schmiedeceilen vor der Bearbeitung. Die Konstanz der Zykluszeit hängt von der Wiederholgenauigkeit der Teilepositionierung ab — die Vorrichtung sollte das Werkstück jedes Mal präzise relativ zur Spule positionieren.
— Vollautomatische Roboterzellen: Ein Roboter lädt Teile in die Spule, der Glühzyklus läuft, und der Roboter entlädt sie. Diese Konfiguration eignet sich gut für mittlere bis hohe Stückzahlen einzelner Teile, bei denen Arbeitskosten oder die Konstanz der Zykluszeit die Automatisierungsinvestition rechtfertigen. Dieselbe Konstruktionslogik gilt wie bei der Wybór systemu indukcyjnego hartowania mit Roboterhandling.
— Schnellwechsel-Werkzeuge: Wenn Sie mehrere SKUs auf derselben Maschine glühen, sollten Spule, Führungen und Einsätze der Kühlzone innerhalb von Minuten und nicht erst nach Stunden austauschbar sein. Jede Minute Rüstzeit ist verlorene Produktionskapazität.
Bei kontinuierlichen Linien sollten Sie die Maschine für die höchste Liniengeschwindigkeit auslegen, die Sie in den nächsten drei Jahren erwarten, nicht für die Geschwindigkeit, mit der Sie heute fahren. Die spätere Nachrüstung einer schnelleren Stromversorgung ist teurer, als die richtige Kapazität von Anfang an zu kaufen.
5. doświadczenie dostawcy & know-how procesowe
Glühen ist der Induktionsprozess, bei dem die Erfahrung des Lieferanten am meisten zählt. Härten ist vergleichsweise fehlertolerant: über die Umwandlungstemperatur erhitzen, abschrecken, fertig. Wyżarzanie jest proste: podgrzać do niższej temperatury docelowej, utrzymać, ostudzić na powietrzu. Podczas żarzenia pojawia się kolejny wymiar — kontrolowane chłodzenie — i do tego dostawca musi rozumieć metalurgię, nie tylko elektrotechnikę. Ein Lieferant, ktory zna się na elektronice mocy, ale nie na kinetyce przemian fazowych, określi maszynę, która doskonale nagrzewa i niszczy materiał podczas schładzania.
Podczas oceny dostawców powinieneś pytać poza katalogiem urządzeń:
— Doświadczenie w procesach specyficznych dla materiałów: Czy dostawca zbudował piece wyżarzające dla Twojej rodziny materiałów — stale węglowe, stale nierdzewne, stopy miedzi, aluminium? Każda grupa materiałowa ma różne temperatury przemiany, Właściwości charakterystyczne pod względem emisji i wrażliwość na tempo chłodzenia. Zapytaj o referencje klienta, który przetwarza podobny materiał.
— Projekt bębna do wyżarzania: Cewki żarzące często pracują w wyższych temperaturach i przez dłuższe czasy pracy niż cewki hartownicze. System chłodzenia cewki, izolacja i mechaniczna konstrukcja nośna muszą być zaprojektowane do trwałego obciążenia termicznego, nie do pracy przerywanej. Cewka hartownicza przerobiona na żarzącą ulegnie przedwczesnej awarii.
— Inżynieria strefy chłodzenia: To jest część Induktionserwärmungssystems, której większość standardowych dostawców nie uwzględnia. Pokażmy sobie, jak zaprojektowany jest odcinek chłodzący — długość, izolacja, Temperaturmesspunkte und ob er für unterschiedliche Materialien und Liniengeschwindigkeiten angepasst werden kann.
— Prozessvalidierung vor Ort: Der Lieferant sollte bereit sein, Ihr Material durch ein Testsystem laufen zu lassen und Zeit-Temperatur-Kurven, Härtemesswerte vor und nach der Behandlung sowie metallografische Bilder der Kornstruktur bereitzustellen. Ein Angebot ohne Prozessdaten ist ein Glücksspiel.
— After-Sales-Support und Ersatzteile: Glühlinien laufen häufig rund um die Uhr. Koszty przestoju są naliczane za minutę, nie za dzień. Wyjaśnij czas dostawy części zamiennych i czy dostawca oferuje diagnostykę zdalną dla zasilania i systemu sterowania.
Ein Lieferant, współpraca jest warta zachodu, pyta o twoje zastosowanie wyżarzania, zanim poda informację o wydajności. Oceniamy każde zapytanie na podstawie pięciu powyższych czynników — typu zastosowania, wymagań wydajnościowych- i chłodzenia, kontroli temperatury, Automatisierungsbedarf und langfristige Prozessunterstützung — und liefern eine Konfiguration auf Basis Ihres Materials und Ihrer Produktionsziele, nicht auf Grundlage einer Katalogvoreinstellung.
indukcja vs. konwencjonalne wyżarzanie w piecu
Für Hersteller, die derzeit Chargenöfen oder Durchlaufbandöfen zum Glühen verwenden, stellt sich die Frage, ob Induktion einen ausreichenden Vorteil bietet, um den Wechsel zu rechtfertigen. Die folgende Tabelle vergleicht die beiden Verfahren anhand der Aspekte, die in der Produktion am wichtigsten sind.
| Induktionsglühen | Konventionelles Ofenglühen |
|---|---|
| Schnelle lokale Erwärmung — Sekunden bis Minuten | Langsame Chargenerwärmung — typischerweise 1–6 Stunden |
| Kontrollierte Abkühlrate — programmierbare Langsamkühlzone | Passive Ofenabkühlung — begrenzte Kontrolle der Abkühlrate, abhängig von der thermischen Masse |
| Minimale Oxidation — kurze Hochtemperatureinwirkung, kompatibel mit Inertgas | Mehr Zunderbildung — längere Einwirkung bei Temperatur |
| Geringerer Energiebedarf pro Teil — nur die Zielzone wird erwärmt | Höherer Energieverbrauch — Ofen-Leerlauf, Straty ciepła do otoczenia |
| Możliwość pracy w trybie inline — ciągłe przetwarzanie drutu, Rura i taśma | Proces ograniczony do partii — załadunek, utrzymać, schładzanie, rozładunek |
| Stała wielkość ziaren — powtarzalny cykl termiczny dla każdej części | Gradienty temperatury w piecu — zmienne wyniki w zależności od strefy |
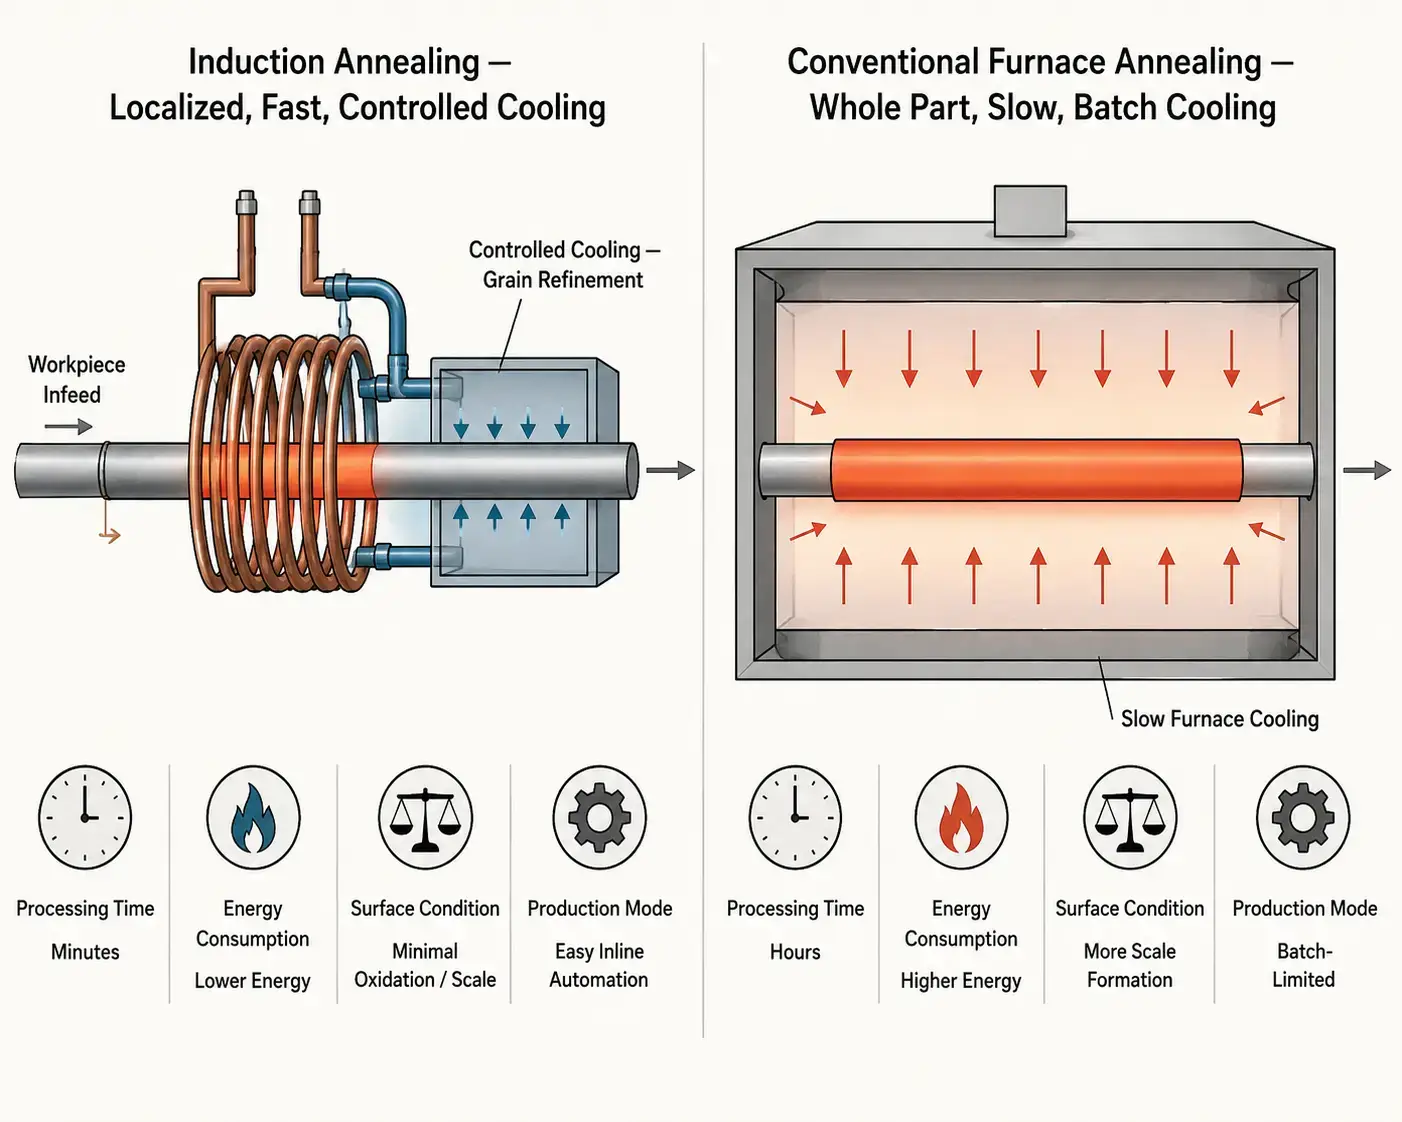
Ożarzanie indukcyjne nie jest uniwersalnym zamiennikiem pieca. Dla podwykonawców, dziesiątki różnych geometrii części są hartowane w nieprzewidywalnych seriach, pozostaje konwencjonalny piec bardziej wszechstronne narzędzie — załadować, ustawić profil i uruchomić. Dla dedykowanych linii produkcyjnych, drut, Rohr, materiał prętowy lub powtarzalne zespoły spawane w średnich do wysokich seriach są hartowane, indukcja oferuje jednak szybsze cykle, mniejsze zużycie energii na część, znacznie mniej utleniania i kontrola szybkości chłodzenia, co piec partiowy może osiągnąć. Der wirtschaftliche Kipppunkt ist am deutlichsten, wenn der Glühschritt der Engpass in einer ansonsten kontinuierlichen Linie ist.
Najważniejsze spostrzeżenia
Die Auswahl einer Induktionsglühmaschine läuft auf fünf Entscheidungen hinaus, und die wichtigste ist die erste: genau zu definieren, was Sie glühen und warum. Die Anwendung — Draht, Rohr, Stange oder Schweißzone — bestimmt Leistung, Frequenz und Spulengeometrie. Das Material bestimmt die Zieltemperatur und die Abkühlrate, die Sie einhalten müssen. Und das Produktionsvolumen bestimmt, ob Sie ein kontinuierliches Inline-System, eine halbautomatische Zelle oder eine vollrobotische Arbeitsstation benötigen. Ein Lieferant, der zunächst nach Ihrem Material und Ihrer Liniengeschwindigkeit fragt, statt einfach eine Maschine aus einem Katalog anzubieten, macht den Unterschied zwischen einem System, das vom ersten Tag an funktioniert, und einem, das sechs Monate Nachjustierung erfordert. Die richtige, korrekt spezifizierte Maschine macht aus dem Glühen als Batch-and-Wait-Prozess einen kontinuierlichen, wiederholbaren Produktionsschritt.
FAQ
F: Was ist der Unterschied zwischen Induktionsglühen und Induktionsanlassen?
A: Die drei wichtigsten Unterschiede sind Temperatur, Abkühlrate und Zweck. Glühen erfolgt bei höheren Temperaturen (typischerweise 700–900°C bei Stählen), um das Korngefüge vollständig zu rekristallisieren und maximale Weichheit und Duktilität zu erreichen. Anlassen erfolgt bei niedrigeren Temperaturen (150–650°C), um die Sprödigkeit nach dem Härten zu reduzieren und dabei den größten Teil der Härte zu erhalten. Glühen erfordert kontrolliertes langsames Abkühlen, um Kornfeinung zu ermöglichen; Anlassen erfolgt in der Regel an Luft. Außerdem dienen sie unterschiedlichen Punkten in der Fertigungskette: Glühen wird häufig bei kaltverformtem oder geschweißtem Material eingesetzt, während Anlassen immer auf einen Härteschritt folgt.
F: Welche Materialien können induktiv geglüht werden?
A: Kohlenstoffstähle, legierte Stähle, Edelstähle, Kupferferlegierungen, Aluminiumlegierungen und Titan können alle induktiv geglüht werden, sofern Stromversorgung und Frequenz auf den elektrischen Widerstand und die Wärmeleitfähigkeit des Materials abgestimmt sind. Nichteisenmetalle wie Kupfer und Aluminium erfordern höhere Leistungsdichten, da ihr geringerer elektrischer Widerstand die Effizienz der induktiven Erwärmung reduziert. Spulendesign und Frequenz müssen für jede Materialfamilie angepasst werden — ein für Stahl eingerichtetes System wird Kupfer ohne Neukonstruktion nicht effektiv glühen.
F: Kann Induktionsglühen einen herkömmlichen Glühofen ersetzen?
A: Für die kontinuierliche Produktion von Draht, Rohr, Band und Stange: ja — Induktionsglühen kann den Ofen vollständig ersetzen und bietet schnellere Zykluszeiten, niedrigere Energiekosten, weniger Oxidation und eine deutlich bessere Kontrolle der Abkühlrate. Für das Chargenglühen großer, unregelmäßig geformter Konstruktionen oder gemischter Teileaufträge ist ein Ofen häufig weiterhin die praktischere Wahl. Viele Hersteller nutzen ein Hybridmodell: Indukcja dla dedykowanych linii wysokowydajnych, Piec do zmiennych prac w małych seriach.
Czy potrzebujesz pomocy przy specyfikacji systemu wyżarzania indukcyjnego?
Podaj nam swój materiał, wymiary detalu, docelowe właściwości i wolumen produkcji. Polecamy konfigurację wyżarzania indukcyjnego, dopasowaną do Twojej aplikacji.










