| Ciepło jest generowane bezpośrednio wewnątrz metalu, z szybkością ogrzewania 2-10 razy szybciej niż tradycyjne metody ogrzewania; Na przykład, nagrzanie przedmiotu ze stali węglowej do temperatury kucia 1200 ℃ zajmuje tylko od kilku do kilkudziesięciu sekund |
Do przenoszenia ciepła wykorzystuje promieniowanie cieplne i przewodzenie powietrza, z długą drogą wymiany ciepła; podgrzanie przedmiotu ze stali węglowej o tej samej specyfikacji do temperatury kucia zajmuje kilka minut |
| Z precyzyjną kontrolą za pomocą zmiennego pola magnetycznego, wewnętrzną i zewnętrzną różnicę temperatur małych i średnich przedmiotów można kontrolować w zakresie 5 ℃, skutecznie unikając lokalnego przegrzania lub niedogrzania |
Duży wpływ na zakłócenia przepływu powietrza, temperatura powierzchni przedmiotu obrabianego ulega znacznym wahaniom, z różnicą temperatur często przekraczającą 50℃, co łatwo prowadzi do pęknięć w przedmiocie obrabianym |
| Wskaźnik wykorzystania ciepła jest tak wysoki jak 85%-95%, bez strat ciepła z powodu otwartego płomienia lub otoczenia, co skutkuje wyjątkowo niskimi stratami energii |
Stopień wykorzystania ciepła jest tylko 30%-50%, z dużą ilością ciepła utraconego w wyniku emisji gazów spalinowych i promieniowania środowiska, co prowadzi do poważnych strat energii |
| Przyjmuje bezdotykowy tryb ogrzewania, bez substancji zanieczyszczających, takich jak pozostałości paliwa lub kamień tlenkowy; brak działania z otwartym płomieniem, co skutkuje niskim ryzykiem pożaru |
Podczas procesu ogrzewania powstają spaliny i pozostałości odpadów, który łatwo zanieczyszcza powierzchnię przedmiotu obrabianego i środowisko pracy; Praca z otwartym płomieniem stwarza duże ryzyko pożaru |
| Dostosowując aktualną częstotliwość (1kHz-1MHz) i natężenie prądu, temperatura ogrzewania, Można precyzyjnie kontrolować czas i powierzchnię ogrzewania |
Polega na ręcznej regulacji dopływu paliwa w celu kontroli temperatury, z błędem temperaturowym przekraczającym ±50℃, co utrudnia zaspokojenie zapotrzebowania na precyzyjne ogrzewanie |
| Nadaje się do różnych metali przewodzących (takie jak stal, miedź, aluminium, itd.), specjalnie do potrzeb grzewczych małych i średnich precyzyjnych przedmiotów oraz przedmiotów o specjalnych kształtach |
Stosowane głównie do dużych, zgrubnie obrobionych przedmiotów i scenariuszy o niskich wymaganiach dotyczących dokładności wymiarowej i jakości powierzchni |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
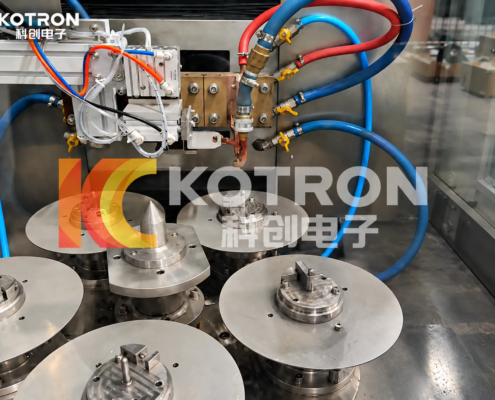
cui yanan2026-10-23 03:55:492026-10-23 03:55:49Hartowanie indukcyjne elementów o masie muszej do okrętowych silników wysokoprężnych
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
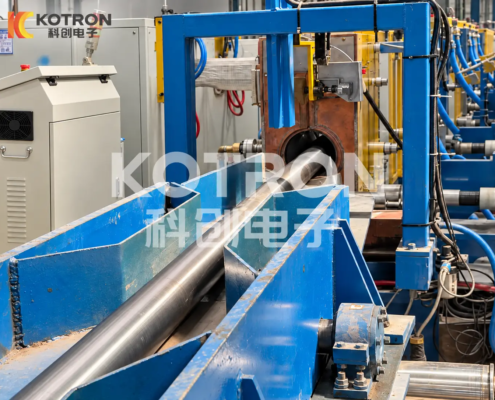
cui yanan2026-10-22 09:09:312026-10-22 09:09:31Nagrzewanie indukcyjne prętów ze stopów tytanu do walcowania na gorąco
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
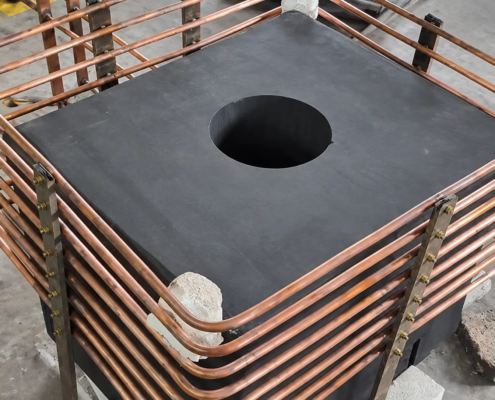
cui yanan2026-10-21 06:20:102026-10-21 06:20:10Indukcyjny system ogrzewania form grafitowych


