
Co to jest hartowanie indukcyjne? Kompletny przewodnik dla początkujących 5 Powody, dla których przewyższa tradycyjne metody
Wyobraź sobie, że masz nóż kuchenny. Krawędź musi być tak ostra jak brzytwa, aby pozostała ostra przez lata cięcia. Ale gdyby cała ostrza była tak twarda, złamałaby się przy pierwszym skręceniu. Kowale stawiali czoła temu dokładnemu problemowi od wieków: jak sprawić, by powierzchnia metalowej części była niezwykle twarda, a wnętrze pozostało mocne i elastyczne? Czym jest hartowanie indukcyjne — i dlaczego stało się to preferowanym rozwiązaniem dla producentów tworzących koła zębate, wały, łożyska, wysokości wałka rozrządu, i setki innych części, na których polegasz codziennie? Ten przewodnik dla początkujących wyjaśnia, co to jest, jak to działa w prostych słowach, oraz pięć powodów, dla których fabryki na całym świecie wycofują swoje stare palniki płomieniowe i linie pieców na rzecz tej technologii.
Spis treści
1. Co robi “Hartowanie” Właściwie to znaczy?
Hartowanie to obróbka cieplna, która tworzy powierzchnię części stalowej wyjątkowo twardy i odporny na zużycie - żeby się nie porysowało, wygięcie, lub zużywają się pod wpływem intensywnego użytkowania. Wyobraź sobie, że ząb koła zębatego zazębia się z innym kołem zębatym miliony razy przez cały okres eksploatacji przekładni samochodowej: jeśli powierzchnia zęba jest miękka, to się zużywa, otwiera się luz przekładni, i skrzynia biegów zaczyna zawodzić. Jeśli jest odpowiednio utwardzony, pozostaje cichy i precyzyjny przez 300,000 kilometry.
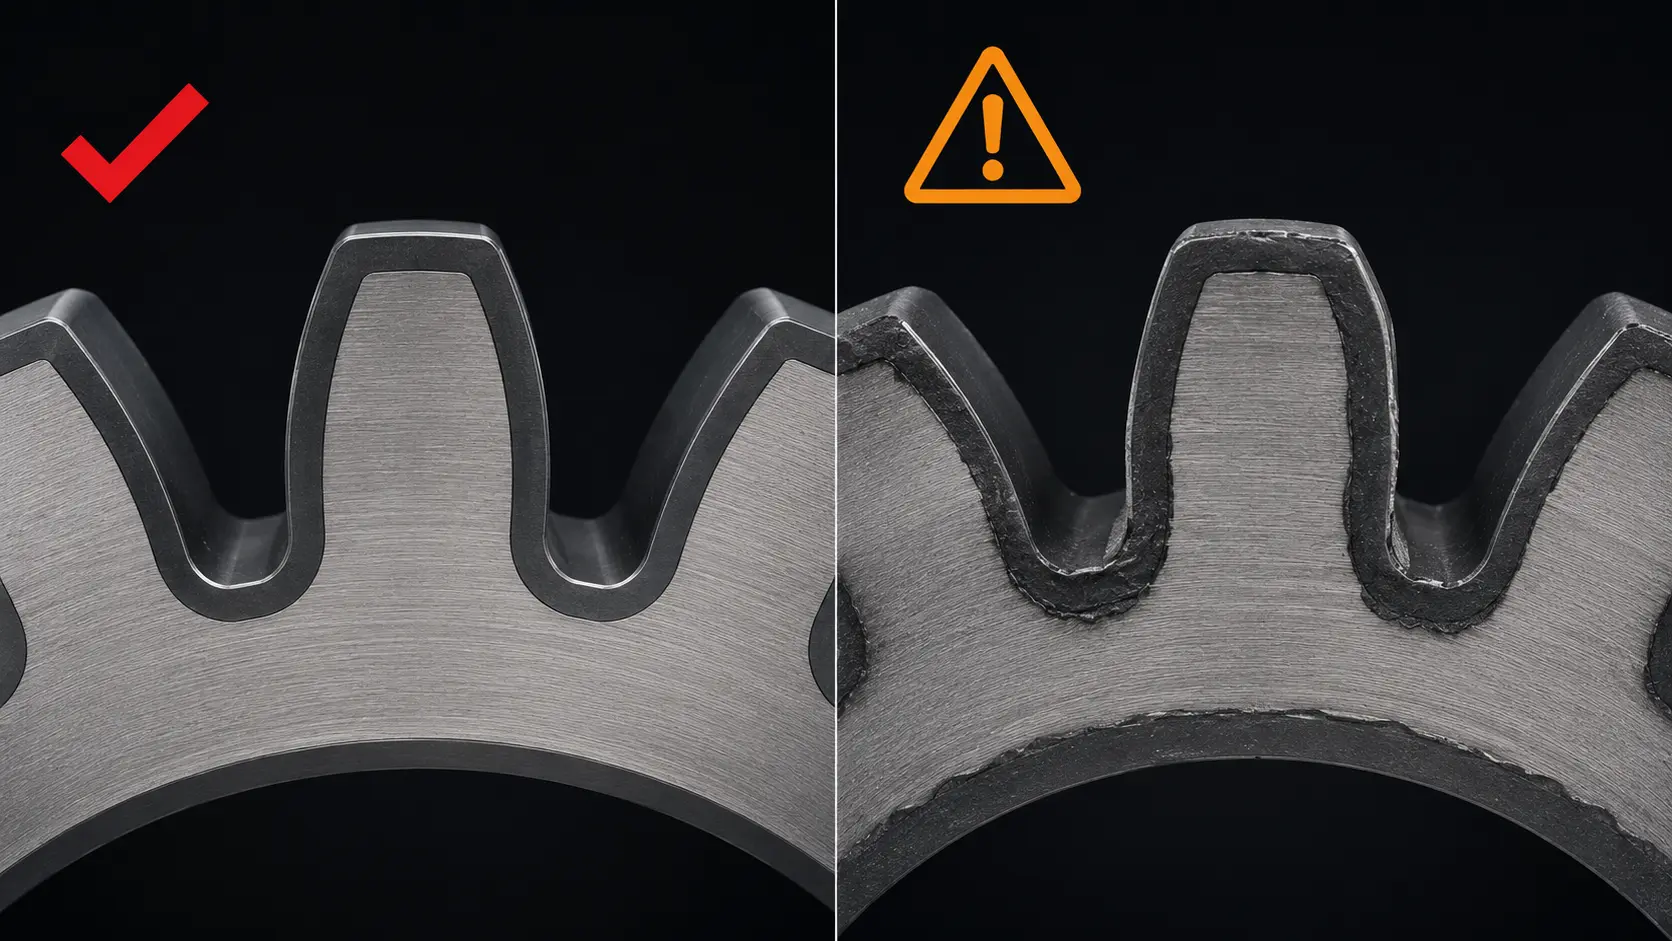
sztuczka — i tu hartowanie indukcyjne odróżnia się od starszych metod — polega na tym, że tylko powierzchnia twardnieje. rdzeń pozostaje miększy i twardszy, dzięki czemu może pochłaniać wstrząsy i drgania bez pękania. część, która jest twarda od początku i jak szkło. część twarda na zewnątrz i wytrzymała od środka, idealna do niemal każdego zastosowania mechanicznego. to jest podstawowy cel obróbki grzewczej indukcji: twardość powierzchni z twardością rdzenia, osiągnięte w jednym kontrolowanym procesie.
2. Jak działa hartowanie indukcyjne — w 3 Proste kroki
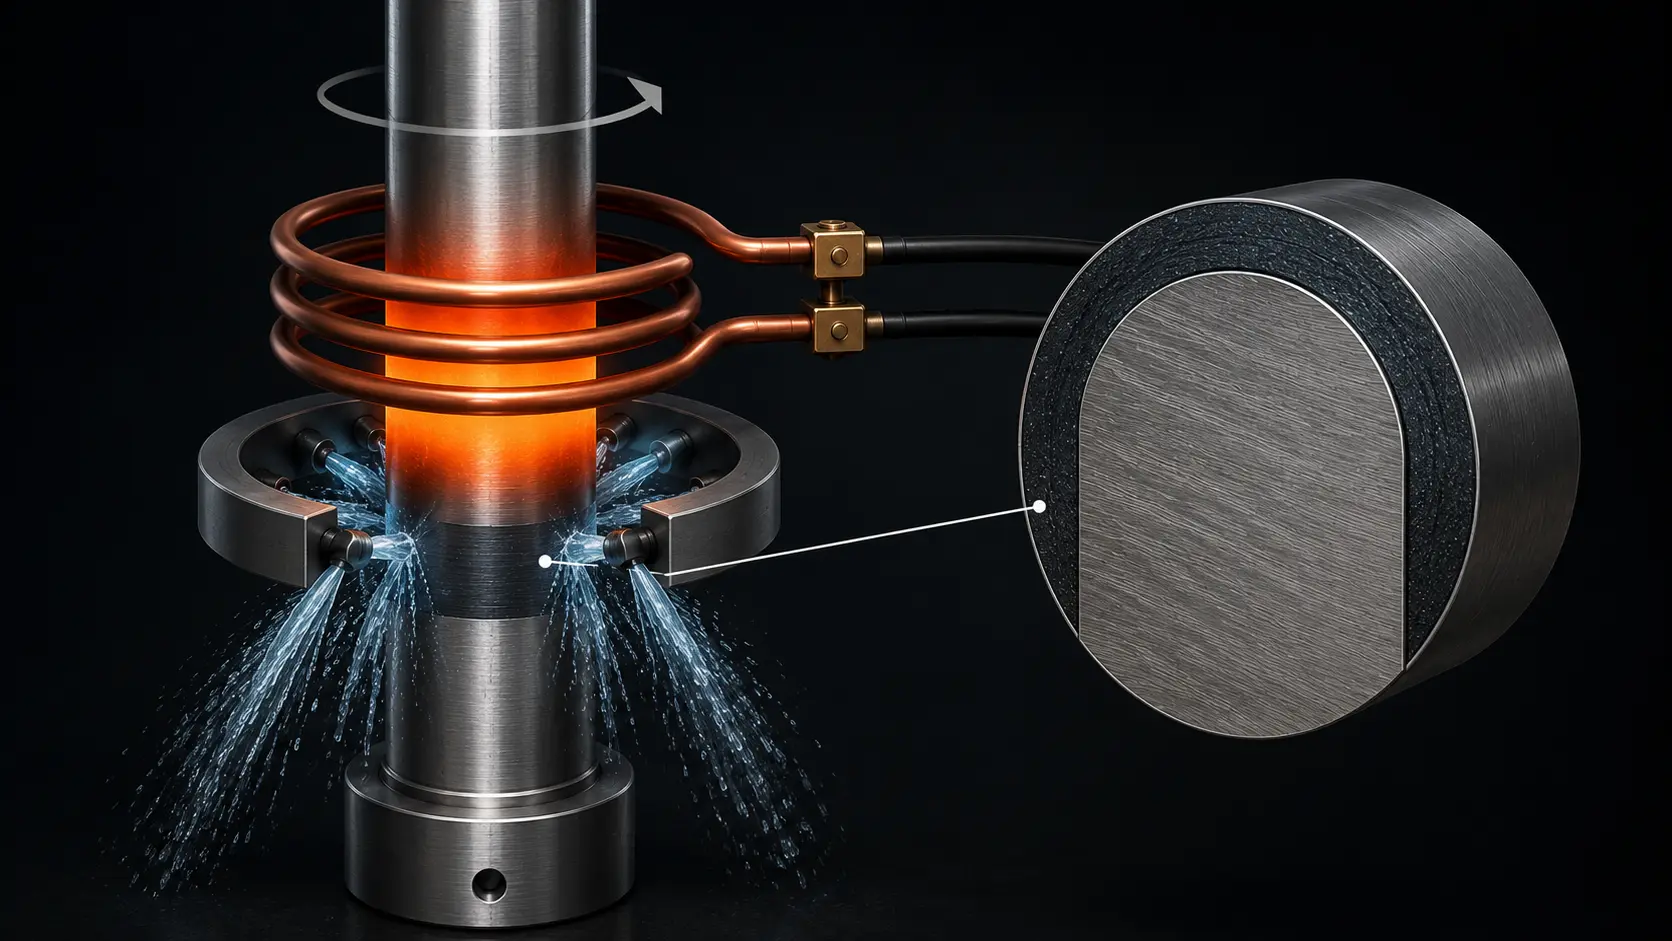
Podstawowa zasada jest taka sama jak jak działa nagrzewanie indukcyjne: miedziana cewka przewodząca wysokoczęstotliwościowy prąd zmienny wytwarza pole magnetyczne, a to pole indukuje prądy elektryczne — prądy wirowe — na powierzchni stalowej części. Te prądy nagrzewają powierzchnię do temperatury hartowania (zazwyczaj 800–950°C dla większości stali) w sekundy, a nie w minutach. Gdy powierzchnia osiągnie temperaturę, proces przechodzi przez jeszcze dwa proste etapy.
Krok 1: Nagrzej powierzchnię
Cewka indukcyjna otacza część (lub strefę, która wymaga hartowania) bez dotykania go. Przez cewkę przepływa prąd o wysokiej częstotliwości, i wewnątrz 2 do 10 sekundy, powierzchnia części świeci się na pomarańczowo-czerwono. Tylko zewnętrzna skóra – zazwyczaj 0.5 do 5 milimetry głębokości, w zależności od części — osiąga temperaturę utwardzania. Rdzeń pozostaje zimny, ponieważ ciepło nie ma czasu przedostać się do środka. To właśnie sprawia, że proces jest tak precyzyjny: podgrzewasz dokładnie taką warstwę, jakiej potrzebujesz, i nic więcej.
Krok 2: Ugasić natychmiast
Moment osiągnięcia przez powierzchnię temperatury docelowej, to jest zalany wodą, olej, lub środek chłodzący na bazie polimeru — często natryskiwane bezpośrednio z tego samego zespołu wężownicy, który wykonywał ogrzewanie. To szybkie ochłodzenie “zamyka się” utwardzoną konstrukcję: sieć krystaliczna stali przekształca się z miękkiego austenitu w wyjątkowo twardy martenzyt. Wygaszenie następuje w czasie krótszym niż sekunda, który jest wystarczająco szybki, aby uchwycić strukturę wysokotemperaturową, zanim będzie miała szansę powrócić.
Krok 3: Rezultat — twarda skorupa, Twardy rdzeń
Po hartowaniu, powierzchnia części ma twardość 55–65 HRC (Skala Rockwella C) — wystarczająco twardy, aby wytrzymać zużycie w wyniku kontaktu metalu z metalem, ale tylko dla zewnętrznej warstwy obudowy. Rdzeń pozostaje w swojej pierwotnej twardości, typowo 25–35 HRC, twardy i elastyczny. Masz teraz część, która jest twarda tam, gdzie powinna być i wytrzymała tam, gdzie powinna być — osiągnięte w jednym procesie trwającym mniej niż 30 sekundy łącznie.
3. 5 Powody, dla których producenci wybierają hartowanie indukcyjne
Hartowanie indukcyjne nie jest jedynym sposobem utwardzania stali. Tradycyjne metody obejmują hartowanie płomieniowe (przy użyciu palnika gazowego), hartowanie w piecu (podgrzewanie całej części w piecu), i nawęglanie (dyfuzję węgla w powierzchnię przez wiele godzin). Oto dlaczego indukcja wygrywa w nowoczesnych środowiskach produkcyjnych.
Powód 1: Jest szybki — naprawdę szybki
Trwa cykl hartowania indukcyjnego 5 do 30 sekundy na część. Trwa cykl pieca dla tej samej części 30 minut do kilku godzin. Hartowanie płomieniowe jest szybsze niż w piecu, ale wciąż wolniejsze niż indukcja, ponieważ płomień gazowy przenosi ciepło mniej efektywnie niż indukowane pole magnetyczne. Na linii produkcyjnej produkującej tysiące części dziennie, ta różnica prędkości jest różnicą między jedną maszyną a całym działem.
Powód 2: Hartuje się tylko tam, gdzie chcesz
Przy użyciu pieca, cała część nagrzewa się — nie tylko powierzchnia, ale także rdzeń, i nie tylko strefa narażona na zużycie, ale każdy element. To marnuje energię i może zmiękczyć wcześniej obrobione elementy, które muszą pozostać precyzyjne. Hartowanie indukcyjne, w przeciwieństwie do tego, celuje dokładnie w powierzchnię zużywaną — w bok zęba koła zębatego, w bieżnię łożyska, w wierzchołek krzywki. Reszta części pozostaje zimna. Ta precyzja strefowania jest tym, co sprawia, że indukcja jest domyślnym wyborem dla skomplikowanych części samochodowych, takich jak krzywki i widelce zmiany biegów, gdzie tylko powierzchnia stykowa wymaga utwardzenia, a reszta części musi pozostać obrabialna.
Powód 3: Minimalne odkształcenia
Kiedy podgrzewasz całą część, ona się rozszerza. Kiedy ją schładzasz, kurczy się — często nierównomiernie. Efektem jest wykrzywienie, gięcie, lub skręcenie co wymaga kosztownego prostowania lub szlifowania po procesie. Hartowanie indukcyjne ogrzewa tylko powierzchnię, i tak szybko ją chłodzi, że rdzeń nigdy nie nagrzewa się na tyle, aby brać udział w rozszerzaniu. To oznacza, że części wychodzą bliżej swoich pierwotnych wymiarów, z mniejszą potrzebą obróbki korygującej. Do zastosowań precyzyjnych, takich jak hartowaniu indukcyjnym wałów, gdzie tolerancje bicia są mierzone w mikronach, ta minimalna deformacja często decyduje o wyborze.
Powód 4: Czyste, Kompaktowość, i Bez Otwartych Płomieni
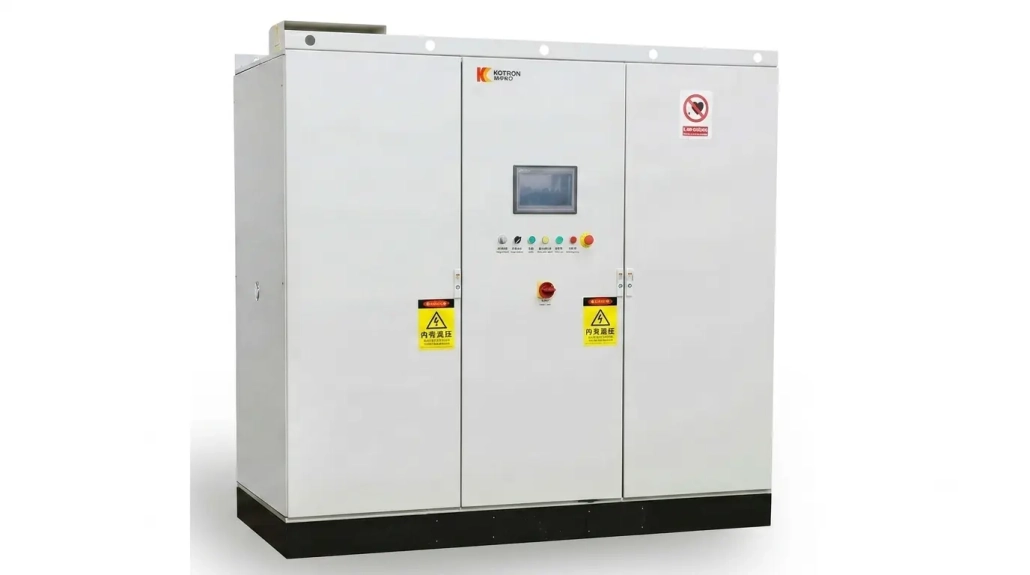
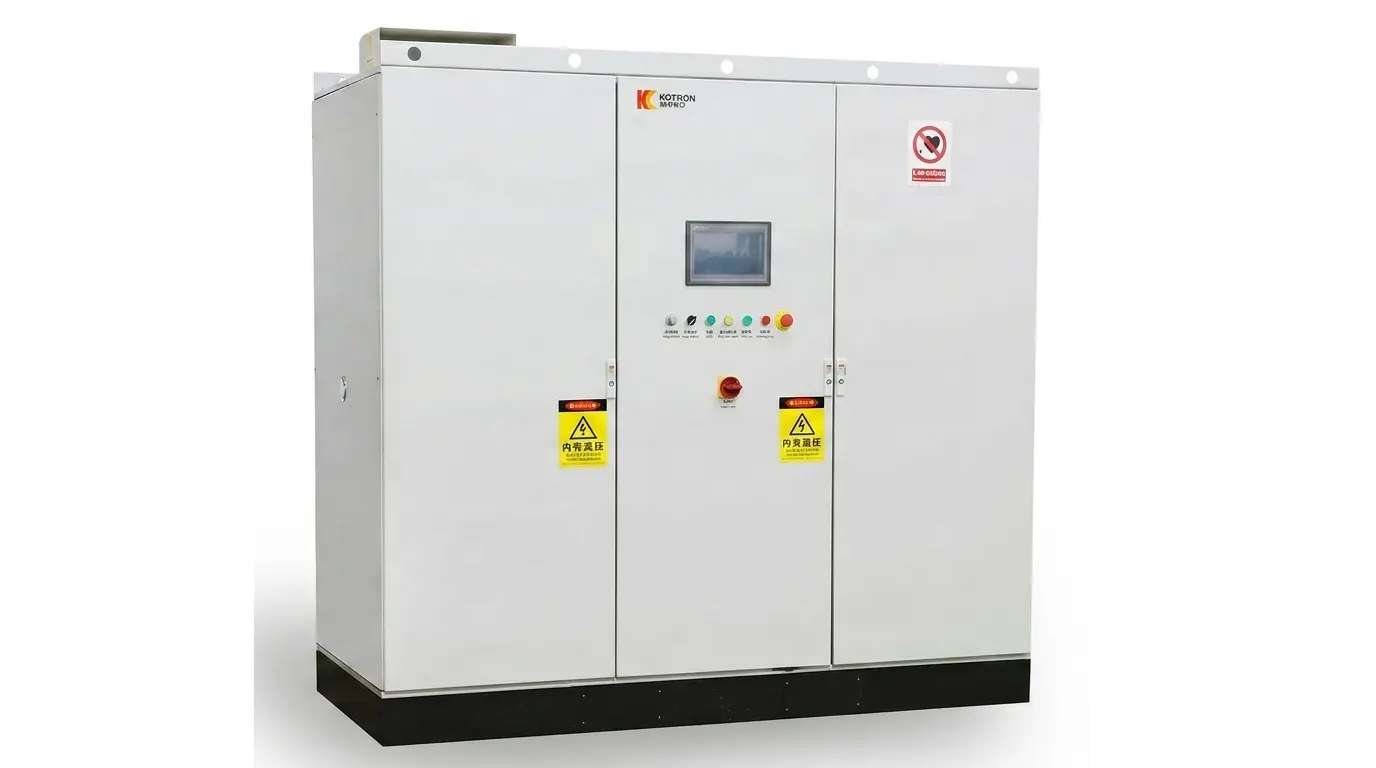
Bez palników gazowych. Bez spalin z procesu spalania. Bez ścian pieca promieniujących ciepło do warsztatu. Maszyna do hartowania indukcyjnego jest kompaktowym systemem elektrycznym — zazwyczaj szafka zasilająca plus stanowisko robocze z cewką i systemem chłodzenia — które mieści się w standardowej komórce produkcyjnej. Może stać tuż obok tokarki CNC lub maszyny szlifierskiej, więc części przechodzą od obróbki do hartowania do wykończenia bez opuszczania linii. Środowisko pracy jest czystsze, chłodniejsze, i bezpieczniejsze.
Powód 5: Przewidywalne, Powtarzalne wyniki
Hartowanie indukcyjne jest procesem kontrolowanym elektrycznie. Gdy ustawisz częstotliwość, moc, czas nagrzewania, i parametry chłodzenia dla danej części, możesz powtarzać dokładnie ten sam przepis tysiące razy. Setna część wychodzi taka sama jak dziesiąta. Hartowanie w piecu zależy od konwekcji cieplnej, która zmienia się w zależności od gęstości załadunku, temperatura otoczenia, i stan pieca. Hartowanie płomieniowe zależy od umiejętności operatora w zakresie pozycjonowania palnika i czasu przebywania. Indukcja usuwa te zmienne – jest to proces oparty na naciśnięciu przycisku powtarzalność cyfrowa. Oto dlaczego hartowanie indukcyjne w dużej mierze zastąpiło hartowanie płomieniowe w produkcji samochodów: konsekwencje dotarcia pojedynczego miękkiego koła zębatego do klienta są zbyt kosztowne, aby pozostawić je ocenie operatora.
4. Gdzie znajdziesz części hartowane indukcyjnie
Części utwardzane indukcyjnie są wszędzie — po prostu ich nie widać, ponieważ znajdują się w większych maszynach. Tutaj proces ten pojawia się w życiu codziennym:
Twój samochód: Przekładnie skrzyni biegów, półosie, Łożyska przegubów homokinetycznych, płaty wałka rozrządu, czopy wału korbowego — wszystkie utwardzane indukcyjnie, aby przetrwać setki tysięcy cykli zmiany biegów i uderzenia na drodze. Płynna zmiana biegów, którą odczuwasz, jest możliwa dzięki niezużytym zębom przekładni.
Sprzęt budowlany i górniczy: Kołki do koparki, rolki gąsienicowe spychacza, łożyska obrotowe dźwigów — masywne części przenoszące tysiące ton ładunku przez ścierny brud i skały. Hartowanie indukcyjne nadaje im trwałość powierzchniową, aby przetrwać w tym środowisku bez pękania pod ciężarem.
Turbiny wiatrowe: Główne łożyska i łożyska obrotu łopat wewnątrz turbiny wiatrowej są hartowane indukcyjnie, aby wytrzymać nieustanne cykliczne obciążenia 100-metrowej łopaty obracającej się 24/7 przez 20 lata. Te łożyska są ogromne — niektóre mają ponad 3 metrów średnicy — i hartowanie indukcyjne łożysk piasty wymaga wyspecjalizowanych projektów cewek, aby równomiernie nagrzać tak duże średnice.
Narzędzia przemysłowe: Klucze, ostrza do cięcia, wiertła, pręty cylindrów hydraulicznych — wszystko, co zużywa się na innej powierzchni lub przecina materiał, korzysta z utwardzonej powłoki. Hartowanie indukcyjne to najszybszy sposób produkcji tych części na dużą skalę.
Koleje: Obręcze kół kolejowych i głowice szyn są hartowane indukcjonalnie, aby wytrzymać ogromne naprężenia kontaktowe tam, gdzie stalowe koło styka się ze stalową szyną. Bez hartowania, zużywałyby się w ciągu miesięcy. dzięki niemu, trwały dekady.
🔑 Kluczowa Konkluzja
Hartowanie indukcyjne to obróbka cieplna, która sprawia, że powierzchnia stalowej części staje się twarda jak skała, a rdzeń pozostaje twardy – i robi to w ciągu kilku sekund, nie godziny. Proces składa się z trzech etapów: podgrzać powierzchnię polem magnetycznym (brak kontaktu, brak płomienia), natychmiast go ugasić aby zablokować twardość, a wynikiem jest część z a twarda, odporna na zużycie skorupa i mocny rdzeń amortyzujący.
Producenci wybierają ją zamiast tradycyjnych metod, ponieważ jest szybsza, bardziej precyzyjny, powoduje mniejsze zniekształcenia, działa czyściej, i daje taki sam rezultat za każdym razem. Jest to standardowa metoda hartowania dla części napędu samochodowego i rozszerza się na energetykę wiatrową, kolej, i ciężki sprzęt — zastępując płomienie palników i linie pieców wszędzie tam, gdzie liczy się szybkość produkcji i jakość części.
FAQ
Czym jest hartowanie indukcyjne w prostych słowach?
Hartowanie indukcyjne to sposób na uczynienie powierzchni stalowej części niezwykle twardą — szybko. Miedziana cewka przewodząca prąd nagrzewa jedynie zewnętrzną warstwę części w ciągu sekund, a następnie woda lub olej chłodzą ją natychmiast. Rezultat: twarda zewnętrzna powłoka odporna na zużycie, z wytrzymałym rdzeniem wewnętrznym, który pochłania wstrząsy. Brak ognia, brak pieca, tylko elektryczność i pola magnetyczne.
Czym utwardzanie indukcyjne różni się od innych metod hartowania?
Trzy duże różnice. Szybkość: Indukcja trwa sekundy; piece godzinami. Precyzja: Indukcja nagrzewa tylko strefę zużycia; Piece i palniki gazowe nagrzewają całą część. zniekształcenia: ponieważ tylko powierzchnia nagrzewa się, części hartowane indukcyjnie wychodzą bliżej swojego pierwotnego kształtu — mniej odkształceń, mniej wyginania, mniej szlifowania w celu późniejszej korekty. Indukcja jest również czystsza (brak spalin z spalania) i cyfrowo sterowana (te same ustawienia dają ten sam efekt w każdym cyklu).
Jakie metale można hartować indukcyjnie?
Hartowanie indukcyjne działa na stale średniowęglowe i wysokowęglowe (typowo 0.35% węgiel i wyżej), stale stopowe, i żeliwa. Kluczowy wymóg: materiał musi być zdolny do tworzenia martenzytu — ultra-twardej struktury krystalicznej powstającej w wyniku szybkiego hartowania. Stale niskowęglowe i austenityczne stale nierdzewne z reguły nie mogą być skutecznie utwardzane indukcyjnie, ponieważ nie przekształcają się w martenzyt. Metale niemagnetyczne, takie jak aluminium, miedź, a mosiądz w ogóle nie może być hartowany indukcyjnie (chociaż można je podgrzewać indukcyjnie do innych celów).
Jak głęboko może sięgać hartowanie indukcyjne?
Typowe głębokości obudowy wahają się od 0.5 mm do 5 mm, kontrolowane przede wszystkim przez częstotliwość roboczą. Niższa częstotliwość (1–10 kHz) powoduje głębsze utwardzanie; wyższa częstotliwość (100–400 kHz) powoduje płytsze twardnienie. Do większości części samochodowych, takich jak koła zębate i wały, 1.5–4 mm to standardowy zakres. Jest to omówione bardziej szczegółowo w naszym poradniku dotyczącym jak częstotliwość wpływa na ogrzewanie indukcyjne. W przypadku bardzo głębokich warstw powyżej 5 mm, indukcja jest zazwyczaj łączona z wstępnym nagrzewaniem lub dłuższymi czasami cyklu — chociaż metody piecowe, takie jak nawęglanie, są bardziej powszechne przy wymaganiach dotyczących ekstremalnej głębokości warstwy.
Chcesz przejść z tradycyjnego hartowania na indukcyjne?
Niezależnie od tego, czy hartujesz nowy projekt części, czy modernizujesz sprzęt z płomienia lub pieca, nasz zespół może pomóc Ci ocenić, czy hartowanie indukcyjne pasuje do Twojego zastosowania – i czego potrzeba, aby zintegrować je z linią produkcyjną.


