
Riscaldamento a induzione per componenti automobilistici: Una guida pratica all’acquisto
Per le fabbriche che necessitano di un riscaldamento stabile, ripetibile in produzione—brasatura di tubi di rame, brasatura di utensili in carburo, pre-riscaldamento dei tubi, indurimento superficiale, o trattamento termico—la corretta attrezzatura per il riscaldamento a induzione determina direttamente la qualità del prodotto, la velocità di produzione, e il costo operativo. Questa guida copre ciò che i responsabili della produzione, gli integratori di automazione, e i team di acquisto dovrebbero sapere prima di selezionare un sistema di riscaldamento a induzione.
Mappa del lettore
Responsabile di produzione? Vai a Sezione 4 (Applicazioni) & Sezione 6 (Processo di selezione).
Integratore di automazione? Concentrati su Sezione 3 (Automazione & Monitoraggio).
Acquisto / Acquirente? Inizia con Sezione 5 (Errori comuni) & Sezione 6 (Processo di selezione).
1. Perché la scelta delle attrezzature è importante
Un riscaldatore a induzione fornisce calore rapido, localizzato, e controllabile senza contatto diretto con la fiamma. Ma quando l'attrezzatura viene selezionata in modo errato:
- Qualità di riscaldamento instabile—i pezzi sembrano caldi, ma la temperatura effettiva della giunzione, profondità di cementazione, o l'uniformità varia da pezzo a pezzo. Nella brasatura e nella tempra, piccole differenze causano giunzioni deboli, fessurazione, o durezza incoerente.
- Potenza o frequenza errata—troppa poca potenza rallenta la produzione; troppa potenza rende il controllo più difficile e accorcia la vita della bobina. La frequenza errata provoca riscaldamento irregolare o profondità di penetrazione insufficiente.
- Lacune nell'automazione e nel monitoraggio—un sistema che funziona nei test manuali può fallire nella produzione automatizzata se la comunicazione PLC, feedback in tempo reale, gestione delle ricette, e segnali di allarme sono limitati.
2. Come funziona la tecnologia
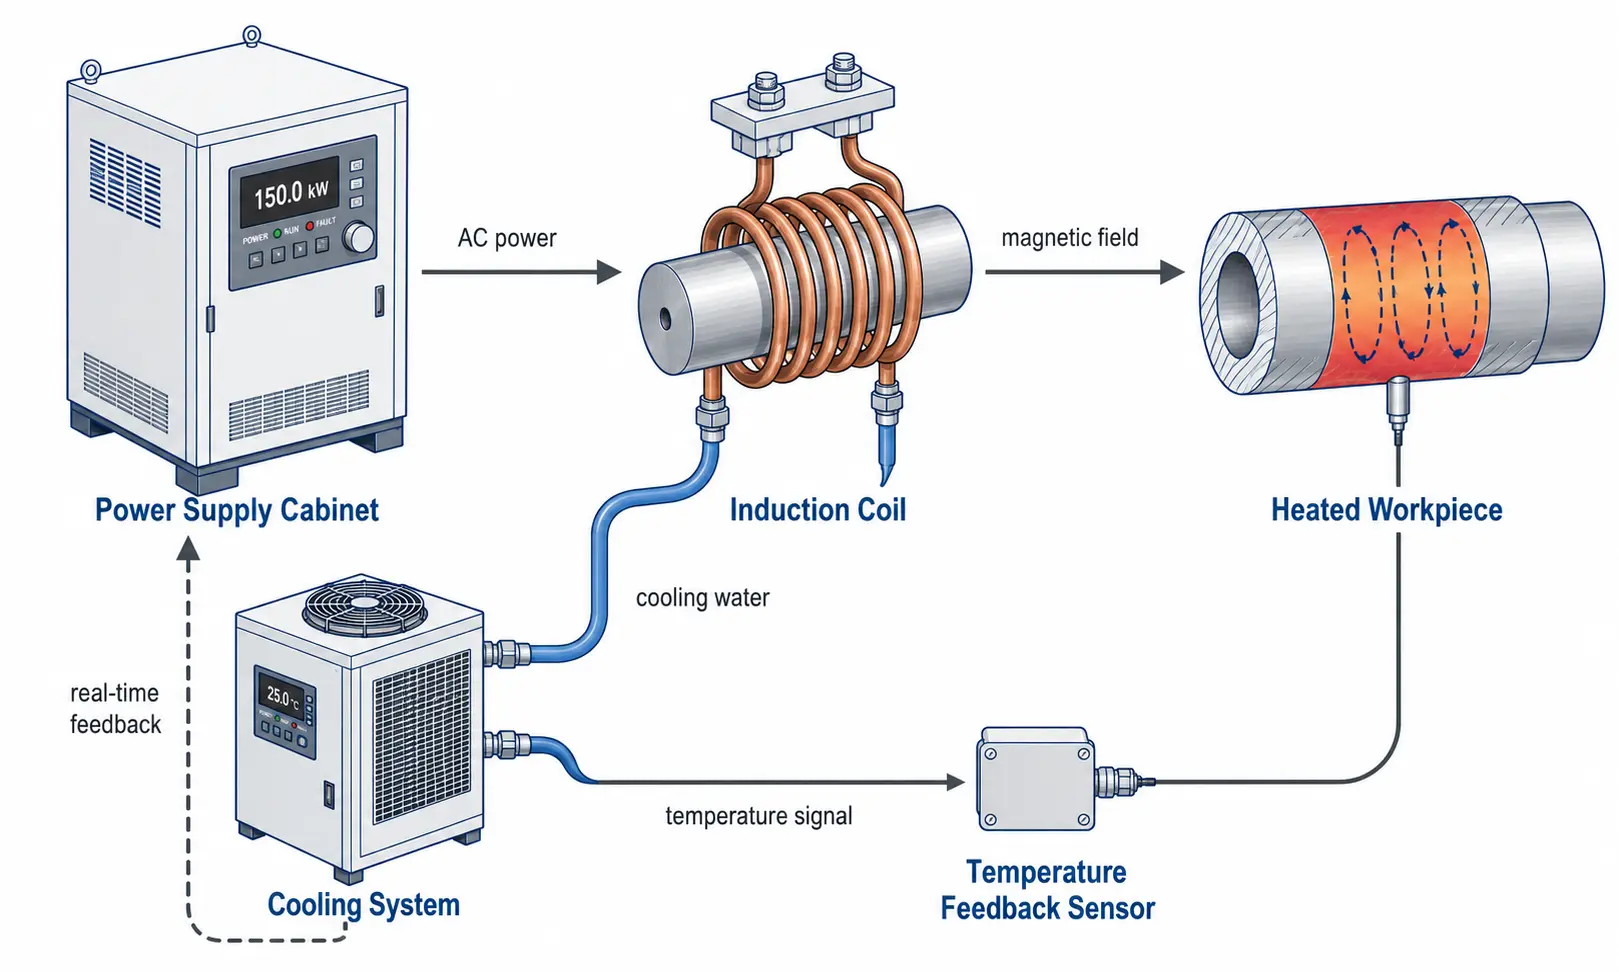
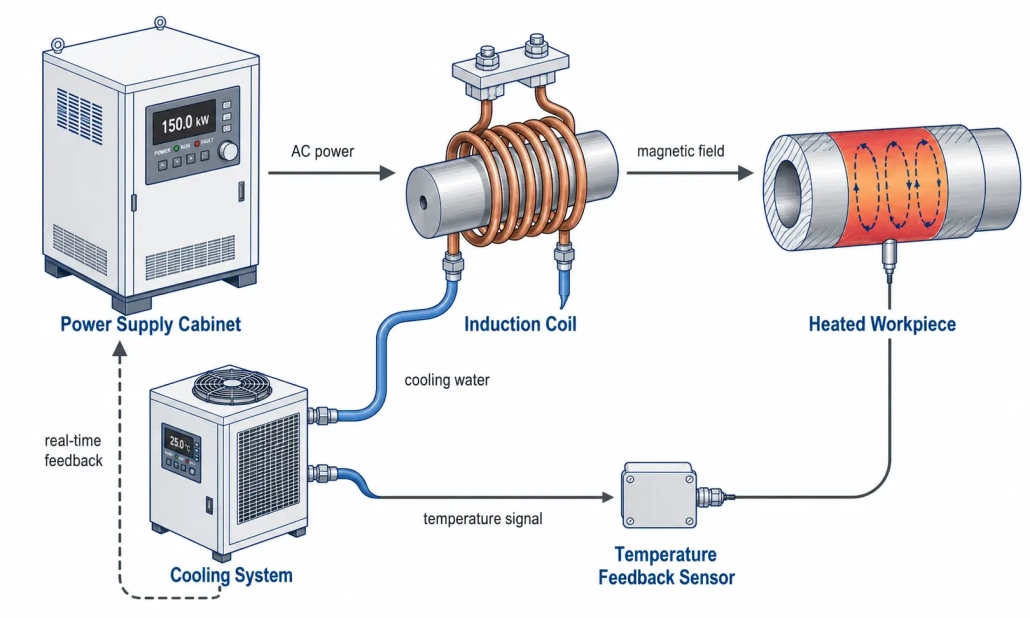
Un sistema di riscaldamento a induzione utilizza un campo magnetico alternato per generare correnti parassite all'interno di un pezzo conduttivo. Il calore viene prodotto all'interno del metallo stesso—non trasferito da una fiamma esterna. Quattro elementi formano un unico sistema: l'alimentatore fornisce energia controllata, la bobina la converte in un campo magnetico, il pezzo lo assorbe come calore, e il sistema di raffreddamento mantiene tutto stabile. poiché il riscaldamento è senza contatto, il processo è pulito, ripetibile, e adatto alle linee automatizzate. Per la fisica sottostante, vedere il nostro Come funziona il riscaldamento a induzione? guida.
3. Fattori chiave di selezione
Potenza nominale
Quanto velocemente il sistema raggiunge la temperatura target durante il tuo ciclo. Dimensione per il tuo pezzo più pesante realistico, non la tua media. Un alimentatore che funziona a 60–70% la capacità dura più a lungo di una vicina a 100% per turni completi. Per calcoli dettagliati della potenza in diverse applicazioni, vedere il nostro guida completa alla selezione della potenza.
Gamma di frequenza
Controlla la profondità di riscaldamento. Frequenza più alta (100–400 kHz) = calore superficiale superficiale per piccole parti e custodie sottili. Frequenza media (10–100 kHz) = uso generale. Abbassare la frequenza (1–10 kHz) = penetrazione profonda per grandi sezioni. Adatta alla dimensione della parte e all'obiettivo di riscaldamento—non scegliere solo da un catalogo. Vedi la nostra guida alla classificazione della frequenza.
Progettazione della bobina
La bobina è uno strumento di processo, non un accessorio. Forma a spirale, spire, dimensione del tubo di rame, raffreddamento ad acqua, e la distanza dalla parte determinano l'uniformità e l'efficienza del riscaldamento. Anche un alimentatore di alto livello non può compensare una bobina mal progettata.
Materiale del pezzo & Geometria
L'acciaio si riscalda in modo efficiente. Il rame e l'alluminio sono più conduttivi—necessitano di una corrente più elevata e di un accoppiamento della bobina più stretto. Fornire sempre la qualità del materiale, dimensioni, e la specifica zona di riscaldamento quando si parla con i fornitori.
Interfaccia di automazione
Se il sistema si integrerà con il carico robotizzato, tavoli rotanti, o linee di trasporto, confermare avvio/arresto remoto, protocollo di comunicazione PLC, memorizzazione delle ricette, uscite di guasto, e uscita dati in tempo reale prima dell'ordine.
Sistema di raffreddamento
Le apparecchiature a induzione generano calore nella bobina, elettronica di potenza, e trasformatore di uscita. Dimensionare il refrigeratore per il continuo smaltimento del calore, non per la potenza massima—un raffreddamento sottodimensionato causa interruzioni a metà turno e riduce la vita dei componenti. Vedi la nostra guida al raffreddamento ad acqua.
Monitoraggio del processo
In produzione, la ripetibilità batte la massima velocità. Potenza in tempo reale, energia, e il monitoraggio della temperatura aiutano a segnalare le parti mancanti, posizionamento errato della bobina, cicli anomali, e la deriva da lotto a lotto prima che gli scarti si accumulino.
4. Esempi di applicazioni industriali
Brasatura di tubi in rame
Pulito, riscaldamento congiunto localizzato per HVAC, refrigerazione, e gruppi di sistemi di fluidi. Sostituisce la brasatura a fiamma manuale con quella ripetibile, cicli indipendenti dall'operatore.
- Materiale: Tubo di rame, raccordi in ottone o rame
- Misurare: Diametro esterno del tubo tipicamente 1/4″ a 2″
- Temperatura: 640–730°C (Riempitivo BCuP argento-fosforo)
- Bobina: Stile ad anello o bobina divisa con spazio stretto (1–3 mm divario)
- Frequenza: 15–50 kHz per dimensioni generali dei tubi
Brasatura per utensili in carburo
Processo di brasatura a induzione per utensili in carburo
Riscaldamento controllato all'interfaccia carburo-acciaio in modo che la lega da brasatura scorra correttamente senza danni termici all'inserto o legame irregolare.
- Materiale: Inserto in carburo di tungsteno, gambo in acciaio legato
- Misurare: massa dell'inserimento 30–600 g
- Temperatura: 650–700°C (Riempitivo d'argento BAg)
- Bobina: Bobina Pancake o sagomata che concentra il calore al giunto
- Frequenza: 150–250 kHz per riscaldamento localizzato dell'interfaccia
Riscaldamento a tubo & Preriscaldamento da saldatura
Preriscaldamento uniforme prima della saldatura, trattamento termico post-saldatura, o rimozione del rivestimento. Uniformità del riscaldamento attorno alla circonferenza è fondamentale.
- Materiale: Acciaio al carbonio, acciaio legato, tubo in acciaio inossidabile
- Misurare: Tubo con diametro diametrale tipicamente da 2″ a 24″+
- Temperatura: 150–350°C (Preriscaldamento), 600–760°C (PWHT)
- Bobina: Bobina a conchiglia divisa o a conchiglia per accesso ai tubi
- Frequenza: 1–10 kHz per penetrazioni più profonde su pareti spesse
Tempra a Induzione & Trattamento termico
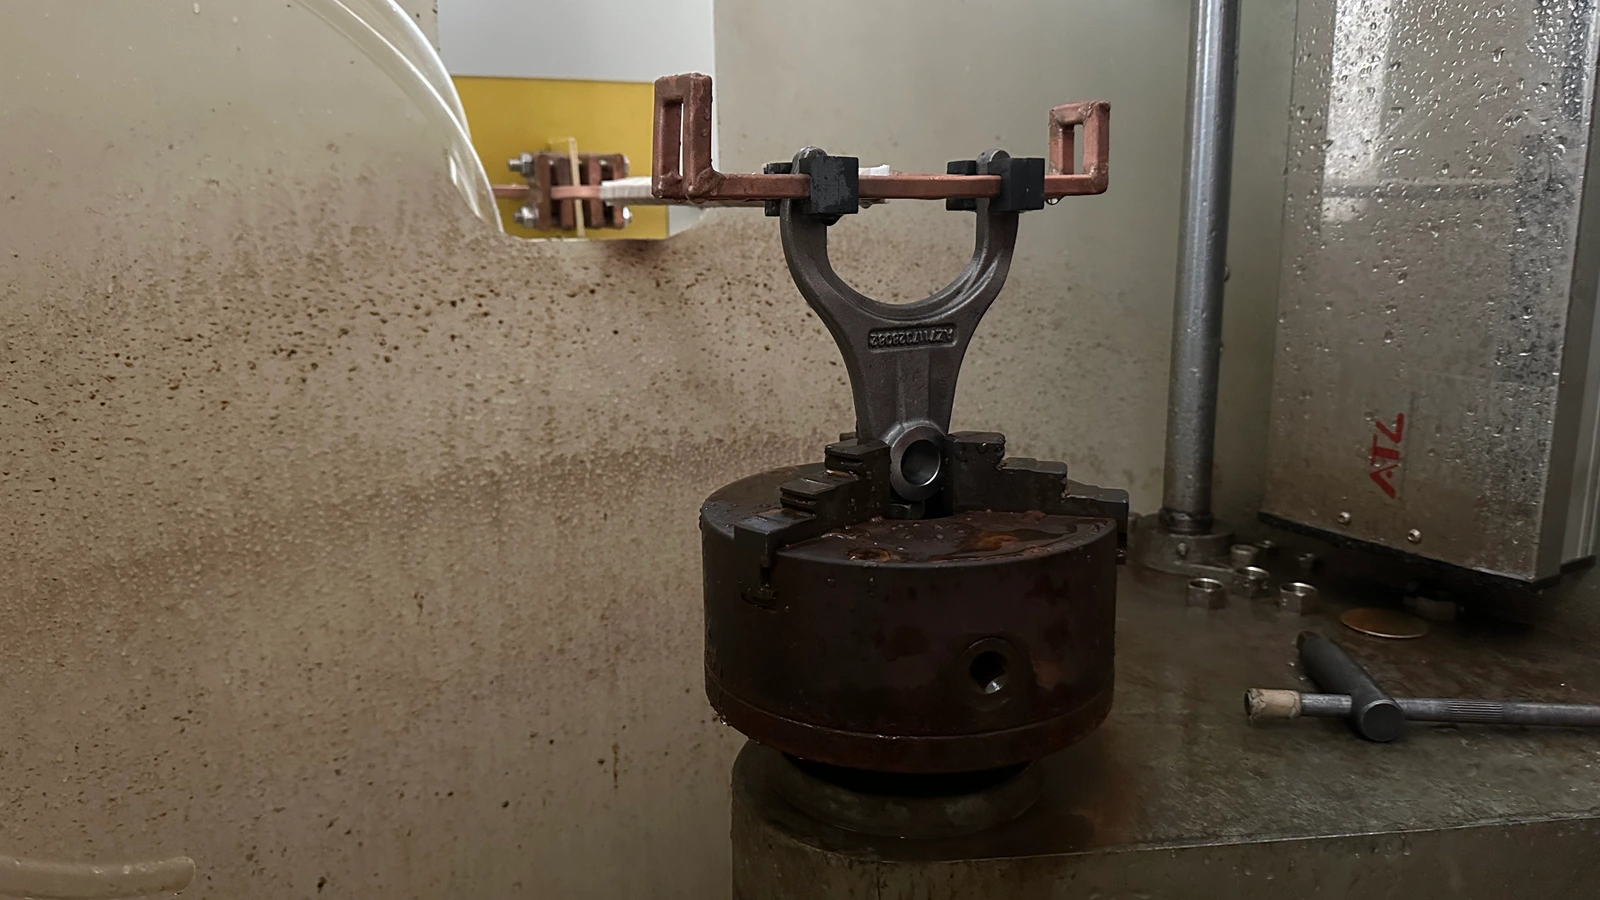
Riscaldamento superficiale rapido seguito da tempra per aumentare la resistenza all'usura sugli alberi, ingranaggi, perni, rulli, e forcelle a cambio.
- Materiale: Acciaio al carbonio medio, acciaio legato (1045, 4140, 4340)
- Misurare: Diametro del pezzo 10–80 mm tipico
- Temperatura: 850–950°C (austenitizzazione), seguito da tempra
- Bobina: Bobina avvolgente singola o a più giri, scansione o statica
- Frequenza: 10–50 kHz per profondità del caso 1–3 mm; 100–400 kHz per <1 mm
5. Errori comuni di acquisto
| Errore | Quanto costa veramente |
|---|---|
| Scegliere solo in base al prezzo | Un costo iniziale inferiore nasconde un abbinamento di frequenza debole, raffreddamento sottodimensionato, o controlli limitati. Il costo a lungo termine si manifesta nel tasso di scarto, fermo macchina, e manutenzione. |
| Ignorare la frequenza | Due 15 I riscaldatori a induzione kW con frequenze diverse producono risultati completamente diversi sulla stessa parte. Abbina sempre la frequenza al materiale della parte, la dimensione, e alla profondità di riscaldamento. |
| Considerare la bobina come un ripensamento | La migliore alimentazione non può riparare una bobina difettosa. Il design della bobina controlla dove va il calore. Budget per bobine specifiche per applicazione, non genericamente. |
| Aspettarsi che una configurazione gestisca tutto | Un'alimentazione flessibile può servire più famiglie di parti, ma le bobine, ricette, e gli accessori di solito devono essere dedicati a ciascuna famiglia. |
| Saltare il monitoraggio del processo | Senza dati di alimentazione, energia, o di temperatura, non puoi dimostrare la qualità al tuo cliente o catturare la deriva del processo prima che diventi un lotto respinto. |
6. Un semplice processo di selezione
Se stai valutando le apparecchiature di riscaldamento a induzione e non sai da dove iniziare, lavorare attraverso questi cinque passaggi in ordine. Ogni passaggio restringe il campo e fornisce numeri concreti da discutere con i fornitori.
| Passo | Cosa definire | Perché restringe le tue opzioni |
|---|---|---|
| 1. Definire il pezzo | Classe del materiale, dimensioni, massa, e l'area specifica che necessita di riscaldamento. | Il materiale e la massa determinano la potenza minima. La zona di riscaldamento determina la forma e le dimensioni della bobina. |
| 2. Impostare l'obiettivo di riscaldamento | Brasatura, indurimento, preriscaldamento, o riscaldamento continuo? Temperatura target? Tempo di ciclo richiesto? | Temperatura + tempo = potenza. Tipo di processo (superficie vs. riscaldamento attraverso) indica la gamma di frequenza. |
| 3. Abbina il potere & Frequenza | Calcolare i kW richiesti dalla massa, aumento di temperatura, e tempo. Selezionare la frequenza dalla profondità di riscaldamento e dalla dimensione della parte. | Elimina 80% dei modelli disponibili. Ora stai confrontando 3–5 opzioni praticabili invece di 50. |
| 4. Specificare la bobina & il raffreddamento | Geometria della bobina per l'accesso alle parti. Portata dell'acqua di raffreddamento, pressione, e la capacità del refrigeratore per il vostro ciclo di lavoro. | La bobina definisce l'uniformità del riscaldamento. Il raffreddamento definisce il tempo di attività—sottodimensionarlo e il sistema scatta a metà turno. |
| 5. Conferma l'automazione & monitoraggio | Protocollo PLC, I/O remoti, conteggio delle ricette, feedback della temperatura, registrazione dei dati, uscite di allarme. | Una fornitura che funziona in modalità manuale potrebbe non integrarsi con la tua linea. Conferma le interfacce prima di ordinare. |
Lavora attraverso questi cinque passaggi, e avrai una lista di attrezzature adatte alla tua produzione effettiva—non solo una pila di schede tecniche. Quando sei pronto per discutere i dettagli, porta nella conversazione i disegni dei pezzi e il tempo di ciclo previsto. Per uno sguardo più approfondito al dimensionamento della potenza, vedere il nostro selezione della potenza per riscaldamento a induzione risorse.
7. Chiave da asporto
La scelta di un sistema di riscaldamento a induzione per componenti automobilistici si riduce ad abbinare cinque fattori alla produzione effettiva: potenza alla massa della parte e al tempo di ciclo, frequenza alla profondità di riscaldamento, geometria della bobina alla forma del pezzo, raffreddamento al ciclo di lavoro, e controlli al tuo livello di automazione. Prendi questi cinque bene, e il resto va a posto. Una valutazione tecnica tempestiva con campioni di pezzi reali previene costosi errori di selezione che sono molto più costosi della differenza di prezzo tra una fornitura adeguata e quella giusta.
Domande frequenti
Come scelgo la potenza giusta per un'applicazione di riscaldamento a induzione?
Iniziare dal materiale del pezzo, massa, temperatura target, e il tempo di ciclo necessario. Calcolare l'energia teorica necessaria, aggiungi 30–50% per perdite di accoppiamento della bobina, quindi convalidare con un test della parte reale. I numeri di catalogo sono un punto di partenza, non una risposta definitiva.
È meglio l'alta frequenza o la media frequenza?
Nessuno dei due è universalmente migliore. Scegliere in base alla profondità di riscaldamento richiesta: alta frequenza (100–400 kHz) per riscaldamento superficiale poco profondo sotto 1 mm; frequenza media (10–100 kHz) per brasatura generale e profondità di case di 1–3 mm; bassa frequenza (1–10 kHz) per riscaldamento profondo attraverso sezioni grandi.
Un sistema di riscaldamento a induzione può gestire più tipi di pezzi?
Un alimentatore flessibile con ampia gamma di frequenze e profili ricetta memorizzati può servire più famiglie di pezzi. Tuttavia, bobine e attrezzature dedicate sono quasi sempre necessarie per famiglia di pezzi. Prepararsi a investire in attrezzature specifiche per l'applicazione anche se l'alimentatore rimane lo stesso.
Quali informazioni dovrei preparare prima di contattare un fornitore?
Disegni del pezzo con grado del materiale e dimensioni, la zona di riscaldamento specifica, temperatura target, tempo di ciclo richiesto o velocità di produzione, potenza disponibile dell'impianto e acqua di raffreddamento, e eventuali requisiti di interfaccia per l'automazione. Un pezzo di esempio vale più di una dozzina di email.
Hai bisogno di aiuto per selezionare l'attrezzatura per la riscaldamento a induzione?
Dicci il materiale del tuo pezzo, area di riscaldamento, temperatura target, e tempo di ciclo—i nostri ingegneri consiglieranno un alimentatore e una configurazione della bobina adatti alla tua produzione.










