
Quanta potenza ti serve per il riscaldamento a induzione? 6 Fattori critici & un Metodo di Calcolo Provato
Chiedi a qualsiasi ingegnere di riscaldamento a induzione la prima domanda a cui devono rispondere, e quasi sempre è la stessa: quanta potenza serve per il riscaldamento a induzione questa applicazione richiede? Se sbagli il numero — troppo basso — e il pezzo non raggiunge mai la temperatura. Troppo alta, e spendi troppo per attrezzature che non ti servono. Questa guida analizza i sei fattori che determinano i requisiti di potenza, ti fornisce intervalli di watt reali per applicazione, e ti guida attraverso un metodo di calcolo pratico che puoi usare oggi per dimensionare correttamente il tuo sistema.
Indice dei contenuti
1. Perché è importante ottenere la giusta potenza
La potenza è il motore del riscaldamento a induzione. Determina tre cose: quanto velocemente la parte raggiunge la temperatura, quanto profondo il calore penetra in un dato tempo, e ciò che puoi e non puoi riscaldare con la tua attrezzatura. Un 15 La macchina da banco kW non riscalderà mai a 100 billette d'acciaio da mm per forgiatura, non perché la macchina sia difettosa, ma perché la fisica della perdita di calore nell’ambiente supera l’energia assorbita su quella scala. Al contrario, un 300 Il riscaldamento di piccoli anelli dei cuscinetti da parte di un sistema kW in pochi secondi per parte è denaro lasciato sul tavolo se a 50 La macchina da kW farebbe lo stesso lavoro.
La curva dei costi è ripida. Un portatile 15 Il riscaldatore a induzione da kW potrebbe costare qualche migliaio di dollari. Un 300 Sistema di armadi industriali da kW con raffreddamento a circuito chiuso e integrazione di automazione può superare facilmente le sei cifre. La differenza tra dimensionare correttamente il tuo alimentatore e indovinare è la differenza tra un processo redditizio e un errore costoso. Questo è anche il motivo per cui selezione della potenza per riscaldamento a induzione è uno dei temi più ricercati tra gli acquirenti di attrezzature.
2. Sei Fattori Che Determinano i Requisiti di Potenza
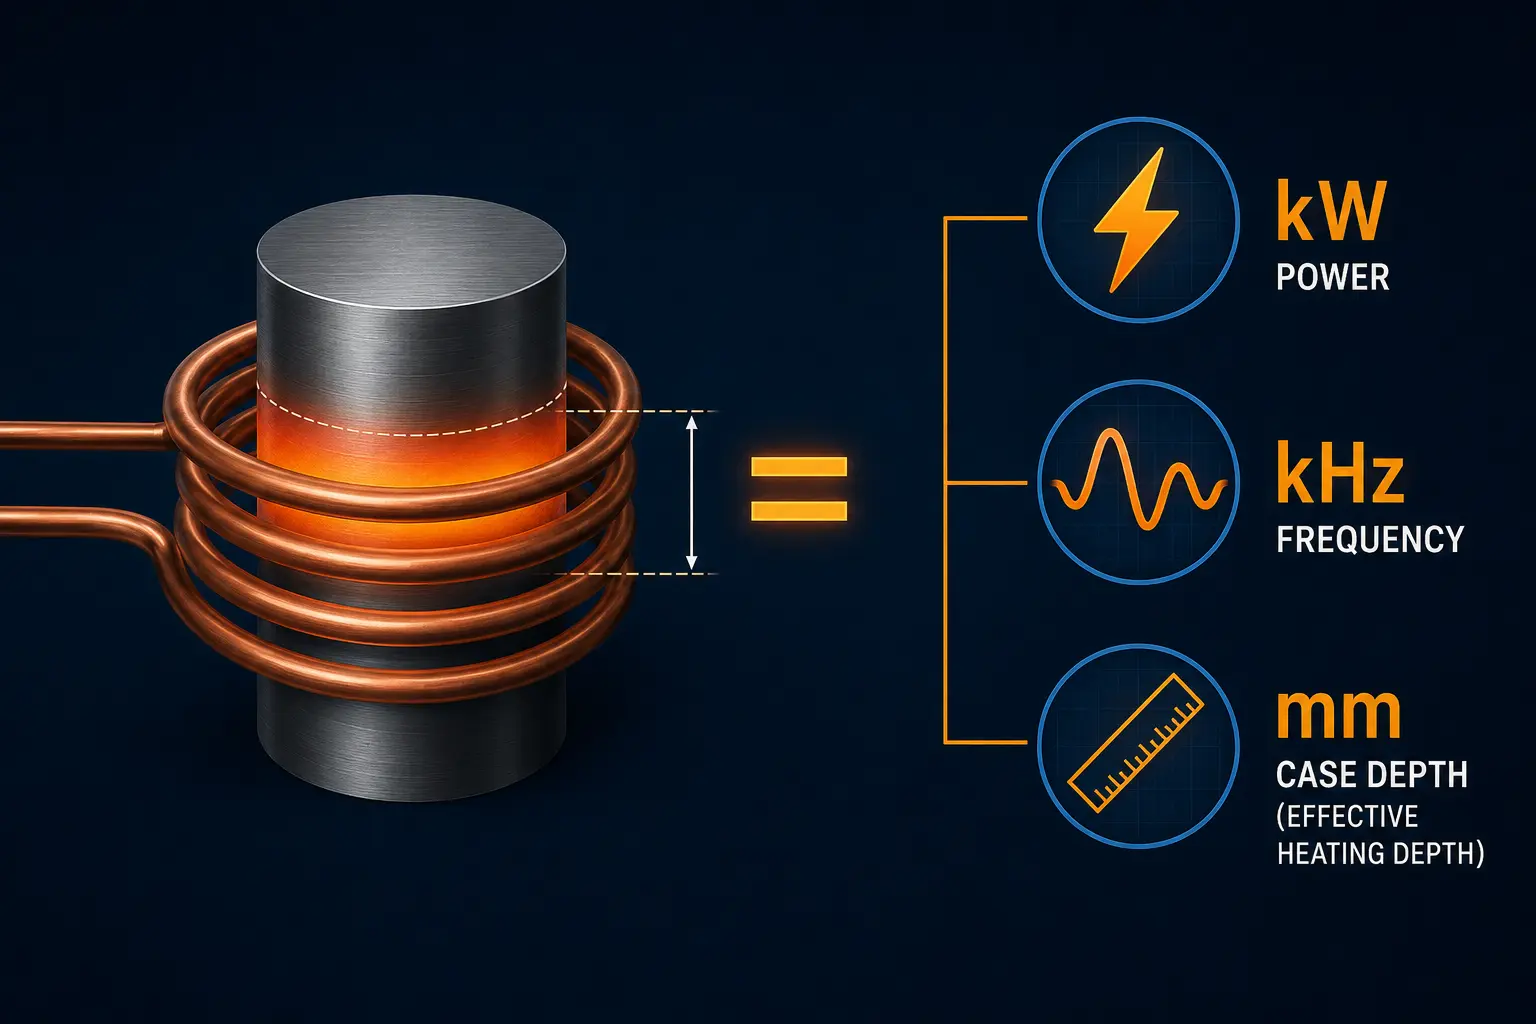
Sei variabili controllano in ultima analisi quanta potenza serve per il riscaldamento a induzione qualsiasi lavoro richiede. Modificare uno qualsiasi di essi, e il numero di potenza si sposta. Ecco qui, in ordine di impatto.
Fattore 1 — Messa riscaldata. Questa è la variabile dominante. Il fabbisogno energetico varia in modo più o meno lineare con la massa del metallo che stai riscaldando. Una punta del dente di un ingranaggio da 50 grammi necessita di molta meno potenza di un albero da 50 chilogrammi. La massa riscaldata non è l'intera parte: è solo il volume del materiale che deve raggiungere la temperatura target durante il ciclo di riscaldamento. Per indurimento superficiale, questo è il caso profondità × superficie riscaldata. Per riscaldamento continuo, questo è il volume totale della parte.
Fattore 2 — Temperatura target. Maggiore è la temperatura target, più energia — e quindi potenza — richiesta. Scaldare l'acciaio a 850°C per la tempra richiede circa il doppio dell'energia di riscaldarlo a 400°C per la tempera. Temperature di forgiatura (1200–1250°C per l'acciaio) richiedono i livelli di potenza più alti perché si sta spingendo contro perdite di radiazione e convezione sempre più ripide man mano che la temperatura sale.
Fattore 3 — Tempo di ciclo. La potenza è l'energia per unità di tempo. La stessa parte riscaldata alla stessa temperatura in 5 secondi richiede 6 volte la potenza di un ciclo di 30 secondi. Le linee di produzione che elaborano una parte ogni pochi secondi aumentano drasticamente i requisiti di potenza — e questo è esattamente dove brilla l'induzione, poiché la potenza viene fornita direttamente alla parte anziché persa nella cavità del forno.
Fattore 4 — Proprietà dei materiali. Gli acciai magnetici si scaldano più efficientemente dei materiali non magnetici perché l'isteresi contribuisce al riscaldamento aggiuntivo al di sotto del punto di Curie (≈770°C). Come spiegato nella nostra guida a correnti parassite vs. isteresi, questo bonus scompare al di sopra della temperatura di Curie — ecco perché gli ultimi 400°C di riscaldamento fino alla temperatura di forgiatura richiedono una potenza sproporzionatamente maggiore. Alluminio, rame, e l'ottone — tutto non magnetico con bassa resistività elettrica — richiede densità di potenza significativamente più elevate per raggiungere lo stesso tasso di riscaldamento dell'acciaio al carbonio.
Fattore 5 — Frequenza e Profondità del Caso. La frequenza determina quanto in profondità penetra la corrente indotta. Una profondità del caso superficiale (0.5–1 mm) richiede alta frequenza (100400 kHz) e una densità di potenza molto elevata concentrata in uno strato superficiale sottile. Un caso profondo o un'applicazione di riscaldamento continuo utilizza una frequenza più bassa (1–10 kHz) e distribuisce la potenza su un volume più grande. Per una spiegazione completa, vedere il nostro articolo su come la frequenza influenza il riscaldamento a induzione.
Fattore 6 — Efficienza e accoppiamento della bobina. Non tutta la potenza in uscita dall'alimentatore raggiunge il pezzo. Perdite nella bobina (Riscaldamento I²R in rame), dispersione del campo magnetico, e scarso accoppiamento (ampio traferro tra la bobina e il componente) tutti rubano il potere. Una bobina ben progettata con accoppiamento stretto raggiunge un'efficienza di trasferimento dell'80–90%.. Una bobina mal progettata: ampio divario, geometria sbagliata: potrebbe fornire meno di 50% dell'uscita dell'alimentatore alla parte. Ecco perché come funzionano le bobine a induzione conta tanto quanto la potenza nominale dell'alimentazione.
3. Densità di potenza: La regola pratica fondamentale
Il modo più pratico di pensare alla potenza del riscaldamento a induzione è tramite densità di potenza — kilowatt per centimetro quadrato (kW/cm²) o kilowatt per pollice quadrato (kW/in²) di area superficiale riscaldata. Questo singolo numero cattura l'effetto combinato di materiale, temperatura, e tempo di ciclo in un modo che si traduce direttamente nella dimensione dell'attrezzatura.
Ecco i valori tipici di densità di potenza dell'industria per processi comuni:
| Processo | Densità di potenza (kW/cm²) | Densità di potenza (kW/in²) | Obiettivo Tipico |
|---|---|---|---|
| Indurimento superficiale (superficiale, ≤1 mm) | 1.0–2.0 | 6.5–13 | Austenitizzazione rapida della superficie, propagazione minima del calore |
| Indurimento superficiale (profonda, 2–5 mm) | 0.5–1.0 | 3.2–6,5 | Caso più profondo con profilo termico controllato |
| Riscaldamento attraverso per forgiatura | 0.3–0,8 | 1.9–5,2 | Temperatura uniforme del nucleo, 1200–1250°C |
| Brasatura / saldatura | 0.3–0,8 | 1.9–5,2 | Temperatura di flusso del materiale d'apporto (450–850°C), giunto localizzato |
| Accoppiamento a calza / riscaldamento dei cuscinetti | 0.1–0,3 | 0.6–1,9 | Temperatura modesta (80–250°C), espansione uniforme |
| Riscaldamento bullone / smontaggio | 0.05–0,2 | 0.3–1,3 | Espansione termica per allentamento, nessun cambiamento metallurgico |
Questi intervalli assumono acciaio al carbonio o a basso tenore di lega e una bobina ben accoppiata. Per alluminio o rame, moltiplicare per 1,5–2,5× — la loro minore resistività e natura non magnetica richiedono più potenza per lo stesso tasso di riscaldamento. Per acciaio inossidabile (gradi austenitici come 304/316), usare l'estremità superiore della gamma a causa della maggiore resistività combinata con l'assenza di contributo magnetico.
4. Intervalli di potenza reale per applicazione
passando dalla densità di potenza alla potenza totale della macchina, ecco come appaiono i numeri per applicazioni reali. questi sono potenza di uscita macchina classificazioni, non requisiti di servizio elettrico di input (che sono tipicamente del 10–15% più alti a causa delle perdite di efficienza dell'alimentazione).
| Applicazione | dimensione tipica del pezzo | potenza richiesta | Frequenza | tipo di macchina |
|---|---|---|---|---|
| rimozione di piccoli bulloni | bulloni M8–M20 | 1–5 kW | 10–50 kHz | portatile portatile |
| Montaggio dei cuscinetti (piccolo) | alesaggio 20–100 mm | 2–10 kW | 10–30 kHz | Portatile / da banco |
| Indurimento di piccole parti | Perni, piccoli ingranaggi, spigoli di taglio | 5–30 kW | 100400 kHz | Da banco ad alta frequenza |
| Brasatura (giunzioni rame/acciaio) | Tubo Ø6–50 mm, raccordi | 5–40 kW | 30–200 kHz | Da banco / media frequenza |
| Indurimento ingranaggi (automotive) | Modulo 2–6, Ø50–250 mm | 50–300 kW | 1–10 kHz (MF) o 100–400 kHz (HF) | MF o HF industriale |
| Indurimento dell'albero (scansione) | Ø25–150 mm, lunghezze varie | 50–400 kW | 1–10 kHz | MF industriale con scansione |
| Indurimento anelli cuscinetto | anelli Ø50–500 mm | 50–300 kW | 1–10 kHz | MF industriale con alimentazione rotante |
| Riscaldamento billette per forgiatura | billette Ø20–150 mm | 100–1000+ kW | 0.5–10 kHz | Sistema dedicato MF/bassa frequenza |
| Nastro / filo riscaldante | Nastro continuo, filo | 50–2000+ kW | 1400 kHz (dipendente dall'applicazione) | Sistema dedicato in linea |
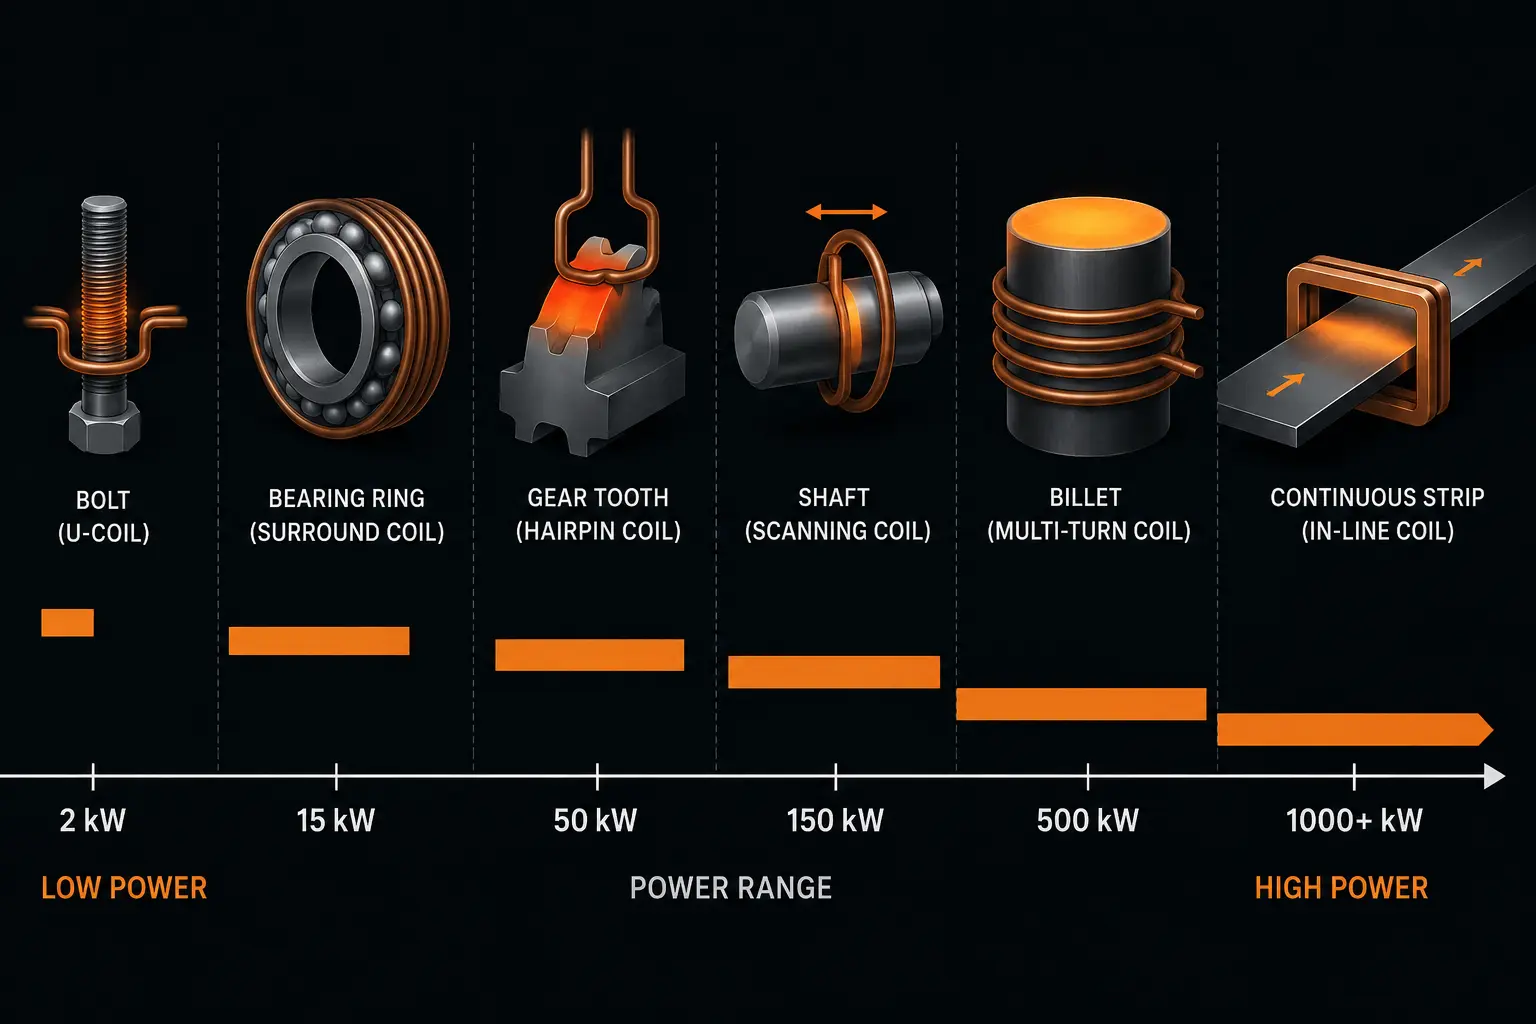
Una nota sul passaggio dal banco all’industriale: il divario tra 30 kW e 50 kW è il punto in cui l'architettura della macchina cambia radicalmente: dalle unità da banco monofase raffreddate ad aria agli armadi industriali trifase raffreddati ad acqua. Se il fabbisogno calcolato rientra nell'intervallo 30-50 kW, sbagliare verso la piattaforma industriale. Far funzionare una macchina da banco alla sua potenza nominale massima in modo continuo ridurrà la durata dei componenti e limiterà il ciclo operativo. Per maggiori informazioni sui tipi di macchine e sulla loro selezione, vedere il nostro Guida alle macchine per riscaldamento a induzione.
5. Metodo di calcolo della potenza passo passo
Ecco un metodo pratico in quattro fasi per stimare quanta potenza serve per il riscaldamento a induzione le tue esigenze specifiche dell'applicazione — nessun software di elementi finiti necessario. Questo ti dà un punto di partenza solido per la selezione dell'attrezzatura; lo sviluppo finale del processo con un prototipo di bobina raffinerà il numero.
Passo 1 — Calcolare la Massa Riscaldata
Per indurimento superficiale: volume riscaldato = profondità del caso × area superficiale riscaldata. Per esempio, indurimento dell'area del fianco del dente di un ingranaggio — se la superficie totale riscaldata è 80 cm² e hai bisogno di un 2 mm (0.2 cm) profondità di cementazione, il volume riscaldato è 80 × 0.2 = 16 cm³. Moltiplica per la densità dell'acciaio (7.85 g/cm³) per ottenere massa riscaldata ≈ 126 grammi.
Per riscaldamento continuo: usa l'intero volume del pezzo. Un lingotto di acciaio Ø50 mm × 150 mm di lunghezza ha un volume di π × (2.5)² × 15 = 295 cm³, dando un massa riscaldata ≈ 2.3 kg.
Passo 2 — Calcola l'Energia Richiesta
Energia (kJ) = massa (kg) × capacità termica specifica (kJ/kg·°C) × aumento di temperatura (°C). Per l'acciaio, la capacità termica specifica è circa 0.46 kJ/kg·°C sotto il punto di Curie e circa 0.62 kJ/kg·°C al di sopra di esso. Per una stima pratica, usa una media di 0.55 kJ/kg·°C per il riscaldamento dalla temperatura ambiente a 900°C.
Usando l'esempio dell'ingranaggio sopra: 0.126 kg × 0.55 × (900 − 20)°C = 0.126 × 0.55 × 880 ≈ 61 kJ di energia richiesta.
Per il 2.3 billet di kg alla temperatura di forgiatura (1220°C): 2.3 × 0.55 × (1220 − 20) = 2.3 × 0.55 × 1200 ≈ 1,518 kJ.
Passo 3 — Converti in Potenza Usando il Tempo di Ciclo
Potenza (kW) = Energia (kJ) ÷ tempo di ciclo (secondi). Per l'esempio di indurimento degli ingranaggi con un ciclo di riscaldamento di 5 secondi: 61 kJ ÷ 5 s = 12.2 kW alla superficie del pezzo.
Per il billette da forgiatura con un ciclo di 60 secondi (alimentazione continua, un billette al minuto): 1,518 kJ ÷ 60 s = 25.3 kW. Se hai bisogno di un billette ogni 15 secondi: 1,518 ÷ 15 = 101 kW. Ecco perché la velocità di produzione determina in modo così drastico i requisiti di potenza.
Passo 4 — Applicare i fattori di efficienza
Dividere per l'efficienza della bobina e l'efficienza dell'alimentazione elettrica per ottenere la potenza della macchina. Una bobina ben progettata fornisce 80% efficienza; l'alimentazione stessa è tipicamente efficiente al 90–95%.
Potenza richiesta della macchina = Potenza alla superficie del pezzo ÷ (efficienza delle bobine × efficienza dell'alimentazione)
Per l'esempio dell'ingranaggi: 12.2 kW ÷ (0.80 × 0.92) ≈ 16.6 kW potenza della macchina. Un 20 una macchina da banco ad alta frequenza con kW gestirebbe questo con un margine di testa confortevole. Per la forgiatura a una al minuto: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 kW. Una macchina industriale a media frequenza da 40–50 kW sarebbe dimensionata correttamente.
Aggiungi sempre un 15–20% di margine di sicurezza sopra il tuo valore calcolato. Questo tiene conto dell'invecchiamento della bobina (il rame indurisce e aumenta la resistività nel tempo), variazione di massa e geometria da parte a parte, e la realtà che il tuo prossimo lavoro potrebbe essere leggermente più grande del tuo attuale. Il costo di una riserva di potenza modesta è piccolo rispetto al costo di una macchina che non può completare il ciclo.
6. Riassunto & Riferimento rapido
Ottenere la potenza giusta per il riscaldamento a induzione è una questione di fisica, non da supposizioni. La massa del metallo, la temperatura obiettivo, il tempo del ciclo, le proprietà del materiale, la profondità del trattamento determinata dalla frequenza, e l'efficienza di accoppiamento della bobina — questi sei fattori, applicati in sequenza, ti danno un numero su cui puoi fidarti.
🔑 Riferimento Rapido per la Selezione della Potenza
| Indurimento superficiale (trattamento superficiale poco profondo) | → 1,0–2,0 kW/cm², alta frequenza, 5–30 kW per piccole parti, 50–300 kW per ingranaggi/alberi |
| Riscaldamento continuo (forgiatura) | → 0,3–0,8 kW/cm², frequenza medio-bassa, 100–1000+ kW a seconda delle dimensioni e della tariffa della billetta |
| Brasatura / saldatura | → 0,3–0,8 kW/cm², frequenza medio-alta, 5–40 kW |
| Cuscinetto / accoppiamento a interferenza | → 0,1–0,3 kW/cm², frequenza medio-bassa, 2–10 kW per cuscinetti piccoli |
| Formula di calcolo | → kW = massa(kg) × 0.55 ×ΔT(°C) ÷ ciclo(s) ÷ 0.74 × 1.2 sicurezza |
| Metalli non magnetici (Al, Cu, SS) | → Moltiplicare la potenza di 1,5–2,5× rispetto a. valori dell'acciaio al carbonio |
Per un approfondimento sull'abbinamento di frequenza e potenza a materiali specifici e geometrie delle parti, esplorare il nostro pieno selezione della potenza per riscaldamento a induzione guida. Se sei pronto a dimensionare una macchina, la nostra macchina per riscaldamento a induzione la panoramica copre i cinque principali tipi di apparecchiature e come abbinarli alla tua applicazione.
Domande frequenti
Quanti watt mi servono per un riscaldamento a induzione efficace?
La potenza dipende dalla tua applicazione. Per la rimozione di piccole viti o il montaggio di cuscinetti, 1–5 kW (1,000–5.000 watt) sono sufficienti. L'indurimento superficiale di piccole parti richiede tipicamente 5–30 kW. L'indurimento industriale di ingranaggi e assi richiede 50–300 kW. Il riscaldamento dei lingotti per la forgiatura richiede 100–1.000+ kW a seconda delle dimensioni del lingotto e della velocità di produzione. Il metodo della densità di potenza descritto sopra — abbinare kW/cm² al tuo processo — è il modo più affidabile per determinare la giusta potenza in watt.
Posso usare un 15 forno a induzione kW per indurire gli ingranaggi?
Un 15 Una macchina kW può indurire ingranaggi molto piccoli — pensa a moduli 1–2, sotto 50 mm di diametro, con un requisito di profondità della superficie basso. Per ingranaggi di trasmissioni automobilistiche (moduli 3–6, 100–200 mm di diametro), tipicamente hai bisogno di 80–200 kW a media frequenza, perché l'area della superficie riscaldata è molto più grande e la densità di potenza richiesta (0.5–1,0 kW/cm²) richiede proporzionalmente più potenza totale. Tentativo di indurire un ingranaggio di grandi dimensioni con a 15 kW si tradurrà in una profondità della custodia insufficiente e in tempi di ciclo inaccettabilmente lunghi.
Come posso calcolare la potenza di riscaldamento a induzione per una nuova applicazione?
Utilizza il metodo in quattro fasi: (1) calcolare la massa riscaldata dalla profondità della custodia × l'area o il volume totale della parte, (2) calcolare l'energia richiesta utilizzando la massa × il calore specifico × l'aumento della temperatura (0.55 kJ/kg·°C per l'acciaio), (3) dividere per il tempo di ciclo in secondi per ottenere potenza sulla superficie della parte, (4) dividere per l'efficienza combinata della bobina e dell'alimentatore (~0,74) e aggiungi a 20% margine di sicurezza. Questo ti dà il minimo rating di potenza della macchina da specificare.
Hai bisogno di aiuto per dimensionare il tuo alimentatore per riscaldamento a induzione?
Dicci il materiale del tuo pezzo, dimensioni, temperatura target, e tempo di ciclo desiderato. Il nostro team di applicazioni calcolerà il fabbisogno di potenza e consiglierà una macchina e una configurazione della bobina abbinate — gratuitamente, nessun obbligo.


