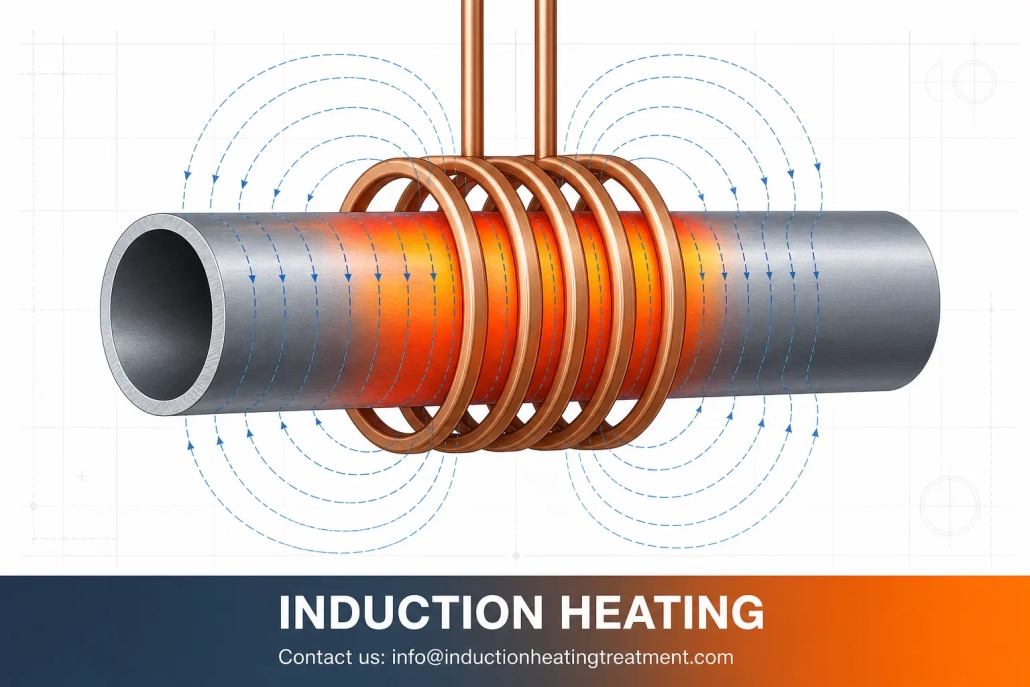
Il riscaldamento a induzione per tubi d'acciaio: Dove funziona, perché è importante e a cosa prestare attenzione
Il riscaldamento a induzione per tubi d'acciaio viene spesso utilizzato, quando un processo di produzione richiede calore in un'area specifica – e non sull'intero componente. Viene impiegato nella deformazione dei tubi, Nella piegatura, Nella saldatura a brasatura, nella preparazione alla saldatura, nel ricottura di distensione, per la tempra e il preriscaldamento.
Il motivo, per cui i produttori scelgono questo metodo, è semplice: Un tubo d'acciaio può essere riscaldato rapidamente, con il calore applicato esattamente dove serve, where it is needed. Dadurch ist das Verfahren in vielen Produktionslinien nützlicher als Ofenerwärmung oder Flammenerwärmung, insbesondere wenn der Prozess Konsistenz und Wiederholgenauigkeit erfordert.
Questo articolo spiega, wo Induktionserwärmung für Stahlrohre tatsächlich sinnvoll ist, welche Vorteile sie bietet und was vor der Auswahl eines Systems geprüft werden muss.
Video: Demonstration der Induktionserwärmung eines Stahlrohrs — kontrollierte Erwärmungszone im mittleren Abschnitt.
Dieses Video zeigt, wie ein Stahlrohr im mittleren Abschnitt erwärmt wird. L'intera zona di riscaldamento diventa rossa, mostrando così, che il calore è concentrato nell'area target, invece di distribuirsi lungo l'intero tubo.
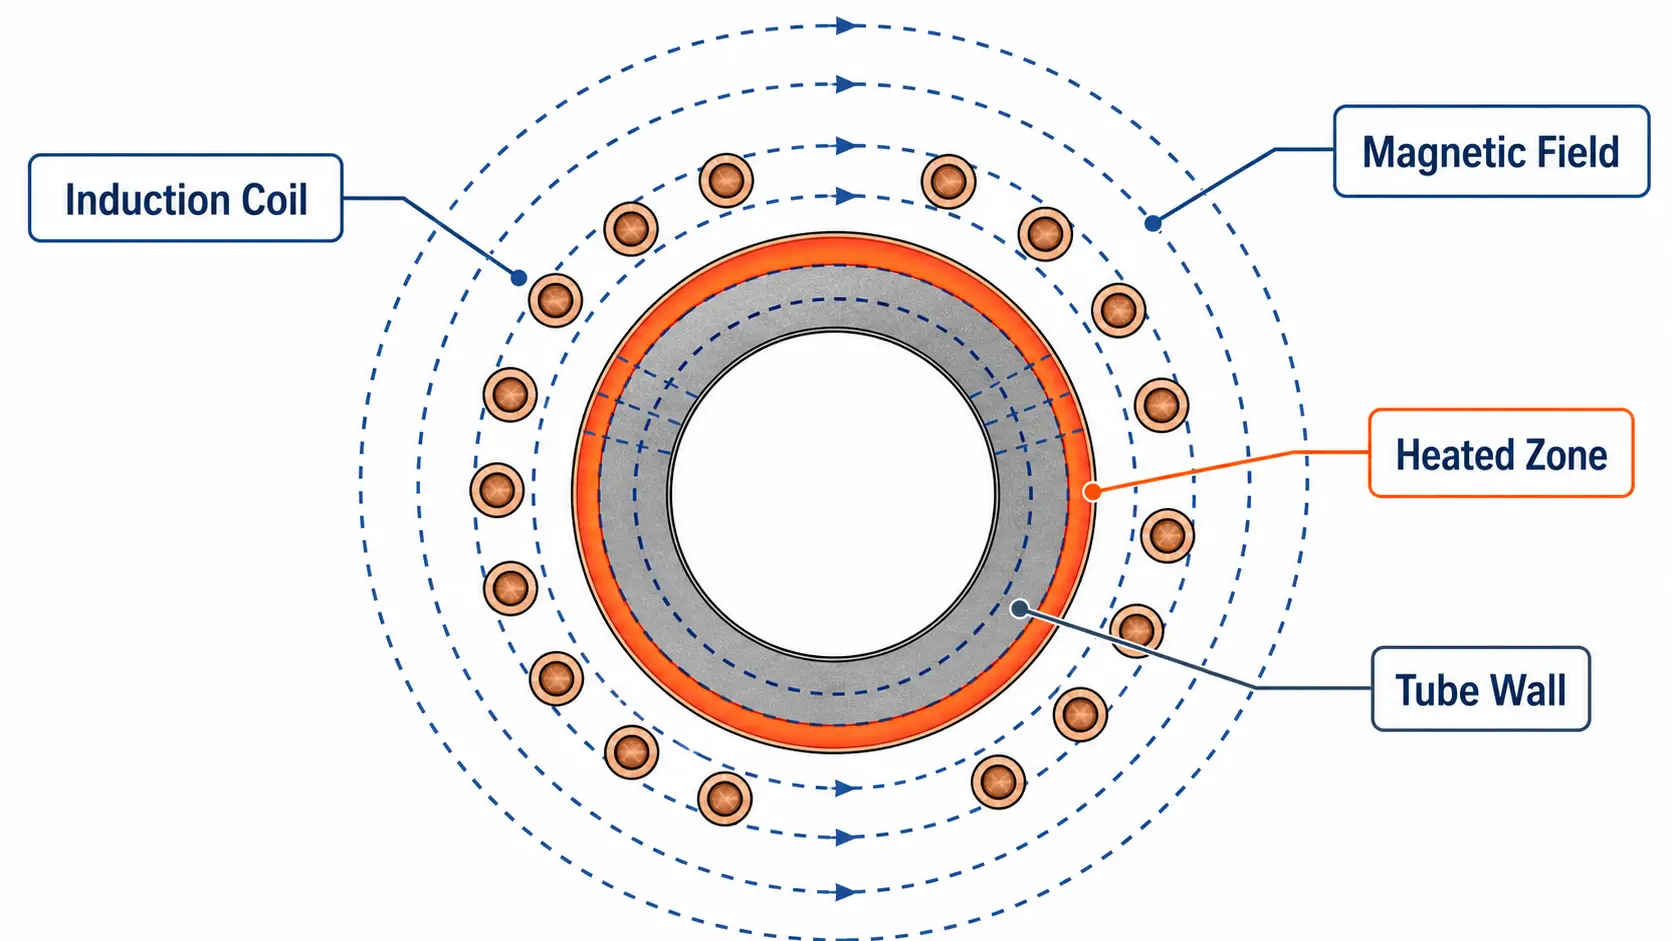
1. Come funziona il riscaldamento a induzione per tubi in acciaio
Il riscaldamento a induzione utilizza un campo magnetico alternato, per generare calore direttamente nel tubo d'acciaio. Una bobina viene posizionata attorno al tubo o alla sezione, che deve essere riscaldata. Il tubo stesso diventa la fonte di calore.
Il vantaggio pratico non risiede nella teoria. Risiede nel risultato: Il calore può essere introdotto in una specifica sezione del tubo, senza riscaldare prima l'intero componente.
Questo è importante, quando il processo deve riscaldare solo una zona, per esempio:
l'estremità del tubo, la sezione centrale, un'area di collegamento, una zona di piegatura, una saldatura
2. Applicazioni comuni per il riscaldamento di tubi in acciaio
Riscaldamento delle estremità dei tubi per la deformazione: Il riscaldamento delle estremità dei tubi viene effettuato prima della bordatura, Ridurre, Accorciare, Allargare o altri passaggi di deformazione vengono utilizzati. Solo la sezione finale viene riscaldata, in modo che il resto del tubo sia meno influenzato. Questo è utile, quando il processo successivo dipende da un ammorbidirsi uniforme della zona riscaldata.
Piegatura dei tubi: Durante la piegatura dei tubi, il calore viene applicato all'area, che deve essere deformata. In questo modo è possibile piegare il tubo in modo più controllato, and the risk of cracks is reduced. This is one of the most obvious use cases for induction heating, since the heating zone can be placed exactly there, where it is needed.
Soldering and heating of connections: Induction heating is frequently used for pipe assemblies, die soldered connections require. The coil concentrates the heat on the connection area, so that the solder material can flow properly. This is particularly useful, when the rest of the assembly should not be overheated.
Brillio delle saldature e rinvenimento da sollecitazione: Dopo la saldatura l'area della giunzione può richiedere un ulteriore trattamento termico, per ridurre le tensioni o migliorare lo stato della sezione saldata. Il riscaldamento a induzione può concentrarsi sulla giunzione, mentre il tubo passa attraverso la linea. Questo funziona meglio, quando la guida del tubo e la posizione della bobina sono stabili.
Indurimento superficiale dei bordi: Alcune applicazioni dei tubi richiedono una superficie più dura per una maggiore resistenza all'usura. Induction heating can be used, to heat the outer layer quickly to heat, followed by a cooling. This is a more specialized application case, but often occurs with components, that must withstand wear in operation.
Preheating before welding or coating: Preheating helps, to prepare the pipe for the subsequent processing. It can improve process stability and reduce thermal shocks. This solution is often chosen, when a production line needs more consistency, come può offrire un riscaldamento a fiamma.
3. Perché i produttori la utilizzano
Riscalda solo l'area necessaria. Questa è la ragione principale. Se il processo deve riscaldare solo una sezione, non c'è motivo, di riscaldare anche il resto del tubo.
È più veloce di molti metodi tradizionali. L'induzione non perde tempo a, riscaldare una grande camera del forno o ad aspettare, che l'intero componente si riscaldi.
È più facile da ripetere. Non appena il sistema è correttamente impostato, può fornire lo stesso risultato in modo più costante rispetto al riscaldamento manuale.
Si si adatta meglio all'automazione. I sistemi a induzione possono essere integrati con nastri trasportatori, Rulli, Movimentazione rotativa, Robot e sistemi di controllo della temperatura nelle linee di produzione.
Può ridurre la dipendenza dal lavoro manuale. Questo è importante negli ambienti di produzione, in cui le differenze tra operatori provocano problemi di qualità.
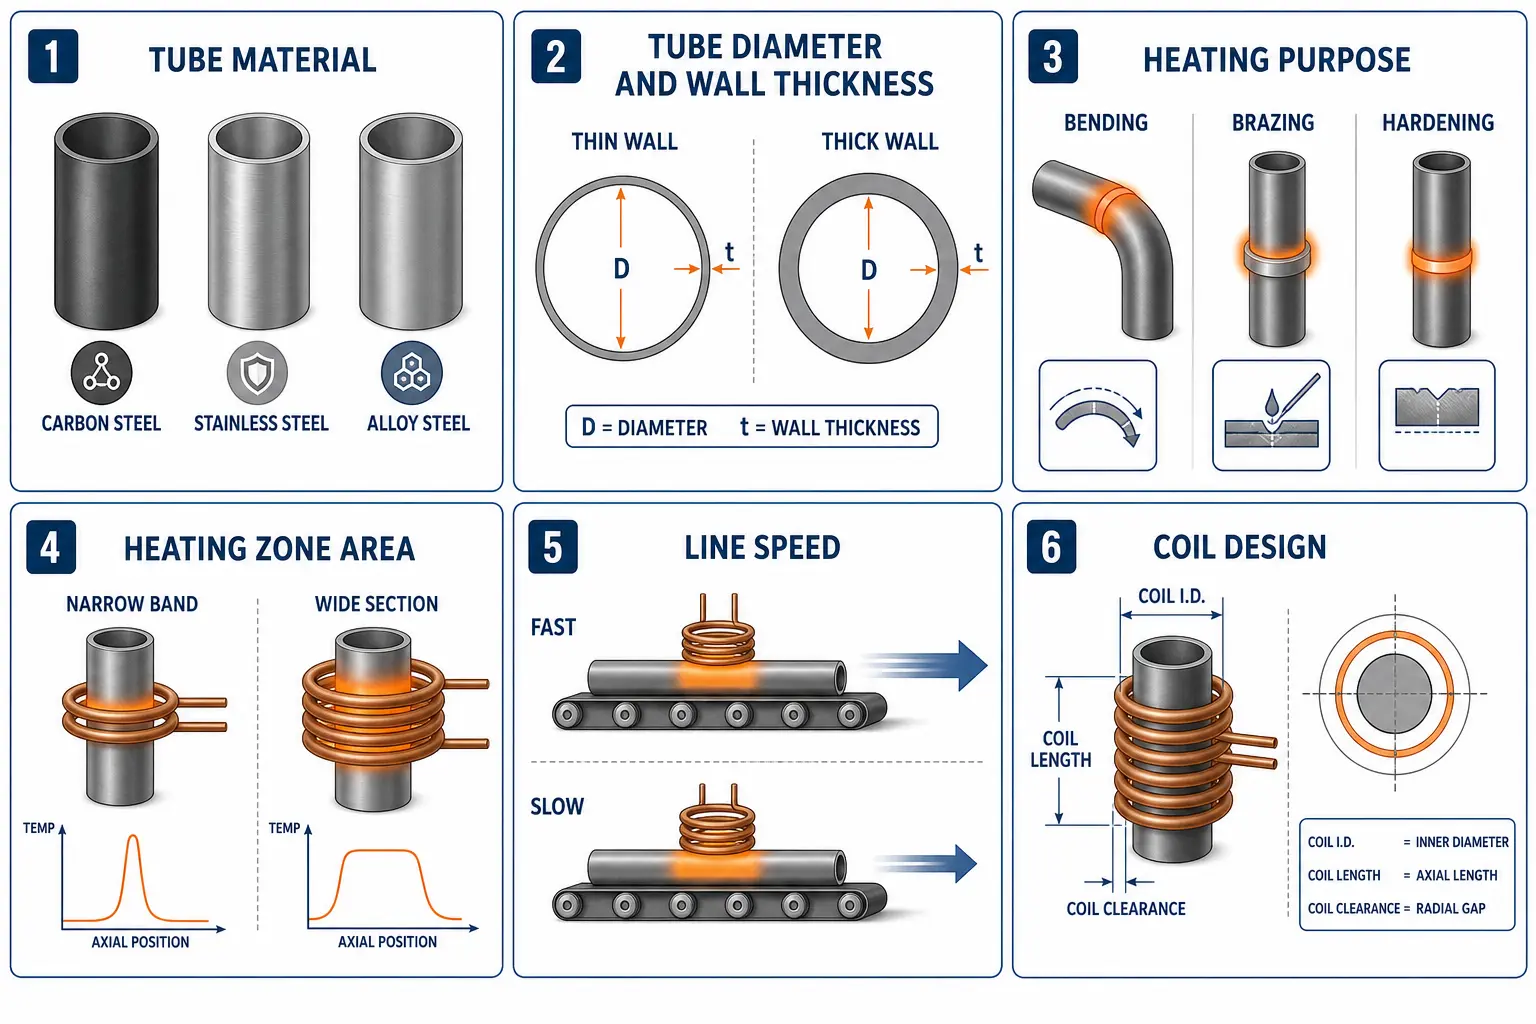
4. Cosa influenza il risultato
Questo punto è più importante di qualsiasi dichiarazione di marketing. Molti progetti a induzione falliscono, perché processo e attrezzatura non sono correttamente coordinati tra loro.
| Fattore | What to pay attention to |
|---|---|
| Materiale del tubo | Diversi acciai si comportano in modo diverso. Kohlenstoffstahl, Acciaio inossidabile e acciaio legato possono reagire in modo diverso al riscaldamento a induzione. Se il materiale non viene confermato tempestivamente, il risultato del riscaldamento può essere instabile. |
| Dimensione del tubo e spessore della parete | Un tubo sottile reagisce in modo diverso da un tubo spesso. I tubi a parete sottile si riscaldano più rapidamente e possono surriscaldarsi più facilmente. I tubi a parete spessa richiedono più potenza e tempo, per riscaldare in modo affidabile. |
| Scopo del riscaldamento | L'obiettivo varia a seconda del compito: Nella piegatura, Nella saldatura a brasatura, Vorwärmen, Härten, Ricottura di distensione. Se lo scopo non è chiaro, l'impianto sarà probabilmente errato. |
| Intervallo di riscaldamento | Una breve zona di riscaldamento locale e una sezione di riscaldamento più lunga richiedono costruzioni diverse delle bobine e controlli del processo differenti. |
| Velocità della linea o tempo del ciclo | Il processo di riscaldamento deve adattarsi al ritmo reale della produzione. Se il tubo si muove troppo velocemente, il riscaldamento può essere incompleto. Wenn es sich zu langsam bewegt, sinkt die Ausbringung. |
| Progettazione della bobina | Die Spule bestimmt, wohin die Wärme geht. Ein schlechtes Progettazione della bobina führt zu schlechten Ergebnissen, selbst wenn die Stromversorgung gut ist. |
5. Considerazioni sull'attrezzatura
Ein echtes Induktionssystem für Stahlrohre besteht nicht nur aus einer Stromversorgung. Es umfasst in der Regel:
Alimentazione elettrica. Sie muss zur Anwendung passen. Ein zu schwaches System kann nicht mithalten. Ein schlecht geregeltes System kann ungleichmäßige Erwärmung verursachen.
Spule.
Kühlsystem. Kühlung ist nicht optional. La bobina e l'elettronica di potenza ne hanno bisogno, per funzionare in modo affidabile.
Controlli.
Sistema di movimentazione.
Monitoraggio della temperatura. Se la temperatura è cruciale per il processo, dovrebbe essere misurata e non stimata.
Dispositivi di sicurezza.
Movimentazione e posizionamento: Se il tubo si muove nel posto sbagliato, il risultato del riscaldamento cambia. Il sistema deve mantenere il tubo allineato alla bobina.
Manutenzione e sicurezza: Questo viene spesso ignorato fino a tardi – un errore. Tubi, Collegamenti, Bobine, I sensori e i dispositivi di protezione richiedono tutti accesso per la manutenzione.
6. Problemi comuni
1. Il riscaldamento è irregolare. Principalmente causato da un cattivo allineamento, una posizione del componente incoerente o una regolazione della bobina difettosa.
2. I tubi sottili si surriscaldano. Questo accade, quando il calore viene introdotto in modo troppo aggressivo o il controllo è insufficiente.
3. I tubi spessi non si riscaldano a sufficienza internamente. La superficie può sembrare calda, mentre l'interno è ancora troppo freddo per il processo.
4. Si verifica ossidazione superficiale. Acciaio, che viene riscaldata all'aria, ossidato. l'induzione riduce il tempo di esposizione, elimina l'ossidazione ma non automaticamente.
5. le bobine si usurano troppo presto. Cause comuni sono una cattiva refrigerazione, Problemi con la qualità dell'acqua, Vibrazioni o contatti involontari.
7. Quando il riscaldamento a induzione è adatto
Il riscaldamento a induzione è una buona scelta, quando il processo richiede quanto segue:
|
Ben adatto — riscaldamento locale — riscaldamento rapido — riscaldamento ripetibile — automazione più semplice |
Meno attraente — il volume di produzione è basso — i tipi di prodotto cambiano troppo frequentemente — der Prozess benötigt lange Haltezeiten — der Erwärmungsbereich ist zu variabel, um gut kontrolliert zu werden |
In der Praxis sollte die Entscheidung auf Musterprüfungen basieren, nicht auf Annahmen.
Principale scoperta: Induktionserwärmung für Stahlrohre ist sinnvoll, wenn der Prozess kontrollierte, lokale Erwärmung benötigt und die Produktionslinie wiederholbare Ergebnisse erfordert. Sie ist keine Universallösung, aber für die richtige Anwendung ist sie oft schneller, sauberer und leichter zu automatisieren als Ofen- oder Flammenerwärmung. Die eigentliche Frage ist nicht, ob sie Stahlrohre erwärmen kann. Das kann sie. Die eigentliche Frage ist, ob sie zur Rohrgröße, zum Material, zum Erwärmungsziel und zur Produktionsmethode passt.
FAQ
F: Kann Induktionserwärmung bei Edelstahlrohren eingesetzt werden?
Un: Sì, aber Edelstahl kann sich anders verhalten als Kohlenstoffstahl. Daher muss der Prozess auf das Material abgestimmt werden.
F: Ist Induktionserwärmung besser als Ofenerwärmung?
Un: Nicht immer. Für lokale Erwärmung und Produktionslinien ist sie in der Regel besser geeignet, während Ofenerwärmung für größere Chargen oder Prozesse mit langen Haltezeiten besser sein kann.
F: Was sollte vor der Auswahl eines Induktionssystems geprüft werden?
Un: Materiale del tubo, Dimensione, Scopo del riscaldamento, Produktionsgeschwindigkeit und Handlingmethode sollten zuerst geprüft werden.
Anwendungsprüfung für die Erwärmung von Stahlrohren erhalten
Teilen Sie uns Ihr Rohrmaterial, die Abmessungen, den Erwärmungszweck und den Produktionsablauf mit. Unser Engineering-Team kann beurteilen, ob Induktionserwärmung ein geeigneter Ansatz für Ihren Prozess ist.