
Durezza Irregolare Dopo Tempra a Induzione: Cause dei Punti Molli e Come Prevenirli
Durezza irregolare dopo la tempra per induzione può apparire come isolato punti molli, bande molli continue, o un'area più ampia dove la durezza scende sotto il livello specificato. per le parti esposte all'usura, stress di contatto o carichi ripetuti, un'area locale morbida può diventare il primo luogo in cui si sviluppano danni. La sfida è che problemi molto diversi possono produrre una lettura di durezza simile.
La causa può già esistere nel materiale prima del riscaldamento. Può derivare da riscaldamento a induzione irregolare, una relazione errata tra la bobina e il pezzo da lavorare, scansione o rotazione instabile, o tempra insufficiente immediatamente dopo il riscaldamento.
Aumentare semplicemente la potenza di induzione non è quindi un modo affidabile per risolvere il problema. Un approccio migliore è osservare dove si manifesta l'area a bassa durezza, se il pattern si ripete, e quale parte del processo di tempra corrisponde a quella posizione.
1. Inizia con il materiale e la condizione superficiale
Non tutti i problemi di durezza iniziano con la tempra ad induzione macchina. La condizione dell'acciaio prima della tempra influisce su come risponde al riscaldamento e raffreddamento rapidi.
Microstruttura iniziale non uniforme
Grandi variazioni nella microstruttura originale possono portare a una risposta di tempra irregolare. I possibili problemi includono una struttura del grano grossolana o incoerente, segregazione di carburi, accumulo localizzato di carburi, ampie aree di ferrite libera, o altre differenze significative nella struttura iniziale.
Durante il riscaldamento a induzione, la superficie viene riscaldata rapidamente. Si verificano quindi la formazione di austenite e la dissoluzione dei carburi all'interno di un ciclo termico relativamente breve. Se la struttura iniziale varia sostanzialmente da un'area all'altra, anche la struttura indurita finale può variare anche quando le impostazioni della macchina rimangono invariate. Questo diventa particolarmente degno di indagine quando lo stesso processo produce risultati diversi tra lotti di materiale.
Decarburazione superficiale
La decarburazione è un'altra possibile causa di bassa durezza superficiale. Se precedenti forgiature, laminature o trattamenti termici hanno lasciato uno strato decarburato sul pezzo, quella superficie contiene meno carbonio rispetto al materiale sottostante. Dopo la cementazione induttiva, lo strato interessato potrebbe non raggiungere la durezza prevista. Modificare la potenza dell'induzione non può ripristinare il carbonio già perso dalla superficie.
Se si sospetta la decarburazione, la condizione della superficie dovrebbe essere controllata e lo strato interessato rimosso mediante lavorazione o molatura adeguata prima della tempra finale. Classe del materiale, la storia di lavorazione precedente e la condizione della superficie in ingresso devono quindi essere verificate prima di assumere che ogni punto morbido sia un problema dell'apparecchiatura.
2. Riscaldamento ad induzione irregolare o insufficiente
L'area richiesta deve prima essere riscaldata a una condizione di austenitizzazione adeguata prima che il raffreddamento rapido possa produrre la struttura temprata prevista. Se una parte della superficie riceve calore insufficiente, quell'area potrebbe rimanere più morbida dopo la tempra. Le possibili cause includono un apporto energetico insufficiente, un tempo di riscaldamento troppo breve, una distribuzione di potenza inadeguata, una posizione del pezzo non uniforme, impostazioni di scansione errate, o una variazione nel modello di riscaldamento causata dalla geometria del pezzo.
Qui è necessario fare una distinzione utile.
Una macchina può fornire abbastanza potenza totale pur producendo ancora un modello di riscaldamento locale irregolare.
Per esempio, l'aumento della potenza può far aumentare la temperatura nella maggior parte dell'area indurita mentre una regione mal collegata continua a riscaldarsi in modo diverso. Questo è uno dei motivi per cui una bassa durezza non dovrebbe automaticamente portare a un'impostazione di potenza più alta.
La posizione dell'area morbida è importante. Se la durezza diventa bassa solo vicino a una spalla, transizione di diametro o un'altra caratteristica specifica, il problema può essere più legato alla distribuzione locale del calore che alla potenza nominale della macchina.
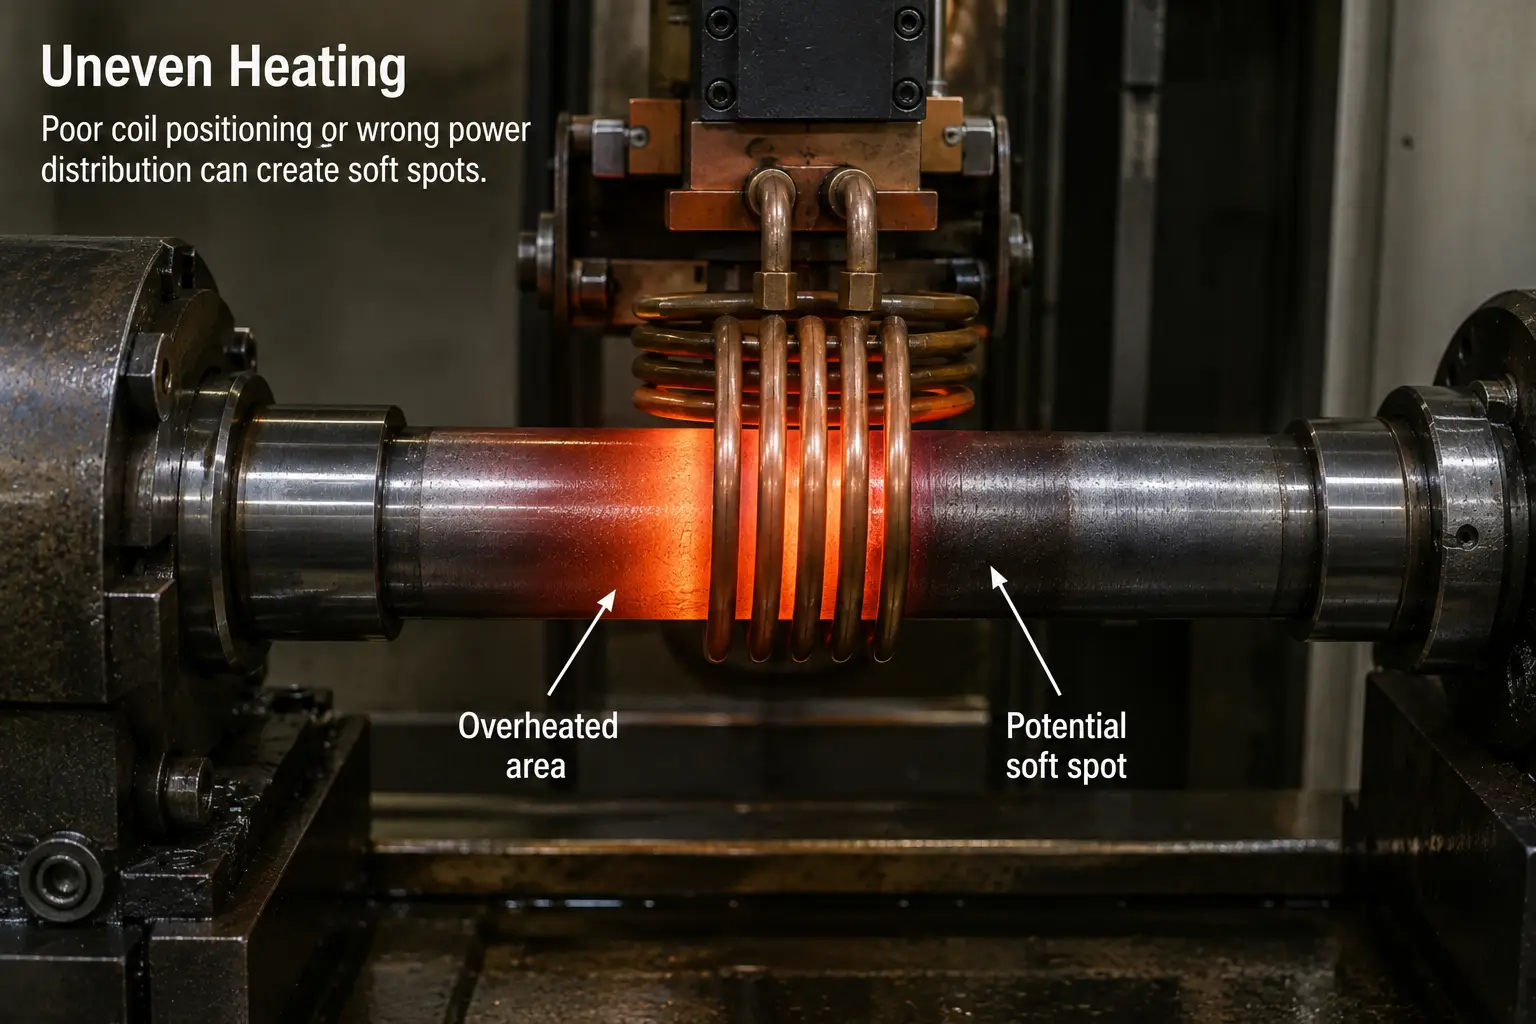
Un punto morbido localizzato può apparire anche quando la durezza circostante è entro le specifiche.
3. Controllare l'induttore, Posizione del pezzo e geometria della parte
Nell'indurimento a induzione, la relazione tra l'induttore e il pezzo ha un effetto diretto sul modello di riscaldamento. Cambiamenti in Geometria della bobina, posizione della bobina e distanza bobina-pezzo possono cambiare come l'energia viene distribuita sulla superficie. Questo crea diverse possibili cause di riscaldamento irregolare: il pezzo non è centrato nell'induttore, la bobina si è spostata dalla posizione originale, l'induttore è stato deformato o danneggiato, l'usura del dispositivo ha cambiato la posizione del pezzo, il coraggio del pezzo cambia lo spazio durante la rotazione, le bobine di ricambio non riproducono accuratamente la geometria originale, oppure la variazione dimensionale tra i componenti cambia la condizione di accoppiamento.
per i componenti cilindrici, un'area visibilmente più morbida su un lato della circonferenza è un buon motivo per ispezionare il centraggio, posizione del raggio e della bobina prima di cambiare la ricetta di riscaldamento.
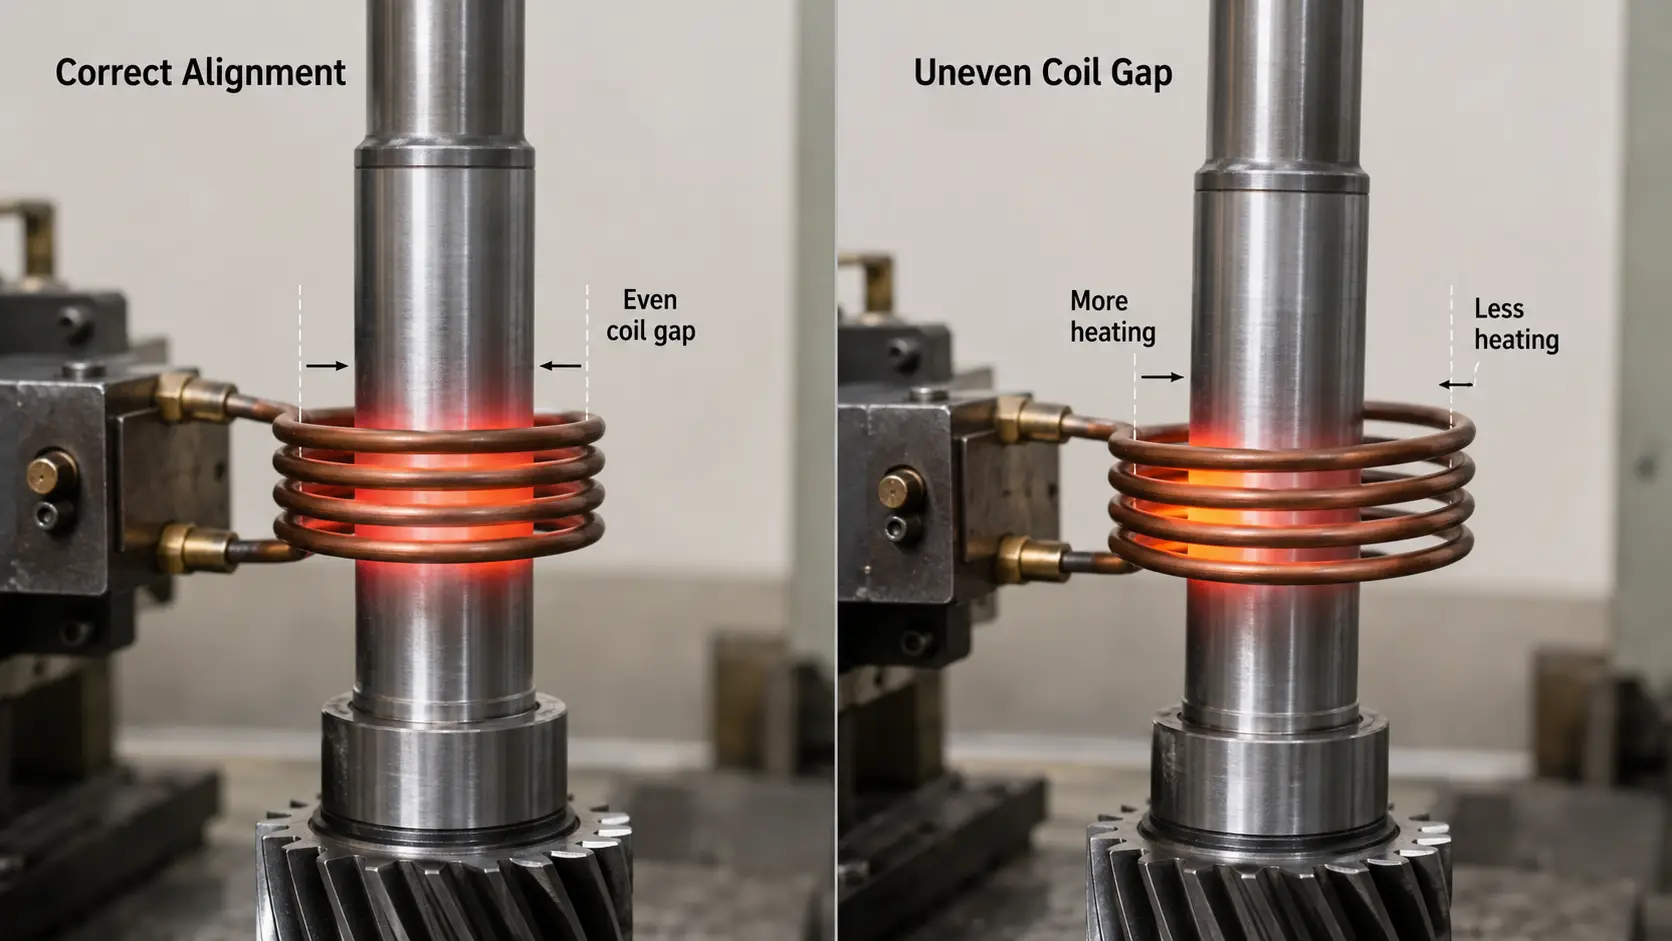
Allineamento corretto (sinistra) versus un gap della bobina non uniforme (destra) cambia il modello di riscaldamento sulla superficie.
La geometria non può essere ignorata
Alberi gradinati, spalle, scanalature, sezioni sottili, transizioni e cambiamenti di diametro netti non si riscaldano esattamente allo stesso modo di un semplice cilindro uniforme. La massa termica locale cambia, e cambia anche il rapporto elettromagnetico tra il pezzo e la bobina. Le condizioni di raffreddamento possono anche cambiare intorno a queste caratteristiche.
Una singola impostazione fissa può quindi produrre un risultato accettabile su una sezione del pezzo ma un risultato indesiderato su un'altra. A seconda del componente, migliorare l'uniformità della durezza può richiedere modifiche alla geometria dell'induttore, posizione della bobina, sequenza di riscaldamento, distribuzione della potenza, strategia di scansione, o disposizione del raffreddamento. La geometria del pezzo fa parte del processo di tempra, non solo qualcosa da porre all'interno della macchina.
4. La velocità di scansione e la rotazione del pezzo possono influenzare la distribuzione della durezza
Per indurimento a scansione, Il ciclo termico dipende in parte dal movimento relativo tra il pezzo e il sistema di riscaldamento. Se il movimento cambia, La condizione di riscaldamento può cambiare lungo la lunghezza temprata. I possibili problemi includono velocità di scansione instabile, velocità programmata errata, accelerazione o decelerazione all'interno di un'area critica di tempra, posizioni di inizio o fine scansione non coerenti, o movimento meccanico non ripetibile.
Una variazione di durezza che corre lungo la direzione di scansione dovrebbe quindi essere confrontata con il movimento effettivo della macchina. Se l'area a bassa durezza appare ripetutamente nella stessa posizione assiale, controllare cosa sta facendo la macchina in quella posizione piuttosto che trattare il difetto come casuale.
Rotazione del pezzo
La rotazione è spesso utilizzata quando un componente cilindrico necessita di un trattamento più uniforme intorno alla sua circonferenza. Rotazione irregolare, Lo slittamento o l'instabilità meccanica possono esporre diverse aree della superficie a condizioni di riscaldamento differenti.
Tuttavia, la rotazione non dovrebbe essere considerata solo durante il riscaldamento. Influisce anche sul modo in cui il liquido di tempra raggiunge la superficie. Pertanto, la condizione di rotazione corretta deve funzionare sia nelle fasi di riscaldamento a induzione sia di tempra. Quando la durezza differisce attorno alla circonferenza, verificare se il pezzo sta ruotando in modo costante, se la parte è centrata, se il gap della bobina cambia durante la rotazione, e se lo spray raggiunge correttamente l'intera circonferenza. Queste variabili sono spesso collegate.
5. Un tempra irregolare è un'altra causa principale di punti molli
Una superficie correttamente riscaldata può comunque rimanere morbida se le condizioni di raffreddamento sono inadeguate. Nell'indurimento a induzione, la tempra di solito segue molto rapidamente la fase di riscaldamento. Un guasto locale nel raffreddamento può quindi creare un problema locale di durezza anche quando il modello di riscaldamento appare normale. Le cause possibili rientrano in due gruppi.
Problemi di alimentazione — il liquido di tempra non raggiunge la superficie: flusso di tempra insufficiente, distribuzione irregolare della spruzzatura, ugelli ostruiti o parzialmente ostruiti, o circolazione inadeguata.
problemi di contatto e medi — la tempra raggiunge la superficie ma non la raffredda uniformemente: tempra contaminata, scarsa bagnatura superficiale, aria o vapore che interferiscono con il contatto con il liquido, condizione di tempra instabile, o utensili o dispositivi che proteggono parte della superficie.
vedere semplicemente il liquido provenire dal sistema di spruzzatura non prova che la tempra sia uniforme.
La questione importante è se la superficie richiesta completa riceva una condizione di raffreddamento sufficientemente costante.
Le condizioni del raffreddante cambiano nel tempo
I problemi di raffreddamento non compaiono sempre quando un processo è appena avviato. Una linea di produzione può funzionare correttamente per un lungo periodo e successivamente iniziare a produrre punti molli perché i fori degli spruzzi diventano parzialmente ostruiti, si accumula contaminazione, la filtrazione si deteriora, la circolazione cambia, la posizione degli ugelli si sposta, o cambiamenti di temperatura di tempra oltre la normale condizione di processo.
Quando un processo consolidato inizia improvvisamente a produrre durezza irregolare, il sistema di raffreddamento merita un'ispezione precoce.
E la pellicola a vapore?
Quando una superficie molto calda entra in contatto con il liquido, il vapore può temporaneamente interferire con il contatto diretto tra la tempra e il metallo. se questo effetto si sviluppa in modo irregolare attorno al pezzo, il raffreddamento può diventare anch'esso irregolare. Una buona circolazione e una disposizione di spruzzatura adeguata aiutano a ridurre le differenze di raffreddamento localizzate.
La pratica originale del trattamento termico che prevede l'utilizzo di mezzi più aggressivi come la salamoia in alcune applicazioni di acciaio al carbonio non dovrebbe essere trattata come una soluzione universale per la tempra a induzione. Un raffreddamento più aggressivo può anche aumentare il rischio di deformazione o screpolature. La soluzione di tempra e raffreddamento deve essere selezionata per l'acciaio stesso, requisiti di geometria e tempra.
6. Utilizzare il modello di durezza per restringere la causa
Quando una parte non supera l'ispezione della durezza, il valore stesso è solo una parte dell'informazione. Il la forma e la posizione dell'area a bassa durezza possono fornire indizi utili.
Il forma e posizione dell'area a bassa durezza indicano dove guardare per primi.
Considera diverse situazioni. Questi modelli non forniscono una diagnosi finale da soli, ma aiutano a determinare da dove iniziare.
| Modello del punto morbido | Dove guardare per primi |
|---|---|
| Un piccolo punto morbido isolato | fallimento della spruzzatura locale · contaminazione · condizione della superficie locale · un problema localizzato del materiale · un'ostruzione |
| Un lato di un albero è più morbido | centraggio del pezzo · gap tra bobina e pezzo · battuta fuori centro · deformazione della bobina · rotazione · copertura circonferenziale della spruzzatura |
| Una fascia morbida corre lungo il pezzo | movimento di scansione · posizione della bobina · geometria del pezzo · disposizione della spruzzatura · se lo schema si ripete |
| Cambiamenti di durezza all'inizio o alla fine della scansione | posizioni di inizio e fine scansione · accelerazione e decelerazione · sequenza di riscaldamento · tempi tra riscaldamento e tempra |
| intera area temprata troppo morbida | grado o condizione del materiale · decarburazione della superficie · riscaldamento insufficiente · impostazioni del processo · tempra inadeguata |
Per una panoramica più ampia dei tipi di difetti alla base di questi schemi, vedere la nostra guida ai difetti comuni della tempra a induzione.
7. Una sequenza pratica di risoluzione dei problemi
Cambiare diversi parametri contemporaneamente è uno dei modi più facili per rendere la risoluzione dei problemi più difficile. Se il pezzo successivo supera il test, potresti sapere che qualcosa ha aiutato, ma non quale cambiamento ha effettivamente risolto il problema. Una sequenza più utile è:
Mappare la Durezza
Registrare dove è stata presa ogni misurazione, non solo il valore più basso. Confrontare le aree accettabili e non accettabili e determinare se il modello è casuale o ripetibile.
Controllare il Pezzo in Arrivo
Confermare la qualità dell'acciaio e il lotto del materiale, condizioni precedenti di trattamento termico dove rilevante, condizioni della superficie, possibile decarburizzazione, e microstruttura anomala se sospettata. se il problema è iniziato con un cambiamento nel lotto di materiale, indagare su quel cambiamento prima di ricostruire il processo.
ispezionare l'induttore e il dispositivo
controllare la forma della bobina, posizione e spazio di lavoro, segni di deformazione o danno, condizioni del dispositivo, centramento e runout del pezzo. se il problema è iniziato dopo la sostituzione o manutenzione della bobina, confronta l'installazione attuale con quella precedentemente riuscita.
Revisione dei parametri di movimento e riscaldamento della macchina
Controllare il tempo di riscaldamento e la potenza erogata, velocità di scansione e posizione di scansione, rotazione del pezzo, e la sequenza di avvio/arresto. Dove sono disponibili i record del processo, confrontare un ciclo noto e positivo con uno fallito.
Ispezionare il sistema di raffreddamento
Controllare le condizioni degli ugelli e il tipo di spruzzo, flusso dissetante, circolazione e filtrazione, condizione e temperatura del quenchant, e interferenze con gli utensili. Controllare lo spruzzo nel punto in cui si trova effettivamente l'area morbida.
Esaminare la struttura se la causa non è ancora chiara
Il test di durezza conferma che esiste una differenza, ma non sempre spiega la causa metallurgica. Se necessario, sezionare l'area interessata ed esaminare la microstruttura. Ciò può aiutare a distinguere tra una trasformazione insufficiente, scarsa tempra, decarburazione e materiale di partenza anomalo. Un test su file tradizionale può ancora essere utile come rapido confronto in fabbrica, ma trattatelo come un metodo di screening approssimativo piuttosto che come un sostituto del test di durezza specifico o dell'esame metallografico.
8. Come Ridurre il Rischio di Durezza Irregolare
Non esiste una singola regolazione della macchina che impedisca ogni punto morbido. La prevenzione deve affrontare l'intero processo.
Materiale
Mantenere una consistenza ragionevole nella qualità dell'acciaio e nello stato del materiale in arrivo. Se necessario, controllare la microstruttura anomala e rimuovere gli strati di superficie decarburizzati non accettabili prima della tempra finale.
Riscaldamento a Induzione
Usare un induttore adatto alla geometria effettiva del pezzo. Mantenere la relazione tra la bobina e il pezzo ripetibile, prestare particolare attenzione dopo la sostituzione della bobina, manutenzione dei dispositivi o modifiche nelle dimensioni del pezzo. non fare affidamento solo sulla potenza per correggere un modello di riscaldamento irregolare.
movimento della macchina
mantenere la velocità di scansione, posizionamento e rotazione del pezzo ripetibili. per parti con diametri multipli o geometrie più complesse, rivedere se la strategia di movimento e riscaldamento deve cambiare tra sezioni diverse del pezzo.
tempra
mantenere il sistema di spruzzatura e raffreddamento come componente di processo, non solo come sistema ausiliario. Controllare lo stato degli ugelli, copertura dello spruzzo, circolazione, filtrazione e stato del liquido di tempra regolarmente. Un processo di riscaldamento stabile non può compensare una tempra instabile.
Ispezione
Definire dove misurare la durezza. Per la risoluzione dei problemi, mantenere la posizione delle misurazioni invece di registrare solo un valore minimo e massimo. Dove possibile, confrontare i modelli di durezza con le posizioni della macchina, registrazioni di riscaldamento e zone di tempra — questo rende molto più facile collegare un difetto alla sua causa fisica.
Chiave da asporto
Durezza irregolare dopo la tempra per induzione va trattato meglio come un'indagine di processo, non come una correzione a parametro singolo. Il risultato dipende dal lavoro coordinato di una catena:
Materiale → Condizione della superficie → Induttore e geometria → Riscaldamento → Movimento della macchina → Tempra
Quando appare un punto tenero, iniziare dalla sua posizione — isolato o continuo, unilaterale, o seguendo la scansione — e collegare quel modello alla causa fisica prima di toccare un'impostazione.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Cosa causa i punti teneri dopo la tempra a induzione?
Non esiste una causa universale unica. I punti molli possono derivare da variazioni di materiale o microstruttura, decarburizzazione della superficie, riscaldamento locale insufficiente, posizionamento errato della bobina, scansione o rotazione instabile, o tempra non uniforme. La posizione e il modello dell'area morbida devono essere esaminati prima di regolare la macchina.
La bobina a induzione può causare durezza irregolare?
Sì. Geometria della bobina, la posizione e il divario tra la bobina e il pezzo influenzano la distribuzione del calore. Se il pezzo è decentrato, la bobina è stata danneggiata, o una bobina di ricambio è diversa dall'originale, il modello di riscaldamento può cambiare.
Perché un lato di un albero temprato è più morbido dell'altro?
Le cause possibili includono la posizione fuori centro del pezzo, runout eccessivo, spazio diseguale tra bobina e pezzo, rotazione instabile, e copertura irregolare dello spray. Sia i sistemi di riscaldamento che di tempra dovrebbero essere controllati.
Devo aumentare la potenza di induzione quando la durezza è troppo bassa?
Non prima di identificare la probabile causa. Una potenza maggiore può aiutare se il problema è un riscaldamento insufficiente. Non correggerà la decarburazione, materiale scadente, disallineamento della bobina, ugelli spray bloccati o una condizione di tempra incorretta. Aumentare la potenza senza diagnosi può anche surriscaldare aree che erano già accettabili.
Diagnosticare un Punto Morbido Ricorrente?
Inviaci la tua mappa della durezza, specifica del materiale e una foto dell'area difettosa. Ti aiuteremo a rintracciarlo fino alla bobina, il movimento della scansione o la tempra.


