
Tempra singola contro. Indurimento a induzione a scansione: Quando dovresti usare ciascuno?
Un albero può aver bisogno di un solo sedile cuscinetto temprato. Un altro può richiedere una superficie temprata continua lungo la maggior parte della sua lunghezza. Un terzo può avere diverse aree separate che necessitano di trattamenti differenti. Tutti e tre possono essere temprati per induzione, ma non necessariamente richiedono lo stesso processo.
Una delle prime decisioni è quindi come verrà riscaldata l'area richiesta: tutta in una volta, progressivamente mediante scansione, o in una sequenza di zone posizionate separatamente. Non esiste una regola generale secondo cui la singola applicazione sia migliore della scansione, o viceversa.
Quale metodo si adatta alla geometria e all'area indurita di questa parte particolare?
1. Indurimento a singolo colpo e a scansione: La differenza fondamentale
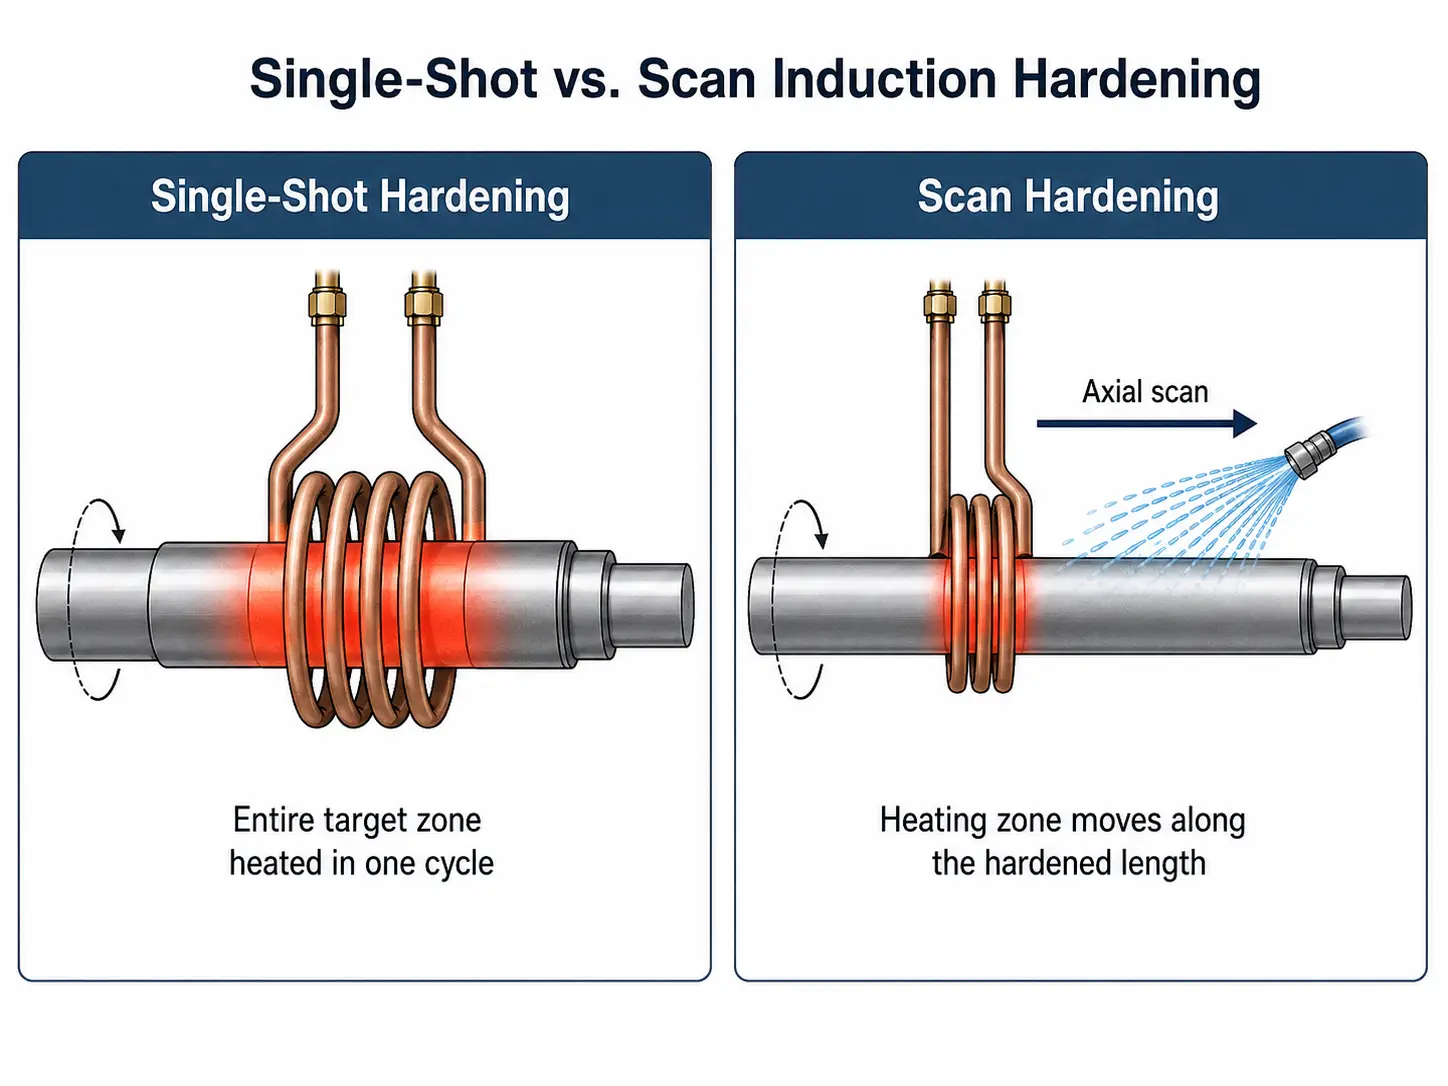
In Indurimento a induzione a singolo colpo, l'intera area target viene riscaldata durante un ciclo di riscaldamento. Non c'è movimento di scansione assiale tra l'induttore e il pezzo durante il riscaldamento, sebbene le parti cilindriche siano spesso ruotate. L'induttore è progettato attorno all'intera area che deve essere indurita.
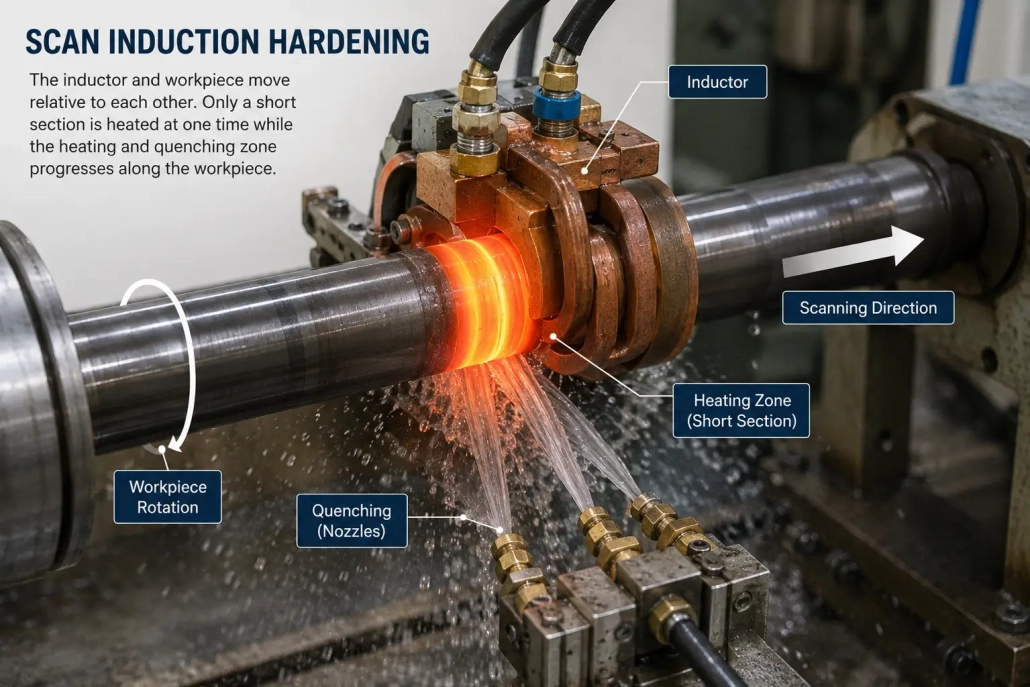
In tempra ad induzione della scansione, l'induttore e il pezzo si muovono linearmente l'uno rispetto all'altro. In un dato momento viene riscaldata solo una sezione relativamente breve, e la superficie riscaldata viene normalmente spenta man mano che il processo avanza. Ciò rende la scansione particolarmente adatta a zone rinforzate lunghe e continue, soprattutto sugli alberi, perni e altri componenti allungati.
Per la selezione della macchina, la distinzione pratica è semplice: la zona di indurimento richiesta deve attraversare la zona di riscaldamento, o può essere riscaldata in posizione?
2. Quando l'indurimento a colpo singolo ha senso
L'indurimento a colpo singolo vale la pena di essere considerato quando l'area da indurire può ragionevolmente essere coperta da un induttore progettato appositamente. Un esempio tipico è un albero con una superficie di lavoro localizzata piuttosto che una lunga lunghezza temprata. L'induttore circonda o segue la zona richiesta, la parte viene riscaldata, e segue il raffreddamento.
Può essere progettato un induttore con profilo speciale attorno a cambiamenti di diametro, spalle, raggi o altre caratteristiche geometriche. Questo è importante perché queste caratteristiche cambiano l'accoppiamento elettromagnetico e la distribuzione del calore — una semplice bobina di scansione che funziona bene su una sezione cilindrica dritta può comportarsi in modo molto diverso quando si avvicina a una spalla grande o a un improvviso cambiamento di diametro. Questa è una delle ragioni progettazione dell'induttore e la geometria del pezzo deve essere valutata insieme.
Pertanto, l'indurimento in un'unica soluzione è spesso considerato per:
- Zone indurite localizzate o di lunghezza moderata
- Alberi gradinati e componenti con diversi cambiamenti di diametro all'interno della zona riscaldata
- Componenti cilindrici che possono ruotare durante il riscaldamento
C'è anche una considerazione sulla potenza. Perché l'intera area target viene riscaldata allo stesso tempo, un processo a colpo singolo può richiedere una potenza istantanea sostanzialmente maggiore rispetto a un processo di scansione che tratta la stessa lunghezza totale indurita in modo progressivo. La decisione non può essere presa solo dalla forma del pezzo.
3. Quando l'indurimento per induzione a scansione è più pratico
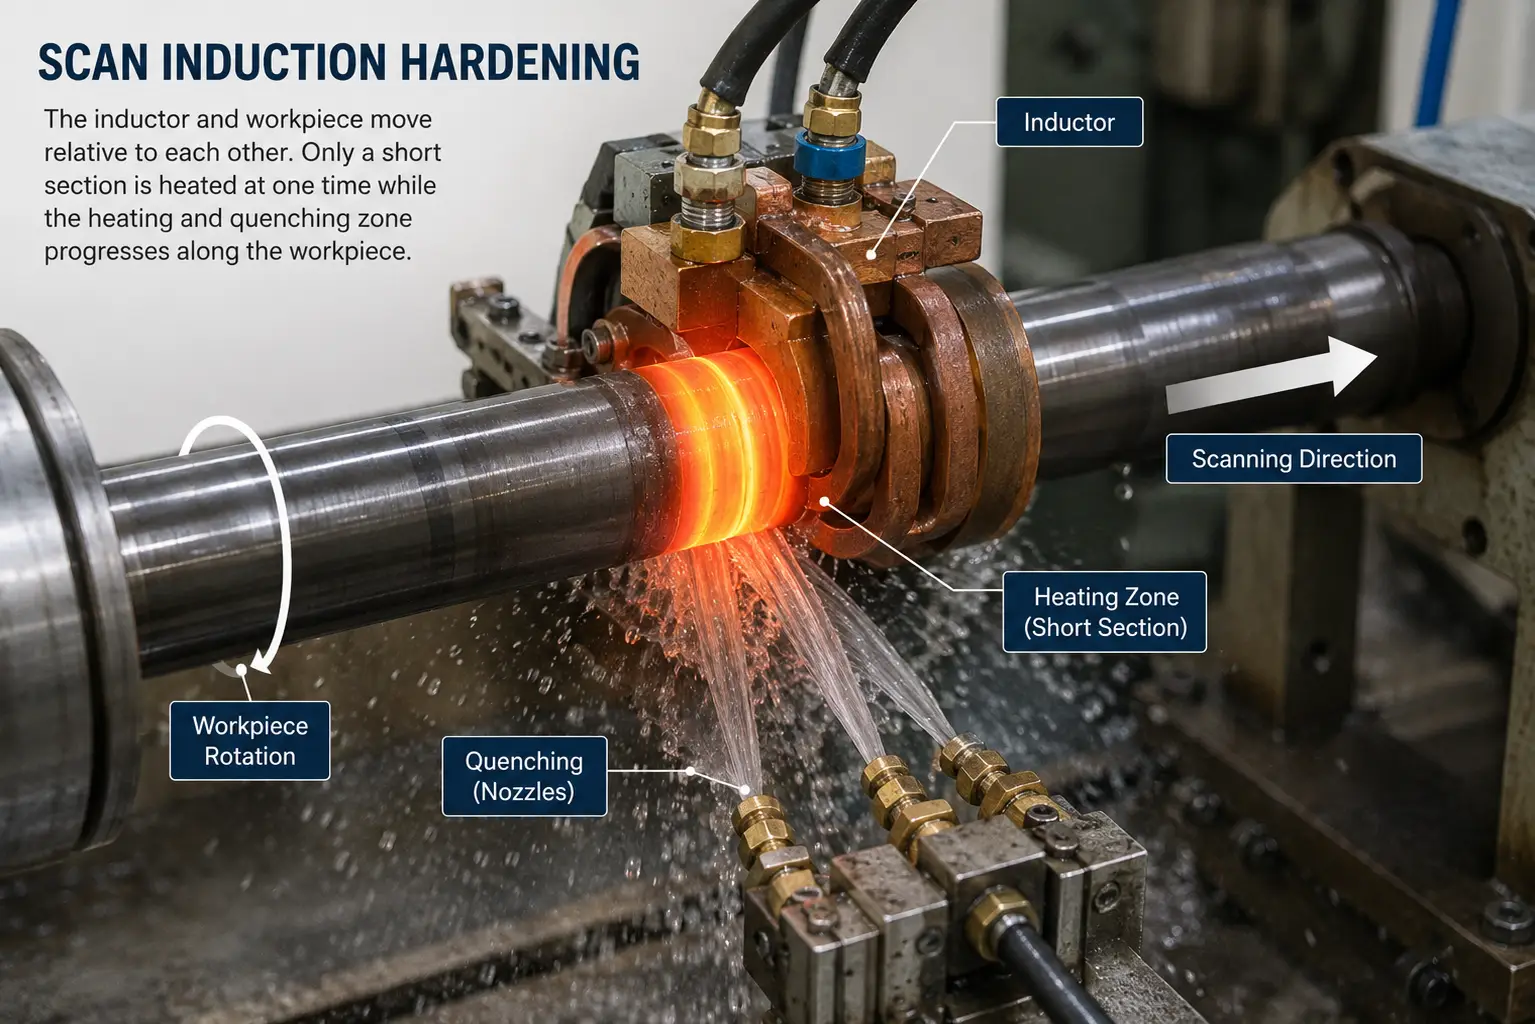
Consideriamo ora un albero lungo con una superficie indurita continua che corre lungo una parte sostanziale della sua lunghezza. Cercare di coprire quell'intera area con un solo induttore potrebbe non essere pratico. Con la scansione, il sistema di induzione concentra la sua capacità di riscaldamento su un'area più piccola e sposta la zona di riscaldamento lungo il pezzo. per i componenti cilindrici, anche la rotazione è comunemente utilizzata durante la scansione per aiutare a ottenere il modello di riscaldamento circumferenziale richiesto.
La tempra mediante scansione è comunemente considerata per:
- Alberi lunghi e componenti cilindrici con sezioni temprate estese
- Rulli e parti allungate simili
- Applicazioni in cui riscaldare tutta la lunghezza del bersaglio contemporaneamente richiederebbe una bobina o un livello di potenza poco praticabili
La velocità di scansione è importante. Se il rapporto tra potenza e velocità di avanzamento cambia, anche il ciclo termico subito dalla superficie cambia. La posizione di tempra e il ritardo di tempra devono corrispondere al processo di riscaldamento. Potenza, Frequenza, Velocità di scansione, Rotazione, La progettazione dell'induttore e la tempra devono funzionare come un unico processo. Per produzioni ripetute, questa è una delle ragioni per cui un sistema di tempera a induzione CNC è utile: posizione, distanza di avanzamento, velocità di movimento, rotazione e sequenza di riscaldamento/tempra possono essere controllate come parte del programma della macchina.
4. Tempra singola contro. Tempra a scansione a colpo d'occhio
| Fattore | Tempra singola | Tempra a scansione |
|---|---|---|
| Metodo di riscaldamento | Zona obiettivo completa riscaldata in un ciclo | Zona obiettivo indurita progressivamente |
| Movimento assiale durante il riscaldamento | Normalmente nessun movimento relativo assiale | Movimento lineare relativo richiesto |
| Rotazione del pezzo | Spesso usato per parti cilindriche | Spesso usato per parti cilindriche |
| Zona tipicamente indurita | Localizzata in aree di lunghezza moderata | Aree lunghe e continue |
| Induttore | Di solito progettato intorno all'intera zona obiettivo | Di solito riscalda una sezione mobile più corta |
| Requisito di potenza | Può richiedere potenza istantanea più alta | Potenza di riscaldamento concentrata su un'area più piccola |
| Movimento della macchina | Relativamente limitato durante il riscaldamento | La posizione della scansione e la velocità sono variabili del processo |
| Cambiamenti complessi del diametro | Un induttore profilato può essere vantaggioso | Il accoppiamento può diventare difficile dove la geometria cambia significativamente |
| Principale sfida del processo | Progettazione della bobina, posizionamento e uniformità del riscaldamento | Coordinare il riscaldamento, movimento e tempra |
Questa tabella è utile per un confronto iniziale, ma non dovrebbe essere utilizzata come grafico di selezione finale. Una parte lunga può comunque avere una piccola area locale adatta alla tempra a colpo singolo. Una parte corta può avere una geometria o un modello di indurimento che rende un altro metodo più appropriato. La lunghezza della parte non è la stessa cosa della lunghezza e della forma dell'area da indurire.
5. E se la parte ha diverse zone indurite separate?
Alcuni componenti non si adattano perfettamente a un confronto tra singolo colpo e scansione continua. Considera un albero con tre sedi cuscinetto che richiedono indurimento, mentre le sezioni tra di esse dovrebbero rimanere non trattate.
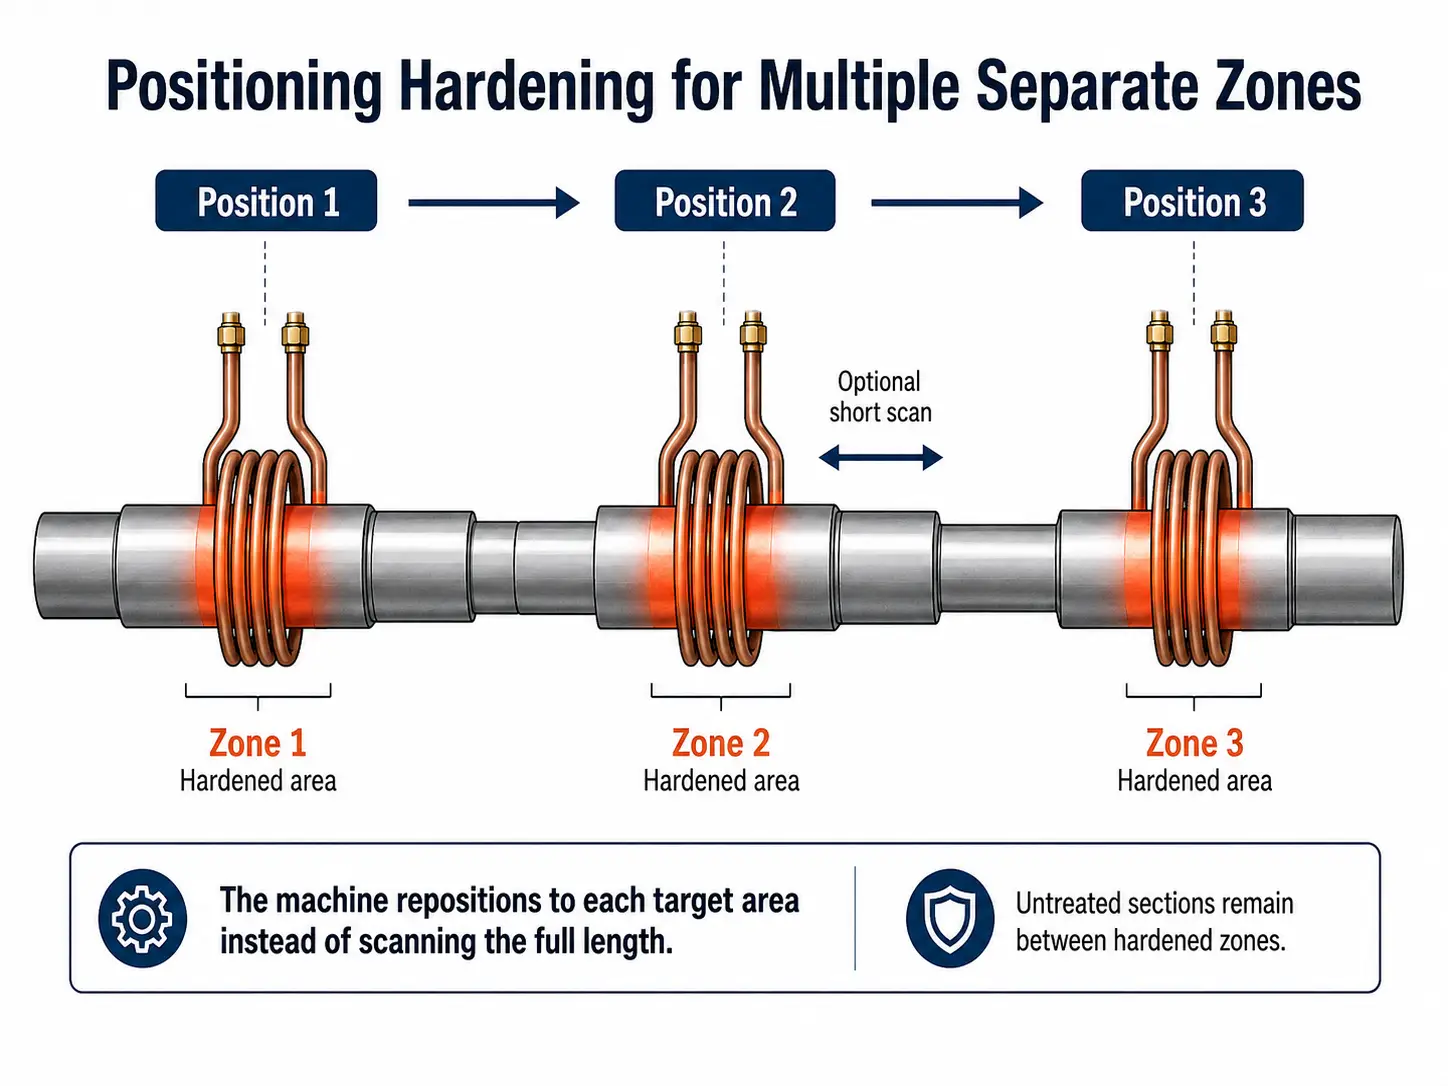
Non vi è alcun motivo per scansionare continuamente aree che non richiedono indurimento. Invece, una macchina CNC può spostarsi nella prima zona temprata, eseguire il ciclo di riscaldamento e raffreddamento richiesto, riposizionarsi nella zona successiva, e ripetere il processo. A seconda della geometria, ciascuna zona selezionata può essere indurita in posizione o mediante un breve movimento di scansione. Questo è ciò che intendiamo con posizionamento o scansione del posizionamento nel contesto di una macchina di tempra CNC.
Le applicazioni tipiche includono componenti con:
- Diverse superfici di supporto separate o più giochi
- Aree selezionate di scanalatura o lavorazione con sezioni non trattate tra di esse
- Diverse esigenze di tempra lungo lo stesso pezzo
Questo è uno dei motivi per cui la posizionamento programmabile è utile su una macchina di tempra CNC: la macchina non deve trattare il componente come una superficie continua.
6. Non scegliere il processo solo in base alla geometria
È allettante trasformare la selezione in una semplice regola: area indurita corta = colpo singolo, area indurita lunga = scansione. Questo è utile come prima impressione, ma due alberi con dimensioni simili possono richiedere metodi di indurimento diversi perché il loro materiale, profondità del trattamento o condizioni di produzione sono diversi. I principali fattori dovrebbero essere considerati insieme.
Geometria del pezzo
Diametro, lunghezza indurita, spalle, scanalature, smussi, cunei e variazioni nella sezione trasversale influenzano tutti la progettazione dell'induttore e l'accoppiamento elettromagnetico. La geometria dell'albero in particolare può introdurre variazioni di accoppiamento che una bobina di scansione deve gestire.
Schema di indurimento richiesto
La questione non è solo quanto è lungo il pezzo — le posizioni esatte di inizio e fine della zona indurita sono importanti. Un disegno con l'area di indurimento richiesta evidenziata è molto più utile della lunghezza complessiva dell'albero.
Materiale, potenza e frequenza
La qualità dell'acciaio e le condizioni precedenti del materiale influenzano come il pezzo risponde al ciclo di riscaldamento e tempra. Una grande area riscaldata contemporaneamente può imporre un fabbisogno energetico molto diverso rispetto a una piccola area riscaldata progressivamente — questo è uno dei motivi per cui i sistemi a colpo singolo e a scansione non dovrebbero essere confrontati solo in base alle dimensioni della macchina o alla potenza nominale. Frequenza influenza il comportamento elettromagnetico e termico del processo, ma non dovrebbe essere selezionato da una semplice regola “frequenza uguale a profondità del caso”: Geometria, tempo di riscaldamento, la densità di potenza e la risposta del materiale sono anche importanti. Non si dovrebbe presumere che la stessa impostazione della macchina produca la stessa profondità di cementazione su componenti diversi.
tempra
Una parte riscaldata correttamente può comunque produrre un risultato inaccettabile se la disposizione della tempra non corrisponde alla geometria e al modello di riscaldamento. Questo è particolarmente importante intorno a spalle, transizioni di diametro e altre aree dove l'accesso dello spruzzo o la distribuzione del calore cambia. Difetti comuni legati alla tempra spesso risalgono a una discrepanza tra il modello di riscaldamento e la distribuzione della tempra.
Requisito di produzione
Tempo del ciclo, dimensione del lotto, Anche i cambiamenti degli utensili e il numero di tipi di pezzi influenzano la scelta pratica. Un processo che funziona metallurgicamente non è automaticamente il miglior sistema produttivo.
Se stai ancora determinando il potere, Frequenza, profondità di cementazione, disposizione delle macchine e requisiti di processo, vedi la nostra guida su come selezionare un sistema di tempra a induzione.
7. Tre scenari comuni dell'albero
La differenza diventa più facile da vedere con i layout delle parti reali.
1. Una superficie di appoggio locale su un albero
Solo una sezione limitata necessita di indurimento. Se la geometria, la profondità del caso richiesta e la potenza disponibile consentono di riscaldare uniformemente l'intera zona obiettivo, un processo a singolo colpo o un altro processo a posizione fissa può essere un punto di partenza pratico. Non c'è alcun vantaggio nello scansionare l'intero albero quando la maggior parte di esso non richiede trattamento.
2. Una lunga sezione temprata continua
Una grande porzione della superficie dell'albero deve avere uno strato temprato continuo. La scansione è spesso l'approccio più pratico perché l'induttore tratta la superficie progressivamente invece di riscaldare tutta la lunghezza contemporaneamente. Qui, velocità di scansione e tempra diventano parametri importanti del processo.
3. Diversi cuscinetti separati
L'albero ha più zone indurite con sezioni non trattate tra di esse. Un processo di posizionamento potrebbe essere più appropriato. La macchina si sposta da un dino all'altro ed esegue il ciclo di indurimento richiesto in ogni posizione. Se una zona individuale è troppo lunga per il riscaldamento a posizione fissa, quella zona può anche essere scansionata.
Queste tre parti possono tutte essere chiamate 'assi',eppure possono richiedere tre programmi macchina differenti. Per ulteriori informazioni sulle sfide specifiche della cementazione degli assi, vedere il nostro articolo su cementazione a induzione degli assi.
8. Gli ingranaggi richiedono una discussione separata
Gli ingranaggi sono un caso speciale. A seconda del diametro dell'ingranaggio, della geometria del dente, del modello di durezza richiesto e della potenza disponibile, L'indurimento per induzione può comportare un trattamento ad avvolgimento o un processo dente per dente — decisioni abbastanza diverse dall'indurimento tramite scansione dell'albero da giustificare un trattamento separato. Questa distinzione è particolarmente importante per le ruote motrici di grandi macchinari da costruzione; vedi il nostro confronto tra scansione singola vs. scansione dente per dente per ruote motrici.
9. Inizia con l'area indurita, Non il modello della macchina
Se stai cercando di decidere tra scansione singola, e indurimento posizionato, inizia con il disegno del pezzo. Segna esattamente dove deve iniziare e finire la superficie temprata. Poi definisci il materiale, dimensioni del pezzo da lavoro, area temprata richiesta, durezza superficiale, profondità effettiva del cassino, quantità di produzione e eventuali aree che non devono essere indurite.
da lì, il metodo di riscaldamento, energia, Frequenza, induttore, l'accordo di tempra e il movimento della macchina possono essere considerati insieme. L'obiettivo non è scegliere tra singolo colpo o scansione perché un metodo sembra più avanzato, ma utilizzare il processo più semplice che possa produrre in modo affidabile il modello indurito richiesto sulla parte effettiva.
Chiave da asporto
● Indurimento a singolo colpo riscalda l'intera area target in un ciclo. Ideale per zone localizzate o di lunghezza moderata dove un induttore progettato appositamente può coprire l'area richiesta, e dove la potenza disponibile supporta il riscaldamento simultaneo.
● Indurimento a scansione riscalda progressivamente la superficie muovendo l'induttore e il pezzo l'uno rispetto all'altro. Più pratico per zone temprate continue e lunghe, soprattutto su alberi e parti allungate.
● Tempra a posizionamento processa diverse zone separate in sequenza. Usato quando un componente ha più aree temprate con sezioni non trattate tra di esse.
● La decisione parte dal disegno del pezzo, non dal modello della macchina. Materiale, Geometria, profondità di cementazione, energia, Frequenza, la tempra e i requisiti di produzione devono essere valutati insieme.
Domande frequenti
+ Qual è la differenza tra tempra a induzione a scansione singola e scansione?
Nella tempra a colpo singolo, l'intera area target viene riscaldata in un ciclo senza movimento assiale tra l'induttore e il pezzo. Nell'indurimento della scansione, l'induttore e il pezzo si muovono linearmente l'uno rispetto all'altro, riscaldando solo un breve tratto in un dato momento mentre la superficie riscaldata si spegne progressivamente. Lo scatto singolo viene generalmente utilizzato per zone localizzate; la scansione è più pratica per superfici indurite lunghe e continue.
+ Una macchina CNC può eseguire sia processi a scatto singolo che di scansione?
Sì. Una macchina di tempra a induzione CNC può essere programmata per riscaldamento a posizione fissa, scansione continua, o posizionamento-scansione con più zone. Il movimento della macchina, energia, la rotazione e la sequenza di tempra sono impostati secondo il programma della parte, permettere l'uso di diversi metodi sulla stessa attrezzatura.
+ Quando dovrei utilizzare l'indurimento del posizionamento invece della scansione continua?
La tempra a posizionamento è appropriata quando un componente ha diverse zone separate che richiedono tempra, con sezioni non trattate tra di esse. Invece di scansionare tutta la lunghezza, la macchina CNC si sposta da una zona all'altra ed esegue il ciclo di indurimento richiesto in ogni posizione. Se una zona individuale è troppo lunga per il riscaldamento a posizione fissa, quella zona può anche essere scansionata.
+ La lunghezza della parte determina se utilizzare lo scatto singolo o la scansione?
La lunghezza del pezzo dà una prima impressione, ma non dovrebbe essere l'unico fattore. Un pezzo lungo può avere un'area locale corta adatta all'indurimento a colpo singolo. Un pezzo corto può avere una geometria o un motivo di tempimento che rende la scansione più appropriata. Materiale, profondità di cementazione, disponibilità di energia, i requisiti di frequenza e produzione devono essere considerati insieme — la lunghezza del pezzo non è la stessa cosa della lunghezza e della forma dell'area da temprare.
Necessita di aiuto per scegliere il processo di indurimento giusto?
Inviaci il disegno del pezzo con l'area di tempimento richiesta contrassegnata. I nostri ingegneri valuteranno la geometria, i materiali e i requisiti di produzione per raccomandare un metodo di riscaldamento e una configurazione macchina adeguati.


