
Riscaldamento a induzione di leghe di titanio: 6 Fattori chiave per un controllo preciso della temperatura e risultati affidabili
Riscaldamento ad induzione per leghe di titanio richiede un approccio diverso dal riscaldamento dell'acciaio. La bassa conducibilità termica del titanio, l'elevata reattività sopra i 500°C, e la stretta finestra della transizione beta lo rendono uno dei materiali più esigenti da riscaldare in modo prevedibile. Imposta correttamente la frequenza, atmosfera, e la velocità di aumento e mantieni tolleranze precise su un ciclo di sei secondi. Se sbagli uno dei due, il pezzo si ossida, sviluppa uno strato alfa, o si crepa al successivo passo di formatura. Questo articolo illustra sei fattori di processo che determinano se la tua operazione di riscaldamento a induzione del titanio produce pezzi affidabili o scarti coerenti.
1. Perché le leghe di titanio si riscaldano in modo diverso
Il titanio conduce il calore circa sette volte più lentamente dell'acciaio al carbonio medio. Applicare energia a induzione alla superficie e il gradiente di temperatura attraverso la parete rimane ripido. La superficie può raggiungere 950°C mentre il nucleo è ancora sotto i 400°C. Nell'acciaio, lo stesso input di potenza produce un gradiente molto più superficiale perché il calore si diffonde più rapidamente attraverso la sezione trasversale. Questo singolo fatto fisico guida quasi ogni decisione di processo per riscaldamento a induzione per leghe di titanio.
I numeri rendono la differenza concreta.
| Proprietà | Ti-6Al-4V | AISI 1045 Acciaio |
|---|---|---|
| Conducibilità termica | ~7 W/m·K | ~50 W/m·K |
| Resistività elettrica | ~170 µΩ·cm | ~20 µΩ·cm |
| Reattività sopra 500°C | Alta — assorbimento di O, N, H, rischio di alpha case | Moderata — formazione di squame ossudi |
| Beta transus (Ti-6Al-4V) | ~980°C | N/A |
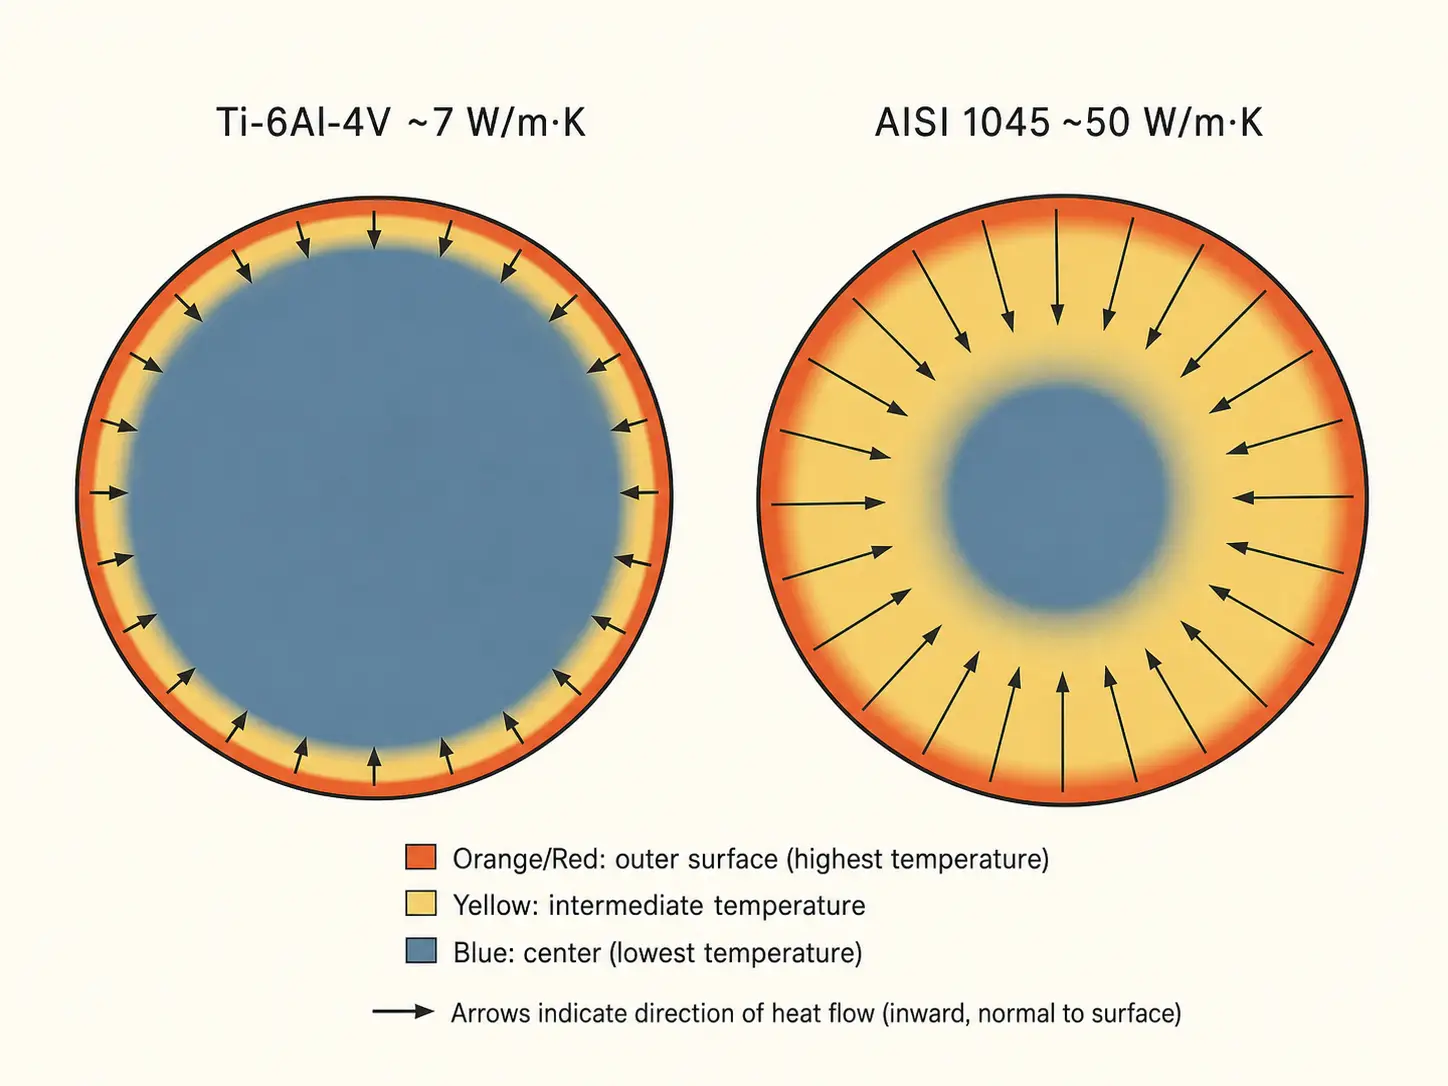
Maggiore resistività elettrica è un piccolo lato positivo. Il titanio si accoppia più efficacemente al campo di induzione rispetto all'acciaio dello stesso diametro, quindi meno potenza viene sprecata nella bobina. Il compromesso è che il calore che si genera rimane concentrato vicino alla superficie. Per applicazioni che richiedono riscaldamento diretto—forgiamento di billetti, anelli a parete spesse, estremità di barra di grande diametro—devi gestire deliberatamente quel gradiente. Per riscaldamento localizzato—estremità dei tubi, giunti di brasatura, zone di adattamento a restringenza—funziona a tuo favore.
I paletti metallurgici sono più alti che con l'acciaio, anche. Oltre il transus beta di 30°C per più di pochi secondi la crescita del grano diventa irreversibile. Mantieni il pezzo sopra i 500°C all'aria aperta e stai facendo crescere uno strato di bossa alfa arricchito di ossigeno che dovrà essere rimosso successivamente. La velocità dell'induzione aiuta qui: un tempo di temperatura più breve significa meno ossidazione e meno ingrossamento del grano. Ma la velocità da sola non risolve il problema: riduce solo la finestra di tempo che hai per far funzionare tutto il resto correttamente. Per un'analisi più approfondita della fisica sottostante, vedere come funziona il riscaldamento ad induzione.
2. Selezione di frequenza e potenza
La frequenza e la potenza non sono manopole indipendenti. Insieme determinano quanto profondamente la corrente penetra, quanto velocemente il pezzo si riscalda, e se la differenza di temperatura tra superficie e nucleo rimane entro il limite del processo.
Frequenze più alte concentrano la corrente in uno strato superficiale più sottile. Per un'estremità di barra in titanio da 12 mm potresti usare 30–100 kHz e riscaldare solo gli ultimi 30 mm per la formatura. Un 100 Un lingotto da forgiatura di mm che richiede un riscaldamento uniforme potrebbe aver bisogno di 1–3 kHz e di una rampa più lenta. Tra questi estremi, la frequenza giusta corrisponde al diametro del pezzo, spessore di parete, profondità target, e gradiente consentito. L'orientamento dettagliato su come abbinare la frequenza alla geometria del pezzo è trattato in come la frequenza influenza il riscaldamento a induzione.
La densità di potenza conta più dei kilowatt totali sull'etichetta. La scarsa conducibilità termica del titanio significa che il surriscaldamento della superficie arriva rapidamente se la densità di potenza è troppo alta. Un 100 L'alimentazione in kW potrebbe essere della dimensione giusta per un lingotto d'acciaio di un dato diametro, e completamente sbagliato per un billette di titanio dello stesso diametro perché il calore non può scappare dalla superficie abbastanza velocemente. Il sintomo: il pirometro segna 960°C sulla superficie, ma un termocoppia a contatto a 3 mm di profondità mostra 600°C. La soluzione: ridurre la densità di potenza, aumentare il tempo di riscaldamento, o ruotare il pezzo—a volte tutti e tre.
Per la dimensione di produzione, iniziare con la massa del pezzo, calore specifico, l'aumento di temperatura desiderato, e il tempo di ciclo necessario. Poi ridurre per il titanio. Una rampa conservativa che impiega due secondi in più per parte produce molti meno scarti rispetto a una rampa aggressiva che supera la temperatura ogni dieci cicli. Vedi calcolo della potenza di riscaldamento a induzione per la metodologia di dimensionamento completo.
3. Design della bobina per parti in titanio
La geometria della bobina determina il modello di riscaldamento, e il modello di riscaldamento determina il tasso di scarto. Una bobina mal abbinata produce punti caldi ai bordi e bande fredde al centro anche quando l'alimentatore è correttamente dimensionato.
Le bobine multigiro rotonde gestiscono gli alberi, tubi, e le billette bene quando il diametro della parte è coerente. Le bobine a pancake funzionano per superfici piatte e superfici flangiate. Le bobine a singolo avvolgimento forniscono calore concentrato a zone strette ma si accoppiano meno efficacemente sul titanio che sull'acciaio della stessa dimensione perché la maggiore resistività del titanio modifica il comportamento di accoppiamento elettromagnetico. I concentratori di flusso possono dirigere le linee di campo verso il pezzo e migliorare l'uniformità—particolarmente utile attorno a spalle, scanalature, e cambiamenti di sezione dove il campo elettromagnetico altrimenti favorirebbe il bordo affilato e lo surriscalderebbe.
Lo spazio tra la bobina e la parte merita più attenzione di quanto di solito riceva. Uno spazio costante di 2–4 mm intorno alla circonferenza mantiene l'accoppiamento uniforme. Ma le parti in titanio si espandono durante il riscaldamento. Uno spazio corretto a temperatura ambiente si riduce abbastanza da causare un corto circuito o sfregamento a 900°C. Tenga conto dell'espansione termica nell'ID della bobina, e crea abbastanza spazio per tolleranze e variazioni di carico dei pezzi. Nelle celle automatiche, il danno alla bobina è più spesso causato da disallineamento dei pezzi che da sovraccarico elettrico. I principi base delle bobine si applicano a tutti i materiali—vedi come funzionano le bobine a induzione per le basi.
La rotazione del pezzo risolve molti problemi di uniformità a costi relativamente bassi. Un tubo o barra di titanio che ruota a 60–120 RPM all'interno di una bobina statica uniforma la variazione di temperatura circumferenziale. Per geometrie complesse—flange eccentriche, sezioni trasversali rettangolari, boss asimmetrici—il profilamento della bobina combinato con la rotazione di solito supera l'utilizzo di una delle tecniche da sola.
4. Controllo dell'atmosfera e dell'ossidazione
Sopra i 500°C, il titanio dissolve ossigeno, azoto, e idrogeno nella sua superficie. Il risultato è il caso alfa—uno strato duro, fragile, arricchito di ossigeno che riduce la durata a fatica e deve essere rimosso tramite lavorazione meccanica o incisione chimica. Il riscaldamento a induzione riduce il tempo di esposizione rispetto ai cicli in forno, ma le temperature sono le stesse, quindi l'atmosfera è ancora importante.
La protezione con argon è la soluzione industriale più comune. Un flusso continuo di argon diretto verso la zona di riscaldamento sposta l'aria e tiene l'ossigeno lontano dalla superficie calda. Per componenti critici aerospaziali e medicali, l'intera zona di riscaldamento si trova all'interno di una camera purgata con argon con monitoraggio dell'ossigeno. Alcuni laboratori utilizzano assemblaggi di bobine inondati di argon dove il gas fluisce attraverso il corpo stesso della bobina, bagnando la parte con gas inerte esattamente dove è più calda.
Il riscaldamento all'aria aperta ha il suo posto. Se il tempo di esposizione è inferiore a 10–15 secondi, la temperatura resta sotto i 700°C, e la parte viene lavorata successivamente, lo spessore della zona alfa di solito rientra nella tolleranza di lavorazione. La decisione dipende da ciò che la specifica della parte consente e da quali operazioni a valle possono rimuovere. Per una discussione più approfondita dei meccanismi di ossidazione tra i materiali, vedere ridurre l'ossidazione durante il riscaldamento ad induzione.
5. Controllo della temperatura e ripetibilità del processo
Il giudizio visivo della temperatura non funziona sul titanio. Il colore della superficie cambia dall'argento al paglierino al blu al grigio in un intervallo di temperature troppo stretto per l'occhio umano per distinguerlo in modo affidabile, e l'illuminazione del laboratorio cambia tutto. Il controllo del pirometro a circuito chiuso è il minimo per la ripetibilità della produzione.
La configurazione del pirometro sul titanio è più complessa che sull'acciaio perché l'emissività cambia con le condizioni della superficie. Una superficie di titanio lucidata appena lavorata e una ossidata da un precedente passaggio termico possono leggere 40–60°C di differenza sulla stessa impostazione del pirometro. Durante lo sviluppo del processo, Correlare le letture del pirometro con termocoppie a contatto a più temperature e condizioni della superficie. Bloccare l'impostazione dell'emissività convalidata, percorso visivo, E mirare alla posizione del punto. Una volta stabilita la correlazione, La pirometria senza contatto può mantenere ±10°C sulle parti di produzione.
Il controllo basato su ricette trasforma il miglior giudizio di un operatore esperto in un processo ripetibile. Una ricetta memorizza il profilo della rampa di potenza, temperatura target, tenere la durata, velocità di rotazione, portata del gas, e limiti di allarme per ciascun codice prodotto. Quando l'operatore esegue la scansione di un codice a barre o seleziona un numero di parte, il sistema carica i parametri validati. La rotazione manuale della manopola tra i turni scompare. Per sistemi con più stazioni, il controllo delle ricette semplifica anche l'integrazione con componenti del sistema di riscaldamento a induzione come i PLC, sensori di presenza pezzo, e respingere i cancelli.
La stabilità del raffreddamento è alla base della stabilità elettrica. Una variazione della temperatura del liquido refrigerante modifica l'impedenza della bobina, che sposta l'erogazione di potenza anche se il setpoint del generatore rimane lo stesso. Circuito chiuso sistema di raffreddamento ad acqua per induzione design: con flusso a temperatura regolata, monitoraggio della conduttività, e filtrazione: mantiene stabili i parametri elettrici durante un turno di otto ore.
6. Applicazioni industriali comuni
Il riscaldamento a induzione trova il suo posto nella lavorazione del titanio ovunque il calore debba essere veloce, locale, e ripetibile. Cinque categorie di applicazioni rappresentano la maggior parte dell'utilizzo produttivo.
- Forgiatura e formatura preriscaldamento. Billette in titanio, barre, e preforme riscaldate in linea prima della pressatura. L'induzione riduce i tempi di riscaldamento da minuti a secondi e si integra direttamente con i sistemi automatizzati di alimentazione della pressa. La sfida principale: evitando un eccessivo gradiente superficie-nucleo nelle sezioni più grandi. Abbassare la frequenza, riscaldamento a stadi, o la rotazione delle parti risolve questo problema.
- Riscaldamento delle estremità di tubi e tubazioni. Riscaldamento localizzato per flaring, riduzione a freddo, piegatura, o terminare la formazione. L'induzione riscalda solo la zona di lavoro, quindi il resto del tubo rimane fresco. Meno distorsione, ciclo più veloce, e nessuna fiamma libera in officina.
- Brazing e giunzione. La brasatura a induzione del titanio richiede un controllo preciso della temperatura e un'atmosfera di argon o vuoto. Il metallo d'apporto si bagna in modo affidabile solo se la zona del giunto raggiunge la temperatura in modo uniforme e rimane protetta dall'ossigeno. L'induzione fornisce il calore localizzato; l'ingegnere di processo fornisce l'atmosfera e la progettazione del giunto.
- Montaggio a interferenza e a pressione. Riscaldamento di un mozzo o di un anello in titanio per l'installazione di cuscinetti o l'assemblaggio di alberi di precisione. L'induzione espande solo il componente che deve crescere, non all'intero assemblaggio. Più veloce di un forno e più delicato sulle parti adiacenti sensibili alla temperatura.
- Componenti strutturali e motori aerospaziali. Il titanio domina le applicazioni della sezione calda aerospaziale. L'induzione gestisce il rilascio localizzato dello stress, Preriscaldo prima della saldatura, E formatura termica di lamiere e piastre. Il processo si adatta a celle di produzione aerospaziale automatizzate dove tracciabilità e ripetibilità non sono negoziabili. Per una visione più ampia, vedere riscaldamento a induzione nella produzione aerospaziale.
Chiave da asporto
Riscaldamento ad induzione per leghe di titanio funziona quando il processo è progettato attorno alla fisica del titanio—bassa conducibilità, alta reattività, finestra di temperatura stretta. scegli la frequenza per il diametro del pezzo, non la tua esperienza nell'acciaio. Controlla l'atmosfera o il budget per la lavorazione della carcassa alfa. Blocca le ricette validate e smetti di modificare le manopole tra un turno e l'altro. L'alimentatore conta meno di come integri la bobina, gas, pirometro, e la gestione dei componenti in un unico sistema ripetibile.
FAQ
Q: Tutte le leghe di titanio possono essere riscaldate per induzione??
Un: Sì. Titanio commercialmente puro, Ti-6Al-4V, Ti-6Al-4V ELI, e la maggior parte delle leghe di titanio beta e vicino-all-alfa rispondono al riscaldamento per induzione. I parametri del processo—frequenza, densità di potenza, velocità di salita della temperatura, e atmosfera—devono essere convalidati per ogni grado di lega. Ciò che funziona per Ti-6Al-4V a 950°C può invecchiare eccessivamente una lega beta alla stessa temperatura.
Q: Il riscaldamento per induzione del titanio richiede sempre la protezione con argon??
Un: Non sempre, ma dipende dalla temperatura, dal tempo, e da ciò che la specifica del componente permette. Sotto i 500°C, l'ossidazione è abbastanza lenta da rendere spesso accettabile il riscaldamento all'aria aperta. Sopra i 700°C per più di pochi secondi, la protezione con argon o un'atmosfera controllata previene la formazione dello strato alfa. Per parti aerospaziali e medicali, la protezione è pratica standard.
Q: Perché la mia parte in titanio mostra un gradiente di 300°C dalla superficie al nucleo?
Un: La conducibilità termica del titanio è circa un settimo di quella dell'acciaio. Il calore generato in superficie dalla corrente indotta non si diffonde rapidamente verso l'interno. Se il tuo processo richiede una uniformità più stretta, provare a ridurre la densità di potenza, passare a una frequenza più bassa per una penetrazione della corrente più profonda, aggiungere la rotazione del pezzo, o utilizzare un riscaldamento a stadi con un breve periodo di permanenza tra i passaggi di rampa.
Necessità di una revisione del processo di riscaldamento del titanio?
Inviaci la tua lega, disegno del pezzo, temperatura target, e la velocità di produzione. Il nostro team di ingegneri valuterà l'applicazione e consiglierà un approccio del sistema di riscaldamento a induzione adatto al vostro processo.


