
Riscaldamento a induzione per superleghe: 6 Fattori critici per il controllo di processo
Il riscaldamento a induzione per superleghe non è il riscaldamento dell'acciaio a un punto di regolazione più alto. Le superleghe a base di nichel- e cobalto mantengono la resistenza meccanica a temperature in cui l'acciaio al carbonio ha già perso metà della sua rigidità, e quella stessa resistenza al calore le rende implacabili durante la lavorazione. La finestra di temperatura tra “abbastanza caldo da formare” e “abbastanza caldo da danneggiare la microstruttura” può essere stretto fino a 30°C. L'induzione funziona qui perché fornisce energia rapidamente, localmente, e sotto controllo a ciclo chiuso — ma solo se la frequenza, bobina, atmosfera, e il profilo di salita sono progettati per la lega specifica. Sei fattori determinano se il processo funziona in modo ripetibile o genera scarti costosi.
1. Perché le superleghe riscaldano diversamente
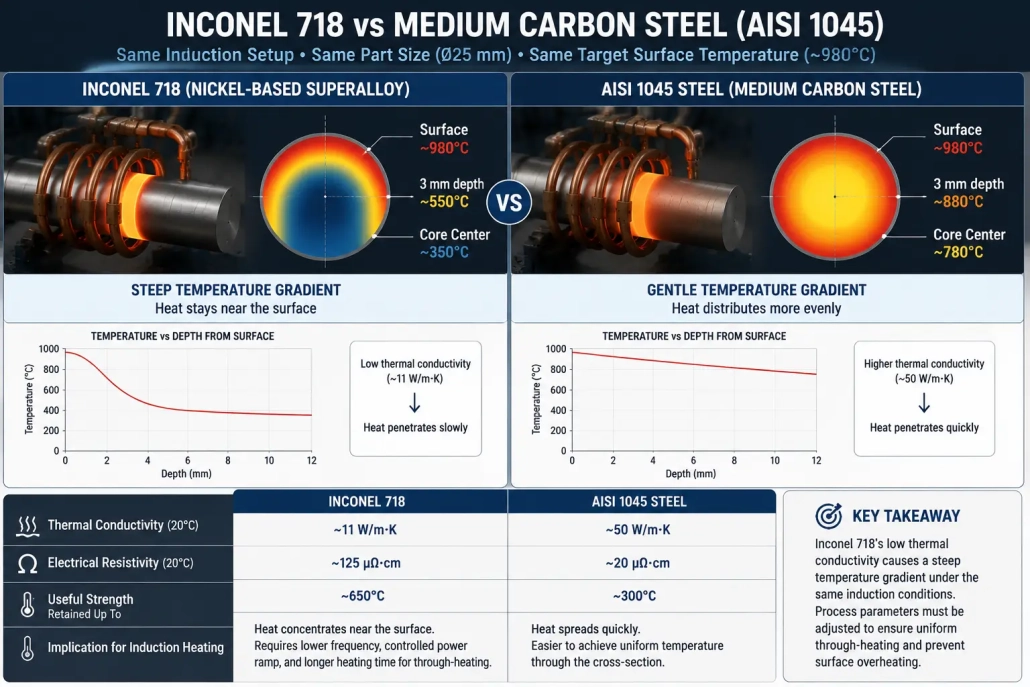
Le superleghe esistono perché mantengono la loro resistenza a temperature che ammorbidiscono gli acciai ordinari. Inconel 718 mantengono proprietà meccaniche utili oltre i 650°C. AISI 1045 iniziano a perdere resistenza oltre i 300°C. Questa prestazione ad alta temperatura deriva da una chimica e un indurimento per precipitazioni ben bilanciati—ed è proprio questo che rende difficile il processamento termico. Surriscaldare una superlega di poche decine di gradi oltre la finestra di trattamento della soluzione e iniziare la liquazione dei bordi del grano. Se si supera il limite, il carico di formatura raddoppia. La finestra del processo è stretta, e non perdona le congetture.
La conducibilità termica aggiunge un secondo vincolo. Inconel 718 conduce il calore a circa 11 W/m·K: circa un quinto della velocità dell'acciaio a medio tenore di carbonio. Applicare energia a induzione alla superficie e il gradiente di temperatura attraverso la parete rimane ripido. Questo è importante per ogni operazione che richiede il riscaldamento continuo: forgiatura di billette, preforme per laminazione ad anello, riscaldamento dell'estremità della barra. I numeri indicano il gap.
| Proprietà | Inconel 718 | AISI 1045 Acciaio |
|---|---|---|
| Conducibilità termica a 20°C | ~11 W/m·K | ~50 W/m·K |
| Resistività elettrica | ~125 µΩ·cm | ~20 µΩ·cm |
| Resistenza utile mantenuta fino a | ~650°C | ~300°C |
| Gamma tipica di trattamento di solubilizzazione | 940–980°C | N/A |
| Soglia di ossidazione | ~980°C | ~500°C |
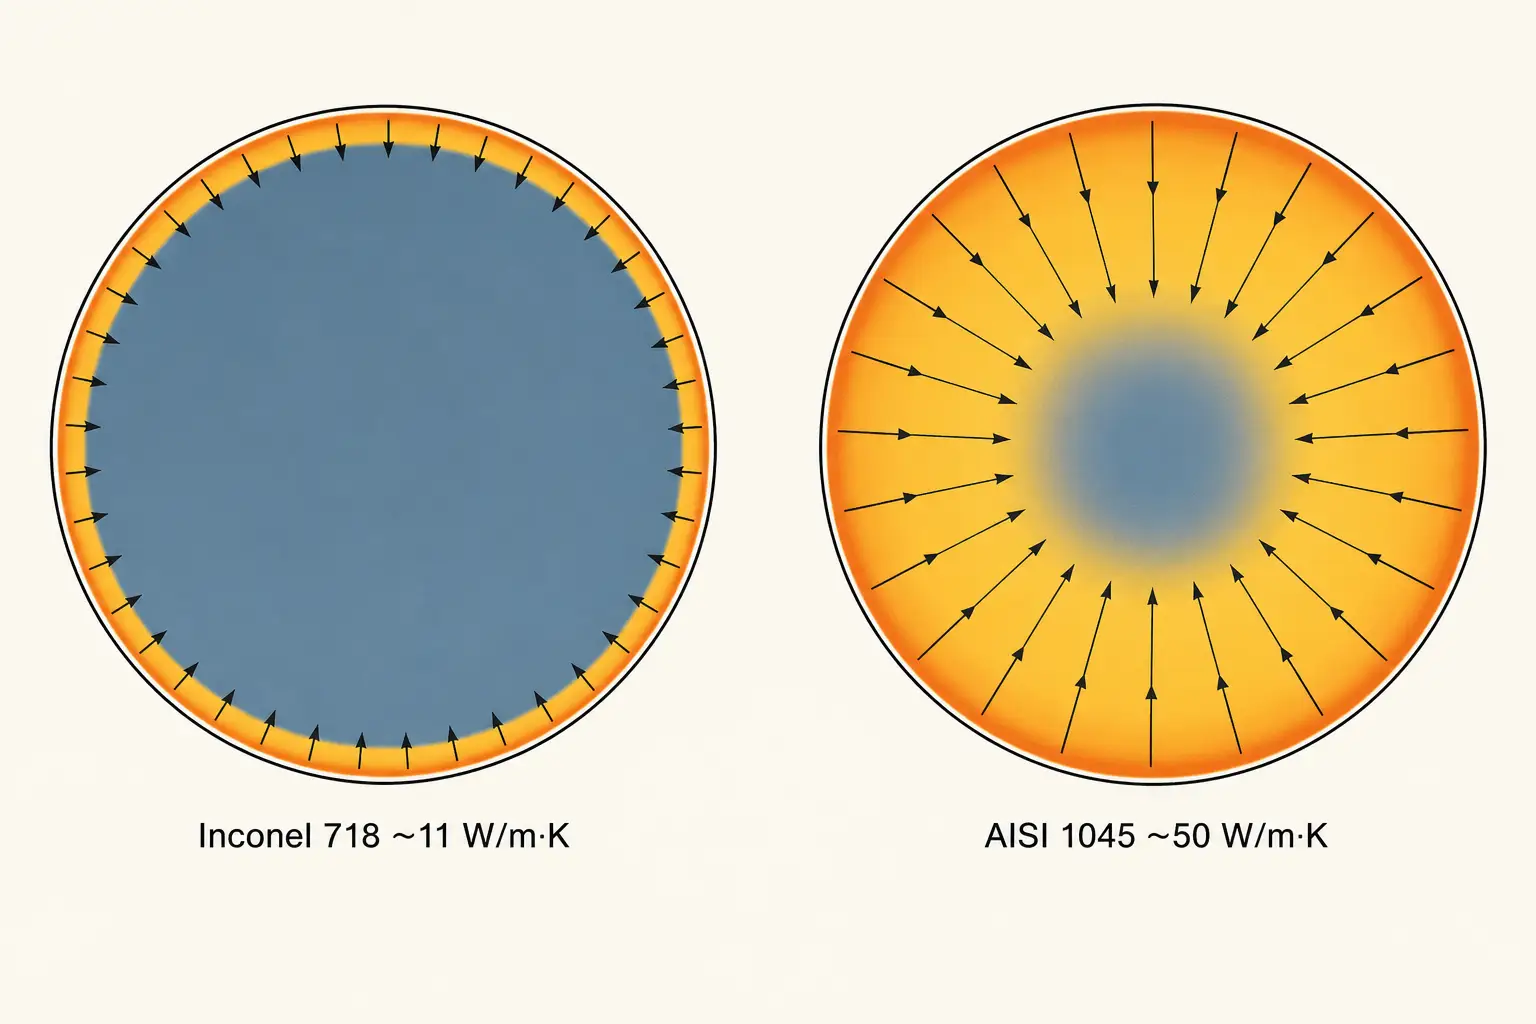
Una resistività elettrica più alta è un vantaggio sotto un aspetto: le superleghe si accoppiano più efficacemente con il campo di induzione rispetto all'acciaio dello stesso diametro, quindi si perde meno energia nella bobina. Il rovescio della medaglia è che il calore rimane concentrato vicino alla superficie. Per operazioni localizzate—saldatura di un giunto tubolare, riscaldamento di un mozzo per l'inserimento a pressione—questo funziona a tuo favore. Per il riscaldamento completo di un lingotto da forgiatura, il gradiente deve essere gestito con la frequenza, rampa di potenza, e rotazione del pezzo.
La velocità dell'induzione è un vantaggio qui. Tempo più breve alla temperatura significa minor crescita dei grani, meno ossidazione, e minore possibilità di uscire dalla finestra di processo. La fisica di come i campi elettromagnetici generano calore all'interno di un pezzo conduttivo vale per tutte le famiglie di leghe—vedi come funziona il riscaldamento ad induzione per i fondamenti. Per una discussione parallela focalizzata sul titanio, che condivide la sfida della bassa conducibilità ma differisce in chimica e modalità di guasto, vedere riscaldamento a induzione per leghe di titanio.
2. Selezione di frequenza e potenza
La frequenza e la potenza non sono manopole indipendenti. Insieme controllano la profondità di penetrazione della corrente, tasso di riscaldamento, e differenza di temperatura superficie-nucleo. Se si sbaglia la combinazione, il pezzo diventa scarto prima di raggiungere la pressa di formatura o la stazione di brasatura.
La selezione della frequenza per le superleghe segue la stessa fisica degli altri materiali conduttivi, ma i valori cambiano. La maggiore resistività nelle leghe a base di nichel significa che la corrente indotta penetra leggermente più in profondità a una data frequenza rispetto a quanto accadrebbe nell'acciaio dello stesso diametro. Un 25 mm Inconel 718 la barra si riscalda accettabilmente a 10 kHz dove una 25 mm 1045 barra necessita di 3 kHz per lo stesso profilo di profondità. Ma la differenza di conducibilità termica agisce in senso opposto: una penetrazione della corrente più profonda non aiuta se il calore non può diffondersi abbastanza rapidamente da raggiungere il nucleo. Testare con parti rappresentative è l'unico modo per confermare. Per la metodologia di selezione, vedere come la frequenza influenza il riscaldamento a induzione.
La densità di potenza conta più del numero di kilowatt sulla targa. Un 150 L'alimentazione in kW potrebbe essere correttamente dimensionata per un lingotto d'acciaio di un determinato diametro e completamente sbagliata per un lingotto di Inconel dello stesso diametro. Il sintomo è lo stesso che con il titanio: il pirometro legge 980°C sulla superficie, contattare la termocoppia a 3 mm di profondità lettura 550°C. La soluzione è una densità di potenza inferiore, tempo di riscaldamento più lungo, o ruotare il pezzo—a volte tutti e tre.
La rampa di potenza controllata supera la potenza massima per la maggior parte delle applicazioni di superleghe. Un profilo a gradini: potenza moderata per portare la parte verso la temperatura, potenza ridotta per l'avvicinamento finale e l'assorbimento: dà al calore il tempo di distribuirsi attraverso la sezione trasversale e impedisce il superamento. Superleghe con finestre strette di trattamento della soluzione (Inconel 718: 940–980°C) trarre particolare vantaggio da questo approccio. Per il metodo completo di dimensionamento dell'attrezzatura, vedere calcolo della potenza di riscaldamento a induzione.
3. Progettazione delle bobine per parti in superlega
La geometria della bobina determina il modello di riscaldamento. Una bobina non corrispondente crea punti caldi ai bordi e bande fredde al centro—anche quando l'alimentazione è dimensionata correttamente. I componenti in superlega tendono a geometrie complesse: dischi di turbine con spessore del ponte variabile, anelli con flange, tubi con supporti saldati. Ogni caratteristica interagisce in modo diverso con il campo elettromagnetico. Una resistività più alta migliora l'efficienza di accoppiamento rispetto all'acciaio, ma la bassa conducibilità termica significa che il calore rimane dove il campo lo genera. Una bobina che produce uniformità accettabile su un pezzo in acciaio crea punti caldi sulla stessa geometria in Inconel o Hastelloy. I tipi di bobina di base e i principi di progettazione sono indipendenti dal materiale—vedi come funzionano le bobine a induzione per le basi.
- I concentratori di flusso reindirizzano le linee del campo verso il pezzo e lontano dai metalli circostanti. Sono particolarmente utili intorno alle spalle, scanalature, e cambiamenti di sezione dove il campo elettromagnetico altrimenti si concentrerebbe sul bordo affilato.
- La rotazione del pezzo a 60–120 RPM media la variazione di temperatura circonferenziale. Un anello o tubo in superlega che ruota all'interno di una bobina fissa distribuisce il calore molto più uniformemente rispetto a un sistema statico.
- Il gap tra bobina e pezzo deve tenere conto dell'espansione termica. Inconel 718 si espande approssimativamente 1.3% dalla temperatura ambiente a 980°C. Un 2 il gap in mm a temperatura ambiente si riduce a meno di 1.5 mm alla temperatura del processo su un 50 pezzo di diametro mm.
- La scelta del materiale di fissaggio è più importante che per l’acciaio. I dispositivi conduttivi vicino alla bobina assorbono energia e distorcono il modello di riscaldamento. Ceramica, acciaio inossidabile raffreddato ad acqua, o pannelli compositi per utensili isolano la parte termicamente ed elettricamente. Una stalla sistema di raffreddamento ad acqua per induzione mantiene stabile l'impedenza della bobina durante lo spostamento e previene la deriva che causa la variazione da parte a parte.
4. Misurazione della temperatura e controllo dell'atmosfera
La misurazione della temperatura sulle superleghe è più difficile di quanto sembri. Una superficie Inconel appena lavorata è brillante e riflettente. Dopo dieci secondi a 900°C sotto argon, è grigio opaco. La stessa impostazione del pirometro non può leggere accuratamente entrambe le superfici. Un processo convalidato su clean, i campioni di sviluppo lucidati vanno alla deriva nel momento in cui colpiscono le parti di produzione con incrostazioni di formazione residue o ossidazioni derivanti dall'operazione precedente.
La soluzione è la correlazione, non un pirometro migliore. Durante lo sviluppo del processo, strumentare una parte di prova con termocoppie di contatto a più profondità e posizioni superficiali. Eseguire il ciclo di induzione e registrare l'uscita del pirometro rispetto alle letture del termocoppia. Usare quella correlazione per bloccare l'impostazione dell'emissività, lunghezza d'onda, percorso visivo, e punto di destinazione. Una volta convalidato, la pirometria senza contatto mantiene ±10°C sui pezzi di produzione. Il controllo a circuito chiuso quindi regola la potenza in tempo reale basandosi sulla temperatura misurata piuttosto che eseguire una ricetta cieca di tempo e potenza. Per pezzi in superlega con una finestra di processo di 30°C, Il controllo a circuito chiuso non è opzionale: è la differenza tra un processo convalidato e un gioco d'azzardo.
Il controllo dell'atmosfera segue la stessa logica del titanio, ma la temperatura è più alta e le poste in gioco sono diverse. Le superleghe si ossidano sopra circa 980°C, formando scale di ossido complesse che interferiscono con brasatura, saldatura, rivestimento, e ispezione. La protezione con argon diretta alla zona di riscaldamento sostituisce l'aria ed è sufficiente per la maggior parte delle applicazioni al di sotto di quella soglia. Per le operazioni di brasatura dove sono obbligatorie superfici prive di ossidi, l'intera area della giunzione si trova all'interno di un involucro purgato con argon o una camera a vuoto. Il flusso protegge le giunzioni di brasatura a temperature più basse ma si decompone oltre circa 1.000°C. Per principi più generali di controllo dell'ossidazione, vedere ridurre l'ossidazione durante il riscaldamento ad induzione.
5. Applicazioni industriali comuni
Il riscaldamento ad induzione serve la produzione di superleghe ovunque sia necessario calore veloce, locale, e ripetibile. Cinque categorie di applicazione rappresentano la maggior parte della domanda di produzione.
- Brasatura di assemblaggi di superleghe. Brasatura ad induzione di tubi Inconel e Hastelloy, raccordi, guarnizioni a nido d'ape, e alloggiamenti dei sensori. Il processo riscalda solo l'area articolare, riducendo l’esposizione termica alle caratteristiche adiacenti. Autorizzazione congiunta, lega di metallo d'apporto, uniformità del riscaldamento, e l'atmosfera determinano la qualità della brasatura. Per parti aerospaziali e di generazione di energia, i test distruttivi e l'ispezione metallografica convalidano il processo prima dell'inizio della produzione.
- Preriscaldamento prima della saldatura e della riparazione. Riscaldamento controllato applicato a una zona definita prima della saldatura TIG, rivestimento laser, o saldatura di riparazione. L'induzione sostituisce il riscaldamento manuale con torcia quando la consistenza tra pezzi è importante e la variazione della torcia diventa un problema di qualità. La temperatura di preriscaldamento e la velocità di salita seguono la specifica della procedura di saldatura per la lega.
- Preparazione per formatura a caldo e forgiatura. Billette di superlega, anelli, e preforme resistono alla deformazione a bassa temperatura. L'induzione porta la sezione di lavoro alla temperatura di formatura in secondi piuttosto che in minuti in forno. L'uniformità della temperatura attraverso la sezione trasversale è il requisito di controllo—frequenza più bassa, riscaldamento a stadi, e la rotazione della parte affrontano il gradiente per sezioni più grandi.
- Accoppiamento per interferenza per assemblaggi ad alte prestazioni. Espansione controllata di anelli in superlega, manicotti, e collari per assemblaggio a interferenza. L'induzione riscalda solo il componente che deve crescere, protezione delle parti adiacenti sensibili alla temperatura da esposizioni non necessarie.
- Componenti per aerospaziale e produzione di energia. Dischi della turbina, alette, parti della camera di combustione, e assiemi strutturali in superleghe rappresentano la quota più grande della produzione tramite riscaldamento a induzione. Queste parti sono costose, le finestre di processo sono ristrette, e i requisiti di documentazione della qualità sono estesi. Per il più ampio contesto della produzione aerospaziale, vedere riscaldamento a induzione nella produzione aerospaziale.
6. Rischi del processo e come controllarli
I componenti in superlega sono costosi. Il costo di rottami di un singolo disco di turbina maneggiato male giustifica un'ingegneria di processo accurata. Quattro modalità di guasto spiegano la maggior parte dei problemi di riscaldamento a induzione.
- Fusione incipiente e liquenatura dei confini del grano. Alcune superleghe contengono fasi a basso punto di fusione ai confini dei grani. Superano la temperatura di trattamento della soluzione di 20–30°C e queste fasi si fondono localmente, degradando permanentemente le proprietà meccaniche. Il danno è invisibile a occhio nudo e supera l'ispezione visiva. Solo la metallografia lo conferma—e a quel punto il pezzo è da rottamare. Prevenzione: misurazione della temperatura convalidata, rampa di potenza conservativa, e uniformità termica verificata su pezzi di prova prima della produzione.
- Cracking termico da forti gradienti. Transizioni da sottile a spesso, spigoli vivi, E le superfici fuse concentrano lo stress termico. Un gradiente da 300°C dalla superficie al nucleo su un anello in superlega con un cambio di sezione brusco genera abbastanza stress per iniziare cricche prima che il pezzo raggiunga la pressa di formatura. Prevenzione: controllare la velocità di rampa, usare la rotazione del pezzo, profilare la bobina per adattarla alla geometria, e preriscaldare aree più grandi quando il design del pezzo lo permette.
- Ossidazione e contaminazione della superficie. I film di ossido formati ad alta temperatura interferiscono con la brasatura, saldatura, adesione del rivestimento, e controllo a penetrazione fluorescente. L'induzione riduce il tempo di esposizione rispetto ai cicli in forno, ma una superficie in superlega a 1.000°C si ossida in pochi secondi. Prevenzione: protezione con argon, flusso localizzato di gas inerte, o involucro in vuoto per operazioni critiche.
- Errore del pirometro. L'emissività cambia quando la superficie della superlega si ossida durante il riscaldamento. Una lettura che era accurata su una superficie lavorata brillante devia man mano che la superficie si opacizza. Il risultato: il controllore pensa che il pezzo sia 20°C più freddo di quanto realmente sia e continua ad applicare energia. Prevenzione: emissività validata rispetto a termocoppie a contatto su pezzi con condizione superficiale di produzione, non su campioni di laboratorio lucidati.
Ognuno di questi modi di guasto risale alla stessa causa principale: assunzioni di riscaldamento dell'acciaio applicate a pezzi in superlega. Correggere le assunzioni e il processo si stabilizza.
Chiave da asporto
Il riscaldamento a induzione per superleghe funziona quando il processo è costruito attorno al materiale, non adattato da una ricetta per l'acciaio. Convalidare la frequenza rispetto al diametro effettivo della parte. Controllare la velocità di rampa per mantenere il gradiente superficie-nucleo entro il limite del processo. Blocca la correlazione del pirometro rispetto alle termocoppie a contatto, non ipotesi di superficie di laboratorio. Schermare la zona di riscaldamento o accettare la rilavorazione. I rottami di superleghe sono troppo costosi per fare congetture.
FAQ
Q: Quali superleghe possono essere riscaldate ad induzione?
Un: Il nichel più elettricamente conduttivo, cobalto-, e le superleghe a base di ferro rispondono al riscaldamento a induzione. Le tipologie comuni includono Inconel 718 e 625, Hastelloy C-276 e X, Waspaloy, e varie leghe Haynes e Rene. Ogni tipologia di lega richiede frequenze validate, densità di potenza, e parametri di temperatura. Non dare per scontato che un processo sviluppato per Inconel 718 si trasferisca direttamente a Hastelloy X.
Q: Il riscaldamento a induzione delle superleghe richiede la protezione con argon??
Un: Al di sotto di circa 980°C e con tempi di esposizione brevi, il riscaldamento all'aria aperta è spesso accettabile. Al di sopra di 980°C, o per operazioni di brasatura dove le superfici prive di ossido sono obbligatorie, la protezione con argon o un'atmosfera controllata è una pratica standard. La decisione dipende dalla lega, temperatura, dal tempo di esposizione, e da ciò che la specifica del pezzo o il processo a valle richiede dalla superficie.
Q: Perché l'Inconel 718 si crepa durante il riscaldamento a induzione quando lo stesso processo funziona sull'acciaio?
Un: Tre possibili cause, da sole o in combinazione. Prima, gradiente termico: L'Inconel conduce il calore a circa un quinto della velocità dell'acciaio, quindi una curva di potenza che produce un gradiente delicato nell'acciaio crea uno ripido in Inconel, e le conseguenti tensioni termiche causano crepe nelle transizioni da sottile a spesso. Secondo, fusione incipiente: le fasi a basso punto di fusione ai bordi dei grani si liquefano se il pezzo supera di oltre 20-30°C la finestra del trattamento di soluzione. Terzo, errore del pirimetro: l'emissività cambia mano a mano che la superficie si ossida, causando al controllore di superare il valore desiderato. Ridurre la densità di potenza, rallentare la rampa, convalidare la correlazione del pirometro sulle superfici in condizioni di produzione, e verificare l'uniformità termica su un pezzo di prova.
Necessità di valutare un processo di riscaldamento per superleghe?
Inviaci la tua lega, geometria del pezzo, temperatura target, e la velocità di produzione. Il nostro team di ingegneria raccomanderà un approccio per il sistema di riscaldamento a induzione adatto ai vostri materiali e requisiti di processo.


