
Perché il mio riscaldamento a induzione è non uniforme? Cause, Diagnosi, e soluzioni pratiche
Una linea di indurimento inizia a produrre parti con punti deboli su un lato. Una stazione di brasatura che ha funzionato bene la settimana scorsa improvvisamente non riesce a far scorrere la lega in modo uniforme attorno al giunto. Un operatore continua a spostare il punto di mira del pirometro perché viene rilevata la temperatura “sembra sbagliato” rispetto a ciò che sta facendo la parte.
Riscaldamento a induzione irregolare raramente si annuncia con un codice di errore chiaro. Si manifesta come deriva del modello, rottame in aumento, e operatori che hanno imparato ad aggirare un processo di cui non si fidano più.
La causa non è quasi mai una cosa. Di solito sono due o tre le variabili che si sono spostate quanto basta, insieme, per spingere il processo fuori dalla sua finestra. Questo articolo spiega come ricondurre i sintomi alla vera causa, prima di spendere soldi per una bobina che non ti serve o per un alimentatore che non era il problema.
1. Come individuarlo e cosa c'è solitamente dietro
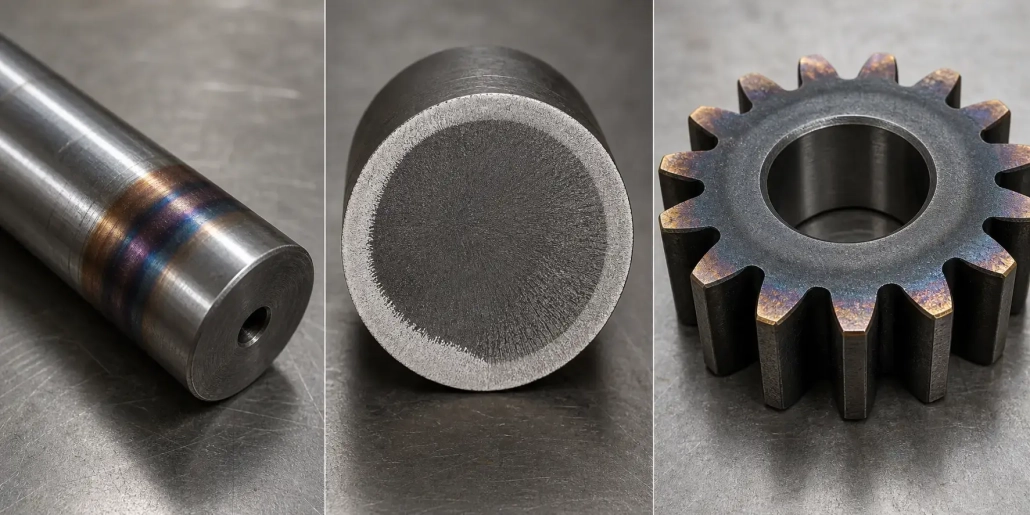
Il riscaldamento irregolare si manifesta in modo diverso a seconda del processo. Nell'indurimento: cassa poco profonda su un lato di un albero, punti deboli vicino a una spalla, la lunghezza del disegno si sposta da una parte all'altra. Nella brasatura: la lega scorre su un lato del giunto, oppure un componente si surriscalda mentre la parte accoppiata raggiunge a malapena la temperatura.
Gli operatori se ne accorgono prima che lo faccia il rapporto QC. Un lato si illumina prima. Il termoregolatore va a caccia. Qualcuno inizia a spostare il punto di mira del pirometro ogni pochi cicli. Nelle celle automatiche, è più subdolo: una deriva lenta che accumula rottami per mezzo turno prima che qualcuno li prenda.
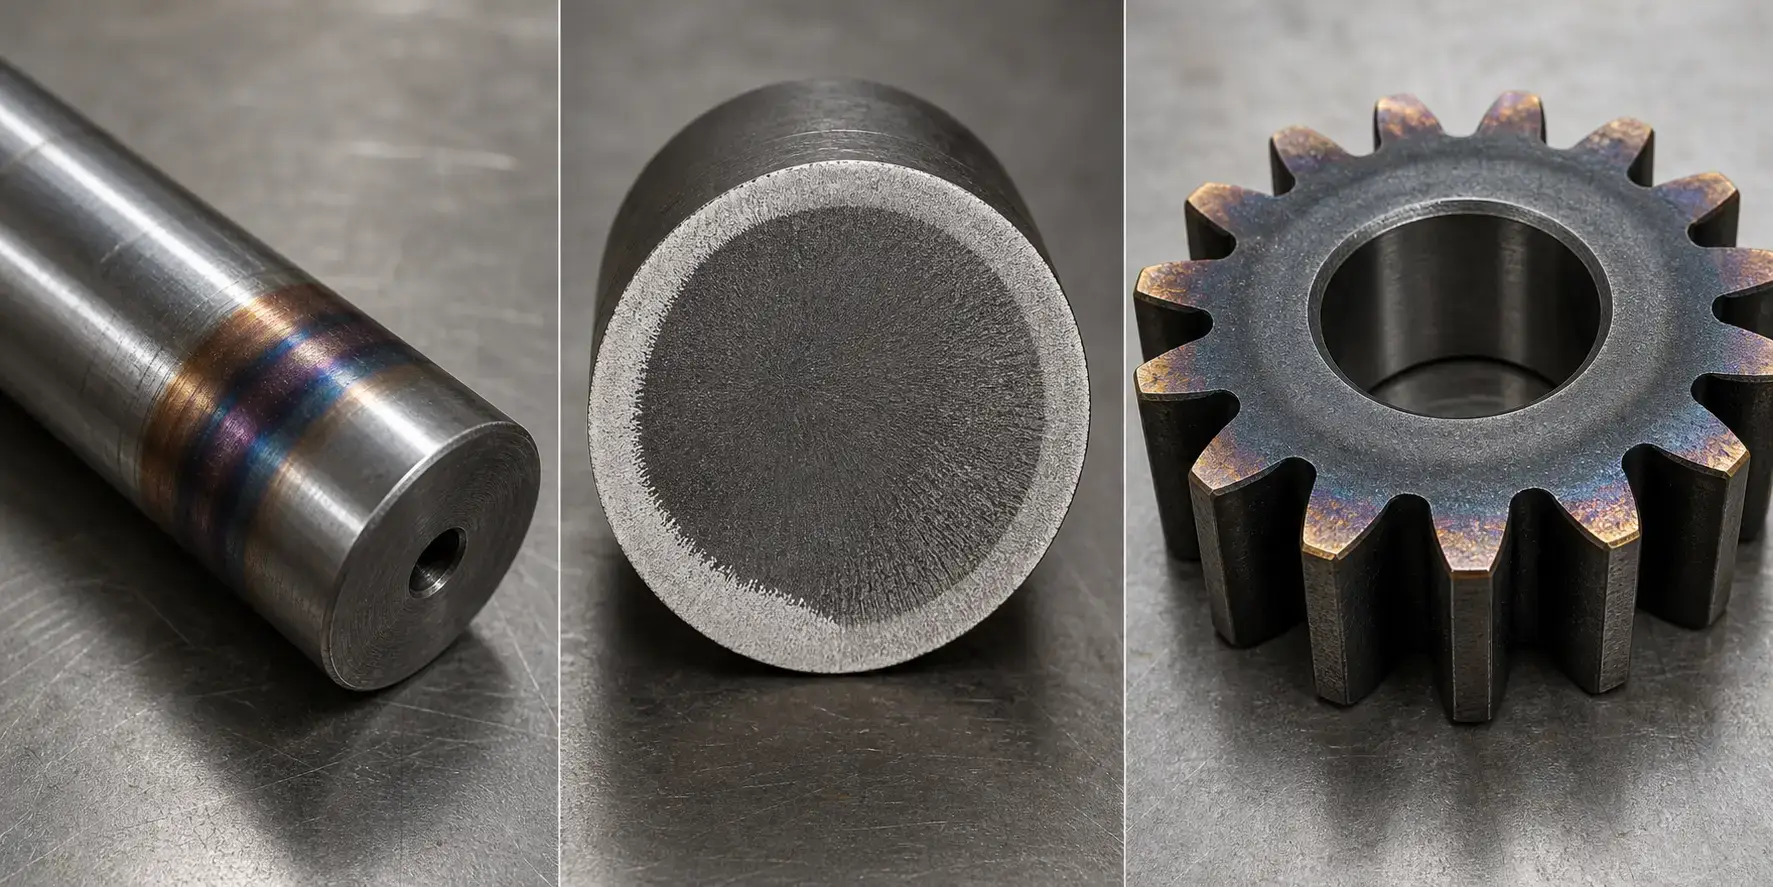
Prima di iniziare, definire cosa “irregolare” significa per la tua applicazione. Una diffusione a 15°C potrebbe eliminare un lavoro di indurimento ma essere invisibile in una fase di preriscaldamento. Il limite deriva dalla metallurgia e dal processo a valle, non da ciò che la macchina può contenere in una buona giornata.
Una volta definita la tolleranza, la causa rientra quasi sempre in uno di questi secchi:
— La bobina e la parte non si adattano tra loro - forma sbagliata, spaziatura delle svolte errata, la tratta di ritorno è troppo vicina
— La posizione della parte vaga – fuori centro, inclinato, o spostamento a metà ciclo
— Frequenza sbagliata per la profondità — troppo alto cuoce la superficie; troppo basso diffonde il calore ovunque
— La potenza è troppo aggressiva per la geometria — brevi cicli caldi peggiorano ogni disuniformità
— Il movimento o l'attrezzatura si sono spostati — rulli usurati, asse di scansione bloccato, spostamento termico del localizzatore
— Il materiale è cambiato senza dirtelo — nuovo fornitore, chimica diversa, tensioni residue a monte
— È il dissetante, non il caldo — fori di spruzzatura ostruiti, flusso irregolare, concentrazione del polimero disattivata
— Già qualcuno “fisso” una volta - modifiche alla ricetta a livello del pavimento per compensare un problema meccanico, ormai cotto
Sotto, li esaminiamo nell'ordine in cui dovresti controllarli: prima le ispezioni gratuite. Per i fondamenti, vedere come funziona il riscaldamento ad induzione.
2. Progettazione della bobina e posizione della parte: Inizia qui
Nove volte su dieci, è la bobina e la parte che non si allineano. Non l'alimentatore. Non la ricetta. Un problema di geometria.
Lo spazio tra la bobina e la superficie della parte controlla l'efficienza dei trasferimenti di energia. Il lato più vicino si riscalda più velocemente. Anche un millimetro fuori centro con spazi stretti immette notevolmente più flusso in un lato rispetto all'altro. Questa è la causa più comune di non uniformità circonferenziale, punto. La causa principale è solitamente meccanica: un localizzatore usurato, un albero piegato che si piega tra i centri, o crescita di strutture dopo che la macchina è rimasta calda per ore.
La rotazione media le piccole variazioni ma non salverà un cattivo abbinamento della bobina o un carico storto. Se la parte gira e vedi ancora uno schema, è la forma della bobina o la ripetibilità del caricamento.
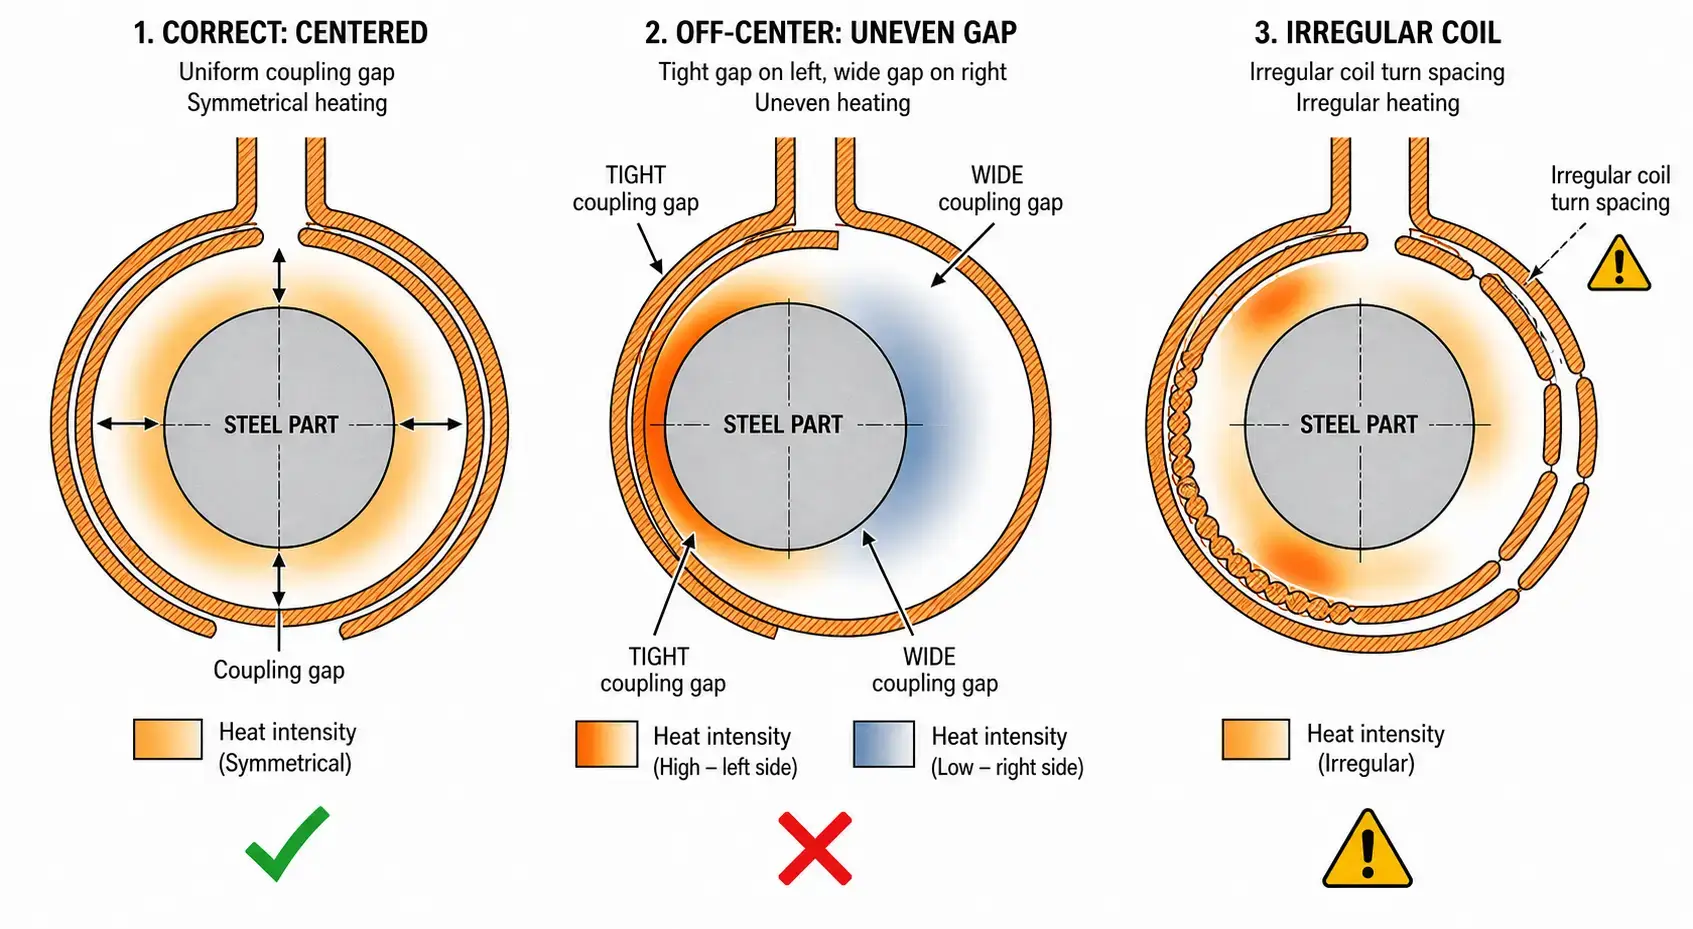
La forma della bobina conta tanto quanto il divario. Punti problematici comuni: spaziatura tra le curve irregolare, faccia della bobina non parallela alla parte, una tratta di ritorno troppo vicina, o una bobina troppo lunga per una fascia di calore stretta. Controlla anche i concentratori di flusso magnetico: un concentratore rotto o mancante può spostare il modello abbastanza da sembrare un guasto all'alimentatore.
Prova rapida: scambiare con una bobina sicuramente funzionante, stessa ricetta. Se lo schema cambia, hai trovato la tua variabile. Vedi progettazione bobine ad induzione per di più.
3. Impostazioni di frequenza e potenza
Se la bobina e la posizione controllano, guarda la frequenza dopo. La frequenza imposta la profondità di penetrazione della corrente. Troppo alto e la superficie cuoce mentre il nucleo rimane freddo. Troppo basso e il calore si diffonderà oltre la zona target.
| Sintomo | Probabile problema di frequenza | Cosa provare |
|---|---|---|
| La superficie si surriscalda mentre il nucleo resta freddo | Frequenza troppo alta per lo spessore della parete | Abbassare la frequenza o aggiungere tempo di esposizione per la conduzione termica |
| Il calore si diffonde troppo oltre la zona target | Frequenza troppo bassa, Riscaldamento troppo profondo | Aumentare la frequenza per una penetrazione più superficiale |
| Bordi e angoli si illuminano prima delle superfici piane | Alta densità di potenza + alta frequenza che amplifica l'effetto bordi | Ridurre la potenza, estendere il tempo del ciclo, o aggiungere concentratori di flusso per reindirizzare il campo |
| Il modello devia mentre la parte si riscalda | La frequenza non tiene conto della transizione di Curie (~770°C) | Convalidare la scelta della frequenza sia in regimi magnetici che non magnetici |
Potenza e frequenza interagiscono. Alta potenza, breve tempo: ogni disuniformità viene amplificata. Potenza inferiore, immergersi più a lungo: la conduzione ha il tempo di pareggiare le cose.
Se qualcuno di recente “ottimizzato” il ciclo per la velocità senza toccare la bobina o la frequenza, quello è il tuo sospettato. Il pirometro indica il punto di raggiungimento del pezzo. Ma sta leggendo solo un punto – e a 40°C di distanza, un'altra zona non è stata raggiunta.
Vedi selezione della frequenza e selezione della potenza per di più.
4. Materiale, Geometria, e condizione della superficie
A volte la macchina va bene. La parte è cambiata.
Leghe diverse si riscaldano in modo diverso: l'acciaio al carbonio, inox, e l'alluminio rispondono ciascuno a modo suo. Anche all'interno dello stesso grado, un nuovo fornitore con una chimica leggermente diversa può modificare la risposta al riscaldamento in modo tale da avere importanza. Nessuno controlla il certificato del materiale per settimane perché “è lo stesso grado che abbiamo sempre usato.”
La geometria della parte crea i propri punti attivi. Gli angoli acuti si riscaldano più velocemente dei piani. Le pareti sottili raggiungono la temperatura prima delle sezioni pesanti. Fori, scanalature per chiavi, e le spline interrompono il percorso corrente. Questi non sono difetti di processo: sono caratteristiche della parte che la bobina deve aggirare.
Le condizioni della superficie non danno solo fastidio al riscaldamento. Calcare, decarb, placcatura, o i rivestimenti modificano sia l'accoppiamento elettrico che l'emissività letta dal pirometro. Se la finitura superficiale è cambiata e nessuno ha ricalibrato, il circuito di controllo sta inseguendo una temperatura che non è reale. Vedi difetti comuni della tempra a induzione per esempi.
5. Movimento, Fissaggio, e l'illusione del dissetamento
Una buona ricetta va alla deriva quando va alla deriva il lato meccanico. Nessuno controlla la velocità di rotazione, velocità di scansione, o posizione dell'attrezzatura finché la pila degli scarti non è già alta.
I problemi di rotazione sono semplici: se le fasce calde e fredde si allineano con la velocità di rotazione, i rulli di trasmissione scivolano, logoro, o premendo in modo non uniforme. Un albero piegato o una scarsa concentricità producono lo stesso modello.
Tempra a scansione: se l'asse si ferma o accelera, vedrai le bande di durezza che corrispondono al profilo di movimento. Piccole variazioni di velocità equivalgono a differenze reali nell'apporto di calore per unità di lunghezza.
L'usura degli apparecchi è quella silenziosa. Nel corso dei mesi, un localizzatore sposta la posizione del pezzo. L'espansione termica lo muove ulteriormente una volta che la macchina è calda. Misurare a freddo, misurare di nuovo dopo un'ora. Se i numeri differiscono, la tua finestra di processo si è chiusa durante tutto il turno.
E il raffreddamento rapido: un pezzo può riscaldarsi uniformemente e raffreddarsi in modo non uniforme. Fori di spruzzo ostruiti, flusso asimmetrico, concentrazione di polimero errata, un anello disallineato — tutto sembra un difetto da riscaldamento. Prima di smontare la bobina, verifica il raffreddamento. Vedi sistemi di raffreddamento ad acqua per il riscaldamento a induzione.
6. Come risolvere i problemi senza peggiorare la situazione
Cambiare tre cose contemporaneamente trasforma un problema in un mistero. Isolare una variabile per test.
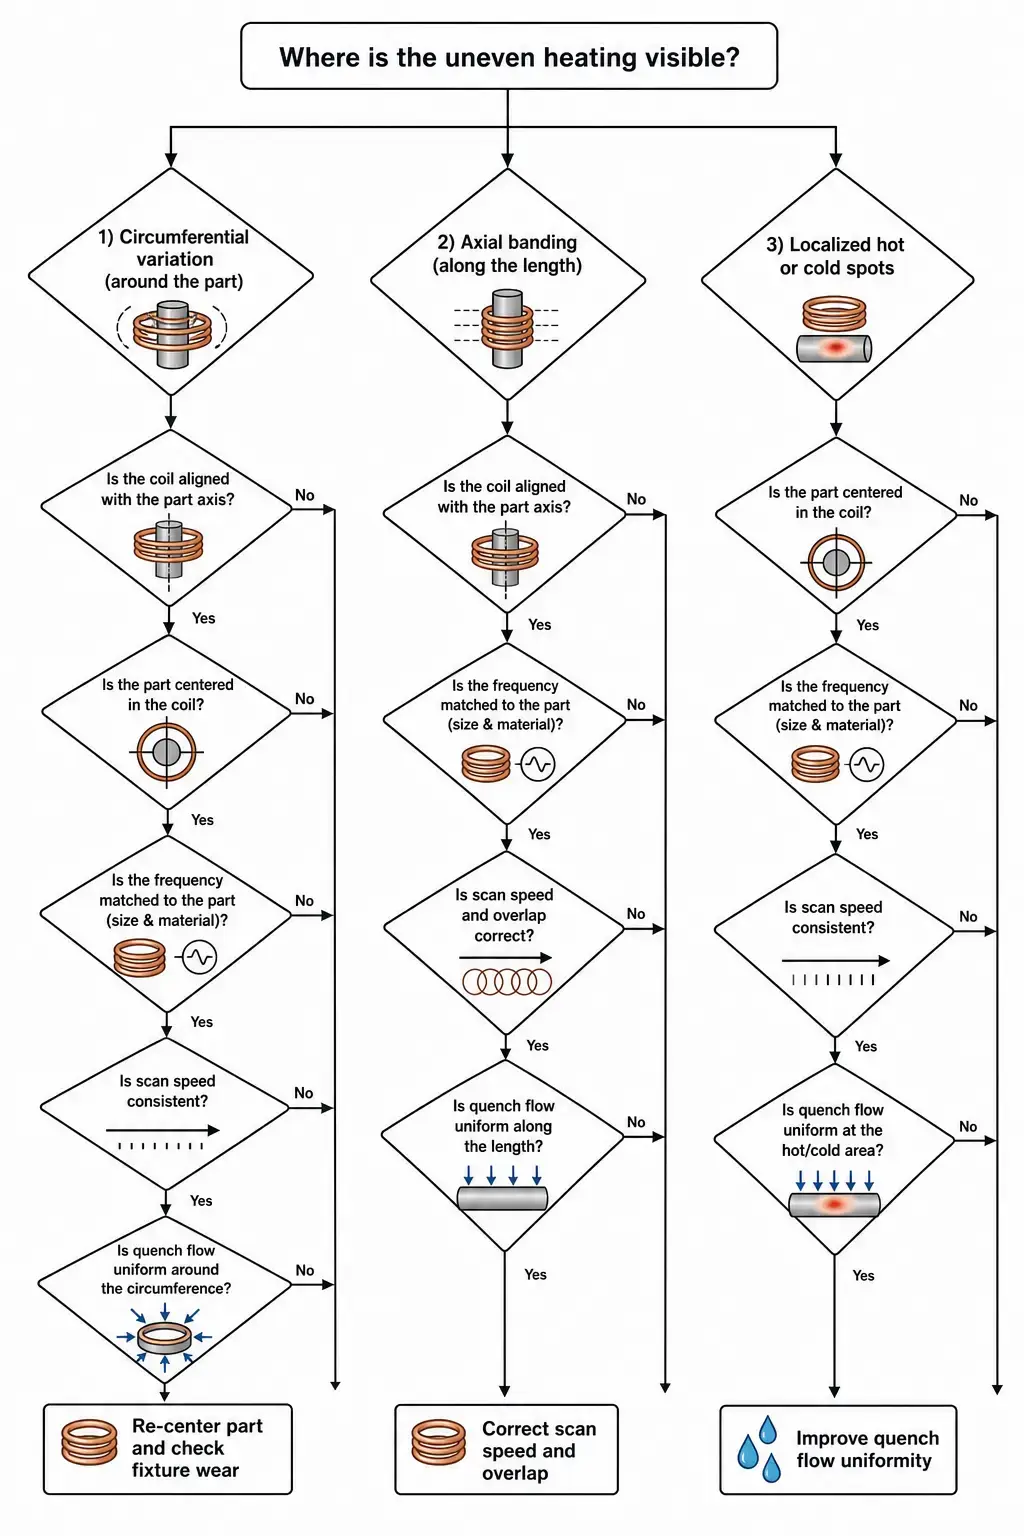
Inizia gratis. Ispeziona la bobina. Verifica la posizione del pezzo a freddo e a caldo. Misura il gap di accoppiamento. Conferma che la ricetta sullo schermo corrisponda alla versione approvata — non a quella che qualcuno ha modificato il mese scorso.
Poi isola: scambia una bobina conosciuta funzionante, prova un lotto di materiale diverso, confronta i risultati a freddo con quelli a metà turno. Se il pattern segue una variabile, questa è la tua traccia.
Chiama il fornitore quando hai prove di instabilità elettrica, disadattamento di impedenza, o limiti di capacità, non prima. Porta i disegni dei pezzi, specifiche del materiale, dati del ciclo, foto della bobina, e risultati di durezza. Più li consegni, meno è probabile che te ne vai con l'hardware che non ti serve.
Chiave da asporto
Il riscaldamento a induzione irregolare è raramente una cosa. È una lacuna, una posizione, una frequenza, o una deriva meccanica, solitamente diagnosticata erroneamente come elettrica. Controllare prima la bobina e la posizione della parte. Una variabile alla volta. E non lasciare che l’estinzione ti mandi a rincorrere un problema di riscaldamento che non c’è.
FAQ
Perché un lato della mia parte si riscalda più velocemente?
Quasi sempre perché quel lato è più vicino alla bobina. Controllare la centratura del pezzo, simmetria della bobina, e se la gara di ritorno sta influenzando un lato del campo. La rotazione aiuta a mediarlo ma non risolve il disallineamento della radice.
La frequenza sbagliata può causare un riscaldamento non uniforme?
Sì. Troppo alto e la superficie cuoce prima che il calore si conduca verso l'interno, soprattutto in prossimità dei bordi e degli angoli. Troppo basso e non è possibile localizzare il calore, quindi le aree adiacenti raggiungono la temperatura quando non dovrebbero. La frequenza deve corrispondere alla geometria della parte e alla profondità di riscaldamento richiesta.
Come faccio a sapere se è la bobina o l'alimentatore??
Scambia una bobina sicuramente funzionante ed esegui la stessa ricetta. Se lo schema cambia, è una bobina o un utensile. Se la potenza o la frequenza di uscita sono instabili su più bobine e parti, la fornitura o l'abbinamento del carico richiedono attenzione. Ma soprattutto “problemi di alimentazione” risultano essere problemi legati agli utensili che l'alimentatore è chiamato a compensare.
Inviaci i dettagli del tuo pezzo, requisiti del modello di calore, e informazioni sull'attrezzatura attuale. Il nostro team di ingegneri può aiutare a identificare le cause probabili del riscaldamento non uniforme e raccomandare i passaggi pratici successivi.


