
Come la frequenza influisce sul riscaldamento a induzione: 5 Effetti critici sulla profondità, Modello & Efficienza
Scegliere la frequenza sbagliata per un lavoro di riscaldamento a induzione, e il pezzo diventa scarto prima ancora che la tempra inizi. Come la frequenza influenza il riscaldamento a induzione non è un dettaglio teorico — è la prima decisione che governa ogni risultato successivo: profondità di cementazione, modello di riscaldamento, tempo di ciclo, e il fabbisogno energetico. Fallalo bene, e si imposta rapidamente il processo. La fisica dietro a tutto ciò è semplice – l’effetto pelle – e comprenderla ti consente di fare scelte prevedibili invece di indovinare i parametri. Questo articolo spiega esattamente come la frequenza controlla il comportamento del riscaldamento e come adattarlo alla tua applicazione.
Indice dei contenuti
1. L'effetto pelle: Perché la frequenza controlla la profondità di riscaldamento
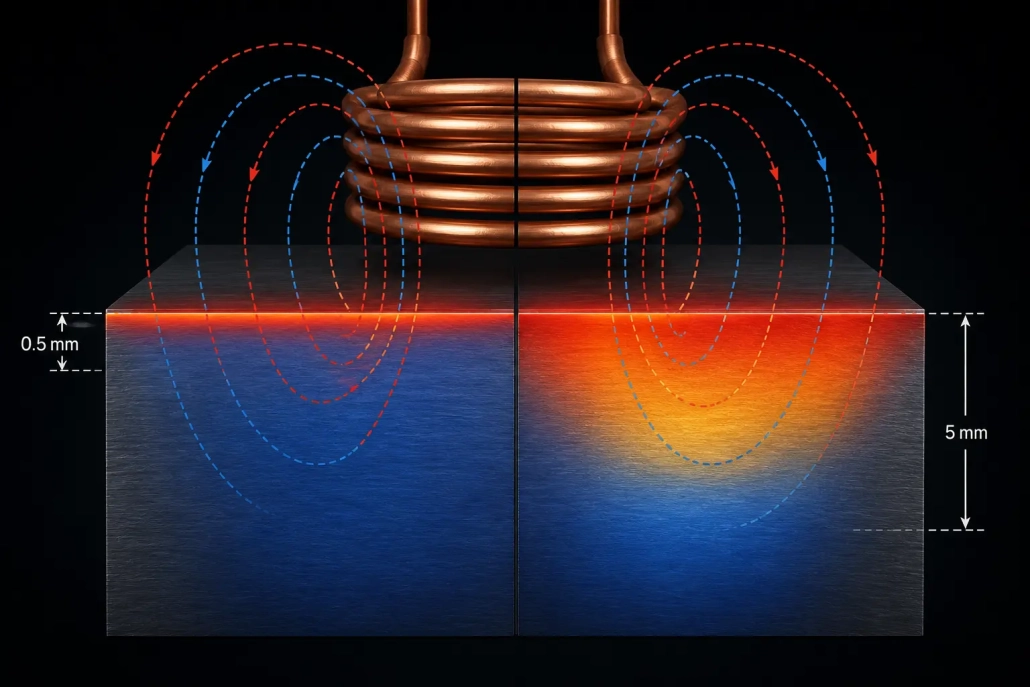
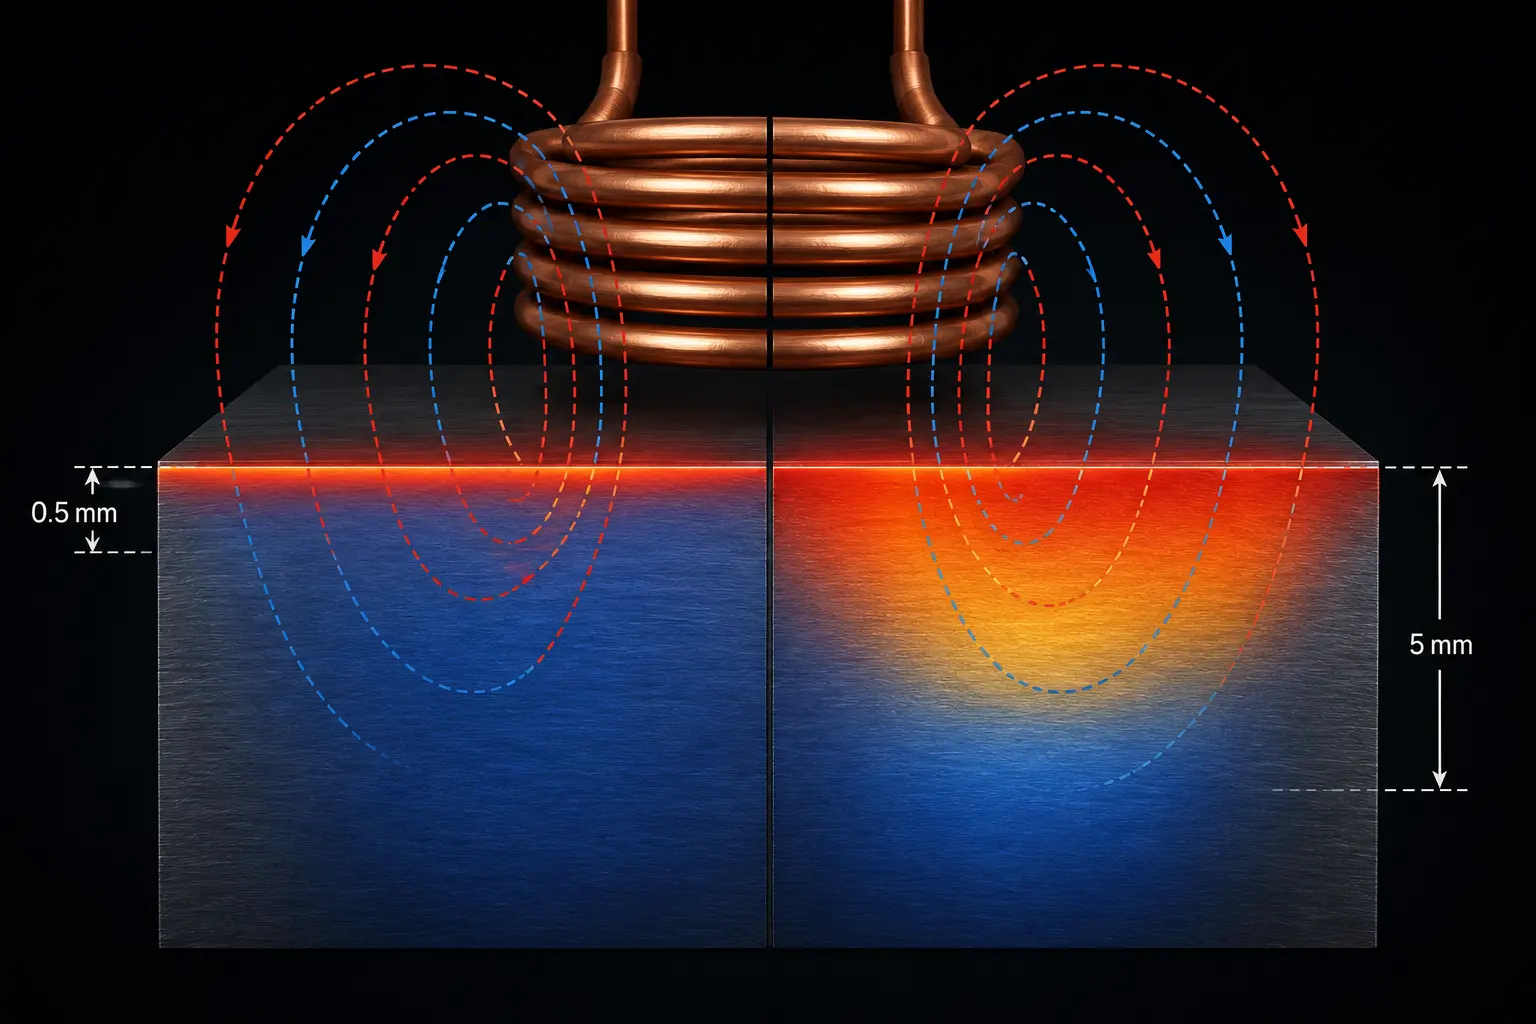
Quando la corrente alternata scorre attraverso un conduttore — sia esso la bobina di rame o il pezzo da lavorare stesso — la corrente non si distribuisce uniformemente attraverso la sezione trasversale. Si concentra verso la superficie. Questa è la effetto pelle, ed è il meccanismo fisico che rende la frequenza la manopola di controllo dominante per la profondità di riscaldamento nell'induzione.
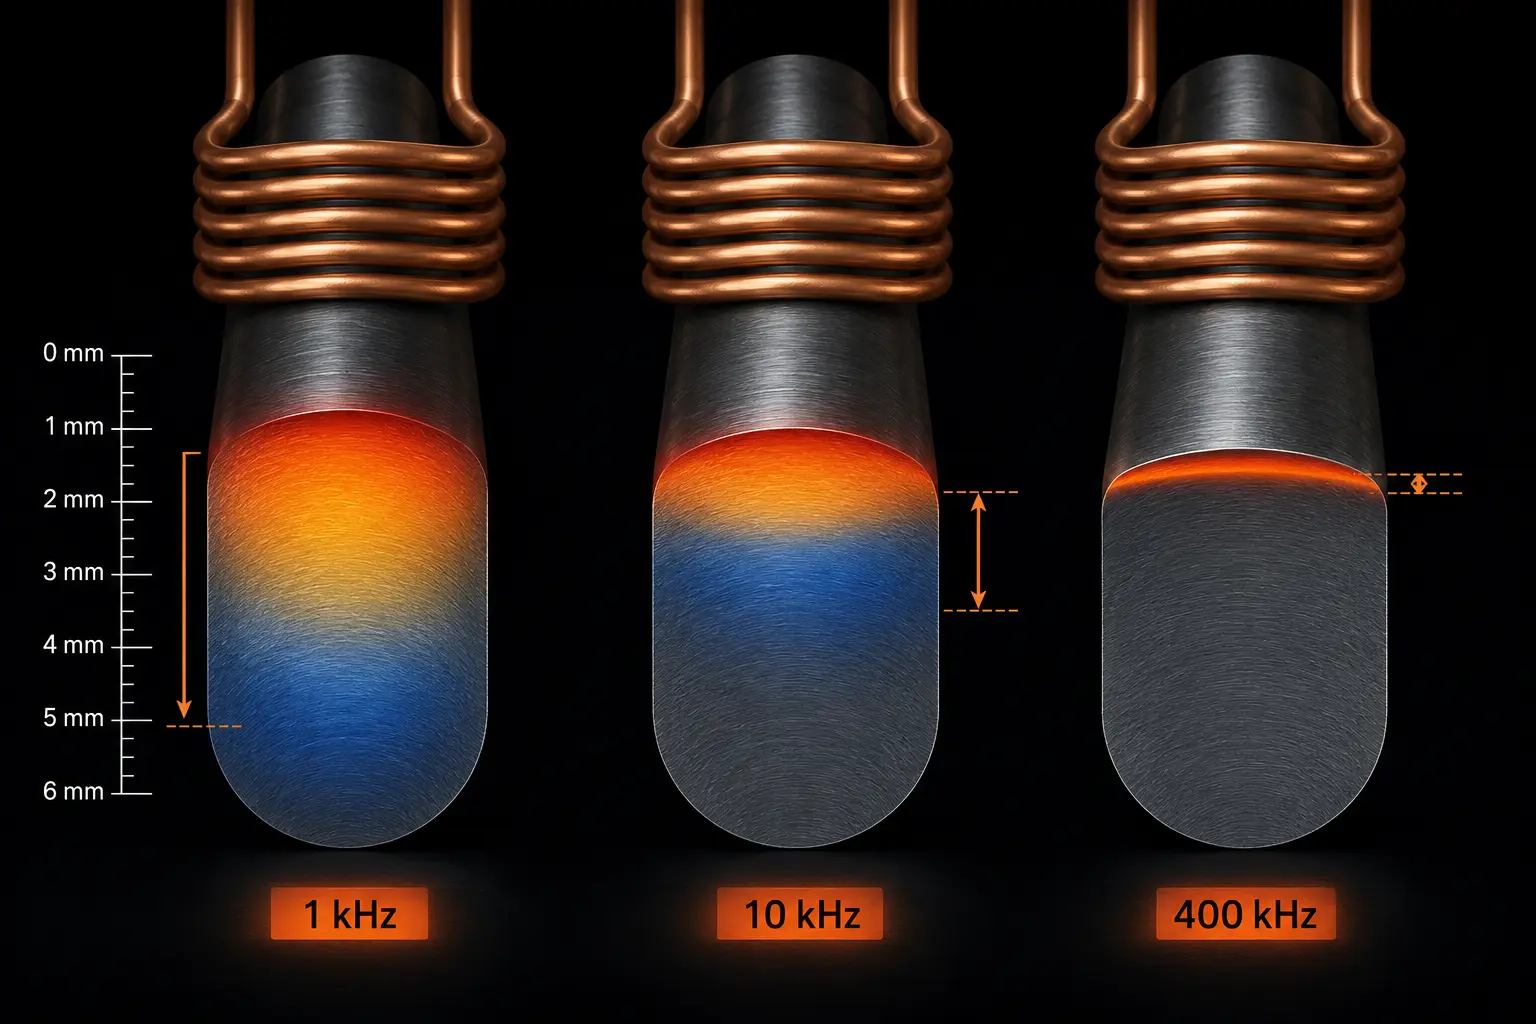
Più alta è la frequenza, più la corrente viene spinta aggressivamente verso la superficie — e più lo strato riscaldato diventa superficiale. A 400 kHz, la profondità che trasporta corrente nell'acciaio a 800°C è approssimativamente 0.5 millimetri. A 3 kHz, quella stessa profondità si espande a circa 5 millimetri — un fattore di 10 differenza dovuta alla sola frequenza.
Questa relazione è catturata dalla formula della profondità di riferimento (δ = √(ρ/πfμ)), ma il punto chiave ingegneristico è più semplice: frequenza e profondità sono inversamente correlate. Raddoppia la frequenza, e la profondità riscaldata si riduce di circa 40%. Dividila a metà, e la profondità aumenta della stessa proporzione. Ecco perché come funziona il riscaldamento ad induzione a livello fondamentale è inseparabile dalla frequenza — l'effetto pelle non è un dettaglio secondario; è il meccanismo principale.
Per acciai magnetici sotto il punto di Curie (≈770°C), l'effetto è ancora più forte perché la permeabilità magnetica (μ) amplifica l'accumulo di corrente. Una volta che l'acciaio supera la temperatura di Curie e diventa non magnetico, la corrente penetra più in profondità — per questo motivo il modello di riscaldamento può cambiare a metà ciclo durante tempi di riscaldamento più lunghi.
2. Intervalli di frequenza e i loro effetti pratici
Le apparecchiature per riscaldamento a induzione sono raggruppate in quattro bande di frequenza. Ogni banda produce una profondità di riscaldamento caratteristica nell'acciaio e si collega a specifiche applicazioni industriali. L'intero sistema di classificazione è trattato nella nostra guida a Classificazione della frequenza del riscaldamento a induzione — qui ci concentriamo su cosa fa effettivamente ogni intervallo al pezzo da lavorare.
Bassa Frequenza (50 Hz – 1 kHz): Penetrazione Profonda
A queste frequenze, la corrente penetra 5 a 10+ millimetri nell'acciaio. Il riscaldamento è profondo e ampio — troppo ampio per la maggior parte delle applicazioni di indurimento superficiale. Questa gamma è utilizzata per il riscaldamento completo di grandi billette e barre prima della forgiatura, e per forni ad induzione a frequenza di rete dove l'obiettivo è fondere o riscaldare l'intera sezione trasversale. Se si utilizza bassa frequenza per la cementazione superficiale, si surriscalderà il nucleo prima che la superficie raggiunga la temperatura.
Frequenza Media (1–10 kHz): Il cavallo da lavoro per la cementazione
La frequenza media produce 2 a 5 millimetri di profondità di riscaldamento nell'acciaio. Questo è il punto ideale per la maggior parte Indurimento degli ingranaggi, indurimento degli alberi, e la cementazione degli anelli dei cuscinetti applicazioni dove sono specificate profondità di cementazione di 1,5–4 mm. Parti con sezioni trasversali moderate — ingranaggi oltre il modulo 4, alberi sopra 30 mm di diametro, anelli dei cuscinetti — rispondono in modo prevedibile in questo intervallo. La penetrazione è sufficientemente profonda da riscaldare attraverso la custodia specificata, ma sufficientemente superficiale da lasciare il nucleo freddo per il supporto autoestinguente.
Frequenza Super-Audio (10–40 kHz): Profondità da bassa a media
La superfrequenza audio concentra il riscaldamento nell'ambiente 0.8 a 2 millimetro allineare. È la scelta predefinita per lobi dell'albero a camme, piccoli ingranaggi, anelli dei cuscinetti a pareti sottili, e forcelle a cambio — parti in cui è fondamentale mantenere la cassa indurita aderente alla superficie. Questo intervallo domina anche l'indurimento dei componenti automobilistici perché bilancia una penetrazione ragionevole con un controllo della zona ristretto.
Alta frequenza (100400 kHz): Riscaldamento solo superficiale
L'alta frequenza concentra il riscaldamento su 0.3 a 0.8 millimetri — essenzialmente la superficie del pezzo. Viene utilizzato per perni di piccolo diametro, lame da taglio sottili, parti di strumenti di precisione, e ingranaggi di piccolo modulo dove la profondità del trattamento superficiale è specificata sotto 1 mm. Cos'è il riscaldamento a induzione ad alta frequenza è più indicato per? Fornire energia così concentrata sulla superficie che il nucleo resta completamente freddo — permettendo una durezza superficiale molto alta senza rischio di deformazioni. Il compromesso: se la tua specifica di profondità del trattamento supera 1 mm, la sola alta frequenza non porterà al risultato — sarà necessario aumentare il tempo del ciclo e fare affidamento sulla conduzione termica, il che sacrifica la precisione che l'alta frequenza fornisce.
3. Come abbinare la frequenza alla tua applicazione
La regola di partenza è semplice: la profondità del rivestimento richiesta dovrebbe essere almeno 2 a 3 volte la profondità di riferimento alla frequenza scelta. Se la tua specifica di profondità del rivestimento è 2 mm, hai bisogno di una frequenza che dia una profondità di riferimento di circa 0,7–1 mm — il che ti porta nel range di 3–10 kHz (frequenza media).
Ma la frequenza non funziona in isolamento. È bloccata insieme a densità di potenza e tempo di riscaldamento. Una potenza più alta alla stessa frequenza riscalda la superficie più velocemente, lasciando meno tempo al calore per condurre verso l'interno — producendo una transizione più netta tra superficie e nucleo. Una potenza inferiore con un ciclo più lungo permette alla conduzione di trasportare il calore più in profondità, ammorbidendo la transizione ma aumentando l'energia totale immessa e potenzialmente surriscaldando la superficie.
Questa interdipendenza è la ragione per cui selezione della potenza per riscaldamento a induzione deve avvenire insieme alla selezione della frequenza, non dopo di essa. Una frequenza che è teoricamente corretta produrrà comunque scarti se abbinata alla densità di potenza sbagliata. I due parametri sono una decisione unica.
La geometria del pezzo vincola anche la scelta della frequenza. Per cementazione a induzione degli assi, La relazione diametro-frequenza determina quanto uniformemente si riscalda la circonferenza — una frequenza troppo alta su un albero di grande diametro produce un riscaldamento irregolare perché il percorso della corrente intorno alla circonferenza del pezzo diventa elettricamente lungo rispetto alla profondità di penetrazione. Per Indurimento degli ingranaggi, la frequenza controlla anche se la punta e la radice del dente raggiungono entrambe la temperatura: troppo alto, e la punta si surriscalda prima che la radice si scaldi; troppo basso, e la radice si ammorbidisce in attesa della punta.
4. Segni che hai scelto la frequenza sbagliata
I problemi di frequenza sbagliata non sono sottili. Si manifestano come uno dei tre schemi nella produzione.
frequenza troppo alta: La superficie raggiunge rapidamente la temperatura e sembra corretta, ma la profondità dello strato superficiale è troppo bassa. Rispondi aumentando il tempo di ciclo per permettere al calore di penetrare più in profondità, ma ora il tempo di ciclo non è competitivo e la superficie potrebbe surriscaldarsi prima che la profondità target raggiunga la temperatura. Lo strato indurito presenta anche una lacerante, transizione brusca verso il nucleo — un punto di concentrazione di stress metallurgico che può causare distaccamenti sotto carico.
Frequenza troppo bassa: Il calore penetra troppo in profondità — nel nucleo della parte. Il nucleo si riscalda, riducendo la sua capacità di auto-estinguere la superficie durante il raffreddamento. Si finisce con un caso più profondo del previsto, un nucleo più morbido, e potenzialmente Cementazione completa sulle sezioni sottili. La distorsione aumenta poiché l'intero pezzo è sollecitato termicamente piuttosto che solo la superficie. Questi problemi si sovrappongono ai comuni difetti di indurimento per induzione degli ingranaggi dove la frequenza errata è spesso la causa nascosta alla base di schemi di durezza irregolari.
Frequenza non corrispondente alla geometria del pezzo: Questo è il più difficile da diagnosticare perché produce riscaldamento irregolare — alcune zone sono corrette, altri sono sotto- o surriscaldato. Sugli ingranaggi, la punta del dente è calda mentre la radice è fredda (frequenza troppo alta). Su alberi di grandi dimensioni, lo schema di riscaldamento si divide in nodi: fasce calde e fredde si alternano attorno alla circonferenza. La soluzione non è più potenza o più tempo; è una frequenza diversa.
Problemi di frequenza in cementazione a induzione degli assi sono particolarmente comuni perché i diametri degli alberi variano ampiamente e il rapporto diametro-frequenza non perdona: una frequenza che funziona per un 40 mm produrrà un riscaldamento irregolare su un 80 albero mm dello stesso materiale.
🔑 Punto chiave
La frequenza è il parametro più importante nel design del processo di riscaldamento a induzione perché controlla direttamente quanto in profondità penetra la corrente — e quindi dove viene generato il calore. L'effetto pelle rende questa relazione prevedibile: frequenza più alta = riscaldamento più superficiale, frequenza più bassa = riscaldamento più profondo.
Scegli prima la frequenza, abbina poi la potenza a essa, e verifica il risultato rispetto alla specifica della profondità del tuo caso. Una frequenza sbagliata di un intervallo di gamme non può essere compensata regolando la potenza, dal tempo, o la geometria dell'induttore — è una non corrispondenza fondamentale che si manifesterà come scarto, rilavorazioni, o guasto sul campo.
FAQ
Come la frequenza influisce sulla profondità del riscaldamento a induzione?
Frequenza e profondità di riscaldamento sono inversamente correlate tramite l'effetto pelle. Una frequenza più alta spinge la corrente più vicino alla superficie, producento uno strato riscaldato più superficiale. A 400 kHz nell'acciaio caldo, la corrente è confinata grossomodo a 0.5 mm dalla superficie. A 3 kHz, penetra approssimativamente 5 mm — dieci volte più in profondità. La relazione segue una legge della radice quadrata: raddoppiare la frequenza riduce la profondità di penetrazione di circa 40%.
Quale frequenza dovrei usare per la tempra a induzione?
Scegli la frequenza in modo che la profondità dello strato trattato sia 2–3 volte la profondità di penetrazione di riferimento a quella frequenza. Per profondità dello strato trattato di 1,5–4 mm (ingranaggi, alberi, cuscinetti), frequenza media (1–10 kHz) è tipico. Per 0,8–2 mm (lobi dell'albero a camme, piccoli ingranaggi), frequenza super-audio (10–40 kHz) funziona meglio. Per profondità dei casi inferiori a 1 mm, alta frequenza (100400 kHz) è appropriato. Per riscaldamento completo o casi molto profondi superiori a 5 mm, bassa frequenza (50 Hz–1 kHz) è necessario.
Cosa succede se scelgo la frequenza sbagliata?
Una frequenza troppo alta produce un caso troppo superficiale con una transizione brusca verso il nucleo — un rischio di sfaldamento sotto carico. Una frequenza troppo bassa riscalda troppo in profondità, potenzialmente ammorbidendo il nucleo e causando deformazioni. Una frequenza non corrispondente alla geometria del pezzo produce riscaldamento irregolare (bande calde e fredde attorno alla circonferenza, o punta del dente calda mentre la radice è fredda negli ingranaggi). Nessuno di questi può essere pienamente corretto regolando solo la potenza o il tempo — la frequenza stessa deve cambiare.
Hai bisogno di aiuto per abbinare la frequenza alla tua applicazione?
Il nostro team di ingegneria può esaminare la geometria del tuo pezzo, requisiti di profondità del case, e gli obiettivi di produzione per raccomandare la combinazione giusta di frequenza e potenza. Valutazione tecnica rapida senza impegno.


