
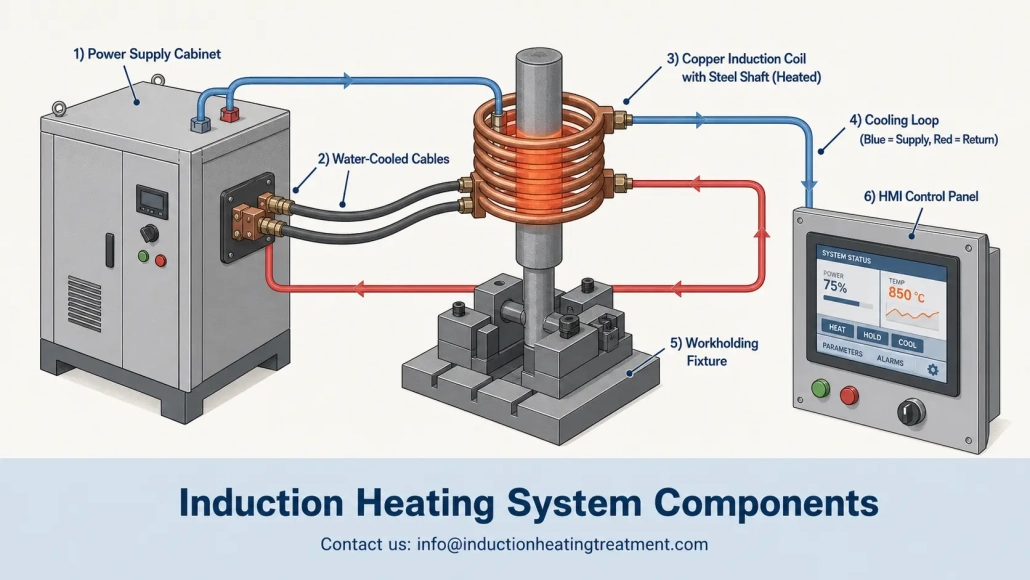
Componenti di un sistema di riscaldamento a induzione: Una spiegazione pratica per chi acquista per la prima volta
Acquistare il tuo primo sistema di riscaldamento a induzione significa che esaminerai un preventivo dettagliato pieno di componenti del sistema di riscaldamento a induzione le cui specifiche potresti non aver mai definito prima — alimentatore, bobina, pacchetto di raffreddamento, dispositivo di bloccaggio del pezzo, i controlli, e sensori. Ogni elemento influenza il successivo. Se trascuri i dettagli di un singolo componente, potresti ritrovarti con un sistema che funziona, ma che non funziona mai veramente correttamente.
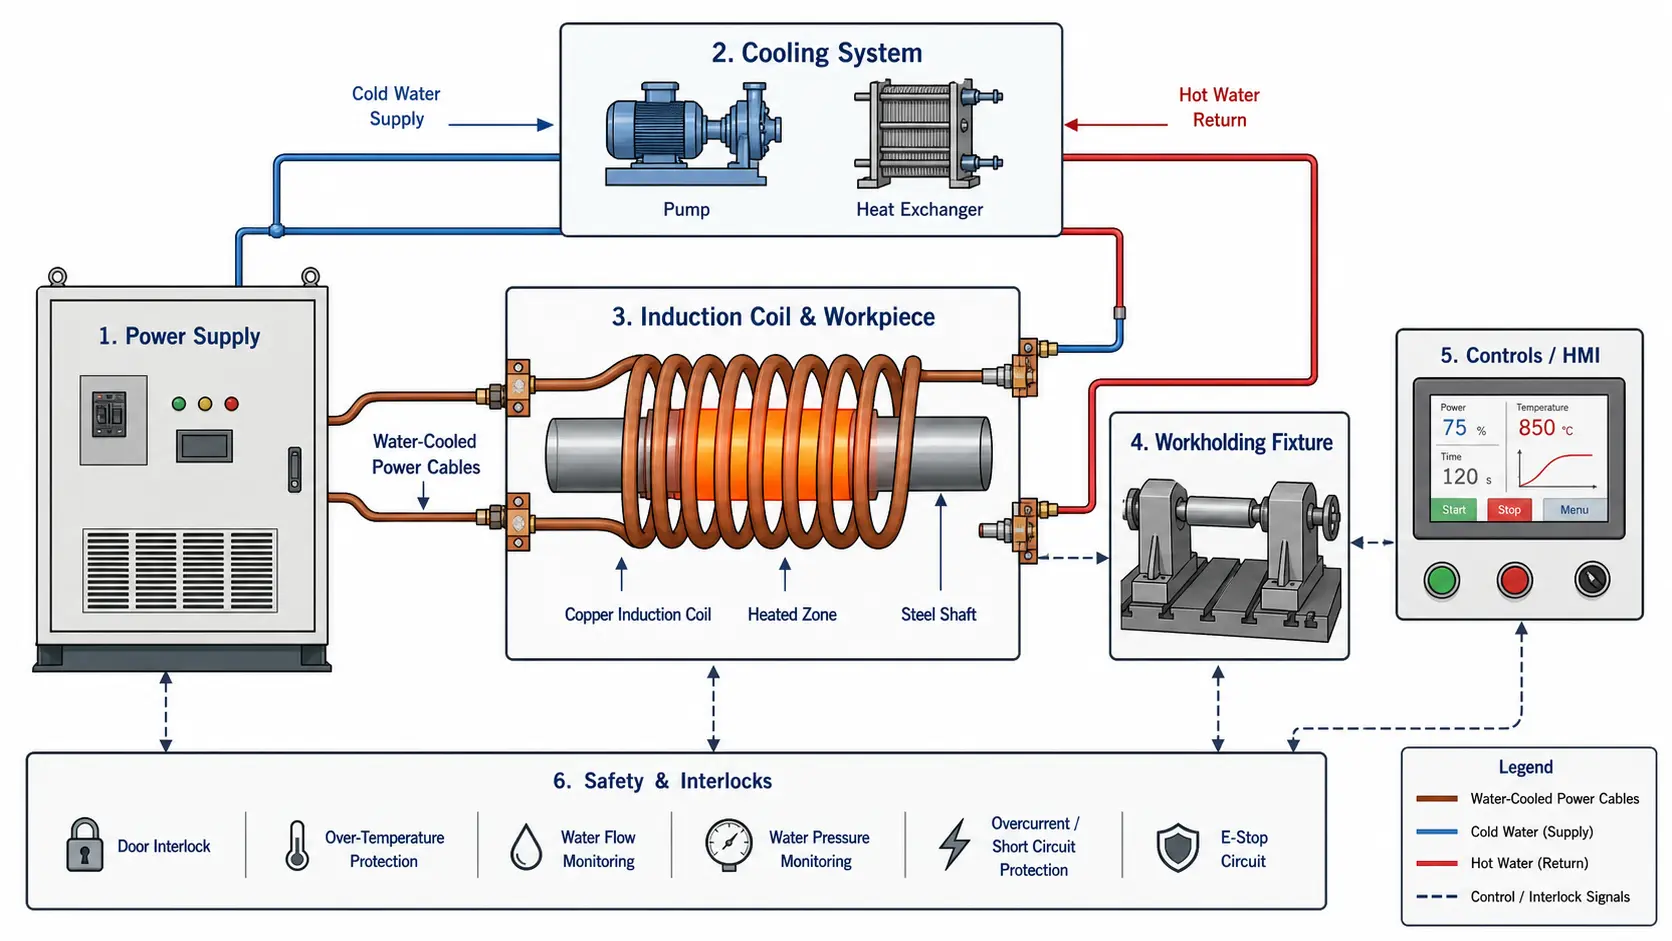
Questa guida è stata scritta per ingegneri e team acquisti che devono capire cosa fa ciascun componente in un sistema di riscaldamento a induzione, quali specifiche contano, e dove i compratori alla prima esperienza spesso commettono errori. Questo non è un catalogo. Piuttosto, è una suddivisione pratica dei sei componenti che determina se la tua attrezzatura per il riscaldamento a induzione offre risultati ripetibili o diventa una lezione costosa.
Inizia qui: Sei domande a cui dovresti rispondere prima
1. Cosa stai riscaldando esattamente? Materiale e qualità sono fondamentali — l'acciaio risponde all'induzione in modo diverso rispetto all'alluminio o all'ottone. Se sbagli, la tua selezione di frequenza sarà inadeguata fin dall'inizio.
2. Quale area deve essere riscaldata? Un piccolo giunto di brasatura, una sede del cuscinetto, o l'intera sezione trasversale di una barra di metallo — ogni caso richiede un diverso progetto della bobina e un diverso livello di potenza.
3. A quale temperatura, e quanto velocemente? 200°C per l'inserimento a caldo richiede un sistema completamente diverso rispetto a 950°C per la tempra. La temperatura e la velocità di riscaldamento determinano tutto ciò che segue.
4. Quanti pezzi all'ora? Cinque pezzi al giorno contro due pezzi al minuto — il ciclo di lavoro cambia, e con esso il dimensionamento del sistema di raffreddamento e di alimentazione.
5. Chi gestirà il sistema? Un operatore che utilizza un pedale necessita di un'attrezzatura di bloccaggio pezzo diversa, configurazione di controllo, e progettazione della sicurezza rispetto a un robot in una linea automatizzata.
6. Cosa succede se la temperatura devia di? 5%? Se la risposta è “rottame," sono necessari un controllo a circuito chiuso e un'acquisizione dati. Se non è “un grosso problema,“Una ricetta validata tempo-energia potrebbe essere sufficiente.
| Componente | Gamma tipica | Indicatore di rischio | Conseguenza |
|---|---|---|---|
| Alimentatore | 5–300 kW, 1–400 kHz a seconda delle dimensioni del pezzo e del processo | Il fornitore offre una potenza nominale in kW senza richiedere il disegno del pezzo o il tuo tempo ciclo | Frequenza non adatta = riscaldamento lento o profilo di temperatura errato; Potenza insufficiente = gli operatori usano il sistema oltre i valori nominali |
| Bobina di induzione | Progettato per ogni pezzo; gap di accoppiamento tipicamente 1–5 mm; tubo di rame o lavorato | “Usiamo una sola bobina standard” per un processo produttivo | Riscaldamento irregolare, bassa efficienza, bruciamento della bobina entro pochi giorni dalla messa in servizio |
| Sistema di raffreddamento | Sistema a circuito chiuso, 20riserva del 50% sopra il carico termico specificato in kW; conduttività <10 μS/cm | Progettato per il funzionamento medio invece che per il carico di picco; Uso di acqua vegetale non trattata | Inattività sporadica nei giorni caldi, Depositi minerali nei canali della bobina, danni all'alimentazione |
| Fissaggio e movimento | Da centrale manuale al servocontrollo; materiali non conduttivi entro 3× diametro della bobina | Posizionamento di elementi metallici vicino alla bobina; non controllo della ripetibilità del posizionamento | Riscaldamento incontrollato del quadro di macchina, variazione tra i pezzi che non può essere corretta con alcuna impostazione di potenza |
| Controlli e sensori | PLC + HMI con archiviazione delle ricette; fotocamera pirometrica o termica; acquisizione dati per pezzi critici | Nessuna conservazione ricetta; “l'operatore conosce le impostazioni”; nessuna opzione per la verifica della temperatura | qualità dipendente dall'operatore, processo non validato, guasto durante l'audit o la qualifica del cliente |
| Sicurezza e integrazione | Flusso + interblocchi di temperatura su ogni circuito raffreddato; componenti di un solo team di ingegneria | Componenti di più di 3 fornitori senza integratore di sistema; nessun blocco di raffreddamento | ritardi durante la messa in servizio, colpa reciproca nelle questioni di garanzia, danni al sistema dovuti a perdite non rilevate di raffreddamento |
1. Alimentatore: il cuore del sistema
L'alimentatore converte la rete in entrata — tipicamente 380–480 V, corrente trifase negli ambienti industriali — in corrente alternata ad alta frequenza che alimenta la bobina di induzione. Nella maggior parte dei sistemi di riscaldamento a induzione, è il componente individuale più costoso e determina anche il limite di prestazioni per tutto ciò che segue.
Quando gli ingegneri esaminano la scheda tecnica di un alimentatore, i primi due valori che cercano sono la potenza in uscita in kilowatt e la frequenza in kilohertz. Entrambi sono importanti. Ma non mostrano l'immagine completa — e basarsi solo su questi due numeri è uno degli errori di specifica più comuni fatti dai compratori alle prime armi.
Principali specifiche da verificare prima dell'acquisto:
— Potenza nominale in uscita (kW) e se si applica a funzionamento continuo o intermittente
— Frequenza di esercizio o intervallo di frequenza (kHz) — fissa o regolabile
— Ciclo di lavoro alla tua velocità di produzione, non solo il valore sulla targhetta
— Tensione di alimentazione, numero di fasi, e corrente di collegamento richiesta
— Capacità di adattamento del carico: quanto efficientemente gestisce i cambiamenti nell'impedenza della bobina e del pezzo
— Tipo di controllo della potenza — tensione, angolo di fase, o controllo DSP digitale
— Requisiti di raffreddamento (portata dell'acqua e intervallo di temperatura in ingresso)
— Interfaccia di comunicazione — I/O discreti, bus di campo, o Ethernet per l'integrazione in fabbrica
— Diagnostica dei guasti e accessibilità al servizio: il tuo team di manutenzione può accedere ai componenti a cui deve accedere?
Selezionare la potenza non significa semplicemente acquistare la potenza in kW più alta consentita dal budget. Un alimentatore sovradimensionato aumenta i costi, occupando spazio sul pavimento, e potrebbe avere difficoltà a fornire energia stabile a bassa potenza per processi delicati. Un alimentatore sottodimensionato, d'altra parte, porta a tempi di ciclo lunghi, spinge gli operatori a far funzionare il sistema oltre i valori nominali, e fornisce risultati incoerenti — soprattutto con pezzi di grandi dimensioni o linee ad alta produzione. Per un approfondimento sull'abbinamento della potenza al tuo processo, leggi Selezione della potenza per il riscaldamento a induzione.
Perché la frequenza è importante per il tuo pezzo
La frequenza determina la profondità con cui la corrente indotta penetra nel pezzo, in altre parole, la profondità di riferimento alla quale intorno 87% del calore viene generato. Basse frequenze (1–10 kHz) consentire una penetrazione della corrente più profonda, che è utile per riscaldare barre di grandi dimensioni, blocchi metallici, o tubi a pareti spesse. Frequenze più alte (100400 kHz), al contrario, concentrare il calore vicino alla superficie: essenziale per la cementazione superficiale, brasare piccoli giunti, o riscaldare sezioni trasversali sottili senza surriscaldare il nucleo.
Un sistema con la frequenza sbagliata può comunque riscaldare la parte. Tuttavia, lo fa lentamente, con bassa efficienza, o con uno schema termico errato — e gli operatori trascorrono i loro turni compensando una decisione già presa durante la fase di ordinazione. Scopri di più nella nostra guida a scelta della frequenza per il riscaldamento a induzione.
2. Bobina di induzione: Dove viene creata la precisione
La bobina a induzione è il componente in cui l'energia elettromagnetica viene convertita in calore nel tuo pezzo da lavorare. Una bobina ben progettata fornisce lo schema termico corretto con l'efficienza giusta, ciclo dopo ciclo. Una bobina mal progettata spreca energia, produce riscaldamento irregolare, e guasta prematuramente — a volte solo pochi giorni dopo la messa in servizio.
La maggior parte delle bobine industriali è realizzata in tubi di rame o conduttori in rame lavorati — e sono cavi in modo che l'acqua di raffreddamento possa fluire attraverso di essi. La bobina funge sia da conduttore elettrico sia da scambiatore di calore. Funziona all'interfaccia di alta corrente, alta temperatura, e stress meccanico dovuto al carico e scarico dei pezzi. Quando le prestazioni di un sistema di riscaldamento a induzione non raggiungono le aspettative, La bobina è solitamente il primo punto da controllare.
Tipi comuni di bobine per ambienti di produzione:
— Bobine a singolo giro — il design più semplice, utilizzate per il riscaldamento localizzato di piccole aree
— Bobine elicoidali a più giri — un design di base comune per barre rotonde, alberi, e tubi
— Bobine a pancake — spirali piatte utilizzate per riscaldare le facce terminali, estremità, o superfici piatte
— Bobine a canale — canale sagomato per il riscaldamento continuo di fili o nastri
— Bobine a forcella — a forma di U, per riscaldare tra due gambe, spesso usate nella brasatura
— Bobine a diametro interno (ID) — per riscaldamento all'interno di fori o cavità
— Induttori per tempra a scansione — singolo giro stretto con raffreddamento integrato per tempra progressiva
— Bobine sagomate su misura — progettate in base alla geometria specifica del pezzo per garantire un riscaldamento uniforme
— Bobine per brasatura con concentratori di flusso — concentrano il campo magnetico su un'area di giunzione definita
La bobina non è un prodotto standard. In qualsiasi processo che vada oltre il semplice riscaldamento di un'estremità di barra o l'uso occasionale in laboratorio, una bobina progettata su misura spesso si ripaga da sola entro poche settimane grazie a cicli più rapidi, meno scarti, e maggiore durata della bobina. Considera la bobina come parte del processo — non come un accessorio che ordini da un catalogo dopo che l'alimentatore è arrivato.
Distanza di accoppiamento: il vuoto che determina l'efficienza
La distanza tra la bobina e il pezzo — nota come distanza di accoppiamento — controlla direttamente l'efficienza del trasferimento di energia dalla bobina al pezzo. Un intervallo maggiore significa che più linee di campo magnetico non attraversano il pezzo e più energia ritorna all'alimentazione come potenza reattiva. Un intervallo più piccolo migliora l'accoppiamento ma lascia meno spazio per le tolleranze dimensionali del pezzo, espansione termica, e gioco meccanico.
In produzione, il fissaggio deve mantenere il pezzo a una distanza di accoppiamento costante in ogni ciclo. Un 1 La deviazione di mm nella posizione del pezzo può causare una differenza misurabile nel modello di riscaldamento, soprattutto a frequenze più alte o in applicazioni di riscaldamento localizzato. Se gli operatori posizionano manualmente i pezzi nella bobina a occhio,, è da aspettarsi una variazione — indipendentemente da quanto sia buona l'alimentazione elettrica..
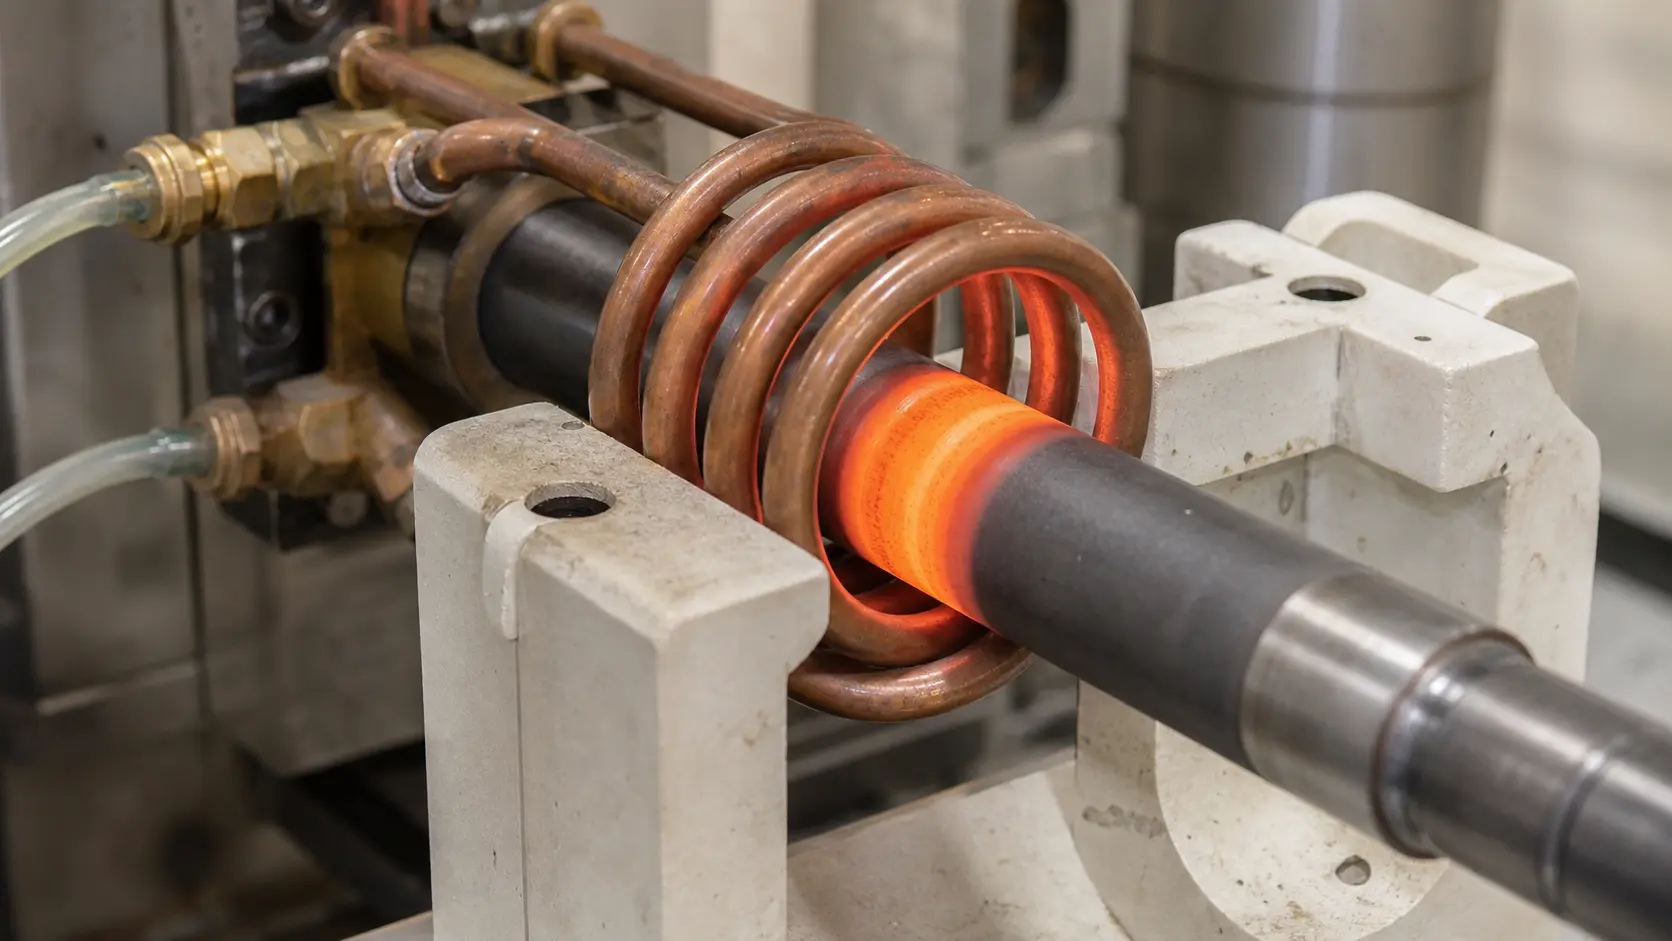
3. Raffreddamento: Il componente della cui dimensione richiesta la maggior parte degli acquirenti sottostima.
Ogni componente di un sistema di riscaldamento a induzione che trasporta corrente genera calore — l'alimentatore., Il trasformatore di uscita, i conduttori principali, e soprattutto la bobina.. Senza un raffreddamento sufficiente, l'unità si spegne a causa delle funzioni protettive, funziona a potenza ridotta, o si guasta. il sistema di raffreddamento non supporta accessori. è una parte essenziale che supporta il carico di processo, e il componente le cui dimensioni i primi acquirenti spesso sbagliano.
La maggior parte dei sistemi industriali utilizza raffreddamento ad anello chiuso. Una pompa fa circolare l'acqua trattata attraverso l'alimentazione elettrica e la bobina e poi tramite uno scambiatore di calore o un raffreddatore per rimuovere il calore assorbito. La domanda di raffreddamento aumenta con il livello di potenza, ciclo di lavoro, temperatura ambientale di produzione, e design della bobina: una bobina strettamente accoppiata che funziona a corrente elevata e 100% il ciclo di lavoro richiede un raffreddamento significativamente maggiore rispetto a una bobina con una distanza di accoppiamento maggiore utilizzata in lotti brevi.
Cosa comprende un circuito di raffreddamento completo:
— Pompa adeguatamente dimensionata per la portata richiesta e la caduta di pressione del sistema
— Scambiatore di calore (aria-acqua o acqua-acqua) o refrigeratore meccanico
— Serbatoio con capacità sufficiente come buffer termico
— Sensori di flusso e manometri su ciascun circuito frigorifero
— Sensori di temperatura all'ingresso e all'uscita dei componenti critici
— Filtri o setacci per catturare i contaminanti prima che raggiungano gli stretti canali della serpentina
— Controllo della conducibilità: monitora la qualità dell'acqua e attiva azioni di manutenzione
— Tubi, varietà, e raccordi rapidi classificati per pressione e temperatura
La qualità dell’acqua non è un dettaglio minore. L'acqua vegetale non trattata contiene minerali disciolti che si depositano sulle superfici calde di rame, causare la corrosione dei canali, intasare i passaggi stretti della bobina, e ridurre il flusso nel tempo.
Un anello chiuso con acqua trattata — deionizzata o distillata, a conducibilità inferiore 10 μS/cm — costa di più inizialmente, ma previene la maggior parte dei guasti legati al raffreddamento. Per una spiegazione completa, vedere la nostra guida ai sistemi di raffreddamento ad acqua per il riscaldamento a induzione. Per processi a bassa potenza o applicazioni mobili, sistemi raffreddati ad aria elimina completamente il circuito dell'acqua, anche se a scapito della massima potenza e del funzionamento continuo.
Gli interblocchi di raffreddamento sono una protezione a basso costo
Interruttori di flusso e sensori di temperatura su ogni circuito di raffreddamento proteggono le tue apparecchiature dai danni. Se il flusso d'acqua diminuisce o la temperatura in uscita supera un punto di regolazione sicuro, il sistema deve attivare un allarme o spegnersi prima che si verifichi un danno. Questi interblocchi non sono opzionali — soprattutto nelle celle automatizzate dove nessun operatore monitora il termometro. Un $200 il sensore di flusso può prevenire un $15,000 riparazione dell'alimentatore.
4. Fissaggio del pezzo & movimento: Perché parti identiche si riscaldano in modo diverso
Se il pezzo non si trova nella stessa posizione rispetto alla bobina in ogni ciclo, il risultato del riscaldamento non è lo stesso — anche se l'alimentatore, bobina, e il raffreddamento sono perfetti. Il fissaggio del pezzo trasforma un processo di riscaldamento a induzione da una 'abilità dell'operatore' a una 'ripetibilità affidabile dalla macchina'. È la differenza tra pezzi che superano l'ispezione e pezzi che tornano per essere rifatti.
Il metodo di fissaggio appropriato dipende dalla geometria del pezzo, tempo di ciclo, metodo di carico, e da quanto strette sono le tolleranze del processo richieste. Un semplice supporto manuale di posizionamento può essere perfettamente sufficiente per una stazione di brasatura a basso volume. In una linea di indurimento ad alto volume che produce componenti critici per la sicurezza, tuttavia, potrebbe essere necessario un apparecchio rotativo servo-controllato con rilevamento della presenza parziale.
Metodi comuni per la presa e la maneggiazione del lavoro:
— Dispositivi manuali — l'operatore posiziona il pezzo; la soluzione più semplice ed economica
— Apparecchi pneumatici — forza di serraggio costante e rilascio rapido
— Tavoli rotanti — multi-stazioni per carico-riscaldamento-scaricamento parallelo
— Macchine indicizzanti — trasporto in sequenza fissa tra le stazioni
— Slitteri servoazionati — posizione programmabile, velocità, e tempo di permanenza per processi di scansione
— Sistemi di trasferimento lineari — trave o nastro di trasferimento per flusso di produzione in linea
— Sistemi pick-and-place — per pezzi piccoli ad alta velocità
— Caricamento robotico — posizionamento flessibile per geometrie complesse o numeri di parte misti
La scelta del materiale dei dispositivi conta più di quanto sembri
Qualsiasi materiale conduttivo vicino alla bobina di induzione può assorbire energia, surriscaldarsi, distorcere il campo magnetico, o ridurre l'efficienza. I dispositivi di supporto vicino alla bobina sono comunemente realizzati in ceramiche, compositi rinforzati con fibra di vetro, acciaio inossidabile austenitico (bassa permeabilità magnetica a temperatura), o rame raffreddato ad acqua. La scelta sbagliata del materiale può trasformare il dispositivo in un elemento riscaldante secondario non intenzionale — sottrogliando energia al pezzo e creando un rischio per la sicurezza.
Moto come variabile di processo, non solo movimentazione dei materiali
Alcune applicazioni richiedono un movimento relativo controllato tra la bobina e il pezzo. L'indurimento a scansione è l'esempio classico: la bobina e la testa di tempra si muovono lungo un albero o un ingranaggio a una velocità programmata, producendo uno strato indurito uniforme.
Velocità di movimento, rotazione del pezzo, livello di potenza, e tempi di tempra lavorano tutti insieme. Se uno di questi parametri viene modificato senza regolare gli altri, il risultato metallurgico cambia. In tali applicazioni, il sistema di movimento fa parte del processo di trattamento termico — non una funzione separata di movimentazione dei materiali.
5. Controlli e sensori: Trasformare le ricette operative in ripetibilità
I controlli moderni per il riscaldamento a induzione vanno ben oltre un interruttore acceso/spento e un timer. Sistemi basati su PLC con touchscreen HMI controllano le rampe di potenza, tempo di riscaldamento, selezione della frequenza, rotazione del pezzo, velocità di avanzamento, tempi di tempra, e stato di raffreddamento — tutti memorizzati come ricette operative che possono essere selezionate per numero di parte. Per il responsabile di produzione, ciò significa la differenza tra 'l'operatore che sa come funziona questo lavoro' e 'qualsiasi operatore formato può eseguire questo lavoro.'
Cosa controllano tipicamente i sistemi di riscaldamento a induzione:
— Livello di potenza impostato e velocità di salita (avvio morbido per evitare shock termico)
— Tempo di riscaldamento e tempo di mantenimento con precisione di 0,1 secondi
— Selezione della frequenza o sintonizzazione automatica per adattarsi all'impedenza della bobina
— Selezione della bobina o della stazione nei sistemi multibobina
— Velocità e senso di rotazione del pezzo
— Velocità di avanzamento e lunghezza della corsa per processi progressivi
— Ritardo della tempra, portata, e durata
— Monitoraggio del flusso dell'acqua di raffreddamento e della temperatura con limiti di allarme
— Memorizzazione e richiamo delle ricette operative per codice articolo
— Cronologia degli allarmi e registrazione dei guasti per la diagnostica della manutenzione
— Conteggio della produzione e monitoraggio del tempo di ciclo
La decisione fondamentale riguarda la quantità di controllo effettivamente necessaria per il tuo processo, non quante funzionalità il fornitore può elencare.
Una semplice stazione di brasatura manuale potrebbe necessitare solo di energia, dal tempo, e un pedale. Una cella di tempra automatizzata che produce parti di trasmissione critiche per la sicurezza, tuttavia, potrebbe richiedere il controllo della temperatura a circuito chiuso, gestione ricette con livelli di accesso, acquisizione dati per ogni ciclo, e tracciabilità fino ai numeri di serie dei singoli componenti. Abbina i sistemi di controllo al processo, non alla scheda tecnica.
Adattare il livello di complessità del controllo al rischio del processo. Ulteriori funzionalità aggiungono costi, requisiti di formazione, e potenziali fonti di errore. Il sistema di controllo giusto è il sistema più semplice che mantiene in modo affidabile il tuo processo entro le specifiche.
Monitoraggio della temperatura: la misurazione che confonde i nuovi acquirenti
Misurare la temperatura della parte durante il riscaldamento a induzione non è semplice come inserire un termocoppia. Condizione della superficie, variazione della emissività da parte a parte, vapore o fumo nell'area di riscaldamento, movimento del pezzo, e accesso ottico limitato attraverso la bobina influenzano tutti l'accuratezza del sensore.
Opzioni comuni di monitoraggio della temperatura, dalla più semplice alla più potente:
— Pirometri a infrarossi — misurazione senza contatto, risposta rapida, ma dipendente dall'emissività; devono essere allineati correttamente dal punto di vista ottico
— Telecamere termiche — mappa della temperatura su tutta l'area, utile per controllare il modello di riscaldamento e l'impostazione
— Termocoppie — misurazione per contatto, accurate, ma lente a rispondere e sensibili alla posizione di montaggio
— Test di durezza post-processo e esame metallurgico delle sezioni trasversali — lo standard di riferimento, non in tempo reale, ma critici per la verifica
Per molti processi produttivi, il percorso pratico è più semplice: verificare una ricetta fissa di tempo, energia, e movimento durante l'avviamento iniziale attraverso test metallurgici, e poi monitorare le variabili di processo che mantengono quella ricetta sotto controllo.
Inseguire un valore di temperatura istantaneo che può essere inaffidabile nelle condizioni di produzione è spesso più rischioso che stabilizzare una ricetta verificata. Chiudere il ciclo su ciò che si può misurare ripetutamente. E stabilizzare tutto il resto.
6. Integrazione di sistema: Perché acquistare componenti separati non funziona
Ecco l'errore che spesso si verifica durante i primi acquisti di componenti del sistema di riscaldamento a induzione: acquistare un alimentatore da un fornitore, una bobina da un'altra, assemblando il raffreddamento dall'infrastruttura dell'impianto, costruire un apparecchio internamente, e poi aspettarsi che tutto funzioni come un unico sistema fin dal primo giorno.
Ciò accade raramente, o almeno non senza settimane di risoluzione dei problemi e rilavorazioni che consumano il denaro che pensavi di aver risparmiato acquistando separatamente.
Questi componenti sono collegati in modi che le singole schede tecniche non rivelano. Il intervallo di frequenza dell'alimentazione limita il design della bobina. Il design della bobina determina la richiesta di raffreddamento. La capacità di raffreddamento limita il ciclo di lavoro massimo. Il dispositivo controlla la coerenza dell'accoppiamento, che influisce direttamente sulla quantità di energia che il processo effettivamente assorbe. E i controlli devono comunicare con l'alimentazione, il sistema di movimento, e i sensori all'interno della stessa finestra temporale.
Quando i componenti sono specificati isolatamente l'uno dall'altro, gli spazi tra loro diventano il tuo problema di messa in servizio e nessuna garanzia da parte di alcuna parte copre la dichiarazione: "La parte dell'altra parte non ha funzionato con la nostra parte."
Cinque errori di specifica che si ripetono ancora e ancora:
— Acquistare kW senza testare il processo. Un alimentatore da 50 kW può riscaldare a 50 barra diametro mm. Ma può riscaldare il tuo bar?, alla velocità di cui hai bisogno e con l'uniformità di temperatura richiesta? La sola potenza nominale non risponde a questa domanda. Se quei kilowatt vengono convertiti in calore utilizzabile o in elettricità sprecata dipende interamente dal design della bobina, Frequenza, accoppiamento, e ripetibilità del dispositivo.
— Trattare la bobina come un componente standard da catalogo. Alcune applicazioni semplici funzionano con bobine standard. La maggior parte dei processi produttivi, tuttavia, non lo fa — o funzionano, ma lentamente e con grandi variazioni di processo. Una bobina inadeguata porta a riscaldamento non uniforme, bassa efficienza elettrica, tempi di ciclo lunghi, o guasto prematuro della bobina. Nella maggior parte dei casi, il costo di una bobina personalizzata è inferiore al costo dei tempi di inattività e degli scarti causati dall'utilizzo di una bobina non idonea.
— Sottovalutare i requisiti di raffreddamento. I problemi di raffreddamento si manifestano spesso come arresti sporadici, rendimento inferiore a cicli di lavoro elevati, danno alla bobina, o codici di errore dell'alimentatore che sembrano non correlati al raffreddamento. La capacità di raffreddamento deve essere progettata per la domanda di picco al ciclo di lavoro massimo, non una domanda media – e dovrebbe includere una riserva per i giorni con temperatura ambiente elevata, scambiatori di calore invecchiati, e futuri aumenti della produzione.
— Ignorare le variazioni nelle parti in arrivo. Gradi di materiale alternativi, cambiamenti nelle condizioni superficiali, variazioni di massa all'interno di un lotto, e tolleranze nel posizionamento delle parti influenzano tutti il risultato del riscaldamento. Se le tue parti in arrivo variano in modo significativo, il tuo sistema deve includere i controlli richiesti, supporti di lavoro, o limiti di processo per gestire tale variazione — oppure le specifiche delle parti in arrivo devono essere rese più rigorose.
— Separare l'automazione dalla progettazione del processo. L'automazione deve supportare il processo di riscaldamento e non deve limitarsi solo allo spostamento delle parti. Tempo del ciclo, accuratezza di posizionamento, velocità di rotazione, consegna della tempra, e accessibilità dei sensori devono essere progettate per adattarsi al ciclo di riscaldamento a induzione. Se l'automazione viene aggiunta solo dopo che il processo di riscaldamento è stato definito, solitamente costringe a compromessi che diventano poi evidenti nei dati di qualità.
Definire il processo prima di specificare l'attrezzatura
Prima di inviare una richiesta di offerta (RFQ), definire i dettagli tecnici che determineranno in seguito la decisione su ogni componente: materiale e qualità della parte, zona di riscaldamento e sua geometria, temperatura iniziale e target, tempo di riscaldamento richiesto, velocità di produzione, profondità della cassa o design del giunto, se applicabile, disponibile servizio elettrico e acqua di raffreddamento, ingombro, livello di abilità dell'operatore, e requisiti di documentazione di qualità.
Un sistema di brasatura e un sistema di tempra possono utilizzare lo stesso numero di modello di alimentatore, ma la bobina, supporto, requisiti di raffreddamento, logica di controllo, e le fasi di convalida del processo sono completamente diverse. Più precisamente definisci il processo all'inizio, meno sorprese incontrerai durante la messa in servizio.
Per linee guida generali sulle specifiche del sistema, vedere il nostro articolo su si seleziona un sistema di tempra a induzione. Per considerazioni specifiche del processo quando la giunzione viene eseguita invece del trattamento termico, la nostra guida a brasatura a induzione spiega quali cambiamenti.
Come cambiano le priorità dei componenti a seconda dell'applicazione
Gli stessi sei componenti rimangono importanti in ogni sistema di riscaldamento a induzione, ma la loro importanza relativa cambia a seconda del processo. Una stazione di brasatura dà priorità alla precisione e all'accessibilità della giunzione. Un sistema di indurimento dà priorità alla densità di potenza e all'integrazione del raffreddamento rapido. Acquistare il sistema giusto significa sapere quali variabili devono essere regolate per la tua applicazione.
| Applicazione | Priorità della fonte di alimentazione | Priorità della bobina | Requisiti di raffreddamento | Complessità del controllo |
|---|---|---|---|---|
| Rame e saldatura dolce | Potenza media in kW, frequenza più alta (100400 kHz), controllo preciso a bassa potenza | Flusso magnetico centrato, geometria specifica della giunzione, accesso dell'operatore per alimentare il metallo di apporto | Da basso a medio | Basso — tempo + ricetta di potenza, pedale o semplice HMI |
| Tempra a Induzione | Alta densità di potenza, frequenza abbinata alla profondità del caso, velocità di riscaldamento rapida | scansione o colpo singolo con tempra integrata, gap di accoppiamento stretto | Alta — produzione continua, e la tempra aggiunge un carico termico | Alta — ricetta + temperatura + tempi di tempra + movimento + acquisizione dati |
| Forgiatura / Riscaldamento billette | Alta potenza kW, frequenza inferiore (1–10 kHz) per riscaldamento attraverso la sezione, alto ciclo operativo | Elica a più spire, robusto per alimentazione continua, calore uniforme lungo il pezzo | Molto alto — operazione quasi continua | Media — temperatura + velocità di avanzamento + interblocco di sicurezza con pressa o maglio |
| Accoppiamento a pressione | Potenza kW da bassa a media, ciclo breve, dazio basso | Giro singolo o elica semplice, cambio pezzo veloce | Basso | Basso — tempo + energia, spesso funzionamento manuale |
5 errori di specifica che continuano a emergere
— Acquistare kW senza validare il processo. Un 50 la fonte di alimentazione kW può riscaldare a 50 mm bar - ma può riscaldarsi tuo bar alla tariffa Voi richiedere e con tuo requisiti di uniformità?
— Trattare la bobina come un articolo da catalogo. La bobina sbagliata spreca energia, crea rottami, e fallisce presto. Una bobina progettata su misura si ripaga in poche settimane.
— Dimensionamento del raffreddamento per la media anziché per il picco. I guasti di raffreddamento si verificano nei giorni più caldi e al ciclo di lavoro più alto. Un margine di sicurezza è meno costoso di un fermo di produzione.
— Ignorare le variazioni nelle parti fornite. Materiale, superficie, massa — se le tue parti variano, il tuo sistema ha bisogno del controllo o dell'attrezzatura necessari per compensare tali variazioni.
— Separare l'automazione dalla progettazione del processo. Se aggiungi l'automazione solo dopo che il processo di riscaldamento è stato definito, i compromessi si rifletteranno chiaramente nei tuoi dati di qualità.
Chiave da asporto
La maggior parte dei problemi di riscaldamento a induzione non inizia con un'alimentazione elettrica scadente. Iniziano quando un singolo componente del sistema di riscaldamento a induzione è specificato isolatamente dagli altri componenti. I sei componenti principali — alimentazione, bobina, il raffreddamento, staffa del pezzo, i controlli, e integrazione del sistema — devono essere trattati come un sistema ingegnerizzato unico, non come una lista della spesa.
Se definisci prima il processo e poi abbini i componenti ad esso, i componenti del sistema lavorano insieme. Se acquisti prima i componenti e li colleghi dopo, spenderai il tuo budget di messa in servizio per la risoluzione dei problemi e il rifacimento — e scoprirai che il componente più costoso è quello che non hai esaminato a fondo.
Q: Posso usare lo stesso alimentatore per brasatura e tempra?
Un: A volte, ma non senza cambiare gli utensili e i parametri di processo. La brasatura richiede tipicamente una densità di potenza più bassa, riscaldamento localizzato, e manipolazione dei pezzi manuale o semiautomatica. La tempra, al contrario, spesso richiede una densità di potenza più alta, profondità di strato controllata, raffreddamento integrato, e un tempo di ciclo più preciso. Un alimentatore con una gamma di frequenza e potenza sufficientemente ampia può supportare entrambi i processi, ma la bobina, supporto, impianto di raffreddamento, e le ricette di controllo saranno ciascuna diverse. Pianifica due set di utensili — non una singola macchina che esegue entrambi i processi senza cambio.
Q: Vale la pena pagare di più per una bobina a induzione personalizzata?
Un: Per qualsiasi processo di produzione che va oltre il semplice riscaldamento dell'estremità di una barra o l'uso occasionale in laboratorio: sì. Una bobina personalizzata progettata per la geometria del tuo pezzo e per un obiettivo di riscaldamento specifico di solito si ripaga da sola entro poche settimane grazie a cicli più rapidi, tassi di scarto più bassi, e maggiore durata della bobina. Le bobine standard pronte all'uso funzionano per applicazioni generali, ma raramente offrono le migliori prestazioni per un processo produttivo specifico. Se il tuo processo funziona più di qualche ora alla settimana, la bobina non è il posto giusto per risparmiare denaro.
Richiedi una revisione del sistema basata sull'applicazione
Condividi il disegno del tuo pezzo, materiale, temperatura target, e il tasso di produzione con noi. Il nostro team di ingegneri può aiutarti a valutare i requisiti di potenza, Frequenza, progettazione della bobina, il raffreddamento, e automazione per il tuo processo.


