
Qué es el endurecimiento por inducción? Una guía completa para principiantes 5 Razones por las que supera a los métodos tradicionales
Imagina que tienes un cuchillo de cocina. El filo necesita ser extremadamente duro para que se mantenga afilado durante años de corte. Pero si toda la hoja fuera tan dura, se rompería la primera vez que la torcieras. Los trabajadores del metal se han enfrentado a este problema exacto durante siglos: ¿cómo se hace que la superficie de una pieza de metal sea extremadamente dura mientras se mantiene el interior resistente y flexible?? Qué es el endurecimiento por inducción — y por qué se ha convertido en la solución preferida para los fabricantes que hacen engranajes, ejes, rodamientos, lóbulos de levas, y cientos de otras piezas de las que dependes cada día? Esta guía para principiantes explica qué es, Cómo funciona en términos sencillos, y las cinco razones por las que las fábricas de todo el mundo están retirando sus antiguas antorchas y líneas de hornos en favor de esta tecnología.
Índice de contenidos
1. ¿Qué significa «El temple» Realmente significa?
El endurecimiento es un tratamiento térmico que hace que la superficie de una pieza de acero extremadamente duro y resistente al desgaste — por lo que no se raya, abolladura, ni se desgasta con un uso intenso. Piensa en un diente de engranaje que engrana con otro engranaje millones de veces durante la vida útil de una transmisión de automóvil: si la superficie del diente es blanda, se desgasta, el juego del engranaje se abre, y la transmisión empieza a hacer ruido. Si está correctamente endurecido, permanece silenciosa y precisa durante 300,000 kilómetros.
El truco —y aquí es donde el endurecimiento por inducción se diferencia de los métodos antiguos— es que solo la superficie se endurece. El núcleo permanece más blando y resistente, para que pueda absorber impactos y vibraciones sin agrietarse. Una pieza que es dura por completo es quebradiza —como el vidrio. Una pieza que es dura por fuera y resistente por dentro es ideal para casi cualquier aplicación mecánica. Este es el objetivo fundamental de el tratamiento térmico por inducción: dureza superficial con resistencia del núcleo, logrado en un solo proceso controlado.
2. Cómo funciona el endurecimiento por inducción — en 3 Pasos simples
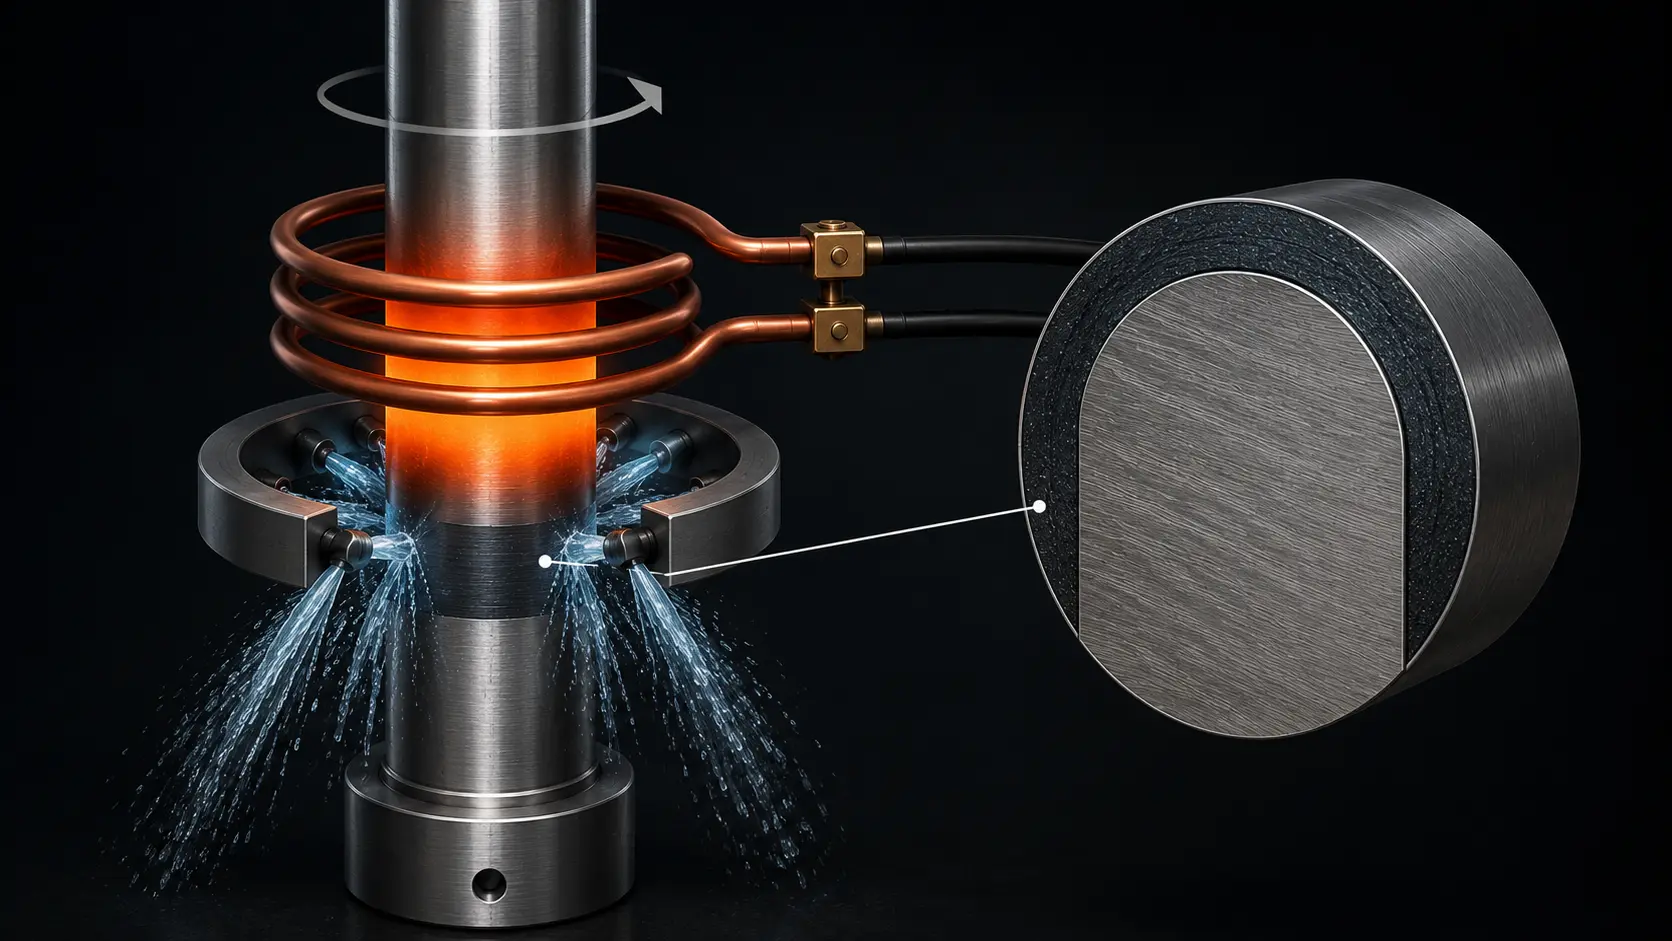
El principio fundamental es el mismo que cómo funciona el calentamiento por inducción: una bobina de cobre que transporta corriente alterna de alta frecuencia crea un campo magnético, y ese campo induce corrientes eléctricas — corrientes parásitas — en la superficie de la pieza de acero. Esas corrientes calientan la superficie hasta la temperatura de endurecimiento (típicamente 800–950°C para la mayoría de los aceros) en segundos, no en minutos. Una vez que la superficie alcanza la temperatura, el proceso avanza a través de dos etapas simples más.
Paso 1: Calienta la Superficie
La bobina de inducción rodea la pieza (o la zona que necesita endurecimiento) sin tocarla. Una corriente de alta frecuencia pasa a través de la bobina, y dentro 2 a 10 segundos, la superficie de la pieza se vuelve de color naranja-rojo. Solo la capa externa — típicamente 0.5 a 5 milímetros de profundidad, dependiendo de la pieza — alcanza la temperatura de endurecimiento. El núcleo permanece frío porque el calor no tiene tiempo de conducirse hacia el interior. Esto es lo que hace que el proceso sea tan preciso: calientas exactamente la capa que necesitas, y nada más.
Paso 2: Enfriamiento Instantáneo
En el momento en que la superficie alcanza la temperatura objetivo, se la inunda con agua, aceite, o un líquido de enfriamiento a base de polímero — a menudo rociado directamente desde el mismo conjunto de bobina que realizó la calefacción. Este enfriamiento rápido «fija» la estructura endurecida: la red cristalina del acero se transforma de austenita blanda a martensita extremadamente dura. El temple ocurre en menos de un segundo, lo cual es lo suficientemente rápido para capturar la estructura a alta temperatura antes de que tenga la oportunidad de revertirse.
Paso 3: El Resultado — Cubierta Dura, Núcleo Resistente
Después del temple, la superficie de la pieza tiene una dureza de 55–65 HRC (escala Rockwell C) — lo suficientemente dura para resistir el desgaste por contacto metal con metal, pero solo para la parte exterior. El núcleo permanece con su dureza original, típicamente 25–35 HRC, duro y flexible. Ahora tienes una pieza que es dura donde necesita serlo y resistente donde necesita serlo — logrado en un solo proceso que dura menos de 30 segundos en total.
3. 5 Razones por las que los fabricantes eligen el endurecimiento por inducción
El temple por inducción no es la única forma de endurecer el acero. Los métodos tradicionales incluyen el temple por llama (usando un soplete de gas), temple en horno (calentando toda la pieza en un horno), y cementación (difundiendo carbono en la superficie durante muchas horas). Aquí está la razón por la que la inducción gana en entornos de producción modernos.
Razón 1: Es Rápido — Muy Rápido
Un ciclo de endurecimiento por inducción toma 5 a 30 segundos por pieza. Un ciclo de horno para la misma pieza toma 30 minutos a varias horas. El endurecimiento por llama es más rápido que un horno, pero aún más lento que la inducción porque la llama de gas transfiere el calor menos eficientemente que un campo magnético inducido. En una línea de producción que fabrica miles de piezas por día, esta diferencia de velocidad es la diferencia entre una máquina y todo un departamento.
Razón 2: Endurece solo donde quieres
Con un horno, toda la pieza se calienta, no solo la superficie, sino el núcleo, y no solo la zona de desgaste, sino cada característica. Esto desperdicia energía y puede ablandar características previamente mecanizadas que necesitan mantenerse precisas. El endurecimiento por inducción, en contraste, objetivos exactamente la superficie de desgaste — un flanco de diente de engranaje, un camino de rodamiento, un pico de leva. El resto de la pieza permanece frío. Esta precisión de zonificación es lo que hace que la inducción sea la opción predeterminada para piezas automotrices complejas como levas y horquillas de cambio, donde solo la superficie de contacto necesita endurecerse y el resto de la pieza debe seguir siendo mecanizable.
Razón 3: Distorsión mínima
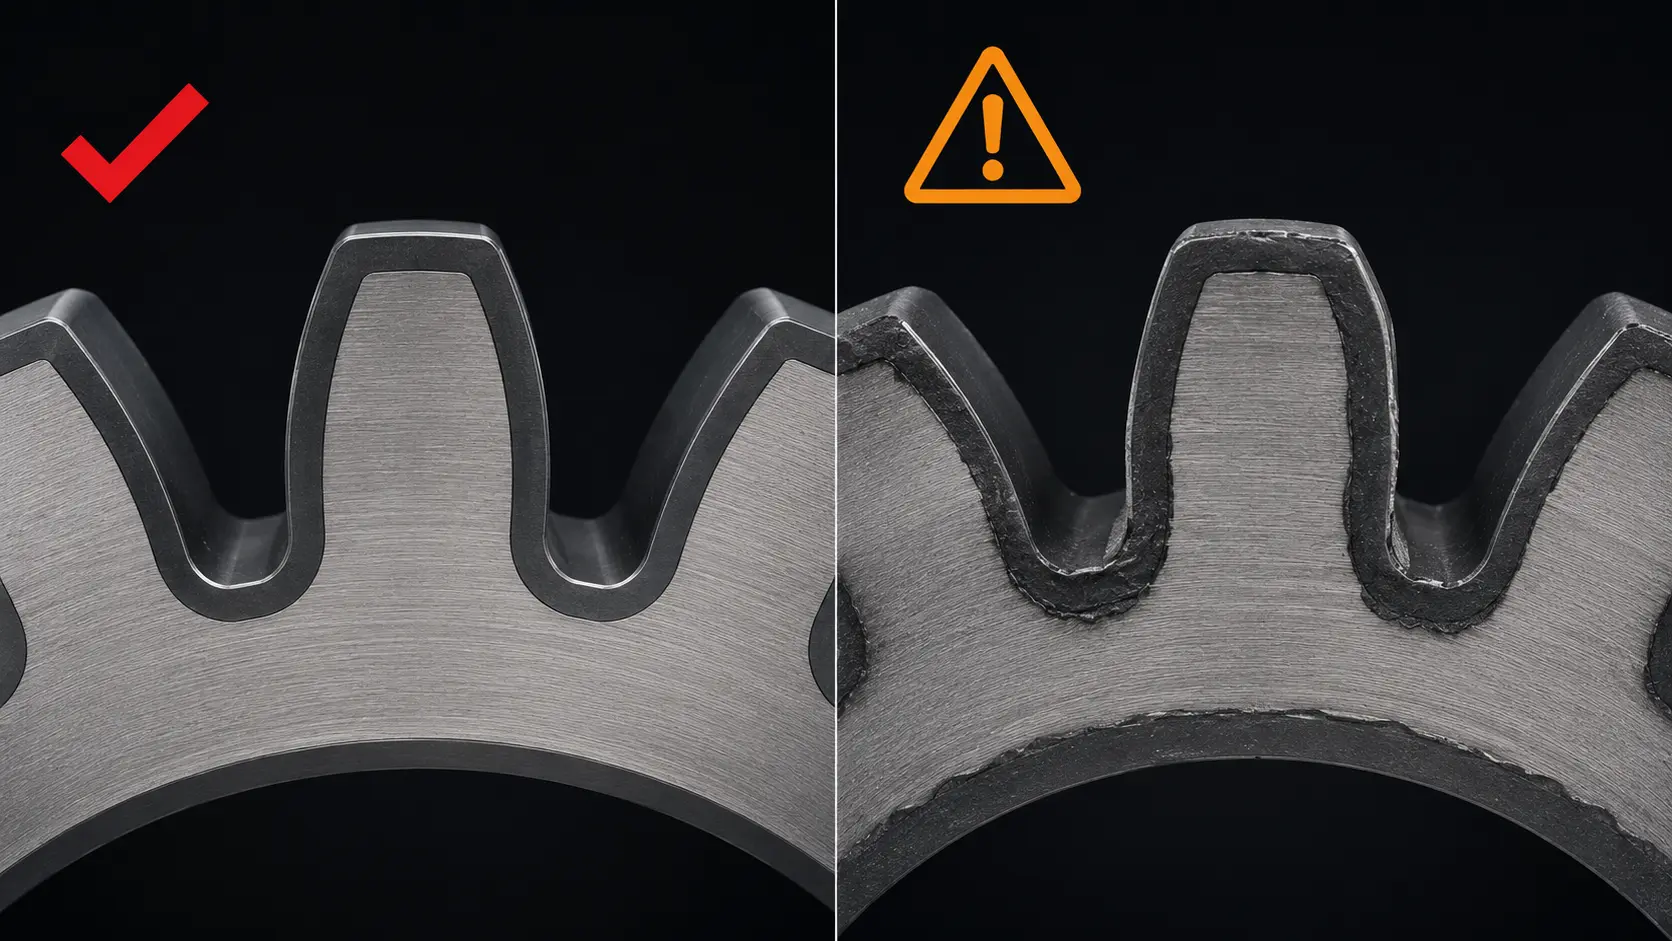
Cuando calientas toda una pieza, se expande. Cuando la enfrías, se contrae — a menudo de manera desigual. El resultado es deformación, curvado, o torsión que requiere costoso enderezado o rectificado posterior. El endurecimiento por inducción calienta solo la superficie, y la enfría tan rápidamente que el núcleo nunca se calienta lo suficiente como para participar en la expansión. Esto significa que las piezas salen más cercanas a sus dimensiones originales, con menos necesidad de mecanizado correctivo. Para aplicaciones de precisión como temple por inducción de ejes, donde las tolerancias de excentricidad se miden en micrones, esta ventaja de distorsión mínima suele ser el factor decisivo.
Razón 4: Limpio, Compacto, y sin llamas abiertas
Sin antorchas de gas. Sin gases de combustión. Sin paredes de horno irradiando calor al taller. Una máquina de temple por inducción es un sistema eléctrico compacto — típicamente un gabinete de fuente de poder más una estación de trabajo con la bobina y el sistema de enfriamiento — que cabe en una celda de producción estándar. Puede colocarse justo al lado de un torno CNC o una máquina de rectificar, así las piezas se mueven del mecanizado al endurecimiento y al acabado sin salir de la línea. El ambiente de trabajo es más limpio, más fresco, y más seguro.
Razón 5: Resultados predecibles, repetibles
El endurecimiento por inducción es un proceso controlado eléctricamente. Una vez que ajustas la frecuencia, potencia, Tiempo de calentamiento, y los parámetros de enfriamiento para una pieza dada, puedes repetir esa receta exacta miles de veces. La pieza número 100 sale igual que la décima. El endurecimiento en hornos depende de la convección térmica, lo cual varía con la densidad de carga, temperatura ambiente, y la condición del horno. El temple por llama depende de la habilidad del operador para la posición de la antorcha y el tiempo de permanencia. La inducción elimina esas variables: es un proceso de botón con repetibilidad digital. Por eso El temple por inducción de engranajes ha reemplazado en gran medida al temple por llama en la producción automotriz: las consecuencias de que un solo engranaje blando llegue a un cliente son demasiado costosas para dejarlo al juicio del operador.
4. Dónde encontrarás piezas endurecidas por inducción
Las piezas endurecidas por inducción están en todas partes, simplemente no las ves porque viven dentro de máquinas más grandes. Aquí es donde el proceso aparece en la vida cotidiana:
Tu coche: Engranajes de la transmisión, semiejes, Rodamientos de juntas homocinéticas, Levas del árbol de levas, crankshaft journals — all hardened by induction to survive hundreds of thousands of shift cycles and road impacts. The smooth gear change you feel is made possible by gear teeth that haven’t worn down.
Construction and mining equipment: Excavator pins, bulldozer track rollers, crane slewing bearings — massive parts that carry thousands of tons of load through abrasive dirt and rock. El endurecimiento por inducción les brinda la durabilidad superficial para sobrevivir en este entorno sin agrietarse bajo el peso.
Turbinas eólicas: Los rodamientos principales y los rodamientos de paso dentro de una turbina eólica se endurecen por inducción para soportar las cargas cíclicas implacables de una pala de 100 metros de largo girando 24/7 durante 20 años. Estos rodamientos son enormes: algunos de más de 3 metros de diámetro — y el endurecimiento por inducción del rodamiento del cubo requiere diseños de bobina especializados para calentar diámetros tan grandes de manera uniforme.
Herramientas industriales: Llaves, Hojas de corte, Brocas, varillas hidráulicas de cilindro — cualquier cosa que se desgaste contra otra superficie o corte material se beneficia de un exterior endurecido. El endurecimiento por inducción es la forma más rápida de producir estas piezas a gran escala.
Ferrocarriles: Las llantas y cabezas de las ruedas de tren se endurecen por inducción para resistir las enormes tensiones de contacto donde la rueda de acero se encuentra con el raíl. Sin endurecimiento, estas se desgastarían en meses. Con ella, duran décadas.
🔑 Punto clave
Induction hardening is a heat treatment that makes the surface of a steel part rock-hard while leaving the core tough — and it does it in seconds, no en horas. The process has three steps: heat the surface with a magnetic field (sin contacto, sin llama), quench it instantly to lock in the hardness, and the result is a part with a hard wear-resistant shell and a tough shock-absorbing core.
Los fabricantes lo eligen sobre los métodos tradicionales porque es más rápido, más preciso, provoca menos distorsión, funciona de manera más limpia, y ofrece el mismo resultado cada vez. Es el método estándar de endurecimiento para piezas de transmisión automotriz y se está expandiendo a la energía eólica, ferrocarril, y equipos pesados — reemplazando antorchas y hornos en la producción donde la velocidad y la calidad de la pieza importan.
Preguntas frecuentes
¿Qué es el endurecimiento por inducción en términos simples??
El endurecimiento por inducción es una manera de hacer que la superficie de una pieza de acero sea extremadamente dura — rápido. Una bobina de cobre que transporta electricidad calienta solo la capa externa de la pieza en segundos, y luego agua o aceite la enfrían instantáneamente. El resultado: una capa exterior dura que resiste el desgaste, con un núcleo interno resistente que absorbe los impactos. Sin fuego, sin horno, solo electricidad y campos magnéticos.
¿En qué se diferencia el endurecimiento por inducción de otros métodos de endurecimiento??
Tres grandes diferencias. Velocidad: la inducción toma segundos; los hornos toman horas. Precisión: la inducción calienta solo la zona de desgaste; los hornos y las llamas calientan toda la pieza. Distorsión: porque solo la superficie se calienta, las piezas endurecidas por inducción salen más cerca de su forma original — menos deformaciones, menos doblado, menos rectificado para corregirlo después. La inducción también es más limpia (sin gases de combustión) y controlado digitalmente (los mismos ajustes producen el mismo resultado en cada ciclo).
¿Qué metales se pueden endurecer por inducción??
El endurecimiento por inducción funciona en aceros de medio y alto carbono (típicamente 0.35% carbono y más), Aceros aleados, y hierros fundidos. El requisito clave: el material debe ser capaz de formar martensita — la estructura cristalina ultra-dura creada por el enfriamiento rápido. Los aceros de bajo carbono y los aceros inoxidables austeníticos generalmente no pueden endurecerse por inducción de manera efectiva porque no se transforman en martensita. Metales no magnéticos como el aluminio, cobre, y el latón no pueden ser endurecidos por inducción en absoluto (aunque pueden calentarse por inducción para otros fines).
Hasta dónde puede llegar el endurecimiento por inducción?
Las profundidades típicas de la caja varían desde 0.5 mm a 5 mm, controladas principalmente por la frecuencia de funcionamiento. Reducir frecuencia (1-10 kHz) producen un endurecimiento más profundo; frecuencia más alta (100–400 kHz) producen un endurecimiento más superficial. Para la mayoría de las piezas de automóviles como engranajes y ejes, 1.5–4 mm es el rango estándar. Esto se explica con más profundidad en nuestra guía a cómo la frecuencia afecta el calentamiento por inducción. Para casos muy profundos sobre 5 mm, la inducción generalmente se combina con precalentamiento o tiempos de ciclo más largos, aunque los métodos de horno como la cementación son más comunes para requisitos extremos de profundidad de capa.
Buscando cambiar del endurecimiento tradicional a la inducción?
Ya sea que esté endureciendo un nuevo diseño de pieza o actualizando desde equipos de llama o de horno, nuestro equipo puede ayudarlo a evaluar si el endurecimiento por inducción se adapta a su aplicación, y lo que se necesitaría para integrarlo en su línea de producción.


